ГОСТ 8894-86. Трубы стеклянные и фасонные части к ним. Технические условия
(утв. Постановлением Госстроя СССР от 19.06.1986 № 82)
Внимание
Документ утратил силу с 1 ноября 2019 года в связи с изданием Приказа Росстандарта от 10.10.2018 № 747-ст. Взамен введен в действие ГОСТ 8894-2018. Документ утратил силу с 1 ноября 2019 года в связи с изданием Приказа Росстандарта от 10.10.2018 № 747-ст. Взамен введен в действие ГОСТ 8894-2018. С 1 июля 2003 года до вступления в силу технических регламентов акты федеральных органов исполнительной власти в сфере технического регулирования носят рекомендательный характер и подлежат обязательному исполнению только в части, соответствующей целям, указанным в пункте 1 статьи 46 Федерального закона от 27.12.2002 № 184-ФЗ. Введен в действие с 1 января 1987 года. Взамен ГОСТ 8894-77.
ИСТОРИЯ ИЗМЕНЕНИЙ НОРМАТИВНО-ТЕХНИЧЕСКИХ АКТОВ
flowchart LR
  n0["ГОСТ 8894-58"]:::rst
  n1["ГОСТ 11192-65"]:::rst
  n2["ГОСТ 8894-77"]:::rst
  n3["ГОСТ 8894-86"]:::rst
  click n3 "https://bukva.ai/docs/gost-8894-86" "ГОСТ 8894-86. Трубы стеклянные и фасонные части к ним. Технические условия (утв. Постановлением Госстроя СССР от 19.06.1986 N 82)"
  n4["ГОСТ 8894-2018"]:::doc
  click n4 "https://bukva.ai/docs/gost-8894-2018" "ГОСТ 8894-2018. Межгосударственный стандарт. Трубы стеклянные. Технические условия (введен в действие Приказом Росстандарта от 10.10.2018 N 747-ст)"
  n3 --> n4
  n2 --> n3
  n0 --> n2
  n1 --> n2
classDef rst fill:#FFEBEB,stroke:#8B0000,color:#000;
classDef doc fill:#EBFFEB,stroke:#006400,color:#000;
classDef notEnt fill:#FFFFEB,stroke:#FF8C00,color:#000;
от 19 июня 1986 г. № 82
ГОСУДАРСТВЕННЫЙ СТАНДАРТ СОЮЗА ССР
ТРУБЫ СТЕКЛЯННЫЕ И ФАСОННЫЕ ЧАСТИ К НИМ
Glass pipes and fittings. Specifications
Постановлением Государственного комитета СССР по делам строительства от 19 июня 1986 г. № 82 срок введения установлен с 01.01.87.
Разработан Министерством промышленности строительных материалов СССР, Министерством монтажных и специальных строительных работ СССР.
Исполнители: Е.В. Соболев, канд. техн. наук; В.Е. Голубев, канд. техн. наук; М.Л. Кудрякова; В.Г. Моисеев, канд. техн. наук; С.В. Голенков; А.С. Чесноков, канд. техн. наук; И.Н. Соловьева; М.Г. Скакунов, д-р техн. наук; В.И. Каптелов; Р.И. Шарунова; Л.В. Дробинина
Внесен Министерством промышленности строительных материалов СССР
Настоящий стандарт распространяется на стеклянные трубы и фасонные части к ним из стекла 13В, предназначенные для напорных, безнапорных и вакуумных трубопроводов, используемых для транспортирования жидких, газообразных и твердых веществ с различными физико-химическими свойствами (за исключением плавиковой кислоты) при температуре от минус 50 до плюс 120 °С.
Стеклянные трубы и фасонные части к ним могут быть использованы в качестве деталей аппаратов при температуре от минус 50 до плюс 250 °С.
1. Типы и размеры
1.1. Форма, размеры и отклонения размеров, а также внутреннее гидравлическое рабочее давление труб должны соответствовать указанным на черт. 1 и в табл. 1.
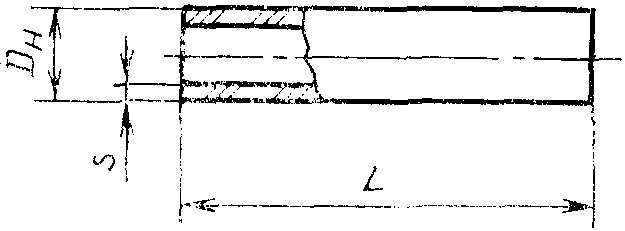
| Условный проход D у | Наружный диаметр D н | Толщина стенки s | Внутреннее гидравлическое рабочее давление не менее, | ||
| Номин. | Пред. откл. | Номин. | Пред. откл. | МПа (кгс/см2) | |
| 40 | 45 | - 2 | 4,0 | +/- 1,0 | 0,7 (7) |
| 50 | 67 | - 2 | 5,0 | +/- 1,0 | 0,6 (6) |
| 80 | 93 | - 3 | 6,0 | +/- 1,0 | 0,5 (5) |
| 100 | 122 | - 4 | 7,0 | +/- 1,0 | 0,4 (4) |
| 150 | 169 | - 4 | 9,5 | +/- 1,0 | 0,3 (3) |
| 200 | 221 | - 5 | 11,5 | +/- 1,5 | 0,2 (2) |
Трубы и фасонные части высшей категории качества D_{y} 100 мм не должны иметь отклонение по наружному диаметру более 3 мм.
Примечание. Требования настоящего стандарта к трубам D_{y} 200 мм устанавливаются с 01.01.89 г.
1.2. Трубы от D_{y} 40 до D_{y} 150 мм должны изготавливаться длиной от 1500 до 3000 мм, а от D_{y} 200 до 2000 мм с интервалом, кратным 250. Трубы D_{y} 40 мм для доильных установок могут изготавливаться длиной 2340 мм.
Отклонения от размеров по длине не должны превышать +/- 15 мм.
1.3 Масса 1 м труб приведена в справочном Приложении.
1.4 Фасонные части должны изготавливаться следующих типов:
отводы под углом 90, 75, 60, 45, 30, 15°;
1.5. Форма, размеры и отклонения от размеров фасонных частей должны соответствовать указанным на черт. 2 - 13 и в табл. 2 - 13.
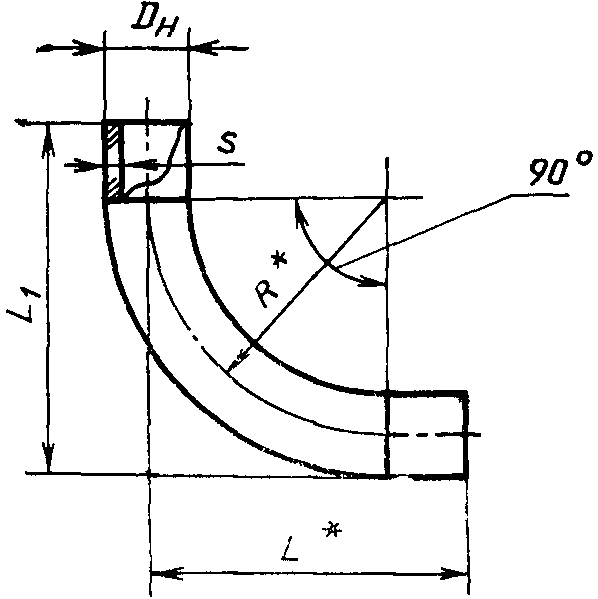
| D у | D н | s | L 1 | L* | R* | |||
| Номин. | Пред. откл. | Номин. | Пред. откл. | Номин. | Пред. откл. | |||
| 40 | 45 | - 2 | 4,0 | +/- 1,0 | 285 | +/- 10 | 260 | 160 |
| 50 | 67 | - 2 | 5,0 | +/- 1,0 | 335 | +/- 10 | 300 | 180 |
| 80 | 93 | - 3 | 6,0 | +/- 1,0 | 365 | +/- 10 | 320 | 180 |
| 100 | 122 | - 4 | 7,0 | +/- 1,5 | 310 | +/- 10 | 250 | 150 |
| 100 | 122 | - 4 | 7,0 | +/- 1,5 | 395 | +/- 10 | 330 | 200 |
| 150 | 169 | - 4 | 9,5 | +/- 1,5 | 420 | +/- 10 | 335 | - |
| 150 | 169 | - 4 | 9,5 | +/- 1,5 | 535 | +/- 10 | 450 | 300 |
| 200 | 221 | - 5 | 11,5 | +/- 1,5 | 635* | - | 635 | 400 |
Примечания. 1. Размеры на черт. 2 - 11 и в табл. 2 - 11, отмеченные звездочкой, являются справочными и не контролируются.
2. Отклонения от размеров наружного диаметра и толщины стенки фасонных частей, указанные в табл. 2 - 13, приведены для прямых участков фасонных частей. Длина прямых участков не должна быть менее, мм:
80 — для фасонных частей D_{y} 40 мм;
3. Отклонения от размеров фасонных частей на изогнутых участках, а также в области сварного шва не должны превышать, мм:
+ 4; — 6 - для фасонных частей D_{y} 40 мм;
+ 5; — 8 - « » « D_{y} 50 мм;»
+ 6; — 8 - « » « D_{y} 80 и 100 мм;»
+ 6; — 9 - « » « D_{y} 150 мм;»
+ 7; — 11 — « » « D_{y} 200 мм.»
+/- 1,5 — для фасонных частей D_{y} 40, 50 и 80 мм;
+/- 2,0 — « » « D_{y} 100 и 150 мм;»
+/- 3,0 — « » « D_{y} 200 мм.»
4. Фасонные части D_{y} 200 мм изготавливаются из боросиликатного стекла. Требования к ним устанавливаются с 01.01.89 г.
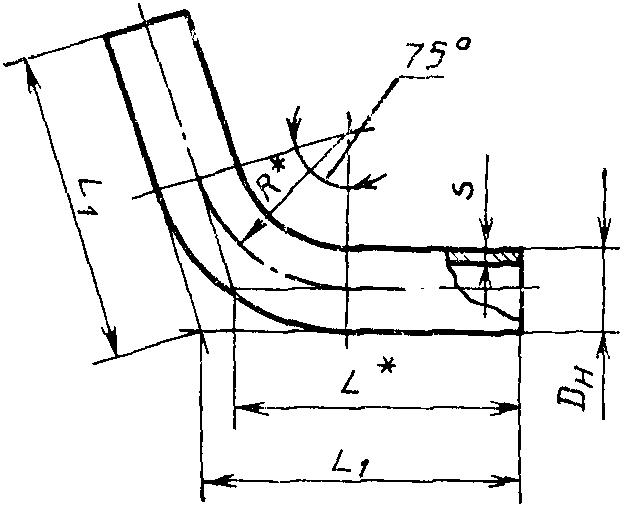
| D у | D н | s Пред. откл. +/- 1,0 | L 1 Пред. откл. | L* | R* | |
| Номин. | Пред. откл. | +/- 10 | ||||
| 40 | 45 | - 2 | 4,0 | 250 | 230 | 140 |
| 50 | 67 | - 2 | 5,0 | 290 | 265 | 160 |
| 80 | 93 | - 3 | 6,0 | 320 | 285 | 150 |
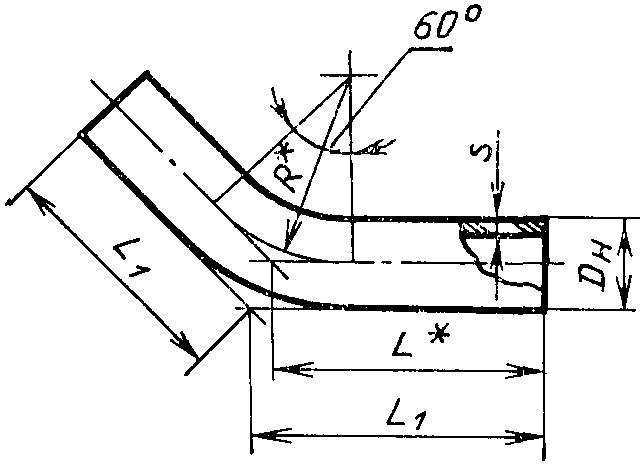
| D у | D н | s Пред. откл. +/- 1,0 | L , 1 Пред. откл. | L* | R* | |
| Номин. | Пред. откл. | +/- 10 | ||||
| 40 | 45 | -2 | 4,0 | 245 | 230 | 140 |
| 50 | 67 | -2 | 5,0 | 265 | 245 | 160 |
| 80 | 93 | -3 | 6,0 | 280 | 255 | 150 |
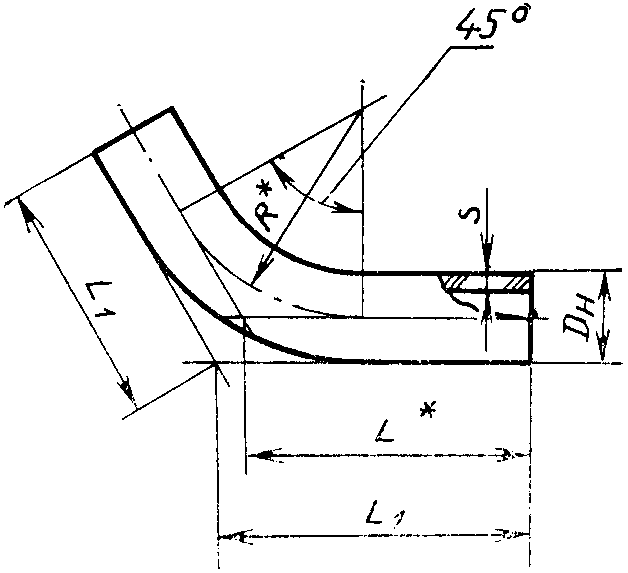
| D у | D н | s | L 1 Пред. откл. | L* | R* | ||
| Номин. | Пред. откл. | Номин. | Пред. откл. | +/- 10 | |||
| 40 | 45 | - 2 | 4,0 | +/- 1,0 | 190 | 180 | 140 |
| 50 | 67 | - 2 | 5,0 | +/- 1,0 | 220 | 205 | 160 |
| 80 | 93 | - 3 | 6,0 | +/- 1,0 | 250 | 230 | 150 |
| 100 | 122 | - 4 | 7,0 | +/- 1,5 | 275 | 250 | 150 |
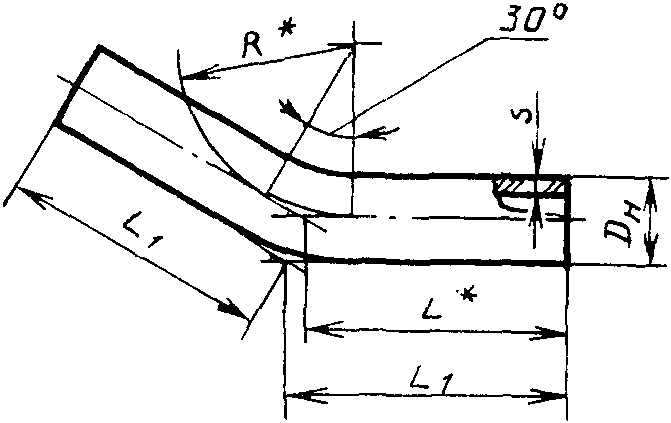
| D у | D н | s Пред. откл. | L 1 Пред. откл. | L* | R* | |
| Номин. | Пред. откл. | +/- 1,0 | +/- 10 | |||
| 40 | 45 | - 2 | 4,0 | 185 | 180 | 140 |
| 50 | 67 | - 2 | 5,0 | 200 | 190 | 160 |
| 80 | 93 | - 3 | 6,0 | 225 | 210 | 150 |
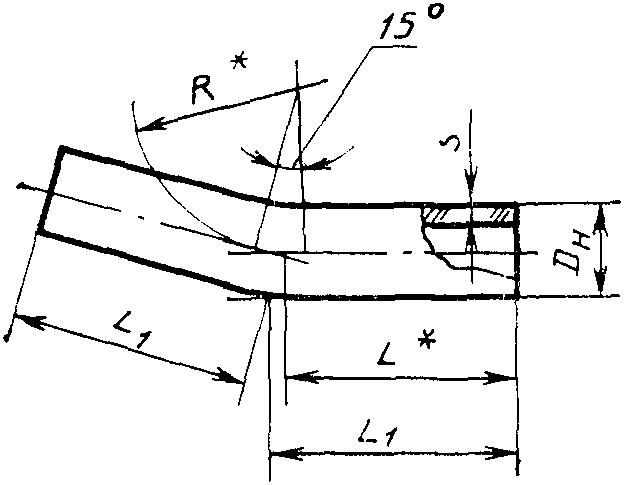
| D у | D н | s | L 1 Пред. откл. | L* | R* | ||
| Номин. | Пред. откл. | Номин. | Пред. откл. | +/- 10 | |||
| 40 | 45 | - 2 | 4,0 | +/- 1,0 | 185 | 180 | 140 |
| 50 | 67 | - 2 | 5,0 | +/- 1,0 | 195 | 190 | 160 |
| 80 | 93 | - 3 | 6,0 | +/- 1,0 | 195 | 190 | 150 |
| 100 | 122 | - 4 | 7,0 | +/- 1,5 | 260 | 250 | 150 |
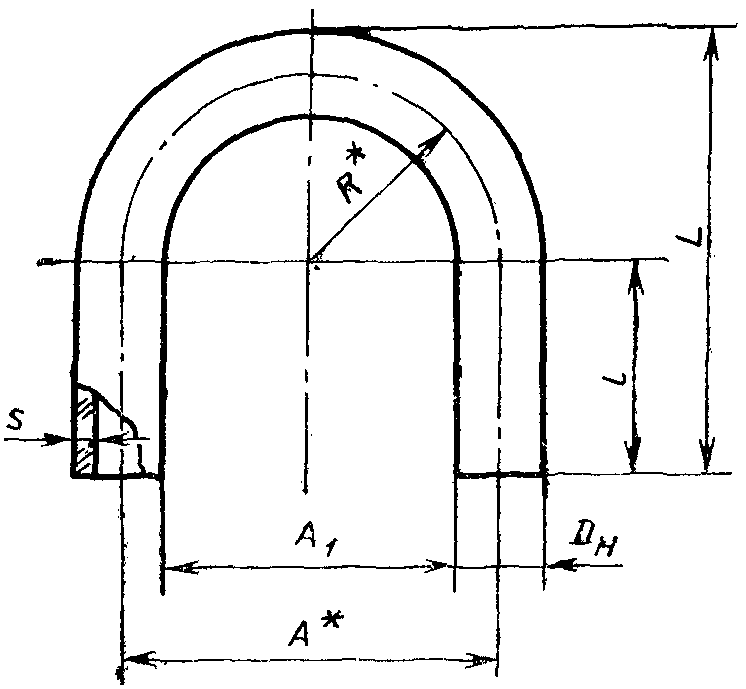
| D у | D н | s | l Пред. откл. | L Пред. откл. | A* | А 1 | R* | |||
| Номин. | Пред. откл. | Номин. | Пред. откл. | +/- 10 | +/- 10 | Номин. | Пред. откл. | |||
| 40 | 45 | - 2 | 4,0 | +/- 1,0 | 100 | 210 215 245 | 140 180 240 | 95 135 195 | +/- 10 +/- 10 +/- 10 | 70 90 120 |
| 50 | 67 | - 2 | 5,5 | +/- 1,5 | 100 | 210 235 265 | 150 200 260 | 85 135 195 | +/- 2 +/- 10 +/- 10 | 75 100 130 |
| 80 | 93 | - 3 | 6,5 | +/- 1,5 | 150 | 295 305 335 | 190 210 270 | 98 105 180 | +/- 2 +/- 10 +/- 10 | 95 105 135 |
| 100 | 122 | - 4 | 7,0 | +/- 1,5 | 150 | 320 325 355 | 220 230 290 | 100 110 170 | +/- 10 +/- 10 +/- 10 | 110 115 145 |
Допускается по соглашению предприятия-изготовителя с заказчиком изготавливать двойные отводы D_{y} 50 мм, предназначенные для трубопроводов с рабочим давлением не более 0,2 (2), МПа (кгс/см2), толщиной стенки в изогнутой части не менее 3,0 мм.
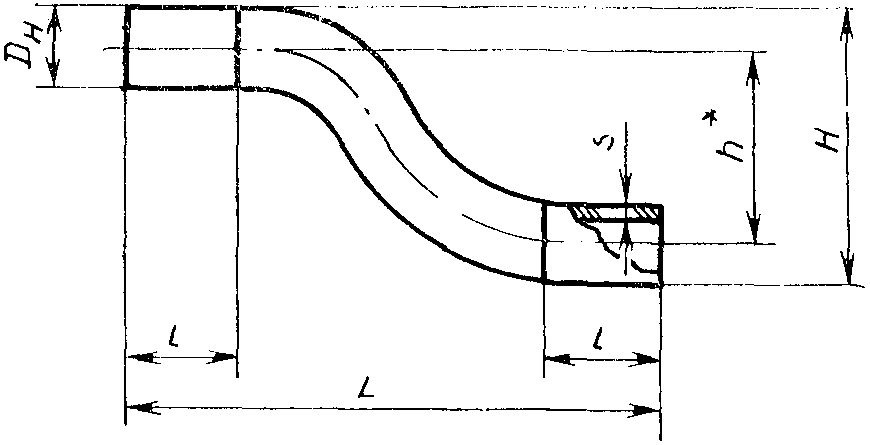
| D у | D н | s | L Пред. откл. | l Пред. откл. | h* | H Пред. откл. | ||
| Номин. | Пред. откл. | Номин. | Пред. откл. | +/- 10 | +/- 10 | +/- 10 | ||
| 40 | 45 | - 2 | 4,0 | +/- 1,0 | 375 | 100 | 80 | 125 |
| 50 | 67 | - 2 | 5,0 | +/- 1,0 | 450 | 110 | 110 | 180 |
| 80 | 93 | - 3 | 6,5 | +/- 1,5 | 550 | 120 | 140 | 235 |
| 100 | 122 | - 4 | 7,0 | +/- 1,5 | 500 | 110 | 160 | 280 |
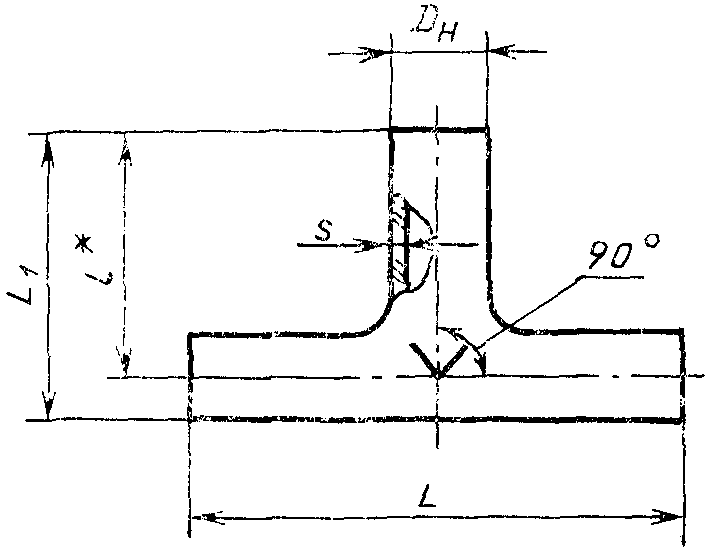
| D у | D н | s | L | L 1 | l* | ||||
| Номин. | Пред. откл. | Номин. | Пред. откл. | Номин. | Пред. откл. | Номин. | Пред. откл. | ||
| 40 | 45 | - 2 | 4,0 | +/- 1,0 | 300 | +/- 10 | 175 | +/- 10 | 150 |
| 50 | 67 | - 2 | 5,0 | +/- 1,0 | 400 | +/- 10 | 235 | +/- 10 | 200 |
| 80 | 93 | - 3 | 6,0 | +/- 1,0 | 475 | +/- 10 | 295 | +/- 10 | 250 |
| 100 | 122 | - 4 | 7,0 | +/- 1,0 | 500 | +/- 10 | 310 | +/- 10 | 250 |
| 150 | 169 | - 4 | 9,5 | +/- 1,5 | 640 | +/- 15 | 470 | +/- 15 | 385 |
| 200 | 221 | - 5 | 11,5 | +/- 1,5 | 720* | - | 560* | - | 450 |
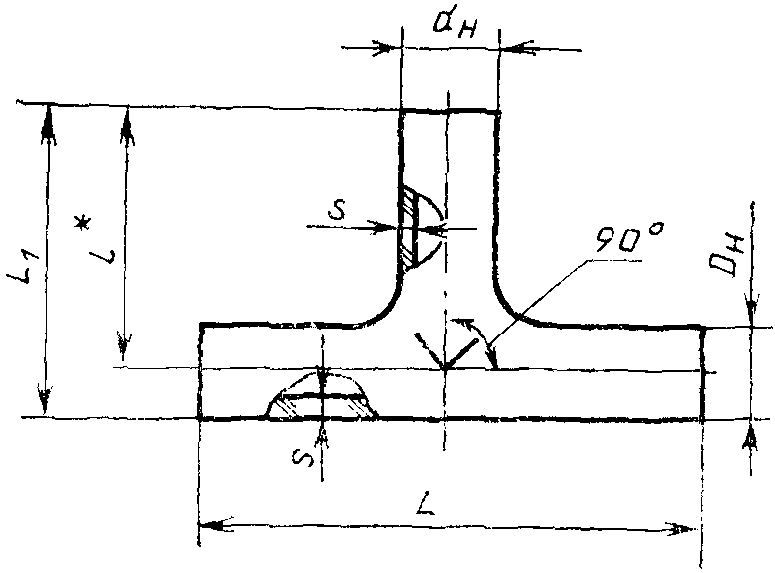
| D у | d у | D н | d н | s | s 1 | L | L 1 Пред. | l* | |||||
| Номин. | Пред. откл. | Номин. | Пред. откл. | Номин. | Пред. откл. | Номин. | Пред. откл. | Номин. | Пред. откл. | откл. +/- 10 | |||
| 50 | 40 | 67 | - 2 | 45 | - 2 | 5,0 | +/- 1,0 | 4,0 | +-1,0 | 400 | +/- 10 | 185 | 150 |
| 80 | 50 | 93 | - 3 | 67 | - 2 | 6,0 | +/- 1,0 | 5,0 | +-1,0 | 475 | +/- 10 | 245 | 200 |
| 100 | 50 | 122 | - 4 | 67 | - 2 | 7,0 | +/- 1,0 | 5,0 | +-1,0 | 500 | +/- 10 | 260 | 200 |
| 100 | 80 | 122 | - 4 | 93 | - 3 | 7,0 | +/- 1,0 | 6,0 | +-1,0 | 500 | +/- 10 | 310 | 250 |
| 150 | 100 | 169 | - 4 | 122 | - 4 | 9,5 | +/- 1,5 | 7,0 | +-1,0 | 650 | +/- 15 | 460 | 375 |
| 200 | 150 | 221 | - 5 | 169 | - 4 | 11,5 | +/- 1,5 | 9,5 | +-1,5 | 720* | - | 530* | 420 |
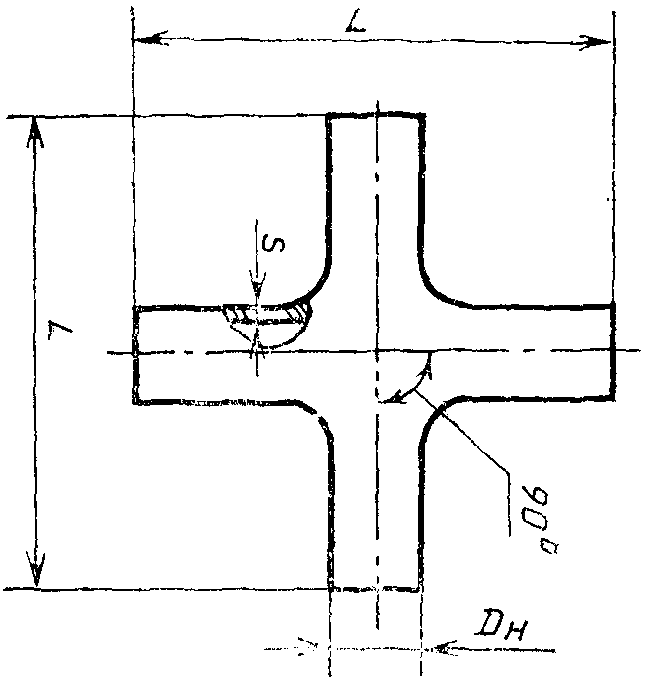
| D у | D н | s Пред. откл. +/- 1,0 | L Пред. откл. +/- 10 | |
| Номин. | Пред. откл. | |||
| 40 | 45 | - 2 | 4,0 | 300 |
| 50 | 67 | - 2 | 5,0 | 400 |
| 80 | 93 | - 3 | 6,0 | 475 |
| 100 | 122 | - 4 | 7,0 | 500 |
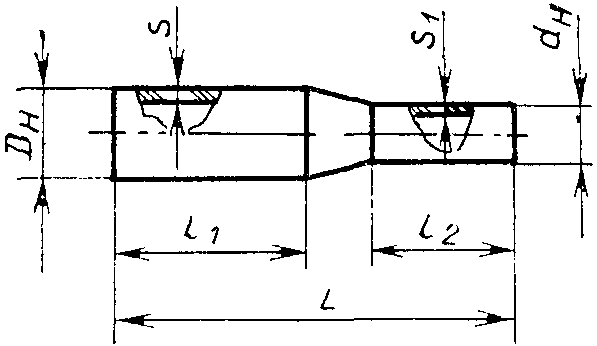
| D у | d у | D н | d н | s | s 1 | L | l 1 | l 2 | |||||||
| Номин. | Пред. откл. | Номин. | Пред. откл. | Номин. | Пред. откл. | Номин. | Пред. откл. | Номин. | Пред. откл. | Номин. | Пред. откл. | Номин. | Пред. откл. | ||
| 50 | 40 | 67 | - 2 | 45 | - 2 | 5,0 | +/- 1,0 | 4,0 | +/- 1,0 | 300 | +/- 10 | 120 | +/- 10 | 100 | +/- 10 |
| 80 | 50 | 93 | - 3 | 67 | - 2 | 6,0 | +/- 1,0 | 5,0 | +/- 1,0 | 325 | +/- 10 | 130 | +/- 10 | 120 | +/- 10 |
| 100 | 50 | 122 | - 4 | 67 | - 2 | 7,0 | +/- 1,0 | 5,0 | +/- 1,0 | 325 | +/- 10 | 130 | +/- 10 | 120 | +/- 10 |
| 100 | 80 | 122 | - 4 | 93 | - 3 | 7,0 | +/- 1,0 | 5,0 | +/- 1,0 | 325 | +/- 1,0 | 130 | +/- 10 | 130 | +/- 10 |
| 150 | 100 | 169 | - 4 | 122 | - 4 | 9,5 | +/- 1,5 | 7,0 | +/- 1,0 | 650 | +/- 15 | 370 | +/- 15 | 240 | +/- 15 |
| 200 | 150 | 221 | - 5 | 169 | - 4 | 11,5 | +/- 1,5 | 9,5 | +/- 1,5 | 600* | - | 250* | - | 200* | - |
1.6. Условное обозначение труб и фасонных частей должно состоять из наименования изделия, цифр, означающих условный проход и длину трубы, и обозначения настоящего стандарта.
Пример условного обозначения трубы D_{y} 40 мм и длиной 2500 мм:
То же, отвода под углом 90° D_{y} 50 мм:
То же, перехода D_{y} 100 мм на 80 мм:
2. Технические требования
2.1. Трубы и фасонные части к ним должны изготавливаться в соответствии с требованиями настоящего стандарта по технологической документации, утвержденной в установленном порядке.
2.2. Трубы по всей длине должны быть прямолинейными. Отклонение от прямолинейности образующей наружной поверхности трубы не должно превышать:
0,20 % длины — для труб D_{y} 40 и 50 мм;
0,15 % « » « D_{y} 80 и 100 мм;»
0,10 % « » « D_{y} 150 и 200 мм.»
2.3. Торцы труб и фасонных частей должны иметь шлифованную поверхность.
2.4. Плоскость торцов труб и фасонных частей должна быть перпендикулярна образующей наружной поверхности. Отклонение от перпендикулярности плоскости торцов труб и фасонных частей относительно образующей наружной поверхности не должно превышать указанного в табл. 14.
| D у | Отклонение от перпендикулярности плоскости торцов для изделий | |
| высшей категории качества | первой категории качества | |
| 40 | 0,6 | 0,7 |
| 50 | 1,2 | 1,4 |
| 80, 100 | 1,5 | 1,7 |
| 150, 200 | 2,9 | 3,0 |
2.5. Углы между образующими наружных поверхностей фасонных частей должны соответствовать указанным на черт. 2 - 7 и 10 - 12. Отклонение угла между образующими наружных поверхностей фасонных частей не должно превышать +/- 1°.
2.6. Оси двойных отводов и отступов должны быть параллельны между собой. Отклонение от параллельности образующих наружных поверхностей двойных отводов и отступов, которое соответствует отклонению от параллельности осей двойных отводов и отступов, на длине 100 мм не должно превышать размеров, указанных в табл. 15.
| D у | Отклонение от параллельности образующих наружных поверхностей для изделий | |
| высшей категории качества | первой категории качества | |
| 40, 50 | 1,5 | 2,0 |
| 80, 100 | 2,0 | 2,5 |
2.7. Образующие наружных поверхностей фасонных частей должны лежать в одной плоскости. Отклонение образующих наружных поверхностей фасонных частей от горизонтальной плоскости не должно превышать 3 мм.
2.8. По показателям внешнего вида (порокам) трубы и фасонные части должны соответствовать требованиям, указанным в табл. 16.
| Наименование показателя | Норма для изделий | |
| высшей категории качества | первой категории качества | |
| Инородные разрушающие включения | Не допускаются | |
| (частицы огнеупорных или других материалов), вызывающие остаточные внутренние напряжения | ||
| Инородные неразрушающие включения | Не допускаются размером по | |
| (непроваренные частицы шихты, | наибольшему измерению более | |
| закристаллизовавшееся стекло) Посечки | 2 мм Не допускаются | |
| Рух поверхностный | Не нормируется | |
| Пузыри закрытые, мошка | Не нормируются | |
| Пузыри капиллярные открытые | Не нормируются | |
| Пузыри наборные открытые | Не допускаются | |
| Сколы на торцах для изделий: | Не допускаются длиной (от | |
| торца вдоль изделия) более, мм: | ||
| D 40, 50, 80 и 100 мм у | 5 | 10 |
| D 150 и 200 мм у | 13 | 15 |
| шириной более, мм: | ||
| D 40, 50, 80 и 100 мм у | 3 | 5 |
| D 150 и 200 мм у | 8 | 10 |
| D 40 и 50 мм у | глубиной более, мм: 0,5 | |
| D 80 и 100 мм у | 1,0 | |
| D 150 мм у | 2,0 | |
| D 200 мм у | 2,5 | |
2.9. Трубы и фасонные части должны быть отожжены. Величина остаточных внутренних напряжений в изделиях не должна превышать 100 нм/см, что соответствует цветам интерференции, приведенным в табл. 17.
| D , мм у | Цвет интерференции | Норма |
| 40 | Пурпурно-фиолетовый, красный, голубой | Допускаются |
| Белый, желтый, желто-зеленый, зеленый, светло-желтый, оранжевый, голубовато-зеленый | Не допускаются | |
| 50 | Пурпурно-фиолетовый, красный, оранжевый, голубой | Допускаются |
| Белый, желтый, темно-зеленый, зеленый, светло-желтый, голубовато-зеленый | Не допускаются | |
| 80 и 100 | Пурпурно-фиолетовый, красный, оранжевый, голубой, голубовато-зеленый | Допускаются |
| Белый, желтый, темно-зеленый, зеленый, светло-желтый | Не допускаются | |
| 150 и 200 | Пурпурно-фиолетовый, красный, оранжевый, голубой, голубовато-зеленый, зеленый | Допускаются |
| Белый, желтый, желто-оранжевый | Не допускаются |
В сварных швах допускаются узкие полоски любого цвета.
2.10. Трубы и фасонные части при испытании на термостойкость должны выдерживать перепад температур не менее, °С:
2.11. Трубы и фасонные части должны выдерживать внутреннее гидравлическое испытательное давление, равное двойному рабочему давлению.
2.12. Поставку труб и фасонных частей производят по спецификации потребителя.
3. Правила приемки
3.1. Трубы и фасонные части должны быть приняты техническим контролем предприятия-изготовителя.
3.2. Приемку труб и фасонных частей производят партиями. Партией считают число изделий одного наименования и одинаковых размеров, не превышающее сменной выработки.
3.3. Для проверки качества труб и фасонных частей от партии отбирают не менее 30% изделий. Все отобранные изделия проверяют по форме, размерам и показателям внешнего вида. При удовлетворительных результатах проверки изделий из их числа отбирают для проверки:
5%, но не менее 5 шт. труб и 100% фасонных частей на соответствие требованиям п. 2.9;
5%, но не менее 5 шт. изделий каждого наименования на соответствие требованиям п. 2.10;
3%, но не менее 5 шт. изделий каждого наименования на соответствие требованиям п. 2.11.
3.4. Если при проверке изделий окажется св. 5% изделий, не удовлетворяющих требованиям пп. 1.1, 1.2, 1.5, 2.2, 2.4 - 2.7, 2.8 (по инородным неразрушающим включениям и сколам на торцах), а также в случае неудовлетворительных результатов испытаний хотя бы по одному из показателей, предусмотренных пп. 2.8 (по инородным разрушающим включениям, посечкам, открытым наборным пузырям), 2.9 - 2.11 настоящего стандарта, производят поштучную приемку изделий.
Если при проверке изделий, которым в установленном порядке присвоен государственный Знак качества, окажется св. 5% изделий, не удовлетворяющих требованиям пп. 1.1, 1.2, 1.5, 2.2, 2.4 - 2.7, 2.8 (по инородным неразрушающим включениям и сколам на торцах), а также в случае неудовлетворительных результатов испытаний хотя бы по одному из показателей, предусмотренных пп. 2.8 (по инородным разрушающим включениям, посечкам, открытым наборным пузырям), 2.9 - 2.11 настоящего стандарта, изделия приемке по высшей категории качества не подлежат.
3.5. Потребитель имеет право производить контрольную проверку соответствия труб и фасонных частей требованиям настоящего стандарта, соблюдая при этом приведенный порядок отбора образцов и применяя указанные методы испытаний.
4. Методы испытаний
4.1 Метод определения линейных размеров и правильности формы.
4.1.1. Метод определения линейных размеров основан на измерении с помощью контактных измерительных инструментов, а метод определения правильности формы — на измерении величины отклонения от заданной формы.
4.1.2 Инструмент и принадлежности
Рулетка измерительная металлическая по ГОСТ 7502-80 с ценой деления 1 мм.
Линейка измерительная металлическая по ГОСТ 427-75 с ценой деления 1 мм.
Линейка поверочная типа ШП по ГОСТ 8026-75, класс 2.
Угольник поверочный 90° по ГОСТ 3749-77, класс 2.
Щупы по ГОСТ 882-75, № 3.
Штангенциркуль по ГОСТ 166-80, класс 2.
Плита контрольная размерами 1000 х 630 мм с допуском плоскостности не более 0,5 мм.
Линейка контрольная размерами 3000 х 150 мм с допуском прямолинейности не более 0,5 мм на 1 м.
Комплект нестандартизованных средств измерений, поверка которых должна производиться в установленном порядке.
4.1.3 Проведение испытаний
Испытания проводят в помещении при температуре (20 +/- 10) °С, относительной влажности воздуха (60 +/- 20)%, освещенности рабочего места не менее 150 лк.
Длину труб и фасонных частей измеряют с погрешностью до 1 мм, остальные размеры — с погрешностью до 0,1 мм, угол — с погрешностью до 6'.
Результаты измерений наружного диаметра, толщины стенок и длины труб и фасонных частей должны находиться в пределах допускаемых отклонений.
4.1.3.1. Наружный диаметр труб и фасонных частей контролируют предельными калибрами или измеряют штангенциркулем на обоих концах изделий в двух взаимно перпендикулярных направлениях.
4.1.3.2. Толщину стенки труб и фасонных частей контролируют предельными калибрами или измеряют штангенциркулем на каждом конце изделия, причем следует производить два измерения по двум взаимно перпендикулярным направлениям. В местах изгиба и сварных швов фасонных частей толщину стенки измеряют толщиномерами.
4.1.3.3. Длину труб и прямых участков фасонных частей определяют рулеткой или измерительной линейкой одним измерением вдоль образующей.
Длину двойных отводов и отступов измеряют рулеткой или измерительной линейкой в соответствии с черт. 14 с помощью приспособления, снабженного ползуном и упором.
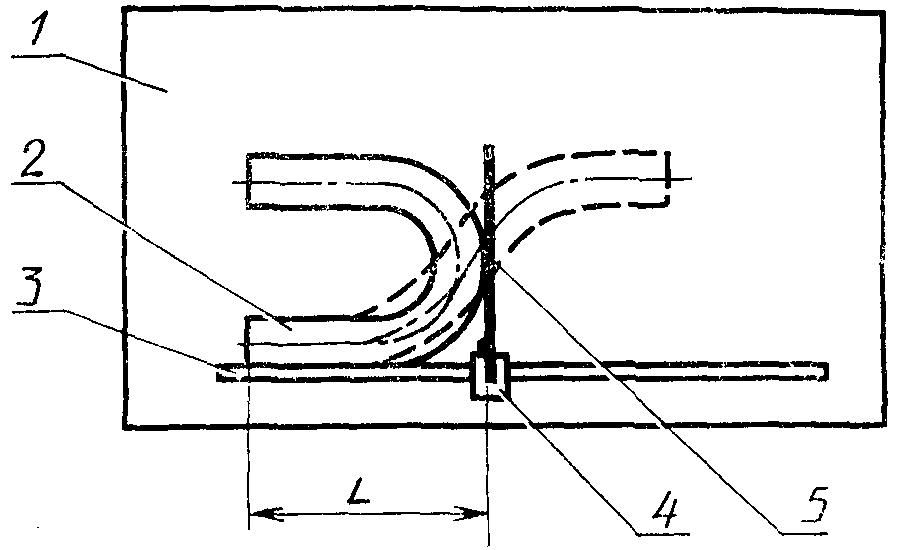
Длину отводов контролируют измерительным инструментом в соответствии с черт. 15.
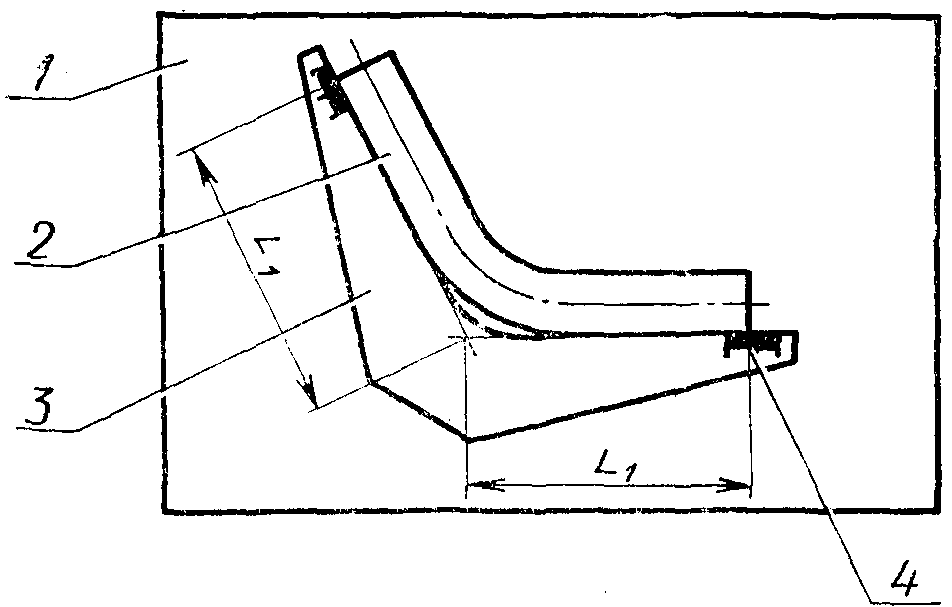
4.1.3.4. Отклонение от прямолинейности образующей наружной поверхности труб определяют измерением щупом величины наибольшего зазора между поверхностью трубы и плоскостью контрольной плиты или линейки, на которую уложена труба выпуклой стороной вверх.
4.1.3.5. Отклонение от перпендикулярности плоскости торцов труб и фасонных частей относительно образующей наружной поверхности определяют измерением щупом наибольшего зазора между каждым из торцов изделия и стороной прикладываемого к торцу поверочного угольника.
4.1.3.6. Отклонение угла между образующими наружных поверхностей фасонных частей определяют угломером или измерительным инструментом.
4.1.3.7. Отклонение от параллельности образующих наружных поверхностей двойных отводов и отступов определяют в соответствии с черт. 16 как разность расстояний (АВ и CD) между двумя поверочными линейками. При этом поверочные линейки должны быть приложены к образующим изделия, уложенного на контрольную плиту.
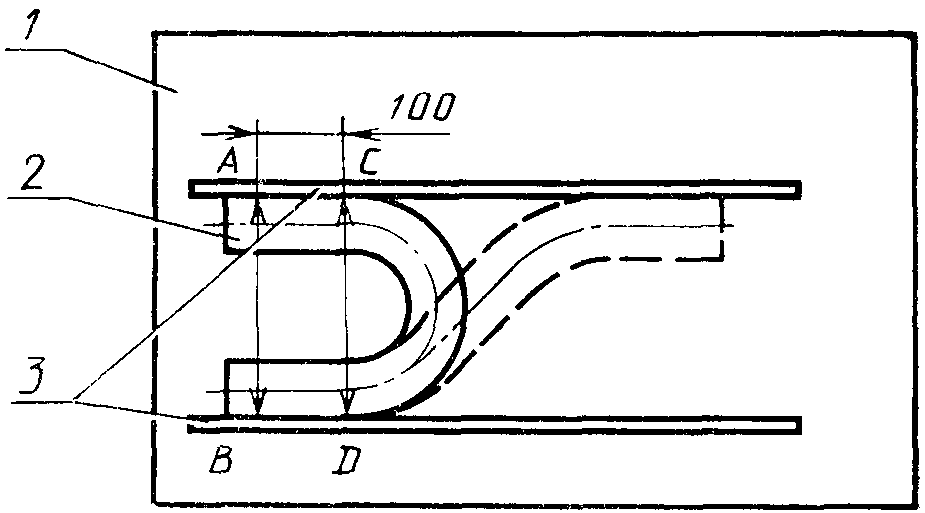
4.1.3.8. Отклонение образующих наружных поверхностей фасонных частей от горизонтальной плоскости определяют измерением щупом величины наибольшего зазора между изделием, уложенным на контрольную плиту, и контрольной плитой.
4.2 Внешний вид труб и фасонных частей проверяют визуально.
4.3 Определение качества отжига
4.3.1. Качество отжига труб определяют измерением величины остаточных напряжений с помощью полярископа-поляриметра ПКС-250 или ПКС-125 на образцах шириной 15 — 25 мм, вырезанных из труб.
4.3.2. Качество отжига фасонных частей, а также и труб определяют сопоставлением цветов интерференции, наблюдаемых при просмотре фасонных частей или труб в полярископе ПКС-500 или полярископе-поляриметре ПКС-250 или ПКС-125, с допускаемыми цветами интерференции.
4.4. Термостойкость труб и фасонных частей определяют по ГОСТ 25535-82, метод А. Изделия не должны иметь трещин и разрушений.
4.5 Испытание труб и фасонных частей внутренним гидравлическим давлением
4.5.1. Сущность метода заключается в определении целостности изделия в условиях воздействия внутреннего гидравлического давления.
4.5.2 Аппаратура и принадлежности
Установка для испытания изделий. Схема установки указана на черт. 17.
Манометр по ГОСТ 2405-80 с пределом измерений 2 МПа.
Схема установки для испытания изделий
внутренним гидравлическим давлением
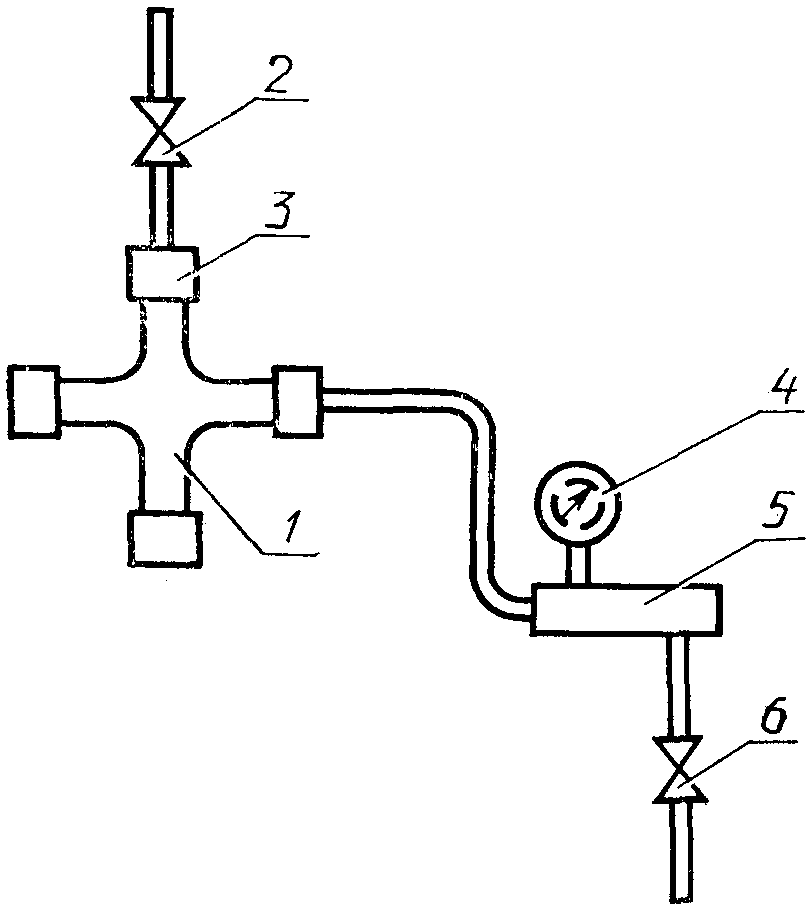
1 — изделие; 2 — кран для выпуска воздуха;
3 — заглушки; 4 — манометр; 5 — насос;
6 — кран для подачи воды
4.5.3 Проведение испытания
Изделие 1 монтируют в заглушки 3, открывают кран 6 и заполняют изделие водой. Затем открывают кран 2 и удаляют воздух из полости изделия. С помощью насоса 5 постепенно, без гидравлических ударов, внутри изделия создают давление, равное двойному рабочему давлению, и выдерживают изделие при этом давлении 2 мин.
При заданном давлении изделие не должно разрушаться.
5. Упаковка, маркировка, транспортирование и хранение
5.1. Концы труб и фасонных частей должны быть обернуты бумагой на длине от конца изделия 100 — 150 мм или защищены колпачками из полимерного материала. Число слоев бумаги в зависимости от диаметра изделий и толщины бумаги должно быть от двух до шести. По требованию потребителя бумага может быть приклеена к наружной поверхности изделия.
5.2. Трубы должны быть упакованы в стоечные поддоны по документации, утвержденной в установленном порядке, или дощатые ящики типа III-2 по ГОСТ 2991-85.
Фасонные части должны быть упакованы в дощатые ящики типа II-1 по ГОСТ 2991-85 или в специализированные поддоны по документации, утвержденной в установленном порядке.
В поддон или ящик должны быть уложены трубы одного диаметра и длины, фасонные части — одного наименования и одинаковых размеров.
При упаковке между рядами изделий и стенками поддона или ящика должен быть проложен слой стружки или любой уплотняющий материал (гофрированный картон, резиновый жгут и др.).
5.3 В каждый поддон или ящик должен быть вложен ярлык, в котором указывают:
наименование или товарный знак предприятия-изготовителя;
наименование, число и условное обозначение изделий;
номер упаковки и дату изготовления;
обозначение настоящего стандарта.
5.4. Правила маркирования тары должны соответствовать ГОСТ 14192-77. Маркировка должна содержать предупредительные знаки, означающие «Осторожно, хрупкое», «Верх, не кантовать» и следующие данные:
наименование или товарный знак предприятия-изготовителя;
условное обозначение и число изделий;
обозначение настоящего стандарта.
5.5 Предприятие-изготовитель должно сопровождать каждую партию труб и фасонных частей паспортом, в котором указывают:
наименование организации, в системе которой находится предприятие;
наименование и адрес предприятия-изготовителя;
наименование, число и условное обозначение изделий;
результаты физико-механических испытаний;
обозначение настоящего стандарта.
5.6. Вся товаросопроводительная документация для труб и фасонных частей, которым в установленном порядке присвоен государственный Знак качества, должна иметь его изображение.
5.7. Упакованные трубы и фасонные части транспортируют любым видом транспорта в соответствии с правилами перевозки грузов, действующими на конкретном виде транспорта, утвержденными в установленном порядке.
Стоечные поддоны транспортируют на открытом железнодорожном подвижном составе или открытом автотранспорте.
Допускается до 01.01.89 по соглашению предприятия-изготовителя с заказчиком транспортировать трубы в железнодорожных вагонах и автомашинах без упаковки в поддоны или ящики. При этом трубы должны быть уложены горизонтальными рядами в штабели высотой не более 1,5 м и расшиты досками. Между штабелями труб и стенками вагона или автомашины должен быть проложен уплотняющий материал.
5.8. Трубы и фасонные части должны храниться под навесом. При хранении труб в неупакованном виде они должны быть уложены в горизонтальном положении в штабели высотой не более 1,5 м, при этом нижний ряд труб должен быть закреплен, или в вертикальном положении в ячейки размерами не более 1,5 х 1,5 м.
Допускается хранить трубы и фасонные части на открытом воздухе. При этом они должны быть защищены от атмосферных осадков.
Приложение
Справочное
| D , мм у | Масса 1 м трубы, кг |
|---|---|
| 40 | 1,2 |
| 50 | 2,4 |
| 80 | 4,0 |
| 100 | 6,2 |
| 150 | 11,8 |
| 200 | 18,7 |