ГОСТ 8694-75. Государственный стандарт Союза ССР. Трубы. Метод испытания на раздачу
(утв. Постановлением Госстандарта СССР от 23.12.1975 № 3980)
Примечание
С 1 июля 2003 года до вступления в силу технических регламентов акты федеральных органов исполнительной власти в сфере технического регулирования носят рекомендательный характер и подлежат обязательному исполнению только в части, соответствующей целям, указанным в пункте 1 статьи 46 Федерального закона от 27.12.2002 № 184-ФЗ. Ограничение срока действия снято Постановлением Госстандарта РФ от 10.09.1992 № 1152 («ИУС», № 12, 1992). Документ утрачивает силу с 01.07.1982. Документ введен в действие с 01.07.1977. Взамен ГОСТ 8694-58.
ГОСУДАРСТВЕННЫЙ СТАНДАРТ СОЮЗА ССР
Tubing. Expansion testing method
РАЗРАБОТАН Всесоюзным ордена Трудового Красного знамени Научно-исследовательским и конструкторско-технологическим институтом трубной промышленности (ВНИТИ).
Исполнители: Подлозный А.В., Понюхно И.Г., Нечай Г.Е.
ВНЕСЕН Министерством черной металлургии СССР.
ПОДГОТОВЛЕН К УТВЕРЖДЕНИЮ Всесоюзным научно-исследовательским институтом стандартизации (ВНИИС).
УТВЕРЖДЕН И ВВЕДЕН В ДЕЙСТВИЕ Постановлением Государственного комитета стандартов Совета Министров СССР от 23 декабря 1975 г. № 3980.
Настоящий стандарт распространяется на металлические бесшовные и сварные трубы круглого сечения с толщиной стенки не более 9,0 мм и диаметром трубы не более 150 мм и устанавливает метод испытания на раздачу при температуре 20 +/- 10 °С.
Стандарт соответствует требованиям рекомендации СЭВ по стандартизации РС 68-63 и рекомендации ИСО Р 166.
1. ОБОЗНАЧЕНИЯ
1.1 При испытании на раздачу предусматриваются следующие обозначения:
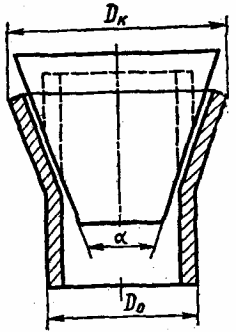
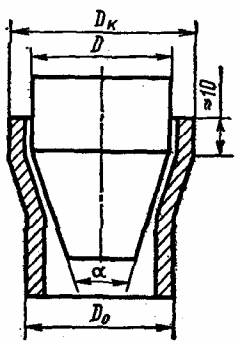
начальный наружный диаметр образца, мм — D_{0} ;
конечный наружный диаметр образца, мм — D_{\text{к}} ;
начальная толщина стенки образца, мм — a_{0} ;
угол конусности оправки, град. — \alpha ;
диаметр цилиндрической части оправки, мм — D.
2. МЕТОД ОТБОРА ОБРАЗЦОВ
2.1. Для испытания труб на раздачу применяют образцы в виде патрубка, отрезанного от конца трубы, длиной L \approx 2D_{0} , если угол оправки до 30° и L \approx 1,5D_{0} , если угол оправки более 30°, но не менее 50 мм.
2.2. Допускается применять и более короткие образцы при условии, что цилиндрический участок, оставшийся после раздачи, будет больше, чем 0,5 наружного диаметра трубы.
2.3. Плоскость реза должна быть перпендикулярна к продольной оси трубы.
Заусенцы на кромках образца должны быть удалены.
2.4. Испытание может проводиться непосредственно на трубе. Конец трубы, подлежащий испытанию, должен находиться в плоскости, перпендикулярной оси трубы.
2.5. Допускается удаление внутреннего грата на образцах, отобранных от сварных труб, методом, не изменяющим свойства материала труб и сварного шва.
2.6. Измерение наружного диаметра образца до и после испытаний проводят с погрешностью не более 0,05 мм при диаметре трубы до 20 мм включительно и с погрешностью не более 0,1 мм при диаметре трубы свыше 20 мм.
3. ПРОВЕДЕНИЕ ИСПЫТАНИЯ
3.1. Для испытания применяют оправки с углом конусности 30; 45; 60; 90; 120°.
Примечания. 1. Допускается применять оправки с углами конусности 6 и 12°.
2. Допускается применять оправки с цилиндрической частью (черт. 1). В этом случае диаметр цилиндрической части D в миллиметрах вычисляют по формуле
3.2. Рабочая поверхность оправки должна иметь твердость HRC \geq 50, параметры шероховатости поверхности не ниже Rz = 20 мкм по ГОСТ 2789-73 и при испытании должна быть покрыта консистентной смазкой.
3.3. При испытании не допускается вращательное движение оправки или образца.
Скорость внедрения оправки в образец при разногласиях в оценке качества испытания должна быть 20 — 50 мм/мин.
3.4. Испытание проводят плавной раздачей конца образца оправкой с заданным углом конусности до получения у торца образца заданного наружного диаметра D_{\text{к}} (черт. 2).
4. ОБРАБОТКА РЕЗУЛЬТАТОВ
4.1. Признаком того, что образец выдержал испытание, служит отсутствие на нем после раздачи на заданную величину X трещин или надрывов, определяемых визуально.
4.2 Величину раздачи (X) в процентах вычисляют по формуле
X = \frac{D_{\text{к}} - D_{0}}{D_{0}} \cdot 100.
Округление вычисленной величины раздачи производят до 0,5%.