ГОСТ 8467-83. Трубы стальные бурильные ниппельного соединения для геологоразведочного бурения. Технические условия
(утв. Постановлением Госстандарта СССР от 10.10.1983 № 4832)
от 10 октября 1983 г. № 4832
ГОСУДАРСТВЕННЫЙ СТАНДАРТ СОЮЗА ССР
ТРУБЫ СТАЛЬНЫЕ БУРИЛЬНЫЕ НИППЕЛЬНОГО СОЕДИНЕНИЯ ДЛЯ ГЕОЛОГОРАЗВЕДОЧНОГО БУРЕНИЯ
Steel drill pipes for core drilling. Specifications
до 1 января 1991 года
Разработан Министерством черной металлургии СССР, Министерством геологии СССР.
Исполнители: В.И. Стрижак, канд. техн. наук; В.П. Сокуренко, канд. техн. наук; Г.А. Карпов, канд. техн. наук; А.И. Постолова; Б.Ф. Кравцов, канд. техн. наук; Ю.В. Бакланов, канд. техн. наук; А.И. Буданов; В.Г. Чернова.
Внесен Министерством черной металлургии СССР.
Утвержден и введен в действие Постановлением Государственного комитета СССР по стандартам от 10.10.1983 № 4832.
Настоящий стандарт распространяется на стальные бесшовные бурильные трубы ниппельного соединения, предназначенные для бурения геологоразведочных скважин на твердые полезные ископаемые, на резьбу этих труб и взаимосвязанных с ними изделий.
Показатели технического уровня, установленные настоящим стандартом, соответствуют требованиям высшей категории.
1. ОСНОВНЫЕ ПАРАМЕТРЫ И РАЗМЕРЫ
1.1. Трубы изготовляют по размерам и массе, приведенным в табл. 1 и на черт. 1.
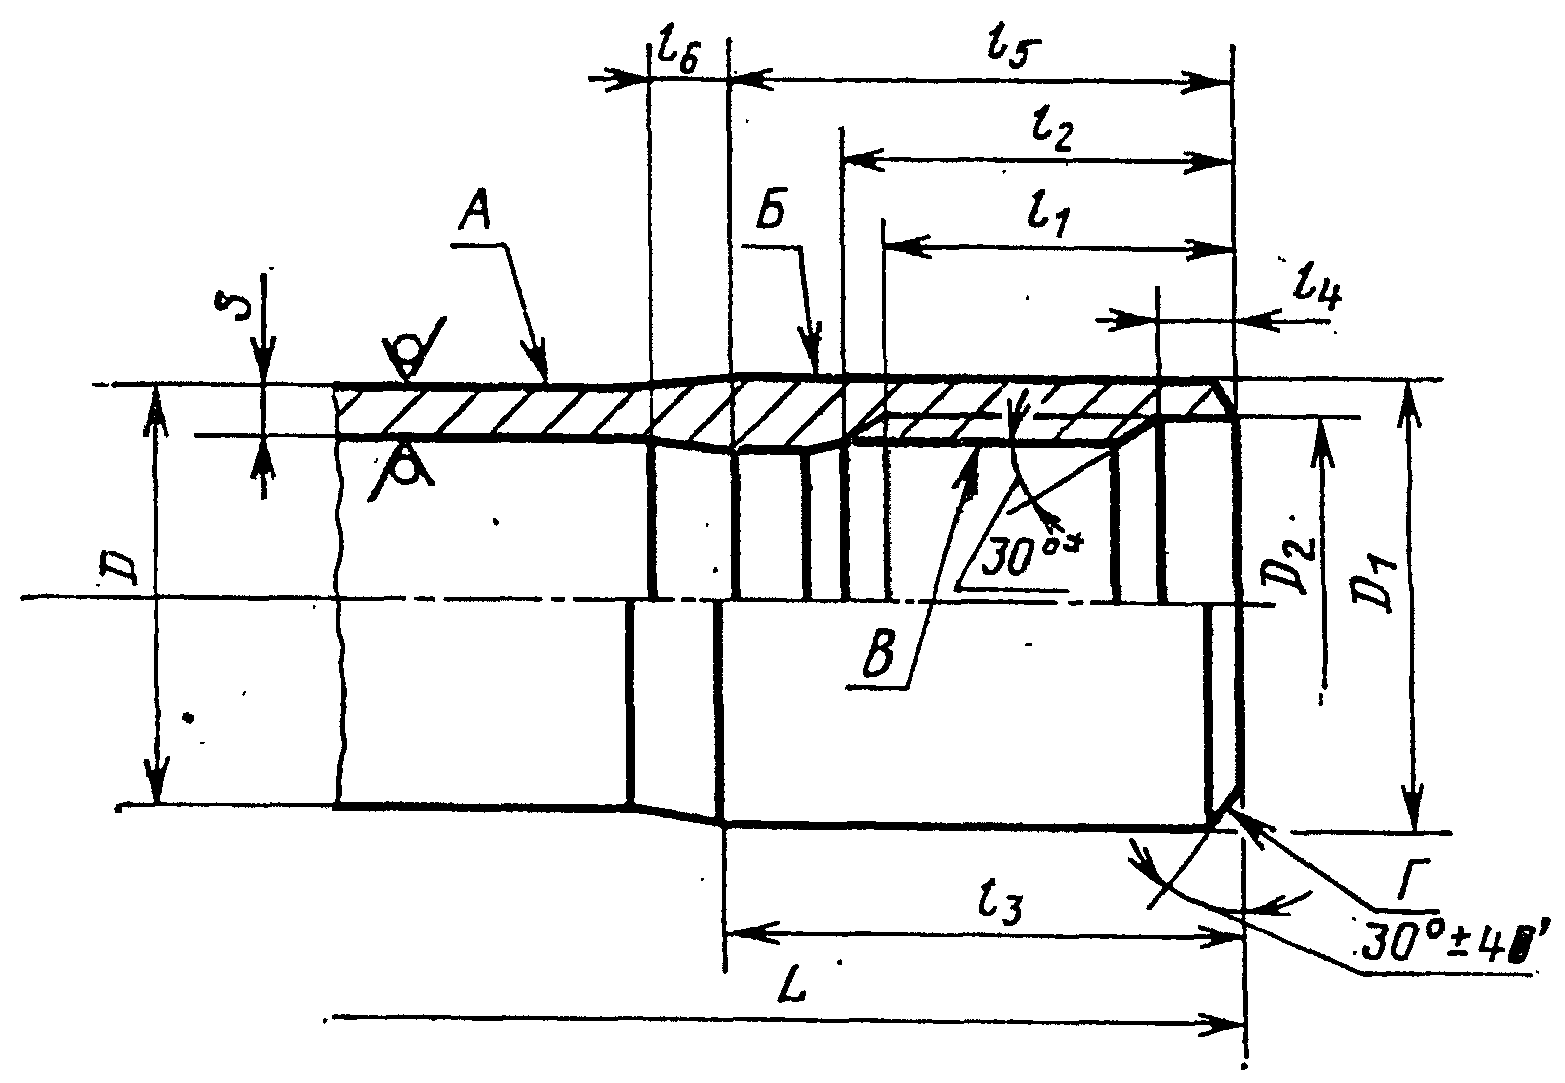
| Наружный диаметр гладкой части трубы D | Толщина стенки гладкой части трубы s | Длина трубы L | Диаметр наружной проточки высаженной части трубы D 1 | Диаметр расточки D 2 | Длина резьбы с полным профилем l 1 | Длина расточки под резьбу l 2 | Длина наружной проточки высаженного конца l 3 | Длина заходной расточки l 4 | Длина внутренней высадки l 5 | Длина переходной части l 6 | Теоретическая масса 1 м гладкой части трубы, кг | Увеличение массы 1 м трубы вследствие высадки кг | ||||||
| Номин. | Пред. откл. | Номин. | Пред. откл. | Номин. | Пред. откл. | Номин. | Пред. откл. | Номин. | Пред. откл. | Не менее | Номин. | Пред. откл. | Не менее | |||||
| 42 | +/- 0,20 | 4,5 | +0,75 | 3000 4500 | +100 -50 | 42,5 | -0,39 | 33,3 | +0,39 | 50 | 60 | 65 | 5 | +1,2 | 65 | 25 | 4,16 | 0,48 |
| 54 | +/- 0,25 | 4,5 | +0,75 | 3000 4500 6000 | +100 -50 | 54,5 | -0,46 | 42,3 | +0,46 | 55 | 65 | 90 | 5 | +1,2 | 90 | 20 | 5,49 | 0,90 |
| 68 | +/- 0,30 | 4,5 | +0,75 | 3000 4500 6000 | +100 -50 | 68,5 | -0,46 | 57,4 | +0,46 | 60 | 70 | 100 | 5 | +1,2 | 100 | 40 | 7,05 | 1,40 |
Примечания. 1. На участке труб длиной не более 300 мм от торца за проточенной частью допускается местное увеличение наружного номинального диаметра на 1,45 мм или уменьшение его на 0,95 мм.
2. По требованию потребителя допускается изготовление труб диаметрами 54 и 68 мм длиной 9000 мм.
3. В партии допускается до 5% труб с предельными отклонениями по длине минус 200 мм.
1.2. Овальность и разностенность труб не должны выводить размеры труб за предельные отклонения соответственно по наружному диаметру и толщине стенки.
1.4. Размеры резьбы (наружной и внутренней) приведены на черт. 2 и в табл. 2.
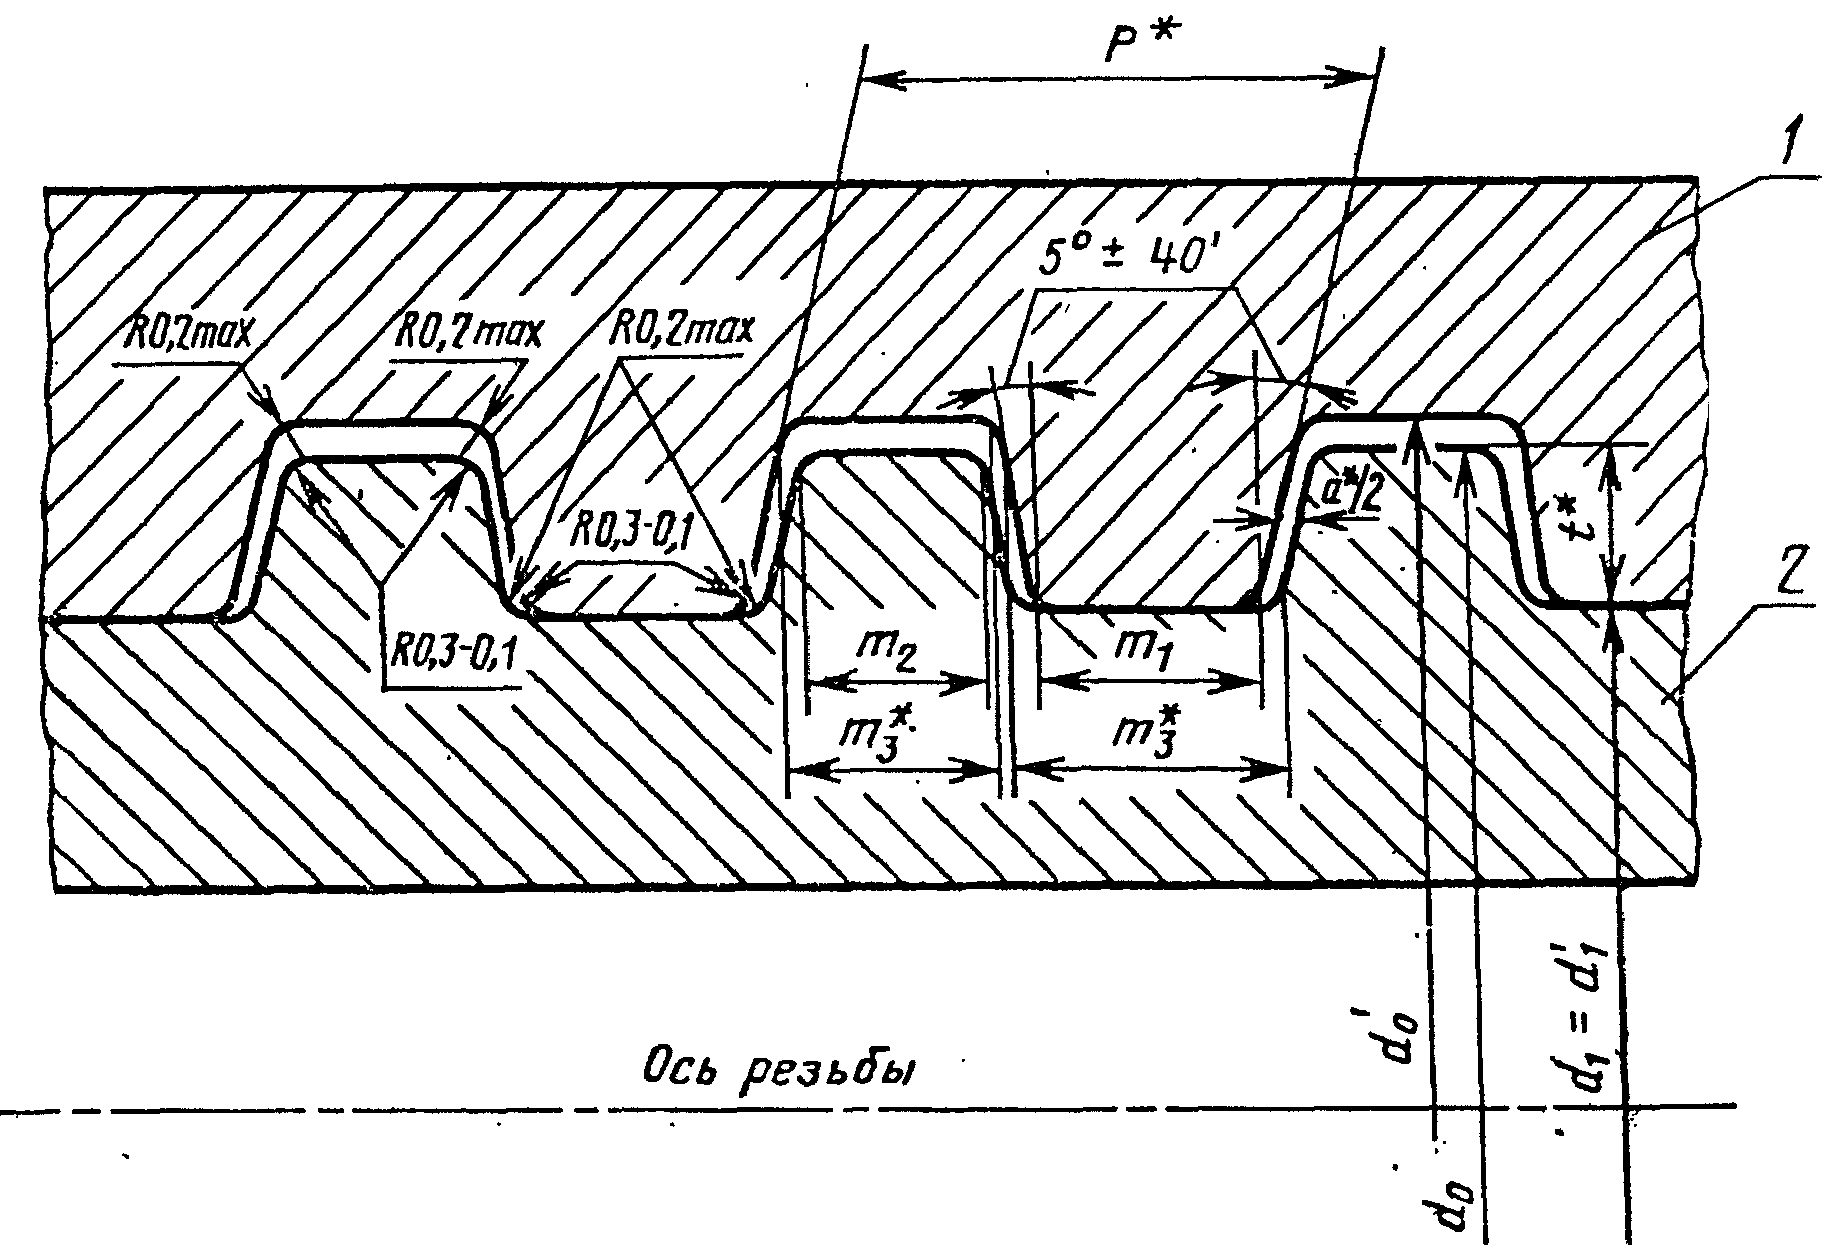
| Наружный | Наружная резьба | Внутренняя резьба | Ширина впадин | Рабочая высота | Шаг резьбы р | Наименьший зазор по ширине витка а | ||||||||||
| диаметр труб D | Наружный диаметр d 0 | Внутренний диаметр d 1 | Ширина витка у вершины m 2 | Наружный диаметр d' 0 | Внутренний диаметр d' 1 | Ширина витка у вершины m 1 | m 3 | витка t | ||||||||
| Номин. | Пред. откл. | Номин. | Пред. откл. | Номин. | Пред. откл. | Номин. | Пред. откл. | Номин. | Пред. откл. | Номин. | Пред. откл. | |||||
| 42 | 33,0 | -0,100 | 30,0 | -0,130 | 3,863 | -0,120 | 33,032 | +0,130 | 30 | +0,160 | 3,860 | -0,120 | 3,875 | 1,50 | 8 | 0,015 |
| 54 | 42,0 | -0,100 | 38,0 | -0,160 | 3,819 | -0,120 | 42,032 | +0,160 | 38 | +0,160 | 3,816 | -0,120 | 3,831 | 2,00 | 8 | 0,015 |
| 68 | 57,0 | -0,120 | 52,5 | -0,190 | 3,797 | -0,120 | 57,040 | +0,190 | 52,5 | +0,190 | 3,794 | -0,120 | 3,809 | 2,25 | 8 | 0,015 |
Примечания. 1. Величины углов наклона профиля наружной и внутренней резьбы, ширина витка у вершины и радиусов закругления являются справочными для проектирования резьбонарезного инструмента и на трубах не контролируются.
2. Допускается отклонения по шагу резьбы компенсировать соответствующим уменьшением ширины витка (увеличением ширины впадины) в пределах допуска.
1.5. Трубы изготовляют с правой или левой резьбой. Направление резьбы оговаривается в заказе.
Труба бурильная диаметром 54 мм, длиной 4500 мм, с правой резьбой, из стали группы прочности К:
Труба бурильная Л54 х 4500 — К ГОСТ 8467-83
2. ТЕХНИЧЕСКИЕ ТРЕБОВАНИЯ
2.1. Трубы изготовляют в соответствии с требованиями настоящего стандарта по технологическим регламентам, утвержденным в установленном порядке.
2.2. Трубы изготовляют из стали группы прочности К, Е, М. Массовая доля серы и фосфора в стали не должна превышать 0,045% каждого.
2.3. Трубы должны быть термически обработанными. Механические свойства стали должны соответствовать приведенным в табл. 3.
| Наименование показателей | Норма механических свойств для стали группы прочности, не менее | ||
| К | Е | М | |
| Временное сопротивление, дельта , в МПа (кгс/мм2) Предел текучести дельта , МПа т (кгс/мм2) Относительное удлинение, дельта , % 5 | 687 (70) 490 (50) 12 | 735 (75) 539 (55) 12 | 862 (87,9) 758 (77,3) 12 |
2.4. На поверхности труб не допускаются рванины, трещины, плены, раковины-вдавы и закаты.
Допускаются отдельные вмятины, риски и другие дефекты, обусловленные способом производства, и следы зачистки дефектов, если они не выводят толщину стенки за минимальные размеры, а также слой окалины, не препятствующий осмотру.
2.5. Биение поверхности резьбы (поверхности В) относительно наружной необработанной поверхности трубы (поверхности А вне зоны высадки на расстоянии 300 мм от торца трубы) не должно превышать 1,15 мм у торца трубы.
Биение поверхности резьбы (поверхности В) относительно наружной проточенной поверхности трубы (поверхности Б) не должно превышать 0,4 мм на длине 200 мм.
2.6. Шероховатость поверхности наружной проточки высаженного конца трубы не должна превышать Rz 80 мкм по ГОСТ 2789-73.
2.7. Шероховатость поверхности резьбы и упорных торцов (поверхности Г) не должна превышать Rz 40 мкм по ГОСТ 2789-73.
2.8. Биение поверхности конуса упорных торцов резьбы (поверхности Г) относительно поверхности резьбы (поверхность B) в направлении, перпендикулярном поверхности Г, не должно превышать 0,08 мм.
3. ПРАВИЛА ПРИЕМКИ
3.1. Трубы принимают партиями. Партия должна состоять из труб одного размера, одной группы прочности стали и сопровождаться одним документом о качестве в соответствии с ГОСТ 10692-80 с дополнением: содержание серы и фосфора в стали принимают по документу о качестве металла.
Количество труб в партии не более 300 шт.
3.2. Контролю поверхности, геометрических размеров труб и правильности исполнения резьбы подвергают каждую трубу.
3.3 Для контроля качества от партии отбирают:
5% — для контроля соосности резьбы и наружной (гладкой и проточенной) поверхности труб;
10% — для контроля биения поверхности конуса упорных торцов.
При возникновении разногласий в оценке содержания серы и фосфора в стали для проверки отбирают одну трубу.
3.4. При получении неудовлетворительных результатов испытания хотя бы по одному из показателей по нему проводят повторные испытания на удвоенном количестве труб, отобранных от той же партии. Результаты повторных испытаний распространяются на всю партию.
4. МЕТОДЫ ИСПЫТАНИЙ
4.1. От каждой отобранной трубы вырезают по одному образцу для каждого вида испытаний.
Содержание серы и фосфора в стали определяют по ГОСТ 12347-77 и ГОСТ 12345-80. Пробы отбирают по ГОСТ 7565-81.
4.2. Испытание на растяжение проводят по ГОСТ 10006-80 на продольном коротком образце, вырезанном из высаженной части трубы. Скорость перемещения подвижного захвата до предела текучести — не более 10 мм/мин, за пределом текучести — не более 40 мм/мин.
4.3. Контроль поверхности проводят визуально. Проверку глубины допускаемых дефектов проводят надпиловкой или другим способом.
4.4. Непрямолинейность труб на 1 м длины проверяют поверочной линейкой 1 м по ГОСТ 8026-75 и набором щупов по ГОСТ 882-75. Непрямолинейность труб на концевых участках длиной 300 мм от торца не контролируется.
4.5. Контроль наружного диаметра и овальности проводят гладкими микрометрами по ГОСТ 6507-78 или предельными калибрами-скобами по ГОСТ 18362-73.
Контроль внутреннего диаметра проводят калибрами-пробками по ГОСТ 14810-69, ГОСТ 14812-69 и ГОСТ 21401-75.
Контроль толщины стенки проводят трубными микрометрами по ГОСТ 6507-78.
4.6. Контроль правильности исполнения резьб проводят калибрами по нормативно-технической документации.
Контроль калибрами СП-НЕ является факультативным до 1 января 1989 г.
4.7. Для контроля биения поверхности В относительно поверхности А в резьбу трубы ввинчивают специальную оправку, цилиндрическая часть которой должна иметь наружный диаметр не более наружного диаметра резьбы трубы и быть соосной с ее резьбовой частью. Резьба оправки должна иметь размеры резьбы ниппеля.
На гладкую поверхность ввинченной оправки насаживают (по скользящей посадке) специальную втулку, на которой закреплена державка с индикаторной головкой часового типа (черт. 3).
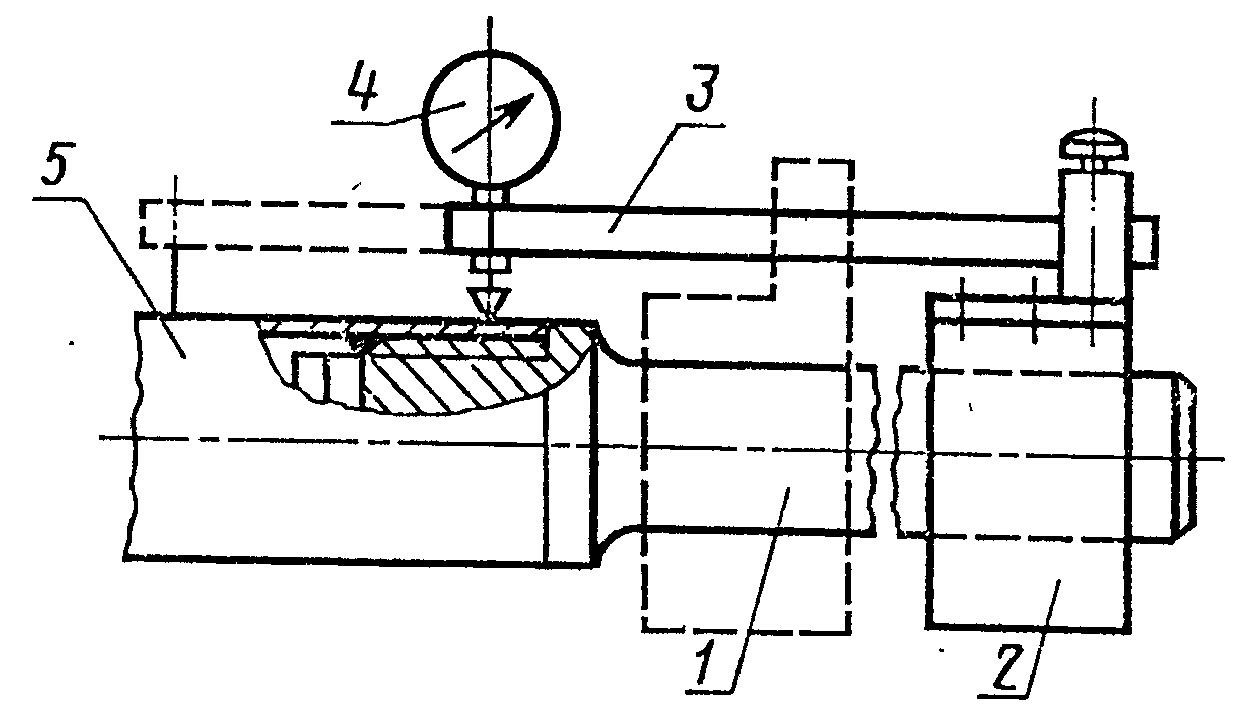
1 — оправка; 2 — втулка; 3 — державка; 4 — индикаторная головка; 5 — труба
Вращая трубу и удерживая индикаторную головку на поверхности А, измеряют биение этой поверхности относительно поверхности В.
4.8. Биение поверхности В относительно поверхности Б контролируют по п. 4.7. Втулку располагают на оправке на расстоянии 200 мм от торца, ножку индикаторной головки — на проточенной поверхности Б.
Вращая трубу и удерживая индикаторную головку на проточенной части трубы, измеряют биение поверхности Б относительно поверхности В.
5. Маркировка, упаковка, транспортирование и хранение
5.1. Упаковку, транспортирование и хранение проводят по ГОСТ 10692-80 с дополнениями.
5.1.1. На каждой трубе на расстоянии не более 100 мм от торца проставляют четкую маркировку клеймами: товарный знак предприятия-изготовителя, размер наружного диаметра, группу прочности стали и клеймо отдела технического контроля.
На трубах с левой резьбой дополнительно наносится надпись «лев».
5.1.2. Для предохранения резьбы от повреждений в концы труб ввинчивают или вставляют предохранительные пробки.