ГОСТ 8425-90 (ИСО 7959-87). Межгосударственный стандарт. Деревообрабатывающее оборудование. Станки круглопильные прирезные для продольной распиловки пиломатериалов. Основные параметры. Нормы точности и жесткости
(утв. и введен в действие Постановлением Госстандарта СССР от 24.12.1990 № 3239)
(ред. от 01.07.1992)
Утвержден и введен в действие
Постановлением Государственного
комитета СССР по управлению
качеством продукции и стандартам
от 24 декабря 1990 г. № 3239
ДЕРЕВООБРАБАТЫВАЮЩЕЕ ОБОРУДОВАНИЕ
СТАНКИ КРУГЛОПИЛЬНЫЕ ПРИРЕЗНЫЕ ДЛЯ ПРОДОЛЬНОЙ РАСПИЛОВКИ ПИЛОМАТЕРИАЛОВ
ОСНОВНЫЕ ПАРАМЕТРЫ. НОРМЫ ТОЧНОСТИ И ЖЕСТКОСТИ
Woodworking machinery. Circular rip saws. Basic parameters. Norms of accuracy and rigidity
(ИСО 7959-87)
ИНФОРМАЦИОННЫЕ ДАННЫЕ
Разработчики: А.В. Линьков, Л.В. Каплюшин, В.А. Щербина, Б.В. Смирнов.
2. Утвержден и введен в действие Постановлением Государственного комитета СССР по управлению качеством продукции и стандартам от 24.12.90 № 3239.
3. Срок проверки — 1997 г., периодичность проверки — 5 лет.
4. В стандарт введен международный стандарт ИСО 7959-87 в части норм точности.
5. Взамен ГОСТ 16542-71, ГОСТ 8425-74 и ОСТ 2 ДМ11-2-76.
6. Ссылочные нормативно-технические документы
| Обозначение НТД, на который дана ссылка | Номер пункта |
|---|---|
| ГОСТ 25338-91 | 2.1 |
7. Издание (май 2007 г.) с Изменением № 1, утвержденным в июле 1992 г. (ИУС 10-92).
Настоящий стандарт распространяется на круглопильные прирезные многопильные и однопильные станки с механической гусеничной подачей для продольной распиловки пиломатериалов на заготовки.
Требования настоящего стандарта являются обязательными, за исключением параметров скорости резания, скорости подачи и Приложений 1 - 3.
(Измененная редакция, Изм. № 1).
1. ОСНОВНЫЕ ПАРАМЕТРЫ
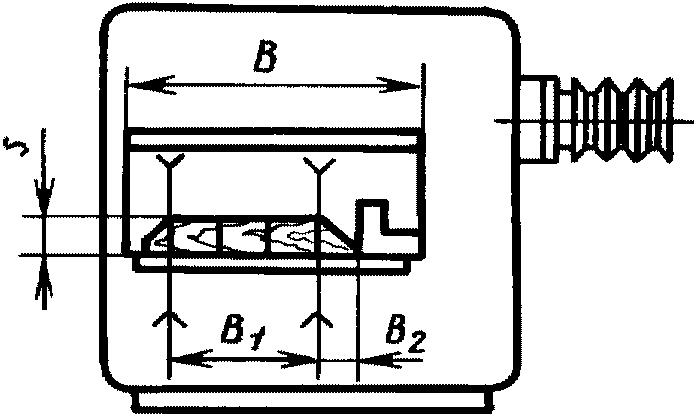
<*> Для вновь проектируемых станков.
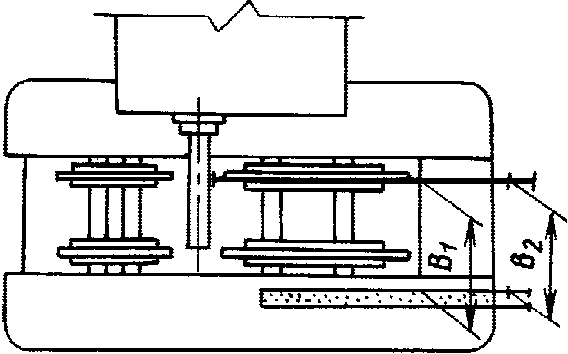
<**> За ширину обрабатываемого материала B_{1} принимают расстояние от направляющей линейки до пилы или расстояние между двумя крайними пилами.
2. ПРОВЕРКА ГЕОМЕТРИЧЕСКОЙ ТОЧНОСТИ СТАНКА
2.1. Допуск на установку станка по уровню не должен превышать 0,1 мм на длине 1000 мм.
Общие требования к испытаниям станков на точность и жесткость — по ГОСТ 25338.
Если конструктивные особенности станка не позволяют провести измерение отклонения на длине, к которой отнесен допуск, последний следует пересчитать на наибольшую длину, на которой может быть проведено измерение. Полученные при пересчете допуски менее 0,01 мм следует принимать равными 0,01 мм.
Геометрическая точность станка должна соответствовать нормам, указанным в пп. 2.1.1 - 2.1.7.
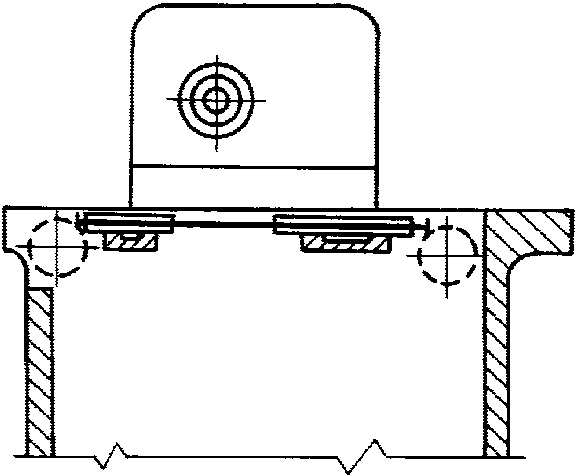
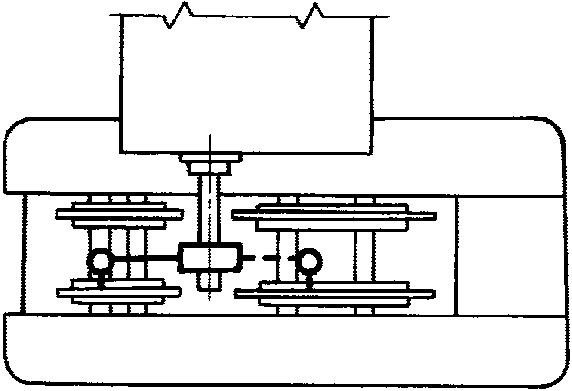
2.1.1 Параллельность оси шпинделя рабочей поверхности гусеничной цепи
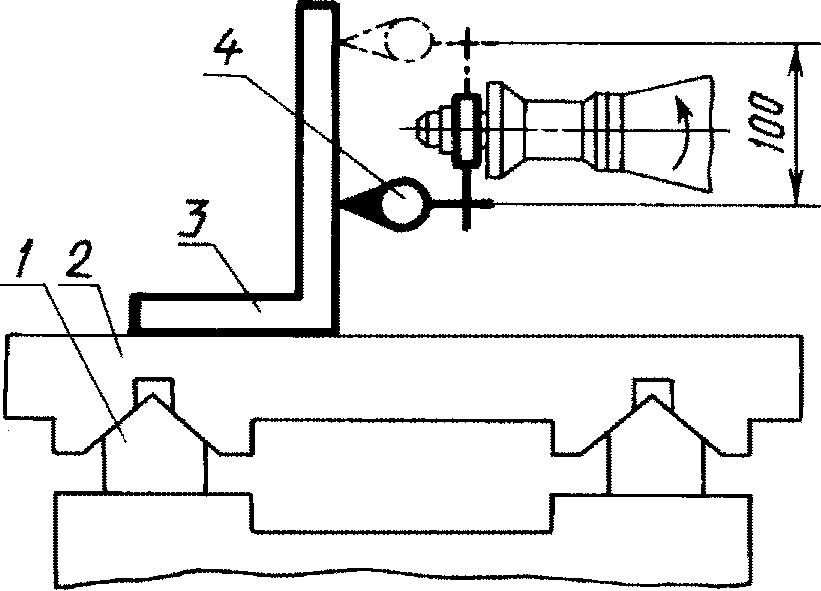
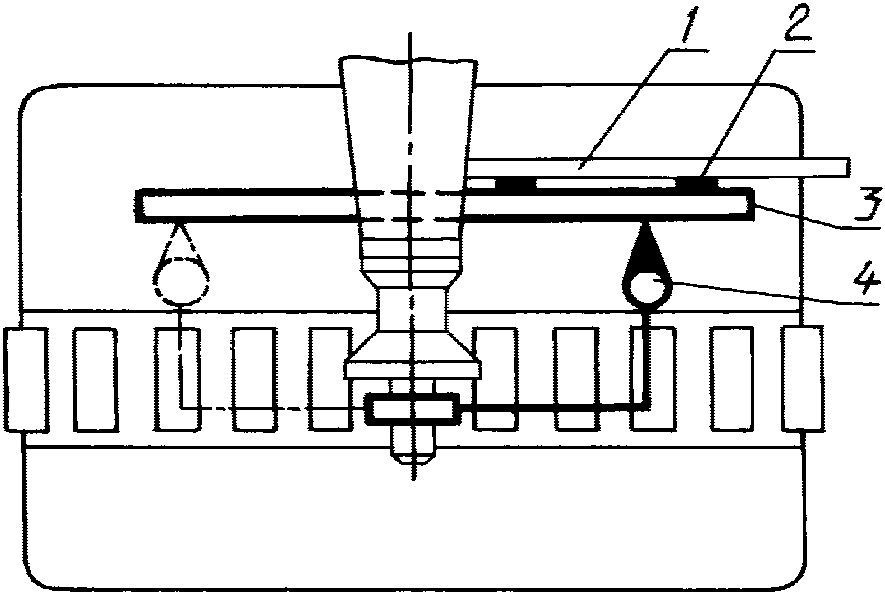
Проверка проводится в соответствии со схемой, указанной на черт. 2.
На направляющие 1 гусеничной цепи устанавливают контрольную плиту 2 с призматическими пазами, имитирующими звенья цепи.
На контрольной плите устанавливают поверочный угольник 3 так, чтобы плоскость симметрии основания угольника совпадала с вертикальной плоскостью, проходящей через ось шпинделя. На шпинделе с помощью специальной оправки укрепляют индикатор 4 так, чтобы его измерительный наконечник касался вертикальной грани угольника и был перпендикулярен к ней.
После первого измерения шпиндель поворачивают на 180°. Расстояние между точками измерений — 100 мм.
Измерения проводят не менее чем в трех положениях контрольной плиты при перемещении ее по направляющим из одного крайнего положения в другое.
Отклонение определяют как наибольшую алгебраическую разность показаний индикатора в первоначальном положении шпинделя и при повороте его на 180°.
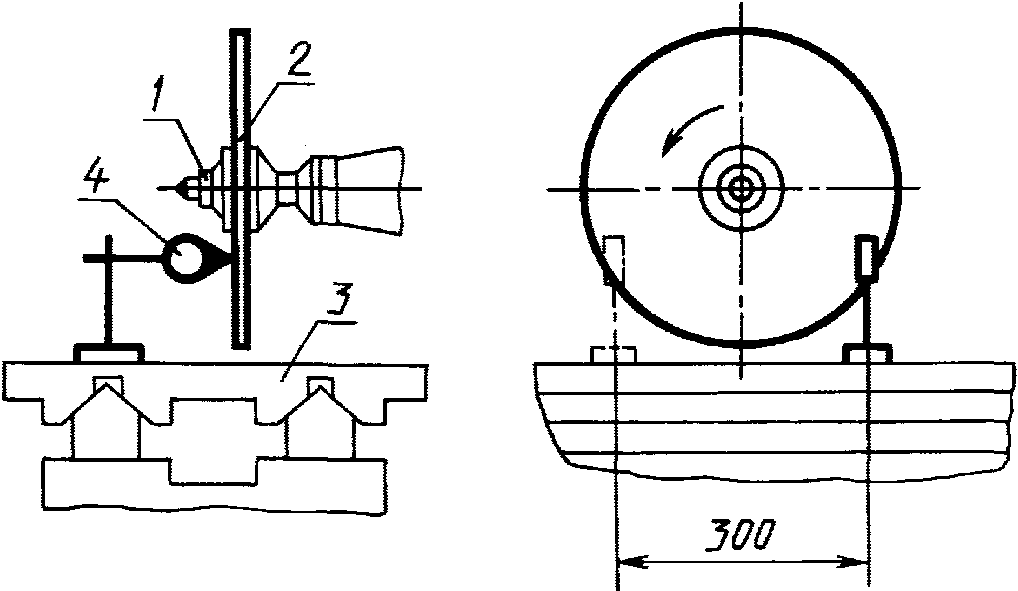
2.1.2 Перпендикулярность оси шпинделя к направлению перемещения гусеничной цепи
Отклонение шпинделя в направлении подачи не допускается.
для производства заготовок столярно-строительных изделий
и мебели .......................................................... 0,1
для прочих производств ............................................ 0,2
На шпинделе 1 укрепляют контрольный диск 2. На направляющие гусеничной цепи устанавливают контрольную плиту 3 с призматическими пазами, имитирующими звенья цепи. На контрольной плите укрепляют индикатор 4 так, чтобы его измерительный наконечник касался поверхности контрольного диска у его периферии и был перпендикулярен к нему.
После первого измерения контрольную плиту с индикатором перемещают по направляющим на расстояние 300 мм, а контрольный диск поворачивают так, чтобы измерительный наконечник индикатора касался поверхности диска в той же точке.
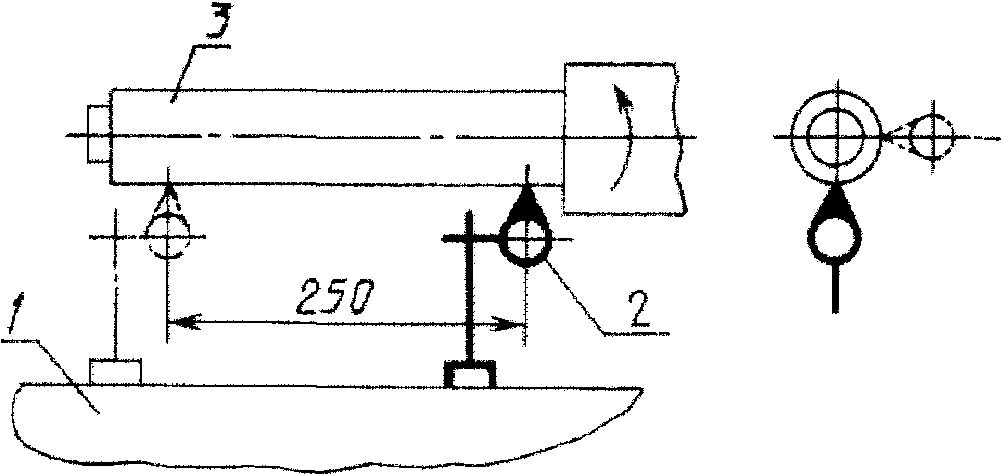
2.1.3 Радиальное биение посадочной части шпинделя под инструмент
у торца .......................................................... 0,02
на расстоянии 250 мм ............................................. 0,03
у торца .......................................................... 0,03
на расстоянии 250 мм ............................................. 0,05
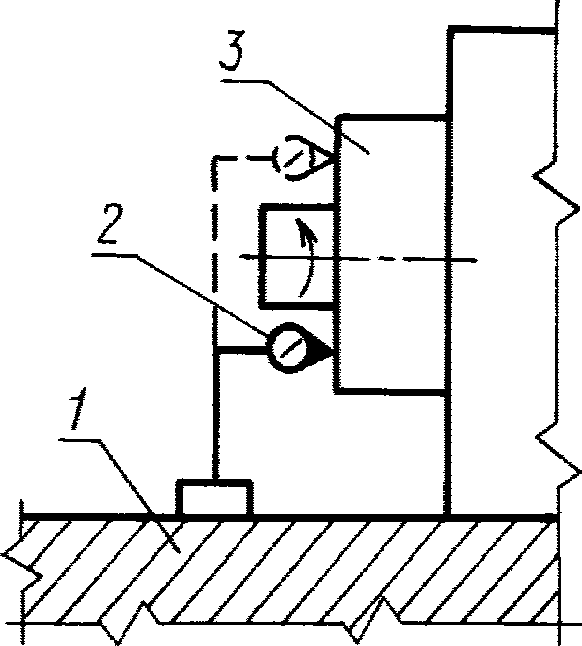
Проверка проводится в соответствии со схемой, указанной на черт. 4.
На неподвижной части станка 1 устанавливают индикатор 2 так, чтобы его измерительный наконечник касался проверяемой поверхности шпинделя 3 и был направлен к его оси перпендикулярно образующей. Шпиндель приводят во вращение со скоростью, позволяющей регистрировать показания измерительного прибора.
Биение определяют как наибольшую алгебраическую разность показаний индикатора в каждом положении.
2.1.4 Торцевое биение опорной поверхности шпинделя
для производства заготовок столярно-строительных изделий
и мебели ......................................................... 0,02
для прочих производств ........................................... 0,03
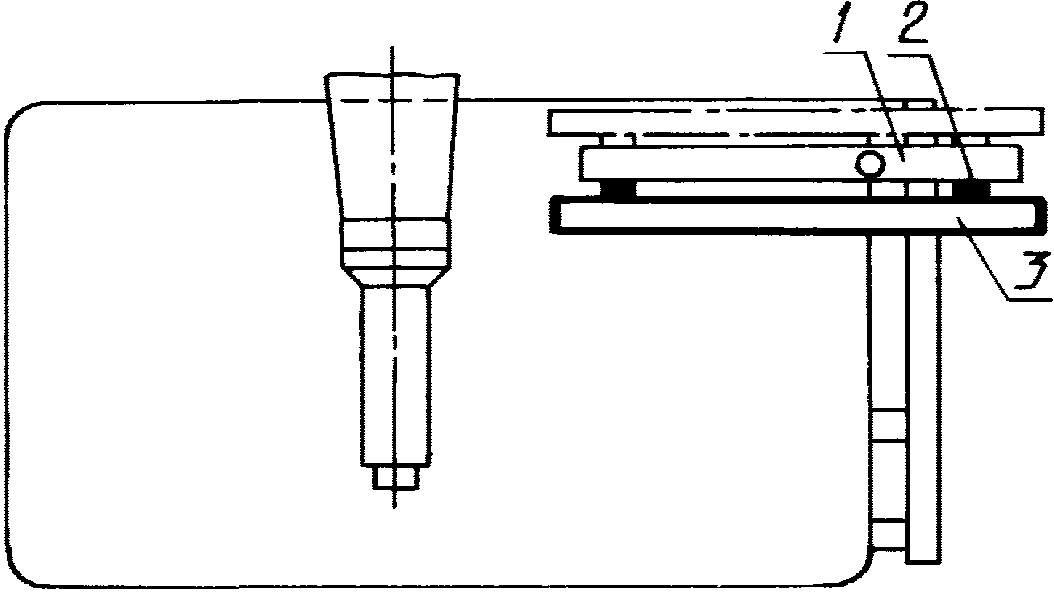
Проверка проводится в соответствии со схемой, указанной на черт. 5.
На неподвижной части станка 1 укрепляют индикатор 2 так, чтобы его измерительный наконечник касался опорной поверхности шпинделя 3 у ее периферии и был перпендикулярен к ней. Шпиндель приводят во вращение со скоростью, позволяющей регистрировать показания измерительного прибора.
Биение определяют как наибольшую алгебраическую разность показаний индикатора в каждом его положении.
2.1.5 Прямолинейность рабочей поверхности направляющей линейки
для производства заготовок столярно-строительных изделий
и мебели .......................................................... 0,1
для прочих производств ............................................ 0,2
Проверка проводится в соответствии со схемой, указанной на черт. 6.
К каждой рабочей поверхности направляющей линейки 1 последовательно прикладывают на двух калиброванных плитках 2 одинаковой высоты поверочную линейку 3.
Просвет между рабочей поверхностью поверочной линейки и проверяемой поверхностью измеряют щупом.
Отклонение для каждой поверхности определяют как наибольшую алгебраическую разность результатов измерений.
2.1.6 Перпендикулярность оси шпинделя к рабочей поверхности направляющей линейки
Проверка проводится в соответствии со схемой, указанной на черт. 7.
К рабочей поверхности направляющей линейки 1 прикладывают на двух калиброванных плитках 2 одинаковой высоты поверочную линейку 3.
На шпинделе с помощью специальной оправки укрепляют индикатор 4 так, чтобы его измерительный наконечник касался рабочей поверхности поверочной линейки и был перпендикулярен к ней.
После первого измерения шпиндель с индикатором поворачивают на 180°.
Отклонение определяют как наибольшую алгебраическую разность показаний индикатора в первоначальном его положении и при повороте на 180°.
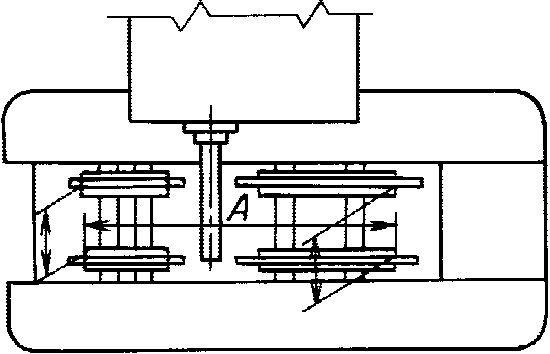
2.1.7 Параллельность нижних образующих прижимных роликов рабочей поверхности гусеничной цепи
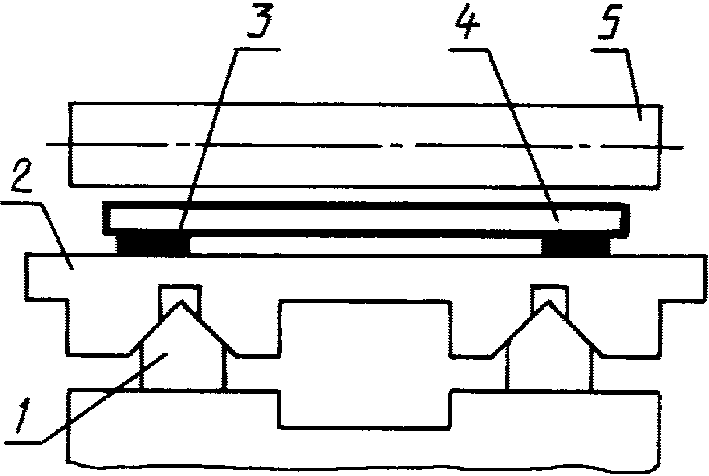
Проверка проводится в соответствии со схемой, указанной на черт. 8.
На направляющие 1 гусеничной цепи устанавливают контрольную плиту 2 с призматическими пазами, имитирующими звенья цепи.
На контрольную плиту устанавливают на двух калиброванных плитках 3 одинаковой высоты поверочную линейку 4 параллельно оси ролика 5.
Ролик подводят к поверочной линейке.
Просвет между образующей ролика и поверочной линейкой измеряют щупом в двух крайних сечениях ролика по длине.
Отклонение для каждого ролика определяют как наибольшую алгебраическую разность результатов измерений.
2.2. Допускается изготовление станков с нормами точности и методами их проверок по ИСО 7959-87, приведенном в Приложении 2.
(Измененная редакция, Изм. № 1).
3. ПРОВЕРКА ТОЧНОСТИ СТАНКА В РАБОТЕ
Для проверки точности станка в работе используют заготовки из древесины любой породы абсолютной влажностью не выше 15% с размерами 1100 x 125 x 40 мм.
Базовые поверхности заготовки строганые с плоскостностью 0,15 мм на длине 1000 мм и шероховатостью Rz max 100 мкм.
От заготовки на чистовом режиме (скорость подачи не более 10 м/мин) отпиливают планки.
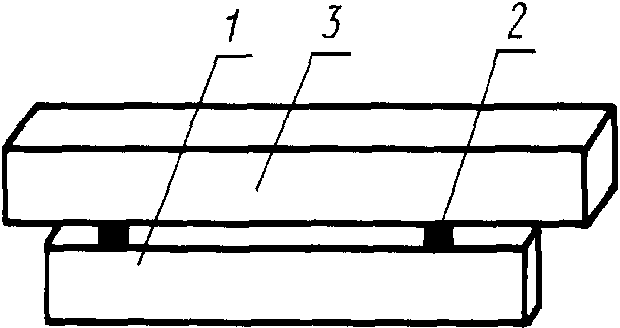
3.1 Прямолинейность поверхности пропила
Для производства заготовок столярно-строительных изделий
и мебели ......................................................... 0,1
Для прочих производств ........................................... 0,25
Проверка проводится в соответствии со схемой, указанной на черт. 9.
На станке устанавливают одну пилу. Заготовку распиливают примерно пополам по ширине. На поверочную линейку 1 устанавливают калиброванные плитки 2 одинаковой высоты. Заготовку 3 обработанной поверхностью устанавливают на калиброванные плитки.
Просвет между рабочей поверхностью линейки и обработанной поверхностью измеряют щупом.
Отклонение определяют как наибольшую разность результатов измерений.
3.2 Перпендикулярность поверхности пропила к базовой поверхности образца
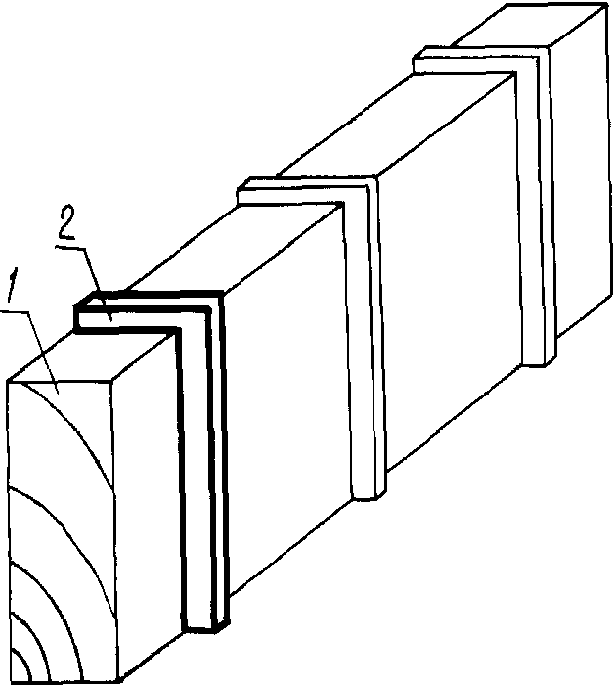
Проверка проводится в соответствии со схемой, указанной на черт. 10.
К обработанной и базовой поверхности заготовки 1 прикладывают поверочный угольник 2.
Просвет между рабочей поверхностью поверочного угольника и обработанной поверхностью заготовки измеряют щупом.
Измерения проводят в трех сечениях по длине заготовки шириной не менее 80 мм.
Отклонение определяют как наибольшую величину просвета.
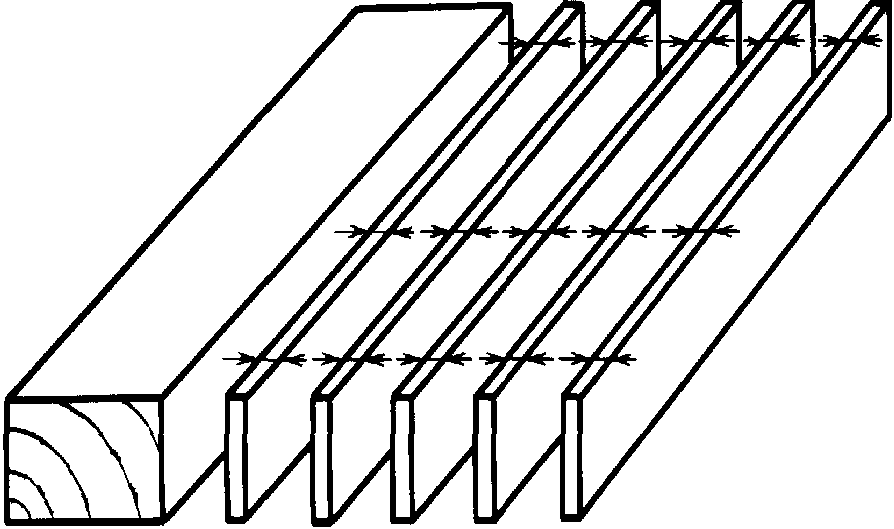
3.3 Равномерность ширины или толщины отпиленных планок
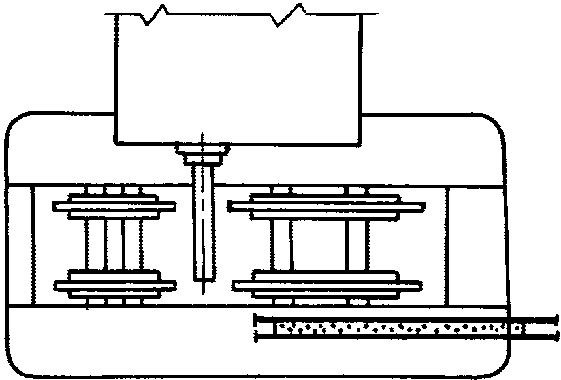
Проверка проводится в соответствии со схемой, указанной на черт. 11.
Отпиленные планки толщиной не менее 10 мм измеряют штангенциркулем в трех местах по длине: на расстоянии 50 мм от торцев и в середине. Количество планок не должно быть менее пяти.
Отклонение определяют как наибольшую разность результатов измерений на одной планке.
для производства заготовок столярно-строительных изделий
и мебели .......................................................... 0,2
для прочих производств ............................................ 0,3
Приложение 1
Рекомендуемое
Положение узлов, деталей станка, точка приложения и направление действия силы должны соответствовать указанным на черт. 12.
Величина нагружающих сил и допускаемые перемещения должны соответствовать указанным в табл. 2.
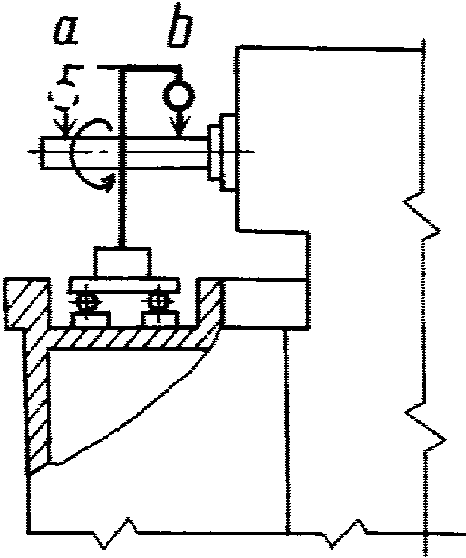
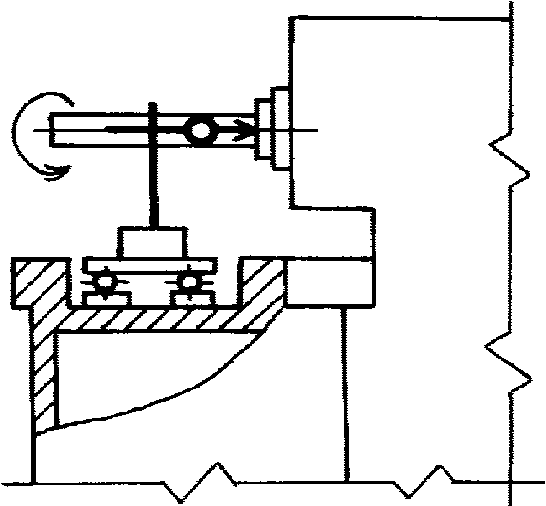
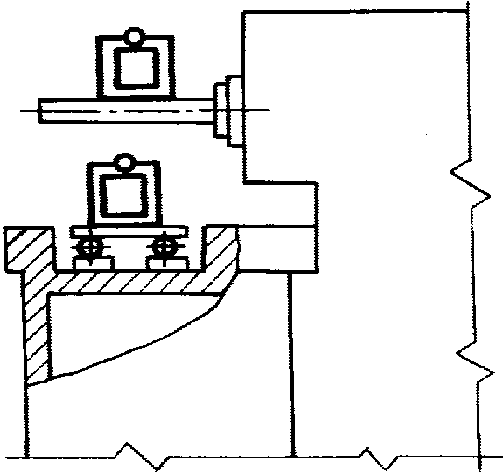
4.1 Параллельность оси нагруженного шпинделя рабочей поверхности конвейерной цепи
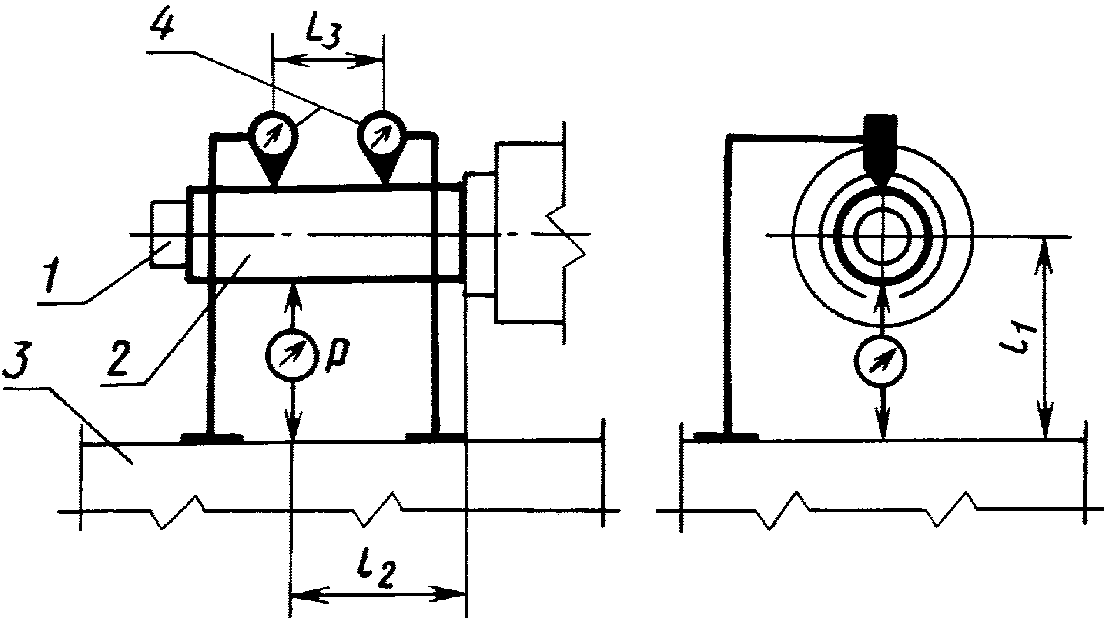
Проверка проводится в соответствии со схемой, указанной на черт. 12.
На шпинделе 1 устанавливают контрольную оправку 2. На конвейерной цепи 3 жестко закрепляют прижимными роликами станка плиту с устройством для создания нагружающей силы P, для измерения которой используют рабочий динамометр.
Перед каждым испытанием шпиндель устанавливают в положение проверки перемещением сверху вниз и стопорят механизм перемещения шпинделя.
Измерительные приборы 4 устанавливают на устройстве для нагружения так, чтобы измерительный наконечник касался оправки и был перпендикулярен к ее верхней образующей.
Между оправкой и конвейерной цепью создают плавно возрастающую до заданного предела силу P, направленную вертикально, и одновременно с помощью одного (для однопильных станков) или двух измерительных приборов (для многопильных станков) измеряют перемещение оправки относительно конвейерной цепи в плоскости действия силы.
Отклонение от параллельности оси нагруженного шпинделя рабочей поверхности конвейерной цепи определяют как алгебраическую разность показаний измерительных приборов, отнесенную к расстоянию между точками измерения.
За величину относительного перемещения принимают среднеарифметическое результатов двух испытаний.
Приложение 2
Рекомендуемое
ИСО 7959-87
«ДЕРЕВООБРАБАТЫВАЮЩИЕ СТАНКИ.
СТАНКИ КРУГЛОПИЛЬНЫЕ МНОГОДИСКОВЫЕ КРОМКООБРЕЗНЫЕ.
НОМЕНКЛАТУРА И УСЛОВИЯ ПРИЕМКИ»
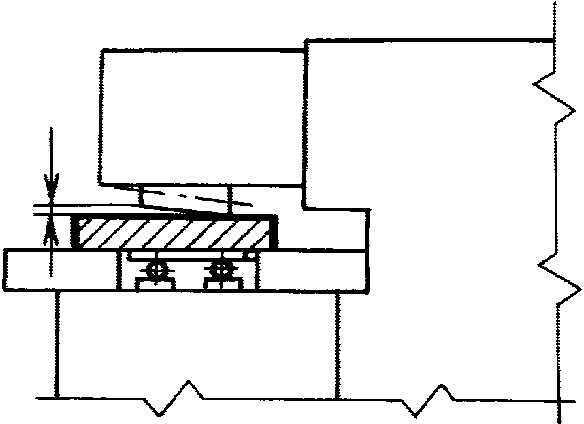
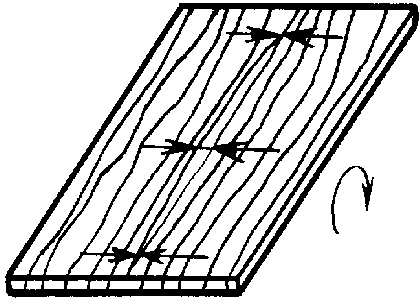
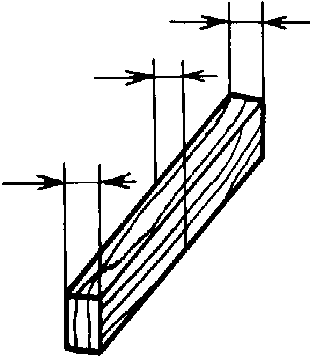
Примечание. До прямого применения международного стандарта ИСО 230-1 в качестве государственного стандарта рассылку ИСО 230-1 на русском языке заинтересованным организациям осуществляет ВНИИКИ <*> Госстандарта России.
Приложение 2. (Измененная редакция, Изм. № 1).
Приложение 3
Справочное
ИСО 7959-87 «ДЕРЕВООБРАБАТЫВАЮЩИЕ СТАНКИ. СТАНКИ КРУГЛОПИЛЬНЫЕ МНОГОДИСКОВЫЕ КРОМКООБРЕЗНЫЕ. НОМЕНКЛАТУРА И УСЛОВИЯ ПРИЕМКИ»
Основные узлы и детали круглопильных многодисковых кромкообрезных станков указаны на чертеже под соответствующими номерами.
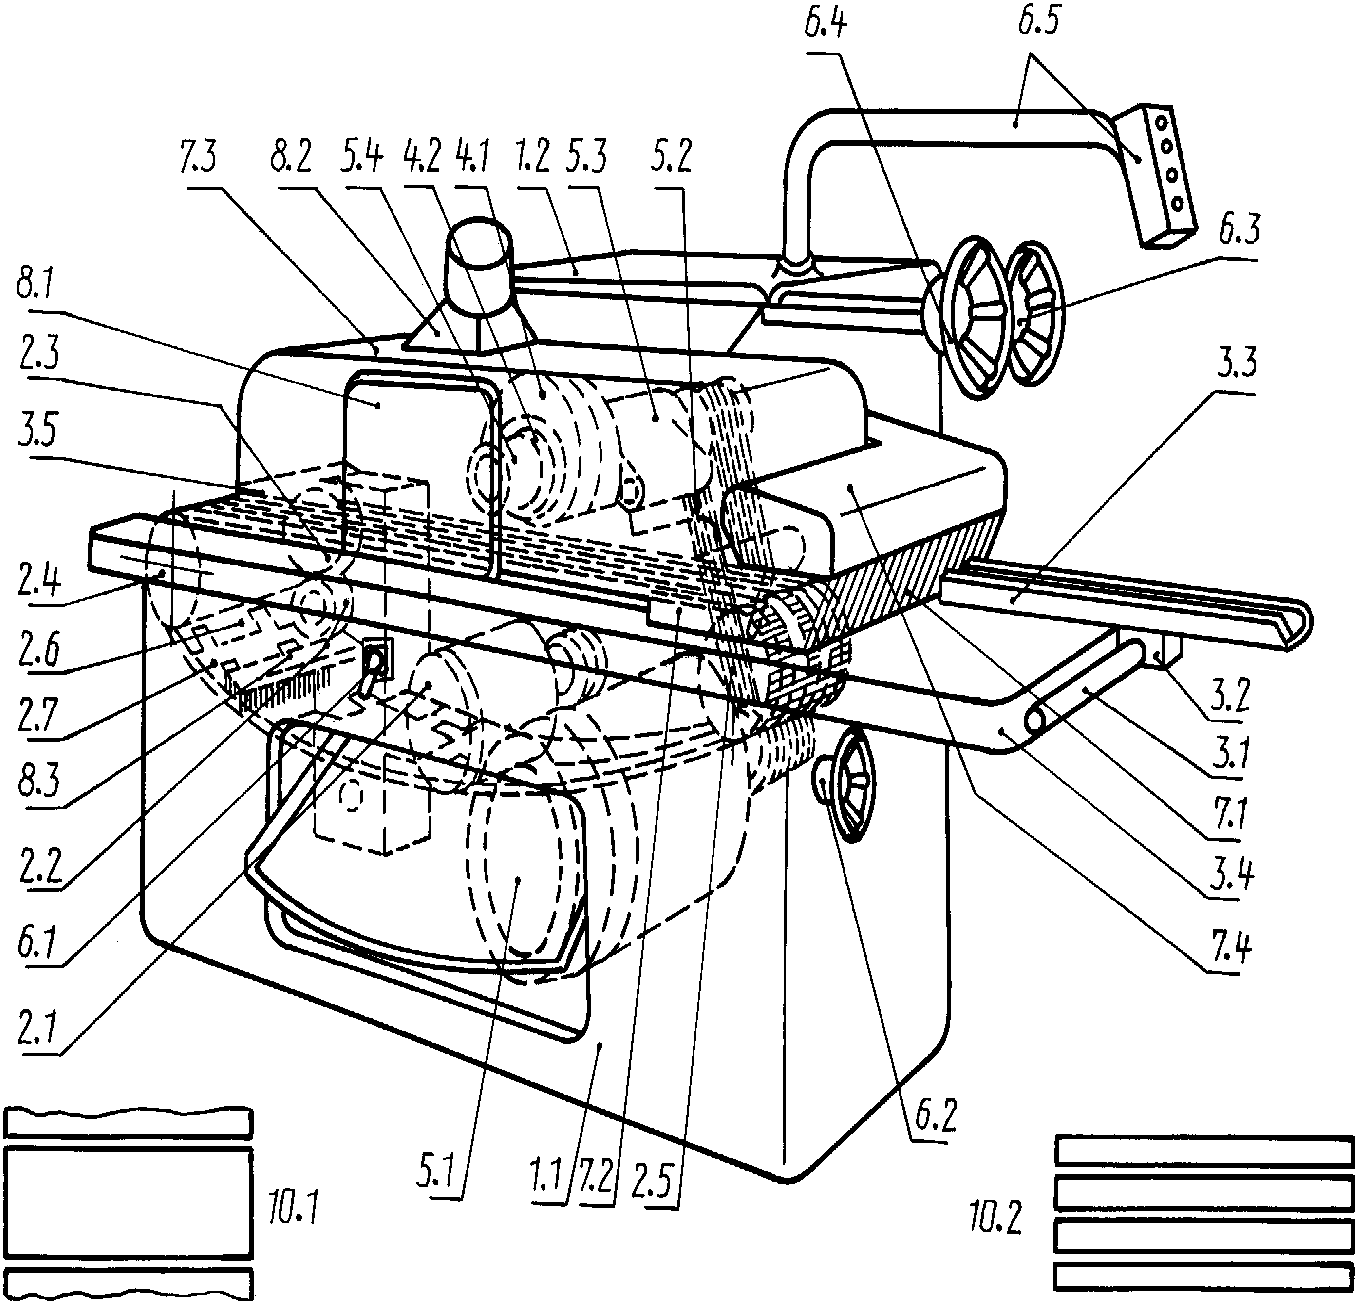
Примечание. Чертеж не определяет конструкцию станков.
Номенклатура основных узлов и деталей, примеры применяемого инструмента и выполняемых работ
1.1 Основная станина
1.2 Вспомогательная станина
2. Подача заготовки и/или инструмента
2.1 Двигатель подачи
2.2 Коробка скоростей
2.3 Редуктор привода подающего конвейера
2.4 Блок ведущих звездочек конвейера
2.5 Холостой блок звездочек конвейера
2.6 Подающий конвейер
2.7 Звено конвейера
3. Установка, крепление и перемещение заготовки
3.1 Направляющая штанга
3.2 Ползун направляющей линейки
3.3 Направляющая линейка
3.4 Входной стол
3.5 Прижимной ролик
4. Держатели инструмента и инструмент
4.1 Дисковая пила
4.2 Дистанционная прокладка
5. Рабочий орган и привод инструмента
5.1 Двигатель
5.2 Приводной ремень
5.3 Корпус шпинделя
5.4 Шпиндель
6.1 Барабанный переключатель
6.2 Маховичок регулировки привода подачи
6.3 Маховичок вертикального перемещения прижимных роликов
6.4 Маховичок вертикального перемещения шпинделя
6.5 Пульт управления на кронштейне
7. Предохранительное устройство (примеры)
7.1 Противовыбрасывающие клинья
7.2 Боковая защитная заслонка
7.3 Верхний кожух
7.4 Кожух противовыбрасывающих клиньев
8.1 Крышка пильного вала
8.2 Отсасывающий патрубок
8.3 Щетка очистки цепи конвейера
10.1 Обрезка кромок
10.2 Продольная распиловка
Эквивалентные термины на английском языке
1.1 Mainframe
1.2 Over-arm
2. Feed of workpiece and/or tools
2.1 Feed motor
2.2 Feed gear
2.3 Feed chain drive gearing
2.4 Feed chain drive sprocket
2.5 Feed chain idler pulley
2.6 Feed chain
2.7 Feed chain link
3. Workpiece suport, clamp and guide