ГОСТ 7730-89. Государственный стандарт Союза ССР. Пленка целлюлозная. Технические условия
(утв. и введен в действие Постановлением Госстандарта СССР от 22.06.1989 № 1858)
(ред. от 01.04.1992)
Примечание
Отдельные положения данного документа включены в Перечень международных и региональных (межгосударственных) стандартов (п. п. 11, 150), а в случае их отсутствия — национальных (государственных) стандартов, содержащих правила и методы исследований (испытаний) и измерений, в том числе правила отбора образцов, необходимые для применения и исполнения требований технического регламента Таможенного союза «О безопасности упаковки» (ТР ТС 005/2011) и осуществления оценки соответствия объектов технического регулирования (Решение Коллегии Евразийской экономической комиссии от 29.01.2024 № 9). Отдельные положения данного документа включены в Перечень стандартов, содержащих правила и методы исследований (испытаний) и измерений, в том числе правила отбора образцов, необходимые для применения и исполнения требований технического регламента Таможенного союза «О безопасности упаковки» (ТР ТС 005/2011) и осуществления оценки соответствия объектов технического регулирования (Решение Комиссии Таможенного союза от 16.08.2011 № 769). С 01.07.2003 до вступления в силу технических регламентов акты федеральных органов исполнительной власти в сфере технического регулирования носят рекомендательный характер и подлежат обязательному исполнению только в части, соответствующей целям, указанным в п. 1 ст. 46 Федерального закона от 27.12.2002 № 184-ФЗ. Текст данного документа приведен с учетом поправки, опубликованной в «ИУС», № 6, 1990. Документ введен в действие с 01.07.1990. Взамен ГОСТ 7730-74.
ИСТОРИЯ ИЗМЕНЕНИЙ НОРМАТИВНО-ТЕХНИЧЕСКИХ АКТОВ
flowchart LR
  n0["ГОСТ 7730-74"]:::rst
  n1["ГОСТ 7730-89"]:::doc
  click n1 "https://bukva.ai/docs/gost-7730-89" "ГОСТ 7730-89. Государственный стандарт Союза ССР. Пленка целлюлозная. Технические условия (утв. и введен в действие Постановлением Госстандарта СССР от 22.06.1989 N 1858)"
  n0 --> n1
classDef rst fill:#FFEBEB,stroke:#8B0000,color:#000;
classDef doc fill:#EBFFEB,stroke:#006400,color:#000;
classDef notEnt fill:#FFFFEB,stroke:#FF8C00,color:#000;
Утвержден и введен в действие Постановлением Государственного комитета СССР по стандартам от 22 июня 1989 г. № 1858
Cellulose film. Specifications
Дата введения 1 июля 1990 года
Информационные данные
В.С. Матвеев, канд. техн. наук; Л.А. Филиппова; В.Ф. Цыганков; Л.В. Айнетдинова; Г.В. Филатенко; Л.П. Шарай; Ю.Я. Клейнер.
2. Утвержден и введен в действие Постановлением Государственного комитета СССР по стандартам от 22.06.89 № 1858.
| Обозначение НТД, на который дана ссылка | Номер пункта, подпункта |
|---|---|
| ГОСТ 427-75 | 3.2; 3.3; 3.7.1; 3.9.2 |
| ГОСТ 4204-77 | 3.8.1 |
| ГОСТ 6709-72 | 3.7.1; 3.8.1; 3.11.1; 3.12.1 |
| ГОСТ 10354-82 | 1.5.2; 1.5.3 |
| ГОСТ 14192-77 | 1.4.2 |
| ГОСТ 14919-83 | 3.11.1 |
| ГОСТ 15846-79 | 4.1 |
| ГОСТ 17308-88 | 1.5.4 |
| ГОСТ 18251-87 | 1.5.4 |
| ГОСТ 18477-79 | 4.1 |
| ГОСТ 20917-87 | 4.1 |
| ГОСТ 21650-76 | 4.1 |
| ГОСТ 22648-77 | 3.13 |
| ГОСТ 22852-77 | 1.5.3 |
| ГОСТ 24104-88 | 3.6.1; 3.8.1; 3.10.1; 3.11.1; 3.12.1 |
| ГОСТ 24597-81 | 4.1 |
| ГОСТ 25336-82 | 3.6.1; 3.7.1; 3.8.1; 3.11.1;3.12.1 |
| ТУ 6-1-2451-75 | 3.12.1 |
5. Ограничение срока действия снято по решению Межгосударственного Совета по стандартизации, метрологии и сертификации (ИУС 4-94).
6. Переиздание (октябрь 1996 г.) с Изменением № 1, утвержденным в апреле 1992 г. (ИУС 7-92).
Настоящий стандарт распространяется на целлюлозную пленку (целлофан), изготовленную вискозным способом и предназначенную для упаковывания пищевых продуктов, медикаментов и промышленных товаров с предварительным нанесением печатных рисунков или без них, а также для технических целей. Лакированная целлюлозная пленка предназначена для упаковывания изделий с влажностью не более 15%.
Морозостойкость пленки — минус 20 °C.
Требования настоящего стандарта являются обязательными.
(Измененная редакция, Изм. № 1).
1. ТЕХНИЧЕСКИЕ ТРЕБОВАНИЯ
1.1. Пленка должна быть изготовлена в соответствии с требованиями настоящего стандарта по технологическому регламенту, утвержденному в установленном порядке.
1.2 Характеристики
1.2.1 Пленка должна изготовляться следующих видов:
нелакированная и лакированная (с двухсторонним нанесением лака) марок:
Т — для технических целей и промышленных товаров;
П — для пищевых продуктов, медикаментов.
Номинальная поверхностная плотность (при нормированной массовой доле влаги 12%) указана в табл. 1.
| Номинальная поверхностная плотность, г/м2 | Допускаемое отклонение | ||
| Высший сорт | 1-й сорт | 2-й сорт | |
| 25,0; 35,0; 45,0; 55,0; 65,0 | +/- 2,0 | +/- 2,5 | +/- 2,5 |
| 75,0; 85,0 | +/- 3,5 | +5,0 | +5,0 |
| -3,5 | -3,5 | ||
1.2.2. Пленка должна изготовляться с кромками в рулонах шириной (110 — 140) +/- 3 см и без кромок в бобинах кратной 0,5.
1.2.3. Намотка пленки в рулонах должна быть плотной, допускается остаток пленки на патроне по высоте намотки не более 1 см.
1.2.4. Пленку марок П изготовляют по рецептурам, разрешенным Министерством здравоохранения СССР для изделий, контактирующих с пищевыми продуктами.
1.2.5 Пленка не должна превышать норм, указанных в табл. 2.
1.2.6. Место обрыва в рулоне и бобине должно быть обозначено цветовым сигналом с выводом на один торец.
1.2.7. По внешнему виду, физико-механическим и физико-химическим показателям пленка должна соответствовать нормам, указанным в табл. 3.
1.2.9 Пленка для упаковывания пищевых продуктов должна соответствовать гигиеническим показателям:
пленка не должна придавать дистиллированной воде постороннего запаха выше одного балла;
концентрация формальдегида в водной вытяжке не должна превышать 0,1 мг/дм3.
1.2.10. Коды ОКП в зависимости от поверхностной плотности и сорта пленки приведены в Приложении.
1.2.11. Условное обозначение пленки состоит из названия материала, вида, наличия или отсутствия кромки, марки, номинальной поверхностной плотности в г/м2, ширины в см, сорта и обозначения настоящего стандарта.
Пример условного обозначения целлюлозной пленки лакированной, марки П, без кромки, номинальной поверхностной плотности 45 г/м2, ширины 100 см, 1-го сорта.
Пленка целлюлозная, лакированная, П, без кромки, 45 x 100, 1-й сорт, ГОСТ 7730-89
1.3, 1.3.1. (Исключены, Изм. № 1).
1.4 Маркировка
1.4.1 Маркировка должна содержать следующие данные об упакованной продукции:
Маркировку наносят на ярлык, выполненный из бумаги, картона или других материалов.
1.4.2. Транспортная маркировка — по ГОСТ 14192 с указанием манипуляционных знаков «Боится сырости», «Боится нагрева».
1.5 Упаковка
1.5.1. Пленку наматывают на цилиндрические недеформированные картонно-бумажные патроны или шпули, пластмассовые втулки, стержни.
1.5.2. Рулоны пленки упаковывают в два слоя полиэтиленовой пленки по ГОСТ 10354 или полипропиленовой. Допускается упаковывать рулоны в один слой полиэтиленовой пленки по ГОСТ 10354 толщиной не менее 0,1 мм.
Допускается дополнительная упаковка рулонов в два-три слоя целлюлозной пленки.
Масса рулона должна быть не менее 65 кг при механизированных погрузо-разгрузочных работах.
1.5.3. Бобины упаковывают в два слоя полиэтиленовой пленки по ГОСТ 10354 или полипропиленовой. Допускается упаковывать бобины в один слой полиэтиленовой пленки по ГОСТ 10354 толщиной не менее 0,1 мм.
Допускается упаковывать бобины в ящики из гофрированного картона по ГОСТ 22852 или другой нормативно-технической документации. При этом каждую бобину упаковывают в один слой полиэтиленовой пленки по ГОСТ 10354 или полипропиленовой с применением втулок и прямоугольных фиксирующих прокладок из картона, или соединять несколько неупакованных бобин в рулон с последующим упаковыванием в один слой полиэтиленовой или полипропиленовой пленки и оберточной или мешочной бумаги.
1.5.1 — 1.5.3. (Измененная редакция, Изм. № 1).
1.5.4. Пленку, упакованную по п. п. 1.5.2 и 1.5.3, обвязывают шпагатом по ГОСТ 17308, или жгутом из полипропилена, или отходами кордной нити, или технической полипропиленовой нити, или оклеивают клеевой лентой по ГОСТ 18251.
2. ПРИЕМКА
2.1. Пленку принимают партиями. За партию принимают количество пленки одного сорта, вида, одной поверхностной плотности, массой не более 14 т и сопровождаемое одним документом о качестве.
Документ о качестве должен содержать:
товарный знак и (или) наименование предприятия-изготовителя;
наименование, вид, марку, сорт и номинальную поверхностную плотность пленки;
результаты проведенных испытаний и (или) подтверждение о соответствии требованиям настоящего стандарта;
температуру сварки лакированной пленки;
обозначение настоящего стандарта.
2.2. Массу пленки при приемке (m_{\text{н}}) в килограммах определяют пересчетом фактической массы (m_{\text{ф}}) пленки в партии на массу пленки с нормированной массовой долей влаги по формуле
m_{\text{н}} = m_{\text{ф}} \frac{100 - m_{\text{в}}}{100 - 12} ,(1)
где m_{\text{ф}} — фактическая масса пленки, кг;
m_{\text{в}} — массовая доля влаги, %;
12 — нормированная массовая доля влаги, %.
(Измененная редакция, Изм. № 1).
2.3. Для контроля качества пленки на соответствие требованиям настоящего стандарта проводят приемо-сдаточные испытания.
2.4. Для проверки качества по внешнему виду изготовитель проводит испытания на 100% продукции партии, а потребитель — на 10% продукции партии.
При получении неудовлетворительных результатов испытания проводятся повторные испытания удвоенного количества продукции, отобранного от той же партии.
Результаты повторной проверки распространяются на всю партию.
2.5. Для проверки качества по поверхностной плотности, плотности намотки и ширине проводят испытания на 1% от партии, но не менее двух рулонов.
(Измененная редакция, Изм. № 1).
2.6. Число рулонов, отобранных от партии для физико-механических и физико-химических испытаний и определения гигиенических показателей, должно составить 1%, но не менее двух рулонов.
При получении неудовлетворительных результатов испытаний хотя бы по одному из показателей по нему проводят повторные испытания на удвоенной выборке от той же партии. Результаты повторных испытаний распространяются на всю партию.
2.7. Для контроля качества пленки на соответствие требованиям п. 1.2.9 испытания изготовитель проводит периодически, не реже одного раза в месяц.
При получении неудовлетворительных результатов периодических испытаний испытания переводят в приемо-сдаточные до получения положительных результатов на двух партиях подряд.
3. МЕТОДЫ ИСПЫТАНИЙ
3.1. Для проведения испытаний от каждого отобранного рулона отрезают две пробы длиной не менее 2 м каждая, предварительно отмотав два-три слоя от начала рулона. Одна проба (от каждого рулона) предназначена для определения физико-механических показателей, другая для физико-химических и гигиенических показателей.
Отобранные пробы помещают во влагонепроницаемую тару.
3.2. Внешний вид и соответствие пленки нормам, указанным в табл. 2, определяют путем осмотра внешней поверхности и с применением измерительной линейки по ГОСТ 427.
(Измененная редакция, Изм. № 1).
3.3. Плотность намотки пленки определяется визуально путем установки рулона на торец, с предварительным закреплением верхнего слоя пленки. Плотность намотки считается достаточной, если при установке рулона на торец не происходит смещения слоев более 5 см. Измерение проводят металлической линейкой с ценой деления 1 мм по ГОСТ 427 или другим измерительным инструментом с той же ценой деления.
3.4. Ширину пленки в рулоне определяют любым измерительным инструментом с погрешностью в пределах допуска на ширину.
3.5. Определение разрушающего напряжения при растяжении и относительного удлинения при разрыве нелакированной и лакированной пленки. Относительная погрешность определения — 6,9%.
3.5.1 Аппаратура
Разрывная машина маятникового типа РМ-30-1, оборудованная плоскими широкими зажимами. Допускается применять машину другой системы с погрешностью измерения не более +/- 1% разрывной нагрузки. Груз предварительного натяжения — (50 +/- 1) г.
Микрометр настольный со стрелочным отсчетным устройством или другой прибор, обеспечивающий измерение с погрешностью не более 0,01 мм при измерительном усилии не более 1000 сН и одновременном измерении как десяти, так и одной полоски.
Жесткий прямоугольный шаблон или другое устройство, позволяющее вырезать полоски пленки заданных размеров.
Режущий инструмент: бритва, скальпель.
3.5, 3.5.1. (Измененная редакция, Изм. № 1).
3.5.2 Подготовка к испытанию
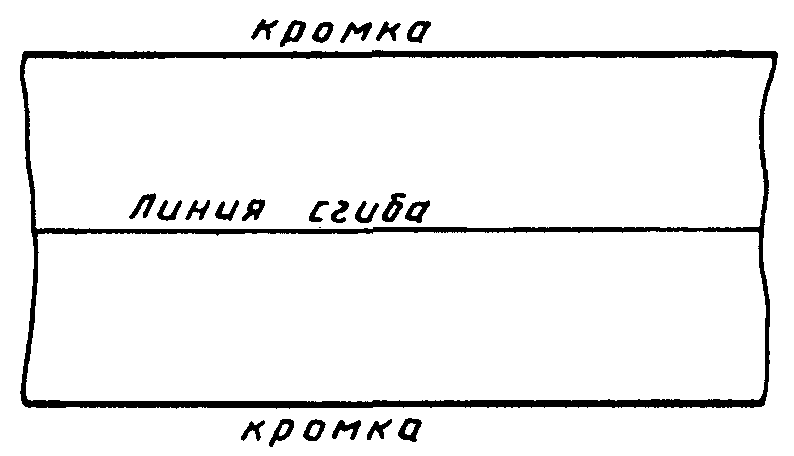
Пробу распрямляют, складывают пополам (черт. 1), кладут на лист из оргстекла, винипласта или жесткой резины в помещении с температурой (23 +/- 2) °C и относительной влажностью (50 +/- 5)%.
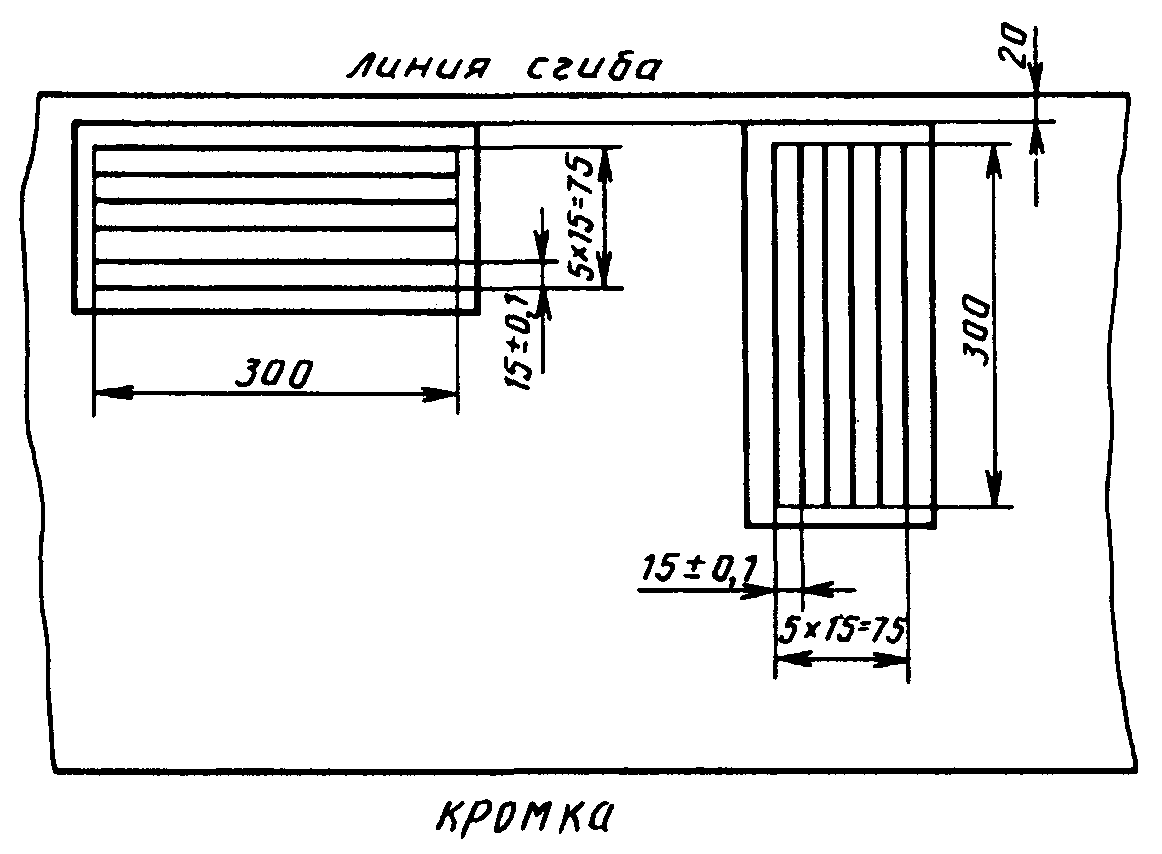
На образец на расстоянии не более 20 мм от линии сгиба накладывают шаблон и вырезают (черт. 2) 10 полосок в продольном и 10 полосок в поперечном направлениях. Ширина полоски — (15 +/- 0,1) мм, длина — (300 +/- 1) мм. Продолжительность подготовки к выполнению измерений должна быть не более 1 ч.
3.5.3 Проведение испытания
Измерения проводят при температуре (23 +/- 2) °C и относительной влажности (50 +/- 5)% на разрывной машине при расстоянии между зажимами (200 +/- 1) мм и скорости опускания нижнего зажима (250 +/ 10) мм/мин. Шкала силоизмерителя разрывной машины должна подбираться так, чтобы средняя разрывная нагрузка испытываемой пленки находилась в пределах от 20 до 80% максимального значения шкалы.
Толщину 10 полосок пленки измеряют с помощью микрометра для продольного и поперечного направления отдельно.
После измерения толщины каждую полоску пленки закрепляют в верхнем зажиме. Для ускорения испытания допускается в верхний зажим закреплять одновременно 5 — 10 полосок. Полоски должны быть закреплены в зажиме без перекосов. В нижнем зажиме последовательно закрепляют по одной полоске, подвесив к ней груз предварительного натяжения массой (50 +/- 1) г.
При обрыве одной-двух полосок в зажимах разрывной машины или на расстоянии от зажима менее 5 мм результат испытания в расчет не включают и одновременно исключают среднюю арифметическую толщину оборвавшихся полосок.
При обрыве более двух полосок из той же пробы повторно вырезают 10 полосок пленки и проводят новые испытания.
3.5.4 Обработка результатов
Разрушающее напряжение при растяжении (\sigma_{\text{р}}) в мегапаскалях в продольном и поперечном направлениях вычисляют по формуле
\sigma_{\text{р}} = \frac{\sum_{1}^{n} P}{bs} ,(2)
где \sum_{1}^{n} P — сумма разрывных нагрузок по направлениям, Н;
Относительное удлинение при разрыве (\epsilon_{p}) в процентах в продольном и поперечном направлениях вычисляют по формуле
\epsilon_{p} = \frac{l_{1} \cdot 100}{l} ,(3)
l — расстояние между зажимами, мм.
Разрушающее напряжение при растяжении и относительное удлинение при разрыве вычисляют для каждой пробы отдельно. За результат измерения принимают среднее арифметическое всех результатов испытаний. Результат округляют до первого десятичного знака.
3.5.3, 3.5.4. (Измененная редакция, Изм. № 1).
3.6 Определение массовой доли влаги лакированной пленки
Массовую долю влаги лакированной пленки определяют весовым методом. Относительная погрешность определения 1,5%.
3.6.1 Аппаратура
Термометр с ценой деления 1 °C.
Весы лабораторные по ГОСТ 24104, 2-го класса точности с наибольшим пределом взвешивания 200 г.
Шкаф сушильный с автоматическим регулированием температуры.
3.6.2 Подготовка к испытанию
От пробы, предназначенной для определения физико-химических показателей, отрезают две полоски во всю ширину рулона. От каждой полоски берут навеску массой 2 — 3 г.
3.6.3 Проведение испытания
Навеску пленки помещают в стаканчик для взвешивания, взвешивают и высушивают в сушильном шкафу при температуре 100 — 110 °C до постоянной массы или в сушильном вакуумном шкафу с автоматическим регулированием температуры при температуре 100 — 110 °C и остаточном давлении (0,04 +/- 0,002) МПа в течение (20 +/- 1) мин. Высушенную пленку взвешивают.
(Измененная редакция, Изм. № 1).
3.6.4 Обработка результатов
Массовую долю влаги пленки (\text{М}_{\text{В}}) в процентах вычисляют по формуле
\text{М}_{\text{В}} = \frac{(m - m_{1}) \cdot 100}{m} ,(4)
где m — масса навески пленки, г;
m_{1} — масса навески пленки после высушивания, г.
Массовую долю влаги вычисляют для каждой пробы в отдельности.
За результат принимают среднее арифметическое результатов всех испытаний. Результат округляют до первого десятичного знака.
3.7 Определение водостойкости лакового покрытия
Водостойкость лакового покрытия лакированной пленки определяют органолептически.
3.7.1 Аппаратура, реактивы
Шаблон прямоугольный размером (250 x 300) +/- 1 мм.
Режущий инструмент: бритва, скальпель.
Измерительная линейка по ГОСТ 427.
3.7.2 Подготовка к испытанию
Пробу, после того как от нее отрезали пленку для определения массовой доли влаги, тщательно распрямляют, складывают один раз по длине, затем один раз по ширине и вырезают четыре образца с помощью шаблона, размещая его на расстоянии 100 — 150 мм от линии сгиба пленки так, чтобы сторона, равная 250 мм, была параллельна кромкам пленки.
От одного образца отрезают две полоски пленки шириной (25 +/- 5) мм и длиной (95 +/- 5) мм.
Остальные образцы используют для определения паропроницаемости и разрывной нагрузки термосварного шва лакированной пленки.
3.7.3 Проведение испытания
В стакан с дистиллированной водой при температуре (20 +/- 5) °C опускают две отрезанные полоски пленки. По истечении времени, соответствующего норме водостойкости, полоски вынимают из воды пинцетом.
Водостойкость лакового покрытия соответствует норме, если ни на одной из полосок лак не отслаивается.
Допускается помутнение лакового покрытия, наличие шероховатости, а также отслаивание покрытия по краям полоски на расстоянии не более 2 мм от линии разреза.
(Измененная редакция, Изм. № 1).
3.8 Определение паропроницаемости лакированной пленки
Паропроницаемость лакированной пленки определяют весовым методом. Относительная погрешность определения — 13,3%.
3.8.1 Аппаратура, реактивы
Прибор для определения паропроницаемости.
Весы лабораторные по ГОСТ 24104, 2-го класса точности с наибольшим пределом взвешивания 200 г.
Бюретка по НТД вместимостью 25 см3.
Режущий инструмент: бритва, скальпель.
Шаблон — круг диаметром (93 +/- 1) мм.
Вода дистиллированная по ГОСТ 6709.
3.8.2 Подготовка к испытанию
Из подготовленного в соответствии с п. 3.7.2 образца при помощи остроотточенного режущего инструмента и круглого шаблона вырезают один кружок пленки диаметром (93 +/- 1) мм.
3.8.1, 3.8.2. (Измененная редакция, Изм. № 1).
3.8.3 Проведение испытания
Паропроницаемость пленки определяют на специальном приборе (черт. 3), представляющем собой цилиндрический сосуд из легкого металлического сплава дюралюминия внутренним диаметром (80 +/- 0,1) мм.
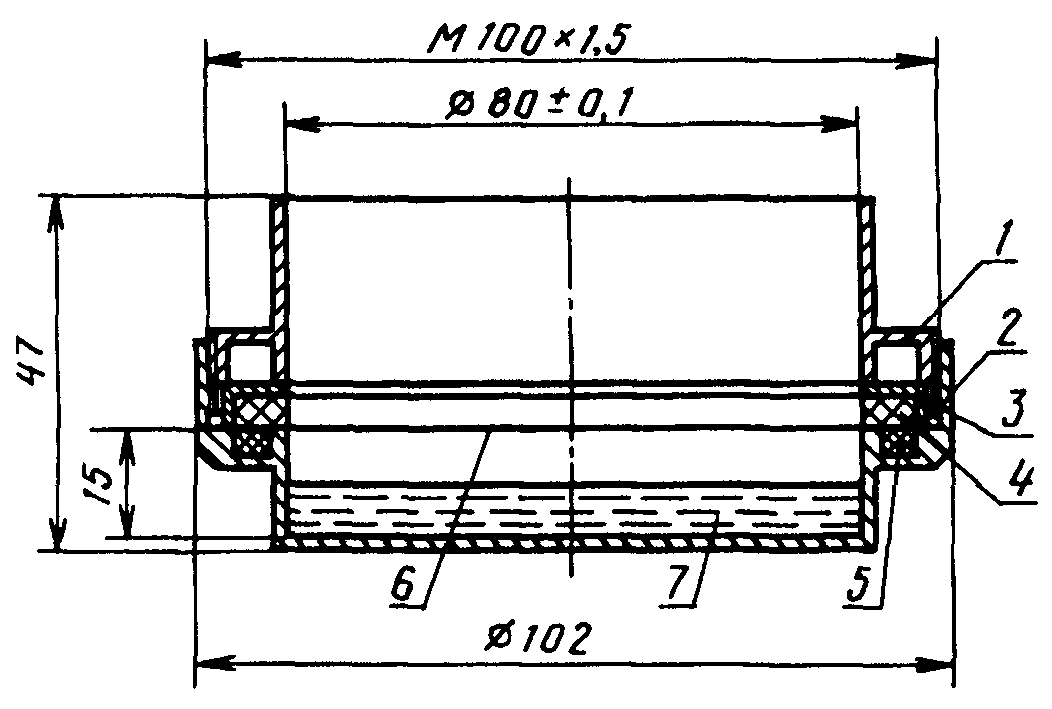
В сосуд отмеривают бюреткой 25 см3 дистиллированной воды. Пробу пленки помещают между двумя прокладками — резиновой снизу и фторопластовой сверху и прижимают гайкой. Прибор взвешивают и результат взвешивания записывают с точностью до третьего десятичного знака, помещают в эксикатор с раствором серной кислоты с массовой долей (55 +/- 1)% на (24 +/- 0,1) ч при температуре (23 +/- 2) °C, после чего прибор вновь взвешивают с той же погрешностью.
3.8.4 Обработка результатов
Паропроницаемость пленки (П) в граммах на квадратный метр вычисляют по формуле
\text{П } = \frac{m - m_{1}}{S} ,(5)
где m — масса прибора с водой, г;
m_{1} — масса прибора с водой после выдерживания в эксикаторе, г;
S — фактическая площадь пленки, м2.
Паропроницаемость вычисляют для каждой пробы в отдельности. За окончательный результат принимают среднее арифметическое результатов испытаний. Результат округляют до целого числа.
3.9 Определение разрывной нагрузки термосварного шва лакированной пленки
3.9.1. Разрывную нагрузку термосварного шва лакированной пленки определяют на разрывной машине с относительной погрешностью определения 6,9%.
3.9.2 Аппаратура, материалы
Разрывная машина РМ-3-1, оборудованная широкими плоскими зажимами. Допускается применять машину другой системы.
Устройство для термосваривания.
Измерительная линейка по ГОСТ 427.
Режущий инструмент: бритва, скальпель.
3.9.3 Подготовка к испытанию
Для испытания берут два образца, подготовленных по п. 3.7.2.
3.9.4 Проведение испытания
Каждый образец складывают вдвое по стороне 300 мм и термосваривают по образовавшейся стороне 150 мм нагретыми плоскопараллельными пластинами шириной (15 +/- 1) мм и длиной не менее 150 мм, защищенными от налипания лака антиадгезионным материалом (типа капроновой ткани для сит № 70 — 76, тонкой фторопластовой пленкой или стеклотканью с напыленным фторопластом). Термосваривание проводят на любом устройстве при помощи плоскопараллельных металлических пластин при температуре 105 — 155 °C в течение (3,0 +/- 0,1) с и при давлении (0,30 +/- 0,02) МПа. После термосваривания образцы охлаждают при комнатной температуре в течение (10 +/- 5) мин, затем на каждый из них накладывают шаблон и разрезают вдоль на полоски шириной (25 +/- 1) или (15 +/- 1) мм. Крайние полоски при испытании не используют.
Число полосок для испытаний должно быть не менее 8. Один из не подлежащих свариванию концов каждой полоски закрепляют в верхнем плоском зажиме разрывной машины со шкалой нагрузок от 0 до 4,9 Н (от 0 до 500 гс), а затем осторожно, так, чтобы не повредить сварной шов, закрепляют вторым концом в нижнем зажиме. Полоски должны быть закреплены вертикально без перекосов. Не допускается прикасаться к образцу руками в местах термосварного шва до и после сварки, а также при испытании.
Испытание проводят при скорости движения нижнего зажима (250 +/- 10) мм/мин и расстоянии между зажимами (250 +/- 1) мм.
Допускается сокращать расстояние между зажимами, но не менее чем до (50 +/- 1) мм.
3.9.5 Обработка результатов
Разрывную нагрузку термосварного шва (\text{Р}_{\text{н}}) в ньютонах на метр вычисляют по формуле
\text{Р}_{\text{н}} = \frac{\sum_{1}^{n} \text{Р}}{n \cdot b} ,(6)
где \sum_{1}^{n} \text{Р} — сумма значений разрывных нагрузок, при которых термосварной шов разрушился, Н;
b — ширина термосварного шва отдельной полоски, м.
Разрывную нагрузку термосварного шва вычисляют для каждого образца в отдельности. За окончательный результат принимают среднее арифметическое всех результатов испытаний. Результат округляют до целого числа.
3.10 Определение поверхностной плотности пленки
Поверхностную плотность пленки определяют весовым методом с погрешностью не более 1,4%.
3.10.1 Аппаратура, материалы
Жесткий шаблон: квадрат со стороной (100 +/- 0,1) мм. Допускается применение шаблона другой конструкции, при этом погрешность измерения размеров пробы не должна превышать 2,0%.
Режущий инструмент: бритва, скальпель.
Весы лабораторные по ГОСТ 24104 с наибольшим пределом взвешивания 200 г.
3.10.2 Подготовка к испытанию
От пробы, предназначенной для физико-механических испытаний, отрезают полосу длиной 0,5 м, складывают один раз по длине и пять раз по ширине, накладывают жесткий шаблон и вырезают десять отрезков остроотточенным режущим инструментом.
3.10.3 Проведение испытания
3.10.4 Обработка результатов
Фактическую поверхностную плотность пленки (\rho_{\text{ф}}) в граммах на квадратный метр вычисляют по формуле
\rho_{\text{ф}} = \frac{m}{n \cdot S} ,(7)
где m — масса отрезков пленки, г;
Результат округляют до первого десятичного знака.
Поверхностную плотность пленки (\rho_{\text{норм}}) в граммах на квадратный метр вычисляют по формуле
\rho_{\text{норм}} = \frac{(100 - \text{М}_{\text{В}}) \cdot \rho_{\text{ф}}}{100 - 12} ,(8)
\text{М}_{\text{В}} — массовая доля влаги пленки, %.
Результат округляют до первого десятичного знака.
Допускаемое отклонение поверхностной плотности пленки (\Delta) в граммах на квадратный метр вычисляют по формулам:
\Delta = \rho_{\text{норм}} - \rho_{\text{ном}},(9)
\Delta = \rho_{\text{норм}} - \rho_{\text{ном}} - \rho_{\text{л}},(10)
где \rho_{\text{норм}} — поверхностная плотность пленки с нормированной массовой долей влаги 12%, г/м2;
\rho_{\text{ном}} — номинальная поверхностная плотность, г/м2;
\rho_{\text{л}} — фактическая поверхностная плотность лакового покрытия, г/м2.
Результат округляют до первого десятичного знака.
Поверхностную плотность пленки и допускаемое отклонение поверхностной плотности вычисляют для каждой пробы в отдельности. За окончательный результат принимают среднее арифметическое результатов всех испытаний.
(Измененная редакция, Изм. № 1).
3.11 Определение поверхностной плотности лакового покрытия
Поверхностную плотность лакового покрытия определяют весовым методом с относительной погрешностью измерения не более 6,5%.
3.11.1 Аппаратура, реактивы, материалы
Весы лабораторные по ГОСТ 24104, 2-го класса точности с наибольшим пределом взвешивания 200 г.
Шкаф сушильный с автоматическим регулированием температуры или шкаф сушильный вакуумный с автоматическим регулированием температуры.
Стаканчик для взвешивания по ГОСТ 25336.
Плитка электрическая по ГОСТ 14919.
Шаблон прямоугольный размером (200 x 250) +/- 1 мм.
Вода дистиллированная по ГОСТ 6709.
3.11.2 Подготовка к испытанию
Для испытания берут пробу, предназначенную для физико-механических испытаний, складывают по длине и на расстоянии 20 мм от линии сгиба вырезают две полоски длиной (250 +/- 1) мм, шириной (200 +/- 1) мм.
3.11.3 Проведение испытания
Полоски пленки сминают в руках, погружают в стакан с дистиллированной водой комнатной температуры, нагревают воду до (85 +/- 5) °C и выдерживают в течение 10 — 20 мин. Полоски вынимают из воды, снимают пальцами лаковое покрытие с пленки и помещают на фильтр, предварительно высушенный в течение (60 +/- 5) мин при температуре 100 — 110 °C в сушильном шкафу или высушенный в течение (20 +/- 1) мин при температуре 100 — 110 °C и остаточном давлении (0,40 +/- 0,002) МПа в вакуумном сушильном шкафу и взвешенный с точностью до третьего десятичного знака. Фильтр с пленкой переносят в стаканчик для взвешивания, выдерживают (60 +/- 5) мин при температуре 100 — 110 °C в сушильном шкафу и (20 +/- 1) мин при температуре 100 — 110 °C и остаточном давлении (0,040 +/- 0,002) МПа в вакуумном сушильном шкафу и после охлаждения в эксикаторе взвешивают с точностью до третьего десятичного знака.
3.11.4 Обработка результатов
Поверхностную плотность лакового покрытия (\rho_{\text{л}}) в граммах на квадратный метр вычисляют по формуле
\rho_{\text{л}} = \frac{(m - m_{1} - m_{2})}{S} ,(11)
где m — масса стаканчика для взвешивания с фильтром и пленкой лака после высушивания, г;
m_{2} — масса сухого фильтра, г;
S — площадь пробы лакированной пленки, м2.
Поверхностную плотность лакового покрытия вычисляют для каждой пробы отдельно. За окончательный результат принимают среднее арифметическое всех результатов испытаний. Результат округляют до первого десятичного знака.
3.12 Определение массовой доли влаги и массовой доли пластификатора нелакированной пленки
Массовую долю пластификатора и массовую долю влаги пленки определяют весовым методом с относительной погрешностью определения 3,0%.
3.12.1 Аппаратура, реактивы, материалы
Весы лабораторные по ГОСТ 24104, 2-го класса точности с наибольшим пределом взвешивания 200 г.
Колба вместимостью 250 см3 по ГОСТ 25336.
Шкаф сушильный с автоматическим регулированием температуры.
Вода дистиллированная по ГОСТ 6709.
3.12.2 Подготовка к испытанию
Для испытания берут пробу, предназначенную для физико-химических испытаний, отрезают две полоски пленки во всю ширину рулона. От каждой полоски берут навеску массой 2 — 3 г.
3.12.3 Проведение испытания
Навеску пленки помещают в стаканчик для взвешивания, взвешивают и высушивают в сушильном шкафу при температуре 100 — 110 °C до постоянной массы, а в вакуумном шкафу при температуре 100 — 110 °C при остаточном давлении (0,040 +/- 0,002) МПа — в течение (20 +/- 1) мин. Пробу пленки переносят в колбу и заливают 150 см3 дистиллированной воды комнатной температуры. Содержимое тщательно взбалтывают в течение (45 +/- 5) мин. Пробу вынимают из воды, отжимают между листами бумажного фильтра, помещают в тот же стаканчик для взвешивания и высушивают в сушильном шкафу при температуре 100 — 150 °C до постоянной массы, а в вакуумном шкафу при температуре 100 — 110 °C при остаточном давлении (0,040 +/- 0,002) МПа — в течение (20 +/- 1) мин. Высушенную пленку взвешивают.
(Измененная редакция, Изм. № 1).
3.12.4 Обработка результатов
Массовую долю влаги нелакированной пленки (\text{М}_{\text{В}}) в процентах вычисляют по формуле
\text{М}_{\text{В}} = \frac{m - m_{1}}{m} \cdot 100,(12)
где m — масса пробы пленки до высушивания, г;
Массовую долю пластификатора (\text{М}_{\text{П}}) в процентах вычисляют по формуле
\text{М}_{\text{П}} = \frac{m_{1} - m_{2}}{m} \cdot 100,(13)
где m — масса пробы пленки до высушивания, г;
m_{1} — масса пробы пленки после первого высушивания, г;
m_{2} — масса пробы пленки после второго высушивания, г.
Результат округляют до первого десятичного знака.
Массовую долю влаги и массовую долю пластификатора нелакированной пленки вычисляют для каждой пробы в отдельности. За окончательный результат принимают среднее арифметическое всех результатов испытаний.
3.13 Определение гигиенических показателей пленки
Гигиенические показатели пленки определяют по ГОСТ 22648. Образцы перед исследованием не кондиционируют.
Соотношение площади поверхности образцов в квадратных сантиметрах к объему жидкости в кубических сантиметрах должно быть 1:1, учитывая обе стороны пленки.
3.13.1. Водную вытяжку для определения запаха и формальдегида готовят следующим образом: образец пленки размером 15 x 10 см, разрезанный на полоски, помещают в стеклянную колбу с пришлифованной пробкой, заливают водой, нагретой до 80 °C, и выдерживают в течение 24 ч при комнатной температуре или 80 °C в течение 2 ч.
3.13.2. Определение формальдегида в водных вытяжках проводят по Методическим рекомендациям Министерства здравоохранения СССР.
4. ТРАНСПОРТИРОВАНИЕ И ХРАНЕНИЕ
4.1 Транспортирование
Пленку транспортируют всеми видами транспорта в соответствии с правилами перевозки грузов, действующими на данном виде транспорта.
Пленку пакетируют в соответствии с правилами перевозки грузов, утвержденными соответствующими ведомствами. Транспортные пакеты — по ГОСТ 24597, ГОСТ 21650.
При транспортировании пленки в среднетоннажных контейнерах по ГОСТ 18477 и ГОСТ 20917 пакетирование не производят.
Допускается при транспортировании в железнодорожных вагонах и крупнотоннажных контейнерах предприятиям, имеющим свои подъездные пути, а также при транспортировании автомобильным транспортом пакетирование не производить.
Транспортирование пленки в районы Крайнего Севера и приравненные к ним районы — по ГОСТ 15846.
(Измененная редакция, Изм. № 1).
4.2 Хранение
Пленка должна храниться в упаковке изготовителя в закрытых складских помещениях при температуре от 5 до 40 °C на стеллажах в горизонтальном положении не более четырех рулонов (или четырех коробок) по высоте.
В распакованном виде пленку необходимо хранить в помещении при температуре (20 +/- 5) °C и влажности (50 +/- 5)%.
5. УКАЗАНИЯ ПО ПРИМЕНЕНИЮ
Пленку перед применением выдерживают в упаковке изготовителя при температуре (20 +/- 5) °C и относительной влажности (50 +/- 5)% не менее 1 сут., а после транспортирования при температуре ниже 5 °C — не менее 5 сут.
(Измененная редакция, Изм. № 1).
6. ГАРАНТИИ ИЗГОТОВИТЕЛЯ
6.1. Изготовитель должен гарантировать соответствие пленки требованиям настоящего стандарта при соблюдении условий хранения.
6.2 Гарантийный срок хранения пленки — 6 мес со дня изготовления.
7. ТРЕБОВАНИЯ БЕЗОПАСНОСТИ
Пленка не является токсичным материалом. Пленка — горючий материал. Кислородный индекс 19%. Температура самовоспламенения нелакированной пленки 425 °C, лакированной 410 °C.
Показатели пожаровзрывоопасности пленки проверяют при изменении ее рецептуры.
Разд. 7. (Введен дополнительно, Изм. № 1).
КОДЫ ОКП ПО ОБЩЕСОЮЗНОМУ КЛАССИФИКАТОРУ ПРОМЫШЛЕННОЙ И СЕЛЬСКОХОЗЯЙСТВЕННОЙ ПРОДУКЦИИ