ГОСТ 7511-73. Межгосударственный стандарт. Профили стальные для оконных и фонарных переплетов и оконных панелей промышленных зданий. Технические условия
(введен в действие Постановлением Госстандарта СССР от 29.06.1973 № 1644)
(ред. от 01.10.1990)
ИСТОРИЯ ИЗМЕНЕНИЙ НОРМАТИВНО-ТЕХНИЧЕСКИХ АКТОВ
flowchart LR
  n0["ГОСТ 7511-58"]:::rst
  n1["ГОСТ 7511-73"]:::doc
  click n1 "https://bukva.ai/docs/gost-7511-73" "ГОСТ 7511-73. Межгосударственный стандарт. Профили стальные для оконных и фонарных переплетов и оконных панелей промышленных зданий. Технические условия (введен в действие Постанов"
  n0 --> n1
classDef rst fill:#FFEBEB,stroke:#8B0000,color:#000;
classDef doc fill:#EBFFEB,stroke:#006400,color:#000;
classDef notEnt fill:#FFFFEB,stroke:#FF8C00,color:#000;
от 29 июня 1973 г. № 1644
ПРОФИЛИ СТАЛЬНЫЕ ДЛЯ ОКОННЫХ И ФОНАРНЫХ ПЕРЕПЛЕТОВ И ОКОННЫХ ПАНЕЛЕЙ ПРОМЫШЛЕННЫХ ЗДАНИЙ
Steel sections for window and lantern transoms and window panels of industrial buildings. Specifications
ГОСТ 7511-58
Постановлением Государственного комитета стандартов Совета Министров СССР от 29 июня 1973 г. № 1644 дата введения установлена
Ограничение срока действия снято по Протоколу № 4-93 Межгосударственного совета по стандартизации, метрологии и сертификации (ИУС, № 4-94).
Издание с Изменениями № 1, 2, 3, утвержденными в июле 1984 г., марте 1989 г., октябре 1990 г. (ИУС 11-84, 6-89, 1-91).
Настоящий стандарт распространяется на горячекатаные и гнутые профили, предназначенные для изготовления оконных и фонарных переплетов и оконных панелей промышленных зданий.
(Измененная редакция, Изм. № 1, 2).
1. ОСНОВНЫЕ ПАРАМЕТРЫ И РАЗМЕРЫ
1.1а. По точности профилирования гнутые профили изготовляют:
(Введен дополнительно, Изм. № 2).
1.1. Размеры и форма сечений горячекатаных профилей № 1; 5; 6 должны соответствовать указанным на черт. 1, 5, 6.
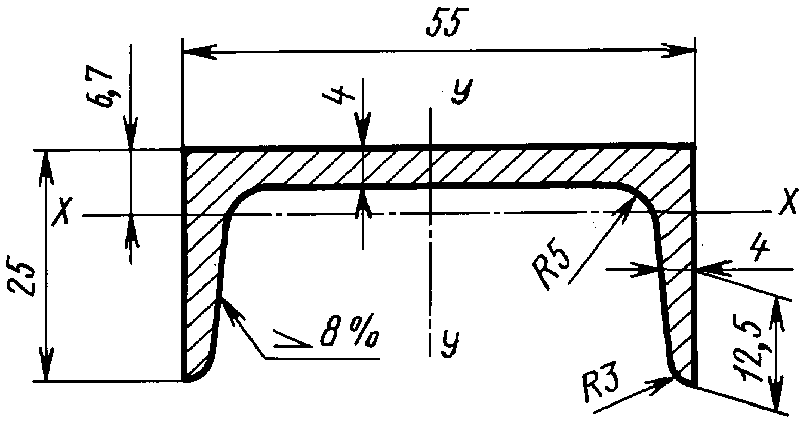
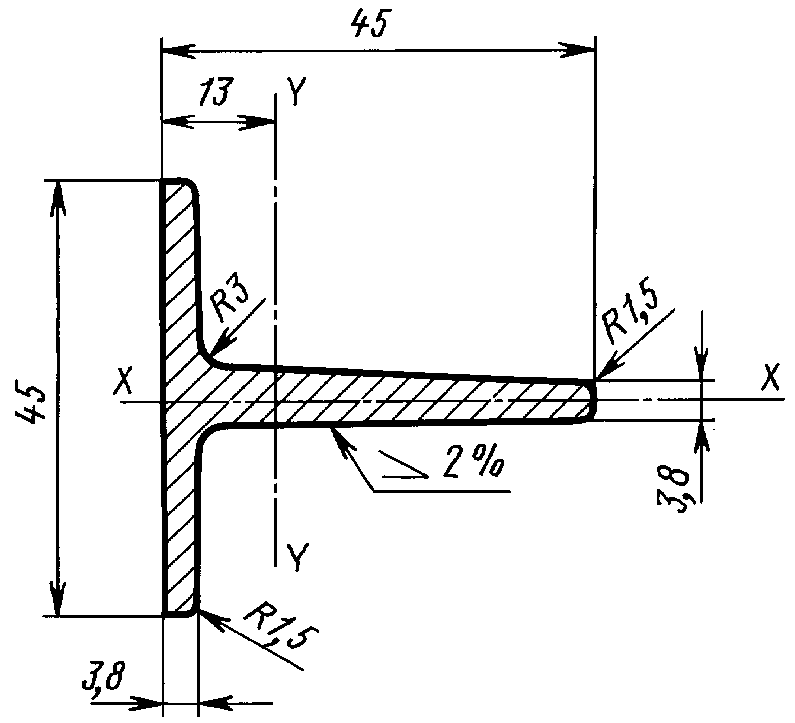
<*> Черт. 2 — 4. (Исключены, Изм. № 1).
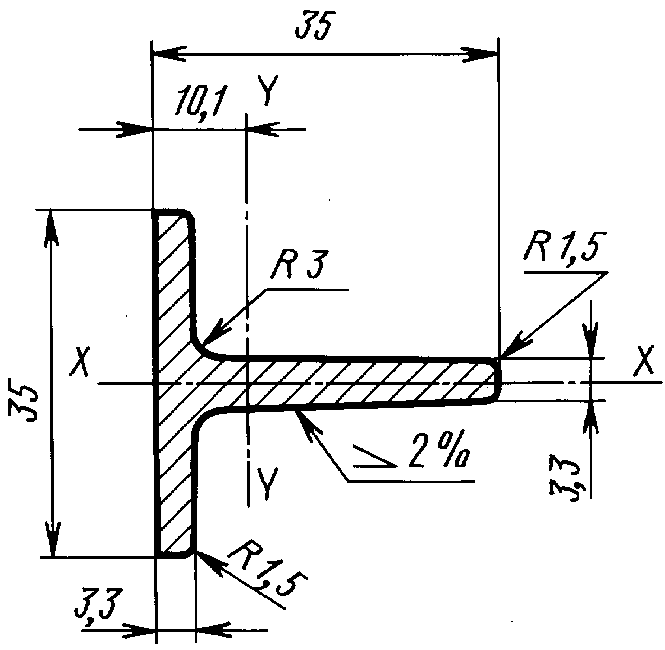
1.2. Предельные отклонения размеров, площадь поперечного сечения, масса 1 м и справочные значения моментов инерции и сопротивления горячекатаных профилей должны соответствовать указанным в табл. 1.
Условные обозначения к табл. 1 и 2:
Пример условного обозначения профиля № 5:
1.3. Смещение стенок относительно полок профилей № 5 и 6 не должно превышать предельных отклонений по ширине полки.
1.1 — 1.3. (Измененная редакция, Изм. № 1).
1.4. Уклон наружной грани каждой полки для профиля № 1 не должен превышать 1,5%; кривизна стенки по высоте сечения — 0,6 мм; притупление наружных кромок полок — 1,2 мм.
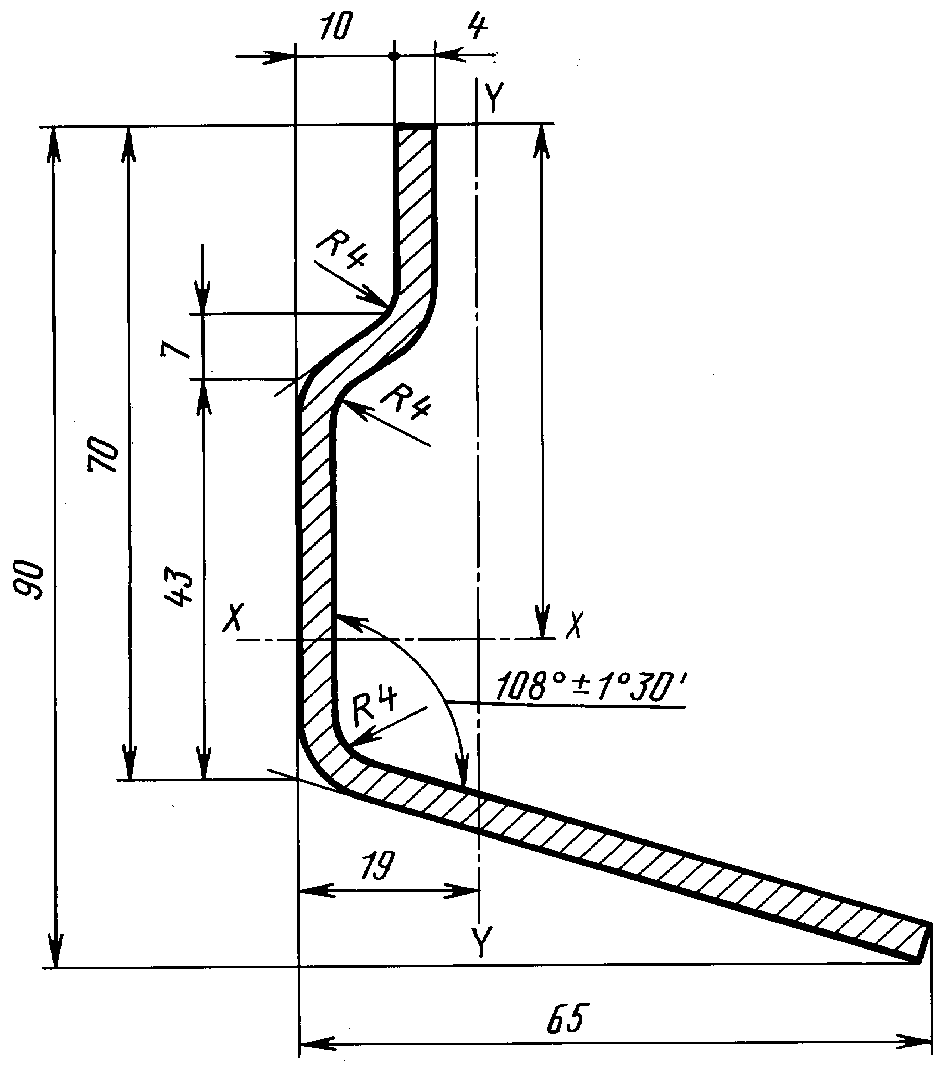
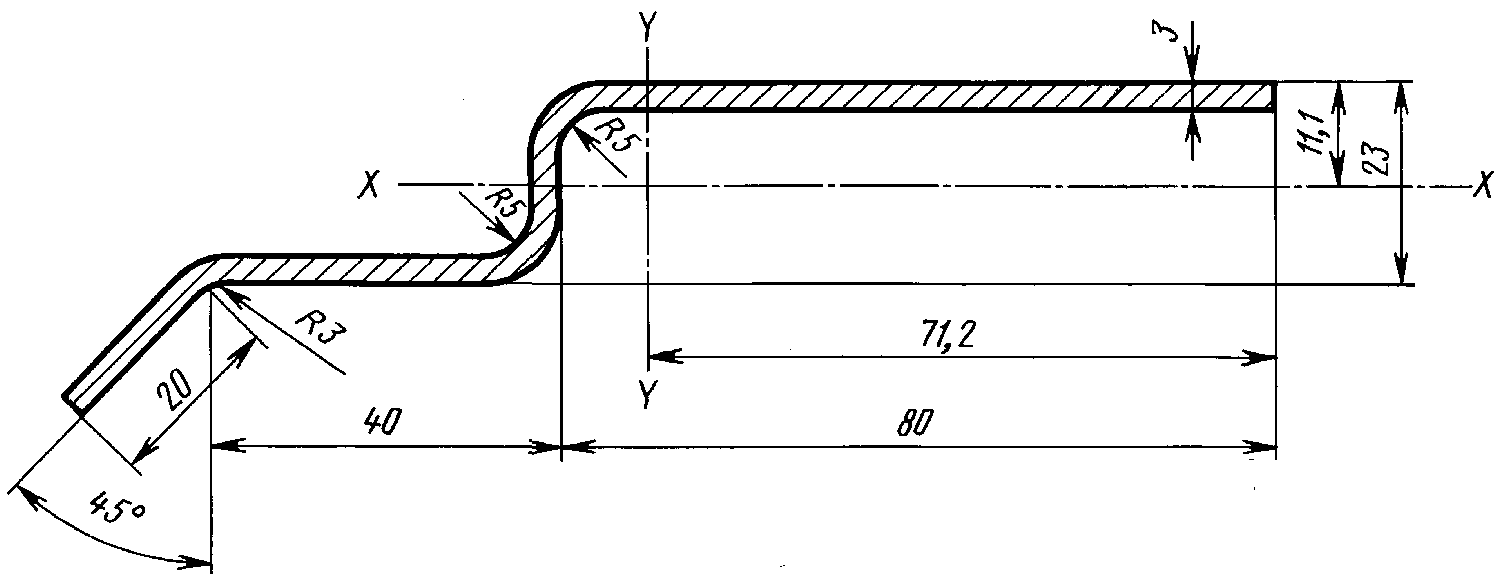
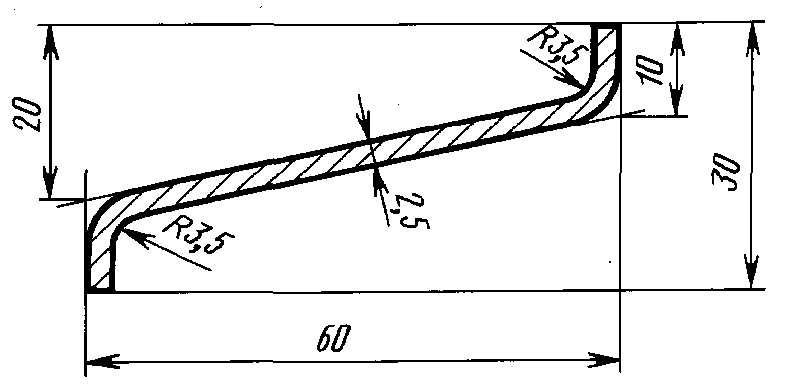
1.5. Размеры и форма сечений гнутых профилей должны соответствовать указанным на черт. 7, 8, 10, 12.
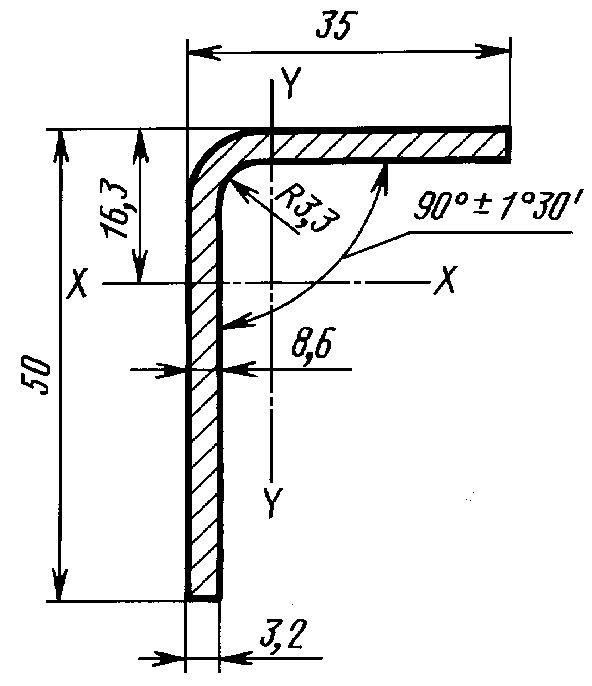
<*> Черт. 9. (Исключен, Изм. № 2).
<*> Черт. 11. (Исключен, Изм. № 2).
1.6. Предельные отклонения размеров, площадь поперечного сечения, масса 1 м и справочные значения моментов инерции и сопротивления гнутых профилей № 7, 8 и 10 должны соответствовать указанным в табл. 2 и на черт. 7, 8 и 10.
1.5, 1.6. (Измененная редакция, Изм. № 2).
1.7. Предельные отклонения размеров, площадь поперечного сечения и масса 1 м гнутого профиля № 12 должны соответствовать указанным в табл. 3 и на черт. 12.
| Номер профиля | Размер и предельное отклонение, мм | Площадь сечения, см2 | Масса 1 м, кг |
|---|---|---|---|
| 12 | 10 +/- 1,0 | 2,0 | 1,57 |
(Измененная редакция, Изм. № 1, 2).
1.9. Площадь поперечного сечения, масса 1 м и справочные значения моментов инерции и сопротивления профиля вычислены по номинальным размерам. При вычислении массы 1 м профиля плотность стали принята равной 7,85 г/см3.
1.10. Горячекатаные профили изготовляются длиной от 1,8 до 10 м, гнутые — от 4 до 12 м.
1.11 Профили изготовляются:
По соглашению сторон допускается изготовление профилей ограниченной длины в пределах немерной.
Длина горячекатаных профилей, порезанных на прессах, измеряется без учета смятой части.
(Измененная редакция, Изм. № 1, 2).
1.12. При изготовлении профилей немерной длины допускается наличие остатка в количестве не более 10% массы партии.
(Измененная редакция, Изм. № 1).
1.13 Предельные отклонения по длине мерной и кратной мерной длины не должны превышать:
+40 мм для профилей длиной до 7 м, +5 мм на каждый метр свыше 7 м — для высокой точности порезки;
+80 — мм для профилей длиной свыше 7 м — для обычной точности порезки.
(Измененная редакция, Изм. № 1, 2).
2. ТЕХНИЧЕСКИЕ ТРЕБОВАНИЯ
2.1. Общие технические требования — по ГОСТ 535-88 и ГОСТ 11474-76.
2.2. Профили должны изготовляться из стали марки Ст3кп с химическим составом и нормируемыми показателями для горячекатаных профилей — 2 категории ГОСТ 535-88, для гнутых профилей — 4 категории ГОСТ 16523-97, 2 категории ГОСТ 14637-89.
Допускается изготовление профилей из стали других марок.
(Измененная редакция, Изм. № 3).
2.3 Скручивание горячекатаных профилей не допускается.
2.4 Скручивание гнутых профилей не должно превышать 1° на 1 м.
Общее скручивание гнутых профилей не должно превышать произведения допускаемого скручивания 1 м на длину профиля в метрах, но не более 10°.
2.5 Кривизна профилей на 1 м не должна превышать:
2.6. Волнистость гнутых профилей по кромкам не должна превышать 2 мм на 1 м.
3. ПРАВИЛА ПРИЕМКИ
3.1. Правила приемки — по ГОСТ 535-88 и ГОСТ 11474-76.
4. МЕТОДЫ ИСПЫТАНИЙ
4.1. Контроль размеров поперечного сечения горячекатаных профилей производят на расстоянии 300 мм от торцов, гнутых профилей — на расстоянии 300 мм при поштучном профилировании и 50 мм при непрерывном профилировании.
4.2 — 4.6. (Исключены, Изм. № 1).
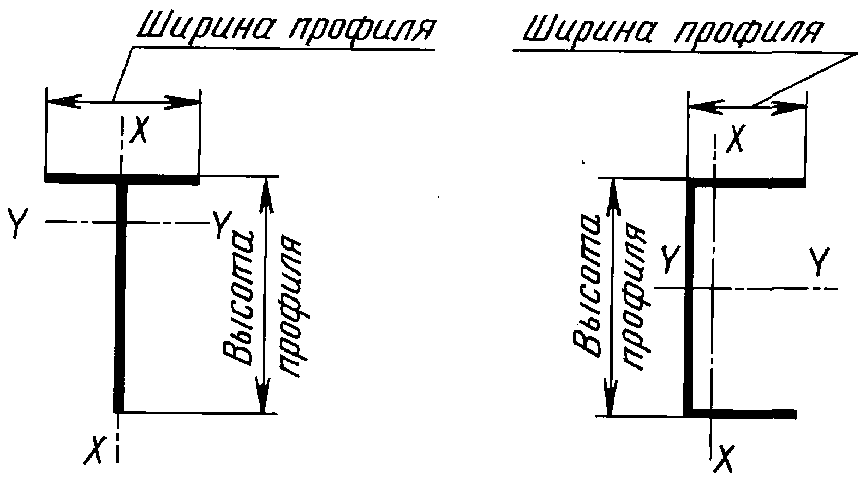
4.7. Схема измерения высоты и ширины профилей представлена на черт. 13.
(Измененная редакция, Изм. № 1).
4.8. Методы испытаний — по ГОСТ 535-88 и ГОСТ 11474-76.
4.9. Геометрические размеры и форму профилей проверяют при помощи измерительных инструментов по ГОСТ 162-90, ГОСТ 166-89, ГОСТ 427-75, ГОСТ 5378-88, ГОСТ 6507-90, ГОСТ 7502-98, ТУ 2-034-228-88.
4.10. Размеры профилей, для которых не установлены предельные отклонения, на готовом профиле не контролируют. Они обеспечиваются технологией изготовления.
Контроль толщины полок профиля № 1 проводится по калибрам валков.
4.8 — 4.10. (Введены дополнительно, Изм. № 1).
5. МАРКИРОВКА, УПАКОВКА И ТРАНСПОРТИРОВАНИЕ
5.1. Упаковка, маркировка, транспортирование и хранение — по ГОСТ 535-88 и ГОСТ 11474-76.