ГОСТ 7419-90. Прокат стальной горячекатаный для рессор. Сортамент
(утв. Постановлением Госстандарта СССР от 14.12.1990 № 3140)
ИСТОРИЯ ИЗМЕНЕНИЙ НОРМАТИВНО-ТЕХНИЧЕСКИХ АКТОВ
flowchart LR
  n0["ГОСТ 5267-50"]:::rst
  n1["ГОСТ 2052-53*"]:::rst
  click n1 "https://bukva.ai/docs/28-gosstroy-rossii-2" "ГОСТ 2052-53*. Государственный стандарт. Сталь качественная рессорно-пружинная горячекатаная. Технические условия (утв. Госстандартом СССР 12.08.1953)"
  n2["ГОСТ 7419-55*"]:::rst
  n3["ГОСТ 7419.0-78"]:::rst
  n4["ГОСТ 7419.1-78"]:::rst
  n5["ГОСТ 7419.2-78"]:::rst
  n6["ГОСТ 7419.3-78"]:::rst
  n7["ГОСТ 7419.4-78"]:::rst
  n8["ГОСТ 7419.5-78"]:::rst
  n9["ГОСТ 7419.6-78"]:::rst
  n10["ГОСТ 7419.7-78"]:::rst
  n11["ГОСТ 7419.8-78"]:::rst
  n12["ГОСТ 7419-90"]:::doc
  click n12 "https://bukva.ai/docs/gost-7419-90" "ГОСТ 7419-90. Прокат стальной горячекатаный для рессор. Сортамент (утв. Постановлением Госстандарта СССР от 14.12.1990 N 3140)"
  n3 --> n12
  n11 --> n12
  n4 --> n12
  n5 --> n12
  n6 --> n12
  n7 --> n12
  n8 --> n12
  n9 --> n12
  n10 --> n12
  n2 --> n3
  n1 --> n2
  n0 --> n2
  n2 --> n4
  n2 --> n5
  n2 --> n6
  n2 --> n7
  n2 --> n8
  n2 --> n9
  n2 --> n10
  n2 --> n11
classDef rst fill:#FFEBEB,stroke:#8B0000,color:#000;
classDef doc fill:#EBFFEB,stroke:#006400,color:#000;
classDef notEnt fill:#FFFFEB,stroke:#FF8C00,color:#000;
от 14 декабря 1990 г. № 3140
ГОСУДАРСТВЕННЫЙ СТАНДАРТ СОЮЗА ССР
ПРОКАТ СТАЛЬНОЙ ГОРЯЧЕКАТАНЫЙ ДЛЯ РЕССОР
Steel hot-rolled products for springs. Range
до 1 января 2002 года
1. РАЗРАБОТАН И ВНЕСЕН Министерством металлургии СССР
С.И. Рудюк, канд. техн. наук; Ю.В. Филонов, канд. техн. наук; В.Ф. Коваленко, канд. техн. наук; С.В. Колоколов, канд. техн. наук (руководитель работы); Е.Л. Орлов, канд. техн. наук; И.Е. Пацека, канд. техн. наук; В.В. Калюжный, канд. техн. наук; Ж.М. Роева, канд. техн. наук; В.А. Ена, канд. техн. наук; Ю.Б. Крюков, Е.И. Булгаков, канд. эконом. наук; Ю.Е. Кулак, канд. техн. наук.
2. УТВЕРЖДЕН И ВВЕДЕН В ДЕЙСТВИЕ Постановлением Государственного комитета СССР по управлению качеством продукции и стандартам от 14.12.90 № 3140
Настоящий стандарт распространяется на горячекатаный полосовой, трапециевидно-ступенчатый, Т-образный, трапециевидный и желобчатый прокат для рессор. Требования настоящего стандарта являются обязательными.
1. Поперечное сечение проката должно соответствовать указанным на черт. 1 - 5.
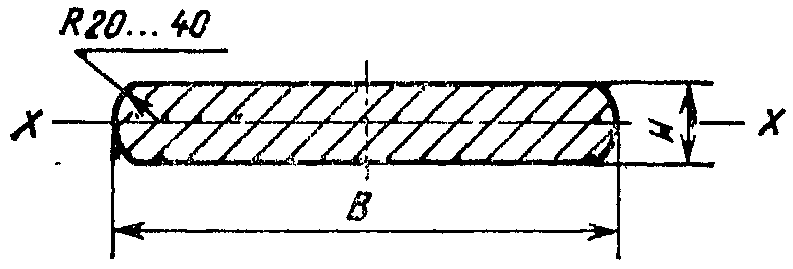
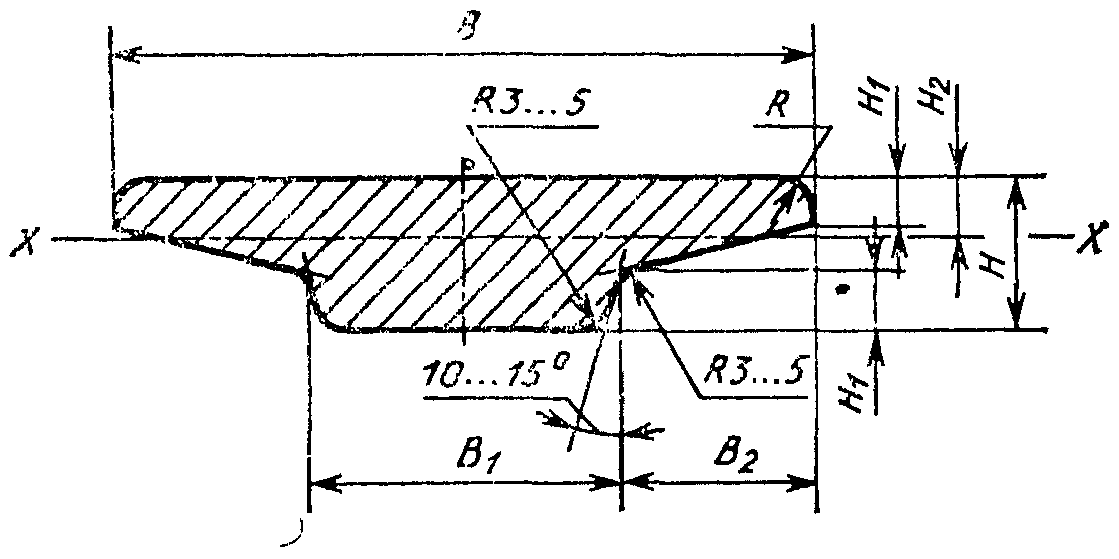
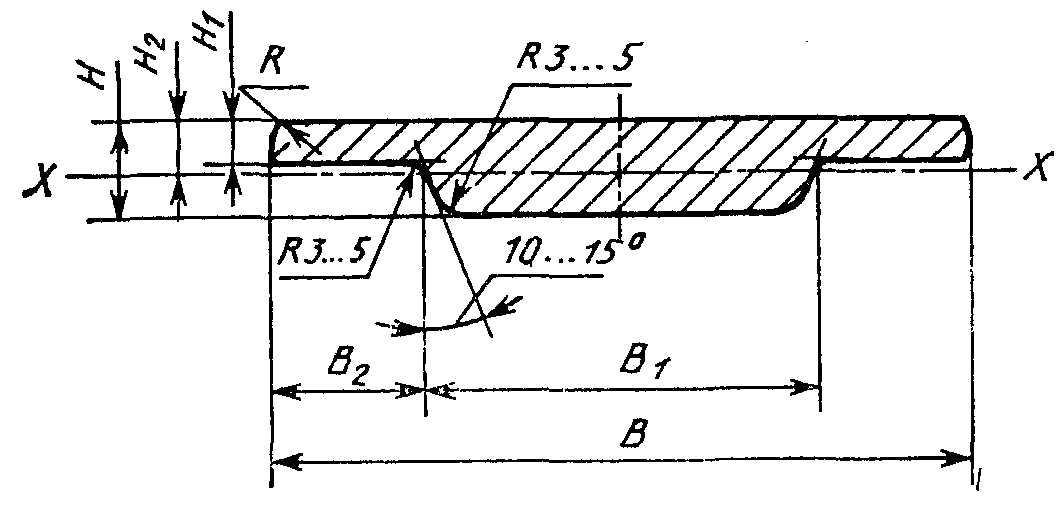
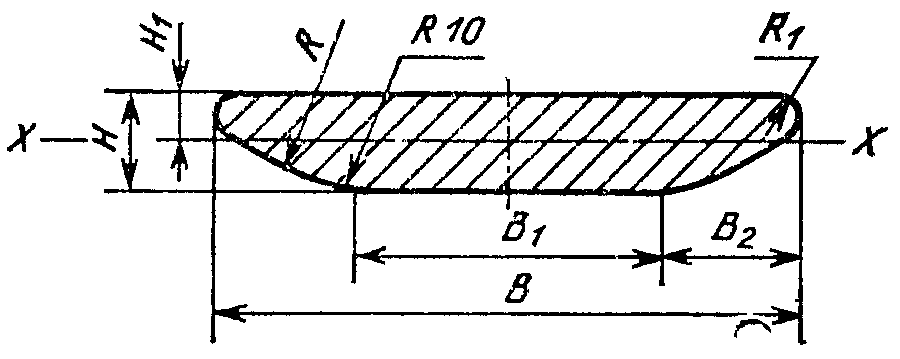
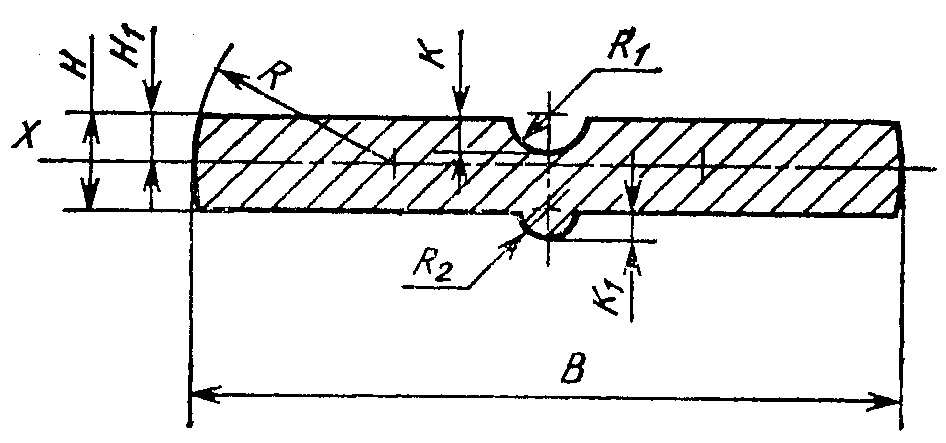
2. Размеры и справочные величины должны соответствовать указанным в табл. 1, 3, 5, 7, 9.
3. По точности прокат изготовляют:
4. Предельные отклонения размеров проката не должны превышать указанных в табл. 2, 4, 6, 8, 10.
| В | Н | Справочные величины для оси X — X | Масса 1 м профиля, кг | |
| мм | ||||
| I , см4 x | W , см3 x | |||
| 40 | 4,5 5,0 5,5 6,0 | 0,03 0,04 0,06 0,07 | 0,13 0,17 0,22 0,24 | 1,41 1,57 1,72 1,88 |
| 45 | 4,5 5,0 5,5 6,0 6,5 7,0 7,5 8,0 9,0 | 0,03 0,05 0,06 0,08 0,11 0,13 0,16 0,19 0,27 | 0,15 0,19 0,22 0,27 0,32 0,37 0,43 0,48 0,60 | 1,59 1,76 1,94 2,12 2,29 2,47 2,64 2,82 3,17 |
| 50 | 5,0 6,0 7,0 8,0 | 0,05 0,09 0,14 0,22 | 0,22 0,30 0,41 0,53 | 1,96 2,35 2,74 3,13 |
| 55 | 5,5 6,0 6,5 7,0 7,5 8,0 9,0 9,5 10,0 11,0 | 0,08 0,10 0,13 0,16 0,19 0,23 0,33 0,39 0,46 0,61 | 0,29 0,33 0,39 0,45 0,51 0,58 0,74 0,82 0,91 1,10 | 2,37 2,59 2,80 3,01 3,23 3,45 3,87 4,09 4,30 4,73 |
| 60 | 8,0 9,0 | 0,25 0,36 | 0,64 0,81 | 3,76 4,23 |
| 63 | 6,5 8,0 9,5 11,0 | 0,15 0,27 0,44 0,70 | 0,43 0,67 0,95 1,27 | 3,21 3,95 4,68 5,44 |
| 65 | 6,0 7,0 8,0 9,0 10,0 11,0 | 0,15 0,19 0,28 0,39 0,54 0,72 | 0,40 0,53 0,69 0,87 1,08 1,30 | 3,06 3,57 4,07 4,58 5,09 5,59 |
| 70 | 5,5 6,5 7,0 7,5 8,0 9,0 10,0 12,0 | 0,10 0,17 0,20 0,25 0,30 0,42 0,58 1,00 | 0,36 0,42 0,57 0,65 0,74 0,94 1,16 1,67 | 3,02 3,57 3,84 4,11 4,39 4,93 5,18 6,18 |
| 75 | 5,5 6,5 7,5 8,0 9,0 9,5 10,0 11,0 14,0 | 0,11 0,17 0,26 0,32 0,45 0,53 0,62 0,82 1,70 | 0,40 0,52 0,70 0,80 1,01 1,12 1,24 1,49 2,43 | 3,24 3,82 4,41 4,70 5,29 5,58 5,87 6,45 8,20 |
| 76 | 6,5 9,5 | 0,17 0,54 | 0,52 1,14 | 3,87 5,65 |
| 80 | 10,0 12,0 | 0,66 1,14 | 1,33 1,91 | 6,26 7,53 |
| 90 | 9,0 10,0 11,0 12,0 14,0 16,0 18,0 | 0,54 0,75 0,99 1,29 2,04 3,04 4,26 | 1,23 1,51 1,81 2,15 2,92 3,80 4,79 | 6,35 7,05 7,75 8,45 9,85 11,24 12,62 |
| 100 | 12,0 14,0 18,0 20,0 | 1,43 2,27 4,80 6,57 | 2,39 3,24 5,33 6,57 | 9,39 10,94 14,03 15,57 |
| 102 | 10,5 12,0 14,0 16,0 | 0,99 1,46 2,33 3,45 | 1,87 2,44 3,15 4,31 | 8,39 9,58 11,16 12,74 |
| 120 | 7,0 12,0 14,0 16,0 | 0,35 1,72 2,73 4,06 | 0,97 2,87 3,90 5,08 | 6,59 11,28 13,14 15,00 |
| 130 | 10,0 12,0 14,0 | 1,08 1,86 2,96 | 2,17 3,11 4,22 | 10,19 12,22 14,24 |
| 150 | 12,0 14,0 | 2,15 3,41 | 3,58 4,83 | 14,10 16,44 |
Примечания. 1. По требованию потребителя радиус закругления R должен быть Н/2.
2. При проектировании новых рессор не применять полосы шириной 63, 76 и 102 мм.
3. Для предприятий Минавтосельхозмаша изготавливаются полосы размером 25 x 152 и 35 x 152 мм.
| Ширина В | Точность прокатки | Предельные отклонения | |||
| по ширине В | по толщине H | ||||
| до 7,5 включ. | св. 7,5 до 12 включ. | св. 12 | |||
| До 50 включ. | Высокая Повышенная Обычная | +/- 0,20 +/- 0,30 +/- 0,50 | +/- 0,10 +/- 0,12 +/- 0,15 | +/- 0,13 +/- 0,15 +/- 0,20 | - — - |
| Св. 50 до 100 включ. | Высокая Повышенная Обычная | +/- 0,30 +/- 0,40 +/- 0,70 | +/- 0,10 +0,10 -0,14 +0,10 -0,20 | +0,10 -0,18 +0,10 -0,22 +0,15 -0,26 | +0,10 -0,20 +0,15 -0,25 +0,20 -0,30 |
| Св. 100 | Высокая Повышенная Обычная | +/- 0,40 +/- 0,60 +/- 1,0 | - — - | +0,10 -0,20 +0,15 -0,25 +0,20 -0,30 | +0,15 -0,25 +0,20 -0,30 +0,25 -0,35 |
| В | Б 1 | В 2 | Н | Н 1 | Н 2 | R | Справочные величины | ||
| для оси Х — Х | Масса 1 м профиля, | ||||||||
| мм | I , см4 x | W , см3 x | кг | ||||||
| 45 | 29 | 8,0 | 6,0 6,5 7,0 | 2,0 2,1 2,3 | 2,68 2,91 3,13 | 2,0 2,2 2,3 | 0,063 0,081 0,100 | 0,235 0,278 0,319 | 1,73 1,87 2,00 |
| 55 | 36 | 9,5 | 6,0 6,5 7,0 8,0 9,0 | 2,0 2,1 2,3 2,7 3,0 | 2,69 2,92 3,14 3,59 4,05 | 2,0 2,2 2,3 2,6 3,0 | 0,078 0,100 0,124 0,185 0,264 | 0,290 0,342 0,395 0,515 0,652 | 2,13 2,31 2,49 2,84 3,19 |
| 65 | 42 | 11,5 | 6,0 6,5 7,0 8,0 9,0 10,0 11,0 12,0 | 2,0 2,1 2,3 2,7 3,0 3,3 3,7 4,0 | 2,69 2,91 3,13 3,58 4,03 4,47 4,92 5,36 | 2,0 2,2 2,3 2,6 3,0 3,3 3,6 4,0 | 0,092 0,117 0,146 0,218 0,309 0,424 0,563 0,729 | 0,342 0,402 0,466 0,609 0,767 0,949 1,144 1,360 | 2,51 2,72 2,92 3,34 3,76 4,17 4,58 4,99 |
| 75 | 49 | 13,0 | 7,0 8,0 9,0 10,0 11,0 12,0 14,0 | 2,3 2,7 3,0 3,3 3,7 4,0 4,7 | 3,14 3,59 4,04 4,49 4,93 5,38 6,27 | 2,3 2,6 3,0 3,3 3,6 4,0 4,6 | 0,170 0,253 0,360 0,493 0,665 0,849 1,343 | 0,541 0,705 0,891 1,098 1,349 1,578 2,142 | 3,39 3,87 4,35 4,84 5,31 5,79 6,75 |
| 90 | 58 | 16,0 | 10,0 11,0 12,0 14,0 16,0 18,0 20,0 | 3,3 3,7 4,0 4,7 5,3 6,0 6,7 | 4,47 4,92 5,36 6,25 7,15 8,03 8,92 | 3,3 3,6 4,0 4,0 5,3 6,0 6,6 | 0,589 0,782 1,014 1,606 2,392 3,395 4,644 | 1,318 1,589 1,892 2,570 3,345 4,228 5,206 | 5,78 6,35 6,92 8,07 9,21 10,35 11,49 |
| 100 | 65 | 17,5 | 11,0 12,0 14,0 16,0 18,0 20,0 | 3,7 4,0 4,7 5,3 6,0 6,7 | 4,93 5,38 6,27 7,17 8,06 8,95 | 3,6 4,0 4,0 5,3 6,0 6,6 | 0,875 1,134 1,797 2,676 3,800 5,199 | 1,775 2,108 2,866 3,732 4,715 5,809 | 7,08 7,72 9,00 10,28 11,56 12,82 |
| 120 | 78 | 21,0 | 16,0 18,0 20,0 | 5,3 6,0 6,7 | 7,17 8,06 8,95 | 5,3 6,0 6,6 | 3,222 4,577 6,265 | 4,493 5,679 7,000 | 12,35 13,88 15,41 |
Примечания. 1. Размеры B_{1} и B_{2} приведены для построения калибра.
2. Предельные отклонения по размерам B_{1} и B_{2} должны соответствовать предельным отклонениям по ширине полосы В.
| Ширина В | Точность прокатки | Предельные отклонения | |||
| по ширине В | по толщине Н | ||||
| до 7,5 включ. | св. 7,5 до 12 включ. | св. 12 | |||
| До 55 включ. | Высокая Повышенная Обычная | +/- 0,20 +/- 0,40 +/- 0,60 | +/- 0,10 +/- 0,15 +/- 0,20 | - — - | - — - |
| Св. 55 до 100 включ. | Высокая Повышенная Обычная | +0,15 -0,45 +0,20 -0,60 +0,40 -1,00 | +0,10 -0,14 +0,10 -0,20 +0,15 -0,25 | +0,10 -0,15 +0,10 -0,20 +0,20 -0,25 | +0,10 -0,20 +0,15 -0,25 +0,25 -0,35 |
| Св. 100 | Высокая Повышенная Обычная | +0,20 -0,60 +0,40 -0,80 +0,70 -1,30 | - — - | +0,10 -0,15 +0,15 -0,20 +0,20 -0,25 | +0,15 -0,25 +0,20 -0,30 +0,25 -0,35 |
| В | B 1 | В 2 | Н | Н 1 | Н 2 | R | Справочные величины | ||
| для оси Х — Х | Масса 1 м профиля, | ||||||||
| мм | I , см4 x | W , см3 x | кг | ||||||
| 65 | 40 | 12,5 | 9,0 10,0 11,0 12,0 | 3,6 4,0 4,4 4,8 | 3,92 4,35 4,77 5,20 | 4,5 5,0 5,5 6,0 | 0,293 0,400 0,529 0,684 | 0,747 0,920 1,109 1,315 | 3,47 3,85 4,23 4,60 |
| 75 | 55 | 10,0 | 9,0 10,0 11,0 12,0 14,0 | 3,6 4,0 4,4 4,8 5,6 | 4,13 4,58 5,03 5,49 6,39 | 4,5 5,0 5,5 6,0 7,0 | 0,376 0,514 0,682 0,882 1,391 | 0,910 1,122 1,356 1,607 2,177 | 4,39 4,87 5,35 5,82 6,77 |
| 90 | 63 | 13,5 | 10,0 11,0 12,0 14,0 16,0 18,0 20,0 | 4,0 4,4 4,8 5,6 6,4 7,2 8,0 | 4,53 4,98 5,42 6,32 7,21 8,10 8,98 | 5,0 5,5 6,0 7,0 8,0 9,0 10,0 | 0,604 0,802 1,038 1,638 2,430 3,439 4,688 | 1,333 1,610 1,915 2,592 3,370 4,246 5,220 | 5,72 6,28 6,84 7,96 9,07 10,18 11,28 |
| 100 | 70 | 15,0 | 11,0 12,0 14,0 16,0 18,0 20,0 | 4,4 4,8 5,6 6,4 7,2 8,0 | 4,98 5,43 6,32 7,22 8,11 9,00 | 5,5 6,0 7,0 8,0 9,0 10,0 | 0,894 1,157 1,828 2,714 3,843 5,242 | 1,795 2,131 2,892 3,759 4,739 5,824 | 6,99 7,61 8,86 10,10 11,34 12,57 |
| 120 | 84 | 18,0 | 16,0 18,0 20,0 | 6,4 7,2 8,0 | 7,23 8,12 9,02 | 8,0 9,0 10,0 | 3,280 4,650 6,349 | 4,537 5,727 7,039 | 12,16 13,66 15,14 |
Примечания. 1. Размеры B_{1} и B_{2} приведены для построения калибра.
2. Предельные отклонения по размерам B_{1} и B_{2} должны соответствовать предельным отклонениям по ширине полосы B.
| Ширина В | Точность прокатки | Предельные отклонения | ||
| по ширине В | по размерам Н и H при 1 толщине Н | |||
| до 12 включ. | св. 12 | |||
| Св. 50 до 100 включ. | Высокая Повышенная Обычная | +/- 0,30 +/- 0,40 +/- 0,70 | +0,10 -0,14 +0,15 -0,20 +0,20 -0,25 | +0,10 -0,20 +0,15 -0,25 +0,25 -0,30 |
| Св. 100 | Высокая Повышенная Обычная | +/- 0,30 +/- 0,40 +/- 0,70 | - — - | +0,15 -0,20 +0,20 -0,25 +0,25 -0,30 |
| В | B 1 | В 2 | Н | Н 1 | R 1 | R | Справочные величины | ||
| для оси Х — Х | Масса 1 м профиля, | ||||||||
| мм | I , см4 x | W , см3 x | кг | ||||||
| 45 | 25 | 10,0 | 6,0 6,5 7,0 | 2,79 3,02 3,31 | 1,00 1,00 1,15 | 50 50 50 | 0,068 0,086 0,108 | 0,244 0,285 0,326 | 1,86 2,02 2,18 |
| 55 | 30 | 12,5 | 6,0 6,5 7,0 8,0 9,0 | 2,79 3,01 3,19 3,71 4,19 | 1,00 1,00 1,15 1,35 1,50 | 100 100 100 100 100 | 0,081 0,103 0,129 0,193 0,277 | 0,299 0,342 0,404 0,520 0,661 | 2,23 2,41 2,61 3,00 3,38 |
| 63 | 35 | 14,0 | 12,0 | 5,00 | 2,00 | 100 | 0,721 | 1,331 | 5,06 |
| 65 | 35 | 15,0 | 6,0 7,0 8,0 9,0 10,0 11,0 | 2,68 3,25 3,70 4,11 4,60 5,10 | 1,00 1,15 1,35 1,50 1,65 1,85 | 100 100 100 100 100 100 | 0,095 0,150 0,225 0,321 0,442 0,590 | 0,354 0,462 0,608 0,781 0,961 1,157 | 2,63 3,06 3,57 3,94 4,39 4,84 |
Примечания. 1. Размеры B_{1} и B_{2} приведены для построения калибра.
2. Предельные отклонения по размерам B_{1} и B_{2} должны соответствовать предельным отклонениям по ширине полосы В.
| Ширина В | Точность прокатки | Предельные отклонения | |||
| по ширине В | по толщине Н | ||||
| до 7,5 включ. | св. 7,5 до 12 включ. | св. 12 | |||
| До 50 включ. | Высокая Повышенная Обычная | +/- 0,20 +/- 0,40 +/- 0,60 | +/- 0,10 +/- 0,13 +/- 0,15 | - — - | - — - |
| Св. 50 до 100 включ. | Высокая Повышенная Обычная | +/- 0,30 +/- 0,40 +/- 0,70 | +0,10 -0,14 +0,10 -0,20 +0,15 -0,25 | +0,10 -0,14 +0,10 -0,20 +0,15 -0,25 | +0,10 -0,18 +0,10 -0,22 +0,20 -0,30 |
| В | Н | Н 1 | R | R 1 | R 2 | К | К 1 | Справочные величины | ||
| для оси X — X | Масса 1 м | |||||||||
| мм | I , см4 x | W , см3 x | профиля, кг | |||||||
| 63 | 10 13 | 5,41 6,92 | От 20 до 40 | 5 | 3,75 | 4,5 | 3,75 | 0,58 1,21 | 0,69 1,23 | 4,84 6,32 |
| 76 | 7 10 11 13 | 3,69 5,20 5,70 6,85 | 4 5 5 5 | 2,75 3,75 3,75 3,75 | 3,5 4,5 4,5 4,5 | 2,75 3,75 3,75 3,75 | 0,23 0,65 0,86 1,45 | 0,38 0,86 1,06 1,46 | 4,09 5,88 6,48 7,65 | |
| 89 | 10 13 | 5,29 6,80 | 5 5 | 3,75 3,75 | 4,5 4,5 | 3,75 3,75 | 0,80 1,69 | 0,94 1,70 | 6,88 8,98 | |
| 100 | 13 | 6,76 | 5 | 3,75 | 4,5 | 3,75 | 1,89 | 1,89 | 10,10 | |
| 110 | 13 | 6,74 | 5 | 3,75 | 4,5 | 3,75 | 2,08 | 2,07 | 11,12 | |
| 120 | 12 13 16 | 6,22 6,72 8,22 | 5 5 5 | 3,75 3,75 3,75 | 4,5 4,5 4,5 | 3,75 3,75 3,75 | 1,79 2,26 4,16 | 1,88 2,25 3,61 | 11,20 12,14 15,00 | |
| Ширина В | Точность прокатки | Предельные отклонения | Отклонение от | ||||
| по ширине В | по толщине Н | по впадине К | по выступу К | симметричности | |||
| до 10 включ. | св. 10 | 1 | |||||
| До 100 | Высокая Повышенная Обычная | +0,20 -0,30 +0,30 -0,70 +0,60 -1,40 | +0,10 +0,15 +0,20 | +0,15 +0,25 +0,30 | +0,4 +0,5 +0,6 | -0,4 -0,5 -0,6 | 0,3 0,5 0,5 |
| Св. 100 | Высокая Повышенная Обычная | +0,30 -0,60 +0,70 -1,30 +1,00 -2,00 | -0,20 -0,25 -0,30 | -0,20 -0,30 -0,40 | +0,4 +0,5 +0,6 | -0,4 -0,5 -0,6 | 0,3 0,5 0,5 |
Примечание. Контроль размеров выступа и впадины проводится по калибрам валков.
5. Прокат изготовляют длиной от 2 до 6 м. По требованию потребителя прокат изготовляют длиной свыше 6 м.
мерной длины с немерными отрезками длиной не менее 1,5 м массой не более 10% массы партии;
кратной мерной длины с отрезками длиной не менее 1,5 м массой не более 10% массы партии;
7. Предельные отклонения по длине проката должны соответствовать указанным в табл. 11.
| Длина проката | Точность прокатки | Предельные отклонения по длине проката, мм |
|---|---|---|
| До 4 м включ. | Высокая Повышенная Обычная | +20 +30 +40 |
| Св. 4 м | Высокая Повышенная Обычная | +20 +40 +60 |
8. Прокат должен быть обрезан. Косина реза не должна превышать 5% ширины для проката шириной до 80 мм и 3% ширины для проката шириной свыше 80 мм.
10. Серповидность и неплоскостность полос на 1 м длины не должна превышать значений, указанных в табл. 12.
| Толщина проката | Точность прокатки | Серповидность | Неплоскостность |
|---|---|---|---|
| До 7,5 включ. | Высокая Повышенная Обычная | 1,0 1,5 2,5 | 1,5 4,0 7,0 |
| Св. 7,5 | Высокая Повышенная Обычная | 1,0 1,5 2,5 | 1,0 2,0 4,0 |
11. Общая неплоскостность не должна превышать произведения неплоскостности 1 м на длину проката в метрах.
12. Серповидность проката на участке длиной 2 м не должна превышать удвоенных значений серповидности, приведенных в табл. 12.
13. Разность по толщине кромок проката в одном сечении не должна превышать значений, указанных в табл. 13.
| Ширина проката | Точность прокатки | Разность по толщине кромок при толщине проката | ||
| до 7,5 включ. | св. 7,5 до 12 включ. | св. 12 | ||
| До 50 включ. | Высокая Повышенная Обычная | 0,03 0,05 0,06 | 0,03 0,05 0,06 | 0,05 0,07 0,08 |
| Св. 50 до 100 включ. | Высокая Повышенная Обычная | 0,05 0,07 0,08 | 0,05 0,07 0,08 | 0,08 0,10 0,12 |
| Св. 100 | Высокая Повышенная Обычная | 0,07 0,08 0,10 | 0,08 0,10 0,12 | 0,18 0,12 0,14 |
Контроль толщины кромок проката, приведенного на черт. 2, 3, 4, в одном сечении проводится на прямоугольном участке B_{1} .
14. По согласованию изготовителя с потребителем для полосового рессорного проката, применяемого в железнодорожном транспорте, разность по толщине кромок в одном сечении не должна превышать допуска на толщину.
15. Разность толщины кромки и середины полосы в одном сечении не должна превышать значения, указанного в табл. 14. При этом каждая горизонтальная поверхность может быть или выпуклой, или вогнутой.
| Толщина проката | Точность прокатки | Разность толщины кромки и середины полосы |
|---|---|---|
| До 7,5 включ. | Высокая Повышенная Обычная | 0,08 0,12 0,20 |
| Св. 7,5 до 12 включ. | Высокая Повышенная Обычная | 0,12 0,20 0,30 |
| Св. 12 | Высокая Повышенная Обычная | 0,15 0,25 0,40 |
16. Размеры, на которые не установлены предельные отклонения, обеспечиваются технологией изготовления.