ГОСТ 6854-88 (СТ СЭВ 5547-86, СТ СЭВ 6058-87). Государственный стандарт Союза ССР. Деревообрабатывающее оборудование. Станки ленточнопильные столярные. Основные параметры. Нормы точности
(утв. и введен в действие Постановлением Госстандарта СССР от 22.07.1988 № 2715)
Утвержден и введен в действие
Постановлением Государственного
комитета СССР по стандартам
от 22 июля 1988 г. № 2715
ГОСУДАРСТВЕННЫЙ СТАНДАРТ СОЮЗА ССР
ДЕРЕВООБРАБАТЫВАЮЩЕЕ ОБОРУДОВАНИЕ
СТАНКИ ЛЕНТОЧНОПИЛЬНЫЕ СТОЛЯРНЫЕ
ОСНОВНЫЕ ПАРАМЕТРЫ. НОРМЫ ТОЧНОСТИ
Woodworking equipment. Bandsawing machines. Basic parameters. Standards of accuracy
(СТ СЭВ 5547-86, СТ СЭВ 6058-87)
ИНФОРМАЦИОННЫЕ ДАННЫЕ
1. Разработан и внесен Министерством станкостроительной и инструментальной промышленности СССР.
Исполнители: А.В. Линьков, Г.Т. Дорофеев, В.И. Гудков, А.Г. Лисаков.
2. Утвержден и введен в действие Постановлением Государственного комитета СССР по стандартам от 22.07.88 № 2715.
3. Срок проверки — 1993 г.; периодичность проверки — 5 лет.
4. Стандарт соответствует СТ СЭВ 5547-86, СТ СЭВ 6058-87.
Стандарт соответствует международному стандарту ИСО 7007-83.
5. Взамен ГОСТ 6854-77, ГОСТ 7833-75.
6. Ссылочные нормативно-технические документы
1. ОСНОВНЫЕ ПАРАМЕТРЫ
Основные параметры станков должны соответствовать указанным на чертеже и в таблице.
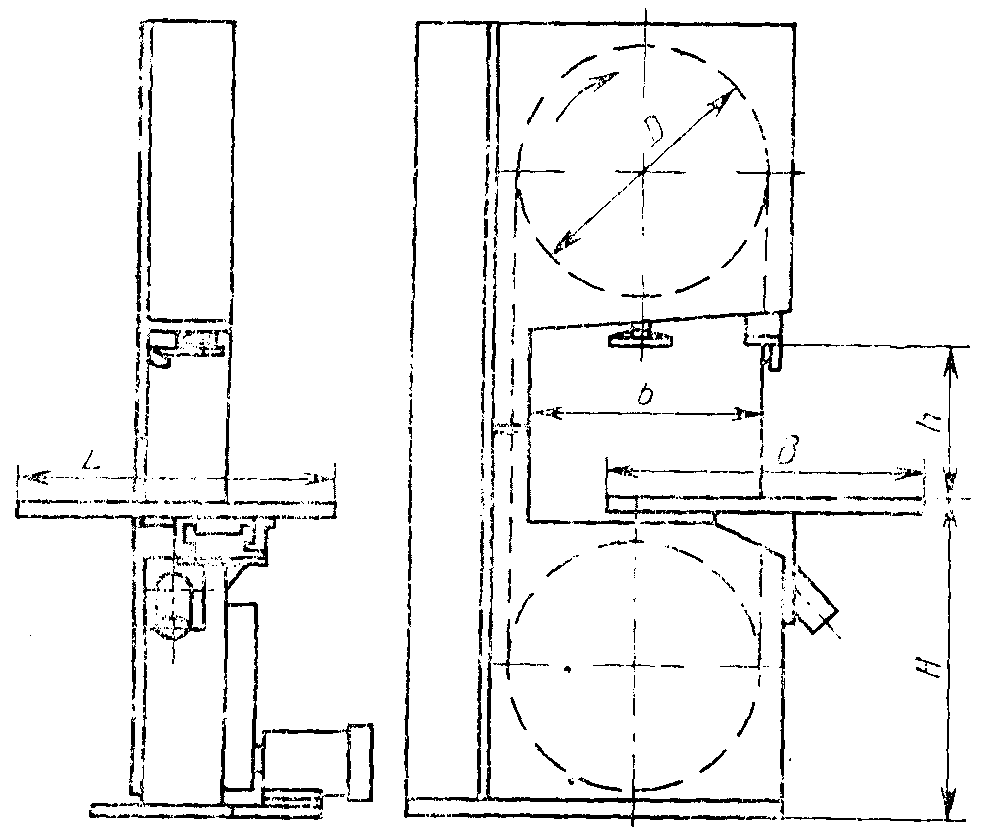
Примечание. Чертеж не определяет конструкцию станков.
2. ТОЧНОСТЬ СТАНКА
2.2. Точность установки станка по уровню перед проверкой не должна превышать 0,1 мм на 1000 мм.
2.3.1 Плоскостность рабочей поверхности стола
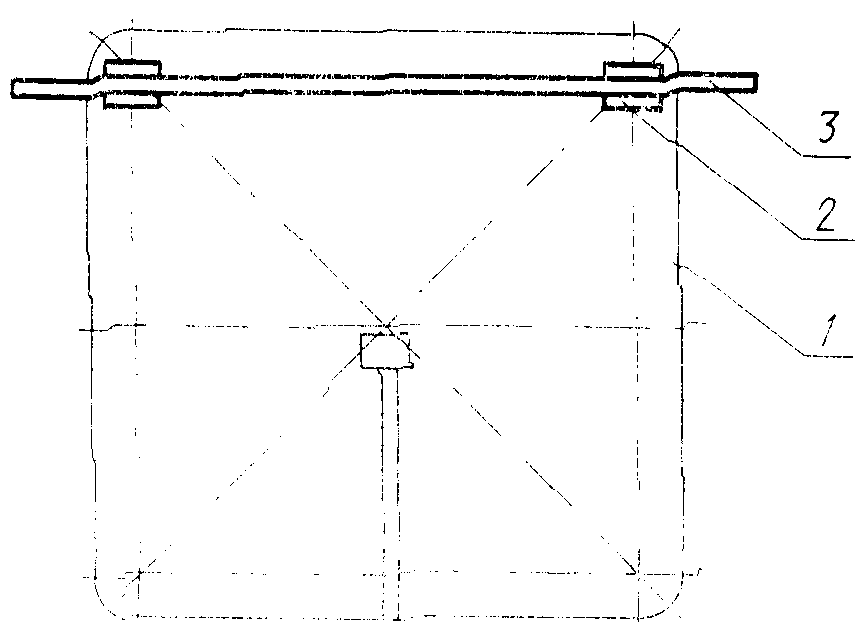
Допуск, мм, на длине стола, мм:
500 ........................ 0,28
1000 ....................... 0,40
На рабочей поверхности стола 1 в продольном, поперечном и диагональном направлениях на двух опорах 2 (плоскопараллельных концевых мерах длины) одинаковой высоты устанавливают поверочную линейку 3.
Просвет между проверяемой поверхностью и рабочей поверхностью линейки измеряют щупом.
Отклонение равно наибольшей алгебраической разности результатов измерений в каждом направлении.
2.3.2 Прямолинейность рабочей поверхности направляющей линейки
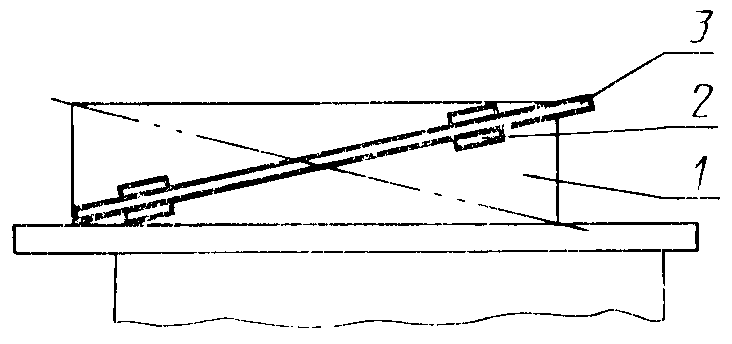
К рабочей поверхности направляющей линейки 1 в диагональных направлениях на двух опорах 2 (плоскопараллельных концевых мерах длины) одинаковой высоты прикладывают поверочную линейку 3.
Просвет между проверяемой поверхностью и рабочей поверхностью поверочной линейки измеряют щупом.
Отклонение равно наибольшей алгебраической разности результатов измерений.
2.3.3. Расположение образующих цилиндрических поверхностей роликов направляющей линейки в одной плоскости (для станков, оснащенных направляющей линейкой с роликами)
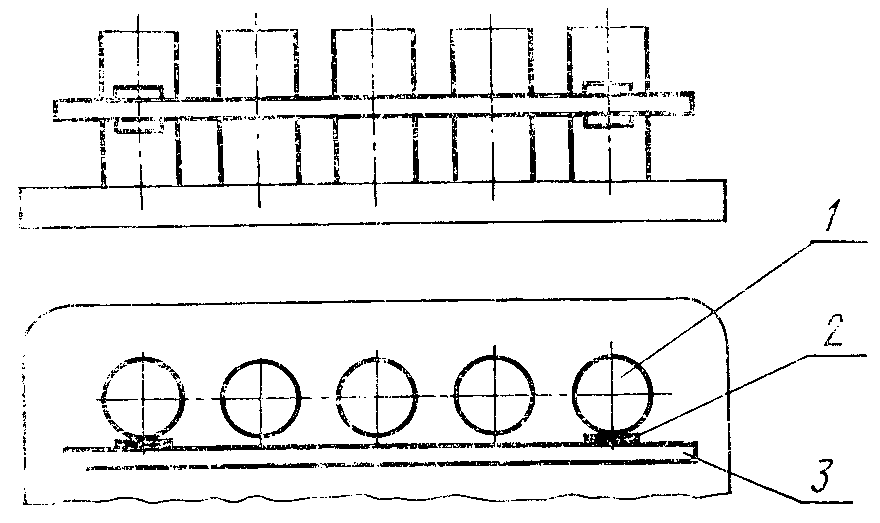
К образующей цилиндрической поверхности крайних роликов 1 на опорах 2 (плоскопараллельных концевых мерах длины) одинаковой высоты прикладывают поверочную линейку 3.
Просвет между образующей цилиндрической поверхностью каждого ролика и рабочей поверхностью поверочной линейки измеряют щупом в трех или более положениях роликов с поворотом их не менее чем на 90°.
Отклонение равно наибольшей алгебраической разности результатов измерений в каждом положении.
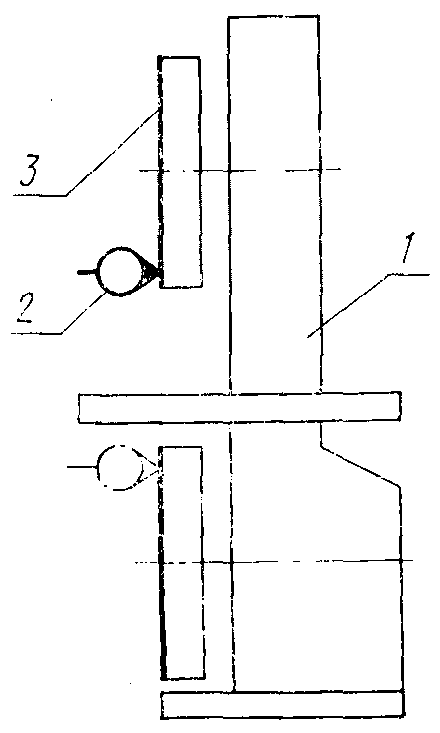
2.3.4 Перпендикулярность рабочей поверхности направляющей линейки к рабочей поверхности стола
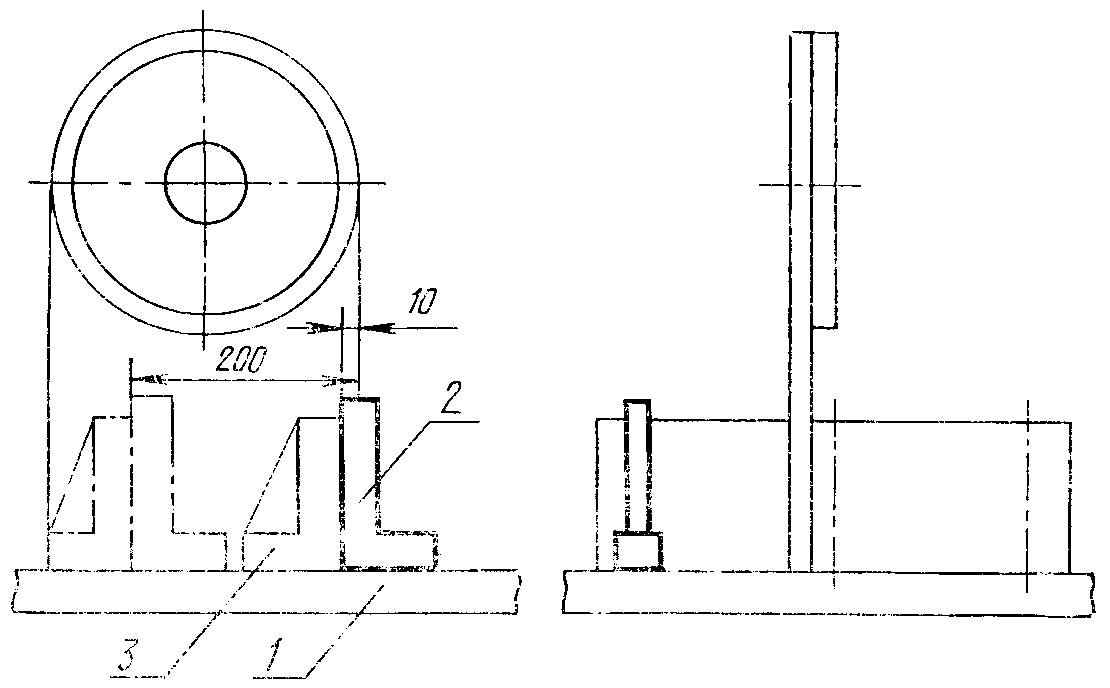
На рабочей поверхности стола 1 устанавливают поверочный угольник 2 так, чтобы его другая рабочая поверхность касалась рабочей поверхности направляющей линейки 3.
Направляющую линейку устанавливают в двух положениях на расстоянии 10 и 200 мм от боковой поверхности пильного полотна.
Измерения проводят в трех сечениях по длине направляющей линейки в каждом ее положении.
Просвет между проверяемой поверхностью и рабочей поверхностью поверочного угольника измеряют щупом.
Отклонение равно наибольшей алгебраической разности результатов измерений.
2.3.5. Перпендикулярность образующих цилиндрических поверхностей роликов направляющей линейки к рабочей поверхности стола (для станков, оснащенных направляющей линейкой с роликами)
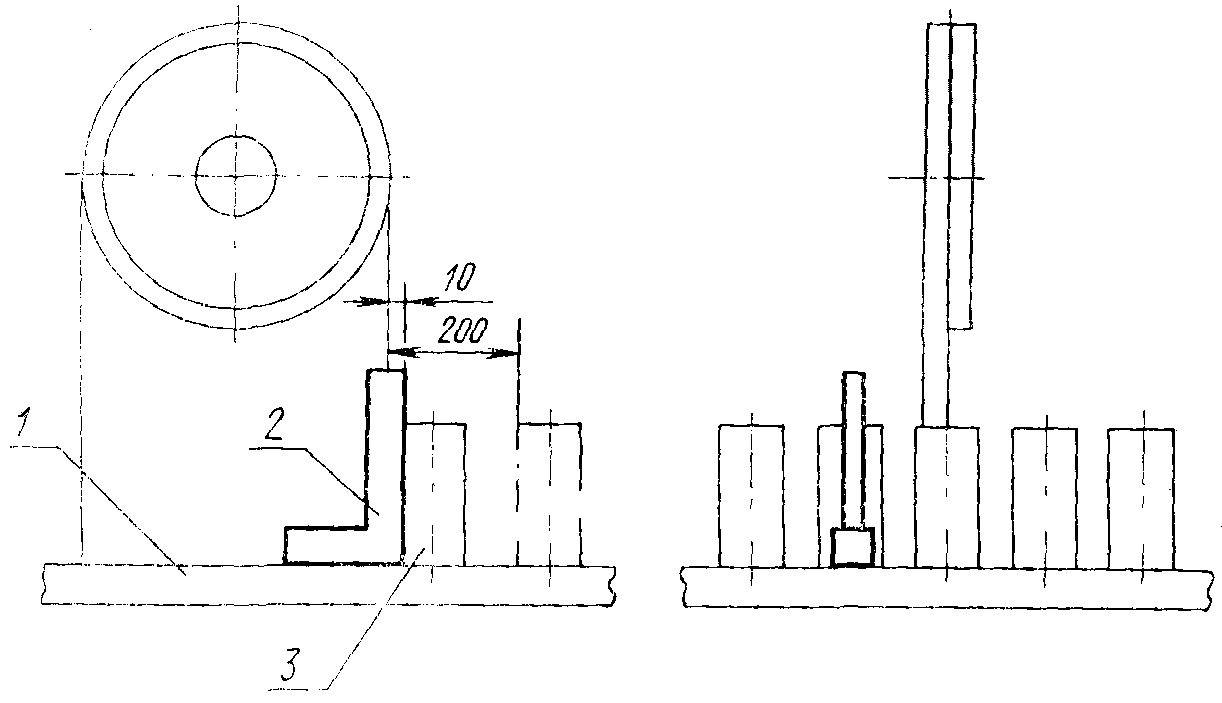
На рабочей поверхности стола 1 устанавливают поверочный угольник 2 так, чтобы его другая рабочая поверхность касалась образующей цилиндрической поверхности ролика 3.
Измерения проводят последовательно для каждого ролика в трех или более его положениях с поворотом не менее чем на 90° в двух положениях направляющей линейки на расстоянии 10 и 200 мм от боковой поверхности пильного полотна.
Просвет между образующей цилиндрической поверхностью ролика и рабочей поверхностью поверочного угольника измеряют щупом.
Отклонение равно наибольшей алгебраической разности результатов измерений.
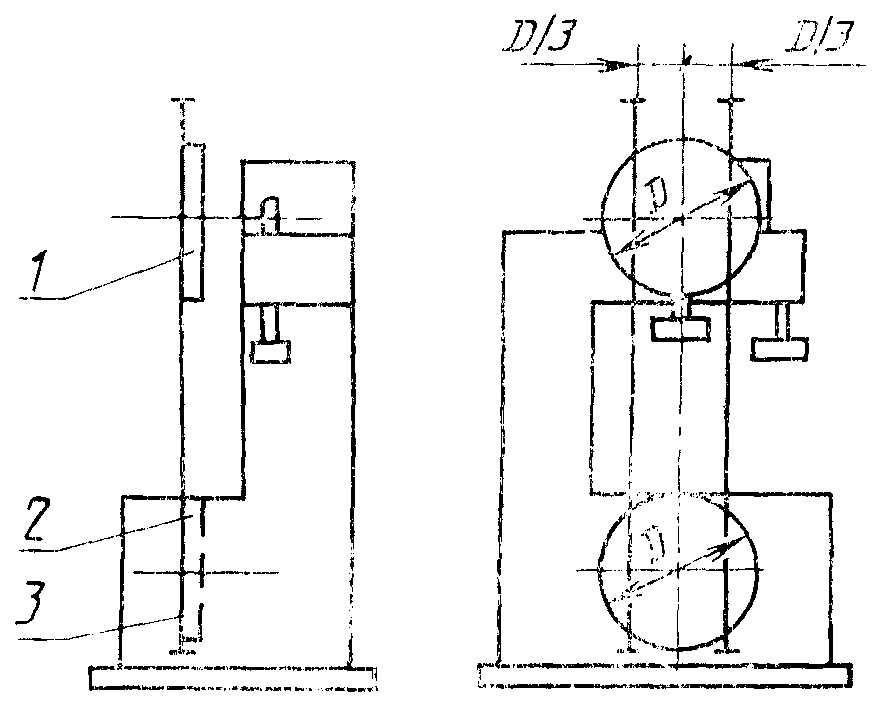
2.3.6 Перпендикулярность боковой поверхности пильной ленты к рабочей поверхности стола
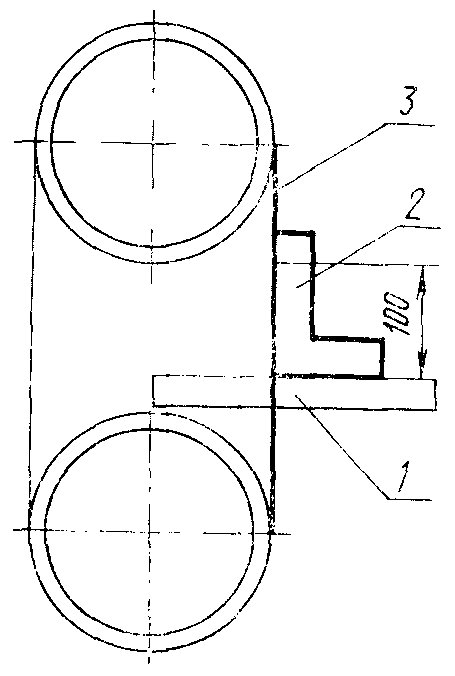
На рабочей поверхности стола 1 устанавливают поверочный угольник 2 так, чтобы его другая рабочая поверхность касалась боковой поверхности рабочей ветви нормально натянутой пильной ленты 3.
Измерения проводят в трех положениях пильных шкивов с поворотом их на 120°.
Просвет между боковой поверхностью пильной ленты и рабочей поверхностью поверочного угольника измеряют щупом.
Отклонение равно наибольшей алгебраической разности результатов измерений.
2.3.7 Радиальное биение обода пильных шкивов
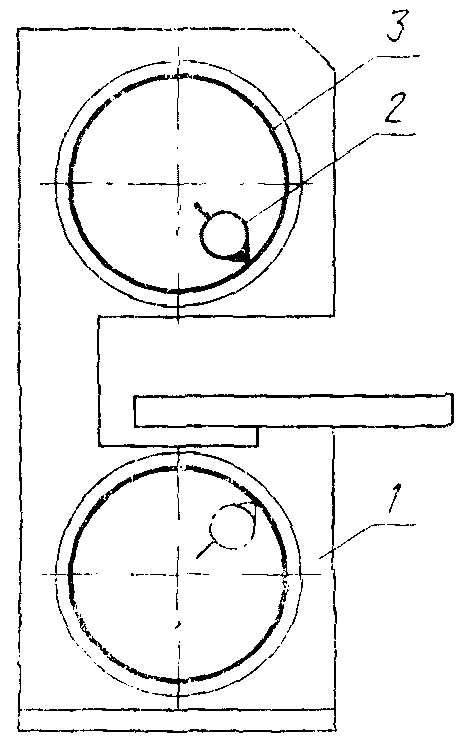
Допуск, мм, для шкивов диаметром, мм:
800 ........................ 0,23
На неподвижной части станка 1 устанавливают измерительный прибор 2 так, чтобы его измерительный наконечник касался последовательно каждого пильного шкива по внутренней его поверхности 3, обработанной с одной установки с наружной поверхностью.
Проверку проводят при снятой пильной ленте.
Биение равно наибольшей алгебраической разности показаний измерительного прибора.
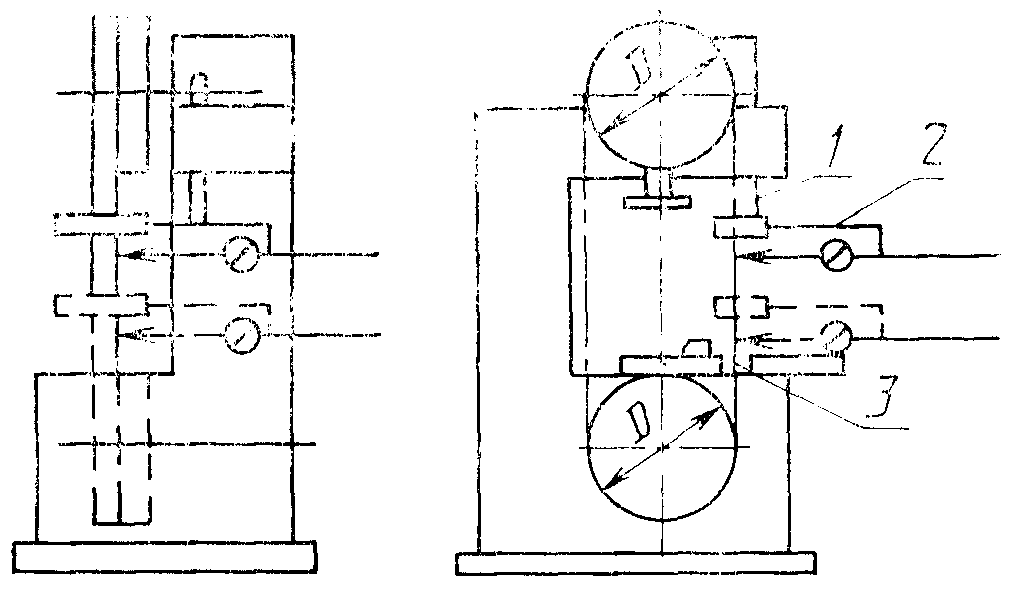
2.3.8 Торцовое биение обода пильных шкивов
800 ........................ 0,35
На неподвижной части станка 1 укрепляют измерительный прибор 2 так, чтобы его измерительный наконечник касался торцовой поверхности 3 обода последовательно каждого пильного шкива.
Проверку проводят при снятой пильной ленте.
Биение равно наибольшей алгебраической разности показаний измерительного прибора.
2.3.9 Расположение торцовых поверхностей обода пильных шкивов в одной плоскости
400 ........................ 0,30
800 ........................ 0,40
Проверку проводят во время сборки станка.
Со стороны рабочего места перед торцовыми поверхностями ободов пильных шкивов 1 и 2 устанавливают поверочную линейку 3.
Величину просвета между торцовыми поверхностями ободов пильных шкивов и измерительной поверхностью поверочной линейки измеряют щупом и плоскопараллельными концевыми мерами длины.
Измерения последовательно проводят в положениях, указанных на черт. 10. В каждом сечении определяют наибольшую разность измеренных расстояний.
Отклонение равно наибольшей алгебраической разности результатов измерений.
2.3.10. Параллельность перемещения направляющего устройства пильной ленты в крайних положениях относительно боковой плоскости и опорной кромки пилы
Допуск, мм, для шкивов диаметром, мм:
400 ........................ 0,30
800 ........................ 0,40
К направляющему устройству пильной ленты 1 закрепляют индикатор 2 так, чтобы его измерительный наконечник был направлен перпендикулярно к проверяемой плоскости ленты 3 (черт. 11).
Направляющее устройство перемещают и устанавливают в верхнее и нижнее положение и проводят отсчет показаний индикатора относительно боковой плоскости и опорной кромки ленты.
Отклонение от параллельности равно алгебраической разности показаний индикатора в данной плоскости.
3. ТОЧНОСТЬ ОБРАЗЦА-ИЗДЕЛИЯ
Для проверки используют заготовки из древесины любой породы влажностью не более 15 абс. % с размерами 1000 x 150 x 40 мм.
Базовые поверхности (пласть и кромка) заготовки строганые. Допуск прямолинейности базовых поверхностей не должна быть более 0,2 мм на длине 1000 мм, допуск перпендикулярности — 0,05 мм на длине 100 мм.
При скорости подачи не более 5 м/мин распиливают заготовки, базируя их при этом кромкой на рабочей поверхности стола, а пластью — на рабочей поверхности направляющей линейки.
Стол станка перед распиловкой устанавливают в нулевое положение по шкале.
3.1 Параллельность поверхности пропила базовой поверхности образца
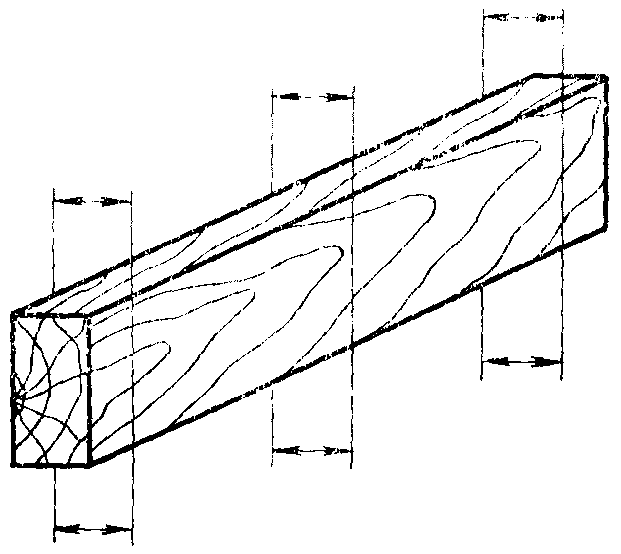
Допуск 0,25 мм в продольном направлении на на длине 100 мм,
длине 500 мм, 0,2 мм в поперечном направлении
Толщину отпиленной части бруска со строганой базовой поверхностью измеряют в поперечном направлении и в трех местах в продольном направлении: на расстоянии 50 мм от торцев и посередине.
Отклонение в каждом направлении равно наибольшей алгебраической разности результатов измерений.