ГОСТ 6765-75. Сталь трехслойная горячекатаная листовая и широкополосная (универсальная). Технические условия
(утв. Постановлением Госстандарта СССР от 13.05.1975 № 1553)
(ред. от 01.01.1988)
Постановлением Госстандарта СССР от 13 мая 1975 г. № 1553
ГОСУДАРСТВЕННЫЙ СТАНДАРТ СОЮЗА ССР
СТАЛЬ ТРЕХСЛОЙНАЯ ГОРЯЧЕКАТАНАЯ ЛИСТОВАЯ И ШИРОКОПОЛОСНАЯ (УНИВЕРСАЛЬНАЯ)
Срок действия с 1 июля 1976 года до 1 января 1993 года
ИНФОРМАЦИОННЫЕ ДАННЫЕ
1. Разработан и внесен Министерством черной металлургии СССР.
Исполнители: И.Н. Голиков, д-р техн. наук; Р.И. Колясникова (руководитель темы); В.Я. Чижова.
2. Утвержден и введен в действие Постановлением Государственного комитета стандартов Совета Министров СССР от 13.05.1975 № 1553.
3. Периодичность проверки — 5 лет.
5. Ссылочные нормативно-технические документы
| Обозначение НТД, на который дана ссылка | Номер пункта |
|---|---|
| ГОСТ 82-70 | 1.4, 1.5 |
| ГОСТ 380-71 | 1.7, 2.1 |
| ГОСТ 882-75 | 4.8 |
| ГОСТ 1050-74 | 1.7, 2.1 |
| ГОСТ 6507-78 | 4.6 |
| ГОСТ 7565-81 | 3.4 |
| ГОСТ 7566-81 | 3.3, 3.5, 5.1 |
| ГОСТ 9012-59 | 4.5 |
| ГОСТ 9013-59 | 4.5 |
| ГОСТ 14959-79 | 1.7, 2.1 |
| ГОСТ 19903-74 | 1.1, 1.4, 1.5 |
| ГОСТ 22536.1-77 — ГОСТ 22536.6-77 | 4.1 |
6. Срок действия продлен до 01.01.1993, в части первой категории качества — до 01.01.1990 Постановлением Госстандарта СССР от 30.06.1987 № 3012.
7. Переиздание (август 1988 г.) с Изменениями № 1, 2, утвержденными в июне 1987 г., январе 1988 г. (ИУС 11-87, 4-88).
Настоящий стандарт распространяется на горячекатаную трехслойную листовую и широкополосную (универсальную) сталь, предназначенную для изготовления отвалов плугов лущильников, предплужников и других изделий сельскохозяйственного машиностроения.
1. СОРТАМЕНТ
1.1. Трехслойная сталь изготавливается в листах и полосах толщиной 7; 8; 9 и 10 мм.
Предельные отклонения по толщине листов — по ГОСТ 19903-74, по толщине полос 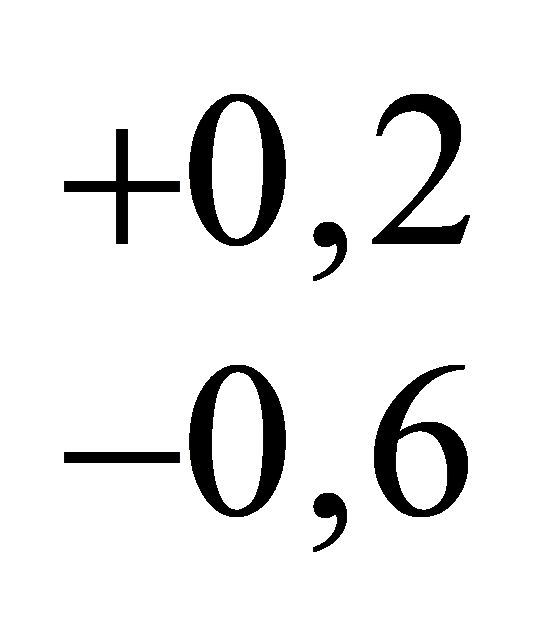 мм.
(Измененная редакция, Изм. № 2).
1.2. Толщина каждого из наружных (твердых) слоев должна быть не менее 25% от фактической толщины листа или полосы, толщина среднего (мягкого) слоя — не менее 30%.
Разница в толщинах наружных слоев должна быть менее 15% от толщины листа или полосы.
1.3. Листы изготовляют с обрезными продольными кромками, полосы — с необрезными продольными кромками. Толщина слоев на кромках необрезной полосы на расстоянии до 20 мм от края может не соответствовать требованиям п. 1.2.
1.4 Трехслойная сталь изготавливается:
в листах длиной и шириной по ГОСТ 19903-74;
в полосах длиной 1500 — 3100 мм и шириной по ГОСТ 82-70.
Допускается изготовление листов и полос мерной и кратной мерной длины и ширины.
По согласованию потребителя с изготовителем допускается изготовление до 5% листов и полос длиной менее указанной в заказе, но обеспечивающей изготовление изделия.
1.3; 1.4. (Измененная редакция, Изм. № 1).
1.5. Предельные отклонения по длине и ширине листов — по ГОСТ 19903-74, полос — по ГОСТ 82-70.
1.6. Серповидность и косина реза листовой стали не должны выводить листы за номинальные размеры по ширине и длине.
Серповидность полосовой стали не должна превышать 10 мм на 1 м длины, а косина реза — выводить полосы за номинальные размеры по длине.
1.7. Неплоскостность листа и полосы не должна превышать 10 мм на 1 м длины.
Трехслойная листовая сталь толщиной 8 мм, шириной 1465 мм и длиной 5505 мм с наружным (твердым) слоем из стали марки 60 по ГОСТ 1050-74 и средним (мягким) слоем из стали марки БСт2кп по ГОСТ 380-71:
8 х 1465 х 5505 ГОСТ 6765-75 Лист ----------------------------. 60 + БСт2кп + 60
То же, для трехслойной широкополосной (универсальной) стали толщиной 7 мм, шириной 380 мм и длиной 1525 мм с наружным (твердым) слоем из стали марки 65 по ГОСТ 14959-79 и средним (мягким) слоем из стали марки БСт2кп по ГОСТ 380-71:
7 х 380 х 1525 ГОСТ 6765-75 Полоса ---------------------------. 65 + БСт2кп + 65
2. ТЕХНИЧЕСКИЕ ТРЕБОВАНИЯ
2.1. Средний (мягкий) слой трехслойной стали изготовляется из стали марок БСт2кп, БСт2пс, БСт2сп по ГОСТ 380-71 или из стали марок 10, 10пс, 10кп, 15пс, 15кп, 15 по ГОСТ 1050-74.
Наружные (твердые) слои изготовляются из стали марки 60 по ГОСТ 1050-74 и марки 65 по ГОСТ 14959-79.
2.2. Твердость горячекатаных листов и полос должна быть не более 269 НВ, а определяемая на закаленных образцах — не менее 56 HRC.
2.3. На поверхности листов и полос не должно быть трещин, плен, раскатанных пузырей, пузырей-вздутий, рябизны, вкатанной окалины и раскатанных загрязнений.
Допускается тонкий слой окалины, не препятствующий выявлению поверхностных дефектов, незначительная рябизна, грубая шероховатость, отдельные мелкие забоины, мелкие риски, не выводящие толщину листов и полос за пределы допуска.
2.1 — 2.3. (Измененная редакция, Изм. № 1).
2.4. Поверхностные дефекты должны быть удалены пологой вырубкой или зачисткой абразивным кругом, не выводящей размеры листов и полос за предельные отклонения.
2.5. На кромках листов, полос и на образцах после закалки в воде расслоения не допускаются.
3. ПРАВИЛА ПРИЕМКИ
3.1. Листы и полосы предъявляются к приемке партиями. Партия должна состоять из листов и полос одной толщины, одной плавки твердого слоя, оформленных одним документом о качестве.
Допускается предъявлять к приемке сборные партии, состоящие из листов и полос разных плавок твердого слоя.
3.2 Для проверки качества стали от партии листов и полос отбирают:
для контроля качества поверхности и размеров — не менее 5% листов и полос;
для проверки твердости, толщины слоев и наличия расслоений — по два листа или полосы от партии.
3.3. При получении неудовлетворительных результатов испытаний хотя бы по одному из показателей повторные испытания проводят на выборке, отобранной по ГОСТ 7566-81.
(Измененная редакция, Изм. № 1).
4. МЕТОДЫ ИСПЫТАНИЙ
4.1. Химический анализ стали проводят по ГОСТ 22536.1-77, ГОСТ 22536.2-87, ГОСТ 22536.3-77, ГОСТ 22536.4-77, ГОСТ 22536.5-87, ГОСТ 22536.6-77.
(Измененная редакция, Изм. № 1).
4.2. При химическом анализе листов и полос стружку для анализа отбирают от твердого и мягкого слоев методом послойной строжки слоев проката.
Металл переходной зоны твердого и мягкого слоев толщиной 0,5 мм химическому анализу не подвергают.
4.3. Качество поверхности листов и полос проверяют осмотром без применения увеличительных приборов.
4.4. Для проверки твердости, толщины слоев и наличия расслоений отбирают по два образца от каждого контрольного листа и полосы.
Образцы вырезают длиной 100 — 150 мм через всю ширину полосы и размером 100 х 150 х 400 мм из любой части листа по ширине.
(Измененная редакция, Изм, № 1).
4.5. Твердость образцов измеряют по ГОСТ 9012-59 шариком диаметром 5 мм при нагрузке 750 кг, твердость образцов, закаленных в воде, — по ГОСТ 9013-59. Допускается твердость образцов, закаленных в воде, проверять не реже одного раза в 3 месяца.
Твердость измеряют в двух точках по длине образца на расстоянии 20 мм от края и в одной точке по широкой стороне образца.
4.6. Общую толщину листов и полос замеряют в четырех точках, расположенных по середине каждой стороны листа или полосы на расстоянии не менее 20 мм от кромки с помощью микрометра по ГОСТ 6507-78.
(Измененная редакция, Изм. № 1).
4.7. Толщину слоев замеряют в точке с наихудшим соотношением слоев с помощью отсчетного микроскопа типа МПБ-2 с погрешностью не более 0,1 мм.
4.8. Сплошность соединения слоев проверяют визуально осмотром кромок листов, полос и закаленных образцов, а также при помощи щупа по ГОСТ 882-75 толщиной 0,05 мм, который не должен входить в промежуток между слоями.
5. МАРКИРОВКА, УПАКОВКА, ТРАНСПОРТИРОВАНИЕ И ХРАНЕНИЕ
5.1. Маркировка, упаковка, транспортирование и хранение — по ГОСТ 7566-81.
(Измененная редакция, Изм. № 1).