ГОСТ 6628-73. Государственный стандарт Союза ССР. Крюки двурогие. Заготовки. Типы. Конструкция и размеры
(введен в действие Постановлением Госстандарта СССР от 11.11.1973 № 2435)
Примечание
С 01.07.2003 до вступления в силу технических регламентов акты федеральных органов исполнительной власти в сфере технического регулирования носят рекомендательный характер и подлежат обязательному исполнению только в части, соответствующей целям, указанным в пункте 1 статьи 46 Федерального закона от 27.12.2002 № 184-ФЗ. Ограничение срока действия снято по Протоколу № 4-93 Межгосударственного совета по стандартизации, метрологии и сертификации («ИУС», № 4, 1994). Документ утрачивает силу с 01.01.1995. Документ введен в действие с 01.01.1975. Взамен ГОСТ 6628-63.
от 11 ноября 1973 г. № 2435
ГОСУДАРСТВЕННЫЙ СТАНДАРТ СОЮЗА ССР
Ramshorn hooks. Blanks. Type. Construction and dimensions
Постановлением Государственного комитета стандартов Совета Министров СССР от 11 ноября 1973 г. № 2435 срок введения установлен
Проверен в 1979 г. Постановлением Госстандарта от 08.06.1984 № 1879 срок действия продлен
Настоящий стандарт распространяется на заготовки двурогих кованых и штампованных крюков с цилиндрическим хвостовиком, применяемых в грузоподъемных машинах.
1. ТИПЫ
1.1 Заготовки крюков должны изготовляться следующих типов:
1.2. Заготовки крюков должны изготовляться методом горячей объемной штамповки (I) и методом свободной ковки (II).
2. КОНСТРУКЦИЯ И РАЗМЕРЫ
2.1. Конструкция и размеры заготовок крюков должны соответствовать указанным на чертеже и в таблице.
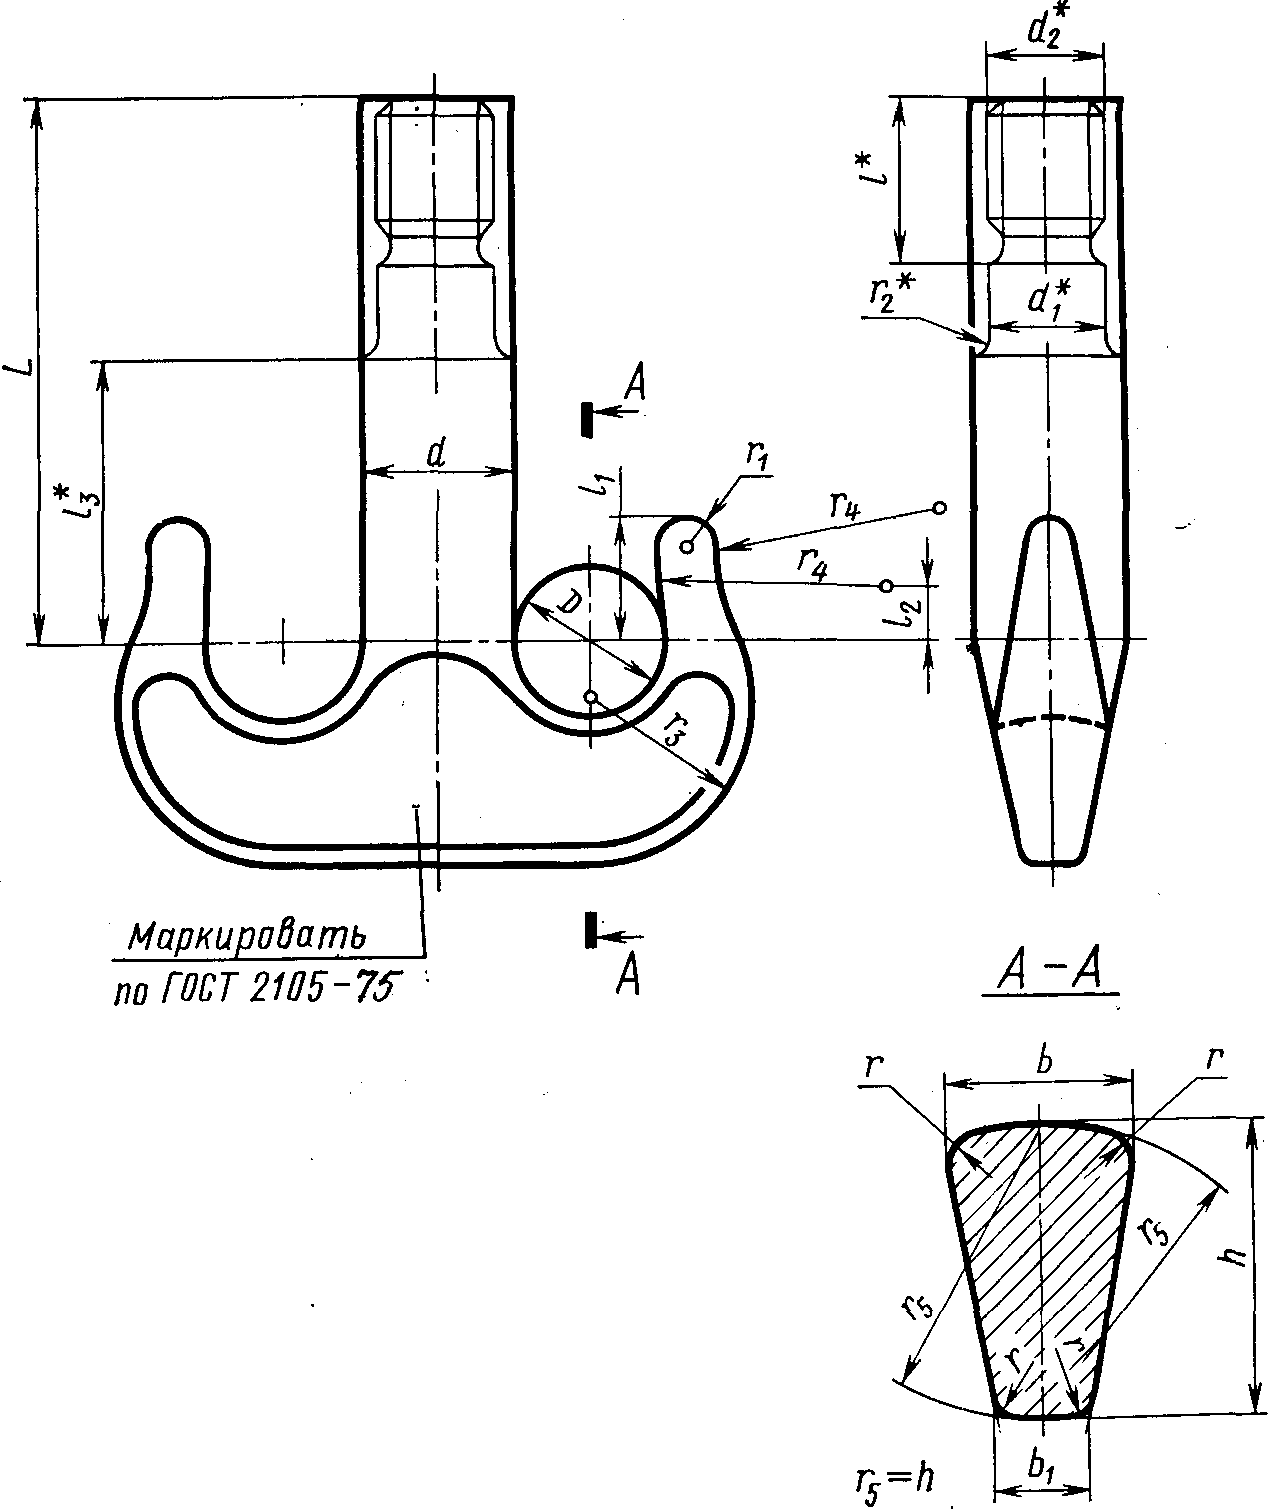
| Номер заготовки | D | d | d 1 | d 2 | b | b 1 | ||||||||
| крюка | Номин. | Пред. откл. для метода | Номин. | Пред. откл. для метода | Номин. | Пред. откл. для метода | Номин. | Пред. откл. для метода | ||||||
| I | II | I | II | I | II | I | II | |||||||
| 1 | 60 | +3,9 -2,3 | +8 -2 | 56 | +3,9 -2,3 | +8 -2 | 50 | М48 | 35 | +3,7 -2,1 | +7 -2 | 18 | +3,7 -2,1 | +7 -2 |
| 2 | 70 | +4,1 -2,4 | 62 | +4,1 -2,4 | +9 -2 | 55 | М52 | 40 | +3,9 -2,2 | +8 -2 | 20 | +3,9 -2,2 | +8 -2 | |
| 3 | 80 | +9 -2 | 68 | 60 | М56 | 45 | 22 | |||||||
| 4 | 90 | +4,4 -2,6 | 80 | +4,4 -2,6 | +10 -2 | 70 | М64 | 50 | +4,2 -2,4 | 25 | +4,2 -2,4 | |||
| 5 | 100 | +5,4 -2,9 | +10 -2 | 85 | +5,4 -2,9 | 75 | Трап. 70x10 | 60 | +5,4 -2,9 | +9 -2 | 30 | +5,2 -2,7 | +9 -2 | |
| 6 | 115 | +6,4 -3,2 | 95 | +6,4 -3,2 | +11 -3 | 85 | Трап. 80x10 | 65 | +6,4 -3,2 | 32 | +6,2 -3,0 | |||
| 7 | 125 | +6,5 -3,3 | +11 -3 | 110 | 100 | Трап. 90x12 | 75 | +12 -3 | 38 | +12 -3 | ||||
| 8 | 145 | +8,5 -3,9 | +14 -3 | 125 | +8,5 -3,9 | +14 -3 | 110 | Трап. 100x12 | 85 | +8,4 -3,8 | 42 | +8,2 -3,6 | ||
| 9 | 160 | +11,5 -4,8 | 135 | +11,5 -4,8 | 120 | Трап. 110x12 | 95 | +11,4 -4,7 | +17 -3 | 48 | +11,2 -4,5 | |||
| 10 | 180 | +18 -4 | 160 | +18 -3 | 140 | Трап. 120x16 | 105 | 52 | +11,4 -4,7 | +14 -3 | ||||
| 11 | 200 | +13,8 -5,7 | 170 | +13,5 -5,4 | 150 | Трап. 140x16 | 115 | +13,4 -5,3 | +18 -3 | 58 | +13,4 -5,3 | +16 -3 | ||
| 12 | 220 | +22 -4 | 190 | +13,8 -5,7 | +22 -4 | 170 | Трап. 160x16 | 130 | +13,5 -5,4 | +20 -4 | 65 | +13,4 -5,4 | ||
| 13 | 250 | +24 -4 | 200 | 180 | Трап. 170x16 | 150 | 75 | +13,4 -5,3 | ||||||
| 14 | 280 | +14,0 -5,9 | 220 | 200 | Трап. 180x20 | 165 | +22 -4 | 85 | ||||||
| Номер заготовки крюка | h | L | l | l 1 | l 2 | l 3 | r | r 1 | r 2 | r 3 | r 4 | Масса, кг | ||||
| Номин. | Пред. откл. для метода | Тип А | Тип Б | |||||||||||||
| Тип | Тип | |||||||||||||||
| I | II | А | Б | |||||||||||||
| 1 | 60 | +3,9 -2,3 | +8 -2 | 230 | 475 | 70 | 50 | 22 | 70 | 10 | 10 | 3 | 65 | 100 | 8 | 12 |
| 2 | 70 | +4,1 -2,4 | +9 -2 | 260 | 520 | 75 | 55 | 25 | 80 | 12 | 80 | 115 | 11 | 17 | ||
| 3 | 75 | +10 -2 | 280 | 580 | 80 | 60 | 28 | 85 | 4 | 90 | 125 | 14 | 21 | |||
| 4 | 85 | +4,4 -2,6 | 325 | 640 | 90 | 70 | 30 | 100 | 15 | 15 | 100 | 135 | 20 | 30 | ||
| 5 | 95 | +5,4 -2,9 | +12 -3 | 360 | 700 | 95 | 80 | 35 | 110 | 16 | 115 | 145 | 28 | 39 | ||
| 6 | 110 | +6,4 -3,2 | 420 | 760 | 100 | 85 | 40 | 120 | 20 | 5 | 125 | 165 | 41 | 55 | ||
| 7 | 120 | 470 | 820 | 115 | 95 | 45 | 130 | 18 | 22 | 135 | 180 | 60 | 78 | |||
| 8 | 140 | +8,5 -3,9 | +14 -3 | 525 | 875 | 130 | 115 | 50 | 150 | 20 | 25 | 160 | 200 | 90 | 112 | |
| 9 | 150 | +11,5 -4,8 | 590 | 940 | 140 | 130 | 55 | 170 | 22 | 26 | 175 | 230 | 126 | 155 | ||
| 10 | 170 | +16 -3 | 660 | 1000 | 150 | 140 | 65 | 180 | 30 | 6 | 200 | 260 | 159 | 206 | ||
| 11 | 180 | +13,5 -5,4 | 725 | 1050 | 175 | 165 | 70 | 205 | 25 | 220 | 280 | 228 | 265 | |||
| 12 | 210 | +13,8 -5,7 | +23 -4 | 800 | 1150 | 190 | 180 | 80 | 220 | 35 | 8 | 240 | 310 | 302 | 357 | |
| 13 | 235 | 860 | 1175 | 205 | 200 | 95 | 250 | 30 | 265 | 330 | 400 | 471 | ||||
| 14 | 270 | +14,0 -5,7 | 900 | 1200 | 230 | 210 | 100 | 260 | 35 | 40 | 10 | 300 | 360 | 530 | 620 | |
1. Длина L заготовки крюка указана без припуска на испытания.
2. Длину L для заготовок крюков типа Б разрешается увеличивать не более чем на 100 мм для машин весьма тяжелого режима работы. Это оговаривается в заказе.
3. В заготовках крюков, изготовляемых методом свободной ковки, несоосность зевов относительно общей оси для заготовок крюков с номера 1 по 5 — не более 8, с 6 по 10 — не более 14, с 11 по 14 — не более 20 мм.
4. В заготовках крюков, изготовляемых методом свободной ковки, допускается в нижней части сечения А-А радиус r не выполнять.
Пример условного обозначения заготовки крюка 4 типа А:
2.2. Метрическая резьба — по ГОСТ 16093-81 с полем допусков 6g, трапецеидальная — по ГОСТ 9562-81.
2.3. Технические требования, методы испытаний, маркировка и транспортирование — по ГОСТ 2105-75.
2.4. Грузоподъемность крюков должна соответствовать величинам, указанным в Приложении.