ГОСТ 6238-77. Трубы обсадные и колонковые для геологоразведочного бурения и ниппели к ним. Технические условия
(утв. Постановлением Госстандарта СССР от 16.05.1977 № 1211)
(ред. от 01.02.1993)
Внимание
Документ утратил силу на территории Российской Федерации с 1 июня 2017 года в связи с изданием Приказа Росстандарта от 31.05.2017 № 462-ст. Документ включен в Перечень документов в области стандартизации, содержащих правила и методы исследований (испытаний) и измерений, в том числе правила отбора образцов, необходимые для применения и исполнения технического регламента о безопасности машин и оборудования, а также для осуществления оценки соответствия (Распоряжение Правительства РФ от 05.08.2010 № 1328-р). С 1 июля 2003 года до вступления в силу технических регламентов акты федеральных органов исполнительной власти в сфере технического регулирования носят рекомендательный характер и подлежат обязательному исполнению только в части, соответствующей целям, указанным в пункте 1 статьи 46 Федерального закона от 27.12.2002 № 184-ФЗ. Введен в действие с 1 января 1986 года. Взамен ГОСТ 6238-52.
Постановлением Госстандарта СССР от 16 мая 1977 г. № 1211
ГОСУДАРСТВЕННЫЙ СТАНДАРТ СОЮЗА ССР
ТРУБЫ ОБСАДНЫЕ И КОЛОНКОВЫЕ ДЛЯ ГЕОЛОГОРАЗВЕДОЧНОГО БУРЕНИЯ И НИППЕЛИ К НИМ
Casing and coring pipes for geology-exploring drilling
and nipples for them.
Specifications
1 января 1986 года
ИНФОРМАЦИОННЫЕ ДАННЫЕ
Утвержден и введен в действие Постановлением Государственного комитета стандартов Совета Министров СССР от 16.05.77 № 1211.
Ссылочные нормативно-технические документы
| Обозначение НТД, на который дана ссылка | Номер пункта |
|---|---|
| ГОСТ 6507-90 | 4.7 |
| ГОСТ 7502-89 | 4.7 |
| ГОСТ 7565-81 | 4.4 |
| ГОСТ 8026-92 | 4.2 |
| ГОСТ 10006-80 | 4.3 |
| ГОСТ 10692-80 | 3.1, 5.5 |
| ГОСТ 18360-93 | 4.7 |
| ГОСТ 22536.0-87 | 4.4 |
| ГОСТ 22536.1-88 | 4.4 |
| ГОСТ 22536.2-87 | 4.4 |
| ГОСТ 22536.3-87 | 4.4 |
| ГОСТ 22536.4-88 | 4.4 |
| ГОСТ 22536.5-87 | 4.4 |
| ГОСТ 22536.6-88 | 4.4 |
| ТУ 2-034-225-87 | 4.2 |
| ТУ 41-01-587-88 | 4.5 |
| ТУ 41-13-43-88 | 4.6 |
| ТУ 41-13-44-88 | 4.6 |
Переиздание (июнь 1997 г.) с Изменениями № 1, 2, 3, 4, утвержденными в августе 1982 г., январе 1986 г., августе 1988 г., феврале 1993 г. (ИУС 12-82, 5-86, 12-88, 9-93).
Настоящий стандарт распространяется на стальные гладкие бесшовные обсадные и колонковые трубы и ниппели к ним, применяемые для крепления скважин и отбора керна при геологоразведочном бурении, а также на резьбу этих труб и ниппелей и взаимосвязанных с ними изделий.
Стандарт не распространяется на двойные колонковые трубы и колонковые трубы, применяемые при отборе керна снарядами со съемными керноприемниками.
(Измененная редакция, Изм. 3).
1. ТИПЫ И ОСНОВНЫЕ РАЗМЕРЫ
1.1 Трубы изготовляют следующих типов:
ниппельные — включаемые в одинарные колонковые наборы, состоящие из одной или нескольких соединяемых между собой ниппелями колонковых труб или соединяемые в обсадные колонны при помощи ниппелей.
1.2. Размеры обсадных безниппельных труб должны соответствовать указанным на черт. 1 и в табл. 1.
(Измененная редакция, Изм. № 1, 2, 3).
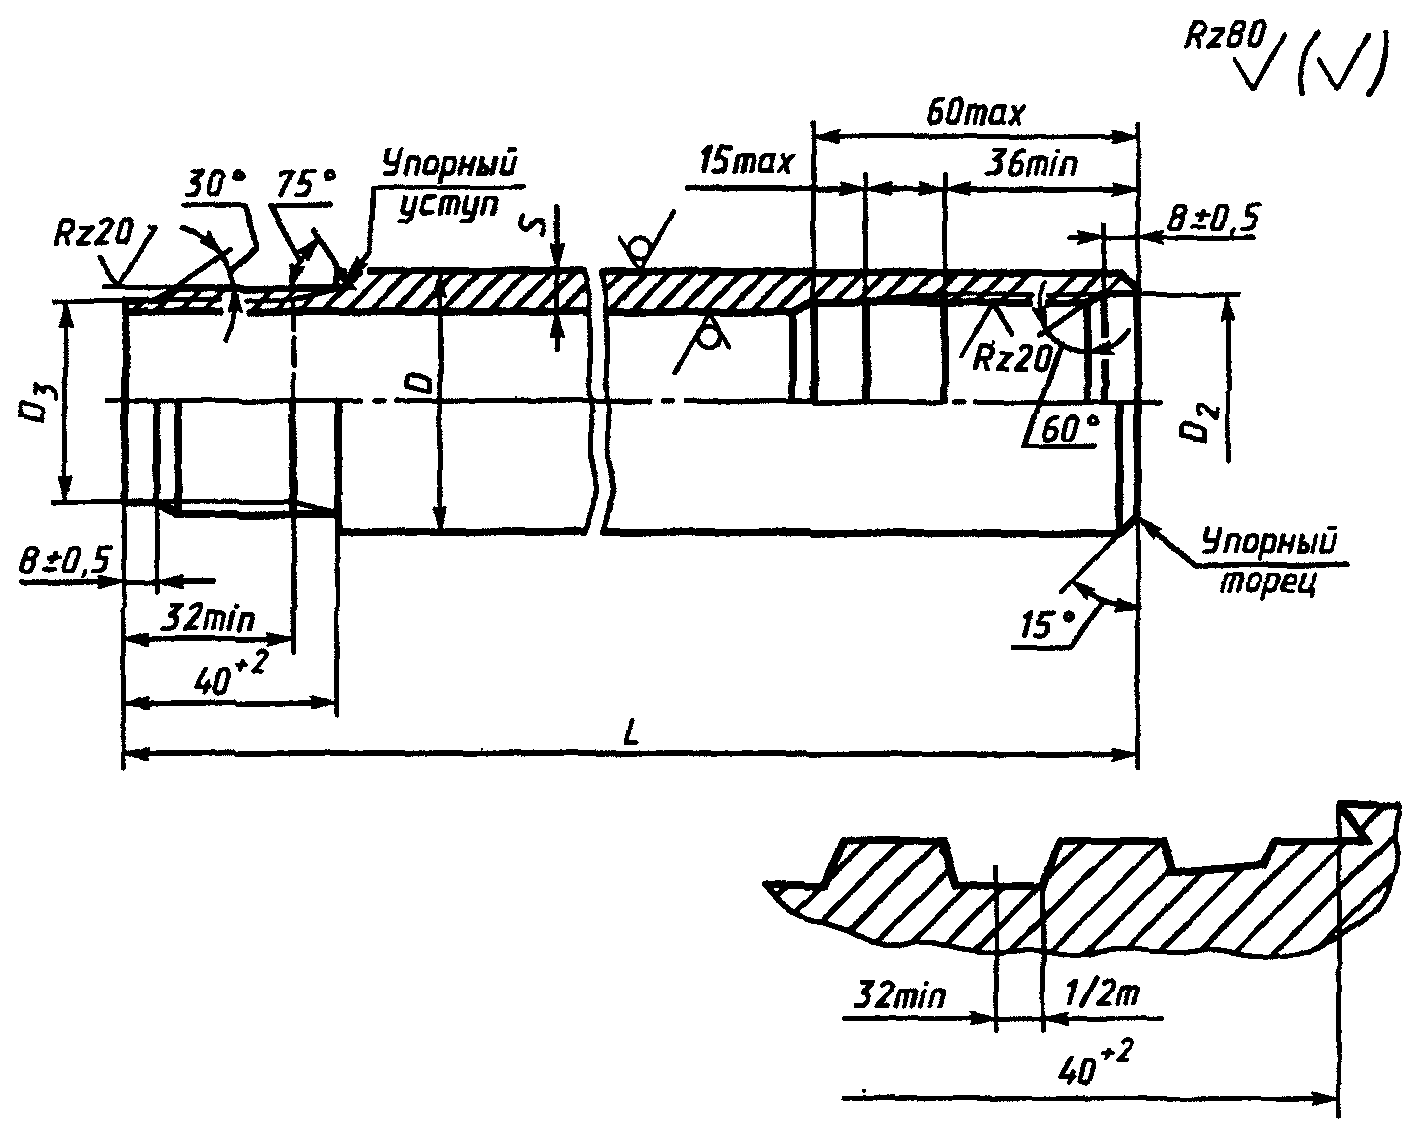
| Точность изготовления | Наружный диаметр трубы D | Толщина стенки s | Диаметр расточки D 2 | Диаметр проточки D 3 | Теоретическая масса 1 м труб в | Длина трубы L | ||||
| Номин. | Пред. откл. | Номин. | Пред. откл. | Номин. | Пред. откл. | Номин. | Пред. откл. | гладкой части, кг | ||
| Повышенная | 33,5 | +/- 0,15 | 3,0 | +/- 0,25 | 32,0 | +0,17 | 29,5 | -0,17 | 2,26 | 1500 — 3000 |
| Повышенная | 44 | +/- 0,20 | 3,5 | +/- 0,25 | 42,5 | +0,17 | 40,0 | -0,17 | 3,50 | |
| Обычная | 57 | +/- 0,45 | 4,5 | +0,54 -0,36 | 54,5 | +0,50 | 52,0 | -0,50 | 5,83 | 1500 — 4500 |
| Повышенная | +/- 0,25 | 4,5 | +/- 0,36 | 54,5 | +0,20 | 52,0 | -0,20 | |||
| Обычная | 73 | +/- 0,57 | 5,0 | +0,60 -0,40 | 70,0 | +0,50 | 67,5 | -0,50 | 8,38 | 1500 — 6000 |
| Повышенная | +/- 0,36 | 5,0 | +/- 0,40 | 70,0 | +0,20 | 67,5 | -0,20 | |||
| Обычная | 89 | +/- 0,70 | 5,0 | +0,60 -0,40 | 86,0 | +0,50 | 83,5 | -0,50 | 10,36 | |
| Повышенная | +/- 0,40 | 5,0 | +/- 0,40 | 86,0 | +0,23 | 83,5 | -0,23 | |||
Примечания. 1. Углы упорного уступа, упорного торца и внутренней фаски должны обеспечиваться конструкцией режущего инструмента и на трубах не контролируются.
2. Угол заходной фаски резьб является справочным.
3. По требованию потребителя допускается поставка до 10% партии труб мерной длины, кратной 1500 мм, с предельным отклонением +/- 70 мм.
4. По требованию потребителя допускается поставка труб большей длины.
5. При вычислении теоретической массы плотность стали принята равной 7,85 г/см3.
1.3. Размеры колонковых и обсадных труб ниппельного соединения и ниппелей к ним должны соответствовать указанным на черт. 2 и в табл. 2.
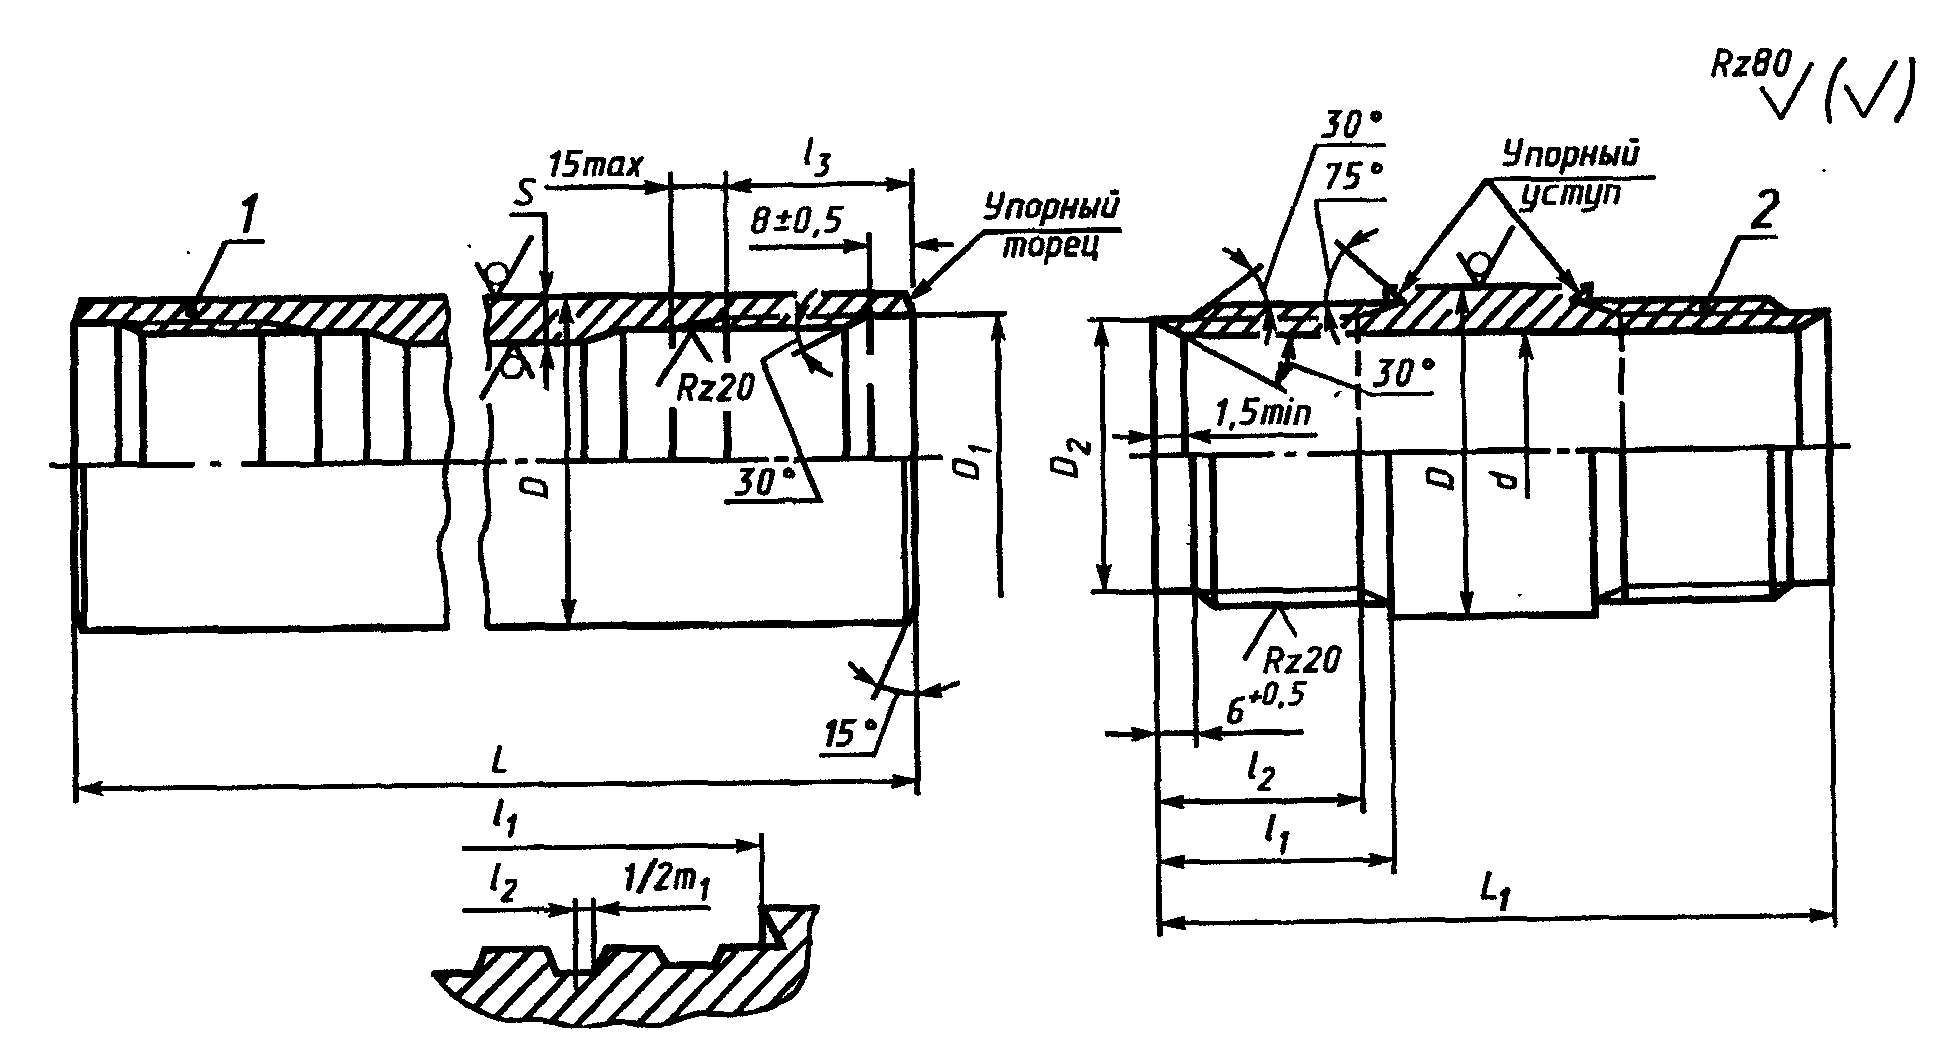
| Типоразмер обсадной (колонковой) трубы | Наружный диаметр трубы и ниппеля D | Толщина стенки трубы s | Внутренний диаметр ниппеля d (пред. откл. +/- 0,5) | Диаметр расточки D 1 (пред. откл. +0,5) | Диаметр проточки D 2 (пред. откл. -0,5) | Длина проточки под наружную резьбу l , 1 (пред. откл. +2,0) | Длина наружной резьбы с полным профилем l , 2 не менее | Длина внутренней резьбы с полным профилем l , 3 не менее | Длина трубы L | Длина ниппеля L (пред. 1 откл. +3,0) | Теоретическая масса, кг | ||||
| Номин. | Пред. откл. | Номин. | Пред. откл. | колонковой | обсадной | 1 м трубы | одного ниппеля | ||||||||
| 25 x 3 | 25 | +/- 0,10 | 3,0 | +/- 0,25 | - | 21,7 | - | 40 | 32 | 36 | 1500; 3000 | - | - | 1,63 | - |
| 33,5 x 3 | 33,5 | +/- 0,27 | 3,0 | +/- 0,30 | 24,5 | 30,0 | 28,0 | 40 | 32 | 36 | 1500; 3000 | - | 170 | 2,26 | 0,5 |
| 44 x 3,5 | 44 | +/- 0,36 | 3,5 | +0,45 -0,30 | 34,0 | 40,5 | 38,0 | 40 | 32 | 36 | 1500; 3000; 4500 | - | 170 | 3,50 | 0,7 |
| 57 x 4 | 57 | +/- 0,45 | 4,0 | +0,48 -0,32 | 46,5 | 52,5 | 50,0 | 40 | 32 | 36 | 1500; 3000; 4500; | - | 170 | 5,23 | 0,8 |
| 57 x 4,5 | 4,5 | +0,54 -0,36 | 6000 | 5,83 | 0,8 | ||||||||||
| 73 x 4 | 73 | +/- 0,57 | 4,0 | +0,48 -0,32 | 62,0 | 68,5 | 66,0 | 40 | 32 | 36 | 1500; 3000; 4500; | 1500 — 6000 | 170 | 6,81 | 1,0 |
| 73,5 | 5,0 | +0,60 -0,40 | 6000 | 8,38 | 1,0 | ||||||||||
| 89 x 4,5 | 89 | +/- 0,89 | 4,5 | +0,67 -0,56 | 78,0 | 84,5 | 82,0 | 40 | 32 | 36 | 1500; 3000; 4500; | 1500 — 6000 | 170 | 9,38 | 1,3 |
| 89 х 5 | 5,0 | +0,75 -0,63 | 6000 | 10,36 | 1,3 | ||||||||||
| 108 х 4,5 | 108 | +/- 1,08 | 4,5 | +0,67 -0,56 | 95,5 | 103,5 | 101,0 | 60 | 52 | 54 | 1500; 3000 | 1500 — 6000 | 170 | 11,49 | 2,4 |
| 108 х 5 | 5,0 | +0,75 -0,63 | 4500; 6000 | 12,70 | 2,4 | ||||||||||
| 127 х 5 | 127 | +/- 1,27 | 5,0 | +0,75 -0,63 | 114,5 | 122,5 | 120,0 | 60 | 52 | 54 | - | 1500 — 6000 | 170 | 15,04 | 2,6 |
| 146 х 5 | 146 | +/- 1,46 | 5,0 | +0,75 -0,63 | 134,0 | 141,5 | 139,0 | 60 | 52 | 54 | - | 1500 — 6000 | 170 | 17,39 | 2,8 |
Примечания. 1. Углы упорного уступа и упорного торца труб и ниппелей обеспечиваются конструкцией режущего инструмента и на готовых изделиях не контролируются.
2. Угол заходной фаски резьбы является справочным.
3. Обсадные трубы изготавливают немерной длины. По согласованию изготовителя с потребителем допускается в партии до 10% труб мерной длины, кратной 1500 мм, с предельными отклонениями +/- 70 мм.
4. По требованию потребителя изготовляют трубы большей длины.
5. Допускается изготовление ниппелей с длиной резьбы с полным профилем, равной 30 мм для ниппелей диаметром 33,5 — 89 мм и равной 50 мм для ниппелей диаметром 108 мм и более.
6. По требованию потребителя допускается изготовление труб без резьбы.
Колонковые трубы изготовляют диаметром 25 — 108 мм, обсадные трубы ниппельного соединения — диаметром 73 — 146 мм.
(Измененная редакция, Изм. № 3, 4).
1.4. Овальность и разностенность труб не должны выводить размеры за предельные отклонения соответственно по наружному диаметру и толщине стенки.
1.5 Непрямолинейность (кривизна) труб на 1 м длины не должна превышать:
0,7 мм — для труб диаметром от 25 до 89 мм;
1,0 мм — для труб диаметром от 108 до 146 мм;
0,3 мм — для труб диаметром от 33,5 до 73 мм;
0,5 мм — для труб диаметром от 89 до 146 мм.
(Измененная редакция, Изм. № 3).
1.6. Размеры резьбы обсадных и колонковых труб должны соответствовать указанным на черт. 3 и в табл. 3 и 4.
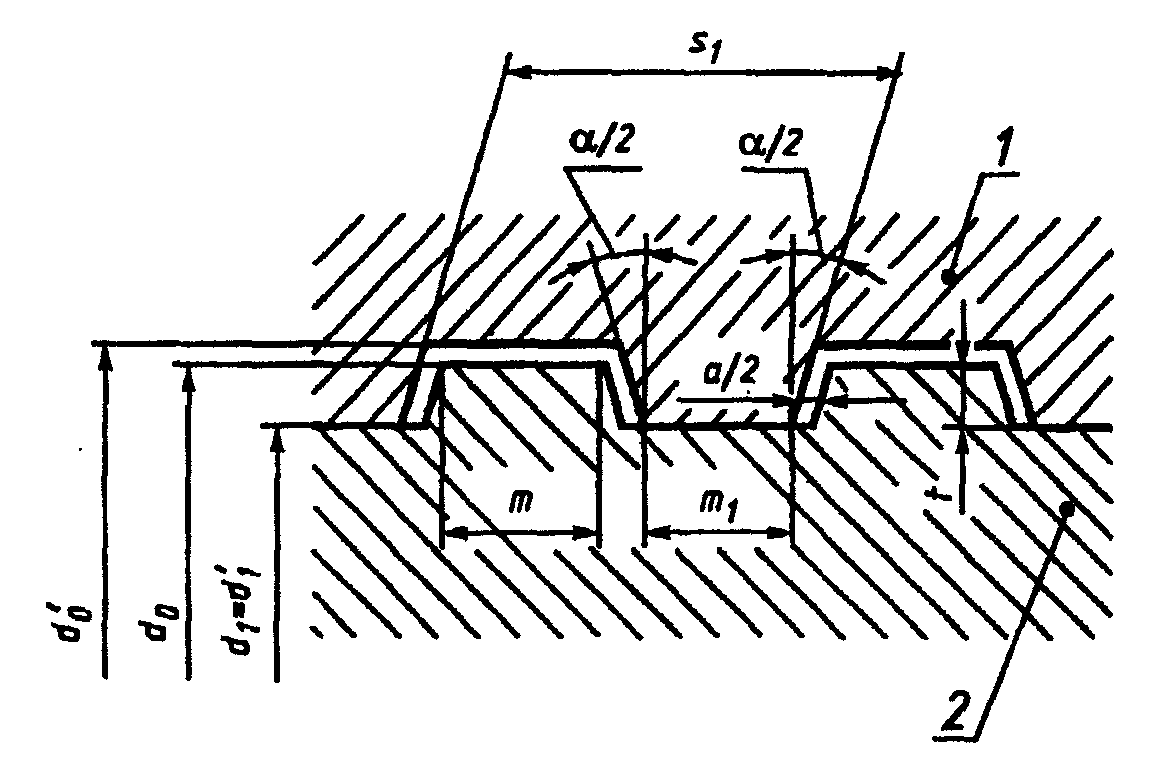
| Наименование параметра резьбы | Норма |
|---|---|
| Шаг резьбы s | 4,000 |
| 1 | |
| Рабочая высота витка t | 0,750 |
| Ширина витка у вершины наружной резьбы m | 1,922 |
| Ширина витка у вершины внутренней резьбы m | 1,934 |
| 1 | |
| Наименьший зазор по ширине витка а альфа | 0,012 |
| Угол уклона боковых сторон -----, град | 5 |
| 2 |
| Наружный диаметр | Обозначение резьбы | Наружная резьба | Внутренняя резьба | ||||||
| трубы и ниппеля D | Наружный диаметр d 0 | Внутренний диаметр d 1 | Наружный диаметр d' 0 | Внутренний диаметр d' 1 | |||||
| Номин. | Пред. откл. | Номин. | Пред. откл. | Номин. | Пред. откл. | Номин. | Пред. откл. | ||
Обсадные трубы безниппельного соединения
| 33,5 44,0 | 31,6 x 4 42 x 4 | 31,6 42,0 | -0,100 | 30,1 40,5 | -0,100 | 31,632 42,032 | +0,140 +0,170 | 30,1 40,5 | +0,100 |
|---|---|---|---|---|---|---|---|---|---|
| 57,0 | 54 x 4 | 54,0 | -0,120 | 52,5 | -0,120 | 54,040 | +0,200 | 52,5 | +0,120 |
| 73,0 | 69,5 x 4 | 69,5 | 68,0 | 69,540 | 68,0 | ||||
| 89,0 | 85,5 x 4 | 85,5 | -0,140 | 84,0 | -0,140 | 85,550 | +0,230 | 84,0 | +0,140 |
Колонковые и обсадные трубы ниппельного соединения и ниппели к ним
| 25,0 33,5 | 21,5 x 4 29,8 x 4 | - 29,8 | - -0,084 | - 28,3 | - -0,084 | 21,525 29,825 | +0,140 | 20,0 28,3 | +0,084 |
|---|---|---|---|---|---|---|---|---|---|
| 44,0 | 40 x 4 | 40,0 | -0,100 | 38,5 | -0,100 | 40,032 | +0,170 | 38,5 | +0,100 |
| 57,0 | 52 x 4 | 52,0 | -0,120 | 50,5 | -0,120 | 52,040 | +0,200 | 50,5 | +0,120 |
| 73,0 | 68 x 4 | 68,0 | 66,5 | 68,040 | 66,5 | ||||
| 89,0 | 84 x 4 | 84,0 | -0,140 | 82,5 | -0,140 | 84,050 | +0,230 | 82,5 | +0,140 |
| 108,0 | 103 x 4 | 103,0 | 101,5 | 103,050 | 101,5 | ||||
| 127,0 | 122 x 4 | 122,0 | -0,160 | 120,5 | -0,160 | 122,060 | +0,260 | 120,5 | +0,160 |
| 146,0 | 141 x 4 | 141,0 | 139,5 | 141,060 | 139,5 |
Примечание. Допускается плавное увеличение диаметра резьбы ниппеля (не более 0,2 мм) перед упорным уступом на длине не более 15 мм, не препятствующее свинчиваемости с трубой.
1.7 Предельные отклонения по ширине витка — минус 0,12 мм.
1.8 Предельные отклонения по ширине впадины — плюс 0,12 мм.
1.9. Отклонения по шагу резьбы должны быть компенсированы соответствующим уменьшением толщины витка (увеличением ширины впадины) в пределах поля допуска.
1.10. По вершинам и впадинам витка резьбы труб и ниппелей допускается закругление радиусом не более 0,25 мм.
Значения радиусов по вершинам и впадинам профиля резьбы и углов наклона боковых сторон профиля даны для проектирования резьбообразующего инструмента и на готовых изделиях их не контролируют.
При этом должна быть обеспечена свинчиваемость ниппеля с трубой.
1.11 Овальность резьбы труб и ниппелей, расточек и проточек по диаметру не должна превышать:
0,6 мм — для труб и ниппелей диаметром 108 мм и более.
Труба обсадная безниппельная диаметром 73 мм, с правой резьбой, обычной точности, из материала группы прочности Д:
То же, повышенной точности изготовления:
То же, мерной длины (длиной 3000 мм):
Труба обсадная ниппельного соединения диаметром 73 мм, с толщиной стенки 5 мм, из материала группы прочности Д:
То же, с толщиной стенки 4 мм:
То же, мерной длины (длиной 4500 мм):
Труба колонковая диаметром 73 мм, с толщиной стенки 5 мм, длиной 3000 мм, из материала группы прочности К:
Труба колонковая К 73 x 5 x 3000-К ГОСТ 6238-77
Труба колонковая К 73 x 4 x 3000-К ГОСТ 6238-77
Ниппель наружным диаметром 73 мм из материала группы прочности Д:
(Измененная редакция, Изм. № 3).
2. ТЕХНИЧЕСКИЕ ТРЕБОВАНИЯ
2.1. Обсадные и колонковые трубы для геологоразведочного бурения и ниппели к ним должны изготовляться в соответствии с требованиями настоящего стандарта.
2.2. На поверхности труб не допускаются трещины, плены, рванины и закаты.
Отдельные незначительные забоины, вмятины, риски, тонкий слой окалины, следы зачистки дефектов и мелкие плены допускаются, если они не выводят толщину стенки за пределы минусовых отклонений.
2.3. Обсадные и колонковые трубы и ниппели к ним изготовляют из стали групп прочности Д, К и М. Массовая доля серы и фосфора не должна превышать 0,045% каждого.
Обсадные и колонковые трубы группы прочности М изготовляют по согласованию изготовителя с потребителем.
Колонковые трубы диаметром 25 — 73 мм изготовляют холоднодеформированными.
(Измененная редакция, Изм. № 3).
2.4. Механические свойства труб и ниппелей должны соответствовать указанным в табл. 5.
| Механические свойства стали | Норма для стали группы прочности, не менее | ||
| Д | К | М | |
| Временное сопротивление сигма , в | 638 (65) | 687 (70) | 862 (87,9) |
| Н/мм2 (кгс/мм2), не менее | |||
| Предел текучести сигма , Н/мм2 т | 373 (38) | 490 (50) | 758 (77,3) |
| (кгс/мм2), не менее | |||
| Относительное удлинение дельта , | 16 | 12 | 12 |
| 5 | |||
| %, не менее | |||
Примечание. На трубах группы прочности Д при соблюдении нормы предела текучести норма по пределу прочности не является браковочной характеристикой.
(Измененная редакция, Изм. № 3, 4).
2.5. Резьба труб и ниппелей может быть правой и левой. Колонковые трубы изготовляют только с правой резьбой.
2.5а. Резьба труб и ниппелей должна быть гладкой без рванин и других дефектов, нарушающих ее непрерывность и прочность.
На поверхностях расточек и проточек резьбы допускаются следы от резьбонарезного инструмента.
(Измененная редакция, Изм. № 1, 3).
2.6 Геометрические оси резьб обоих концов ниппелей должны совпадать.
Отклонение от соосности в плоскости любого торца ниппеля не должно превышать 0,6 мм.
3. ПРАВИЛА ПРИЕМКИ
3.1. Трубы и ниппели принимают партиями. Партия должна состоять из труб или ниппелей одного размера и одной группы прочности и должна быть оформлена одним документом о качестве по ГОСТ 10692 с дополнениями:
наименование изделий и их обозначение;
номер партии, количество труб и ниппелей.
Количество труб или ниппелей в партии не должно превышать 300 шт.
(Измененная редакция, Изм. № 1).
3.2. Проверке внешнего вида и размеров, а также правильности исполнения резьбы подвергают каждую трубу и каждый ниппель партии.
3.3. Для контроля механических свойств от партии отбирают одну трубу или один ниппель.
3.4. Для проверки соосности осей резьбы отбирают не менее 10% ниппелей от партии.
3.4а. Для проверки овальности по диаметру резьбы труб и ниппелей, расточек и проточек отбирают не менее 20% труб и ниппелей от партии.
(Введен дополнительно, Изм. № 3).
3.5. При получении неудовлетворительных результатов испытаний хотя бы по одному из показателей по нему проводят повторные испытания на удвоенной выборке, взятой от той же партии.
Результаты повторных испытаний являются окончательными и распространяются на всю партию.
3.6. При получении неудовлетворительных результатов испытаний по соосности проверке подвергают каждый ниппель.
4. МЕТОДЫ ИСПЫТАНИЙ
4.1. Осмотр поверхности труб и ниппелей проводят визуально. Проверка глубины допускаемых дефектов проводится надпиловкой поверхности или иным способом в одном-трех местах трубы или ниппеля.
4.2. Кривизну труб проверяют поверочной линейкой по ГОСТ 8026 с набором щупов по ТУ 2-034-225.
(Измененная редакция, Изм. № 2, 4).
4.3. Испытание на растяжение проводят по ГОСТ 10006 на продольном коротком пропорциональном образце. Скорость передвижения активного захвата до предела текучести — не более 10 мм/мин, за пределом текучести — не более 40 мм/мин.
Допускается вместо испытания на растяжение пользоваться неразрушающими, а также статистическими методами контроля по нормативно-технической документации, утвержденной в установленном порядке.
При разногласиях в оценке уровня механических свойств испытание проводят по ГОСТ 10006.
4.4. Химический состав стали проверяют при разногласиях по ГОСТ 22536.0, ГОСТ 22536.1 — ГОСТ 22536.6. Пробы для определения химического состава стали отбирают по ГОСТ 7565.
(Измененная редакция, Изм. № 4).
4.5 Проверку соосности резьб ниппелей проводят по ТУ 41-01-587.
4.6. Проверка правильности исполнения резьб должна проводиться калибрами в соответствии с требованиями, приведенными в ТУ 41-13-43, ТУ 41-13-44. Допускается навинчивание резьбового проходного калибра с моментом не более 12 кг х м.
При нарезании резьбы специализированным резьбонарезным инструментом (плашками, гребенками), позволяющим производить одновременное формирование наружного и внутреннего диаметров резьбы, контроль резьбы труб и ниппелей проводят только резьбовыми калибрами. Контроль гладкими калибрами наружного диаметра наружной резьбы и внутреннего диаметра внутренней резьбы, а также диаметров проточек и расточек осуществляют в технологическом процессе (до снятия труб и ниппелей со станка); на готовых изделиях контроль этих параметров не проводят.
(Измененная редакция, Изм. № 3).
4.7. Контроль наружного диаметра и овальности проводят гладкими микрометрами по ГОСТ 6507 или предельными калибрами по ГОСТ 18360.
Контроль толщины стенки проводят трубными микрометрами по ГОСТ 6507.
Контроль длины проводят рулеткой по ГОСТ 7502.
(Введен дополнительно, Изм. № 2).
5. МАРКИРОВКА, УПАКОВКА, ТРАНСПОРТИРОВАНИЕ И ХРАНЕНИЕ
5.1. Трубы поставляются комплектно с навинченными на один конец ниппелями. По требованию потребителя допускается поставка труб без ниппелей и отдельная поставка ниппелей.
При поставке труб с навинченными ниппелями допускается недовинченность ниппеля на величину до 3 мм.
(Измененная редакция, Изм. № 2).
5.2. На каждой трубе на расстоянии не более 500 мм от одного из концов должны быть поставлены товарный знак предприятия-изготовителя, размер наружного диаметра и группа прочности материала.
Ниппели, поставляемые отдельно, клеймят аналогично трубам.
Трубы и ниппели с левой резьбой должны иметь посередине широкий поясок, нанесенный светлой краской, с надписью «Лев».
На трубах и ниппелях повышенной точности изготовления наносят клеймо «П».
5.3. Резьба труб и ниппелей должна быть покрыта предохраняющей от коррозии смазкой.
5.4. Для предохранения резьбы от повреждений при транспортировании на концы труб и ниппелей навинчивают или плотно надевают предохранительные кольца или пробки.
При отправке ниппелей отдельно в контейнерах или ящиках предохранительные кольца не применяют.
5.5. Упаковка, транспортирование и хранение труб должны проводиться в соответствии с требованиями ГОСТ 10692.