ГОСТ 6211-81 (СТ СЭВ 1159-78). Государственный стандарт Союза ССР. Основные нормы взаимозаменяемости. Резьба трубная коническая
(утв. и введен в действие Постановлением Госстандарта СССР от 30.12.1981 № 5789)
от 30 декабря 1981 г. № 5789
ГОСУДАРСТВЕННЫЙ СТАНДАРТ СОЮЗА ССР
ОСНОВНЫЕ НОРМЫ ВЗАИМОЗАМЕНЯЕМОСТИ
Basic norms of interchangeability. Pipe taper thread
(СТ СЭВ 1159-78)
Разработан Министерством станкостроительной и инструментальной промышленности.
Исполнители: М.А. Палей, Г.С. Кудинова.
Внесен Министерством станкостроительной и инструментальной промышленности.
Зам. министра А.Е. Прокопович.
Утвержден и введен в действие Постановлением Государственного комитета СССР по стандартам от 30 декабря 1981 г. № 5789.
Постановлением Государственного комитета СССР по стандартам от 30 декабря 1981 г. № 5789 срок введения установлен с 01.01.1983.
Настоящий стандарт распространяется на трубную коническую резьбу с конусностью 1:16, применяемую в конических резьбовых соединениях, а также в соединениях наружной конической резьбы с внутренней цилиндрической резьбой с профилем по ГОСТ 6357-81 и устанавливает профиль, основные размеры и допуски конической резьбы, а также допуски внутренней трубной цилиндрической резьбы, соединяемой с наружной конической.
Стандарт полностью соответствует СТ СЭВ 1159-78.
1. ПРОФИЛЬ
1.1. Номинальный профиль трубной конической резьбы (наружной и внутренней) и размеры его элементов должны соответствовать указанным на черт. 1 и в табл. 1.
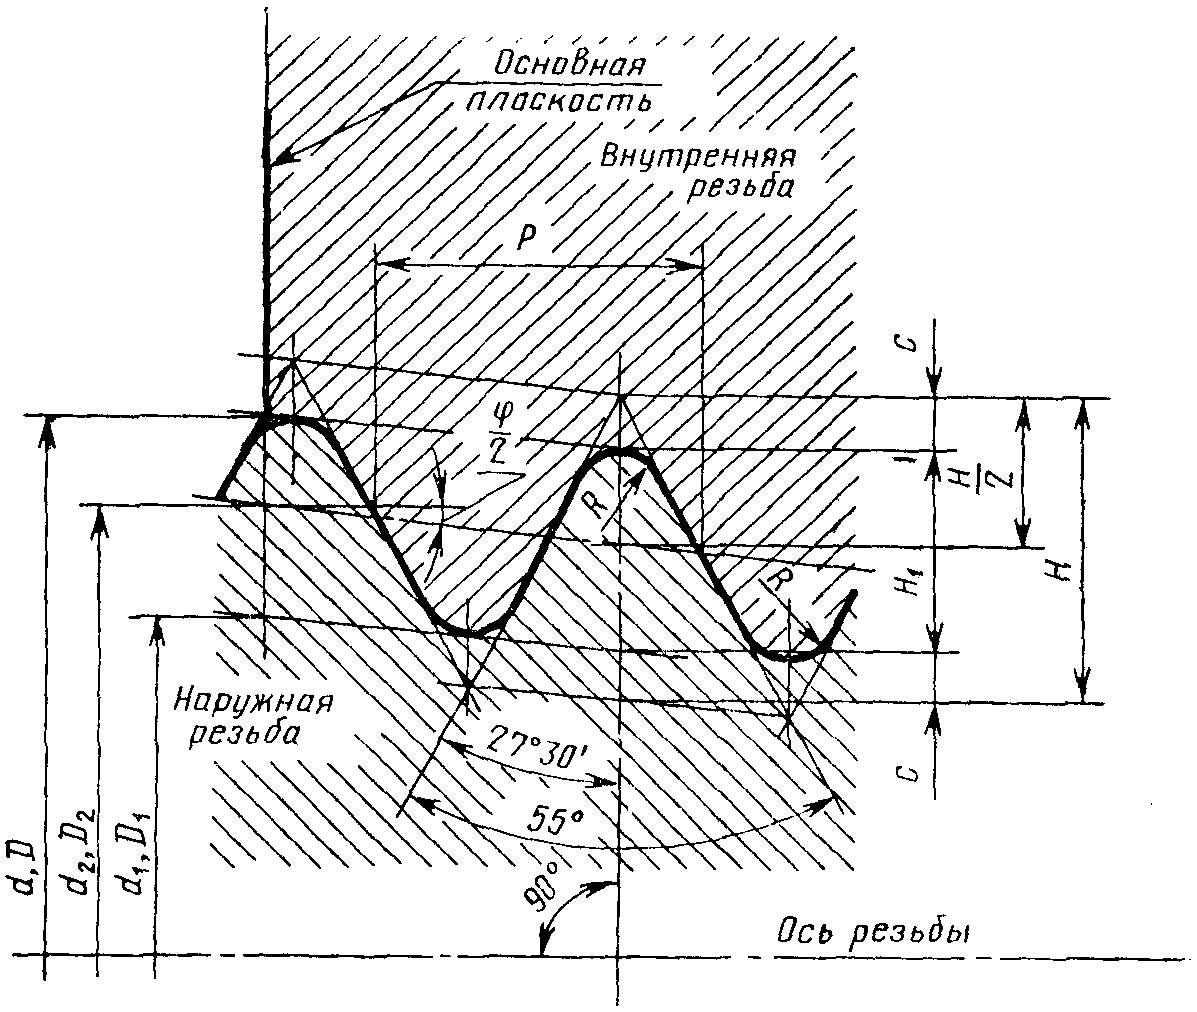
конусность 2tg \frac{\varphi}{2} = 1:16
\varphi = 3^{\circ}34\prime 48\prime\prime ; \frac{\varphi}{2} = 1^{\circ}47\prime 24\prime\prime ;
d — наружный диаметр наружной конической резьбы;
d_{1} — внутренний диаметр наружной конической резьбы;
d_{2} — средний диаметр наружной конической резьбы;
D — наружный диаметр внутренней конической резьбы;
D_{1} — внутренний диаметр внутренней конической резьбы;
D_{2} — средний диаметр внутренней конической резьбы;
H — высота исходного треугольника;
H_{1} — рабочая высота профиля;
R — радиус закругления вершины и впадины резьбы;
C — срез вершин и впадин резьбы.
| Шаг P | Число шагов z на длине 25,4 мм | H = 0,960237P | H = 0,640327P 1 | C = 0,159955P | R = 0,137278P |
|---|---|---|---|---|---|
| 0,907 | 28 | 0,870935 | 0,580777 | 0,145079 | 0,124511 |
| 1,337 | 19 | 1,283837 | 0,856117 | 0,213860 | 0,183541 |
| 1,814 | 14 | 1,741870 | 1,161553 | 0,290158 | 0,249022 |
| 2,309 | 11 | 2,217187 | 1,478515 | 0,369336 | 0,316975 |
Примечание. Числовые значения шагов определены из соотношения P = 25,4/z с округлением до 3-го знака после запятой и приняты в качестве исходных при расчете основных элементов профиля.
1.2. Размеры элементов профиля внутренней цилиндрической резьбы — по ГОСТ 6357-81.
2. ОСНОВНЫЕ РАЗМЕРЫ
2.1. Обозначение размера резьбы, шаги и номинальные значения основных размеров конической (наружной и внутренней) резьбы должны соответствовать указанным на черт. 2 и в табл. 2.
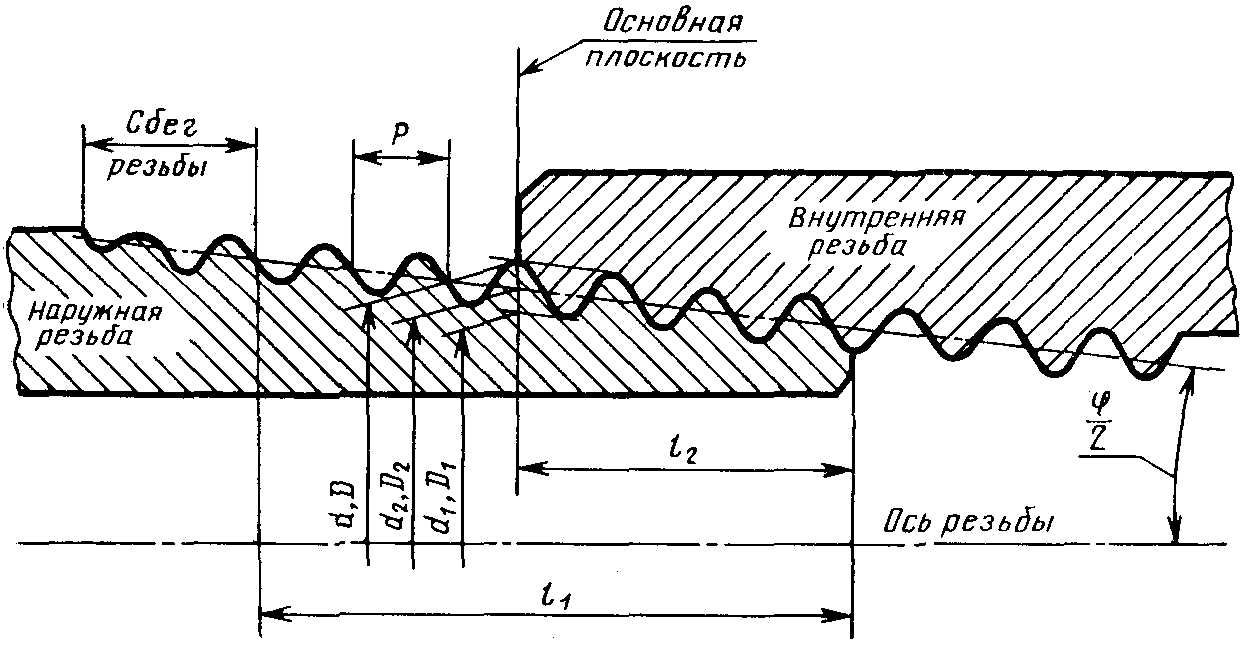
l_{2} — длина наружной резьбы от торца до основной плоскости.
| Обозначение размера резьбы | Шаг P | Диаметры резьбы в основной плоскости | Длина резьбы | |||
| d = D | d = D 2 2 | d = D 1 1 | l 1 | l 2 | ||
| 1/16 | 0,907 | 7,723 | 7,142 | 6,561 | 6,5 | 4,0 |
| 1/8 | 9,728 | 9,147 | 8,566 | |||
| 1/4 | 1,337 | 13,157 | 12,301 | 11,445 | 9,7 | 6,0 |
| 3/8 | 16,662 | 15,806 | 14,950 | 10,1 | 6,4 | |
| 1/2 | 1,814 | 20,955 | 19,793 | 18,631 | 13,2 | 8,2 |
| 3/4 | 26,441 | 25,279 | 24,117 | 14,5 | 9,5 | |
| 1 | 2,309 | 33,249 | 31,770 | 30,291 | 16,8 | 10,4 |
| 1 1/4 | 41,910 | 40,431 | 38,952 | 19,1 | 12,7 | |
| 1 1/2 | 47,803 | 46,324 | 44,845 | |||
| 2 | 59,614 | 58,135 | 56,656 | 23,4 | 15,9 | |
| 2 1/2 | 75,184 | 73,705 | 72,226 | 26,7 | 17,5 | |
| 3 | 87,884 | 86,405 | 84,926 | 29,8 | 20,6 | |
| 3 1/2 | 100,330 | 98,851 | 97,372 | 31,4 | 22,2 | |
| 4 | 113,030 | 111,551 | 110,072 | 35,8 | 25,4 | |
| 5 | 138,430 | 136,951 | 135,472 | 40,1 | 28,6 | |
| 6 | 163,830 | 162,351 | 160,872 | |||
Допускается применять более короткие длины резьб.
2.2 Числовые значения диаметров d_{2} и d_{1} вычисляют по следующим формулам
d_{2} = D_{2} = d - 0,640327P , (1)
d_{1} = D_{1} = d - 1,280654P . (2)
Числовые значения диаметра d установлены эмпирически.
2.3. Разность действительных размеров l_{1} - l_{2} должна быть не менее разности номинальных размеров l_{1} и l_{2} , указанных в табл. 2.
2.4. Длина внутренней конической резьбы должна быть не менее 0,8(l_{1} - \Delta_{1}l_{2}) , где \Delta_{1}l_{2} — в соответствии с табл. 3.
| Обозначение размера резьбы | Смещение основной плоскости резьбы | Предельные отклонения диаметра D внутренней 2 цилиндрической резьбы | |
| +/- Дельта l 1 2 | +/- Дельта l 2 2 | ||
| 1/16 1/8 | 0,9 | 1,1 | +/- 0,071 |
| 1/4 3/8 | 1,3 | 1,7 | +/- 0,104 |
| 1/2 3/4 | 1,8 | 2,3 | +/- 0,142 |
| 1 1 1/4 1 1/2 2 | 2,3 | 2,9 | +/- 0,180 |
| 2 1/2 3 3 1/2 4 5 6 | 3,5 | 3,5 | +/- 0,217 |
Примечание. Предельные отклонения \Delta_{1}l_{2} и \Delta_{2}l_{2} не распространяются на резьбы с длинами, меньшими указанных в табл. 2.
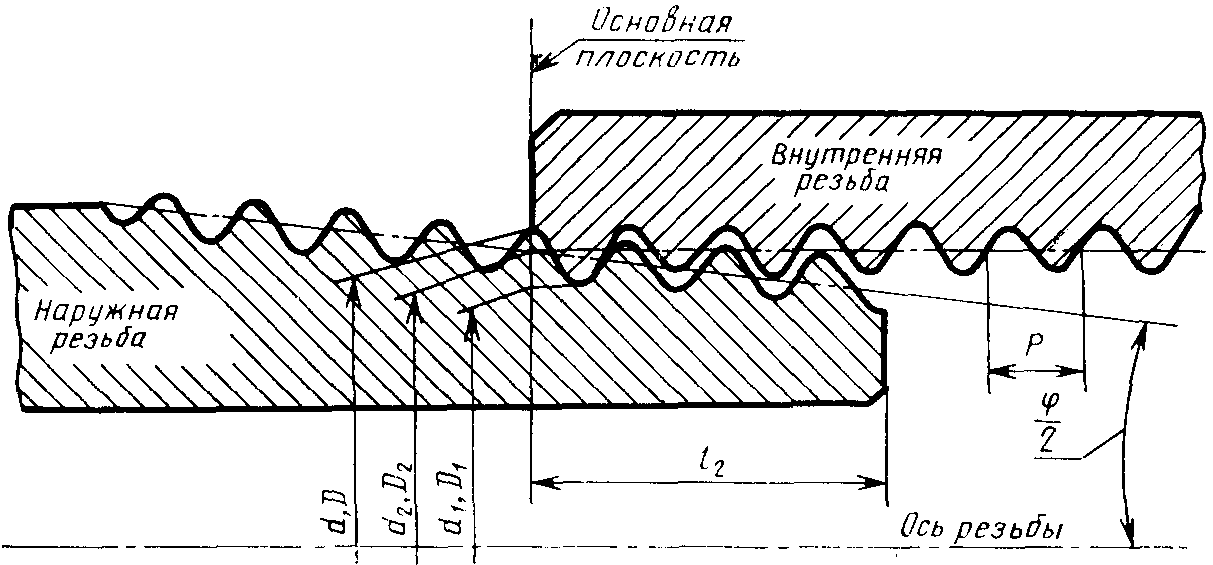
2.5. Обозначение размеров резьбы, шаги и номинальные значения наружного, среднего и внутреннего диаметров внутренней цилиндрической резьбы должны соответствовать указанным на черт. 3 и в табл. 2.
2.6. Конструкция деталей с внутренней резьбой (конической и цилиндрической) должна обеспечивать ввинчивание наружной конической резьбы на глубину не менее l_{1} + \Delta_{1}l_{2} .
3. ДОПУСКИ
3.1. Осевое смещение основной плоскости \Delta_{1}l_{2} наружной и \Delta_{2}l_{2} внутренней резьб (черт. 4) относительно номинального расположения не должно превышать значений, указанных в табл. 3.
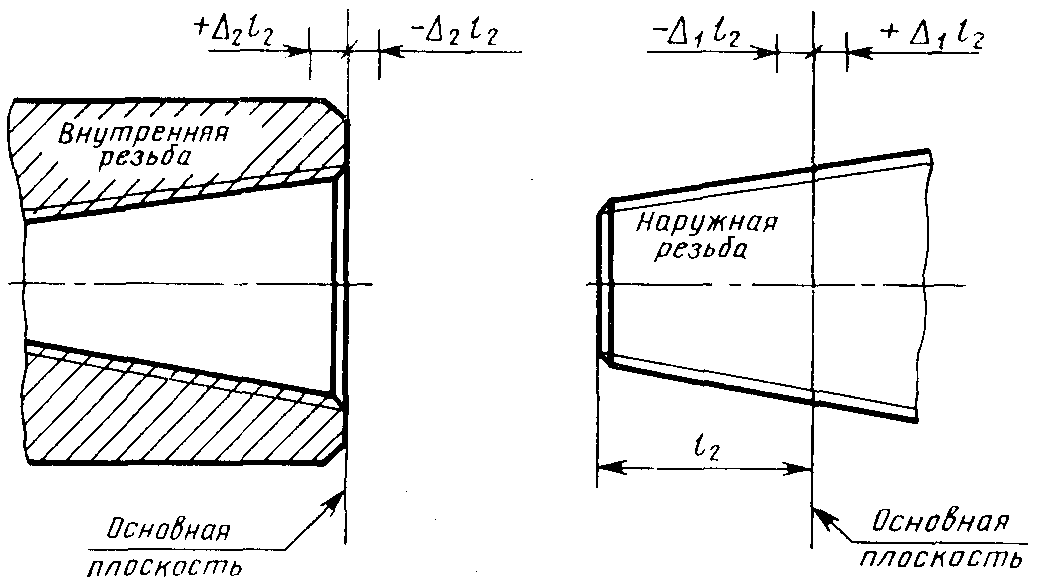
Примечание. В основной плоскости средний диаметр имеет номинальное значение.
Смещение основной плоскости является суммарным, включающим отклонения среднего диаметра, шага, угла наклона боковой стороны профиля и угла конуса.
3.2. Предельные отклонения среднего диаметра внутренней цилиндрической резьбы должны соответствовать указанным в табл. 3.
3.3. Допускается соединение наружной конической резьбы с внутренней цилиндрической резьбой класса точности A по ГОСТ 6357-81.
3.4. Рекомендуемые предельные отклонения отдельных параметров резьбы приведены в справочном Приложении.
4. ОБОЗНАЧЕНИЯ
4.1. В условное обозначение резьбы должны входить: буквы (R — для конической наружной резьбы, R_{c} — для конической внутренней резьбы, R_{p} — для цилиндрической внутренней резьбы) и обозначение размера резьбы.
Условное обозначение для левой резьбы дополняется буквами LH.
наружная трубная коническая резьба 1 1/2: R 1 1/2
внутренняя трубная коническая резьба 1 1/2: R_{c}1_{2}^{1}
внутренняя трубная цилиндрическая резьба 1 1/2: R_{p}1_{2}^{1}
4.2. Резьбовое соединение обозначается дробью, например, \frac{R_{c}}{R} или R_{c}/R , в числителе которой указывается буквенное обозначение внутренней резьбы, а в знаменателе — наружной резьбы, и размером резьбы.
Примеры обозначения резьбового соединения:
трубная коническая резьба (внутренняя и наружная):
внутренняя трубная цилиндрическая резьба (с допусками по настоящему стандарту) и наружная трубная коническая резьба:
внутренняя трубная цилиндрическая резьба класса точности A по ГОСТ 6357-81 и наружная трубная коническая резьба:
1. Настоящее приложение содержит информацию о предельных отклонениях отдельных параметров резьбы, которые являются исходными при проектировании резьбообразующего инструмента и расчете резьбовых калибров и не подлежат обязательному контролю, если это не установлено особо.
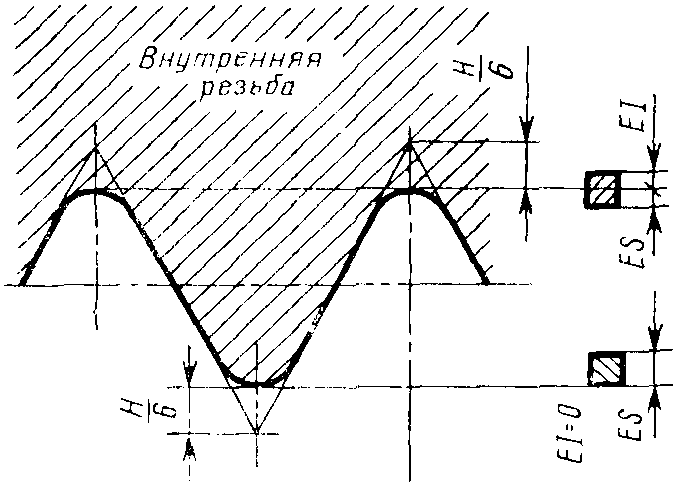
2. Предельные отклонения среза вершин и впадин (размера C), угла наклона боковой стороны профиля \frac{\alpha}{2} = 27^{\circ}30\prime , шага P и угла конуса \varphi (разность средних диаметров на длине l_{2} ) конической резьбы приведены на черт. 1 и в таблице.
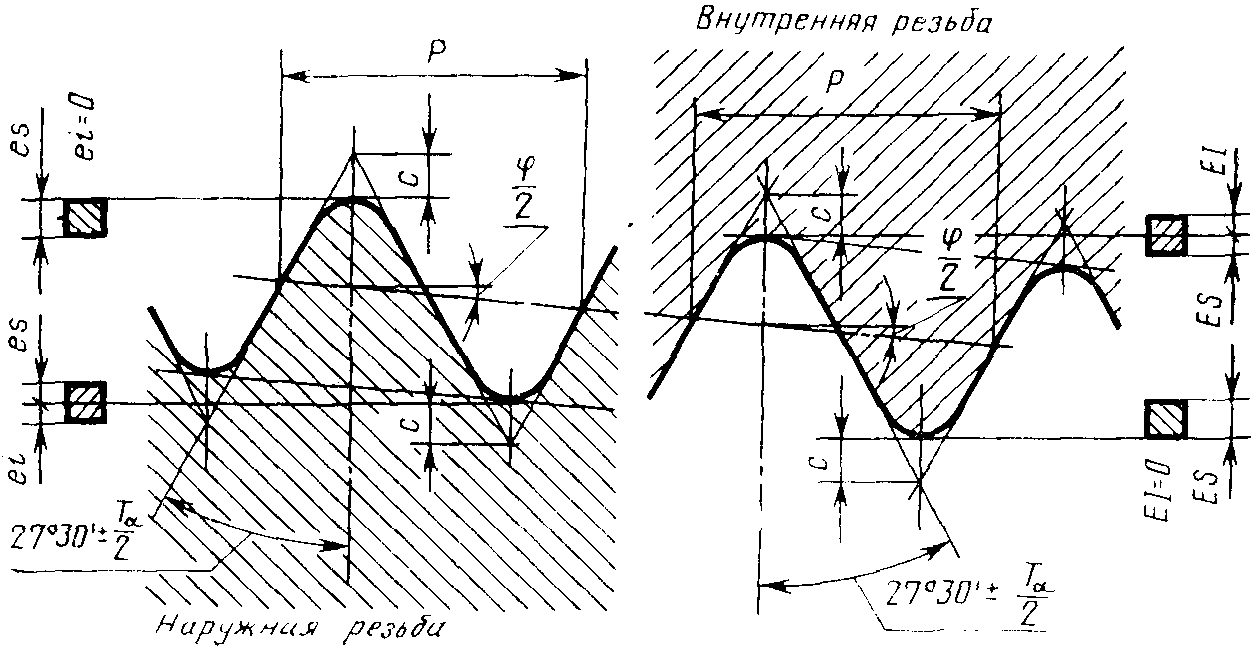
es — верхнее отклонение среза вершины и впадины наружной резьбы;
ES — верхнее отклонение среза вершины и впадины внутренней резьбы;
ei — нижнее отклонение среза вершины и впадины наружной резьбы;
EI — нижнее отклонение среза вершины и впадины внутренней резьбы;
T_{\alpha} — допуск угла наклона боковой стороны профиля резьбы.
| Обозначение | Предельные отклонения | Разность средних диаметров резьбы | ||||||||
| размера резьбы | среза C | угла альфа/2 | шага P на длине | на длине l 2 | ||||||
| вершины | впадины | T альфа +/- ------ 2 | l 2 | l 1 | Номин. | Предельные отклонения | ||||
| es = ES | ei = EI | es = ES | ei = EI | T P | наружной резьбы | внутренней резьбы | ||||
| 1/16 | +0,05 | 0 | +0,025 | -0,025 | 40' | 0,04 | 0,07 | 0,250 | +0,028 | +0,014 |
| 1/8 | -0,014 | -0,028 | ||||||||
| 1/4 | 35' | 0,375 | +0,042 -0,021 | +0,021 -0,042 | ||||||
| 3/8 | 0,400 | +0,044 -0,022 | +0,022 -0,044 | |||||||
| 1/2 | 0,512 | +0,058 -0,028 | +0,028 -0,058 | |||||||
| 3/4 | 0,594 | +0,066 -0,034 | +0,034 -0,066 | |||||||
| 1 | 25' | 0,650 | +0,073 -0,036 | +0,036 -0,073 | ||||||
| 1 1/4 | 0,794 | +0,089 | +0,045 | |||||||
| 1 1/2 | -0,045 | -0,090 | ||||||||
| 2 | 0,994 | +0,111 -0,056 | +0,056 -0,111 | |||||||
| 2 1/2 | 1,094 | +0,122 -0,062 | +0,062 -0,122 | |||||||
| 3 | 1,288 | +0,144 -0,073 | +0,073 -0,144 | |||||||
| 3 1/2 | 1,388 | +0,155 -0,078 | +0,078 -0,155 | |||||||
| 4 | 1,588 | +0,177 -0,089 | +0,089 -0,177 | |||||||
| 5 | 1,788 | +0,200 | +0,101 | |||||||
| 6 | -0,101 | -0,200 | ||||||||
Примечание. Значение T_{P} относится к расстояниям между витками резьбы. Действительное отклонение может быть со знаком минус или плюс.
3. Предельные отклонения среза вершин и впадин (размера \frac{H}{6} ) внутренней цилиндрической резьбы (черт. 2) не должны превышать:
среза вершин +0,05 мм (ES = +0,05 мм, EI = 0);
среза впадин +/- 0,025 мм (ES = +0,025 мм, EI = -0,025 мм).