ГОСТ 5799-78. Государственный стандарт Союза ССР. Фляги для лакокрасочных материалов. Технические условия
(утв. и введен в действие Постановлением Госстандарта СССР от 03.05.1978 № 1197)
(ред. от 01.12.1990)
Примечание
Отдельные положения данного документа включены в Перечень международных и региональных (межгосударственных) стандартов, а в случае их отсутствия — национальных (государственных) стандартов, в результате применения которых на добровольной основе обеспечивается соблюдение требований технического регламента Таможенного союза «О безопасности упаковки» (ТР ТС 005/2011), и Перечень международных и региональных (межгосударственных) стандартов, а в случае их отсутствия — национальных (государственных) стандартов, содержащих правила и методы исследований (испытаний) и измерений, в том числе правила отбора образцов, необходимые для применения и исполнения требований технического регламента Таможенного союза «О безопасности упаковки» (ТР ТС 005/2011) и осуществления оценки соответствия объектов технического регулирования (Решение Коллегии Евразийской экономической комиссии от 20.01.2020 № 12). С 1 июля 2003 года до вступления в силу технических регламентов акты федеральных органов исполнительной власти в сфере технического регулирования носят рекомендательный характер и подлежат обязательному исполнению только в части, соответствующей целям, указанным в пункте 1 статьи 46 Федерального закона от 27.12.2002 № 184-ФЗ. Ограничение срока действия снято по Протоколу № 4-93 Межгосударственного Совета по стандартизации, метрологии и сертификации («ИУС», № 4, 1994). Документ утрачивает силу с 01.01.1995. Документ введен в действие с 01.01.1980. Взамен ГОСТ 5799-69.
ГОСУДАРСТВЕННЫЙ СТАНДАРТ СОЮЗА ССР
ФЛЯГИ ДЛЯ ЛАКОКРАСОЧНЫХ МАТЕРИАЛОВ
Flasks for paints and varnishes. Specifications
до 1 января 1995 года
ИНФОРМАЦИОННЫЕ ДАННЫЕ
1. Разработан Министерством химической промышленности СССР.
В.П. Яблоков, Н.П. Новожилов, Ю.Б. Соболев.
2. Утвержден и введен в действие Постановлением Государственного комитета стандартов Совета Министров СССР от 03.05.78 № 1197.
4. Ссылочные нормативно-технические документы
| Обозначение НТД, на который дана ссылка | Номер пункта |
|---|---|
| ГОСТ 9.032-74 | 2.21 |
| ГОСТ 9.104-79 | 2.21 |
| ГОСТ 9.301-86 | 2.15 |
| ГОСТ 103-76 | 2.2 |
| ГОСТ 380-88 | 2.2 |
| ГОСТ 1050-88 | 2.2 |
| ГОСТ 3242-79 | 4.2 |
| ГОСТ 3282-74 | 2.2 |
| ГОСТ 7338-90 | 2.3 |
| ГОСТ 14192-77 | 5.1, 5.3 |
| ГОСТ 15150-69 | 5.4 |
| ГОСТ 15878-79 | 2.9 |
| ГОСТ 16337-77 | 2.17 |
| ГОСТ 16338-85 | 2.17 |
| ГОСТ 16523-89 | 2.2 |
| ГОСТ 17305-91 | 2.2 |
| ГОСТ 18425-73 | 4.7 |
| ГОСТ 19904-90 | 2.2 |
| ГОСТ 21650-76 | 5.3 |
| ГОСТ 24597-81 | 5.3 |
| ТУ 38.105376-82 | 2.3 |
| ТУ 38.106224-85 | 2.10 |
5. Срок действия продлен до 01.01.1995 Постановлением Госстандарта СССР от 26.06.1989 № 1989.
6. Переиздание (январь 1993 г.) с Изменениями № 1, 2, 3, утвержденными в июле 1984 г., июне 1989 г., декабре 1990 г. (ИУС 11-84, 10-89, 4-91).
Настоящий стандарт распространяется на многооборотные металлические фляги вместимостью 40 дм3, предназначенные для упаковывания, транспортирования и хранения лакокрасочных материалов.
Требования настоящего стандарта являются обязательными.
(Измененная редакция, Изм. № 2, 3).
1. ТИПЫ И ОСНОВНЫЕ РАЗМЕРЫ
1.1. Конструкция и основные размеры фляги должны соответствовать указанным на чертеже.
Масса фляги должна быть не более 7 кг.
| Условное обозначение фляг | Код ОКП |
|---|---|
| ФСП ФСЛ ФС | 14 1662 14 1663 14 1664 |
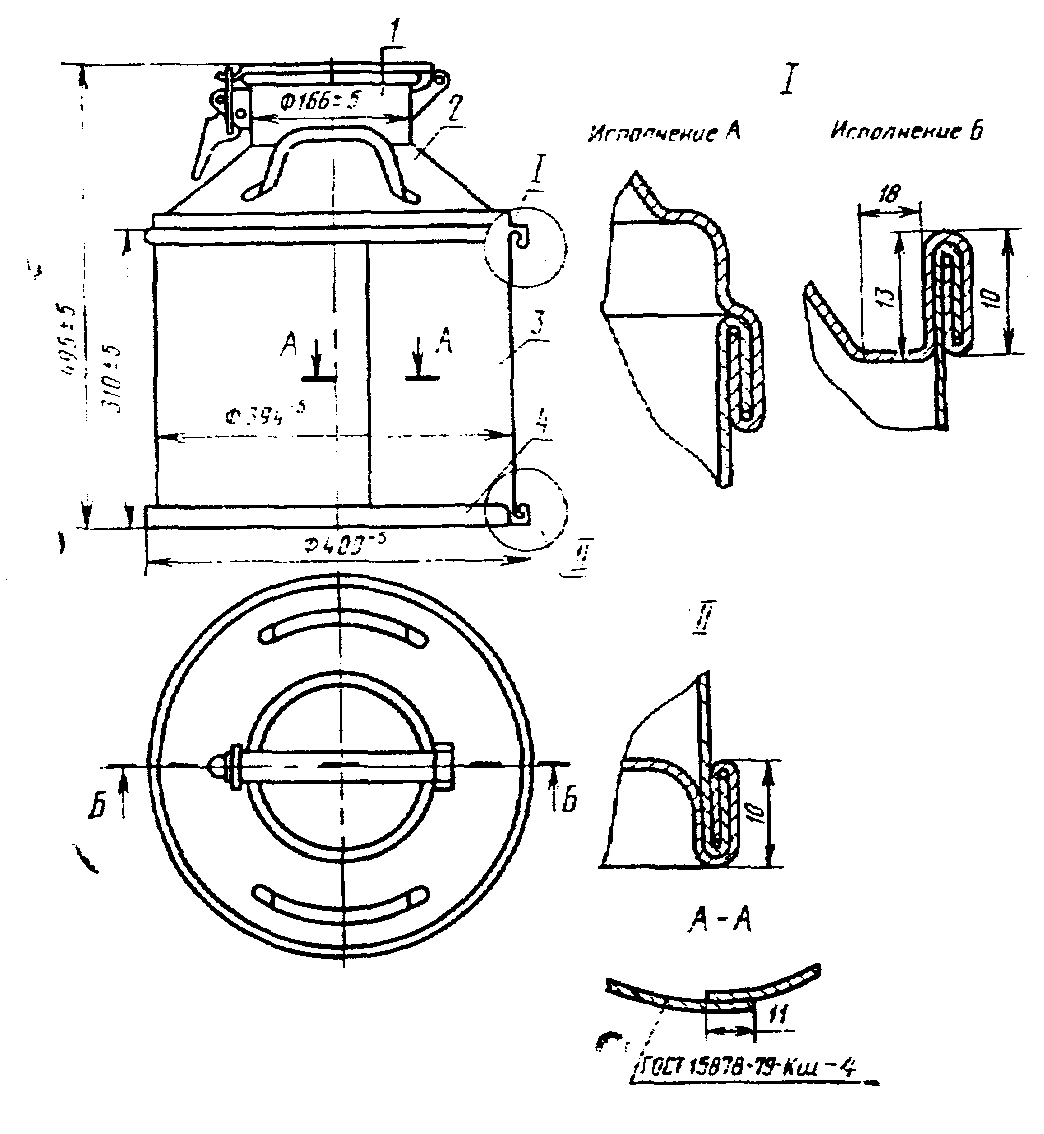
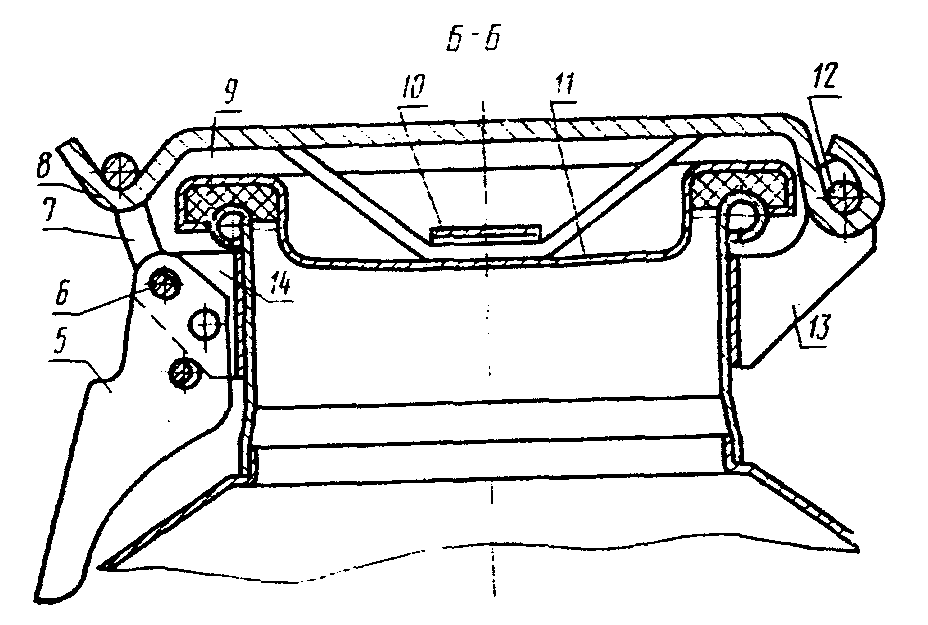
1 — горловина; 2 — конус; 3 — обечайка; 4 — днище;
5 — карабин; 6 — заклепка; 7 — хомутик; 8 — запорная планка;
9 — прокладка; 10 — держатель; 11 — крышка; 12 — заклепка;
13 — задний кронштейн; 14 — передний кронштейн
Примечание. Допускается фляги исполнения Б изготовлять высотой 465 мм при одновременном закатывании дна и конуса.
(Измененная редакция, Изм. № 1, 2, 3).
1.2. Условное обозначение фляги должно содержать: обозначение материала, для фляги с покрытием также обозначение вида покрытия; обозначение настоящего стандарта.
Пример условного обозначения стальной фляги без покрытия внутренней поверхности:
То же, с внутренним полиэтиленовым покрытием:
То же, с внутренним лакокрасочным покрытием:
(Измененная редакция, Изм. № 3).
1.3. Фляги изготовляют с откидной крышкой. Допускается изготовлять фляги со съемной крышкой.
2. ТЕХНИЧЕСКИЕ ТРЕБОВАНИЯ
2.1. Фляги должны изготовляться в соответствии с требованиями настоящего стандарта по чертежам, утвержденным в установленном порядке.
2.2. Фляги должны изготовляться из следующих материалов: обечайка, днище, горловина, конус, крышка, держатель, ручки — из листовой стали по ГОСТ 19904-90 толщиной 0,9 — 1,0 мм; кронштейн и карабин — из листовой стали по ГОСТ 19904-74 толщиной 2 мм; запорная планка — из прокатной полосовой стали по ГОСТ 103-76 толщиной 4 — 5 мм; хомутик — из стальной проволоки по ГОСТ 3282-74 или ГОСТ 17305-91 диаметром 6 мм.
Допускается изготовление хомутика из листовой стали по ГОСТ 19904-90, при этом толщина стали должна быть 2 мм.
Листовая сталь должна быть марок 08кп; 08пс; 08; 10кп; 10пс; 10; 15кп; 15 или Ст2; Ст3, категории 1, 4, 5, 6, нормальной вытяжки, повышенной или обычной отделки по ГОСТ 16523-89.
Прокатная полосовая сталь должна быть марок Ст2кп; Ст2пс; Ст3кп; Ст3пс; ВСт2кп; ВСт2пс; ВСт3пс по ГОСТ 380-88.
Стальная проволока должна быть марок 05кп; 08кп; 08пс; 08; 10кп; 10пс; 10; 15кп; 15пс; 15; 20 по ГОСТ 1050-88.
(Измененная редакция, Изм. № 1, 2, 3).
2.3. Прокладки должны изготовляться из резиновых маслобензостойких пластин по ГОСТ 7338-77 марки МБС, мягкой или средней твердости или формованные из резиновой смеси той же марки и соответствовать требованиям нормативно-технической документации.
Для упаковывания лакокрасочных материалов, содержащих не более 20% органических растворителей, допускается применять прокладки из резиновых пластин марки ТМКЩ, мягкой или средней твердости по ГОСТ 7338-90 или формованные из резиновой смеси той же марки, при этом прокладки должны быть разового применения.
Допускается применять прокладки из маслобензостойкой резины группы МБ, маслобензоморозостойкой резины группы МБМ мягкой или средней твердости по ТУ 38.105376-82 или из вспененного полиэтилена или других материалов, стойких к упаковываемым продуктам и обеспечивающих герметичность тары.
(Измененная редакция, Изм. № 1, 2).
2.4 Детали фляг должны быть изготовлены из целых заготовок.
2.5. Горловину с конусом соединяют сваркой. Допускается изготовлять горловину цельноштампованной с конусом.
2.6. Обечайки фляг должны изготовляться со сварными продольными швами, выполненными внахлестку.
Соединение обечаек с конусом и днищем фляг должно быть выполнено закатным швом.
Допускается соединение обечаек с конусом и днищем фляг сварным швом, выполненным внахлестку.
(Измененная редакция, Изм. № 1).
2.7. Фляга должна быть снабжена запорным устройством карабинного типа. Запорное устройство фляги должно иметь приспособление для пломбирования.
2.8. Ручки фляг должны быть расположены симметрично на противоположных сторонах конусной части фляги и прикреплены к корпусу контактной точечной сваркой.
Ручки должны выдерживать статическую нагрузку не менее 200 кгс (1960 Н).
(Измененная редакция, Изм. № 2).
2.9. Сварные швы должны быть выполнены контактной электросваркой по ГОСТ 15878-79.
2.10. Закатные швы должны быть промазаны уплотнительной латексной пастой «Севастополь» по ТУ 38.106224-85 или другими герметизирующими пастами, не вступающими в реакцию с лакокрасочными материалами.
Допускается герметизация закатного шва контактной шовной сваркой без применения герметизирующих паст.
2.11. Сварные и закатные швы должны быть сплошными, прочными и герметичными. Фляги должны выдерживать внутреннее избыточное давление 35 кПа (0,35 кгс/см2).
2.10; 2.11. (Измененная редакция, Изм. № 2).
2.12. У сварных швов не должно быть прожогов металла и непроваренных участков.
2.13. На поверхности деталей фляг не допускаются острые кромки и заусенцы.
2.14 Внутренняя поверхность фляг должна быть без ржавчины и окалины.
2.16. Внутренняя поверхность стальных фляг может быть покрыта полиэтиленом или лакокрасочными материалами, не вступающими в реакцию с упакованной продукцией.
2.17. При изготовлении фляг с внутренним полиэтиленовым покрытием в зависимости от технологии нанесения должен применяться полиэтилен высокого давления (низкой плотности) по ГОСТ 16337-85 или полиэтилен низкого давления (высокой плотности) марок 20608-012, 20708-016, 20808-024, 20908-040, 21008-075 по ГОСТ 16338-85.
(Измененная редакция, Изм. № 1).
2.18. При изготовлении фляг с внутренним лакокрасочным покрытием должен применяться лак марки КЭН-50 или марки ЭП-155 по нормативно-технической документации.
Допускается применять другие лакокрасочные материалы, стойкие к упаковываемой продукции, по качеству не ниже указанных.
2.19. Покрытия должны быть сплошными, прочными, без отслоений и пропусков.
2.20. Перед нанесением покрытия фляги должны быть очищены от ржавчины, окалины и проверены на герметичность. При выявлении негерметичности фляг может быть произведена дополнительная сварка в местах негерметичности или промазка герметизирующими материалами, не вступающими в реакцию с лакокрасочными материалами.
(Измененная редакция, Изм. № 2, 3).
2.21 Наружные поверхности фляг должны быть окрашены.
Лакокрасочное покрытие по внешнему виду должно соответствовать VII классу по ГОСТ 9.032-74. По условиям эксплуатации покрытие должно соответствовать группе В3 по ГОСТ 9.104-79.
(Измененная редакция, Изм. № 1, 3).
2.22. Фляги должны выдерживать два падения при испытании на удар при свободном падении с высоты 1,2 м.
3. ПРАВИЛА ПРИЕМКИ
3.1. Фляги должны подвергаться приемосдаточным и периодическим испытаниям.
(Измененная редакция, Изм. № 1).
3.2. Фляги предъявляют к приемке партиями. Партией считают количество фляг одного типа, размера, изготовленных из одного материала, и оформленное одним документом о качестве, содержащим:
наименование предприятия-изготовителя и (или) его товарный знак;
обозначение настоящего стандарта;
(Измененная редакция, Изм. № 1, 2).
3.3. При приемосдаточных испытаниях контролируют внешний вид, качество внутренней поверхности, качество сварных, закатных швов, защитных покрытий и герметичность швов. От партии отбирают выборку в количестве 5% (но не менее 20 шт.), а для контроля размеров фляг, герметичности крышки и прочности крепления ручек — 1% фляг от той же партии (но не менее 5 шт.).
(Измененная редакция, Изм. № 1).
3.4. Партию считают соответствующей требованиям настоящего стандарта, если вес фляги соответствуют требованиям настоящего стандарта.
При получении неудовлетворительных результатов контроля хотя бы по одному из показателей проводят повторный контроль на удвоенной выборке, взятой от той же партии.
Если при повторном контроле будут обнаружены фляги, не соответствующие требованиям настоящего стандарта хотя бы по одному из показателей, партию считают не соответствующей требованиям настоящего стандарта.
3.5. Периодические испытания проводят на удар при свободном падении не реже одного раза в 6 мес. Для испытаний отбирают три фляги от партий, прошедших приемосдаточные испытания.
Если фляги не соответствуют требованиям настоящего стандарта, то партию считают не соответствующей требованиям настоящего стандарта независимо от результатов контроля по остальным показателям, при этом периодические испытания переводят в приемосдаточные до получения положительных результатов на трех партиях подряд.
4. МЕТОДЫ ИСПЫТАНИЙ
4.1. Внешний вид, качество внутренней поверхности и защитных покрытий, качество закатных швов контролируют визуально.
4.2. Контроль качества швов сварных соединений проводят внешним осмотром и измерениями для выявления наружных дефектов по ГОСТ 3242-79.
(Измененная редакция, Изм. № 1).
4.3. Размеры фляг контролируют измерительным инструментом или шаблонами с погрешностью не более 0,1 мм.
4.4. Герметичность швов контролируют воздухом под давлением 35 кПа (0,35 кгс/см2) в течение 15 с.
При погружении фляги в воду не должны появляться пузырьки выходящего из нее воздуха.
4.5. Для контроля герметичности крышки флягу наполняют водой, закрывают крышкой, кладут на бок и перекатывают. При этом из-под крышки не должны появляться капли воды.
4.6. Для контроля прочности крепления ручек фляги нагружают в соответствии с п. 2.8, подвешивают за ручки и выдерживают 5 мин. При этом целостность крепления ручек не должна нарушаться.
4.7. Испытания фляг на удар при свободном падении проводят по ГОСТ 18425-73. Перед испытанием фляги заполняют имитатором продукта, объемная масса которого должна соответствовать объемной массе упаковываемого продукта.
Флягу сбрасывают два раза с высоты 1,2 м. Удар производят первый раз на месте соединения продольного сварного шва обечайки и днища, второй раз — на дно.
После проведения испытаний не должно быть течи в швах фляги.
5. МАРКИРОВКА, ТРАНСПОРТИРОВАНИЕ И ХРАНЕНИЕ
5.1. На днище каждой фляги выдавливанием наносят маркировку, характеризующую тару по ГОСТ 14192-77, содержащую:
товарный знак предприятия-изготовителя;
год изготовления (или две последние цифры года изготовления).
Допускается при нанесении условного обозначения фляги с внутренним полиэтиленовым или лакокрасочным покрытием не указывать вид покрытия; вид покрытия должен быть указан в сопроводительном документе.
(Измененная редакция, Изм. № 2, 3).
5.3. Фляги транспортируют транспортом всех видов в крытых транспортных средствах в соответствии с правилами перевозок грузов, действующими на транспорте данного вида.
При транспортировании фляг пакетами требования к пакетам — по ГОСТ 21650-76, ГОСТ 24597-81.
Транспортная маркировка должна соответствовать требованиям ГОСТ 14192-77.
(Измененная редакция, Изм. № 1, 2, 3).
5.4 Условия хранения фляг — по группе 3 ГОСТ 15150-69.
Допускается при комплектации партий хранить фляги в особо жестких условиях 8 по ГОСТ 15150-69 на площадках с твердым грунтом и уклоном, обеспечивающим сток воды.
6. ГАРАНТИИ ИЗГОТОВИТЕЛЯ
6.1. Изготовитель гарантирует соответствие фляг требованиям настоящего стандарта при условии соблюдения условий транспортирования, хранения и эксплуатации.
Гарантийный срок эксплуатации фляг — два года со дня ввода в эксплуатацию.