ГОСТ 3728-78 (СТ СЭВ 480-77). Трубы. Метод испытания на загиб
(введен в действие Постановлением Госстандарта СССР от 17.02.1978 № 474)
(ред. от 01.04.1985)
Внимание
Документ утратил силу с 01.09.2026 в связи с изданием Приказа Росстандарта от 19.02.2026 № 154-ст. Взамен введен в действие ГОСТ 3728-2026. Документ утратил силу с 01.09.2026 в связи с изданием Приказа Росстандарта от 19.02.2026 № 154-ст. Взамен введен в действие ГОСТ 3728-2026. С 01.07.2003 до вступления в силу технических регламентов акты федеральных органов исполнительной власти в сфере технического регулирования носят рекомендательный характер и подлежат обязательному исполнению только в части, соответствующей целям, указанным в п. 1 ст. 46 Федерального закона от 27.12.2002 № 184-ФЗ. Ограничение срока действия снято по Протоколу № 7-95 Межгосударственного совета по стандартизации, метрологии и сертификации («ИУС», № 11, 1995). Документ введен в действие с 01.07.1979. Взамен ГОСТ 3728-66.
ИСТОРИЯ ИЗМЕНЕНИЙ НОРМАТИВНО-ТЕХНИЧЕСКИХ АКТОВ
flowchart LR
  n0["ГОСТ 3728-78"]:::rst
  click n0 "https://bukva.ai/docs/gost-3728-78" "ГОСТ 3728-78. Трубы. Метод испытания на загиб (введен в действие Постановлением Госстандарта СССР от 17.02.1978 N 474)"
  n1["ГОСТ 3728-2026"]:::doc
  click n1 "https://bukva.ai/docs/standart-gost-3728-2026" "ГОСТ 3728-2026. Межгосударственный стандарт. Трубы металлические. Метод испытания на изгиб (загиб) (введен в действие Приказом Росстандарта от 19.02.2026 N 154-ст)"
  n0 --> n1
classDef rst fill:#FFEBEB,stroke:#8B0000,color:#000;
classDef doc fill:#EBFFEB,stroke:#006400,color:#000;
classDef notEnt fill:#FFFFEB,stroke:#FF8C00,color:#000;
от 17 февраля 1978 г. № 474
ГОСУДАРСТВЕННЫЙ СТАНДАРТ СОЮЗА ССР
Tubes. Method of bend-over test
(СТ СЭВ 480-77)
Постановлением Государственного комитета стандартов Совета Министров СССР от 17 февраля 1978 г. № 474 срок введения установлен с 01.07.1979.
Проверен в 1983 г. Постановлением Госстандарта от 13.07.1983 г. № 3115 срок действия продлен до 01.07.1989.
Переиздание (август 1985 г.) с Изменениями № 1, 2, утвержденными в апреле 1980 г., апреле 1985 г. (ИУС 5-80, 7-85).
Настоящий стандарт распространяется на металлические трубы круглого сечения и устанавливает метод испытания на загиб по заданным размерам и форме при температуре 20_{- 10}^{+ 15} °C.
Стандарт полностью соответствует СТ СЭВ 480-77 в части испытания на загиб.
(Измененная редакция, Изм. № 1).
1. МЕТОД ОТБОРА ОБРАЗЦОВ
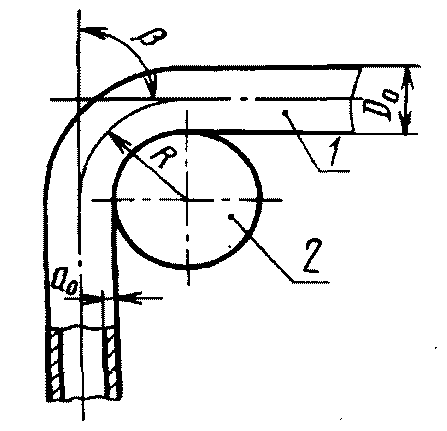
1.1. Для испытания на загиб труб с наружным диаметром D до 60 мм включительно отбирают образцы в виде отрезка трубы полного сечения (черт. 1), труб с наружным диаметром свыше 60 мм — образцы в виде поперечных или продольных полос.
(Измененная редакция, Изм. № 1).
1.2. Образец в виде отрезка трубы отрезают от конца трубы длиной, достаточной для его загиба на заданный угол и радиус.
1.3. При толщине стенки трубы a_{0} <= 5 мм ширина продольных полос и поперечных образцов должна быть 10 мм. При толщине стенки трубы а >= 5 мм ширина образца должна быть 2а.
При массовых контрольных испытаниях труб с толщиной стенки свыше 5 мм в целях упрощения изготовления образцов для групп образцов различной толщины допускается устанавливать одинаковую ширину, равную удвоенной максимальной толщине образца этой группы. Разбивку по толщинам рекомендуется производить с интервалом 5 мм.
(Измененная редакция, Изм. № 1).
1.4. Образцы в виде продольных полос и поперечные образцы от сварных труб вырезают за пределами зоны термического влияния сварного шва. Продольные полосы должны вырезаться из участка основного металла на угол не менее 90° от положения сварного шва.
2. ПРОВЕДЕНИЕ ИСПЫТАНИЯ
2.1. Испытание проводят путем плавного непрерывного загиба образца вокруг желобчатого ролика или оправки заданного радиуса r до определенного угла. Профиль желобка или оправки должен соответствовать наружному диаметру испытуемого образца. При наличии в нормативно-технической документации на трубы требований по ограничению величины овализации поперечного сечения трубы в процессе испытания допускается проводить испытания с применением внутренней оправки или наполнителя.
2.2. Угол загиба \beta образца принимают равным 90°, если в нормативно-технической документации на трубы не установлен другой угол.
2.3. Радиус загиба образца в виде отрезка трубы указывают в нормативно-технической документации на трубы. При отсутствии таких указаний радиус загиба труб из сталей с относительным удлинением не менее 21% устанавливают в соответствии с табл. 1.
| Соотношение толщины стенки трубы к наружному диаметру трубы a/D , мм 0 | Наружный диаметр трубы D , мм 0 | Радиус загиба R, мм |
|---|---|---|
| 0,1 и более Менее 0,1 | До 50 Св. 50 До 60 включ. | 2D 0 3D 0 3D 0 |
(Измененная редакция, Изм. № 2).
2.4. При испытании сварных труб положение сварного шва должно быть указано в нормативно-технической документации на изделие. Если это указание соответствует, сварной шов должен находиться в зоне сжатия и располагаться под углом 45° к плоскости изгиба.
2.5. Испытание металла шва и металла зоны термического влияния на загиб проводят по ГОСТ 6996-66.
2.6 Испытание на загиб продольных образцов проводят по ГОСТ 14019-80.
Испытание на загиб поперечных образцов (черт. 2) (полосы в виде части кольца) проводят по ГОСТ 14019-80.
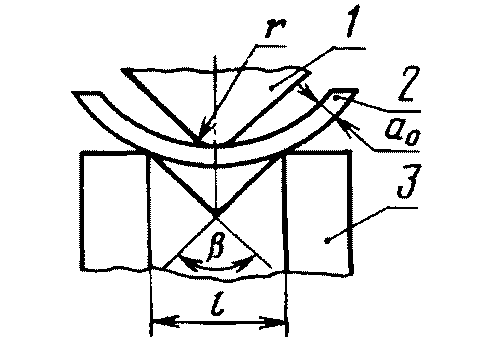
2.7. Радиусы оправки для загиба продольных полос и поперечных образцов r в зависимости от толщины стенки трубы должны соответствовать указанным в табл. 2. При этом растягивающим усилиям должна подвергаться сторона образца, являющаяся наружной поверхностью трубы.
| Толщина стенки трубы, мм | Радиус оправки, мм | Толщина стенки трубы, мм | Радиус оправки, мм |
|---|---|---|---|
| 1,0 — 1,2 | 2,5 | 3,5 | 7,0 |
| 1,4 — 1,5 | 3,0 | 4,0 | 7,5 |
| 1,6 | 3,5 | 4,5 | 8,5 |
| 1,8 — 2,0 | 4,0 | 5,0 | 9,0 |
| 2,2 | 4,5 | 5,5 | 9,5 |
| 2,5 | 5,0 | 6,0 | 10,5 |
| 2,8 | 5,5 | 6,5 | 11,0 |
| 3,0 | 6,0 | 7,0 — 7,5 | 12,0 |
| 3,2 | 6,5 | Свыше 7,5 | 2а |
Загиб поперечных образцов производят таким образом, чтобы увеличилась начальная кривизна образца.
2.8. Образец считается выдержавшим испытание, если после загиба на нем не будет визуально обнаружено нарушение целостности металла с металлическим блеском.
Недопустимость гофров должна быть оговорена в нормативно-технической документации на трубы.
(Измененная редакция, Изм. № 2).
3. ПРОТОКОЛ ИСПЫТАНИЯ
В протоколе испытания следует указать: