ГОСТ 30261-96. Оборудование для сварки кольцевых швов. Типы, основные параметры и размеры
(введен в действие Постановлением Госстандарта РФ от 04.11.1998 № 389)
от 4 ноября 1998 г. № 389
ОБОРУДОВАНИЕ ДЛЯ СВАРКИ КОЛЬЦЕВЫХ ШВОВ
ТИПЫ, ОСНОВНЫЕ ПАРАМЕТРЫ И РАЗМЕРЫ
Equipment for welding circumferential joints. Types, basic parameters and dimensions
1 января 2000 года
Предисловие
1. Разработан МТК 72; Украинским конструкторско-технологическим институтом сварочного производства (УкрИСП).
Внесен Государственным комитетом Украины по стандартизации, метрологии и сертификации.
2. Принят Межгосударственным Советом по стандартизации, метрологии и сертификации (Протокол МГС от 3 октября 1996 г. № 10).
| Наименование государства | Наименование национального органа по стандартизации |
|---|---|
| Азербайджанская Республика | Азгосстандарт |
| Республика Армения | Армгосстандарт |
| Республика Беларусь | Госстандарт Беларуси |
| Республика Казахстан | Госстандарт Республики Казахстан |
| Киргизская Республика | Киргизстандарт |
| Республика Молдова | Молдовастандарт |
| Российская Федерация | Госстандарт России |
| Республика Таджикистан | Таджикгосстандарт |
| Туркменистан | Главная государственная инспекция Туркменистана |
| Республика Узбекистан | Узгосстандарт |
| Украина | Госстандарт Украины |
3. Постановлением Государственного комитета Российской Федерации по стандартизации, метрологии и сертификации от 4 ноября 1998 г. № 389 межгосударственный стандарт ГОСТ 30261-96 введен в действие непосредственно в качестве государственного стандарта Российской Федерации с 1 января 2000 г.
1. Область применения
Настоящий стандарт распространяется на оборудование для дуговой сварки кольцевых швов (далее — оборудование).
2. Типы и исполнения
2.1. Оборудование следует изготавливать в виде установки для сварки (автоматической, механизированной) кольцевых швов, в которых сварочная аппаратура, механизмы относительного перемещения сварочной аппаратуры и изделия установлены на общей станине.
2.2 Оборудование следует изготавливать следующих исполнений:
в зависимости от расположения оси вращения изделия (рисунок 1):
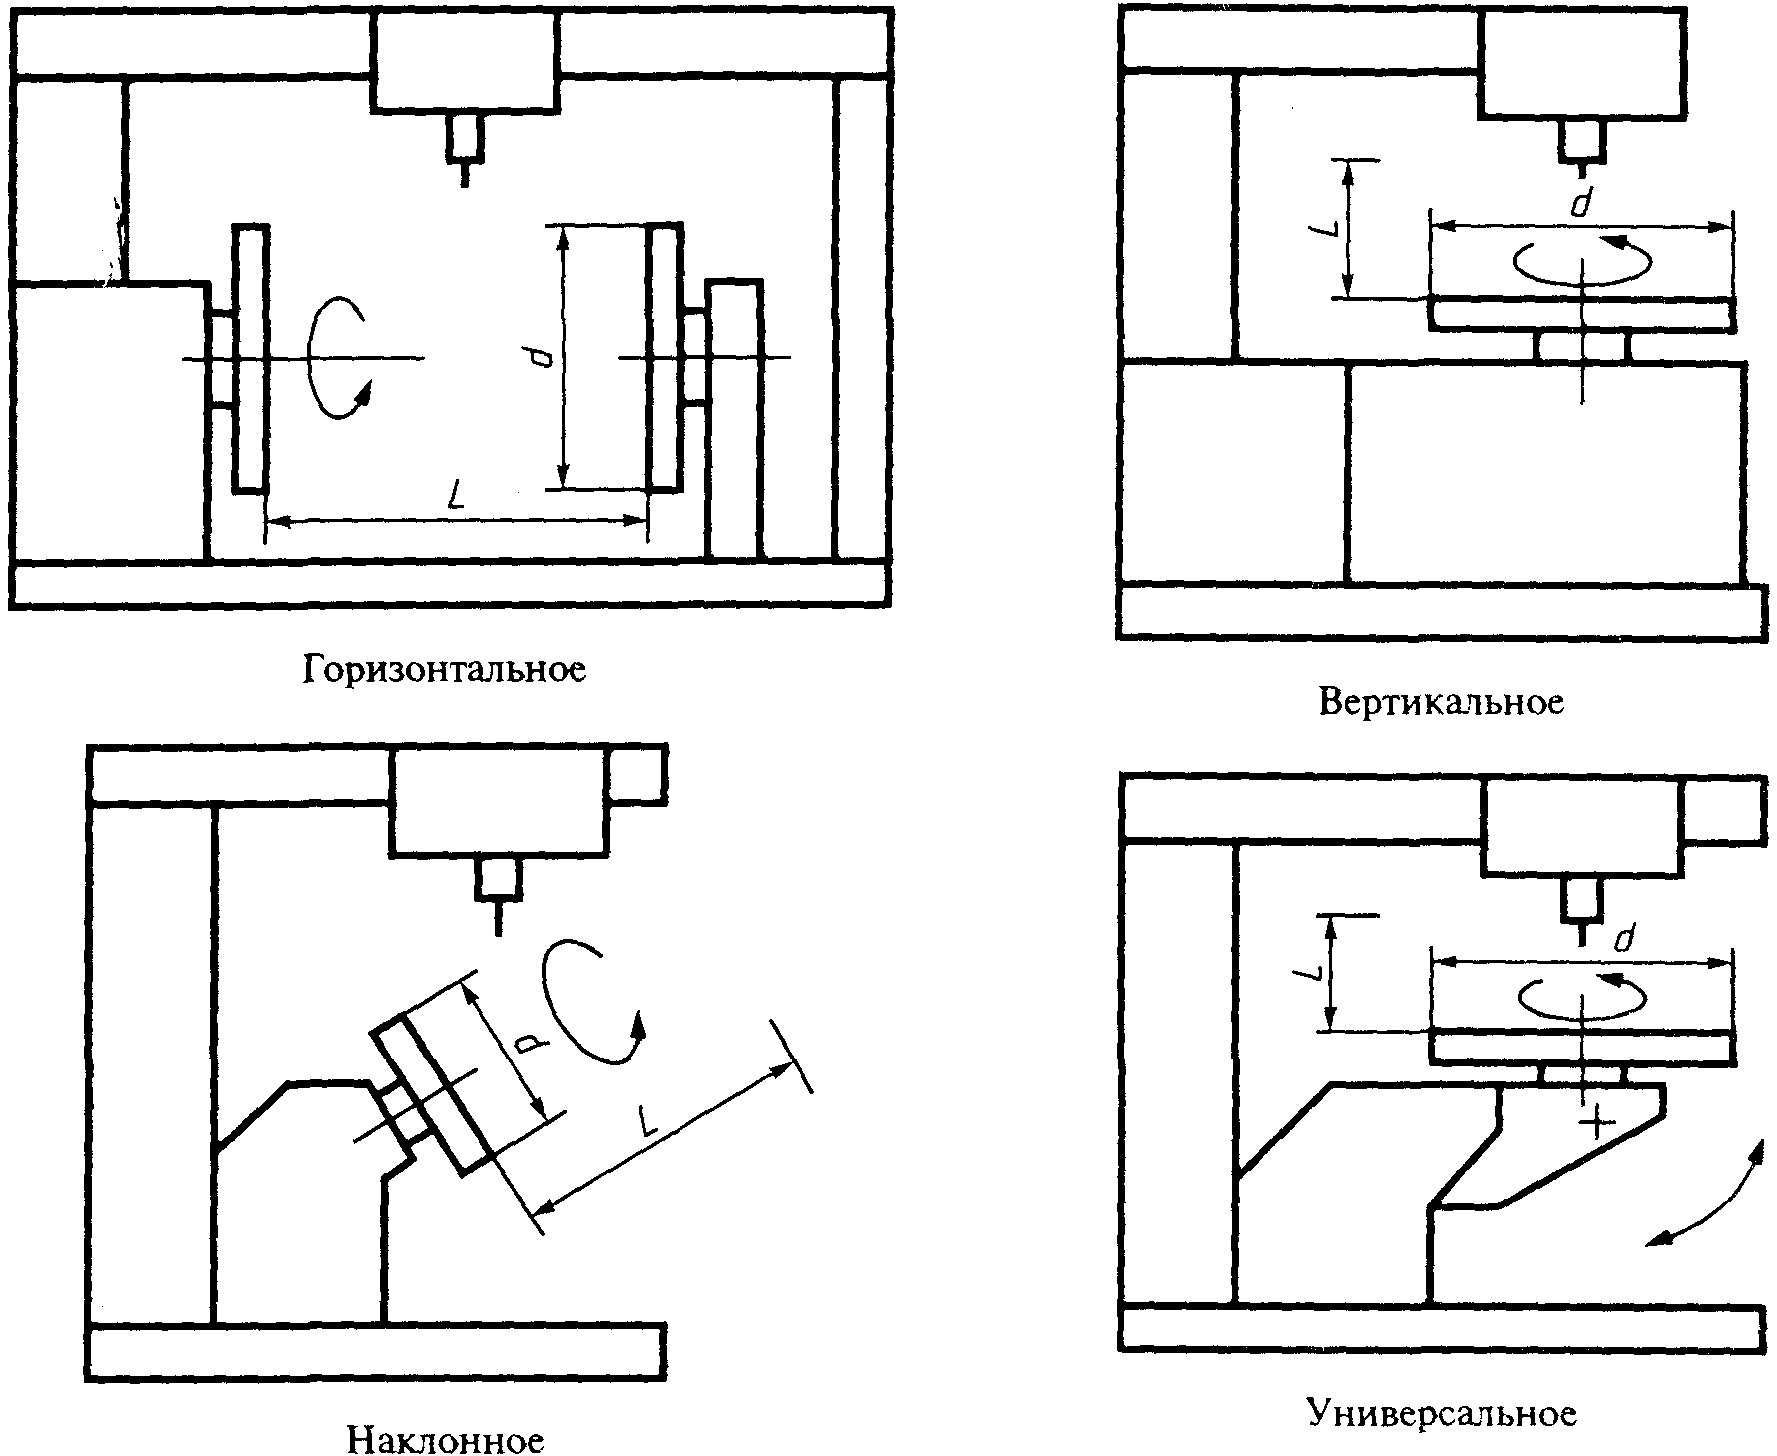
Рисунок 1. Исполнения оборудования в зависимости от расположения оси вращения изделия
по способу базирования и вращения изделия:
3. Основные параметры и размеры
Основные параметры и размеры оборудования центрового исполнения должны соответствовать значениям, указанным в таблице 1.
4. Требования к конструкции
4.1. Отношение наибольшей частоты вращения к наименьшей должно соответствовать одному из следующих значений: 20; 50; 100; 500; 1000 — для центрового исполнения.
4.2. Наибольшая абсолютная погрешность позиционирования электрода относительно свариваемого соединения должна составлять не более 0,5 диаметра электрода.
| Наибольшая грузоподъемность, кг | Наибольший диаметр свариваемого изделия, мм | Наибольшая длина свариваемого изделия, мм | Наибольшая частота вращения изделия, об/мин | Пределы отклонения частоты вращения, % | Номинальный сварочный ток, А |
| 25; 63 | 360 | 250; 400 | 12,5; 6,3 | +/- 3,0 | 315; 500 |
| 125; 250 | 630 | 400; 630 | 6,3; 5,0 | 500; 630 | |
| 500; 800 | 1000 | 630; 1000 | 4,0; 3,15 | +/- 3,5 | 630; 1000 |
| 1000; | 1600 | 1000; 1600 | 3,15; 2,5 | ||
| 2000 | 1600; 2500 | ||||
| 4000; | 2000 | 2500; 4000 | 2,2; 1,8 | +/- 4,0 | 1250 |
| 6300 | 6300 | ||||
| 12500; | 2500 | 6300; 8000 | 1,5; 1,0 | +/- 4,5 | 1250; 1600 |
| 16000 | 10000 | ||||
| 25000 | 4000 | 10000; 12500 | 0,8; 0,63 | +/- 5,5 | 2000 |