ГОСТ 30260-96. Оборудование для наплавки поверхностей тел вращения. Типы, основные параметры и размеры
(утв. Постановлением Госстандарта РФ от 04.11.1998 № 388)
от 4 ноября 1998 г. № 388
ОБОРУДОВАНИЕ ДЛЯ НАПЛАВКИ ПОВЕРХНОСТЕЙ ТЕЛ ВРАЩЕНИЯ
ТИПЫ, ОСНОВНЫЕ ПАРАМЕТРЫ И РАЗМЕРЫ
Equipment for arc deposition surfaces of rotative bodies. Types, basic parameters and dimensions
Предисловие
1. Разработан МТК 72; Украинским конструкторско-технологическим институтом сварочного производства (УкрИСП).
Внесен Государственным комитетом Украины по стандартизации, метрологии и сертификации.
2. Принят Межгосударственным советом по стандартизации, метрологии и сертификации (Протокол МГС от 3 октября 1996 г. № 10).
| Наименование государства | Наименование национального органа по стандартизации |
|---|---|
| Азербайджанская Республика | Азгосстандарт |
| Республика Армения | Армгосстандарт |
| Республика Беларусь | Госстандарт Беларуси |
| Республика Казахстан | Госстандарт Республики Казахстан |
| Киргизская Республика | Киргизстандарт |
| Республика Молдова | Молдовастандарт |
| Российская Федерация | Госстандарт России |
| Республика Таджикистан | Таджикгосстандарт |
| Туркменистан | Главная государственная инспекция Туркменистана |
| Республика Узбекистан | Узгосстандарт |
| Украина | Госстандарт Украины |
3. Постановлением Государственного комитета Российской Федерации по стандартизации, метрологии и сертификации от 4 ноября 1998 г. № 388 межгосударственный стандарт ГОСТ 30260-96 введен в действие непосредственно в качестве государственного стандарта Российской Федерации с 1 января 2000 г.
1. ОБЛАСТЬ ПРИМЕНЕНИЯ
Настоящий стандарт распространяется на оборудование для наплавки поверхностей тел вращения (далее — оборудование).
Требования настоящего стандарта являются обязательными.
2. ТИПЫ И ИСПОЛНЕНИЯ
2.1 Оборудование должно изготавливаться следующего типа:
- установки для наплавки (автоматической, механизированной) поверхностей тел вращения, в которых механизмы перемещения, наплавочная аппаратура и вращатель изделия установлены на общей станине.
2.2 Оборудование должно изготавливаться следующих исполнений:
в зависимости от способа наплавки:
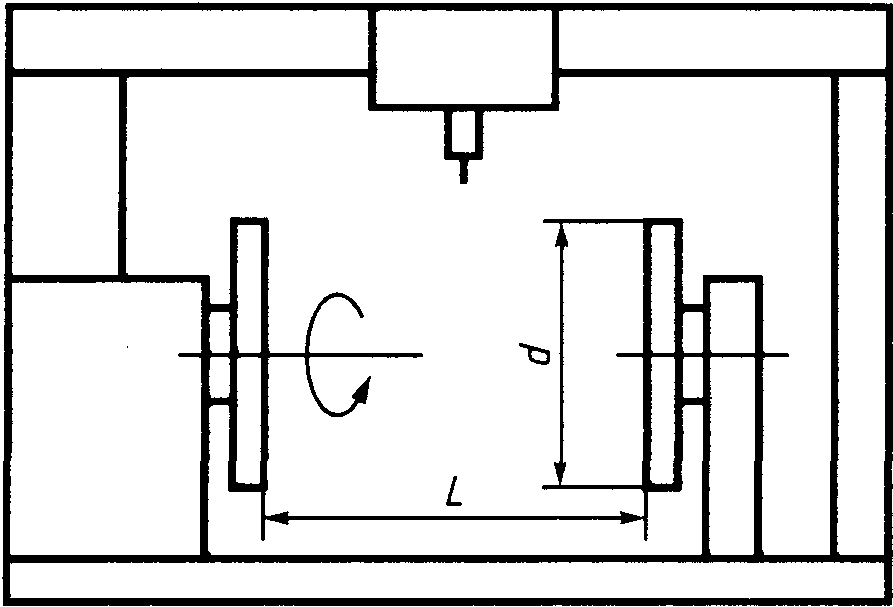
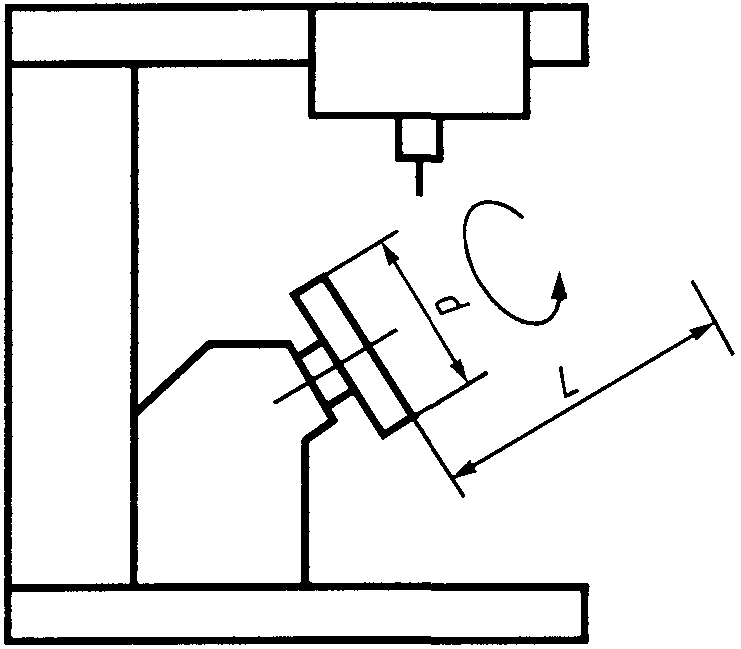
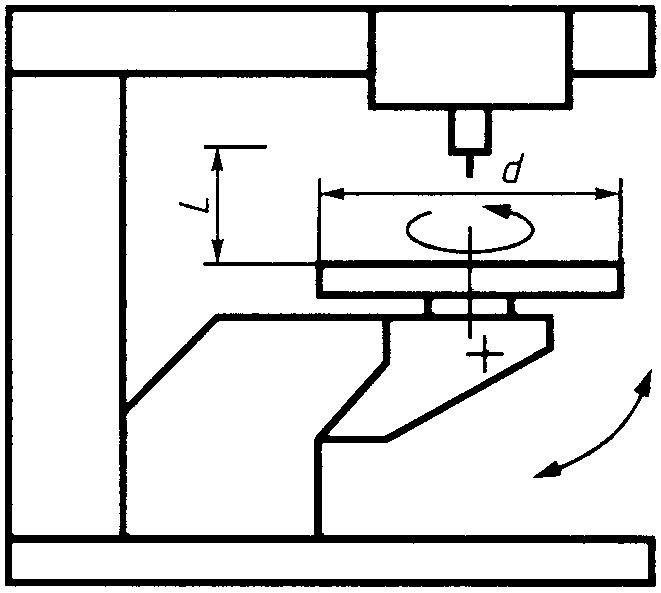
L — наибольшая длина наплавляемого изделия
Рисунок 1. Исполнения оборудования в зависимости
от расположения оси вращения изделия
3. ОСНОВНЫЕ ПАРАМЕТРЫ И РАЗМЕРЫ
Основные параметры и размеры оборудования должны соответствовать значениям, указанным в таблице 1.
| Наибольшая грузоподъемность, кг | Наибольший диаметр наплавляемой поверхности, мм | Наибольшая длина наплавляемого изделия, мм | Наибольшая частота вращения изделия, об/мин | Номинальный сварочный (рабочий) ток, А |
| 63 | 360 | 400 | 6,3 | 315; 500 |
| 125; 250 | 630 | 400; 630 | 6,3; 5,0 | 500; 630 |
| 500; | 1000 | 630; 1000 | 4,0; 3,15 | 630; |
| 800 | 1000 | |||
| 1000; | 1600 | 1000; 1600; | 3,15; 2,5 | |
| 2000 | 1600; 2500 | 1250 | ||
| 4000; | 2000 | 2500; 4000; | 2,2; 1,8 | |
| 6300 | 6300 | |||
| 12500; | 2500 | 6300; 8000; | 1,5; 1,0 | 1250; |
| 16000 | 10000 | 1600 | ||
| 25000 | 4000 | 10000; 12500 | 0,8; 0,63 | 2000 |
4. ТРЕБОВАНИЯ К КОНСТРУКЦИИ
4.1 Оборудование должно обеспечивать возможность осуществления наплавки:
4.2. Отношение наибольшей частоты вращения изделия к наименьшей должно соответствовать одному из следующих значений: 10; 20; 50; 100; 200.
4.3. Наибольшая скорость перемещения наплавочной головки вдоль оси наплавляемой поверхности должна быть не менее 12 м/ч и ее отношение к наименьшей скорости перемещения должно соответствовать одному из следующих значений: 20; 50; 100; 200; 500; 1000.