ГОСТ 30220-95. Манипуляторы для контактной точечной сварки. Типы, основные параметры и размеры
(введен в действие Постановлением Госстандарта РФ от 04.11.1998 № 387)
от 4 ноября 1998 г. № 387
МАНИПУЛЯТОРЫ ДЛЯ КОНТАКТНОЙ ТОЧЕЧНОЙ СВАРКИ
ТИПЫ, ОСНОВНЫЕ ПАРАМЕТРЫ И РАЗМЕРЫ
Manipulators for contact spot welding. Types, basic parameters and dimensions
Предисловие
1. Разработан МТК 72; Украинским конструкторско-технологическим институтом сварочного производства (УкрИСП).
Внесен Государственным комитетом Украины по стандартизации, метрологии и сертификации.
2. Принят Межгосударственным Советом по стандартизации, метрологии и сертификации (Протокол № 8 МГС от 10 октября 1995 г.).
| Наименование государства | Наименование национального органа по стандартизации |
|---|---|
| Республика Армения | Армгосстандарт |
| Республика Беларусь | Госстандарт Беларуси |
| Республика Казахстан | Госстандарт Республики Казахстан |
| Киргизская Республика | Киргизстандарт |
| Республика Молдова | Молдовастандарт |
| Российская Федерация | Госстандарт России |
| Республика Таджикистан | Таджикгосстандарт |
| Туркменистан | Главная государственная инспекция Туркменистана |
| Республика Узбекистан | Узгосстандарт |
| Украина | Госстандарт Украины |
3. Постановлением Государственного комитета Российской Федерации по стандартизации и метрологии от 4 ноября 1998 г. № 387 межгосударственный стандарт ГОСТ 30220-95 введен в действие непосредственно в качестве государственного стандарта Российской Федерации с 1 января 2000 г.
1. Область применения
Настоящий стандарт распространяется на манипуляторы для контактной точечной сварки (далее — манипуляторы), предназначенные для установки и перемещения сварочного оборудования при контактной точечной сварке плоскостных металлоконструкций.
Требования настоящего стандарта являются рекомендуемыми.
2. Типы и исполнения
2.1 Манипуляторы должны изготавливаться следующих типов:
2.2 Манипуляторы должны изготавливаться следующих исполнений:
по числу степеней подвижности:
по месту размещения источника сварочного тока:
- со встроенным в конструкцию манипулятора источником сварочного тока,
- со встроенным в рабочий орган, установленный на манипулятор, источником сварочного тока,
- с отдельным (вне конструкции манипулятора) источником сварочного тока.
3. Основные параметры и размеры
Основные параметры и размеры манипуляторов должны соответствовать указанным в таблице 1. Обозначения основных параметров и размеров указаны на рисунке 1.
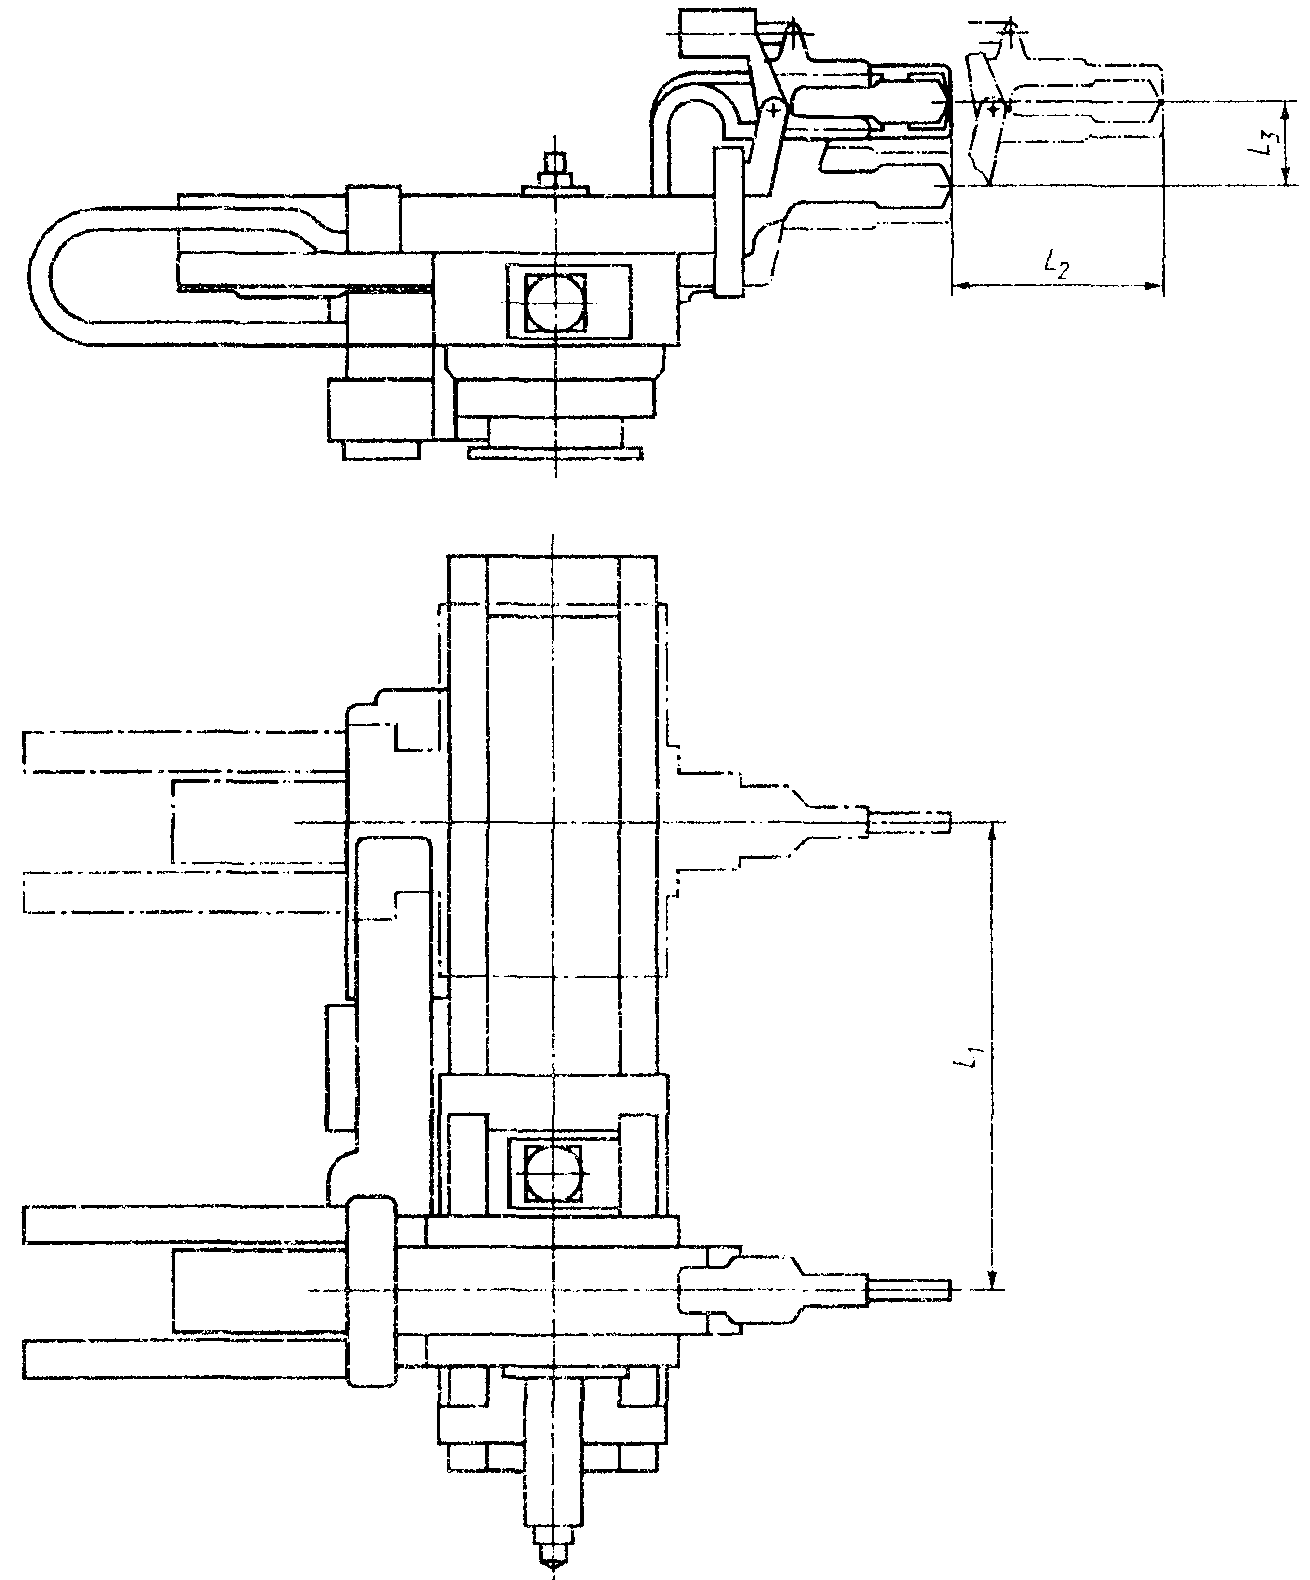
L_{3} — вертикальный ход рабочего органа
Примечание. Рисунок не определяет конструкцию манипулятора.
| Номинальная грузоподъемность, кг | Производительность сварки, точек/мин, не менее | Продольный ход рабочего органа L , мм, 1 не менее | Поперечный ход рабочего органа L , мм, 2 не менее | Вертикальный ход рабочего органа L , мм, 3 не менее | Максимальная абсолютная погрешность позиционирования, мм | Скорость перемещения, м/с, не менее |
| 100 | 40 | 630; 1000; | 400; 500; | 100; 160; | 0,5 | 0,5 |
| 160 | 1250; 1600; 2000; 2500; 3150; 4000; | 630; 800; 1000; 1250 | 250; 400 | 1,0 | ||
| 250 | 30 | 1,0 | 0,4 | |||
| 400 | 30 | 6300; 10000 | - | - | 1,0 | 0,4 |
| Примечания. 1. Грузоподъемность включает в себя массу источника сварочного тока и рабочего органа, кроме манипуляторов с отдельным | ||||||
| (вне конструкции манипулятора) источником сварочного тока. | ||||||
| 2. Производительность соответствует продолжительности цикла сварки не | ||||||
| более 0,4 с и расстоянию между сварными точками 20 мм. | ||||||
| 3. Грузоподъемность 400 кг применяется только для манипуляторов с одной степенью подвижности. | ||||||