ГОСТ 3.1705-81. Межгосударственный стандарт. Единая система технологической документации. Правила записи операций и переходов. Сварка
(утв. и введен в действие Постановлением Госстандарта СССР от 25.03.1981 № 1564)
от 25 марта 1981 г. № 1564
ЕДИНАЯ СИСТЕМА ТЕХНОЛОГИЧЕСКОЙ ДОКУМЕНТАЦИИ
ПРАВИЛА ЗАПИСИ ОПЕРАЦИЙ И ПЕРЕХОДОВ
Unified system of technological documentation. Rules for writing down operations and manufacturing steps. Welding
1 июля 1982 года
ИНФОРМАЦИОННЫЕ ДАННЫЕ
1. Разработан и внесен Государственным комитетом СССР по стандартам.
2. Утвержден и введен в действие Постановлением Государственного комитета СССР по стандартам от 25.03.1981 № 1564.
4. Ссылочные нормативно-технические документы.
| Обозначение НТД, на который дана ссылка | Номер пункта |
|---|---|
| ГОСТ 2.004-88 ГОСТ 2.312-72 | 6 6 |
5. Переиздание. Август 2005 г.
1. Настоящий стандарт устанавливает правила записи технологических операций и переходов сварки в документах, применяемых для описания технологических процессов и операций изготовления деталей и сборочных единиц (далее — документы).
2. Устанавливаются следующие формы записи наименования операции:
Полная запись наименования операции совпадает с наименованием вида (способа) сварки в данной операции (см. Приложение 1).
Краткой записью наименования операции является «Сварка».
3. Полную запись наименования операции следует применять в маршрутной карте при маршрутном описании технологического процесса, если входящие в операцию переходы не отличаются видом (способом) сварки.
Краткую запись наименования операции следует применять в документах любого вида, если входящие в операцию переходы отличаются видом (способом) сварки.
Кодовое обозначение следует применять при обработке данных техническими средствами, совместно с полной или краткой записью наименования операции или без нее.
В остальных случаях форму записи наименования операции устанавливает разработчик документа.
4. При необходимости в наименование операции включают указания о выполнении сварки прихватками, степени механизации сварки и другие дополнительные сведения (например, «Ручная дуговая сварка прихватками», «Автоматическая аргонодуговая сварка плавящимся электродом»).
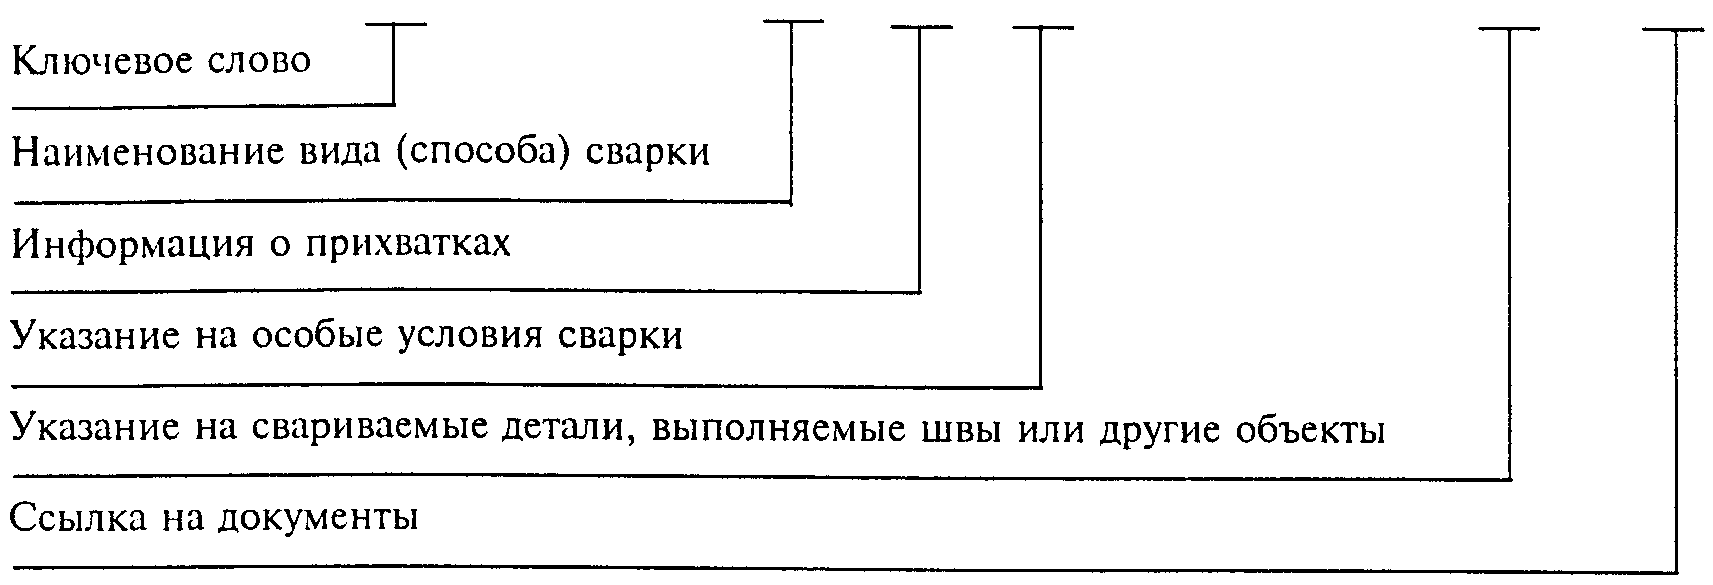
5. Запись содержания операции (перехода) должна включать:
- ключевое слово («Сварить», «Прихватить», «Приварить», «Подварить», «Заварить» или «Выполнить»);
- наименование вида (способа) сварки, если в документе применена краткая запись наименования операции или соответствующее ей кодовое обозначение;
- информацию о прихватках, содержащую данные об их размерах, количестве и/или расположении (только для переходов с ключевым словом «Прихватить»), если она отсутствует на эскизе или не указана в соответствующих графах документа;
- указание на свариваемые детали, выполняемые швы или другие объекты.
При необходимости в запись содержания операции (перехода) включают:
- особые условия сварки (положение сварки, последовательность ее выполнения и др.);
- ссылку на документы, содержащие информацию, которая дополняет или разъясняет текстовую запись (эскиз, чертеж и др.).
6. При записи информации о прихватках следует применять вспомогательные знаки и обозначения данных по ГОСТ 2.312 и стандартам на основные типы, конструктивные элементы и размеры сварных соединений.
При использовании в технологическом проектировании средств механизации и автоматизации инженерно-технических работ отсутствующий на печатающих устройствах знак «  » заменяют прописной буквой «К», а строчные буквы и знак «+/-» — по правилам ГОСТ 2.004.
7. Запись содержания перехода следует выполнять как указано на схеме с учетом требований п. 5.
Сварить дуговой сваркой в углекислом газе порошковой проволокой в положении «в лодочку» детали __ согласно эскизу.
Сварить дуговой сваркой в инертных газах плавящимся электродом детали __.
Прихватить детали согласно эскизу.
Прихватить 50 +/- 5/200 +/- 10 детали __.
Прихватить 5^{+ 1}/25 \pm 2 детали __.
Прихватить контактной точечной сваркой 5^{+ 1}/25 \pm 2 детали __.
Прихватить контактной точечной сваркой d = 5^{+ 1} в трех равноудаленных местах детали __.
Прихватить дуговой сваркой в углекислом газе порошковой проволокой швами  6^{+ 1} , 30 +/- 5/150 +/- 10 детали __.
Прихватить швами  8^{+ 1,5} длиной 30 +/- 5 в четырех диаметрально противоположных местах детали __.
Приварить технологические пластины.
Заварить технологическое отверстие.
Выполнить одновременно швы __.
Примечание. Линейка в примерах показана условно для определения места указания обозначений или номеров позиций деталей и сборочных единиц или номеров сварных швов по конструкторскому документу или эскизу.
8. Особые условия сварки могут быть записаны отдельными предложениями (например, «Сварку производить после остывания до температуры ниже 473 К и зачистки каждого предыдущего валика») в конце записи содержания перехода (операции), на эскизе или в графе «Особые указания».
9. При описании операции следует указывать в технологической последовательности переходы зачистки, сборки и другие, если их выполняют на том же рабочем месте, где производится сварка, и те же исполнители. При этом следует руководствоваться правилами, установленными в соответствующих нормативно-технических документах.
10. В записи операции (перехода) допускается применять сокращения отдельных слов и словосочетаний, приведенные в Приложении 2, если при этом исключается возможность различного понимания.
Диффузионная сварка в активных газах
Диффузионная сварка в инертных газах
Дуговая сварка в азоте неплавящимся электродом без присадочного металла
Дуговая сварка в азоте неплавящимся электродом с присадочным металлом
Дуговая сварка в азоте плавящимся электродом
Дуговая сварка в вакууме неплавящимся электродом без присадочного металла
Дуговая сварка в вакууме неплавящимся электродом с присадочным металлом
Дуговая сварка в вакууме плавящимся электродом
Дуговая сварка в инертных газах неплавящимся электродом без присадочного металла
Дуговая сварка в инертных газах неплавящимся электродом с присадочным металлом
Дуговая сварка в инертных газах плавящимся электродом
Дуговая сварка в концентрических потоках инертного и активного газов неплавящимся электродом без присадочного металла
Дуговая сварка в концентрических потоках инертного и активного газов неплавящимся электродом с присадочным металлом
Дуговая сварка в концентрических потоках инертного и активного газов плавящимся электродом
Дуговая сварка в смеси инертных и активных газов плавящимся электродом
Дуговая сварка в углекислом газе неплавящимся электродом без присадочного металла
Дуговая сварка в углекислом газе неплавящимся электродом с присадочным металлом
Дуговая сварка в углекислом газе порошковой проволокой
Дуговая сварка в углекислом газе сплошной проволокой
Дуговая сварка порошковой проволокой
Дуговая сварка по флюсу неплавящимся электродом без присадочного металла
Дуговая сварка по флюсу неплавящимся электродом с присадочным металлом
Дуговая сварка по флюсу плавящимся электродом
Дуговая сварка покрытыми электродами
Дуговая сварка пучком покрытых электродов
Дуговая сварка самозащитной проволокой
Контактная шовно-стыковая сварка
Ультразвуковая стыковая сварка
Ультразвуковая точечная сварка
| Слово (словосочетание) | Сокращение |
|---|
В наименованиях операций и видов (способов) сварки
| Автоматическая | Автомат. |
|---|---|
| Ацетилено-кислородная | Ацетил.-кисл. |
| Бензино-кислородная | Бенз.-кисл. |
| Без присадочного металла | Без прис. мет. |
| В активных газах | В актив. газах |
| В водяном паре | В вод. паре |
| В инертных газах | В инерт. газах |
| В концентрических потоках | В концентрич. потоках |
| Водородно-кислородная | Водор.-кисл. |
| В углекислом газе | В углек. газе |
| Газовая | Газ. |
| Газопрессовая | Газопрес. |
| Диффузионная | Диф. |
| Дуговая | Дуг. |
| Дугопрессовая | Дугопрес. |
| Индукционная | Индукц. |
| Индукционно-прессовая | Индукц.-прес. |
| Ионно-лучевая | Ионно-луч. |
| Керосино-кислородная | Керос.-кисл. |
| Контактная | Контакт. |
| Кузнечная | Кузн. |
| Лазерная | Лазер. |
| Лежачим электродом | Лежачим эл-дом |
| Магнитно-импульсная | Магн.-имп. |
| Метано-кислородная | Метано-кисл. |
| Наклонным электродом | Накл. эл-дом |
| Неплавящимся электродом | Неплав. эл-дом |
| Оплавлением | Оплавл. |
| Плавящимся электродом | Плав. эл-дом |
| Плазменная | Плазм. |
| Полуавтоматическая | Полуавтомат. |
| Порошковой проволокой | Порош. провол. |
| Пропан-бутано-кислородная | Пропан-бутано-кисл. |
| Рельефная | Рельеф. |
| Самозащитной проволокой | Самозащ. провол. |
| Световая | Свет. |
| Сопротивлением | Сопрот. |
| Сплошной проволокой | Сплош. провол. |
| С присадочным металлом | С прис.мет. |
| Стыковая | Стык. |
| Термитная | Термит. |
| Термитно-прессовая | Термитно-прес. |
| Термокомпрессионная | Термокомпр. |
| Точечная | Точеч. |
| Ультразвуковая | Ультразв. |
| Холодная | Холод. |
| Шлакопрессовая | Шлакопрес. |
| Шовно-стыковая | Шовно-стык. |
| Электронно-лучевая | Электр.-луч. |
| Электрошлаковая | Электрошл. |
В указаниях на особые условия сварки
| В вертикальном положении | В верт. полож. |
|---|---|
| В горизонтальном положении | В гориз. полож. |
| В нижнем положении | В нижн. полож. |
| В положении «в лодочку» | В полож. «в лодочку» |
| В полувертикальном положении | В полуверт. полож. |
| В полугоризонтальном положении | В полугориз. полож. |
| В полупотолочном положении | В полупотолоч. полож. |
| В потолочном положении | В потолоч. полож. |
| В установленной последовательности | В устан. послед. |
| Одновременно | Одновр. |
| С внутренней стороны соединения | С внутр. стор. соед. |
| С наружной стороны соединения | С нар. стор. соед. |
| С обеих сторон соединения | С обеих стор. соед. |
| С принудительным формированием шва | С принуд. формир. шва |
| С сопутствующим подогревом | С сопут. подогр. |
В указаниях на свариваемые детали, выполняемые швы или другие объекты
| Деталь | Дет. |
|---|---|
| Дефект | Деф. |
| Заготовка | Загот. |
| Замыкающий шов | Замык. шов |
| Изделие | Изд. |
| Кольцевой шов | Кольц. шов. |
| Контрольная пластина | Контр. пласт. |
| Подварочный шов | Подвар. шов |
| Продольный шов | Прод. шов |
| Сборочная единица | Сб. ед. |
| Технологическая проба | Технол. проба |
| Технологическая пластина | Технол. пласт. |
| Технологическое отверстие | Технол. отв. |
| Согласно чертежу Согласно эскизу | Согл. черт. Согл. эск. |
|---|