ГОСТ 3.1702-79. Государственный стандарт Союза ССР. Единая система технологической документации. Правила записи операций и переходов. Обработка резанием
(утв. и введен в действие Постановлением Госстандарта СССР от 05.11.1979 № 4205)
(ред. от 29.12.1982)
Примечание
С 1 июля 2003 года до вступления в силу технических регламентов акты федеральных органов исполнительной власти в сфере технического регулирования носят рекомендательный характер и подлежат обязательному исполнению только в части, соответствующей целям, указанным в пункте 1 статьи 46 Федерального закона от 27.12.2002 № 184-ФЗ. Изменение № 1 введено в действие с 1 июля 1983 года Постановлением Госстандарта СССР от 29.12.1982 № 5271.
комитета СССР по стандартам от 5 ноября 1979 г. № 4205
ГОСУДАРСТВЕННЫЙ СТАНДАРТ СОЮЗА ССР
ЕДИНАЯ СИСТЕМА ТЕХНОЛОГИЧЕСКОЙ ДОКУМЕНТАЦИИ
ПРАВИЛА ЗАПИСИ ОПЕРАЦИЙ И ПЕРЕХОДОВ. ОБРАБОТКА РЕЗАНИЕМ
Unified system of technological documentation. Rules for writing down operations and manufacturing steps. Working by stock removal
Постановлением Государственного комитета СССР по стандартам от 5 ноября 1979 г. № 4205 срок введения установлен
Разработан Государственным комитетом СССР по стандартам.
Исполнители: Н.Н. Герасимов, канд. техн. наук; Ю.Д. Амиров, канд. техн. наук; Б.С. Мендриков (руководители разработки); А.А. Локтионов, К.Н. Ничков.
Внесен Государственным комитетом СССР по стандартам.
Член Госстандарта В.Н. Шахурин.
Утвержден и введен в действие Постановлением Государственного комитета СССР по стандартам от 5 ноября 1979 г. № 4205.
1. Настоящий стандарт устанавливает правила записи технологических операций и переходов обработки резанием.
Правила распространяются на все виды обработки резанием. Допускается распространение требований настоящего стандарта на запись операций и переходов в технологических процессах обработки изделий из древесины, резины, пластмасс и т.д.
2. Наименование операции обработки резанием должно отражать применяемый вид оборудования и записываться именем прилагательным в именительном падеже (за исключением операции «Галтовка»).
3. Наименование операции следует записывать в соответствии с обязательными Приложениями 1 и 2.
4. При разработке технологических процессов, которые включают помимо операций обработки резанием прочие операции, разработчик обязан руководствоваться соответствующими нормативно-техническими документами.
5. Запись содержания операций следует выполнять в форме маршрутного или операционного описания.
6. Маршрутное описание содержания операции следует применять в единичном и опытном производстве на соответствующих формах маршрутных карт (МК).
7. Операционное описание содержания операции следует применять в серийном и массовом производстве.
Допускается применять операционное описание отдельных операций в единичном и опытном производстве.
8. В содержании операции должны быть отражены все необходимые действия, выполняемые в технологической последовательности исполнителем или исполнителями, по обработке изделия или его составных частей на одном рабочем месте. В случае выполнения на данном рабочем месте прочих видов работ (кроме обработки резанием), выполняемых другими исполнителями, их действия также следует отражать в содержании операции.
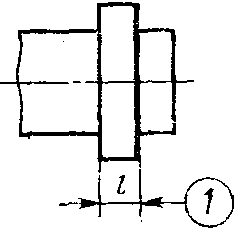
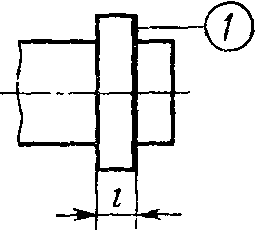
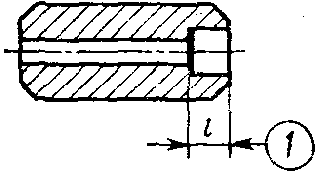
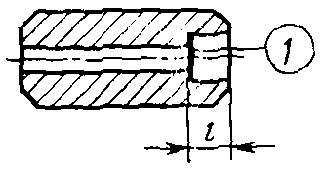
Например, при участии в выполнении операции исполнителей, осуществляющих технический контроль установки или измерение параметров обрабатываемого изделия, в тексте содержания операции следует указать:
«Проверить выполнение пер. 1» и т.п.
9. При разработке документов следует отражать все необходимые требования и средства, обеспечивающие безопасность труда во время обработки.
Запись информации и оформление документов следует выполнять в соответствии с требованиями нормативно-технических документов системы стандартов безопасности труда (ССБТ).
10. В содержание операции (перехода) должно быть включено:
ключевое слово, характеризующее метод обработки, выраженное глаголом в неопределенной форме (например, точить, сверлить, фрезеровать и т.п.);
наименование обрабатываемой поверхности конструктивных элементов или предметов производства (например, цилиндр, галтель, заготовка и т.п.);
информация по размерам или их условным обозначениям;
дополнительная информация, характеризующая количество одновременно или последовательно обрабатываемых поверхностей, характер обработки (например, предварительно, одновременно, по копиру и т.п.).
11. Порядок формирования записи содержания операции маршрутного описания можно условно выразить в виде следующего кода:
| Дополнительная информация (Приложение 4, ч. 4) | ||||||
| Дополнительная информация, (Приложение 4, ч. 3) | ||||||
| Условное обозначение размеров и конструктивных элементов (Приложение 6) | ||||||
| Наименование предметов производства, обрабатываемых поверхностей и конструктивных элементов (Приложение 5) | ||||||
| Дополнительная информация (Приложение 4, ч. 2) | ||||||
| Дополнительная информация (Приложение 4, ч. 1) | ||||||
| Ключевое слово (Приложение 3) | ||||||
12. При записи содержания операции допускается полная или сокращенная форма записи.
13. Полную запись следует выполнять при отсутствии графических изображений и для комплексного отражения всех действий, выполняемых исполнителем или исполнителями. В этом случае следует указывать дополнительную информацию по п. 11 настоящего стандарта.
14. Сокращенную запись следует выполнять при наличии графических изображений, которые достаточно полно отражают всю необходимую информацию по обработке резанием.
В этом случае в записи содержания операции дополнительная информация не указывается.
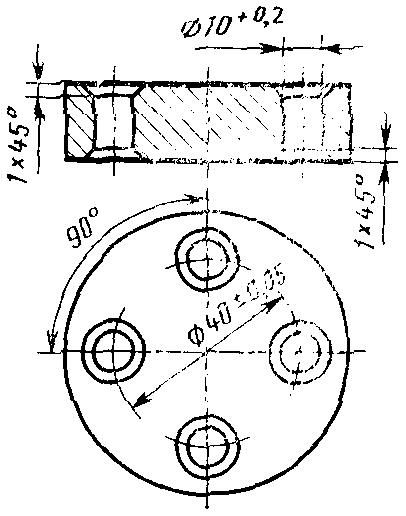
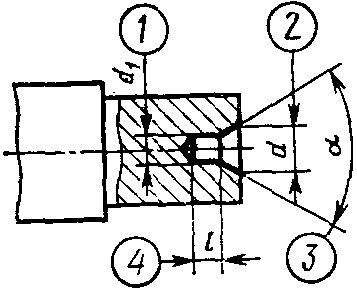
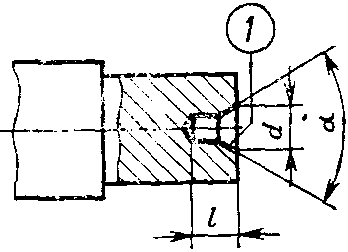
Сверлить 4 сквозных отверстия с последующим зенкованием фасок, выдерживая d = 10 + 0,2, d = 40 +/- 0,05, 90^{\circ} \pm 30´ и 1 x 45°, согласно чертежу.
Сверлить 4 отв. d = 10 + 0,2, зенковать фаски 1 x 45°, согласно чертежу.
15. Порядок формирования записи содержания перехода можно условно выразить в виде следующего кода:
| Условное обозначение размеров и конструктивных элементов (Приложение 6) | ||
| Наименование предметов производства, обрабатываемых поверхностей, конструктивных элементов (Приложение 5) | ||
| Ключевое слово (Приложение 3) | ||
16. При записи содержания перехода допускается полная или сокращенная форма записи.
17. Полную запись следует выполнять при необходимости перечисления всех выдерживаемых размеров. Данная запись характерна для промежуточных переходов, не имеющих графических иллюстраций. В этом случае в записи содержания перехода следует указывать исполнительные размеры с их предельными отклонениями.
Например, «Точить поверхность, выдерживая d = 40 — 0,34 и l = 100 +/- 0,6».
38. Сокращенную запись следует выполнять при условии ссылки на условное обозначение конструктивного элемента обрабатываемого изделия. Данная запись выполняется при достаточной графической информации.
19. Допускается в записи содержания перехода применять дополнительную информацию по рекомендуемому Приложению 4. Порядок записи дополнительной информации в этом случае должен соответствовать п. 11 настоящего стандарта.
20. Запись содержания перехода следует выполнять в соответствии с рекомендуемым Приложением 7.
21. Запись вспомогательных переходов следует выполнять в соответствии с указанными выше правилами для технологических переходов.
Выбор соответствующих ключевых слов следует производить по обязательному Приложению 3 (начиная с условного кода 80). Запись вспомогательных переходов допускается не выполнять:
при маршрутном описании технологических операций;
при операционном описании и применении карты эскизов (КЭ) или соответствующих операционных карт (ОК), имеющих место для графического изображения обрабатываемой заготовки с указанием условных обозначений применяемых баз и опор.
При соблюдении указанных требований разработчик обязан заполнить соответствующие графы в документах, предусматривающих запись вспомогательного времени.
Примечание. Требования данного пункта не распространяются на запись вспомогательных переходов, предусматривающих переустановку заготовок (деталей) при отсутствии соответствующих графических изображений и условных обозначений применяемых баз и опор. В данном случае следует выполнять соответствующую запись.
Например, «Переустановить и закрепить деталь».
22. Установление полной или сокращенной записи содержания операции (перехода) для каждого случая определяется разработчиком документов.
23. В записи операции или перехода не рекомендуется указывать шероховатость обрабатываемых поверхностей. Разработчиком документов такая информация используется при маршрутном описании из конструкторского документа, а при операционном описании указывается на КЭ или ОК, имеющей зону для графической иллюстрации.
Допускается в тексте указывать информацию о шероховатости поверхности, если она относится к предварительно обрабатываемым поверхностям и не может быть указана на КЭ или ОК.
24. При текстовой записи информации в документах следует применять допускаемые сокращения слов и словосочетаний в соответствии с рекомендуемыми Приложениями 4, 5 и 8.
25. При формировании записи содержания операции (перехода) необходимо стремиться к оптимизации информации.
26. При работе с обязательным Приложением 3 и рекомендуемыми Приложениями 4 — 6 следует руководствоваться требованиями пп. 27 - 34.
27. При маршрутном описании операции в дополнение к п. 11 настоящего стандарта допускается указывать по обязательному Приложению 3 в одном предложении несколько ключевых слов, характеризующих последовательность обработки изделия в данной операции (см. пример сокращенной записи содержания операции к п. 14 настоящего стандарта).
28. Дополнительная информация при записи операций и переходов выбирается разработчиком документов по рекомендуемому Приложению 4.
29. Дополнительная информация (рекомендуемое Приложение 4, ч. 1) применяется только при необходимости указания количества последовательно или одновременно обрабатываемых поверхностей или конструктивных элементов.
Например, «Точить две канавки, согласно эскизу».
30. Дополнительная информация (рекомендуемое Приложение 4, ч. 2) применяется при уточнении названия обрабатываемой поверхности или конструктивного элемента, выбранных по рекомендуемому Приложению 5.
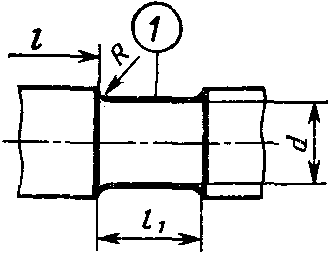
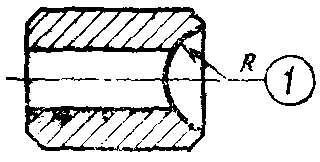
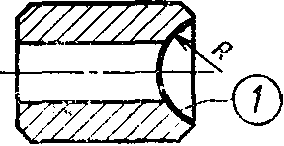
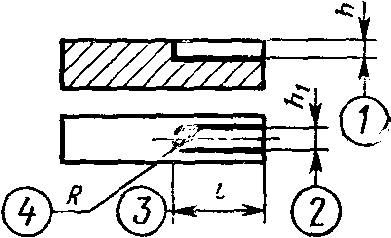
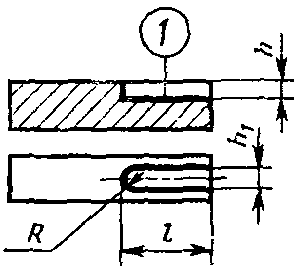
Например, «Фрезеровать криволинейную поверхность 1».
31. Дополнительная информация (рекомендуемое Приложение 4, ч. 3) применяется при маршрутном описании операции для указания заключительных действий.
Например, «Точить поверхность, выдерживая размеры d1 = 40 — 0,34; d2 = 20 — 0,24; l1 = 40 +/- 0,2; l2 = 60 +/- 0,4; r = 1,5.»
32. Дополнительная информация (рекомендуемое Приложение 4, ч. 4) применяется в следующих случаях:
«Согласно чертежу» или «Согласно эскизу» — при неполном изложении информации в текстовой записи.
Ссылка на указанные документы должна расширять требования по выполнению операции или перехода с указанием в них дополнительных требований, размеров, особых указаний и т.п.
Например, «Протянуть поверхность 1, согласно эскизу»;
«Предварительно» или «Окончательно» — при предварительной или окончательной обработке поверхности или конструктивных элементов.
Допускается для действий исполнителя, связанных с окончательной обработкой изделия и получением соответствующих размеров согласно документов, термин «Окончательно» не указывать.
Например, «Точить поверхности 1, 2, 3 и 4 предварительно»;
«Точить поверхности 1, 2, 3 и 4»;
«Последовательно» или «Одновременно» — при последовательной или одновременной обработке поверхностей или конструктивных элементов;
«По разметке» — при маршрутном изложении технологических операций.
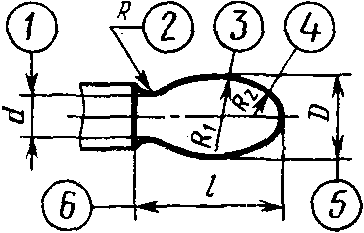
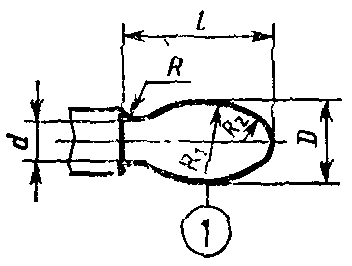
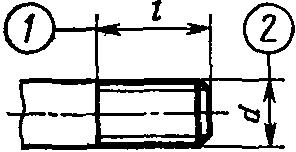
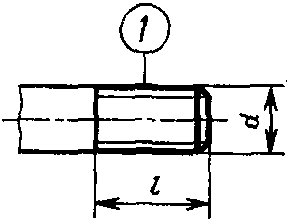
33. При использовании рекомендуемого Приложения 6 допускается:
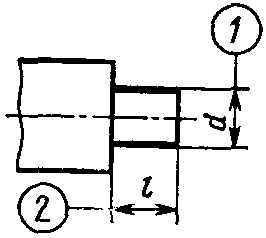
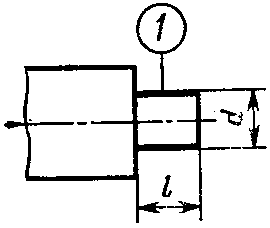
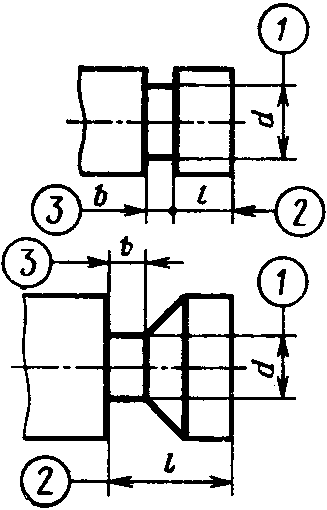
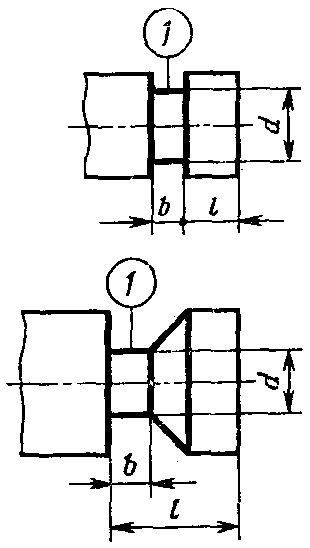
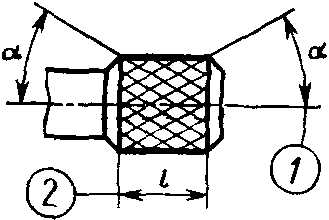
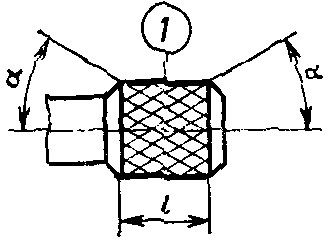
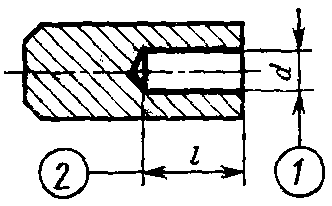
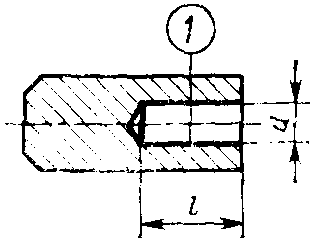
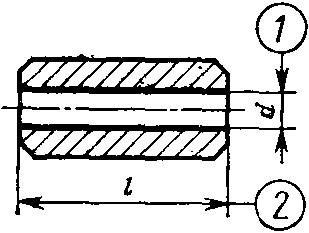
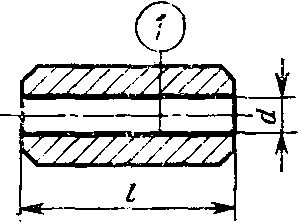
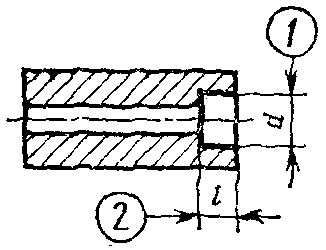
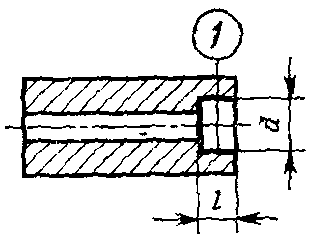
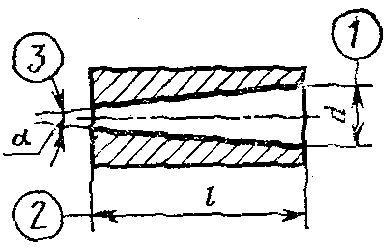
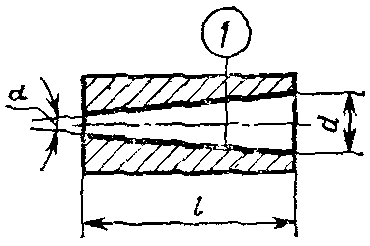
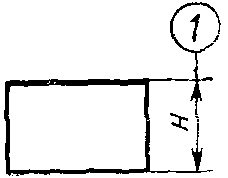
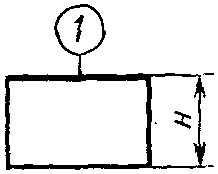
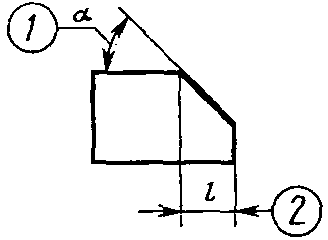
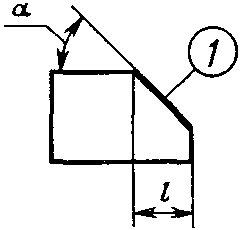
в записи перехода указывать условное обозначение размеров и не обводить их знаком окружности.
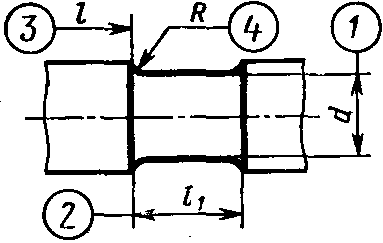
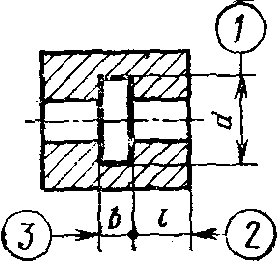
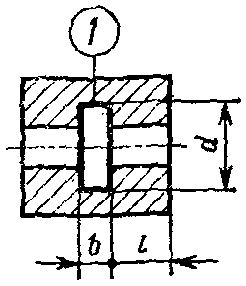
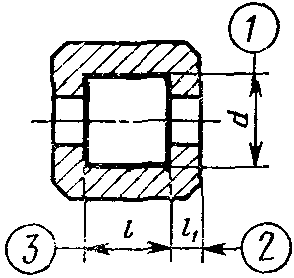
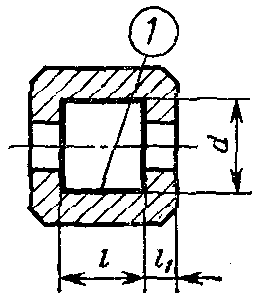
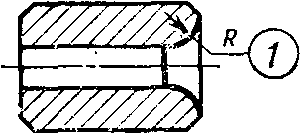
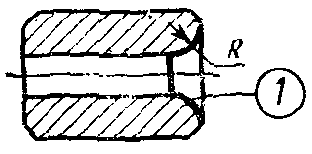
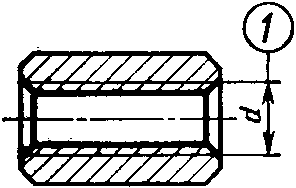
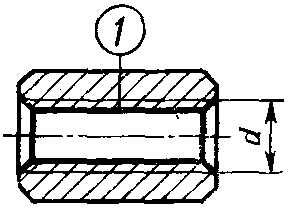
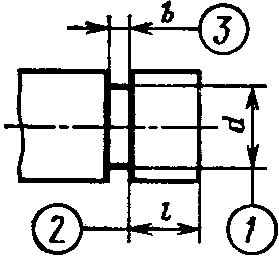
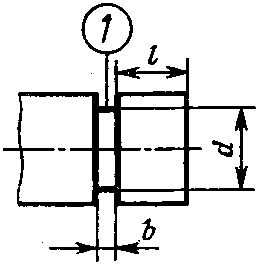
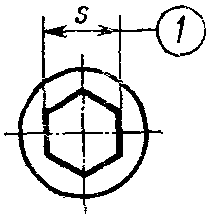
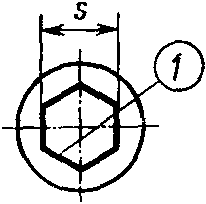
Например, «Шлифовать поверхность, выдерживая размеры 1, 2 и 3»;
при заполнении документов рукописным способом — вместо условного обозначения d применять Ø ;
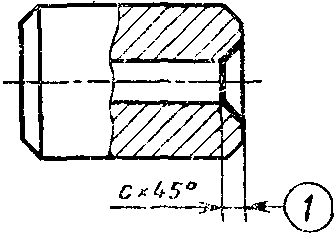
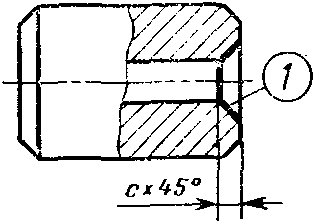
не указывать условные обозначения длины, ширины, фаски.
Например, «Расточить поверхность, выдерживая размеры Ø 100 — 0,24, 40 +/- 0,2 и 1,5 x 45°.»
Примечания. 1. При рукописном заполнении документов указание предельных отклонений размеров следует выполнять по ГОСТ 2.307-68.
2. При машинописном (или с применением других печатающих устройств) заполнении документов предельные отклонения размеров записывают в одну строку после записи размера с заключением в скобки. Например: 40 (+ 0,2; — 0,2).
(примечания введены Изменением № 1, введенным Постановлением Госстандарта СССР от 29.12.1982 № 5271)
34. Информацию, не вошедшую в Приложения, допускается устанавливать в отраслевых стандартах.
35. Условные коды, приведенные в Приложениях настоящего стандарта, следует применять только при формировании записи содержания операции или перехода. Запись условных кодов в технологические документы не требуется.
(п. 35 введен Изменением № 1, введенным Постановлением Госстандарта СССР от 29.12.1982 № 5271)
ГРУППЫ ОПЕРАЦИЙ ОБРАБОТКИ РЕЗАНИЕМ
| Номер | Наименование операции | |
| Операции по порядку | Группы операций | |
| 01 | 01 | Автоматно-линейная |
| 02 | 02 | Агрегатная |
| 03 | 03 | Долбежная |
| 04 | 04 | Зубодолбежная |
| 05 | 04 | Зубозакругляющая |
| 06 | 04 | Зубонакатная |
| 07 | 04 | Зубообкатывающая |
| 08 | 04 | Зубоприрабатывающая |
| 09 | 04 | Зубопритирочная |
| 10 | 04 | Зубопротяжная |
| 11 | 04 | Зубострогальная |
| 12 | 04 | Зуботокарная |
| 13 | 04 | Зубофрезерная |
| 14 | 04 | Зубохонинговальная |
| 15 | 04 | Зубошевинговальная |
| 16 | 04 | Зубошлифовальная |
| 17 | 04 | Специальная зубообрабатывающая |
| 18 | 04 | Шлиценакатная |
| 19 | 04 | Шлицестрогальная |
| 20 | 04 | Шлицефрезерная |
| 21 | 05 | Комбинированная |
| 22 | 06 | Виброабразивная |
| 23 | 06 | Галтовка |
| 24 | 06 | Доводочная |
| 25 | 06 | Опиловочная |
| 26 | 06 | Полировальная |
| 27 | 06 | Притирочная |
| 28 | 06 | Суперфинишная |
| 29 | 06 | Хонинговальная |
| 30 | 07 | Абразивно-отрезная |
| 31 | 07 | Ленточно-отрезная |
| 32 | 07 | Ножовочно-отрезная |
| 33 | 07 | Пило-отрезная |
| 34 | 07 | Токарно-отрезная |
| 35 | 07 | Фрезерно-отрезная |
| 36 | 08 | Расточная с ЧПУ |
| 37 | 08 | Сверлильная с ЧПУ |
| 38 | 08 | Токарная с ЧПУ |
| 39 | 08 | Фрезерная с ЧПУ |
| 40 | 08 | Шлифовальная с ЧПУ |
| 41 | 09 | Вертикально-протяжная |
| 42 | 09 | Горизонтально-протяжная |
| 43 | 10 | Алмазно-расточная |
| 44 | 10 | Вертикально-расточная |
| 45 | 10 | Горизонтально-расточная |
| 46 | 10 | Координатно-расточная |
| 47 | 11 | Болтонарезная |
| 48 | 11 | Гайконарезная |
| 49 | 11 | Резьбонакатная |
| 50 | 12 | Вертикально-сверлильная |
| 51 | 12 | Горизонтально-сверлильная |
| 52 | 12 | Координатно-сверлильная |
| 53 | 12 | Радиально-сверлильная |
| 54 | 12 | Сверлильно-центровальная |
| 55 | 13 | Поперечно-строгальная |
| 56 | 13 | Продольно-строгальная |
| 57 | 14 | Автоматная токарная |
| 58 | 14 | Вальцетокарная |
| 59 | 14 | Лоботокарная |
| 60 | 14 | Резьботокарная |
| 61 | 14 | Специальная токарная |
| 62 | 14 | Токарно-бесцентровая |
| 63 | 14 | Токарно-винторезная |
| 64 | 14 | Токарно-затыловочная |
| 65 | 14 | Токарно-карусельная |
| 66 | 14 | Токарно-копировальная |
| 67 | 14 | Токарно-револьверная |
| 68 | 14 | Торцеподрезная центровальная |
| 69 | 15 | Барабанно-фрезерная |
| 70 | 15 | Вертикально-фрезерная |
| 71 | 15 | Горизонтально-фрезерная |
| 72 | 15 | Гравировально-фрезерная |
| 73 | 15 | Карусельно-фрезерная |
| 74 | 15 | Копировально-фрезерная |
| 75 | 15 | Продольно-фрезерная |
| 76 | 11 | Резьбофрезерная |
| 77 | 15 | Специальная фрезерная |
| 78 | 15 | Универсально-фрезерная |
| 79 | 15 | Фрезерно-центровальная |
| 80 | 15 | Шпоночно-фрезерная |
| 81 | 16 | Бесцентрово-шлифовальная |
| 82 | 16 | Вальцешлифовальная |
| 83 | 16 | Внутришлифовальная |
| 84 | 16 | Заточная |
| 85 | 16 | Карусельно-шлифовальная |
| 86 | 16 | Координатно-шлифовальная |
| 87 | 16 | Круглошлифовальная |
| 88 | 16 | Ленточно-шлифовальная |
| 89 | 16 | Обдирочно-шлифовальная |
| 90 | 16 | Плоскошлифовальная |
| 91 | 16 | Резьбошлифовальная |
| 92 | 16 | Торцешлифовальная |
| 93 | 16 | Центрошлифовальная |
| 94 | 16 | Шлифовальная специальная |
| 95 | 16 | Шлифовально-затыловочная |
| 96 | 16 | Шлицешлифовальная |
(в ред. Изменения № 1, введенного Постановлением Госстандарта СССР от 29.12.1982 № 5271)
Примечание. Допускается использовать сокращенную форму записи, применяя наименование группы операций в соответствии с обязательным Приложением 1.
Допускается вносить код операции по классификатору технологических операций в машиностроении и приборостроении и не указывать наименование соответствующей операции.
| Условный код | Ключевое слово | Номер | |
| группы операций | операции | ||
| 01 | Вальцевать | 14 | 58 |
| 02 | Врезаться | 14 | 57, 59 - 68 |
| 03 | Галтовать | 06 | 23 |
| 04 | Гравировать | 15 | 72 |
| 05 | Довести | 06 | 24 |
| 06 | Долбить | 03, 04 | 03, 04 |
| 07 | Закруглить | 01, 02, 04 | 01, 02, 05 |
| 08 | Заточить | 16 | 84 |
| 09 | Затыловать | 14 | 64 |
| 10 | Зенкеровать, зенковать | 01, 02, 05, 08, 10, 12, 14 | 01, 02, 21, 36 - 38, 44 - 46, 50 - 54, 57 59, 61 - 63, 67 |
| 11 | <*> Навить | 01, 02, 14 | 01, 02, 57, 61 |
| 12 | <*> Накатать | 01, 02, 04, 11 | 01, 02, 06, 18, 49 |
| 13 | Нарезать | 01, 02, 05, 08, 10 - 12, 14 | 01, 02, 21, 36 - 38, 43 - 48, 50 - 53, 57, 59 - 63, 66, 67, 76 |
| 14 | Обкатать | 04 | 07 |
| 15 | Опилить | 06 | 25 |
| 16 | Отрезать | 01, 02, 05, 07, 08, 10, 14, 15 | 01, 02, 21, 30 - 35, 38, 39, 57, 61 - 63, 66, 67, 69 - 71, 75, 77, 78 |
| 17 | Подрезать | 01, 02, 05, 10, 14 | 01, 02, 21, 43 - 46, 57 - 68 |
| 18 | Полировать | 01, 02, 05, 06, 12, 14 | 01, 02, 21, 22, 26, 50 - 54, 59 - 63, 66, 67 |
| 19 | Притирать | 06 | 27 |
| 20 | Приработать | 04 | 08 |
| 21 | Протянуть | 04, 09 | 10, 41, 42 |
| 22 | Развернуть | 01, 02, 05, 08, 10, 12, 14 | 01, 02, 21, 36 - 38, 44 - 46, 50 - 53, 57, 59, 61 - 63, 67 |
| 23 | <*> Развальцевать | 14 | 58 |
| 24 | <*> Раскатать | 14 | 57, 59, 61, 65, 67 |
| 25 | Рассверлить | 01, 02, 05, 08, 10, 12, 14 | 01, 02, 21, 36 - 38, 44 - 46, 50 - 53, 57, 59, 61 - 63, 67 |
| 26 | Расточить | 01, 02, 05, 08, 10, 12, 14 | 01, 02, 21, 36 - 38, 43 - 46, 50 - 53, 57, 59 - 63, 65 - 67 |
| 27 | Сверлить | 01, 02, 05, 08, 10, 12, 14 | 01, 02, 21, 36 - 38, 43 - 46, 50 - 54, 57, 59 - 63, 65 - 68 |
| 28 | Строгать | 13 | 55, 56 |
| 29 | Суперфинишировать | 06 | 28 |
| 30 | Точить | 01, 02, 05, 08, 10, 14 | 01, 02, 21, 36, 38, 43 - 46, 57, 59 - 67 |
| 31 | Хонинговать | 01, 02, 06 | 01, 02, 29 |
| 32 | Шевинговать | 01, 02, 04 | 01, 02, 15 |
| 33 | Шлифовать | 01, 02, 04, 16 | 01, 02, 16, 81 - 96 |
| 34 | Цековать | 01, 02, 05, 08, 10, 12, 14 | 01, 02, 21, 36 - 38, 44 - 46, 50 - 54, 57, 59, 61 - 63, 67, 68 |
| 35 | Центровать | 01, 02, 05, 08, 10, 12, 14, 15 | 01, 02, 21, 36 - 38, 44 - 46, 50 - 54, 57, 59, 61 - 68, 79 |
| 36 | Фрезеровать | 01, 02, 04, 05, 08, 11, 15 | 01, 02, 13, 20, 21, 39, 69 - 80 |
| 80 | Выверить | ||
| 81 | Закрепить | ||
| 82 | Настроить | ||
| 83 | Переустановить | ||
| 84 | Переустановить и закрепить | ||
| 85 | Переустановить, выверить и закрепить | ||
| 86 | Переместить | 01 - 16 | 01 - 96 |
| 87 | Поджать | ||
| 88 | Проверить | ||
| 89 | Смазать | ||
| 90 | Снять | ||
| 91 | Установить | ||
| 92 | Установить и выверить | ||
| 93 | Установить и закрепить | ||
| 94 | Установить, выверить и закрепить | ||
<> Операции, не относящиеся к операциям обработки резанием, но выполняемые на оборудовании, которое применяется при обработке резанием.*
ДОПОЛНИТЕЛЬНАЯ ИНФОРМАЦИЯ И ЕЕ УСЛОВНЫЕ КОДЫ
(в ред. Изменения № 1, введенного Постановлением
Госстандарта СССР от 29.12.1982 № 5271)
| Часть | Условный код | Наименование дополнительной информации | Условный код конструктивных элементов обрабатываемых поверхностей | |
| полное | сокращенное | |||
| 1 | 01 | n — количество последовательно обрабатываемых поверхностей | - | 001 - 035 |
| 02 | n — количество одновременно обрабатываемых поверхностей | - | 001 - 035 | |
| 2 | 01 | Внутренняя | Внутр. | 005, 006, 010, 011, 014, 015, 020 - 023, 026, 027, 029 - 033 |
| 02 | Глухое | Глух. | 018 - 021 | |
| 03 | Кольцевая | Кольц. | 003, 004, 012, 013 | |
| 04 | Коническая | Конич. | 003, 004, 012, 013, 018, 019, 022 - 027 | |
| 05 | Криволинейная | Криволин. | 022, 023 | |
| 06 | Наружная | Нар. | 005, 006, 010, 011, 014, 015, 022, 023, 026 — 033 | |
| 11 | Сквозное | Сквозн. | 018 - 021 | |
| 12 | Спиральная | Спир. | 003, 004, 012, 013 | |
| 15 | Ступенчатая | Ступенч. | 001 - 004, 012 - 014, 018 - 023, 030, 031 | |
| (в ред. Изменения № 1, введенного Постановлением Госстандарта СССР от 29.12.1982 № 5271) 16 | ||||
| Уплотнительная | Уплотн. | 001 - 004, 012, 013 | 20 | |
| Фасонная | Фасон. | 003, 004, 012, 013, 022, | 023 25 | |
| Шлицевый | Шлиц. | 020, 021 | 26 | |
| Шпоночный | Шпон. | 020, 021 | 27 | |
| Т-образный | - | 020, 021 | 28 | |
| «Ласточкин хвост» | - | 020, 021 | 3 | |
| 01 | с r = ... | - | 001 - 006, | 010 - 014, 020 - 023, 027, 029, 031 02 |
| с r1 = ... и r2 = ... | - | 03 | ||
| с r1 = ..., r2 = ... | - | 04 | ||
| с r1 = ... \div rn = ... | - | 10 | ||
| с C = ... | - | 001 - 004, | 016, 017, 020, 021, 030 — 033 11 | |
| с C1 = ... и C2 = ... | - | 12 | ||
| с C1 = ..., C2 = ... и C3 = ... | - | 13 | ||
| с C1 = ... \div Cn = ... | - | 20 | ||
| с r = ... и C = ... | - | 001 - 004, | 020 - 023, 030, 031 21 | |
| с r1 = ..., r2 = ... и C = ... | - | 22 | ||
| с r1 = ..., r2 = ..., | C1 = ... и C2 = ... - | 23 | ||
| с r1 = ... \div rn = ..., | C1 = ... \div Cn = .. - | 4 | ||
| 01 | Окончательно | Оконч. | 001 - 035 | 02 |
| Одновременно | Одновр. | (в ред. Изменения № 1, введенного Постановлением Госстандарта СССР от 29.12.1982 № 5271) | ||
| 03 По копиру | ||||
| По копир. | 04 | По программе | ||
| По прогр. | 05 | Последовательно | ||
| Посл. | 06 | Предварительно | ||
| Предв. | 07 | С подрезкой торца | ||
| С подрез. торц. | 08 | С подрезкой торцев | ||
| С подрез. торцев | (в ред. Изменения № 1, введенного Постановлением Госстандарта СССР от 29.12.1982 № 5271) | 09 | ||
| Согласно чертежу Согл. черт. | ||||
| 10 | Согласно эскизу | Согл. эск. | ||
| Условный код | Наименование | Условный код ключевого слова | |
| полное | сокращенное | ||
| 001 | Буртик | Бурт. | 01, 05, 14, 15, 17 - 21, 23, 24, 30, 33, 36 |
| 002 | Буртики | - | |
| 003 | Выточка | Выт-ка | 30 |
| 004 | Выточки | - | |
| 005 | Галтель | Галт. | 05, 07, 15, 18 - 20, 26, 30, 33 |
| 006 | Галтели | - | |
| 007 | Деталь | Дет. | 01, 03 - 10, 14 - 36, 80 - 94 |
| 008 | Детали | - | |
| 009 | Заготовка | Загот. | 02, 15 - 17, 28, 30, 36, 80, 81, 83 - 94 |
| 010 | Зуб | - | 06, 07, 09, 13 - 15, 18 - 21, 28, 32, 33, 36 |
| 011 | Зубья | - | |
| 012 | Канавка | Канав. | 06, 15, 18 - 21, 28, 30, 31, 33, 36 |
| 013 | Канавки | - | |
| 014 | Контур | К-р | 04 - 06, 15, 18 - 21, 28, 33, 36 |
| 015 | Конус | Кон. | 04, 05, 10, 14 - 16, 18 - 20, 22, 24, 26, 30, 33 |
| 016 | Лыска | Л-ка | 05, 15, 18, 21, 28, 33, 36 |
| 017 | Лыски | Л-ки | |
| (в ред. Изменения № 1, введенного Постановлением Госстандарта СССР от 29.12.1982 № 5271) 018 | |||
| Отверстие | Отв. | 05, 06, 10, 18 - 22, 24 - 27, 29, 30, 31, 33 - 36 | 019 |
| Отверстия | - | 020 | |
| Паз | - | 05, 06, 15, 18 - 21, 28, | 33, 36 021 |
| Пазы | - | 022 | |
| Поверхность | Поверхн. | 01, 02, 04 - 10, 14, 15, | 18 - 26, 28, 30 - 36 023 |
| Поверхности | - | 024 | |
| Пружина | Пруж. | 11 | 025 |
| Пружины | - | 026 | |
| Резьба | Р-ба | 12, 13, 18, 30, 33, 36 | (в ред. Изменения № 1, введенного Постановлением Госстандарта СССР от 29.12.1982 |
| № 5271) 027 Рифление | |||
| Рифл. | 12, 13, 30, 33, 36 | 028 | Ступень |
| Ступ. | 15, 18 - 20, 30, 33, 36 | 029 | Сфера |
| - | 05, 14, 15, 18 - 20, 30, 33 | 030 | Торец |
| Т-ц | 04, 05, 17 - 19, 33, 36 | 031 | Торцы |
| Т-цы | (в ред. Изменения № 1, введенного Постановлением Госстандарта СССР от 29.12.1982 | № 5271) | |
| 032 Фаска Ф-ка | |||
| 05, 15, 18, 19, 26, 28, 30, | 33, 36-10 | 033 | Фаски Ф-ки |
| (в ред. Изменения № 1, введенного Постановлением Госстандарта СССР от 29.12.1982 | № 5271) | 034 | |
| Червяк Черв. 13, 33 | |||
| 035 | Цилиндр | Цил. | 05, 18 - 21, 29 - 31, 33 |
УСЛОВНЫЕ ОБОЗНАЧЕНИЯ РАЗМЕРОВ И КОНСТРУКТИВНЫХ
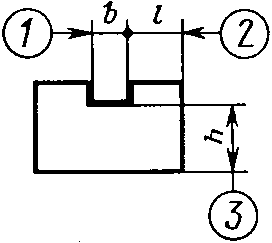
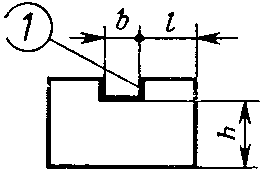
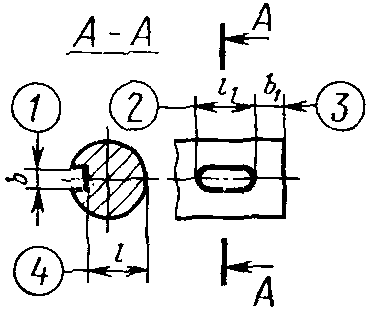
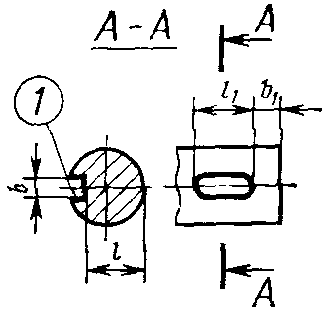
ЭЛЕМЕНТОВ ОБРАБАТЫВАЕМЫХ ПОВЕРХНОСТЕЙ И ИХ УСЛОВНЫЕ КОДЫ
(в ред. Изменения № 1, введенного Постановлением Госстандарта СССР от 29.12.1982 № 5271)
| Условный код | Условное обозначение при проектировании | Условный код элементов обрабатываемых поверхностей или предметов производства | Применение | |
| ручном | автоматизированном | |||
| 01 | 1 | 1 | 001, 005, 007, 009, 012, 015, 016, 018, 022, 024, 026 - 028, 029, 030, 032, 035 | При разработке различных операций с выполнением графической части |
| 02 1 и 2 | ||||
| 1 и 2 | 002, 004, 006, 008, 013, 017, 019, 021, 023, 031, 033, 036 | При указании условных обозначений размеров совместно с выражением «выдерживая размер...» («выдерживая размеры...» или «выдерживая...») | 03 | 1 — 3 |
| 1 — 3 | 04 | 1 — 4 | ||
| 1 — 4 | 05 | 1 — 5 | ||
| 1 — 5 | 06 | 1 — 6 | ||
| 1 — 6 | 07 | 1 — 7 | ||
| 1 — 7 | 08 | 1 — 8 | ||
| 1 — 8 | 09 | 1 — 9 | ||
| 1 — 9 | 10 | 1 — 10 | ||
| 1 — 10 | 11 | 1 — n | ||
| 1 — N | 20 | d = ... | ||
| D = ... | 003, 018, 030, 035 | При маршрутном изложении операций для указания размеров с предельными отклонениями | 21 | d = ..., l = ... |
| D = ..., L = ... | 22 | d1 = ..., d2 = ..., | ||
| l1 = ... и l2 = ... | D1 = ..., D2 = ..., L1 = ... и L2 = ... | 23 d1 = ... \div d3 = ... и | ||
| l1 = ... \div l3 = ... | D1 = ... \div D3 = ... и L1 = ... \div L3 = ... | 002, 004, 013, 015, 019, 023, 035 При обработке наружных и внутренних поверхностей совместно с выражением «выдерживая» | 24 | d1 = ... \div d4 = ... и |
| l1 = ... \div l4 = ... | D1 = ... \div D4 = ... и L1 = ... \div L4 = ... | 25 d1 = ... \div d5 = ... и | ||
| l1 = ... \div l5 = ... | D1 = ... \div D5 = ... и L1 = ... \div L5 = ... | 26 d1 = ... \div d6 = ... и | ||
| l1 = ... \div l6 = ... | D1 = ... \div D6 = ... и L1 = ... \div L6 = ... | 002, 004, 013, 015, 019, 023, 035 При обработке наружных и внутренних поверхностей совместно с выражением «выдерживая» | 27 | d1 = ... \div d7 = ... и |
| l1 = ... \div l7 = ... | D1 = ... \div D7 = ... и L1 = ... \div L7 = ... | 28 d1 = ... \div d8 = ... и | ||
| l1 = ... \div l8 = ... | D1 = ... \div D8 = ... и L1 = ... \div L8 = ... | 29 d1 = ... \div dn = ... и | ||
| l1 = ... \div ln = ... | D1 = ... \div DN = ... и L1 = ... \div LN = ... | 40 d = ..., b = ... | ||
| D = ..., B = ... | 001, 012 | При маршрутном изложении операции | 41 | d1 = ..., d2 = ... и |
| b1 = ..., b2 = ... | D1 = ..., D2 = ... и B1 = ..., B2 = ... | 002, 013 42 | d1 = ... \div d3 = ... и | |
| b1 = ... \div b3 = ... | D1 = ... \div D3 = ... и B1 = ... \div B3 = ... | 43 d1 = ... \div dn = ... и | ||
| b1 = ... \div bn = ... | D1 = ... \div DN = ... и B1 = ... \div BN = ... | 46 = ..., b = ... и t = ... | ||
| УГОЛ = ..., B = ... и T = ... | 012 | При обработке спиральных канавок | (в ред. Изменения № 1, введенного Постановлением Госстандарта СССР от 29.12.1982 | N 5271) |
47 1 = ..., b = ... и  2 = ..., t = ... | ||||
| УГОЛ = ..., B = ... и | УГОЛ = ..., T = ... 013 | (в ред. Изменения № 1, введенного Постановлением Госстандарта СССР от 29.12.1982 | № 5271) | 50 |
| r = ... R = ... 005, 014, 029 | ||||
| При обработке галтелей, сфер и других поверхностей | 51 | r1 = ... и r2 = ... | R1 = ... и R2 = ... | |
| 006, 014 | 52 | r1 = ... \div r3 = ... | R1 = ... \div R3 = ... 54 | |
| r1 = ... \div r4 = ... | R1 = ... \div R4 = ... | 55 | ||
| r1 = ... \div rn = ... | R1 = ... \div RN = ... | 58 | ||
| c = ... | C = ... | 032 | ||
| При обработке фасок | 59 | c1 = ..., c2 = ... | C1 = ..., C2 = ... | 033 |
| При обработке фасок | 60 | c1 = ... \div c3 = ... | C1 = ... \div C3 = ... | 61 |
| c1 = ... \div c4 = ... | C1 = ... \div C4 = ... | 62 | ||
| c1 = ... \div cn = ... | C1 = ... \div CN = ... | 65 | ||
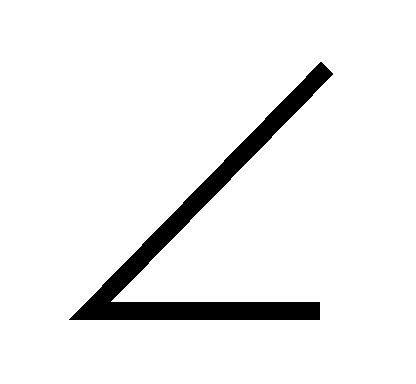 = ... | УГОЛ = ... | 015, 027, 032 | ||
| При обработке конических поверхностей | (в ред. Изменения № 1, введенного Постановлением Госстандарта СССР от 29.12.1982 | № 5271) | 66 | 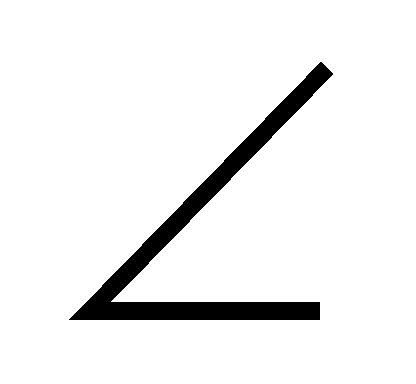 = ..., l = ... |
| УГОЛ = ... и L = ... 009, 014, 015, 016, 027 | ||||
| (в ред. Изменения № 1, введенного Постановлением Госстандарта СССР от 29.12.1982 | № 5271) | 67 | 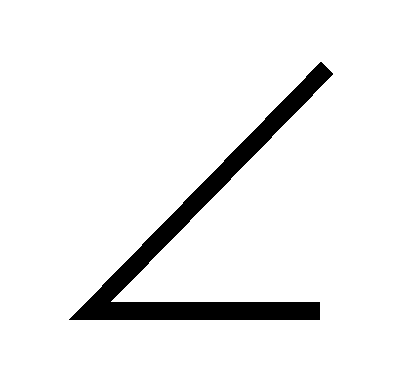 = ..., d = ... | УГОЛ = ... и D = ... |
| (в ред. Изменения № 1, введенного Постановлением Госстандарта СССР от 29.12.1982 | ||||
| № 5271) | 70 | l = ... | L = ... | 018, 027, 030 |
| 71 l1 = ..., l2 = ... | ||||
| L1 = ..., L2 = ... | 017, 019, 031 | 72 | l1 = ... \div ln = ... | L1 = ... \div LN = ... |
| 75 | d = ..., h = ... | D = ..., H = ... | 024 | |
| При навивке пружин | 76 | d1 = ..., d2 = ... и | ||
| h = ... | D1 = ..., D2 = ... и | H = ... | 024 | 78 |
| b = ..., l = ... | B = ..., L = ... 014, 022 | При обработке внутренних и наружных контуров деталей и заготовок 79 | b1 = ..., b2 = ..., | |
| l1 = ... и l2 = ... | B1 = ..., B2 = ..., | L1 = ... и L2 = ... | 023 | 80 |
| b = ..., l = ... и | h = ... B = ..., L = ... и | H = ... 014, 023 | 81 | |
| b1 = ..., b2 = ..., | l1 = ..., l2 = ... и h1 = ..., h2 = ... | B1 = ..., B2 = ..., L1 = ..., L2 = ... и | H1 = ..., H2 = ... | |
| 023 | 85 m = ..., z = ... и d = ... | M = ..., Z = ... и D = ... 011 | Для прямозубых цилиндрических колес | |
| 86 | m = ..., z = ..., \beta = ... и d = ... | M = ..., Z = ..., Б = ... и D = ... | Для косозубых цилиндрических колес | 87 |
| m = ..., z = ... и | Pn = ... M = ..., Z = ... и | PN = ... Для прямозубой зубчатой рейки | 88 | |
| m = ..., \beta = ..., | z = ... и P = ... M = ..., Б = ..., | Z = ... и PN = ... Для косозубой зубчатой рейки | ||
| Приложение 7 | Рекомендуемое | |||