ГОСТ 3.1409-86. Государственный стандарт Союза ССР. Единая система технологической документации. Формы и требования к заполнению и оформлению документов на технологические процессы (операции) изготовления изделий из пластмасс и резины
(утв. и введен в действие Постановлением Госстандарта СССР от 26.11.1986 № 3554)
Утвержден и введен в действие Постановлением Госстандарта СССР
ЕДИНАЯ СИСТЕМА ТЕХНОЛОГИЧЕСКОЙ ДОКУМЕНТАЦИИ
ФОРМЫ И ТРЕБОВАНИЯ К ЗАПОЛНЕНИЮ И ОФОРМЛЕНИЮ ДОКУМЕНТОВ
НА ТЕХНОЛОГИЧЕСКИЕ ПРОЦЕССЫ (ОПЕРАЦИИ) ИЗГОТОВЛЕНИЯ
ИЗДЕЛИЙ ИЗ ПЛАСТМАСС И РЕЗИНЫ
Unified system for technological documentation.
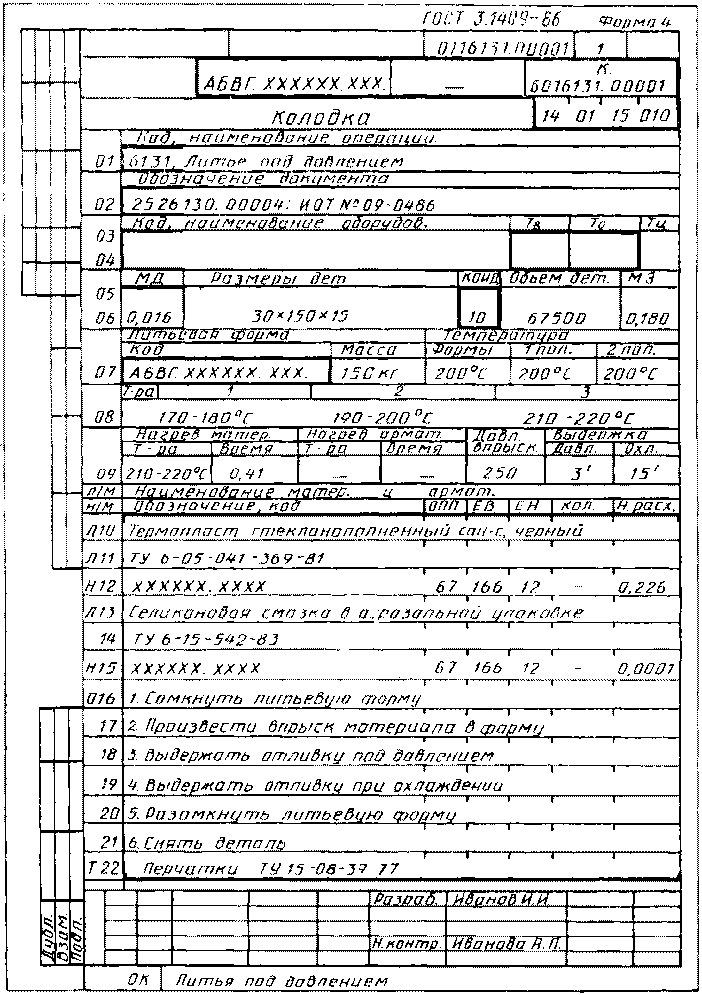
Forms and requirements for filling and arrangement
of documents on technological processes (operations)
of manufacturing plastic and rubber products
ИНФОРМАЦИОННЫЕ ДАННЫЕ
1. РАЗРАБОТАН И ВНЕСЕН Государственным комитетом СССР по стандартам
В.Ф. Курочкин, канд. техн. наук; Б.С. Мендриков (руководитель темы);
2. УТВЕРЖДЕН И ВВЕДЕН В ДЕЙСТВИЕ Постановлением Государственного комитета СССР по стандартам от 26.11.1986 № 3554
| Обозначение НТД, на который дана ссылка | Номер пункта, подпункта, перечисления, приложения |
| ГОСТ 3.1102-81 | 1 |
| ГОСТ 3.1103-82 | 2 |
| ГОСТ 3.1104-81 2; 4 | |
| ГОСТ 3.1105-84 | 1 |
| ГОСТ 3.1118-82 | 1 |
| ГОСТ 3.1119-83 | 6 |
| ГОСТ 3.1121-84 | 1; 6 |
| ГОСТ 3.1122-84 | 1 |
| ГОСТ 3.1124-86 | 2; 5 |
| Настоящий стандарт устанавливает формы и требования к заполнению и оформлению технологических документов, проектируемых различными методами, на процессы и операции изготовления изделий из пластмасс и резины. | |
1. В зависимости от применяемых методов изготовления изделий из пластмасс и резины и выполнения сопутствующих действий выбор соответствующих видов документов устанавливает разработчик документов по табл. 1.
| Наименование вида и обозначение формы документа | Условное обозначение вида документа, функции которого выполняет документ | Указания по применению |
|---|---|---|
| Операционная карта (ОК): | ||
| формы 1 и 2 | ОК | Для описания операций прессования |
| формы 3 и 4 | ОК | Для описания операций литья |
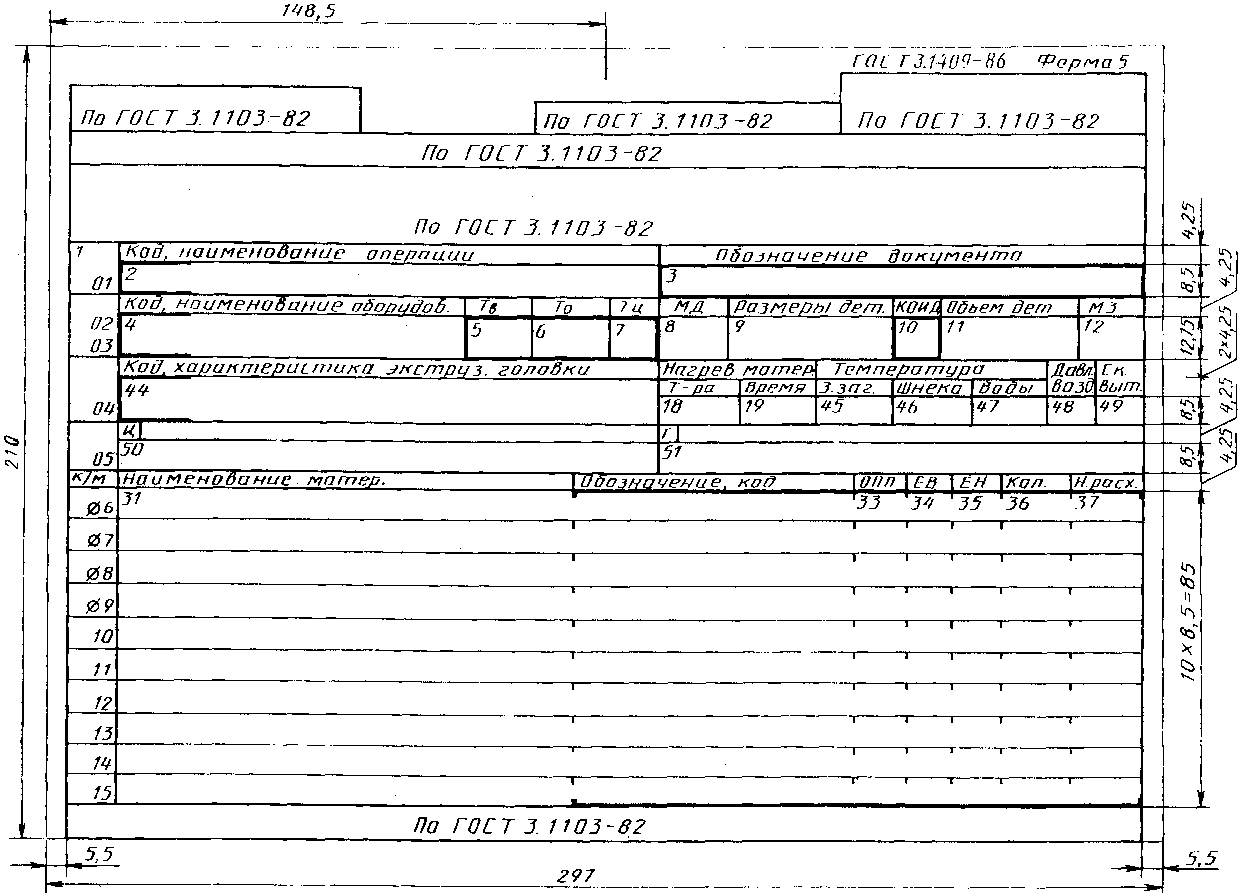
| формы 5 и 6 | ОК | Для описания операций шприцевания и экструзии |
| Маршрутная карта (МК) по ГОСТ 3.1118-82 формы 1б и 3б | ОК | В качестве продолжений ОК (формы 1 - 6) |
| МК формы 2 и 1б, 4 и 3б по ГОСТ 3.1118-82 | КТП | Для описания сопутствующих операций в технологической последовательности с применением различной степени детализации описания технологических процессов |
| То же | КТТП | Для описания основных и сопутствующих операций в технологической последовательности |
| Технологическая инструкция (ТИ) по ГОСТ 3.1105-84 формы 5 и 5а | ТИ | Для описания процессов по подготовке материалов, оборудования и т.п. |
| Карта эскизов (КЭ) формы 6 и 6а, 7 и 7а, 8 и 8а по ГОСТ 3.1105-84 | КЭ | Для указания графических иллюстраций к документам |
| Ведомость технологических документов (ВТД) формы 5 и 5а по ГОСТ 3.1122-84 | ВТД | Для указания состава изделий (деталей) к ТТП (ГТП). Необходимость применения устанавливается разработчиком документов |
| Ведомость деталей к типовому (групповому) технологическому процессу (операции) формы 2 и 2а, 3 и 3а, по ГОСТ 3.1121-84 (МК) формы 2 и 1б, 4 и 3б по ГОСТ 3.1118-82 | ВТП | Для указания состава изделий (деталей) к ТТП (ГТП) при описании сопутствующих и основных операций |
Примечание. Применение других видов документов, указанных в ГОСТ 3.1102-81 и не приведенных в табл. 1, производится в соответствии с требованиями, установленными на уровне отрасли или предприятия (организации).
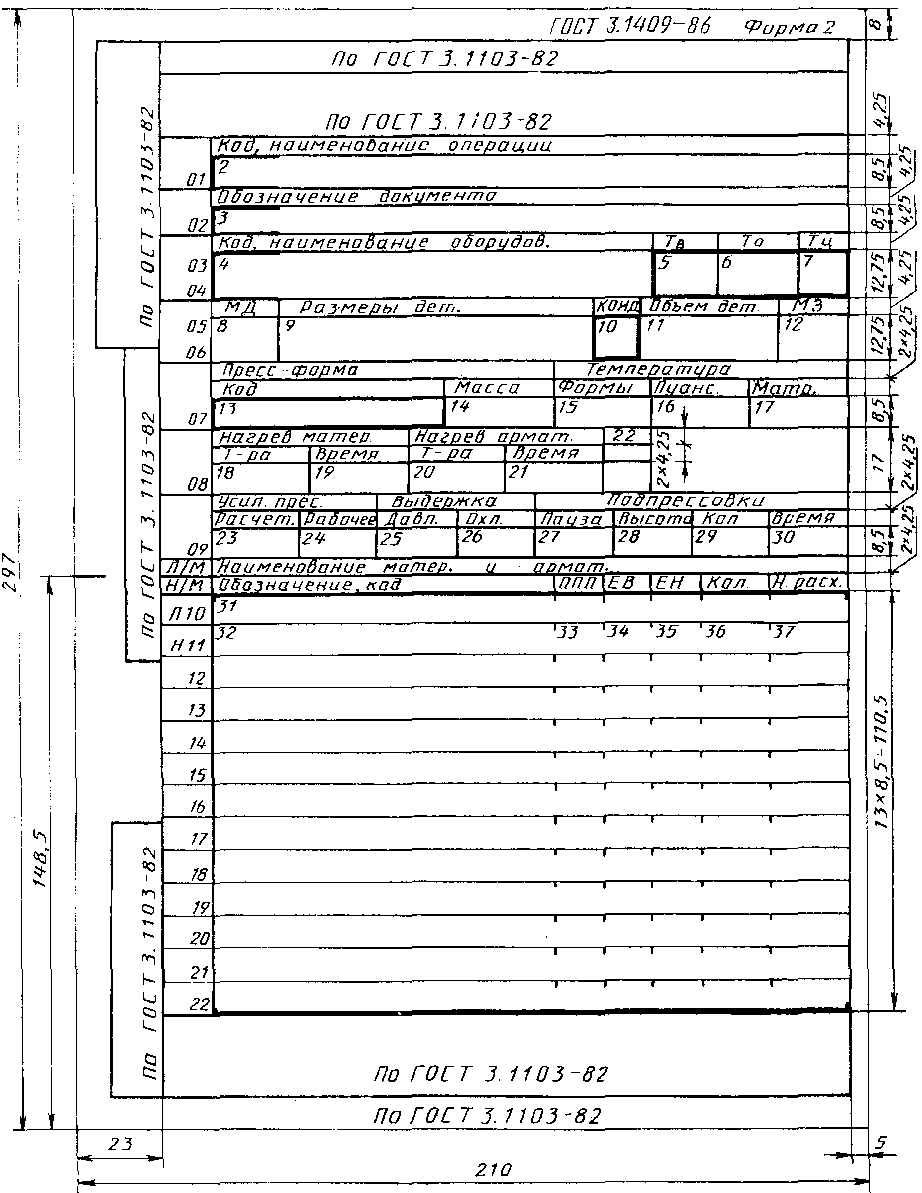
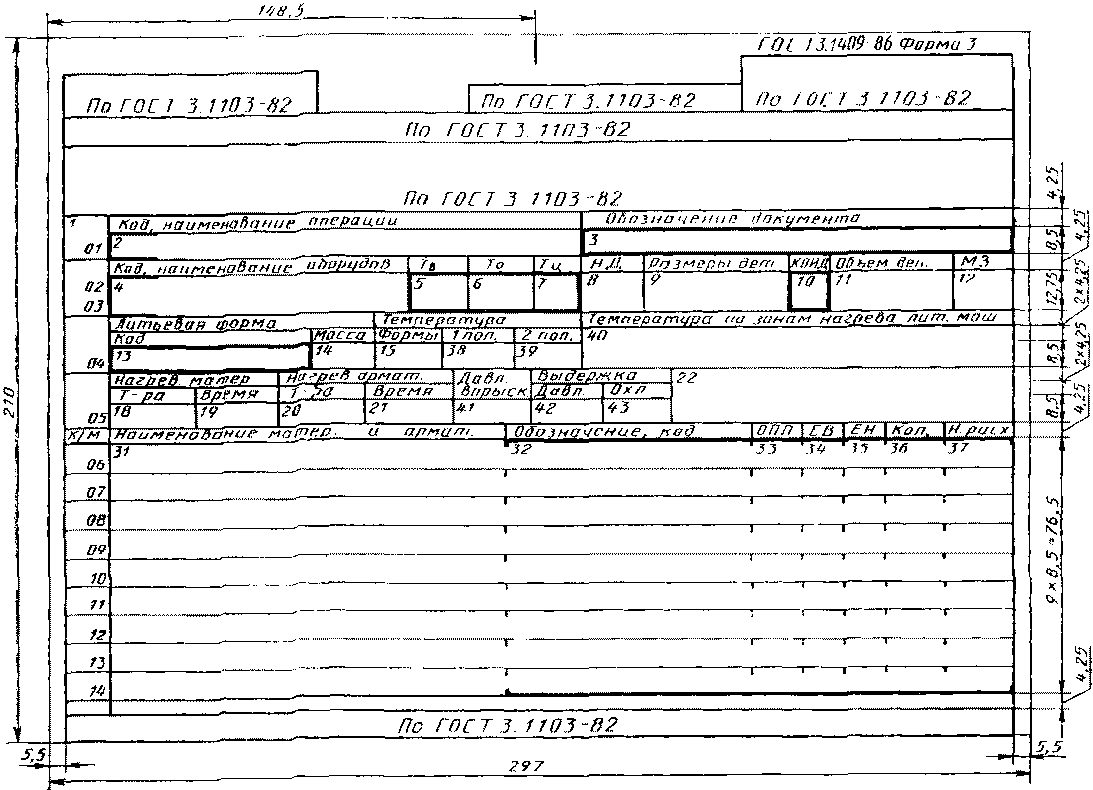
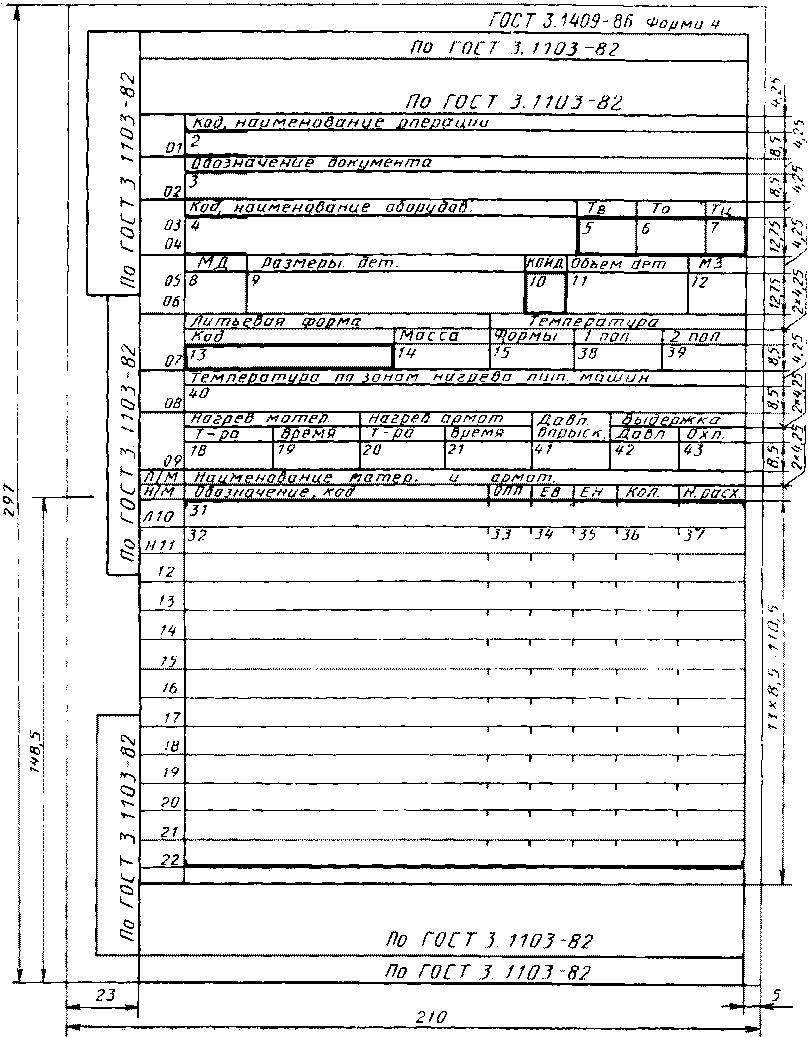
2. Графы форм 1 - 6 ОК следует составлять и заполнять в соответствии с табл. 2.
| Номер графы | Наименование (условное обозначение) графы | Формы ОК | Размеры графы, мм | Кол. знаков | Содержание информации |
| 1 | - | 1, 2, 3, 4, 5, 6 | 13,0 | 5 | Обозначение служебного символа и порядкового номера строки. Запись выполняется на уровне одной строки, например М06. Допускается при указании порядкового номера строки в пределах от 01 до 09 применять вместо «0» знак « 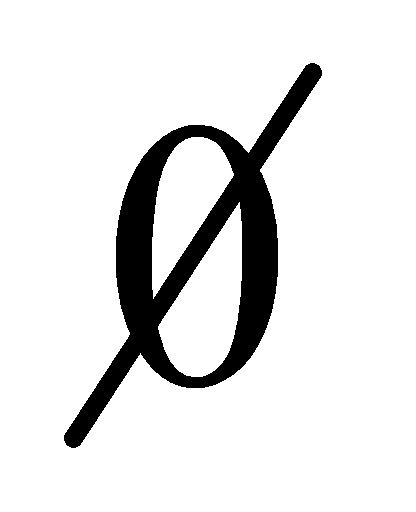 », например М 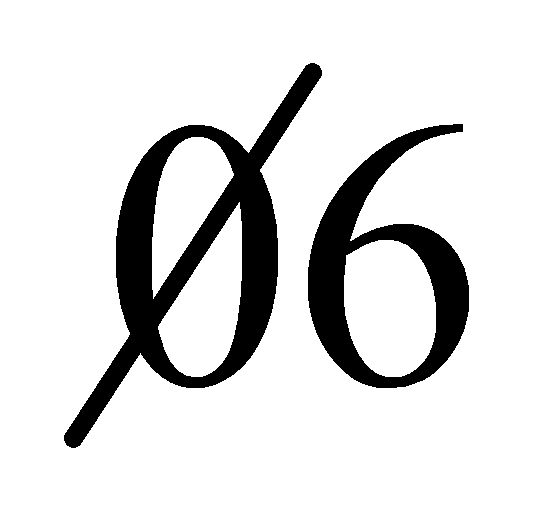 |
| 2 | Код, наименование операции | 1, 3, 5 | 143,0 | 55 | Код операции по «Классификатору технологических операций машиностроения и приборостроения»; наименование операции. Допускается код операции не указывать |
| 2, 4, 6 | 169,0 | 65 | |||
| 3 | Обозначение документа | 1, 3, 5 | 130,0 | 50 | Обозначение документов, применяемых при выполнении данной операции, например инструкция по охране труда. Состав документов следует указывать через разделительный знак «;» |
| 2, 4, 6 | 169,0 | 65 | |||
| 4 | Код, наименование оборудов. | 1, 3, 5 | 85,8 | 33 | Код оборудования по классификатору, краткое наименование оборудования, его инвентарный номер. Информацию следует указывать через разделительный знак «;». Допускается взамен краткого наименования оборудования указывать его модель. Допускается не указывать инвентарный номер |
| 2, 4, 6 | 117,0 | 43 | |||
| 5 | Tв | 1, 3, 5, 2, 4, 6 | 18,2 | 7 | Вспомогательное время на операцию |
| 6 | Tо | 1, 3, 5, 2, 4, 6 | 20,8 | 8 | Основное время на операцию |
| 7 | Tц | 1, 3, 5, 2, 4, 6 | 18,2 | 7 | Время цикла |
| 8 | МД | 1, 3, 5, 2, 4, 6 | 18,2 | 7 | Масса детали по конструкторскому документу |
| 9 | Размеры дет. | 1, 3, 5 2, 4, 6 | 44,2 | 17 | Размеры детали (деталей) |
| 83,2 | 32 | ||||
| 10 | КОИД | 1, 3, 5, 2, 4, 6 | 13,0 | 5 | Количество одновременно изготавливаемых деталей при выполнении операции |
| 11 | Объем дет. | 1, 3, 5, 2, 4, 6 | 36,6 | 14 | Объем детали (деталей) |
| 12 | МЗ | 1, 3, 5, 2, 4, 6 | 18,2 | 7 | Масса заготовки |
| 13 | Пресс-форма Код | 1, 3, 5 2, 4, 6 | 62,4 | 24 | Код или обозначение формы: прессовой; литьевой |
| 14 | Пресс-форма Масса | 1, 3 | 18,2 | 7 | Масса формы: прессовой; литьевой |
| 2, 4 | 28,6 | 11 | |||
| 15 | Температура Формы | 1, 3 | 20,8 | 8 | Температура формы: прессовой; литьевой |
| 2, 4 | 26,0 | 10 | |||
| 16 | Температура Пуанс. | 1 | 20,8 | 8 | Температура нагрева пуансона |
| 2 | 26,0 | 10 | |||
| 17 | Температура Матр. | 1 | 20,8 | 8 | Температура нагрева матрицы |
| 2 | 26,0 | 10 | |||
| 18 | Нагрев матер. Т-ра | 1, 3, 2, | 26,0 | 10 | Температура нагрева материала |
| 4, 6 5 | 20,8 | 8 | |||
| 19 | Нагрев матер. Время | 1, 2, 3, | 26,0 | 10 | Время нагрева материала |
| 4, 6 5 | 20,8 | 8 | |||
| 20 | Нагрев армат. Т-ра | 1, 2, 3, 4 | 26,0 | 10 | Температура нагрева арматуры |
| 21 | Нагрев армат. Время | 1, 2, 3, 4 | 26,0 | 10 | Время нагрева арматуры |
| 22 | - | 1 | 26,0 | 10 | Резервная графа |
| 2 | 65,0 | 25 | |||
| 3 | 104,0 | 40 | |||
| 23 | Усил. прес. Расчет. | 1, 2 | 23,4 | 9 | Усилие прессования расчетное |
| 24 | Усил. прес. Рабочее | 1, 2 | 20,8 | 8 | Усилие прессования рабочее |
| 25 | Выдержка Давл. | 1, 2 | 20,8 | 8 | Время выдержки в пресс-форме под давлением |
| 26 | Выдержка Охл. | 1, 2 | 20,8 | 8 | Время выдержки в пресс-форме при охлаждении |
| 27 | Подпрессовка Пауза | 1, 2 | 20,8 | 8 | Пауза до начала подпрессовки |
| 28 | Подпрессовка Высота | 1, 2 | 20,8 | 8 | Высота подпрессовки (высота подъема пуансона при подпрессовке) |
| 29 | Подпрессовка Кол. | 1, 2 | 20,8 | 8 | Количество подпрессовок |
| 30 | Подпрессовка Время | 1, 2 | 20,8 | 8 | Время подпрессовки |
| 31 | Наименование матер. и армат. | 1, 3, 5 | 104,0 | 40 | Наименование материала и арматуры |
| 2, 4, 6 | 169,0 | 65 | |||
| 32 | Обозначение, код | 1, 2, 3, 4, 5, 6 | 75,4 | 35 | Обозначение арматуры по конструкторскому документу или материала по классификатору |
| 33 | ОПП | 1, 2, 3, 4, 5, 6 | 13,0 | 5 | Обозначение подразделения, откуда поступает арматура или материал |
| 34 | ЕВ | 1, 2, 3, 4, 5, 6 | 13,0 | 5 | Код единицы величины (массы) детали по классификатору СОЕИ |
| 35 | ЕН | 1, 2, 3, 4, 5, 6 | 13,0 | 5 | Единица нормирования, на которую установлена норма расхода материала, например 1, 10, 100 |
| 36 | Кол. | 1, 2, 3, 4, 5, 6 | 18,2 | 7 | Количество арматуры, применяемой на деталь |
| 37 | Н расх. | 1, 2, 3, 4, 5, 6 | 20,8 | 8 | Норма расхода материала. Допускается указывать массу арматуры (одной детали) |
| 38 — 39 | Температура: 1 пол.; 2 пол. | 3 | 20,8 | 8 | Температура нагрева половинок литьевой формы |
| 4 | 26,0 | 10 | |||
| 40 | Температура по зонам нагрева лит. маш. | 3 | 130,0 | 50 | Температура по зонам нагрева цилиндра литьевой машины. Количество зон устанавливает разработчик документов, применительно к виду оборудования |
| 4 | 169,0 | 65 | |||
| 41 | Давл. впрыск. | 3, 4 | 23,4 | 9 | Давление впрыска |
| 42 | Выдержка Давл. | 3, 4 | 20,8 | 8 | Время выдержки в форме под давлением |
| 43 | Выдержка Охл. | 3, 4 | 20,8 | 8 | Время выдержки в форме при охлаждении |
| 44 | Код, характеристика экструз. головки | 5 | 143,0 | 55 | Код (обозначение) экструзионной головки по классификатору, характеристика экструзионной головки. Заполняется по усмотрению разработчика документов |
| 6 | 169,0 | 65 | |||
| 45 | Температура З. заг. | 5 | 20,8 | 8 | Температура зоны загрузки |
| 6 | 26,0 | 10 | |||
| 46 | Температура Шнека | 5 | 20,8 | 8 | Температура шнека |
| 6 | 26,0 | 10 | |||
| 47 | Температура Воды | 5 | 20,8 | 8 | Температура воды |
| 6 | 23,4 | 9 | |||
| 48 | Давл. возд. | 5 | 13,0 | 5 | Давление воздуха, подаваемого для раздувки экструзируемого изделия |
| 6 | 20,8 | 8 | |||
| 49 | Ск. выт. | 5 | 13,0 | 5 | Скорость вытяжки |
| 6 | 20,8 | 8 | |||
| 50 | Ц | 5 | 143,0 | 55 | Температура по зонам нагрева цилиндра |
| 6 | 83,2 | 32 | |||
| 51 | Г | 5 | 130,0 | 50 | Температура по зонам нагрева головки |
| 6 | 85,8 | 33 | |||
| 52 | - | 1 | 104,0 | 40 | Резервная графа |
Примечания. 1. Если графы 50 и 51 в ОК (форма 5) разместить невозможно, допускается давать информацию по зонам нагрева цилиндра и головки отдельными строками за счет строк, отведенных для описания содержания операции.
2. В графе «Кол. знаков» указано количество знаков, соответствующее ширине данной графы.
3. Максимальное количество знаков, вносимых в графу, на один знак меньше количества знаков, указанных в табл. 2.
4. Для документов, заполняемых рукописным способом, размеры граф допускается округлять до ближайшего целого числа.
5. Общие требования к формам и бланкам документов при проектировании документов:
без применения средств механизации и автоматизации по ГОСТ 3.1104-81;
с применением средств механизации и автоматизации по ГОСТ 3.1124-86.
ОПЕРАЦИОННАЯ КАРТА ПРЕССОВАНИЯ (первый или заглавный лист)
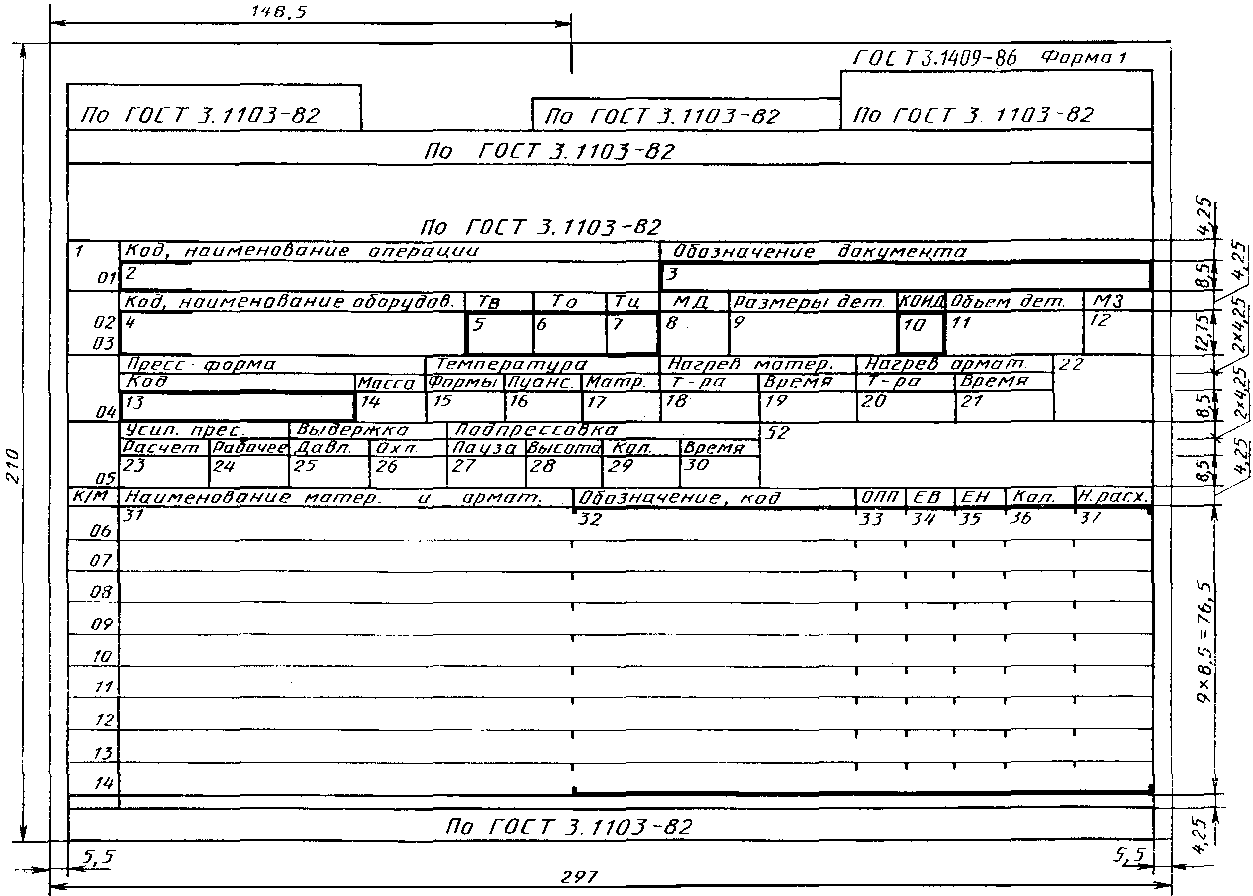
ОПЕРАЦИОННАЯ КАРТА ПРЕССОВАНИЯ (первый или заглавный лист)
ОПЕРАЦИОННАЯ КАРТА ЛИТЬЯ ПОД ДАВЛЕНИЕМ (первый или заглавный лист)
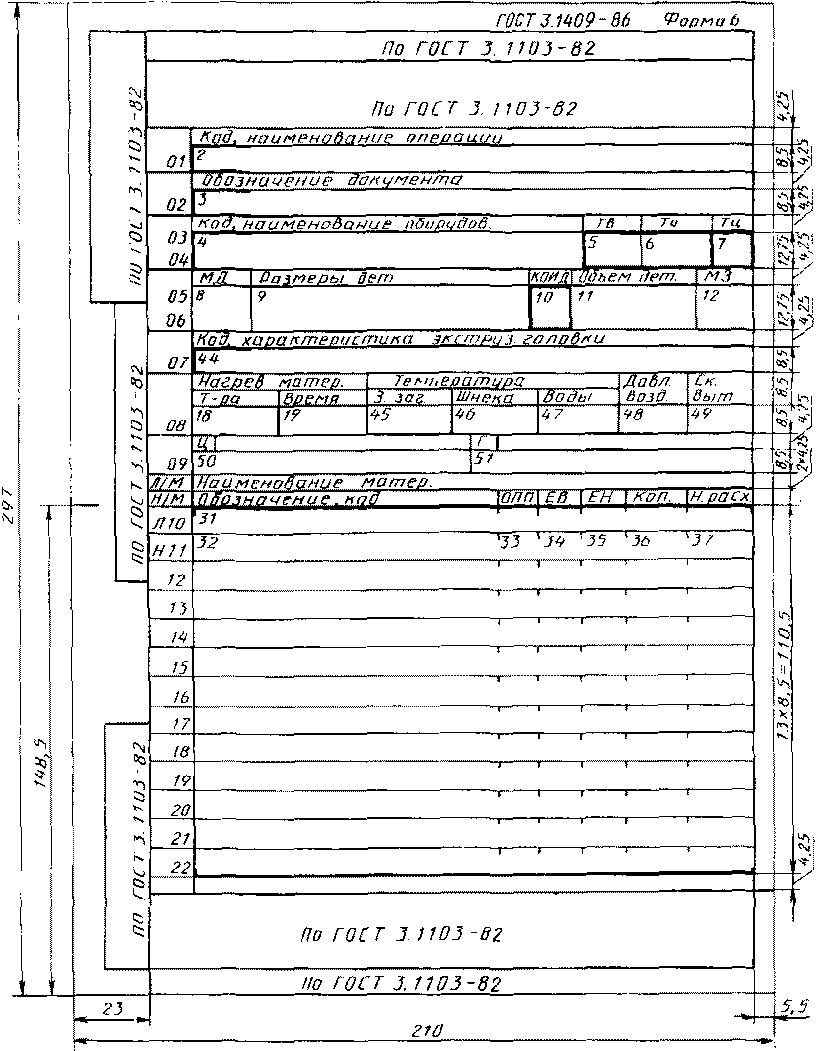
3. При подготовке к размножению или распечатке форм документов внесение дополнительной информации следует выполнять в соответствии с правилами, установленными на уровне отрасли или предприятия (организации).
4. Общие требования к оформлению документов — по ГОСТ 3.1104-81.
5. Общие требования к оформлению документов, проектируемых с применением средств механизации и автоматизации, — по ГОСТ 3.1124-86.
6. Общие требования к комплектности и оформлению комплектов документов:
для единичных технологических процессов — по ГОСТ 3.1119-83;
для типовых и групповых технологических процессов (операций) — по ГОСТ 3.1121-84.
7. Запись наименования операции следует выполнять в соответствии с классификатором технологических операций, машиностроения и приборостроения.
8. Пример оформления ОК приведен в рекомендуемом Приложении.