ГОСТ 29278-92. Государственный стандарт Союза ССР. Изделия порошковые. Конструктивные элементы. Общие требования
(утв. Постановлением Госстандарта СССР от 16.01.1992 № 19)
Примечание
С 01.07.2003 до вступления в силу технических регламентов акты федеральных органов исполнительной власти в сфере технического регулирования носят рекомендательный характер и подлежат обязательному исполнению только в части, соответствующей целям, указанным в п. 1 ст. 46 Федерального закона от 27.12.2002 г. № 184-ФЗ. Документ введен в действие с 01.01.1993.
Утвержден и введен в действие Постановлением Госстандарта СССР
Powdery articles. Structure elements. General requirements
Дата введения 1 января 1993 года
ИНФОРМАЦИОННЫЕ ДАННЫЕ
1. Подготовлен и внесен Академией наук Украинской ССР.
Разработчики: В.Н. Клименко, А.Е. Кущевский, Г.Г. Сердюк, Г.Г. Львова, И.М. Крячек, П.А. Витязь, В.М. Белопухова, Е.В. Звонарев, Г.Р. Фридман, Б.П. Притчин, Ю.Г. Дорофеев, В.И. Мирошников, Ю.Ф. Росляков, Л.И. Свистун.
2. Утвержден и введен в действие Постановлением Комитета стандартизации и метрологии СССР от 16.01.1992 № 19.
5. Ссылочные нормативно-технические документы
| Обозначение НТД, на который дана ссылка | Номер пункта |
|---|---|
| ГОСТ 17359-82 | Вводная часть |
Настоящий стандарт распространяется на порошковые изделия и устанавливает общие требования к конструктивным элементам изделий, изготовляемых из металлических порошков прессованием с последующим спеканием, холодной или горячей штамповкой пористых заготовок.
Термины, применяемые в стандарте, соответствуют ГОСТ 17359.
Требования настоящего стандарта являются рекомендуемыми.
1. ОБЩИЕ ПОЛОЖЕНИЯ
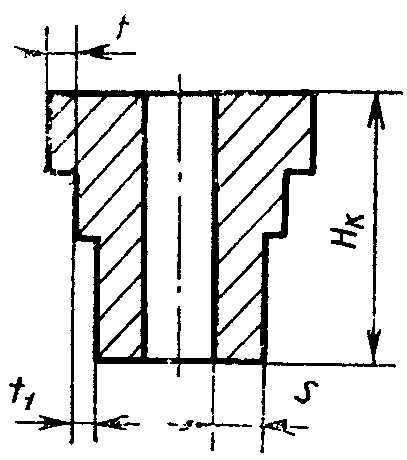
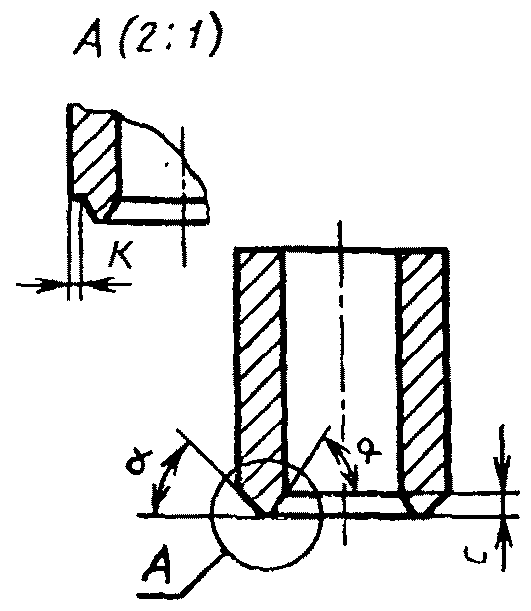
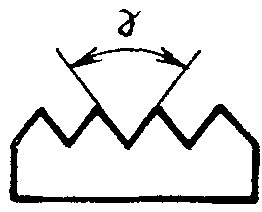
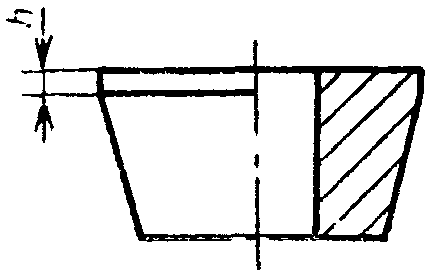
1.1. Основными конструктивными элементами порошковых изделий являются: отверстия, радиальные переходы, пазы и зубья в направлении формования, стенки, фаски, уклоны, пояски, рифленые поверхности, бурты, выступы и углубления на торцах.
1.2. Вид и характеристика конструктивных элементов в порошковом изделии определяются возможностью их изготовления прессованием с последующим спеканием или штамповкой пористых заготовок.
1.3. Плотность порошковых изделий обеспечивается технологией изготовления и изменяется от 50 до 100% от их теоретической плотности. Значение плотности изделий указывают в нормативно-технической документации на конкретное изделие.
2. КЛАССИФИКАЦИЯ ИЗДЕЛИЙ
2.1. В зависимости от применяемых конструктивных элементов изделия различают простой, сложной и особо сложной формы.
2.1.1 К изделиям простой формы относятся:
изделия без отверстия или с одним отверстием и с торцами, ограниченными параллельными плоскостями.
Дополнительными конструктивными элементами изделий простой формы являются стенки, фаски, пазы, зубья.
2.1.2 К изделиям сложной формы относятся:
изделия с одним переходом по высоте, без отверстия и с торцами, ограниченными параллельными плоскостями;
изделия с одним или более отверстиями, с одним переходом по высоте и с торцами, ограниченными параллельными плоскостями.
Дополнительными конструктивными элементами изделий сложной формы являются конструктивные элементы, указанные в пп. 2.1.1, а также бурты, выступы, уклоны, углубления на торцах.
2.1.3 К изделиям особо сложной формы относятся:
изделия с двумя и более переходами и буртами по высоте, с торцами, ограниченными параллельными или непараллельными плоскостями, криволинейными поверхностями;
изделия с одним или более отверстиями, с двумя или более буртами на наружной или внутренней поверхностях и с торцами, ограниченными параллельными или непараллельными плоскостями, криволинейными поверхностями;
изделия, ограниченные одной или более коническими, сферическими и другими криволинейными поверхностями.
Дополнительными конструктивными элементами изделий особо сложной формы являются элементы, указанные в пп. 2.1.1 и 2.1.2.
3. ТРЕБОВАНИЯ К ВЫБОРУ КОНСТРУКТИВНЫХ ЭЛЕМЕНТОВ
3.1. Виды и размеры конструктивных элементов должны соответствовать функциональному назначению изделий.
3.2. Выбор конструктивных элементов должен обеспечивать заданное распределение плотности по объему изделия. Для обеспечения равномерного распределения плотности по объему изделия необходимо отклонение от среднего значения принимать не более 3,5% для прессованных изделий и не более 1% для штампованных изделий.
3.3 При формовании конструктивных элементов порошковых изделий необходимо:
изделия сложной формы формовать вдоль оси вращения;
изделия, не имеющие оси вращения, формовать в направлении, вдоль которого располагается наименьшее количество переходов по высоте.
3.4. При проектировании сложных и особо сложных порошковых изделий следует обеспечивать наименьшее число переходов по высоте.
Ширина каждого из переходов должна быть не менее 0,8 мм.
3.5. Бурты, переходящие в тонкие стенки (с отношением длины к толщине более 10), рекомендуется усиливать ребрами жесткости, располагая их вдоль оси прессования.
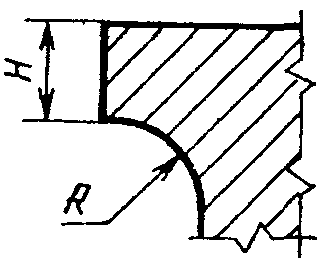
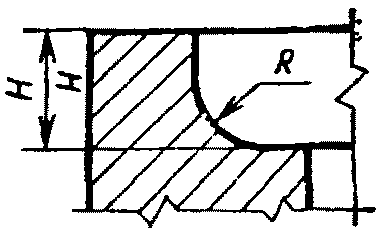
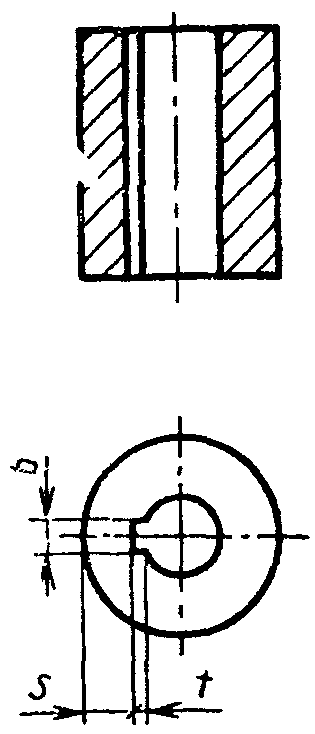
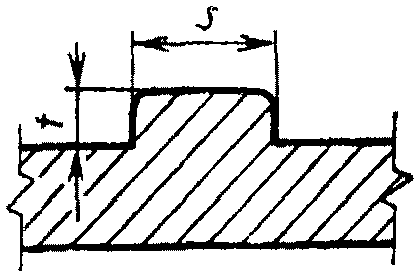
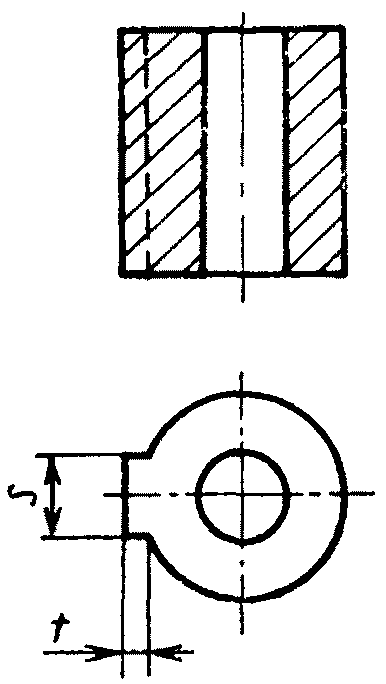
3.6. Места переходов в изделиях (от бурта к стенке, в шпоночных пазах, выступах) должны быть оформлены в виде радиальных поверхностей радиусом не более 0,5 мм.
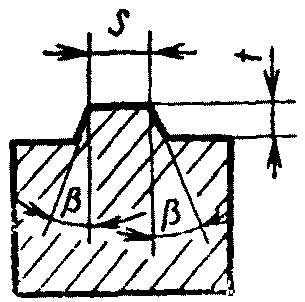
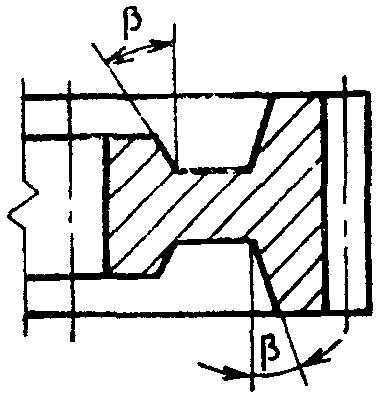
3.7. Для улучшения выпрессовки изделий следует применять технологические уклоны до 1,5°.
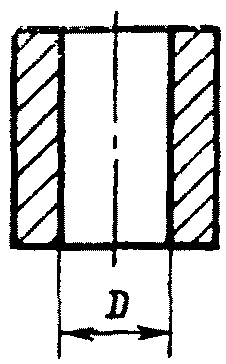
3.8. При изготовлении изделий с отверстиями предпочтение должно отдаваться отверстиям цилиндрической формы. Допускается изготовление отверстий квадратной, прямоугольной и других форм.
3.9 Углы в отверстиях необходимо скруглять радиусом не менее 0,3 мм.
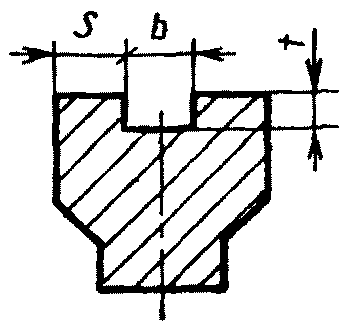
3.10. В порошковых изделиях необходимо применять выступы взамен пазов, не применять узких и длинных выступов, пазов и шлицов.
3.11. Конструктивные элементы — внутреннюю или наружную резьбу, косую или сетчатую накатку (насечку), боковые впадины, круговые канавки на боковых поверхностях, отверстия, не параллельные оси прессования, рекомендуется изготавливать дополнительной механической обработкой.
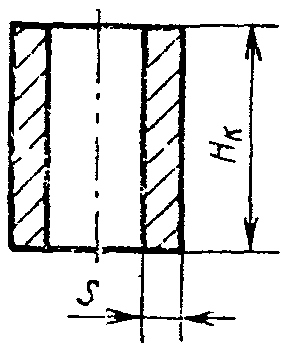
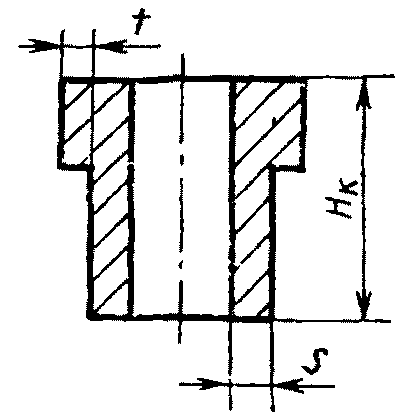
3.12. Требования, предъявляемые к конструктивным элементам изделий и технологии их изготовления, приведены в таблице.