ГОСТ 28771-90 (ИСО 7129-89). Государственный стандарт Союза ССР. Машины землеройные. Тракторы с бульдозерным оборудованием, автогрейдеры, самоходные скреперы. Ножи. Основные формы и размеры
(утв. Постановлением Госстандарта СССР от 06.12.1990 № 3056)
от 6 декабря 1990 г. № 3056
ГОСУДАРСТВЕННЫЙ СТАНДАРТ СОЮЗА ССР
ТРАКТОРЫ С БУЛЬДОЗЕРНЫМ ОБОРУДОВАНИЕМ,
АВТОГРЕЙДЕРЫ, САМОХОДНЫЕ СКРЕПЕРЫ
Earth-moving machinery. Tractors with dozer, graders,
tractor scrapers. Cutting edges. Principal shapes
and basic dimensions
(ИСО 7129-89)
1 января 1992 года
ИНФОРМАЦИОННЫЕ ДАННЫЕ
1. ПОДГОТОВЛЕН И ВНЕСЕН Министерством тяжелого машиностроения СССР
2. УТВЕРЖДЕН И ВВЕДЕН В ДЕЙСТВИЕ Постановлением Государственного комитета СССР по управлению качеством продукции и стандартам от 06.12.1990 № 3056
Настоящий стандарт подготовлен методом прямого применения международного стандарта ИСО 7129-89 «Машины землеройные. Тракторы с бульдозерным оборудованием, автогрейдеры, самоходные скреперы. Ножи» и полностью ему соответствует.
1. НАЗНАЧЕНИЕ
Стандарт устанавливает основные формы и размеры поперечного сечения ножей, а также расположение, формы и размеры отверстий под болты крепления ножей, используемых для тракторов с бульдозерным оборудованием, автогрейдеров и самоходных скреперов по ГОСТ 28764 с учетом их взаимозаменяемости.
Требования настоящего стандарта являются обязательными.
2. ССЫЛОЧНЫЕ НОРМАТИВНО-ТЕХНИЧЕСКИЕ ДОКУМЕНТЫ
Ссылочные документы приведены в Приложении B.
3. НОЖИ. ПОПЕРЕЧНЫЕ СЕЧЕНИЯ. ОСНОВНЫЕ ФОРМЫ И РАЗМЕРЫ
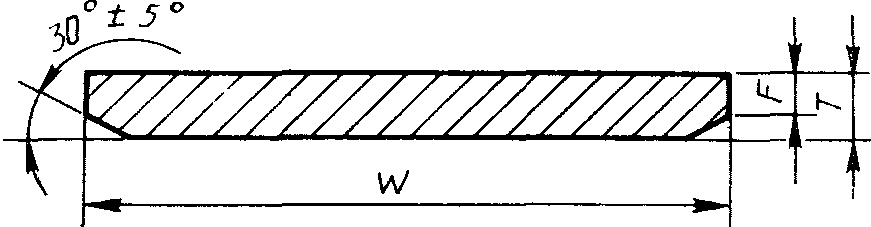
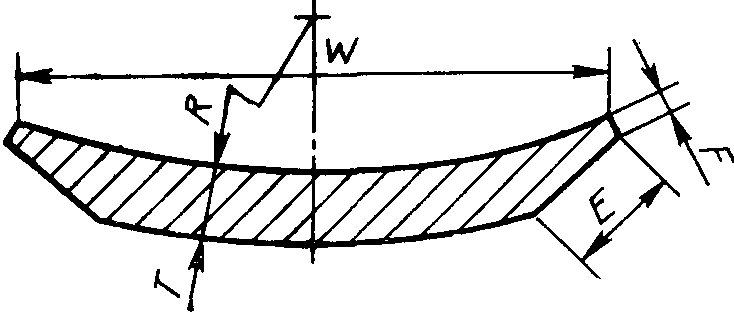
Основные формы и размеры поперечных сечений ножей должны соответствовать приведенным в табл. 1 и 2 и на черт. 1.
Примечание. Формы и размеры ножей с шагом отверстий 140 мм приведены в Приложении A.
| Ширина T | Толщина W | Радиус закругления R | Скос | ||||
| Номин. | Допуск | Номин. | Допуск | Номин. | Допуск | E | F, не менее |
| 152 | +3 -1,5 | 13 | +/- 0,6 | 280 | +/- 10 | 30 | 2,5 |
| 152 | 16 | ||||||
| 152 | 19 | ||||||
| 204 | 16 | ||||||
| 204 | 19 | ||||||
Примечание. Формы и размеры ножей с шагом отверстий 140 мм и 280 мм приведены в Приложении A.
4. БОЛТЫ КРЕПЛЕНИЯ. РАСПОЛОЖЕНИЕ ОТВЕРСТИЙ
4.1. Расположение отверстий под болты крепления ножей должно соответствовать требованиям табл. 3, 4 и черт. 2, 3.
| Ширина W | Расположение отверстий |
|---|---|
| 330 и менее | 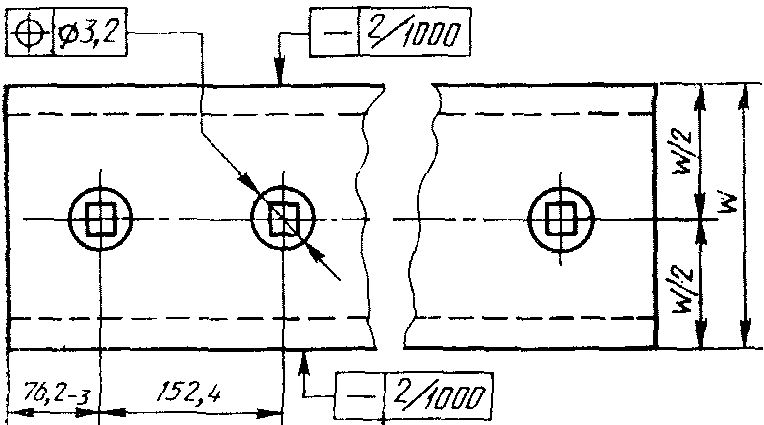 |
| 330 и более | 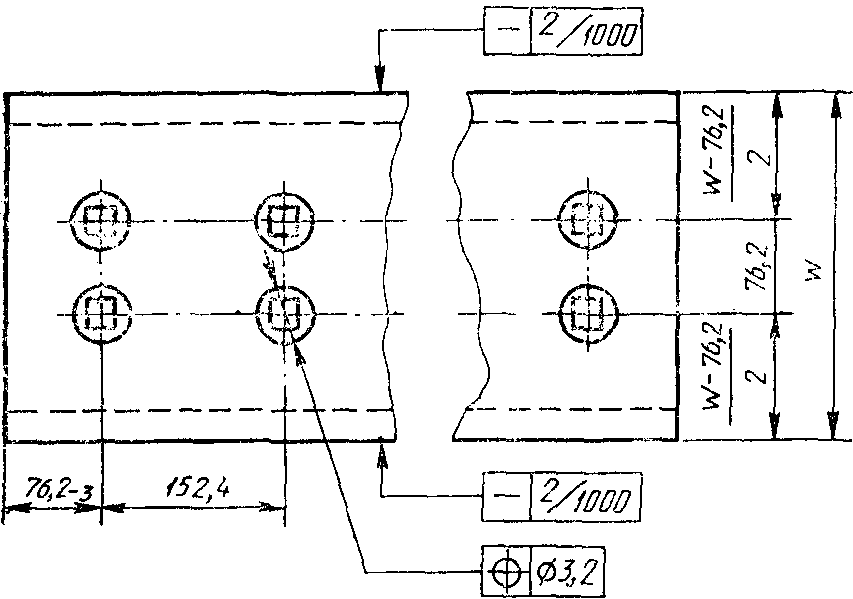 |
Примечание. Формы и размеры ножей с шагом отверстий 140 мм приведены в Приложении A.
| Шаг отверстий | Расстояние от конца | ||||
| Средняя часть P | По бокам Q <*> | A | S | ||
| Номин. | Допуск | Номин. | Допуск | ||
| 152,4 | 76,2 | 76,2 | -3 | 42 | -2 |
| 250 | 62,5 | 62,5 | |||
| 304,8 | 76,2 | 76,2 | |||
<*> Допускается не указывать для малогабаритных машин.
Примечание. Формы и размеры ножей с шагом отверстий 140 мм и 280 мм приведены в Приложении A.
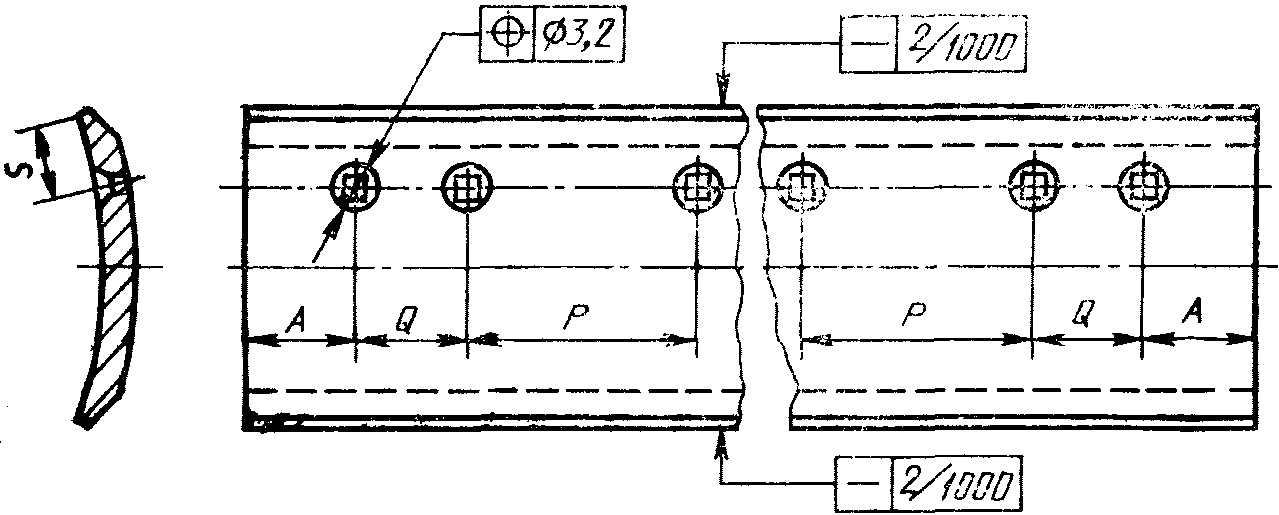
4.2. Центр зенковки должен находиться в пределах круговой зоны допуска диаметром 3,2 мм, очерченной вокруг точки, соответствующей геометрически правильному положению.
4.3 Кривизна ножа не должна превышать 2 мм/м.
5. ОТВЕРСТИЯ ПОД БОЛТЫ КРЕПЛЕНИЯ. ФОРМЫ И РАЗМЕРЫ
5.1. Формы и размеры отверстий под болты крепления должны соответствовать указанным в табл. 5 и черт. 4.
Примечание. Формы и размеры отверстий под болты крепления ножей с шагом отверстий 140 и (или) 280 мм приведены в Приложении A.
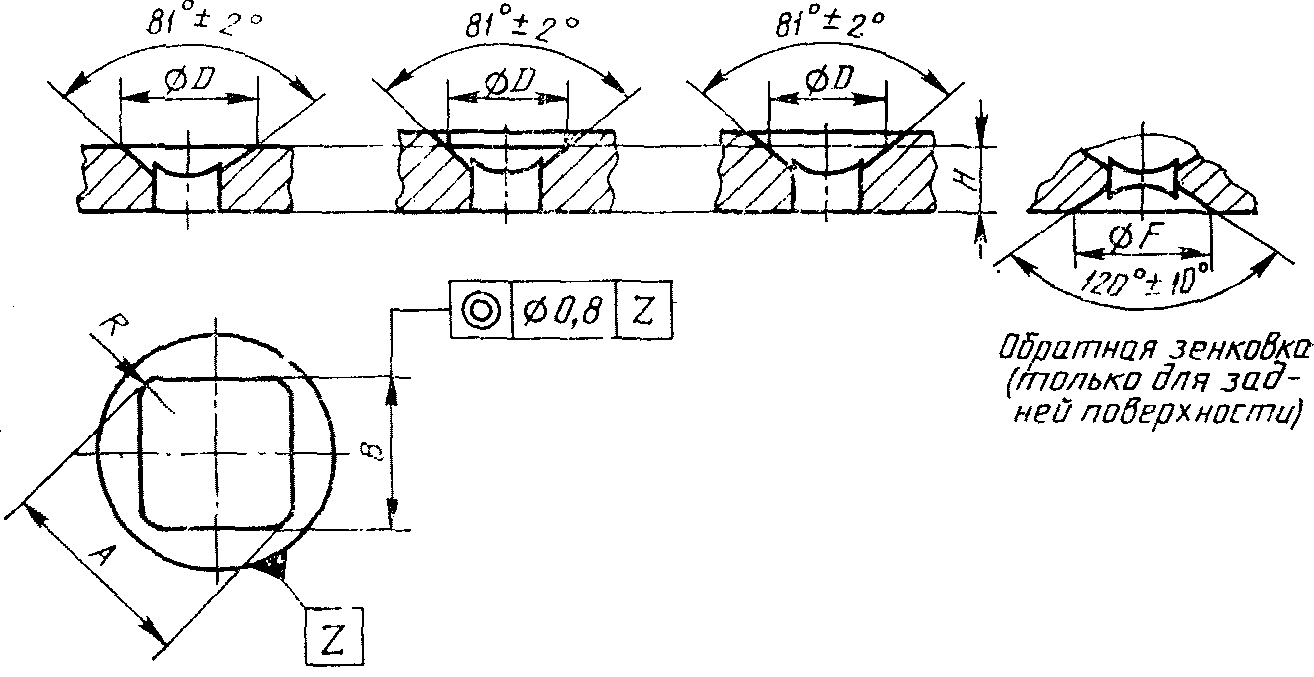
D — диаметр обратной зенковки для эффективной толщины H;
B — ширина между гранями квадратного отверстия;
H — минимальная эффективная толщина;
R — радиус закругления квадратного отверстия;
A — размер по диагонали квадратного отверстия;
F — диаметр обратной зенковки квадратного отверстия
5.2. Несоосность квадратного отверстия с зенковочным конусом не должна превышать 0,8 мм.
A.1. Область применения
Настоящее приложение предназначено для применения в странах, в которых используют ножи с шагом отверстий под болты крепления 140 и 280 мм.
A.2. Ножи. Поперечные сечения. Основные формы и размеры
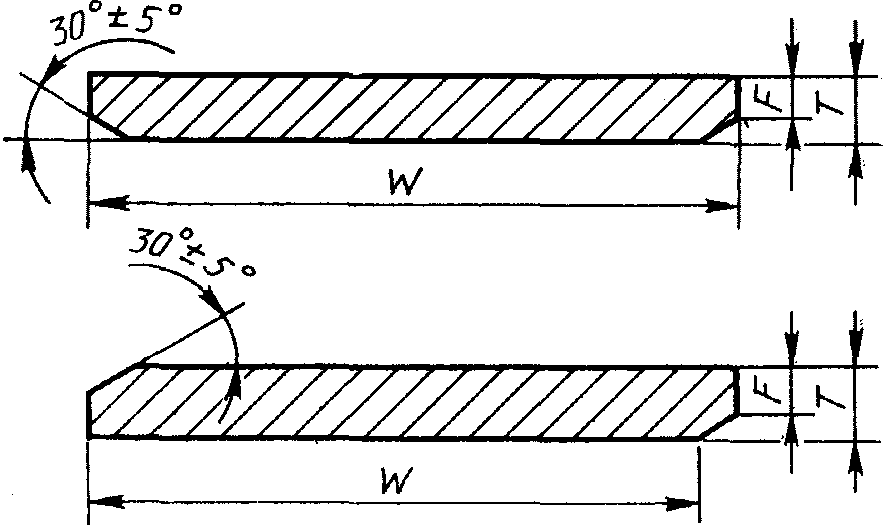
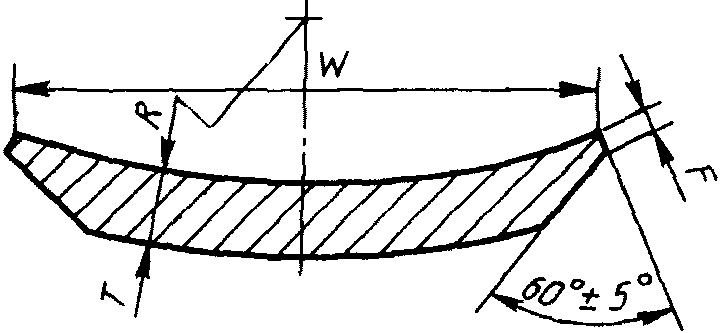
Основные формы и размеры поперечного сечения ножей должны соответствовать табл. A.1, A.2 и черт. 5, 6.
| Ширина W | Толщина T | Скос F | |||
| Номин. | Допуск | Номин. | Допуск | Не более | Не менее |
| 150 | +2 -4,5 | 12 | +1 -2 | 8 | 4 |
| 160 | 16 | 10 | |||
| 180 | 12 | 8 | |||
| 180 | 16 | 10 | |||
| 250 | 18 | 12 | |||
| 300 | 18 | 12 | |||
| 300 | 25 | +1,5 -2,5 | 16 | ||
| 360 | 25 | 16 | |||
| 400 | 25 | 16 | |||
| 470 | +2,5 -5 | 30 | 20 | ||
| Ширина W | Толщина T | Радиус закругления R | Скос F | |||
| Номин. | Допуск | Номин. | Допуск | Номин. | Допуск | Не менее |
| 180 | +2,5 -4,5 | 12 | +/- 1 | 350; 440 | +/- 30 | 2 |
| 180 | 18 | |||||
Трактор с бульдозерным оборудованием
A.3. Болты крепления. Расположение отверстий
A.3.1. Расположение отверстий под болты крепления ножей должно соответствовать требованиям табл. A.3, A.4, A.5 и черт. 7 - 9.
Трактор с бульдозерным оборудованием
| Число рядов | Расположение отверстий |
|---|---|
| 1 | 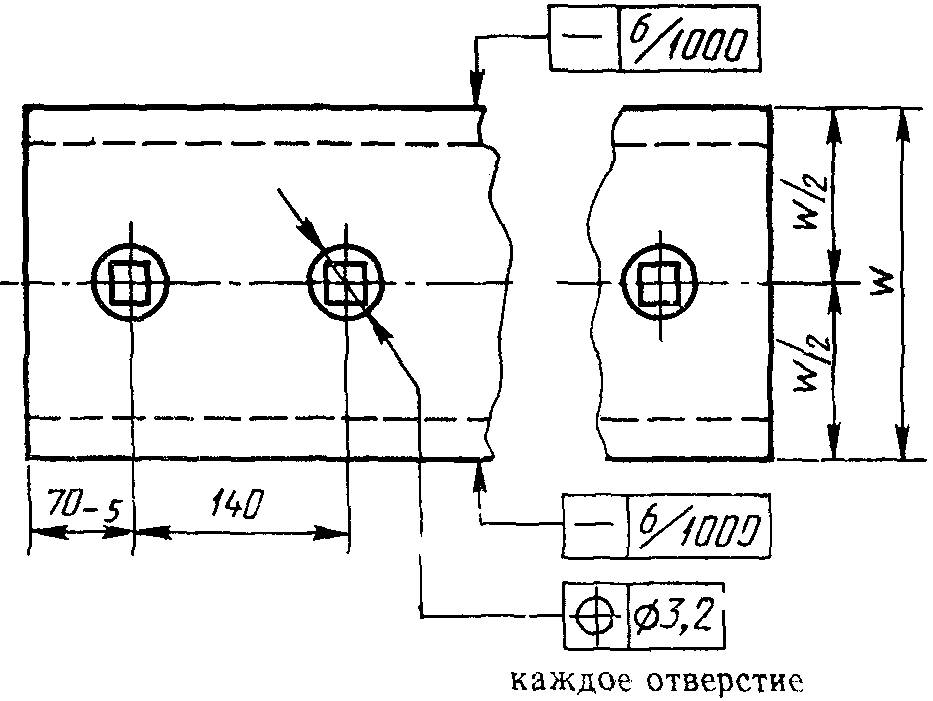 |
| 2 | 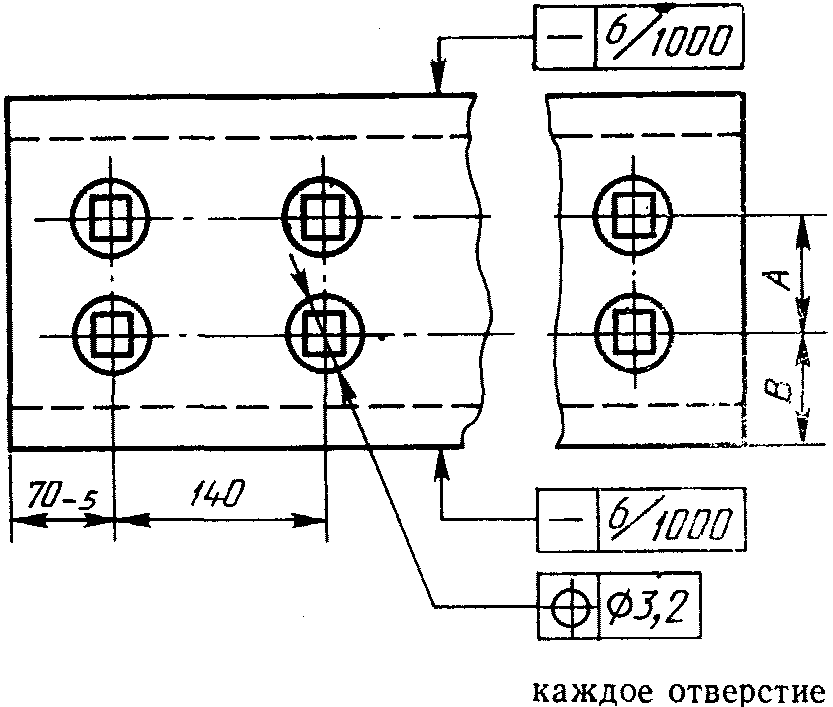 |
| A | 26 | 34 | 36 | 44 | 48 | 66 | ||||
| B | 62 | 77 | 58 | 72 | 107 | 132 | 128 | 156 | 176 | 202 |
| Шаг отверстий | Расстояние от конца | ||||
| Средняя часть P | По бокам Q <*> | A | S | ||
| Номин. | Допуск | Номин. | Допуск | ||
| 140 | 70 | 70 | -5 | 40; 75 | -5 |
| 280 | 50; 60; 70 | ||||
<*> Для вспомогательных отверстий, которые можно выполнять без зенковки, допускается не указывать.
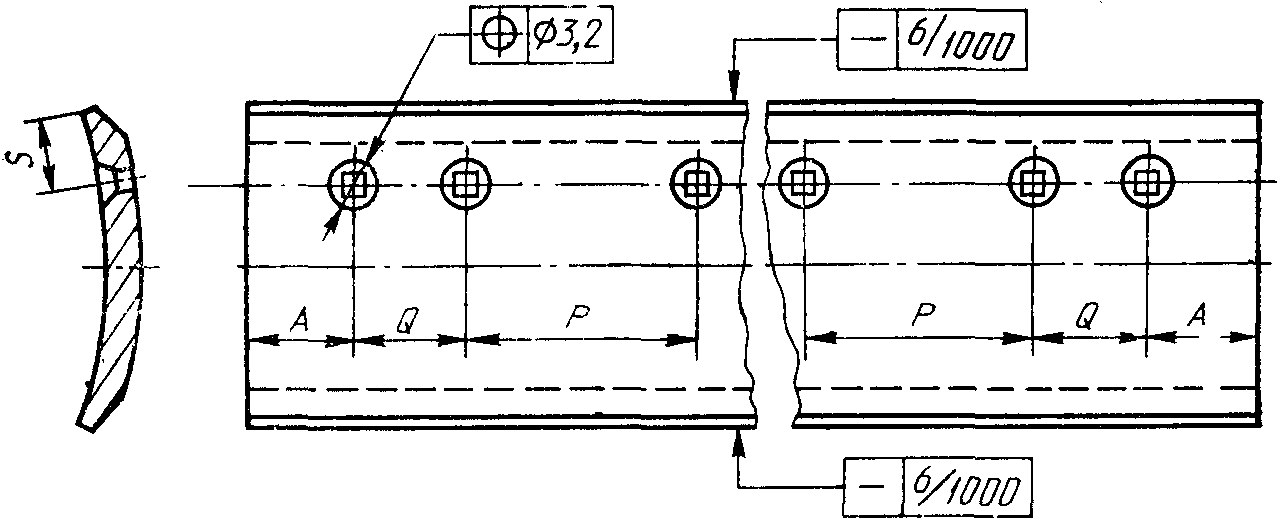
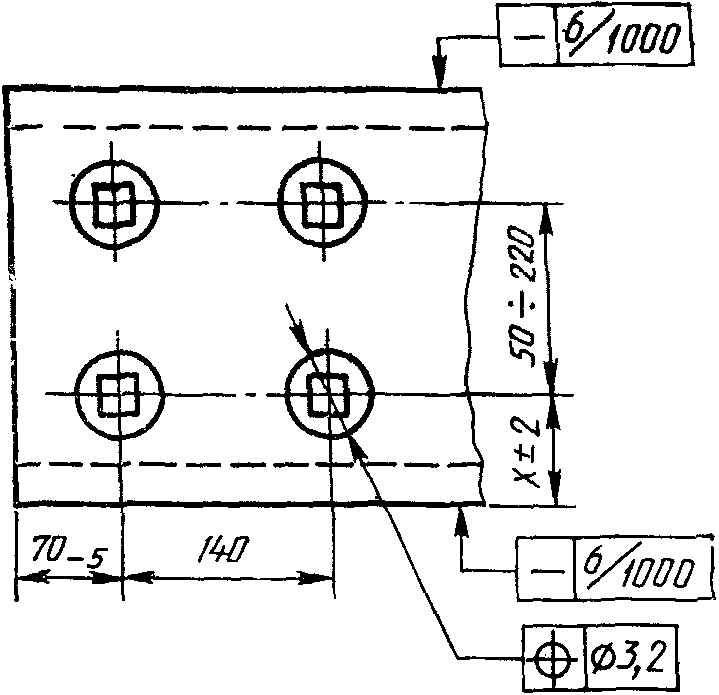
Примечание. Число рядов отверстий определяет заказчик.
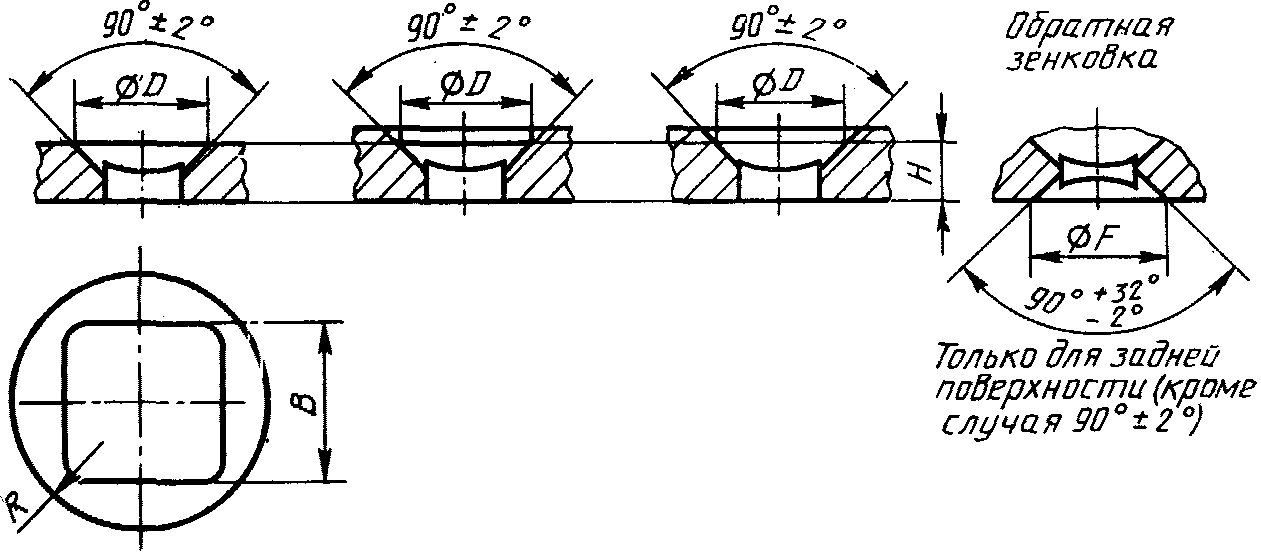
D — диаметр зенковки для эффективной толщины H;
B — ширина между гранями квадратного отверстия;
H — минимальная эффективная толщина;
R — радиус закругления квадратного отверстия;
F — диаметр обратной зенковки квадратного отверстия
A.3.2. Центр зенковки должен находиться в пределах круговой зоны допуска диаметром 3,2 мм, очерченной вокруг точки, соответствующей геометрически правильному положению.
A.3.3. Кривизна ножа не должна превышать 6 мм/м.
A.4. Отверстия под болты крепления. Формы и размеры
Формы и размеры отверстий под болты крепления должны соответствовать указанным в табл. A.6 и черт. 9.
| D, не менее | 24 | 29 | 36 | 44 | 65 | |
| B | Номин. | 14 | 18 | 22 | 26 | 38 |
| Допуск | +0,8 | +1,5 | +2 | +2,4 | +3,6 | |
| H | С обратной зенковкой | 12 | 16 | 18 | 25 | 30 |
| Без обратной зенковки | 12 | 12 | 12 | 18 | 18 | |
| R \approx | 2,5 | 2,5 | 3 | 3 | 3 | |
| F \approx | 24 | 29 | 36 | 44 | 65 | |
| Раздел, подраздел, пункт, в котором приведена ссылка | Обозначение соответствующего стандарта | Обозначение отечественного нормативно-технического документа, на который дана ссылка |
|---|---|---|
| 1 | ИСО 6165-87 | ГОСТ 28764-90 |