ГОСТ 28530-90 (СТ СЭВ 6697-89). Государственный стандарт Союза ССР. Оборудование для свеклосахарного производства. Теплообменники и подогреватели сока. Типы, основные параметры и размеры
(введен в действие Постановлением Госстандарта СССР от 24.04.1990 № 989)
Введен в действие
Постановлением Государственного
комитета СССР по управлению
качеством продукции и стандартам
от 24 апреля 1990 г. № 989
ГОСУДАРСТВЕННЫЙ СТАНДАРТ СОЮЗА ССР
ОБОРУДОВАНИЕ ДЛЯ СВЕКЛОСАХАРНОГО ПРОИЗВОДСТВА
ТЕПЛООБМЕННИКИ И ПОДОГРЕВАТЕЛИ СОКА
ТИПЫ, ОСНОВНЫЕ ПАРАМЕТРЫ И РАЗМЕРЫ
Equipment for beet sugar production. Heat exchangers and juice heaters. Types, basic parameters and dimensions
Информационные данные
1. Внесен Министерством общего машиностроения СССР.
2. Постановлением Государственного комитета СССР по управлению качеством продукции и стандартам от 24.04.90 № 989 стандарт Совета Экономической Взаимопомощи СТ СЭВ 6697-89 «Оборудование для свеклосахарного производства. Теплообменники и подогреватели сока. Типы, основные параметры и размеры» введен в действие непосредственно в качестве государственного стандарта СССР с 01.01.91.
3. Срок первой проверки — 1996 г.
Периодичность проверки — 5 лет.
Настоящий стандарт распространяется на трубчатые теплообменники и подогреватели сока, применяемые в свеклосахарном производстве для нагрева диффузионного, дефекованного и сатурационного соков, а также сока перед выпарной установкой.
1. ТИПЫ
1.1 Теплообменники и подогреватели в зависимости от конструкции и вида теплоносителя подразделяют на следующие типы:
1 — теплообменники секционные кожухотрубные четырехходовые для нагрева диффузионного и дефекованного соков горячими конденсатами;
2 — подогреватели секционные кожухотрубные с паровым обогревом для нагрева различных соков свеклосахарного производства;
3 — теплообменники многоходовые кожухотрубные для нагрева диффузионного и дефекованного соков горячими конденсатами;
4 — подогреватели многоходовые кожухотрубные с паровыми обогревом для нагрева различных соков свеклосахарного производства.
1.2 Подогреватели типа 2 в зависимости от количества ходов подразделяют на следующие исполнения:
A — двухходовые подогреватели;
B — четырехходовые подогреватели;
C — шестиходовые подогреватели.
1.3 Подогреватели типа 4 в зависимости от количества ходов подразделяют на следующие исполнения:
B — четырехходовые подогреватели;
C — шестиходовые подогреватели;
D — восьмиходовые подогреватели;
E — десятиходовые подогреватели;
F — двенадцатиходовые подогреватели.
1.4 Пример условного обозначения теплообменников и подогревателей с площадью поверхности теплообмена 125 м2 типа 1:
Теплообменник сока 1-125 СТ СЭВ 6697-90
Подогреватель сока 2-A-125 СТ СЭВ 6697-90
Теплообменник сока 3-125 СТ СЭВ 6697-90
2. ОСНОВНЫЕ ПАРАМЕТРЫ И РАЗМЕРЫ
2.1. Основные параметры и размеры теплообменников типа 1 должны соответствовать указанным в табл. 1 и на черт. 1.
| Наименование параметра | Значение | ||||||
| 1. Площадь поверхности теплообмена <*>, м2 | 20 | 40 | 60 | 80 | 125 | 180 | |
| 2. Техническая производительность <**>, м3/ч | по диффузионному соку | 75 | 150 | 225 | 300 | - | - |
| по дефекованному соку | - | 150 | 200 | 300 | 450 | 600 | |
| 3. Скорость движения сока <*>, м/с | От 2,5 до 3,0 | ||||||
| 4. Рабочее давление, МПа, не более | в конденсатной камере | 0,589 | |||||
| в соковой камере | 0,589 | ||||||
| 5. Коэффициент автоматизации, не менее | 0,86 | ||||||
| 6. Габаритные размеры, мм, не более | длина L | 2010 | 2030 | 2400 | 2475 | 2880 | 3425 |
| ширина B | 1400 | 1420 | 1750 | 1950 | 2030 | 2420 | |
| высота H | 6450 | 6300 | 6700 | 67001 | 7500 | 7900 | |
| 7. Масса аппарата <***>, кг, не более | 2100 | 2800 | 3800 | 4800 | 5900 | 9100 | |
| <*> Допустимые отклонения +/- 7,5%. | |||||||
| <**> Допустимые отклонения +/- 15%. | |||||||
| <***> С комплектующими изделиями. | |||||||
| Примечание. Техническая производительность определяется при нагреве сока с 10 до 20 °C (\Delta t = 10^{\circ}) . | |||||||
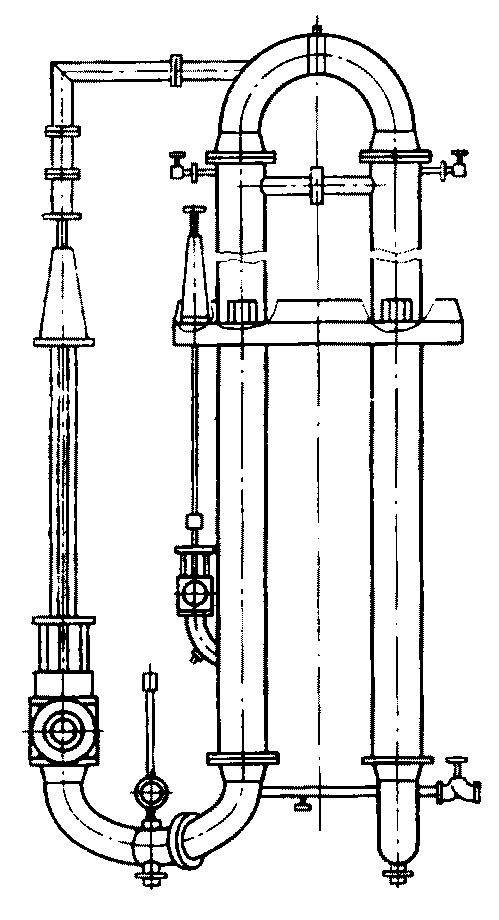
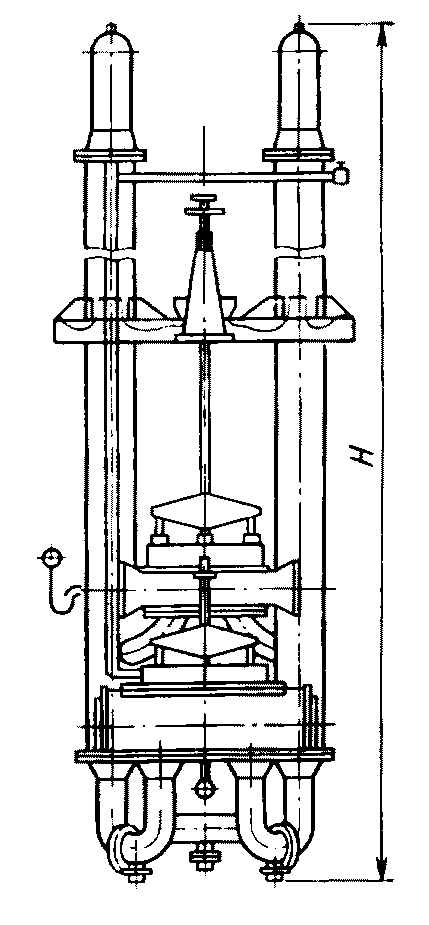
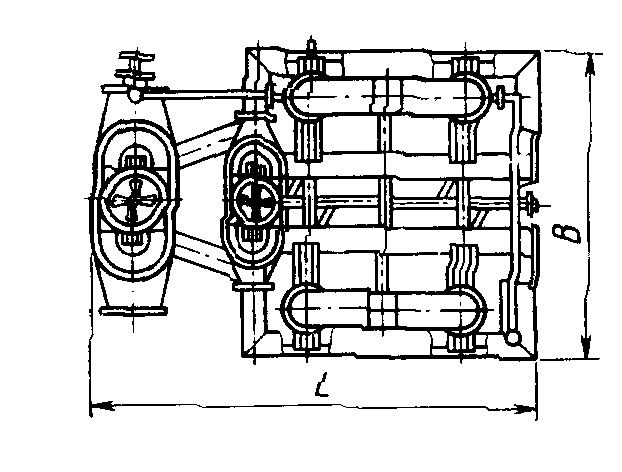
2.2. Основные параметры и размеры подогревателей типа 2 должны соответствовать указанным в табл. 2, 3 и на черт. 2.
| Наименование параметра | Значение для исполнения | |||||||||
| 1. Площадь поверхности теплообмена <*>, м2 | A | B | ||||||||
| 30 | 60 | 30 | 40 | 60 | 80 | 125 | 180 | 240 | ||
| 2. Техническая производительность <**>, м3/ч. | по дефекованному соку | - | - | 90 | 120 | 150 | 200 | 300 | 450 | 600 |
| по соку I сатурации и соку перед выпарной установкой | 115 | 250 | 85 | 115 | 170 | 250 | 340 | - | - | |
| 3. Скорость движения сока <**>, м/с | От 2,0 до 2,3 | |||||||||
| 4. Рабочее давление, МПа, не более | в паровой камере | 0,343 | ||||||||
| в соковой камере | 0,589 | |||||||||
| 5. Коэффициент автоматизации, не менее | 0,80 | |||||||||
| 6. Габаритные размеры, мм, не более | длина L | 2000 | 2700 | 2500 | 2500 | 2520 | 3050 | 4200 | 4460 | 4635 |
| ширина B | 1700 | 2220 | 1400 | 1400 | 1430 | 1930 | 2220 | 2420 | 2540 | |
| высота H | 6700 | 7400 | 6465 | 6450 | 6500 | 6900 | 7500 | 7900 | 8300 | |
| 7. Масса аппарата <***>, кг, не более | 2500 | 4500 | 3300 | 3500 | 4000 | 5900 | 6600 | 11470 | 13020 | |
| <*> Допустимые отклонения +/- 7,5%. | ||||||||||
| <**> Допустимые отклонения +/- 15%. | ||||||||||
| <***> С комплектующими изделиями. | ||||||||||
| Примечание. Техническая производительность определяется при нагреве сока с 10 до 16 °C (\Delta t = 6^{\circ}) . | ||||||||||
| Наименование параметра | Значение (исполнение C) | |||||
| 1. Площадь поверхности теплообмена <*>, м2 | 30 | 45 | 60 | 90 | 125 | |
| 2. Техническая производительность <**>, м3/ч | по диффузионному соку | 75 | 100 | 150 | 225 | 300 |
| по соку II сатурации | 90 | 115 | 170 | 270 | 340 | |
| 3. Скорость движения сока <**>, м/с | От 2,8 до 3,5 | |||||
| 4. Рабочее давление, МПа, не более | в паровой камере | 0,343 | ||||
| в соковой камере | 0,589 | |||||
| 5. Коэффициент автоматизации, не менее | 0,80 | |||||
| 6. Габаритные размеры, мм, не более | длина L | 3050 | 3100 | 3100 | 3500 | 4020 |
| ширина B | 1400 | 1400 | 1400 | 1600 | 1790 | |
| высота H | 6450 | 6450 | 6450 | 6700 | 6700 | |
| 7. Масса аппарата <***>, кг, не более | 3700 | 4500 | 4880 | 5960 | 8800 | |
| <*> Допустимые отклонения +/- 7,5%. | ||||||
| <**> Допустимые отклонения +/- 15%. | ||||||
| <***> С комплектующими изделиями. | ||||||
| Примечание. Техническая производительность определяется при нагреве сока с 10 до 16 °C (\Delta t = 6^{\circ}) . | ||||||
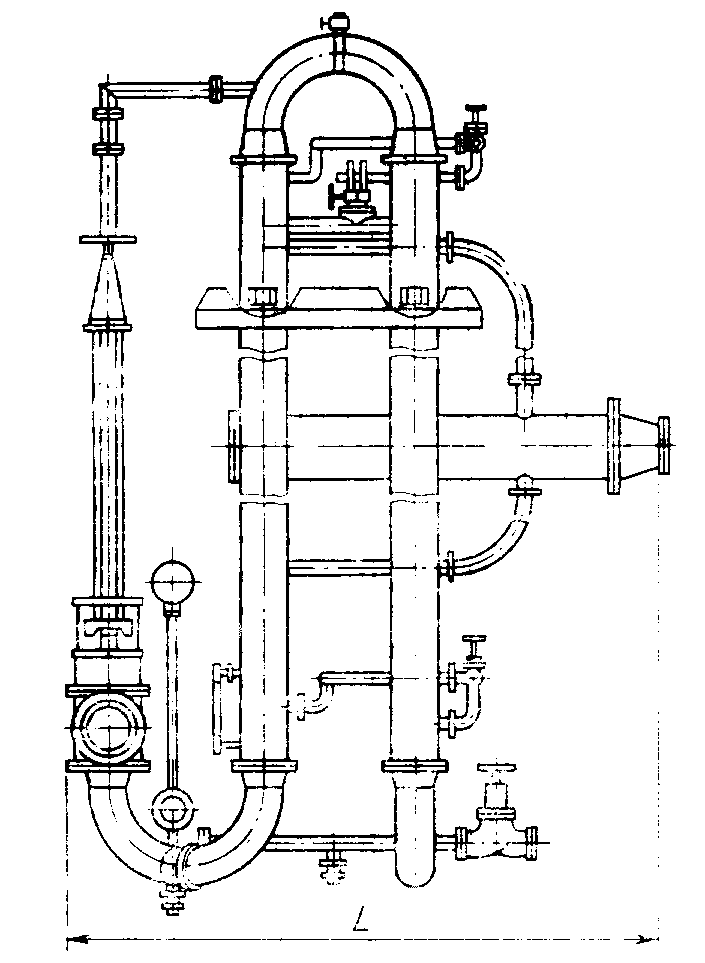
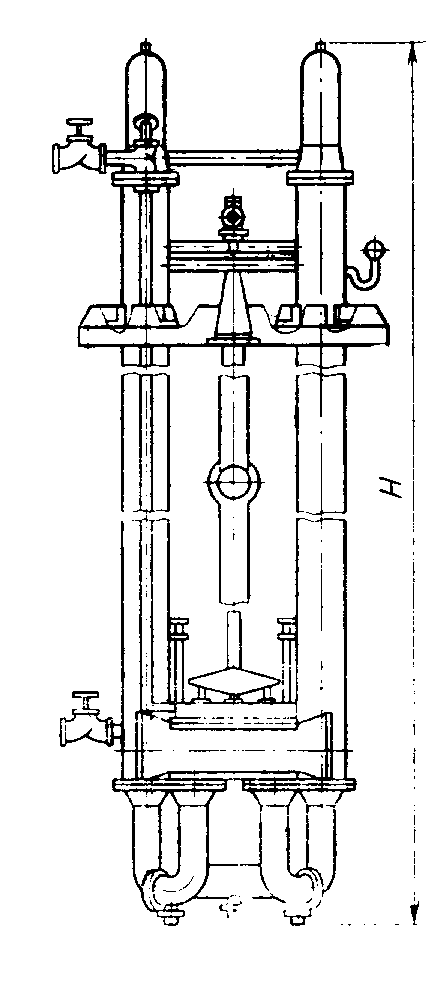
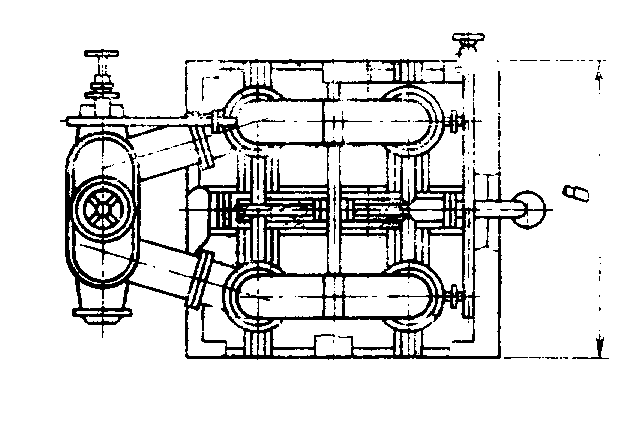
2.3. Основные параметры и размеры теплообменников типа 3 должны соответствовать указанным в табл. 4 и на черт. 3.
| Наименование параметра | Значение | ||||||||
| 1. Площадь поверхности теплообмена <*>, м2 | 60 | 80 | 100 | 125 | 160 | 200 | 250 | 300 | |
| 2. Техническая производительность <*>, м3/ч | по диффузионному соку | 60 | 75 | 95 | 110 | 150 | 190 | 240 | 300 |
| по дефекованному соку | 70 | 90 | 110 | 135 | 170 | 210 | 275 | 340 | |
| 3. Скорость движения сока <**>, м/с | От 1,0 до 1,5 | ||||||||
| 4. Рабочее давление, МПа, не более | в конденсатной камере | 0,343 | |||||||
| в соковой камере | 0,589 | ||||||||
| 5. Коэффициент автоматизации, не менее | 0,80 | ||||||||
| 6. Внутренний диаметр корпуса, мм, не более | 800 | 1000 | 1000 | 1100 | 1300 | 1400 | 1600 | 1700 | |
| 7. Высота аппарата H, мм, не более | 4120 | 4120 | 4400 | 4400 | 4660 | 5100 | 5360 | 5360 | |
| 8. Масса аппарата <***>, кг, не более | 2800 | 3600 | 3900 | 4700 | 5500 | 6800 | 9200 | 10300 | |
| <*> Допустимые отклонения +/- 7,5%. | |||||||||
| <**> Допустимые отклонения +/- 15%. | |||||||||
| <***> Без массы средств автоматизации. | |||||||||
| Примечание. Техническая производительность определяется при нагреве сока с 10 до 20 °C (\Delta t = 10^{\circ}) . | |||||||||
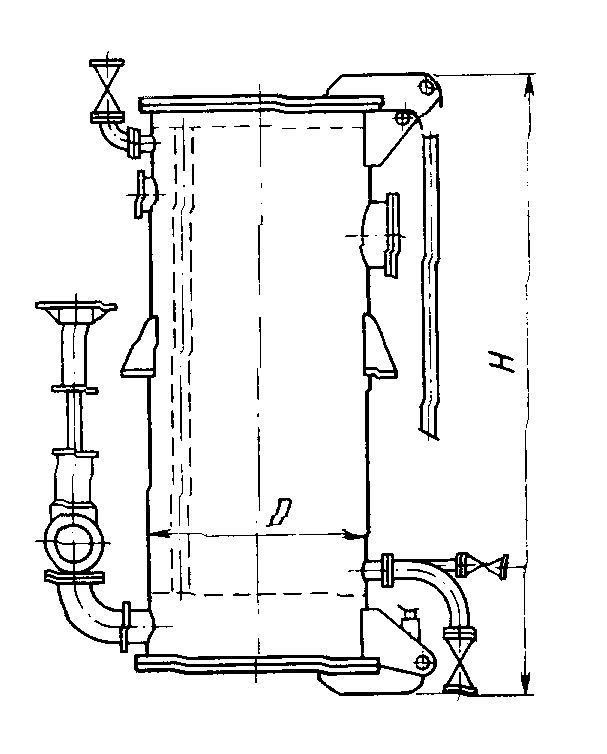
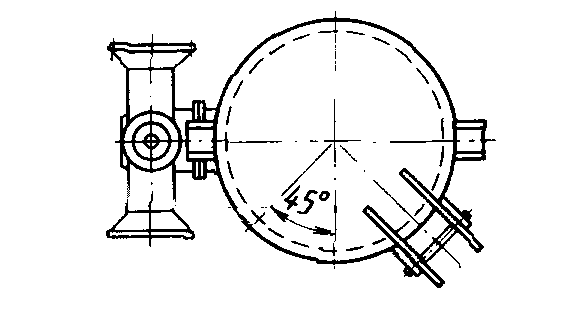
Примечание. Черт. 1 - 3 не определяют конструкцию.
2.4. Основные параметры и размеры подогревателей типа 4 должны соответствовать указанным в табл. 5, 6 и на черт. 3.
| Наименование параметра | Значение для исполнения | ||||||||||||
| B | C, D и F | ||||||||||||
| 1. Площадь поверхности теплообмена <*>, м2 | 125 | 200 | 250 | 40 | 60 | 80 | 100 | 125 | 160 | 200 | 250 | 300 | |
| 2. Техническая производительность <**>, м3/ч | по диффузионному соку | 135 | 210 | 275 | - | - | 40 | 50 | 55 | 75 | 95 | 120 | 150 |
| по сатурационному соку | - | - | - | 40 | 70 | 90 | 110 | 135 | 170 | 210 | 275 | 340 | |
| 3. Скорость движения сока <**>, м/с | От 1 до 1,5 | ||||||||||||
| 4. Рабочее давление, МПа, не более | в паровой камере | 0,343 | 0,380 | ||||||||||
| в соковой камере | 0,589 | 0,589 | |||||||||||
| 5. Коэффициент автоматизации, не менее | 0,80 | ||||||||||||
| 6. Внутренний диаметр корпуса D, мм, не более | 1100 | 1300 | 1400 | 700 | 800 | 1000 | 1000 | 1100 | 1200 | 1300 | 1600 | 1700 | |
| 7. Высота аппарата H, мм, не более | 4360 | 4670 | 4760 | 4600 | 4600 | 4700 | 4700 | 4700 | 4700 | 4700 | 4800 | 4800 | |
| 8. Масса аппарата <***>, кг, не более | 4500 | 7100 | 8500 | 2000 | 2400 | 3400 | 3500 | 4300 | 5000 | 6500 | 8400 | 10300 | |
| <*> Допустимые отклонения +/- 7,5%. | |||||||||||||
| <**> Допустимые отклонения +/- 15%. | |||||||||||||
| <***> Без массы средств автоматизации. | |||||||||||||
| Примечание. Техническая производительность определяется при нагреве сока с 10 до 16 °C (\Delta t = 10^{\circ}) . | |||||||||||||
| Наименование параметра | Значение (исполнение E) | ||||||||
| 1. Площадь поверхности теплообмена <*>, м2 | 40 | 60 | 80 | 100 | 125 | 160 | 200 | 300 | |
| 2. Техническая производительность <**>, м3/ч | по диффузионному соку | - | - | 40 | 50 | 55 | 75 | 95 | 150 |
| по сатурационному соку | 40 | 70 | 90 | 110 | 135 | 170 | 210 | 340 | |
| 3. Скорость движения сока <**>, м/с | От 1,0 до 1,5 | ||||||||
| 4. Рабочее давление, МПа, не более | в паровой камере | 0,343 | |||||||
| в соковой камере | 0,589 | ||||||||
| 5. Коэффициент автоматизации, не менее | 0,80 | ||||||||
| 6. Внутренний диаметр корпуса D, мм, не более | 700 | 1000 | 1100 | 1100 | 1100 | 1300 | 1400 | 1600 | |
| 7. Высота H, мм, не более | 4300 | 4300 | 4360 | 4360 | 4360 | 4500 | 4670 | 5360 | |
| 8. Масса аппарата <***>, кг, не более | для диффузионного сока | 2480 | 3700 | 4000 | 4300 | 4600 | 5640 | 6900 | 10500 |
| для сатурационного сока | 2300 | 3400 | 3700 | 3900 | 4220 | 5300 | 6400 | 10000 | |
| <*> Допустимые отклонения +/- 7,5%. | |||||||||
| <**> Допустимые отклонения +/- 15%. | |||||||||
| <***> Без массы средств автоматизации. | |||||||||
| Примечание. Техническая производительность определяется при нагреве сока с 10 до 16 °C (\Delta t = 6^{\circ}) . | |||||||||
ОПРЕДЕЛЕНИЕ КОЭФФИЦИЕНТА АВТОМАТИЗАЦИИ
Значение коэффициента автоматизации (K_{a}) определяется по формуле
K_{a} = \frac{\sum_{i = 1}^{n} Q_{i}K_{i}}{\sum_{i = 1}^{n} Q_{i}K_{i} + \sum_{i = 1}^{n} Q_{i}\prime K_{i}\prime} ,
где Q_{i} — количество одноименных i-тых автоматизированных операций в технологическом процессе;
Q_{i}\prime — количество одноименных i-тых ручных операций в технологическом процессе;
n — количество отличающихся друг от друга автоматизированных операций в технологическом процессе;
n' — количество отличающихся друг от друга ручных операций в технологическом процессе;
K_{i} — значение коэффициента весомости i-й автоматизированной операции;
K_{i}\prime — значение коэффициента весомости i-й ручной операции.
Значения коэффициента весомости технологических операций, выполняемых в оцениваемом изделии, определяют, как правило, экспертным путем, с учетом значимости операций.
Сумма значений коэффициентов весомости операций в пределах выполняемого изделия технологического процесса должна равняться единице.
При этом под терминами «технологический процесс» и «технологическая операция» следует понимать: