ГОСТ 28515-97. Межгосударственный стандарт. Медь. Метод испытания проб на удлинение спирали
(введен в действие Постановлением Госстандарта России от 17.03.1998 № 52)
(ред. от 26.11.2014)
Примечание
С 01.07.2003 до вступления в силу технических регламентов акты федеральных органов исполнительной власти в сфере технического регулирования носят рекомендательный характер и подлежат обязательному исполнению только в части, соответствующей целям, указанным в п. 1 ст. 46 Федерального закона от 27.12.2002 № 184-ФЗ. Изменение № 1 введено в действие с 01.09.2015 Приказом Росстандарта от 26.11.2014 № 1774-ст. Взамен ГОСТ 28515-90.
ИСТОРИЯ ИЗМЕНЕНИЙ НОРМАТИВНО-ТЕХНИЧЕСКИХ АКТОВ
flowchart LR
  n0["ГОСТ 28515-90"]:::rst
  click n0 "https://bukva.ai/docs/sp-svod-pravil-sp-22-13330-2011" "ГОСТ 28515-90. Межгосударственный стандарт. Медь высокой чистоты. Метод испытания на удлинение спирали"
  n1["ГОСТ 28515-97"]:::doc
  click n1 "https://bukva.ai/docs/gost-28515-97" "ГОСТ 28515-97. Межгосударственный стандарт. Медь. Метод испытания проб на удлинение спирали (введен в действие Постановлением Госстандарта России от 17.03.1998 N 52)"
  n0 --> n1
classDef rst fill:#FFEBEB,stroke:#8B0000,color:#000;
classDef doc fill:#EBFFEB,stroke:#006400,color:#000;
classDef notEnt fill:#FFFFEB,stroke:#FF8C00,color:#000;
Введен в действие Постановлением Государственного комитета Российской Федерации по стандартизации, метрологии и сертификации от 17 марта 1998 г. № 52
МЕТОД ИСПЫТАНИЯ ПРОБ НА УДЛИНЕНИЕ СПИРАЛИ
Copper. Method of test for sample spiral elongation
Дата введения 1 июля 1998 года
Предисловие
1 РАЗРАБОТАН Межгосударственным Техническим комитетом по стандартизации МТК 503 «Медь»
2 ПРИНЯТ Межгосударственным советом по стандартизации, метрологии и сертификации (протокол № 12 от 21 ноября 1997 г.)
3 Постановлением Государственного комитета Российской Федерации по стандартизации, метрологии и сертификации от 17 марта 1998 г. № 52 межгосударственный стандарт ГОСТ 28515-97 введен в действие непосредственно в качестве государственного стандарта Российской Федерации с 1 июля 1998 г.
5 ИЗДАНИЕ (сентябрь 2005 г.) с Поправками (ИУС 1-2000, 8-2000)
1 ОБЛАСТЬ ПРИМЕНЕНИЯ
Настоящий стандарт распространяется на медь, изготовляемую в виде слитков (марка М00), катодов (марка М00к) и изделий из них, и устанавливает метод испытания на удлинение спирали медной проволоки (далее — проволока) для определения ее способности к рекристаллизации при заданных параметрах термической обработки.
Сущность метода состоит в растяжении спирали проволоки диаметром (2,00 +/- 0,01) мм нагрузкой (22,00 +/- 0,02) Н, создающей в проволоке напряжение 7 МПа, и последующем измерении остаточного удлинения спирали.
(в ред. Изменения № 1, введенного в действие Приказом Росстандарта от 26.11.2014 № 1774-ст)
2 НОРМАТИВНЫЕ ССЫЛКИ
В настоящем стандарте использованы ссылки на следующие стандарты:
ГОСТ 427-75 Линейки измерительные металлические. Технические условия
ГОСТ 546-2001 Катоды медные. Технические условия
ГОСТ 6507-90 Микрометры. Технические условия
ГОСТ 28106-89 Катоды медные. Отбор и подготовка проб и образцов для определения удельного электрического сопротивления
Примечание - При пользовании настоящим стандартом целесообразно проверить действие ссылочных стандартов в информационной системе общего пользования — на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет или по ежегодно издаваемому информационному указателю «Национальные стандарты», который опубликован по состоянию на 1 января текущего года, и по соответствующим ежемесячно издаваемым информационным указателям, опубликованным в текущем году. Если ссылочный стандарт заменен (изменен), то при пользовании настоящим стандартом следует руководствоваться заменяющим (измененным) стандартом. Если ссылочный стандарт отменен без замены, то положение, в котором дана ссылка на него, применяется в части, не затрагивающей эту ссылку.
(примечание введено Изменением № 1, введенным в действие Приказом Росстандарта от 26.11.2014 № 1774-ст)
3 ОТБОР И ПОДГОТОВКА ПРОБ
3.1 Отбор проб от медных катодов (далее — катоды) проводят сверлением насквозь или вырезанием (выдавливанием) дисков не менее чем в пяти точках по диагонали на равном расстоянии друг от друга или в середине катода и в четырех точках по углам на расстоянии 50 — 100 мм от краев катода, или разрезанием катода. Пробы отбирают в количестве 0,1% партии, но не менее двух катодов. Общая масса пробы должна быть не менее 500 г.
Допускается отбор проб от медных катодов по ГОСТ 546 или ГОСТ 28106.
3.1.1 Пробу катодной меди расплавляют в графитовом тигле без крышки в индукционной печи или печи сопротивления при температуре от 1150 °C до 1200 °C, выдерживают в печи в течение 10 мин с периодическим перемешиванием расплава графитовым, алундовым или кварцевым прутком и разливают в графитовую горизонтальную изложницу, предварительно нагретую до температуры от 150 °C до 200 °C, для получения слитка квадратного сечения со стороной квадрата от 18 до 22 мм и длиной от 100 до 200 мм или в графитовую вертикальную изложницу для получения слитка диаметром от 10 до 18 мм и высотой от 200 до 300 мм.
(в ред. Изменения № 1, введенного в действие Приказом Росстандарта от 26.11.2014 № 1774-ст)
Массовая доля кислорода в пробном слитке должна быть от 0,020 до 0,045%.
3.2 Отбор проб от медных слитков (далее — слитки) проводят согласно рисунку 1. У пробы, отобранной от слитка горизонтального литья, удаляют участок свободной поверхности застывания от 10 до 15 мм, обогащенной кислородом.
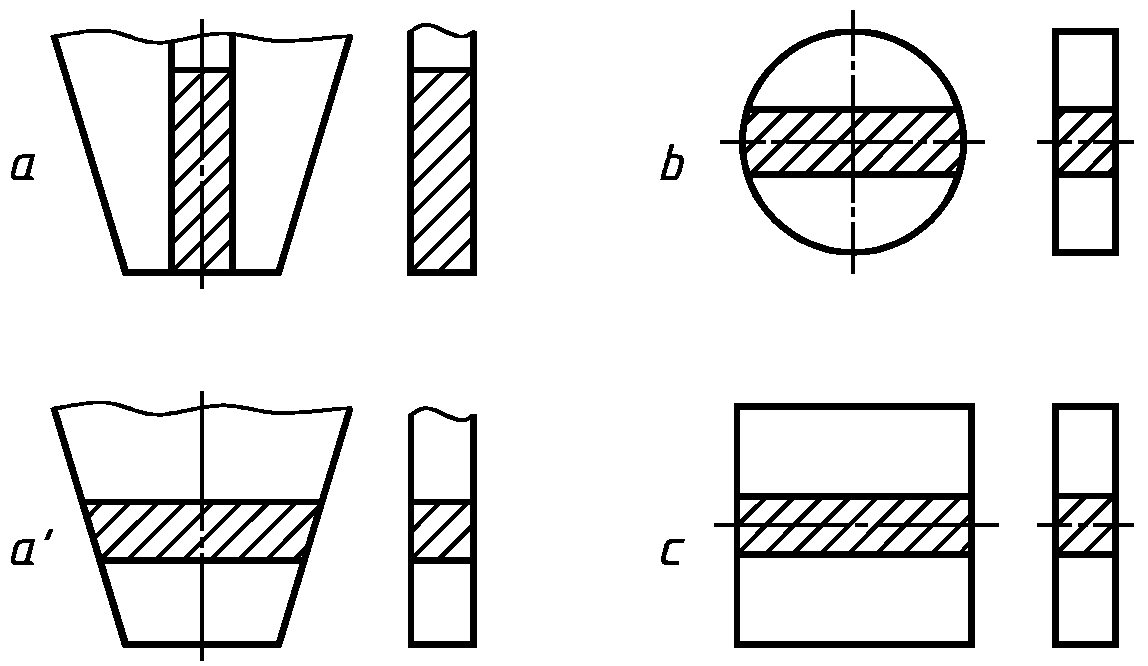
a, a' — место отбора проб от слитков горизонтального литья; b — место отбора проб от слитков вертикального литья в круглые изложницы; c — место отбора проб от слитков вертикального литья в прямоугольные или квадратные изложницы
Рисунок 1 — Место отбора проб от слитков
Проба должна иметь сечение 20 х 20 мм.
3.3 Пробу от катаной или прессованной прутковой заготовки (далее — прутковая заготовка) отбирают на расстоянии не менее 2 м от конца бухты. Масса пробы должна быть не менее 300 г.
3.4 Пробу от переплавленных катодов, слитка или прутковой заготовки подвергают пластической деформации в горячем или холодном состоянии для получения прутка диаметром (8,0 +/- 0,4) мм.
(в ред. Изменения № 1, введенного в действие Приказом Росстандарта от 26.11.2014 № 1774-ст)
Перед пластической деформацией проб от катодов и слитков допускается обтачивать их на токарном станке до получения диаметра от 10 до 18 мм.
3.5 Пруток подвергают отжигу в трубчатой печи или печи сопротивления при температуре (700 +/- 5) °C в течение (1,00 +/- 0,02) ч, после чего охлаждают в воде, травят в растворе серной кислоты, разбавленной 1:10, и промывают водой.
(в ред. Изменения № 1, введенного в действие Приказом Росстандарта от 26.11.2014 № 1774-ст)
Примечание - Операцию проводят только для прутка от прутковой заготовки номинальным диаметром более 8 мм.
(примечание введено Изменением № 1, введенным в действие Приказом Росстандарта от 26.11.2014 № 1774-ст)
Допускаются перед отжигом разрезание прутка на части длиной не менее 400 мм, а после отжига — механическая очистка поверхности пробы.
3.6 Для получения образцов проволоки пруток диаметром не более 8,00 мм после отжига подвергают волочению в волочильной машине для получения проволоки диаметром (2,00 +/- 0,01) мм. Вытяжку проводят одинарными проходами в одном направлении с единичным обжатием в пределах 20 — 25% со скоростью не более 1 м/с. После каждого прохода проволоку охлаждают в течение не менее 1 мин в воде или 5 мин на воздухе.
(в ред. Изменения № 1, введенного в действие Приказом Росстандарта от 26.11.2014 № 1774-ст)
Рекомендуется применение следующей серии волочения для получения проволоки диаметром 2,00 мм: 8,00; 7,13; 6,28; 5,53; 4,87; 4,29; 3,78; 3,33; 2,93; 2,58; 2,27; 2,00 мм.
(в ред. Изменения № 1, введенного в действие Приказом Росстандарта от 26.11.2014 № 1774-ст)
3.7 От каждого конца проволоки диаметром (2,00 +/- 0,01) мм отрезают не менее 1 м, из оставшейся части получают образец для испытаний требуемой длины, который сматывают в бухту диаметром (200 +/- 10) мм, предварительно отметив направление волочения.
Окончательный отжиг образцов проволоки диаметром (2,00 +/- 0,01) мм проводят в термостате при температуре (200,0 +/- 0,5) °C в течение (2,00 +/- 0,02) ч.
1 Продолжительность нагрева проволоки до (200,0 +/- 0,5) °C не должна превышать 5 мин.
2 Необходимо обеспечить поддержание точной и равномерной температуры в термостате в течение всего процесса отжига.
(п. 3.7 в ред. Изменения № 1, введенного в действие Приказом Росстандарта от 26.11.2014 № 1774-ст)
3.8 После отжига проволоку охлаждают в воде.
Примечание - В дальнейшей работе с отожженной проволокой действуют аккуратно для предотвращения нежелательных изгибов и растяжений.
Проволоку обезжиривают и разделяют на отрезки длиной от 1300 до 1400 мм, отмечая направление волочения.
Число образцов для испытаний должно соответствовать требованиям нормативной документации, но быть не менее трех.
(п. 3.8 в ред. Изменения № 1, введенного в действие Приказом Росстандарта от 26.11.2014 № 1774-ст)
3.9 Подготовка опытного образца
3.9.1 Определяют середину образца, и по обе стороны от нее несмываемой краской на равном расстоянии наносят отметки так, чтобы расстояние между ними составляло (1000 +/- 1) мм. Это расстояние обозначают L0.
3.9.2 Спираль получают наматыванием опытного образца проволоки на отшлифованный стержень диаметром (20,0 +/- 0,1) мм и длиной не менее 50 мм, установленный горизонтально по оси с отклонением +/- 3°.
3.9.3 Один конец опытного образца проволоки (начало по направлению волочения) посредством выемки, канавки или штифта прочно прикрепляют к отшлифованному стержню, а из другого конца формируют петлю или крючок вне измерительной длины.
3.9.4 К петле или крючку опытного образца прикладывают нагрузку в (22 +/- 0,02) Н, создаваемую грузом массой (2240 +/- 2) г, и наматывают его в плотную спираль при вращении стержня со скоростью (50 +/- 5) мин-1, при этом каждый следующий виток спирали должен примыкать к предыдущему.
Примечание - Во время намотки нельзя выпрямлять и растягивать проволоку, кроме легкого направления на стержень для формирования плотной спирали.
3.9.5 Спираль должна быть намотана таким образом, чтобы не менее двух витков с каждого конца спирали находилось вне измерительной длины L1 = (28 +/- 2) мм.
Примечание. Длина между контрольными отметками на спирали приблизительно равна 28 мм, это расстояние измеряют с точностью до 1 мм и записывают как исходное значение L1. Для этого осторожно снимают груз, снимают спираль со стержня и кладут ее горизонтально на гладкую поверхность. При помощи стальной линейки измеряют длину между контрольными отметками».
(п. 3.9 в ред. Изменения № 1, введенного в действие Приказом Росстандарта от 26.11.2014 № 1774-ст)
4 АППАРАТУРА
4.1 Индукционная печь или печь сопротивления для переплавки пробы катодной меди при температуре 1150 — 1200 °С.
4.2 Трубчатая печь или печь сопротивления для термической обработки прутка при температуре (700 +/- 5) °С, обеспечивающая постоянную температуру по всей длине пробы при отжиге.
(в ред. Изменения № 1, введенного в действие Приказом Росстандарта от 26.11.2014 № 1774-ст)
4.3 Термостат для окончательного отжига образца проволоки, свернутого в бухту диаметром (200 +/- 10) мм, при температуре (200 +/- 0,5) °С или любой нагревательный прибор, обеспечивающий условия отжига по 3.7.
В термостате используют силиконовое масло низкой вязкости. Термостат должен быть снабжен мешалкой для обеспечения равномерной температуры.
(абзац введен Изменением № 1, введенным в действие Приказом Росстандарта от 26.11.2014 № 1774-ст)
4.4 Оборудование для пластической деформации пробы при изготовлении прутка диаметром (8,0 +/- 0,4) мм в горячем или холодном состоянии.
(в ред. Изменения № 1, введенного в действие Приказом Росстандарта от 26.11.2014 № 1774-ст)
4.5 Волочильная машина любого типа для волочения проволоки диаметром от (8,0 +/- 0,4) до (2,00 +/- 0,01) мм со скоростью не более 1 м/с.
(в ред. Изменения № 1, введенного в действие Приказом Росстандарта от 26.11.2014 № 1774-ст)
Для уменьшения трения и перегрева опытного образца в процессе волочения используют соответствующую смазку для устройства.
(абзац введен Изменением № 1, введенным в действие Приказом Росстандарта от 26.11.2014 № 1774-ст)
4.6 Испытательная установка, обеспечивающая наматывание спирали с частотой вращения (50 +/- 5) мин-1 и растяжение спирали нагрузкой (22,00 +/- 0,02) Н, создаваемой грузом массой (2240 +/- 2) г, со скоростью не более 20 мм/с.
Нагрузка должна прилагаться путем опускания груза или путем поднятия верхнего конца спирали.
(п. 4.6 в ред. Изменения № 1, введенного в действие Приказом Росстандарта от 26.11.2014 № 1774-ст)
4.7 Измерительная металлическая линейка по ГОСТ 427.
4.8 Микрометр типа МК класса точности 1 с пределами измерений 0 — 25 мм и ценой деления 0,01 мм по ГОСТ 6507.
4.9 Таймер, позволяющий задавать измерительный интервал 2 ч с дискретностью отсчета 1 мин.
(п. 4.9 введен Изменением № 1, введенным в действие Приказом Росстандарта от 26.11.2014 № 1774-ст)
4.10 Шаблон для наматывания проволоки в бухту диаметром (200 +/- 10) мм.
(п. 4.10 введен Изменением № 1, введенным в действие Приказом Росстандарта от 26.11.2014 № 1774-ст)
5 ПРОВЕДЕНИЕ ИСПЫТАНИЙ И ОБРАБОТКА РЕЗУЛЬТАТОВ
5.1 При испытании спираль зацепляют одним концом (начало по направлению волочения) к тросику для растяжения, другим — к грузу массой (2240 +/- 2,0) г, создающему нагрузку в (22,00 +/- 0,02) Н, и растягивают ее со скоростью, не превышающей 20 мм·с-1. После отрыва груза от основания испытательной машины растяжение прекращают и выдерживают спираль под грузом в течение 1 мин.
(в ред. Изменения № 1, введенного в действие Приказом Росстандарта от 26.11.2014 № 1774-ст)
5.2 Груз осторожно снимают со спирали, спираль укладывают в горизонтальное положение, выдерживают для релаксации в течение не менее 1 мин и измеряют длину спирали L2 по ее оси между отметками измерительной длины L0. Длину спирали измеряют с погрешностью 1 мм.
5.3 Значение удлинения спирали \Delta L вычисляют по формуле
\Delta L = L_{2} - L_{1} . (1)
Значение \Delta L определяют с погрешностью 1 мм.
5.4 Значение \Delta L_{cp} определяют как среднее арифметическое результатов испытаний всех образцов.
(в ред. Изменения № 1, введенного в действие Приказом Росстандарта от 26.11.2014 № 1774-ст)
5.5 Характеристики показателей точности измерений
Показатель точности измерений удлинения спирали соответствует характеристикам, приведенным в таблице 1 (при P = 0,95).
Значения пределов повторяемости и воспроизводимости измерений для доверительной вероятности P = 0,95 приведены в таблице 1.
Значения показателя точности измерений, показателей повторяемости и воспроизводимости измерений удлинения спирали при доверительной вероятности P = 0,95
(п. 5.5 введен Изменением № 1, введенным в действие Приказом Росстандарта от 26.11.2014 № 1774-ст)
| УДК 669.3.001.4:006.354 | МКС 77.120.30 | В79 | ОКСТУ 1709 |
| Ключевые слова: медь, образец, проволока, спираль, удлинение, отбор пробы, подготовка пробы, испытание, результат | |||