ГОСТ 28468-90. Государственный стандарт Союза ССР. Изделия огнеупорные для футеровки дуговых сталеплавильных печей. Технические условия
(утв. Постановлением Госстандарта СССР от 19.03.1990 № 456)
Постановлением Госстандарта СССР от 19 марта 1990 г. № 456
ГОСУДАРСТВЕННЫЙ СТАНДАРТ СОЮЗА ССР
ИЗДЕЛИЯ ОГНЕУПОРНЫЕ ДЛЯ ФУТЕРОВКИ ДУГОВЫХ СТАЛЕПЛАВИЛЬНЫХ ПЕЧЕЙ
Refractory products for electric-arc steel-melting furnace lining.
ОКП 15 7400, 15 7200, 15 7100, 15 6800
Срок действия с 1 января 1992 года до 1 января 2002 года
ИНФОРМАЦИОННЫЕ ДАННЫЕ
1. Разработан и внесен Министерством металлургии СССР.
Разработчики: А.Ф. Маурин, канд. техн. наук; М.И. Диесперова, канд. техн. наук; В.И. Сизов, канд. техн. наук; М.П. Басьянс, канд. техн. наук; Г.А. Мосеева.
2. Утвержден и введен в действие Постановлением Государственного комитета СССР по управлению качеством продукции и стандартам от 19.03.1990 № 456.
4. Ссылочные нормативно-технические документы
| Обозначение НТД, на который дана ссылка | Номер пункта |
|---|---|
| ГОСТ 427-75 | 3.1 |
| ГОСТ 2409-80 | 3.4 |
| ГОСТ 2642.0-86 | 3.2 |
| ГОСТ 2642.2-86 | 3.2 |
| ГОСТ 2642.3-86 | 3.2 |
| ГОСТ 2642.4-86 | 3.2 |
| ГОСТ 2642.5-86 | 3.2 |
| ГОСТ 2642.7-86 | 3.2 |
| ГОСТ 2642.8-86 | 3.2 |
| ГОСТ 2642.9-86 | 3.2 |
| ГОСТ 4070-83 | 3.5 |
| ГОСТ 4071-80 | 3.3 |
| ГОСТ 5402-81 | 3.7 |
| ГОСТ 7875-83 | 3.6 |
| ГОСТ 8179-85 | 3.2 |
| ГОСТ 10198-78 | 1.5 |
| ГОСТ 10905-86 | 3.8 |
| ГОСТ 14192-77 | 1.4.2 |
| ГОСТ 15136-78 | 3.9 |
| ГОСТ 21140-88 | 1.5.1 |
| ГОСТ 24597-81 | 1.5.1 |
| ГОСТ 24717-81 | 1.4.1, 1.5 |
| ГОСТ 25706-83 | 3.10 |
| ГОСТ 25714-83 | 3.3, 3.4 |
Настоящий стандарт распространяется на огнеупорные изделия, предназначенные для футеровки дуговых сталеплавильных печей.
1. ТЕХНИЧЕСКИЕ ТРЕБОВАНИЯ
1.1. Изделия должны изготовляться в соответствии с требованиями настоящего стандарта по техническому регламенту, утвержденному в установленном порядке.
1.2 Основные параметры и размеры
1.2.1. В зависимости от физико-химических показателей и назначения изделия подразделяют на марки, приведенные в табл. 1.
| Марка | Наименование | Назначение |
|---|---|---|
| МКД-80 | Муллитокорундовые изделия с массовой долей окиси алюминия не менее 80% для дуговых сталеплавильных печей | Для сводов |
| ППД-93 | Периклазовые изделия из плавленого периклаза с массовой долей окиси магния не менее 93% для дуговых сталеплавильных печей | Для шлакового пояса всех печей и стен высокомощных печей с водоохлаждаемыми элементами |
| ПД-92 | Периклазовые изделия из обогащенного магнезита с массовой долей окиси магния не менее 92% для дуговых сталеплавильных печей | Для откосов в местах контакта с металлом и шлаком |
| ПД-89 | Периклазовые изделия с массовой долей окиси магния не менее 89% для дуговых сталеплавильных печей | Для подин и откосов |
| ПХД-72 | Периклазохромитовые изделия из обогащенного магнезита с массовой долей окиси магния не менее 72% для дуговых сталеплавильных печей | Для сводов и стен крупнотоннажных печей |
| ПХД-67 | Периклазохромитовые изделия с массовой долей окиси магния не менее 67% для дуговых сталеплавильных печей | Для сводов и стен |
| ХПТД-55 | Хромитопериклазовые изделия (специального зернового состава) термостойкие с массовой долей окиси магния не менее 55% для дуговых сталеплавильных печей | Для сводов и стен |
| ПУБД-73 | Периклазоуглеродистые изделия из обогащенного магнезита безобжиговые с массовой долей окиси магния не менее 73% для дуговых сталеплавильных печей | Для шлакового пояса и стен высокомощных печей с водоохлаждаемыми элементами |
| ПУПБД-72 | Периклазоуглеродистые изделия из плавленого периклаза безобжиговые с массовой долей окиси магния не менее 72% для дуговых сталеплавильных печей | Для особо ответственных участков футеровки и высокоагрессивных условий эксплуатации |
| ПУБД-70 | Периклазоуглеродистые изделия безобжиговые с массовой долей окиси магния не менее 70% для дуговых сталеплавильных печей | Для шлакового пояса |
1.2.2. Форма и размеры изделий должны соответствовать приведенным на черт. 1 - 9 и в табл. 2 - 10.
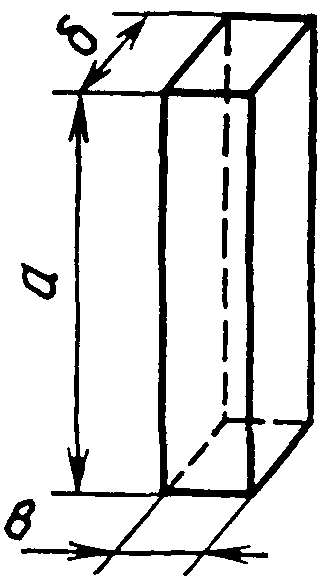
| Номер изделия | а | б | в |
| мм | |||
| 1 | 230 | 115 | 75 |
| 2 | 300 | 150 | 75 |
| 3 | 380 | 150 | 75 |
| 4 | 460 | 150 | 75 |
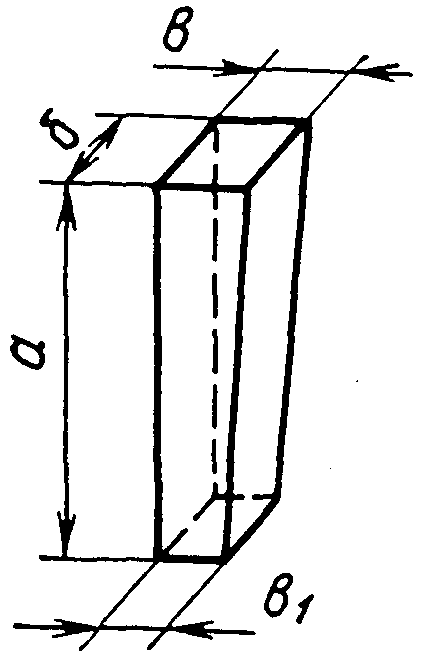
| Номер изделия | а | б | в 1 | |
| мм | ||||
| 5 | 230 | 115 | 75 | 55 |
| 6 | 230 | 115 | 75 | 65 |
| 7 | 300 | 150 | 75 | 68 |
| 8 | 300 | 150 | 85 | 68 |
| 9 | 380 | 150 | 75 | 65 |
| 10 | 386 | 154 | 85 | 75 |
| 11 | 460 | 150 | 79 | 68 |
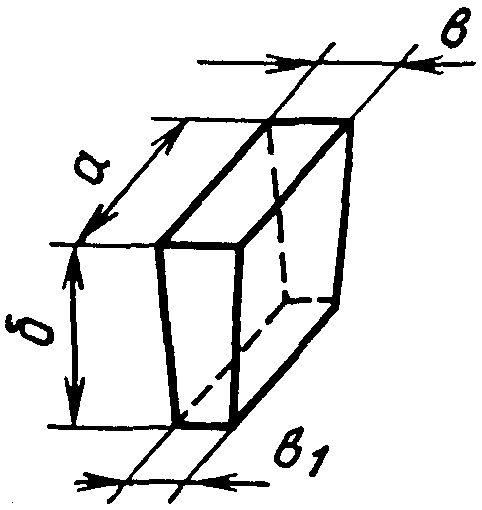
| Номер изделия | а | б | в 1 | |
| мм | ||||
| 12 | 230 | 115 | 75 | 65 |
| 13 | 300 | 150 | 75 | 55 |
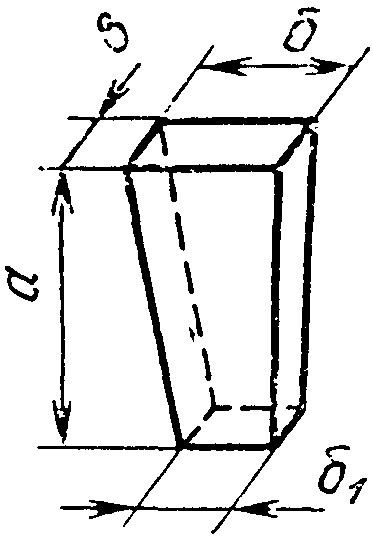
| Номер изделия | а | б | б 1 | в |
| мм | ||||
| 14 | 230 | 115 | 70 | 75 |
| 15 | 230 | 115 | 93 | 75 |
| 16 | 380 | 150 | 99 | 75 |
| 17 | 380 | 150 | 140 | 75 |
| 18 | 450 | 150 | 125 | 75 |
| 19 | 460 | 150 | 140 | 75 |
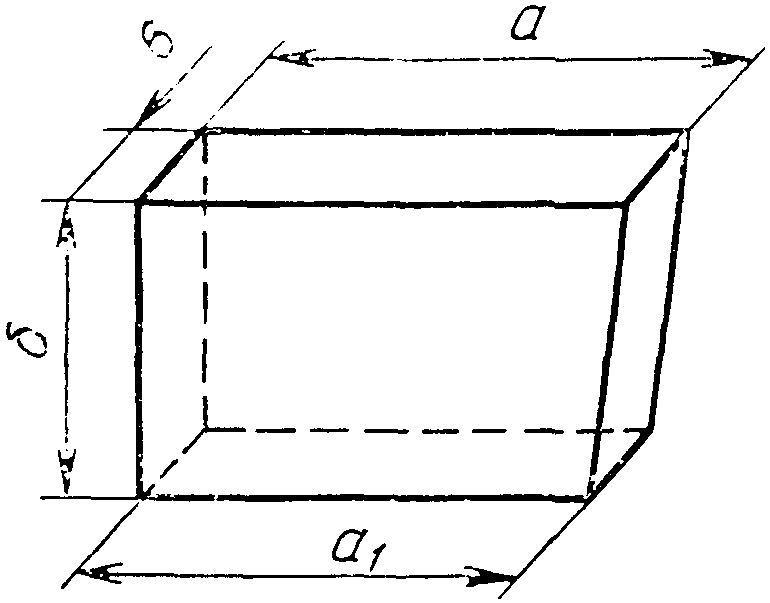
| Номер изделия | а | а 1 | б | в |
| мм | ||||
| 20 | 230 | 225 | 115 | 75 |
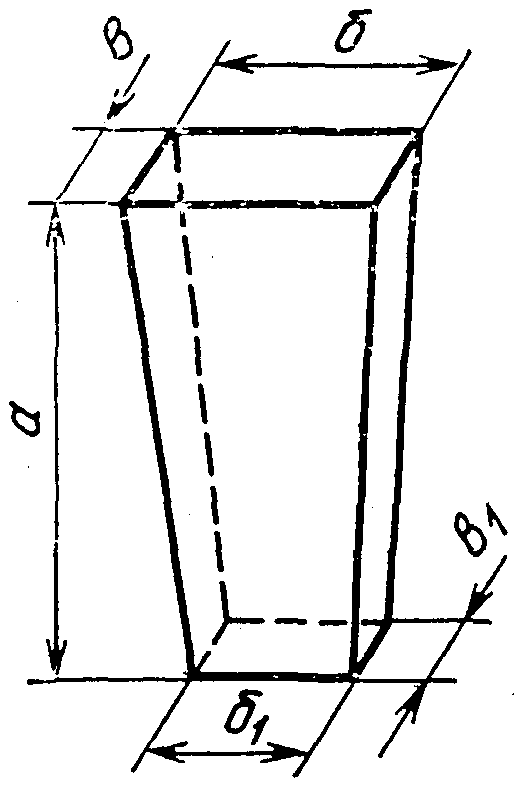
| Номер изделия | а | б | б 1 | в | в 1 |
| мм | |||||
| 21 | 230 | 115 | 93 | 75 | 65 |
| 22 | 300 | 125 | 120 | 78 | 75 |
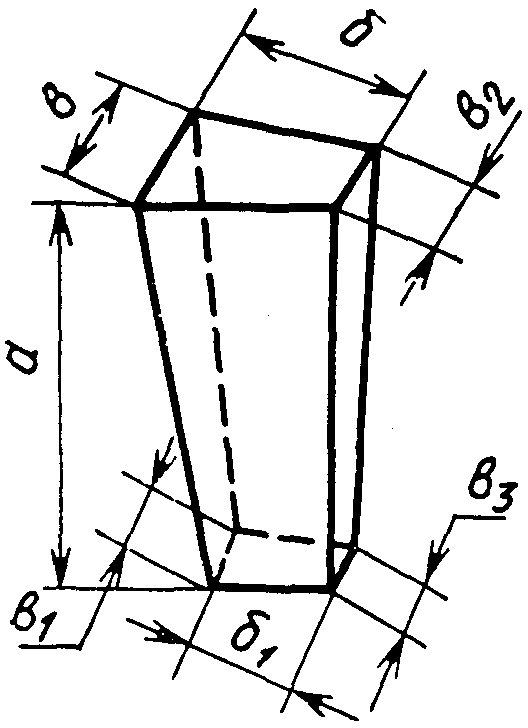
| Номер изделия | а | б | б 1 | в | в 1 | в 2 | в 3 |
| мм | |||||||
| 23 | 300 | 125 | 120 | 85 | 82 | 71 | 68 |
| 24 | 300 | 150 | 142 | 75 | 71 | 67 | 64 |
| 25 | 380 | 150 | 140 | 84 | 79 | 76 | 72 |
| 26 | 460 | 150 | 140 | 84 | 79 | 73 | 69 |
Клин трапецеидальный двусторонний
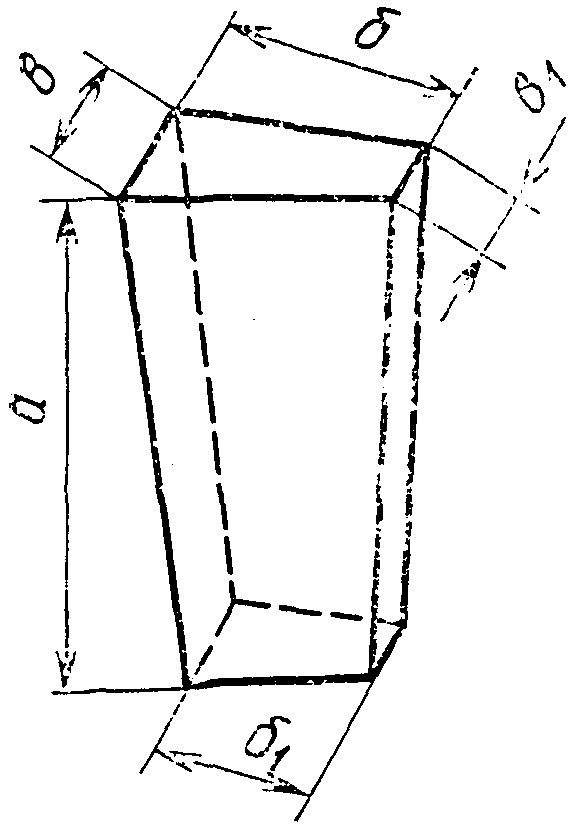
| Номер изделия | а | б | б 1 | в | в 1 |
| мм | |||||
| 27 | 300 | 150 | 142 | 75 | 67 |
| 28 | 380 | 150 | 140 | 84 | 56 |
| 29 | 460 | 150 | 140 | 84 | 57 |
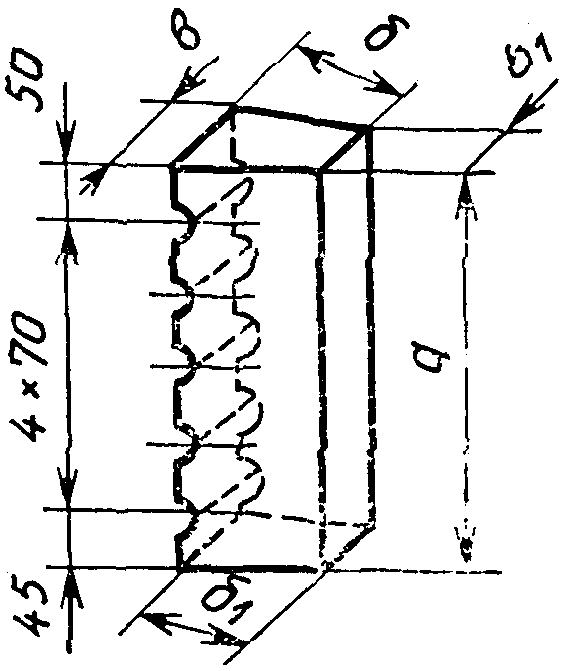
| Номер изделия | а | б | б 1 | в | в 1 |
| мм | |||||
| 30 | 375 | 150 | 140 | 102 | 71 |
1.2.3. Расчетные объем и масса изделий приведены в Приложении.
1.2.4. Допускается изготовление изделий других форм и размеров по чертежам, согласованным изготовителем и потребителем в установленном порядке.
1.2.5. Рабочей поверхностью изделий № 5 — 30 считается поверхность по торцовой грани \text{бв}_{1} (черт. 2), \text{ав}_{1} (черт. 3), бв (черт. 4, 6), \text{а}_{1}\text{б} (черт. 5), \text{б}_{1}\text{в}_{3} (черт. 7), \text{б}_{1}\text{в} (черт. 8), \text{ав}_{1} (черт. 9).
Рабочая поверхность изделий, изготовляемых по чертежам, согласованным изготовителем с потребителем, должна быть указана на чертежах.
1.2.6. Предельные отклонения по размерам изделий должны соответствовать нормам, приведенным в табл. 11, 12.
| Размеры | Предельные отклонения по маркам, мм | |||
| МКД-80, ППД-93, ПД-92, ПД-89 | ПХД-72, ПХД-67, ХПТД-55 | |||
| 1-я подгруппа | 2-я подгруппа | 1-я подгруппа | 2-я подгруппа | |
| Длина: | ||||
| до 230 мм включ. св. 230 до 300 мм включ. св. 300 до 380 мм включ. св. 380 | +/- 2 +/- 3 +/- 4 - | +/- 3 +/- 4 +/- 5 - | +/- 3 +/- 4 +/- 5 +/- 6 | +/- 4 +/- 5 +/- 6 +/- 8 |
| Ширина | +/- 2 | +/- 3 | +/- 3 | +/- 4 |
| Толщина | +/- 1 | +/- 2 | +/- 2 | +/- 3 |
| Размеры | Предельные отклонения, мм, для изделий марок: ПУБД-73, ПУПБД-72, ПУБД-70 |
|---|---|
| Длина: до 300 мм включ. св. 300 до 380 включ. Ширина Толщина | +/- 3 +/- 5 +/- 2 +/- 2 |
1.3 Характеристики
1.3.1. Изделия по физико-химическим показателям должны соответствовать требованиям, приведенным в табл. 13.
| Наименование показателя | Нормы для марки | |||||||||
| МКД-80 | ППД-93 | ПД-92 | ПД-89 | ПХД-72 | ПХД-57 | ХПТД-55 | ПУБД-73 | ПУПБД-72 | ПУБД-70 | |
| Массовая доля, %: | ||||||||||
| Al O , не менее | 80 | - | - | - | - | - | - | - | - | - |
| 2 3 | ||||||||||
| MgO, не менее | - | 93 | 92 | 89 | 72 | 67 | 55 | 73 | 72 | 70 |
| CaO, не более SiO , не более | - - | 2,5 1,7 | 3,0 2,5 | 4,0 2,5 | - Не | - Не | - - | - - | - - | - - |
| 2 | норм. | норм. | ||||||||
| Cr O | - | - | - | - | 7 — 15 | 7 — 15 | 16 — 22 | - | - | - |
| 2 3 | ||||||||||
| Fe O , не более | 0,8 | - | - | - | - | - | - | - | - | - |
| 2 3 | ||||||||||
| Изменение массы при прокаливании, | - | - | - | - | - | - | - | 7 — 18 | 10 — 25 | 7 — 18 |
| Предел прочности при сжатии, Н/мм2, не менее | 40 | 45 | 60 | 45 | 40 | 33 | 25 | 16 | 25 | 10 |
| Пористость открытая, %, не более | 23 | 18 | 18 | 24 | 16 | 20 | 20 | 12 | 8 | 20 |
| Температура начала размягчения, | 1620 | 1600 | 1570 | 1520 | 1570 | 1550 | 1540 | - | - | - |
| °C, не ниже | ||||||||||
| Термическая стойкость при 1300 °C | 12 | - | - | - | 5 | 5 | 7 | - | - | - |
| (охлаждение водяное), теплосмен, не менее | ||||||||||
| Дополнительная линейная усадка при 1650 °C, %, не более | 0,3 | - | 0,5 | 0,6 | 0,5 | 0,6 | - | - | - | - |
Примечание. Норма по показателю массовая доля SiO_{2} для изделий марок ПХД-72, ПХД-67 вводится с 01.01.1993.
Определение обязательно для накопления данных.
1.3.2. Изделия по показателям внешнего вида должны соответствовать требованиям, приведенным в табл. 14.
| Наименование показателя | Норма | |
| 1-я подгруппа | 2-я подгруппа | |
| Кривизна, не более: | ||
| для изделий размером до 230 мм включ. | 1 | 2 |
| св. 230 до 380 мм включ. | 2 | 3 |
| св. 380 | 3 | 4 |
| Отбитость углов, не более: | ||
| для изделий размером до 230 мм включ. | 5 | 8 |
| св. 230 до 380 мм включ. | 6 | 8 |
| св. 380 мм | 10 | 12 |
| Отбитость ребер, не более: | ||
| для изделий размером до 230 мм включ. | 3 | 5 |
| св. 230 до 380 мм включ. | 4 | 5 |
| св. 380 мм | 5 | 8 |
Примечание. Нормы для показателей внешнего вида приведены без учета определения рабочей поверхности и относятся только к одной из поверхностей.
1.3.3. Изделия по всей поверхности излома должны иметь однородное строение, без трещин и пустот.
1.4 Маркировка
1.4.1. Маркировка изделий — по ГОСТ 24717 со следующим дополнением: допускается нанесение знака «Д» краской на поверхность изделия или на пакет.
1.4.2. Транспортная маркировка грузов — по ГОСТ 14192.
1.5 Упаковка
Упаковка изделий в соответствии с черт. 1 по ГОСТ 24717, в ящики типа I-1, I-2 по ГОСТ 10198. Габаритные размеры пакета — по ГОСТ 24597, размеры ящиков по ГОСТ 21140.
2. ПРИЕМКА
2.1. Правила приемки по ГОСТ 8179 и ОСТ 14-8-216 — со следующими дополнениями.
Партия должна состоять из изделий одной марки, сопровождаться одним документом о качестве, содержащим:
товарный знак или наименование предприятия-изготовителя и его товарный знак;
результаты определения химического состава изделий;
Масса партии должна быть не более 230 т.
Для проверки соответствия качества изделий требованиям настоящего стандарта предприятие-изготовитель и потребитель проводит: приемосдаточные испытания по показателям: внешнему виду и размерам, строению в изломе, пределу прочности при сжатии, открытой пористости, температуре начала размягчения, термической стойкости, дополнительной усадке.
Объем выборки изделий по плану контроля номер 2 или 5, а для нормальных изделий — по плану контроля 2 или 4.
Периодические испытания по химическому составу, изменению массы при прокаливании на каждой второй партии.
3. МЕТОДЫ КОНТРОЛЯ
3.1. Размеры изделий проверяют металлической линейкой по ГОСТ 427 с ценой деления шкалы 1 мм или соответствующими шаблонами, обеспечивающими заданную точность измерения.
3.2. Массовые доли Al_{2}O_{3} , MgO, CaO, SiO_{2} , Cr_{2}O_{3} , Fe_{2}O_{3} , а также изменение массы при прокаливании определяют по ГОСТ 2642.0, ГОСТ 2642.2, ГОСТ 2642.3, ГОСТ 2642.4, ГОСТ 2642.5, ГОСТ 2642.7, ГОСТ 2642.8, ГОСТ 2642.9. Допускается применение других методов анализа, обеспечивающих требуемую точность.
3.3. Предел прочности при сжатии определяют по ГОСТ 4071 или по ГОСТ 25714, при определении по ГОСТ 25714 испытания проводят на удвоенном количестве образцов.
3.4. Пористость открытую определяют по ГОСТ 2409 или по ГОСТ 25714, при определении по ГОСТ 25714 испытания проводят на удвоенном количестве образцов.
3.5 Температуру начала размягчения определяют по ГОСТ 4070.
3.6 Термическую стойкость определяют по ГОСТ 7875.
3.7 Дополнительную линейную усадку определяют по ГОСТ 5402.
3.8. Кривизну определяют на поверочной плите по ГОСТ 10905 или аттестованной металлической плите при помощи щупа шириной 10 мм и толщиной, превышающей на 0,1 мм установленную норму кривизны.
3.9. Глубину отбитости углов и ребер определяют по ГОСТ 15136.
3.10. Ширину трещин определяют при помощи измерительной лупы по ГОСТ 25706.
3.11. Для получения поверхности излома изделие раскалывают на две части. Строение изделий в изломе определяют визуально.
4. ТРАНСПОРТИРОВАНИЕ И ХРАНЕНИЕ
Транспортирование и хранение изделий — по ГОСТ 24717.
Справочное
| Номер изделия | Объем, см3 | Масса, кг, для изделий марки | |||||
| ПХД-72 | ПХД-67 | ПД-92, ППД-93 | ХПТД-55 | ПУБД-73, ПУБД-70, ПУПБД-72 | МКД-80, ПД-89 | ||
| 1 | 1984 | 6,2 | 6,0 | 6,0 | 5,9 | 5,5 | 5,4 |
| 2 | 3375 | 10,5 | 10,3 | 10,1 | 10,1 | 9,3 | 9,1 |
| 3 | 4275 | 13,3 | 13,0 | 12,8 | 12,4 | 11,8 | 11,5 |
| 4 | 5175 | 16,2 | 15,7 | 15,5 | 15,0 | 14,2 | 14,0 |
| 5 | 1713 | 5,3 | 5,2 | 5,1 | 5,1 | 4,7 | 4,6 |
| 6 | 1850 | 5,8 | 5,6 | 5,6 | 5,5 | 5,1 | 5,0 |
| 7 | 3218 | 10,0 | 9,8 | 9,7 | 9,6 | 8,9 | 8,7 |
| 8 | 3437 | 10,7 | 10,5 | 10,3 | 10,3 | 9,5 | 9,3 |
| 9 | 3939 | 12,5 | 12,1 | 12,0 | 11,9 | 11,0 | 10,8 |
| 10 | 4754 | 14,8 | 14,5 | 14,3 | 14,2 | 13,1 | 12,8 |
| 11 | 5070 | 15,8 | 15,4 | 15,2 | 15,2 | 13,9 | 13,7 |
| 12 | 1844 | 5,8 | 5,6 | 5,5 | 5,5 | 5,1 | 5,0 |
| 13 | 2990 | 9,3 | 9,1 | 9,0 | 8,9 | 8,2 | 8,1 |
| 14 | 1565 | 4,9 | 4,8 | 4,7 | 4,7 | 4,3 | 4,2 |
| 15 | 1786 | 5,6 | 5,4 | 5,4 | 5,3 | 4,9 | 4,8 |
| 16 | 3516 | 11,0 | 10,7 | 10,6 | 10,5 | 9,7 | 9,5 |
| 17 | 4133 | 12,9 | 12,6 | 12,4 | 12,4 | 11,4 | 11,2 |
| 18 | 4737 | 14,8 | 14,4 | 14,2 | 14,2 | 13,0 | 12,8 |
| 19 | 5001 | 15,6 | 15,2 | 15,0 | 15,0 | 13,8 | 13,5 |
| 20 | 1962 | 6,1 | 6,0 | 5,9 | 5,9 | 5,4 | 5,3 |
| 21 | 1678 | 5,2 | 5,1 | 5,0 | 5,0 | 4,6 | 4,5 |
| 22 | 2812 | 8,8 | 8,6 | 8,4 | 8,4 | 7,7 | 7,6 |
| 23 | 2812 | 8,8 | 8,6 | 8,4 | 8,4 | 7,7 | 7,6 |
| 24 | 3034 | 9,5 | 9,2 | 9,1 | 9,1 | 8,3 | 8,2 |
| 25 | 4287 | 13,4 | 13,0 | 12,9 | 12,8 | 11,8 | 11,6 |
| 26 | 5088 | 15,9 | 15,5 | 15,3 | 15,2 | 14,0 | 13,7 |
| 27 | 3109 | 9,7 | 9,5 | 9,3 | 9,3 | 8,6 | 8,4 |
| 28 | 3856 | 12,0 | 11,7 | 11,6 | 11,6 | 10,6 | 10,4 |
| 29 | 4701 | 14,7 | 14,3 | 14,1 | 14,1 | 12,9 | 12,7 |
| 30 | 4357 | 13,6 | 13,3 | 13,1 | 13,0 | 12,0 | 11,8 |
Примечание. При расчете массы изделий средняя кажущаяся плотность в г/см3 принята равной: