ГОСТ 28122-95. Станки камнеобрабатывающие шлифовально-полировальные. Общие технические требования и методы контроля
(введен в действие Постановлением Госстандарта РФ от 12.11.1997 № 367)
Примечание
Документ включен в Перечень международных и региональных (межгосударственных) стандартов, а в случае их отсутствия — национальных (государственных) стандартов, в результате применения которых на добровольной основе обеспечивается соблюдение требований технического регламента Таможенного союза «О безопасности машин и оборудования» (ТР ТС 010/2011) и в Перечень международных и региональных (межгосударственных) стандартов, а в случае их отсутствия — национальных (государственных) стандартов, содержащих правила и методы исследований (испытаний) и измерений, в том числе правила отбора образцов, необходимые для применения и исполнения требований технического регламента Таможенного союза «О безопасности машин и оборудования» (ТР ТС 010/2011) и осуществления оценки соответствия объектов технического регулирования (Решение Коллегии Евразийской экономической комиссии от 09.03.2021 № 28). Документ включен в Перечень документов в области стандартизации, содержащих правила и методы исследований (испытаний) и измерений, в том числе правила отбора образцов, необходимые для применения и исполнения технического регламента о безопасности машин и оборудования, а также для осуществления оценки соответствия (Распоряжение Правительства РФ от 05.08.2010 № 1328-р). С 1 июля 2003 года до вступления в силу технических регламентов акты федеральных органов исполнительной власти в сфере технического регулирования носят рекомендательный характер и подлежат обязательному исполнению только в части, соответствующей целям, указанным в пункте 1 статьи 46 Федерального закона от 27.12.2002 № 184-ФЗ. Введен в действие с 1 января 1998 года. Взамен ГОСТ 28122-89.
ИСТОРИЯ ИЗМЕНЕНИЙ НОРМАТИВНО-ТЕХНИЧЕСКИХ АКТОВ
flowchart LR
  n0["ГОСТ 28122-89"]:::rst
  click n0 "https://bukva.ai/docs/popravka-popravki-gost-34180-2017-rosstandart-federalnoe" "ГОСТ 28122-89. Государственный стандарт Союза ССР. Станки камнеобрабатывающие шлифовально-полировальные. Общие технические требования и методы испытаний (введен Постановлением Госс"
  n1["ГОСТ 28122-95"]:::doc
  click n1 "https://bukva.ai/docs/gost-28122-95" "ГОСТ 28122-95. Станки камнеобрабатывающие шлифовально-полировальные. Общие технические требования и методы контроля (введен в действие Постановлением Госстандарта РФ от 12.11.1997 "
  n0 --> n1
classDef rst fill:#FFEBEB,stroke:#8B0000,color:#000;
classDef doc fill:#EBFFEB,stroke:#006400,color:#000;
classDef notEnt fill:#FFFFEB,stroke:#FF8C00,color:#000;
от 12 ноября 1997 г. № 367
СТАНКИ КАМНЕОБРАБАТЫВАЮЩИЕ ШЛИФОВАЛЬНО-ПОЛИРОВАЛЬНЫЕ
ОБЩИЕ ТЕХНИЧЕСКИЕ ТРЕБОВАНИЯ И МЕТОДЫ КОНТРОЛЯ
Stone-dressing grinding-polishing machines. General technical requirements and test methods
Предисловие
1. Разработан Государственным проектно-конструкторским институтом по машинам для промышленности строительных материалов (Гипростроммашина).
2. Принят Межгосударственным советом по стандартизации, метрологии и сертификации (Протокол № 7 от 26.04.1995).
| Наименование государства | Наименование национального органа по стандартизации |
|---|---|
| Азербайджанская Республика Республика Армения Республика Белоруссия Республика Казахстан Республика Молдова Российская Федерация Украина | Азгосстандарт Армгосстандарт Госстандарт Белоруссии Госстандарт Республики Казахстан Молдовастандарт Госстандарт России Госстандарт Украины |
3. Постановлением Государственного комитета Российской Федерации по стандартизации, метрологии и сертификации от 12 ноября 1997 г. № 367 межгосударственный стандарт ГОСТ 28122-95 введен в действие непосредственно в качестве государственного стандарта Российской Федерации с 1 января 1998 г.
1. ОБЛАСТЬ ПРИМЕНЕНИЯ
Настоящий стандарт распространяется на камнеобрабатывающие шлифовально-полировальные станки, предназначенные для выполнения шлифовальных и полировальных операций при изготовлении облицовочных плит, архитектурно-строительных и других изделий из природного камня.
Требования настоящего стандарта являются обязательными.
Стандарт пригоден для целей сертификации.
2. НОРМАТИВНЫЕ ССЫЛКИ
В настоящем стандарте использованы ссылки на следующие стандарты:
ГОСТ 577-68. Индикаторы часового типа с ценой деления 0,01 мм. Технические условия
ГОСТ 3749-77. Угольники поверочные 90°. Технические условия
ГОСТ 9480-89. Плиты облицовочные пиленые из природного камня. Технические условия
ГОСТ 10197-70. Стойки и штативы для измерительных головок. Технические условия
ГОСТ 21339-82. Тахометры. Общие технические условия
ГОСТ 23342-91. Изделия архитектурно-строительные из природного камня. Технические условия
ГОСТ 24099-80. Плиты декоративные на основе природного камня. Технические условия
ГОСТ 24643-81. Основные нормы взаимозаменяемости. Допуски формы и расположения поверхностей. Числовые значения
ГОСТ 27636-95. Оборудование камнедобывающее и камнеобрабатывающее. Общие технические условия
ГОСТ 30080-93. Станки камнеобрабатывающие шлифовально-полировальные. Типы и основные параметры.
3. ТЕХНИЧЕСКИЕ ТРЕБОВАНИЯ
3.1. Камнеобрабатывающие шлифовально-полировальные станки должны обеспечивать качество обрабатываемых изделий из природного камня в соответствии с требованиями ГОСТ 9480, ГОСТ 23342 и ГОСТ 24099.
3.2 Конструкция станков должна обеспечивать:
- плавное перемещение шпинделей, кареток, шлифовальных и полировальных головок, столов и других составных частей на всех установленных режимах работы;
- исключение самопроизвольного ослабления крепления шлифовального и полировального инструмента к шпинделю во время работы;
- безопасную, удобную и быструю замену шлифовального и полировального инструмента;
- плавное регулирование усилия прижима шлифовального и полировального инструмента к обрабатываемой поверхности;
- выход шлифовального и полировального инструмента за пределы обрабатываемой поверхности не более 1/3 диаметра применяемого инструмента;
- подвод охлаждающей жидкости в зону шлифования и полирования и автоматическое прекращение процесса шлифования и полирования при нарушении установленного режима поступления жидкости;
- защиту двигателей от перегрузок.
3.3. Скорость подачи, окружная скорость шлифования и усилие прижима шлифовального и полировального инструмента станков должны соответствовать ГОСТ 30080.
3.4. Допуск перпендикулярности осей шпинделей шлифовальных и полировальных головок относительно рабочей поверхности стола — не больший чем по 9-й степени точности ГОСТ 24643.
3.5. Допуск торцевого биения опорного буртика шпинделя — не больший чем по 9-й степени точности ГОСТ 24643.
3.6. Допуск радиального биения центрирующей поверхности шпинделя — не больший чем по 9-й степени точности ГОСТ 24643.
3.7 Остальные технические требования — по ГОСТ 27636.
4. МЕТОДЫ КОНТРОЛЯ
4.1. Контроль качества изготовленных изделий по 3.1 - соответственно по ГОСТ 9480, ГОСТ 23342 и ГОСТ 24099.
4.2. Требования, изложенные в 3.2, контролируют внешним осмотром с созданием не менее двух соответствующих ситуаций.
4.3. Скорость подач по 3.3 измеряют штриховыми мерами длины и секундомером любого типа и класса.
4.4 Окружную скорость шлифования v, м, по 3.3 рассчитывают по формуле
где D — диаметр шлифовального (полировального) инструмента, м;
n — частота вращения шлифовального (полировального) инструмента, с - 1 . Измеряется тахометром с пределом измерений от 3,3 до 16,6 с - 1 (от 200 до 1000 об/мин), класса точности 2 по ГОСТ 21339.
4.5. Усилие прижима шлифовального (полировального) инструмента по 3.3 измеряют динамометром сжатия любого типа с предельной нагрузкой 10 кН, точностью +/- 1%.
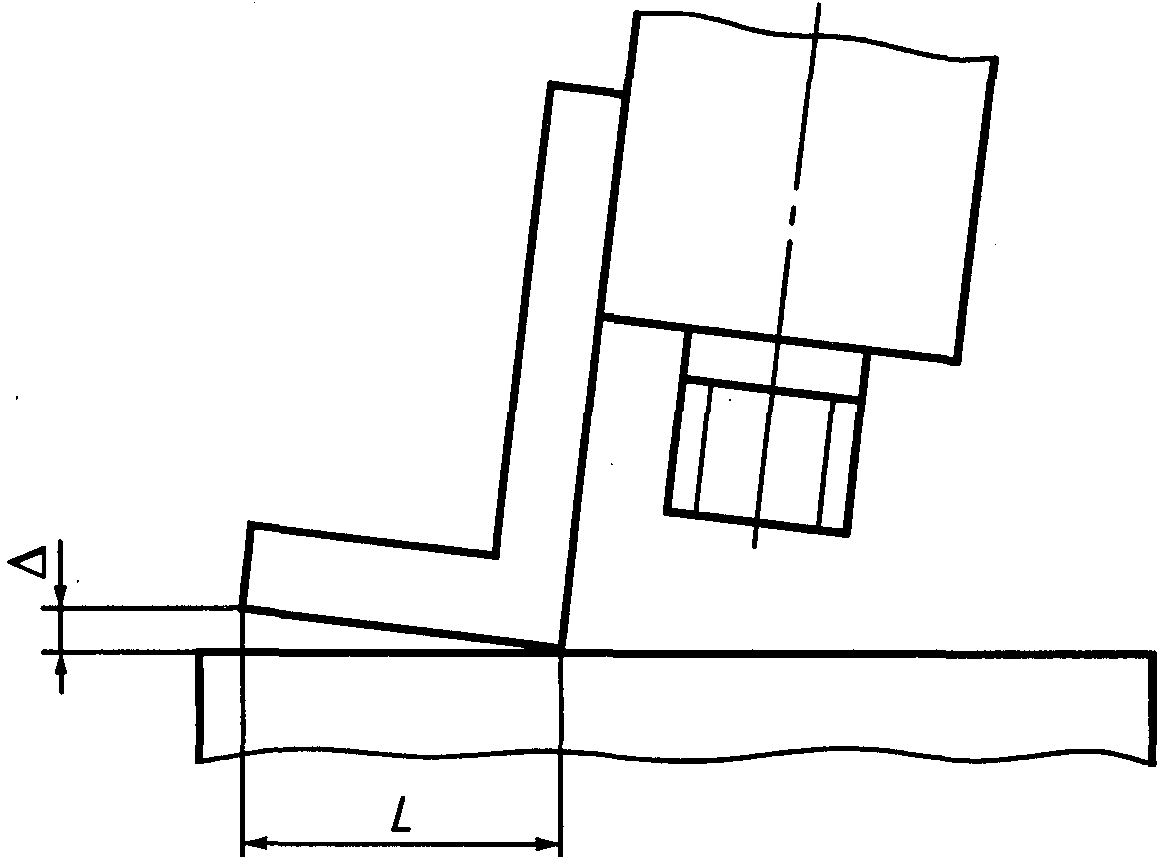
4.6. Контроль перпендикулярности оси шпинделя относительно рабочей поверхности стола по 3.4 проводят с помощью набора щупов и поверочного угольника класса точности 1 по ГОСТ 3749 в соответствии с рисунком 1. Измерение производят при снятой шлифовальной головке через каждые 60° поворота угольника, прикладываемого к образующей шпинделя. Отклонение от перпендикулярности (\Delta) определяют по наибольшему зазору между угольником и столом на длине L.
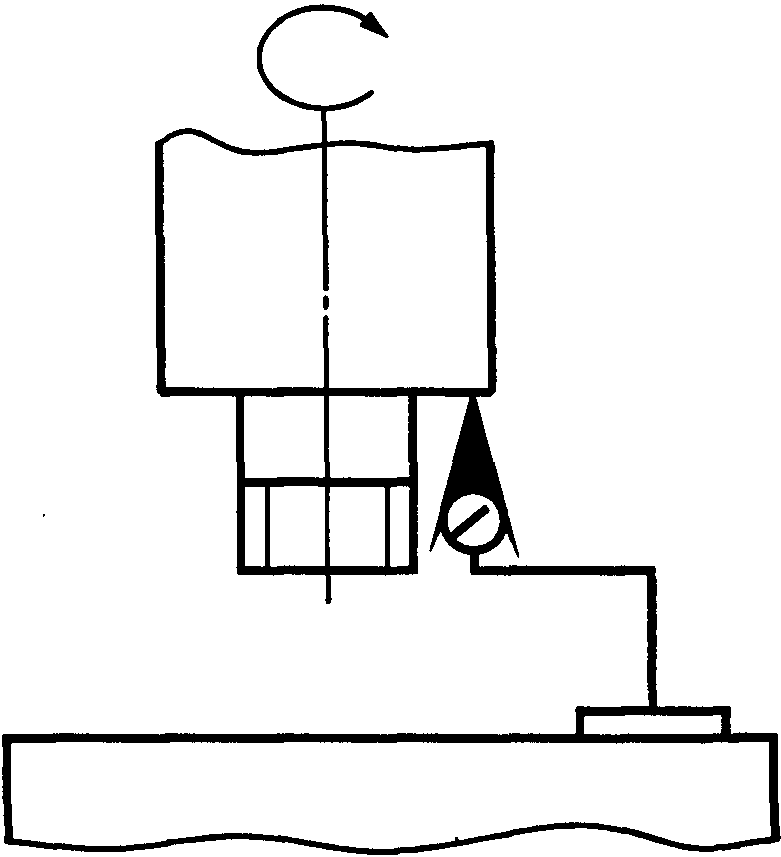
4.7. Контроль торцевого биения опорного буртика шпинделя по 3.5 проводят индикатором с диапазоном измерения от 0 до 2 мм, класса точности 1 по ГОСТ 577, установленным на штативе с магнитным основанием по ГОСТ 10197 в соответствии с рисунком 2. Штатив располагают на рабочей поверхности стола. Шпиндель вручную поворачивают на 360°. Значение биения определяют по наибольшей разности показаний индикатора.
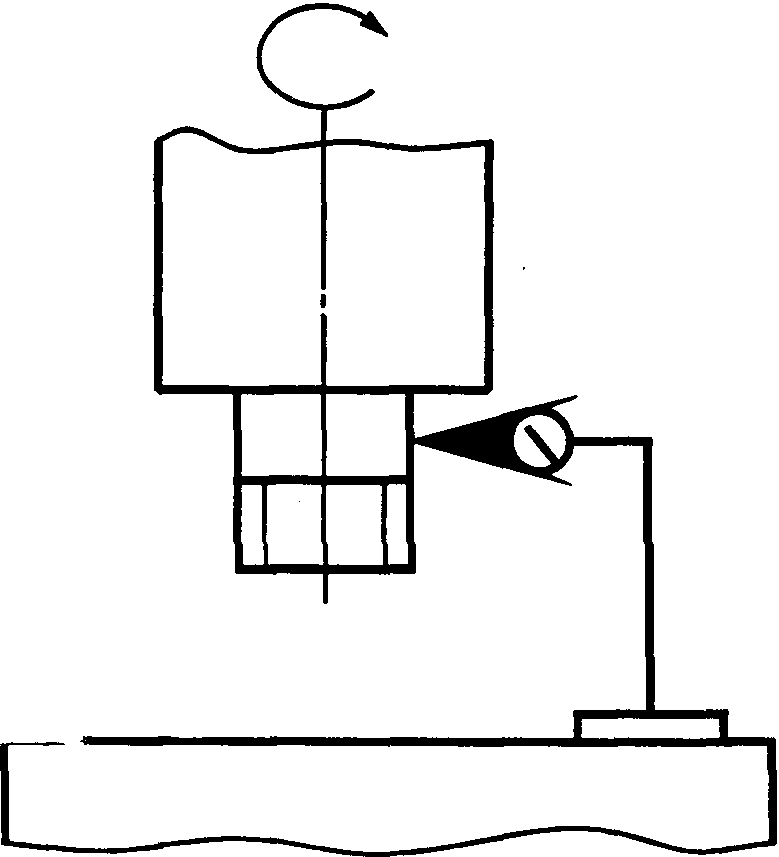
4.8. Контроль радиального биения центрирующей поверхности шпинделя по 3.6 проводят индикатором с диапазоном измерения от 0 до 2 мм, класса точности 1 по ГОСТ 577, установленным на штативе с магнитным основанием по ГОСТ 10197 в соответствии с рисунком 3. Штатив располагают на рабочей поверхности стола. Шпиндель вручную поворачивают на 360°. Значение биения определяют по наибольшей разности показаний индикатора.