ГОСТ 27387-87. Роботы промышленные для контактной точечной сварки. Основные параметры и размеры
(утв. Постановлением Госстандарта СССР от 31.08.1987 № 3437)
от 31 августа 1987 г. № 3437
ГОСУДАРСТВЕННЫЙ СТАНДАРТ СОЮЗА ССР
РОБОТЫ ПРОМЫШЛЕННЫЕ ДЛЯ КОНТАКТНОЙ ТОЧЕЧНОЙ СВАРКИ
Industrial robots for contact spot welding. Basic parameters and dimensions
с 1 января 1989 года
до 1 января 1994 года
1. Разработан и внесен Министерством автомобильной промышленности.
Исполнители: В.П. Лысенко, М.А. Гамеров (руководитель темы), О.В. Борисенко, М.И. Гончар, Е.Л. Узоровский, В.А. Цапов, Ю.В. Вассерман.
2. Утвержден и введен в действие Постановлением Государственного комитета СССР по стандартам от 31.08.1987 № 3437.
3. Срок первой проверки 1992 г.; периодичность проверки 5 лет.
5. Ссылочные нормативно-технические документы
| Обозначение НТД, на который дана ссылка | Номер пункта |
|---|---|
| ГОСТ 4.140-85 ГОСТ 4.480-87 ГОСТ 8032-84 ГОСТ 26054-85 | 4 4 2 3 |
1. Настоящий стандарт распространяется на промышленные роботы для контактной точечной сварки (далее — ПР КТС), предназначенные для работы в гибких производственных системах.
Стандарт распространяется на вновь разрабатываемые ПР КТС.
2. Основные параметры и размеры ПР КТС должны соответствовать указанным в таблице.
| Наименование показателя | Значение для ПР КТС | |
| работающих в прямоугольной системе координат | работающих в криволинейной системе координат | |
| 1. Геометрическая характеристика рабочей зоны | ||
| 1.1. Номинальный | Определяют расчетом | 0,10; 0,20; 0,40; |
| объем рабочей зоны, м3 | на основании выбранных значений показателя по п. 1.3 | 0,80; 1,60; 3,15; 6,30; 12,50; 20,00; 31,50; 50,00; 80,00 |
| 1.2. Номинальная | То же | 0,16; 0,25; 0,40; |
| площадь рабочей зоны, | 0,63; 1,00; 1,60; | |
| м2 | 2,50; 4,00; 6,30; 10,00; 12,50; 16,00; 20,00; 25,00; 32,00 | |
| 1.3. Максимальное | 0,25; 0,40; 0,63; | 0,25; 0,40; 0,63; |
| линейное перемещение | 1,00; 1,25; 1,60; | 1,00; 1,25; 1,60; |
| рабочего органа, м | 2,00; 2,50; 3,15; 4,00; 5,00; 6,30; 8,00; 10,00 | 2,00 |
| 1.4. Максимальное | 15°, 30°, 45°, 60°, 90°, 120°, 180°, 210°, | |
| угловое перемещение рабочего органа | 240°, 260°, 300°, 360°, 400°, 450°, 540° | |
| 2. Номинальная | 10, 16, 25, 40, 63, | |
| мощность источника сварочного тока, кВ x А | 100, 160 | |
| 3. Номинальная | 16, (20), 25, (32), 40, (50), 63, (80), | |
| грузоподъемность, кг | 100, (125), 160, 200 | |
Примечания. 1. Показатель по п. 1.1 нормируют для ПР КТС с пространственной рабочей зоной. Отклонение фактического значения показателя от указанного допускается в пределах +/- 20%.
2. Показатель по п. 1.2 нормируют для ПР КТС с плоской рабочей зоной. Отклонение фактического значения показателя от указанного допускается в пределах +/- 20%.
3. Отклонение фактического значения показателя по п. 2 от указанного допускается в пределах +/- 20% при продолжительности включения источника сварочного тока 50%.
4. Значения показателей пп. 1.1 — 1.3, увеличенные по сравнению с наибольшим указанным, следует выбирать из ряда R 10 по ГОСТ 8032-84.
5. Значения показателей п. 3, заключенные в скобки, следует применять только при наличии технико-экономического обоснования.
3. Параметры и технические требования ПР КТС должны соответствовать ГОСТ 26054-85.
4. Номенклатура показателей, не указанных в настоящем стандарте, но обязательных для включения в конструкторскую документацию, должна соответствовать требованиям ГОСТ 4.140-85 и ГОСТ 4.480-87.
5. Примеры компоновок ПР КТС — в соответствии с Приложением.
Справочное
Напольный ПР КТС с пространственной рабочей зоной,
работающей в криволинейной системе координат
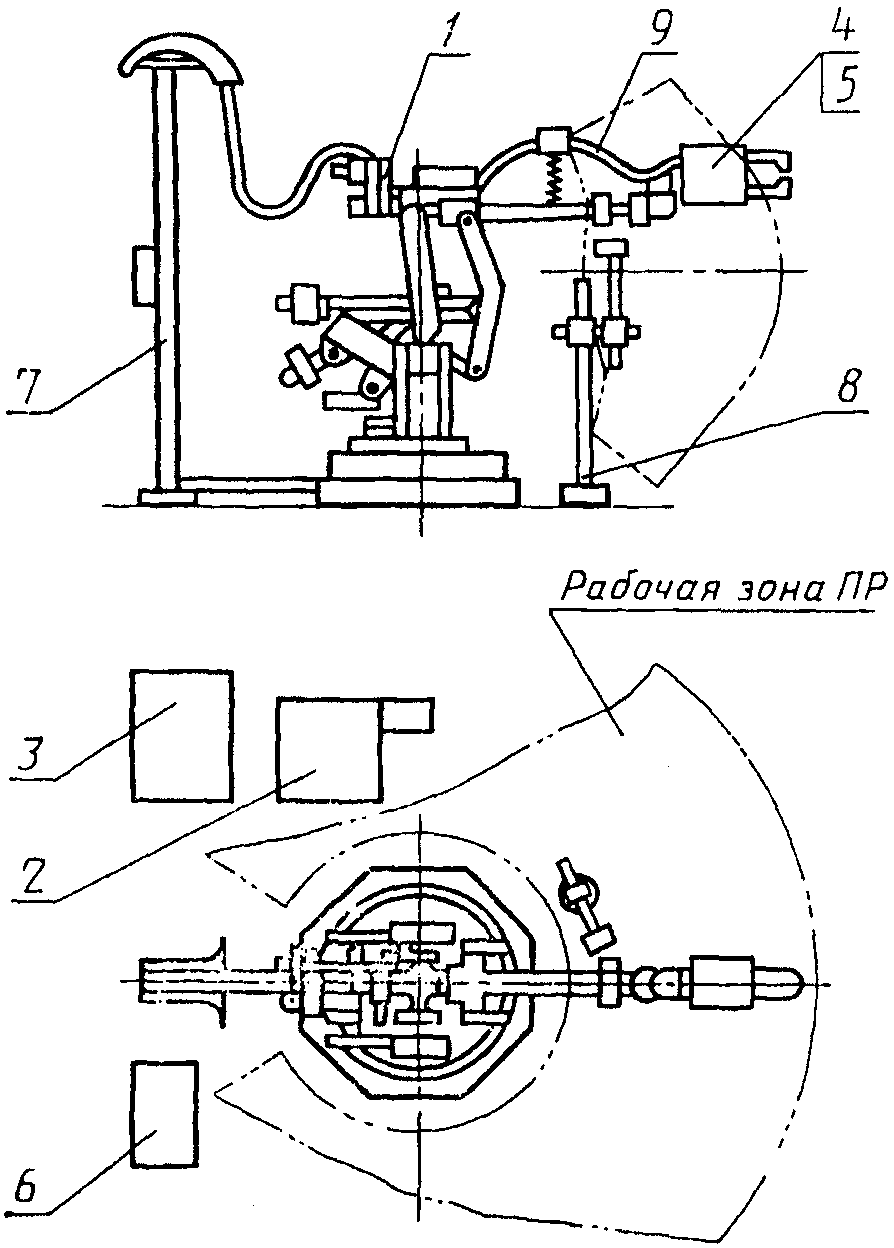
1 — исполнительное устройство ПР;
2 — устройство управления ПР; 3 — силовой шкаф ПР;
4 — сварочный инструмент; 5 — источник сварочного тока;
6 — система управления сварочным током;
7 — панель энергоснабжения; 8 — стойка исходного положения;
9 — система энергоподвода
Подвесной ПР КТС с пространственной рабочей зоной,
работающий в криволинейной системе координат
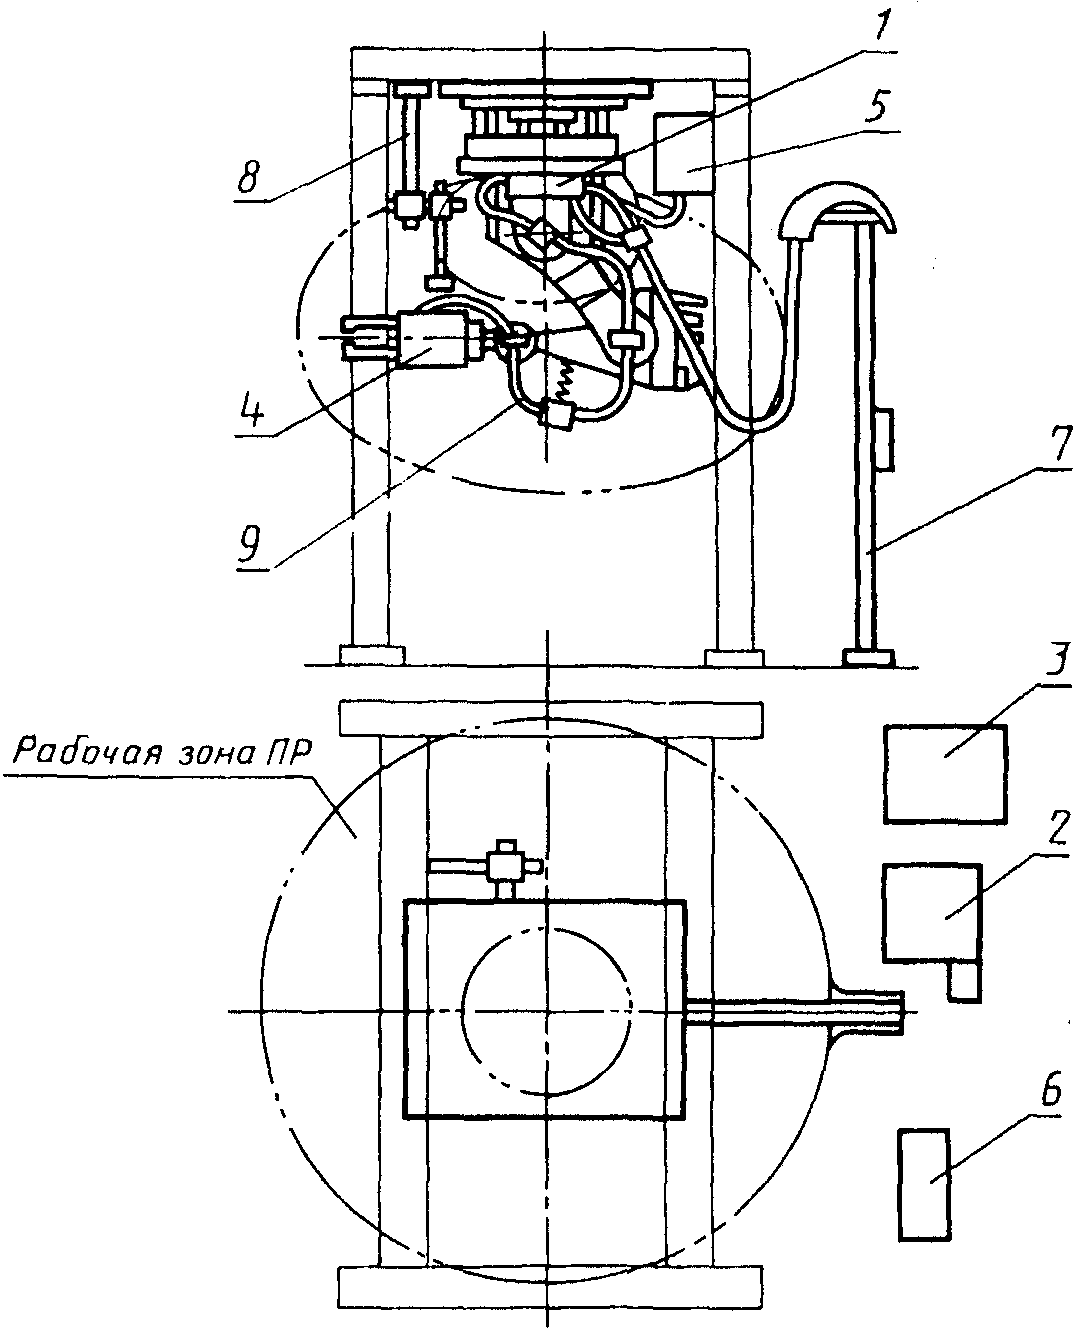
1 — исполнительное устройство ПР;
2 — устройство управления ПР; 3 — силовой шкаф ПР;
4 — сварочный инструмент; 5 — источник сварочного тока;
6 — система управления сварочным током;
7 — панель энергоснабжения; 8 — стойка исходного положения;
9 — система энергоподвода
Напольный ПР КТС с пространственной рабочей зоной,
работающий в прямоугольной системе координат
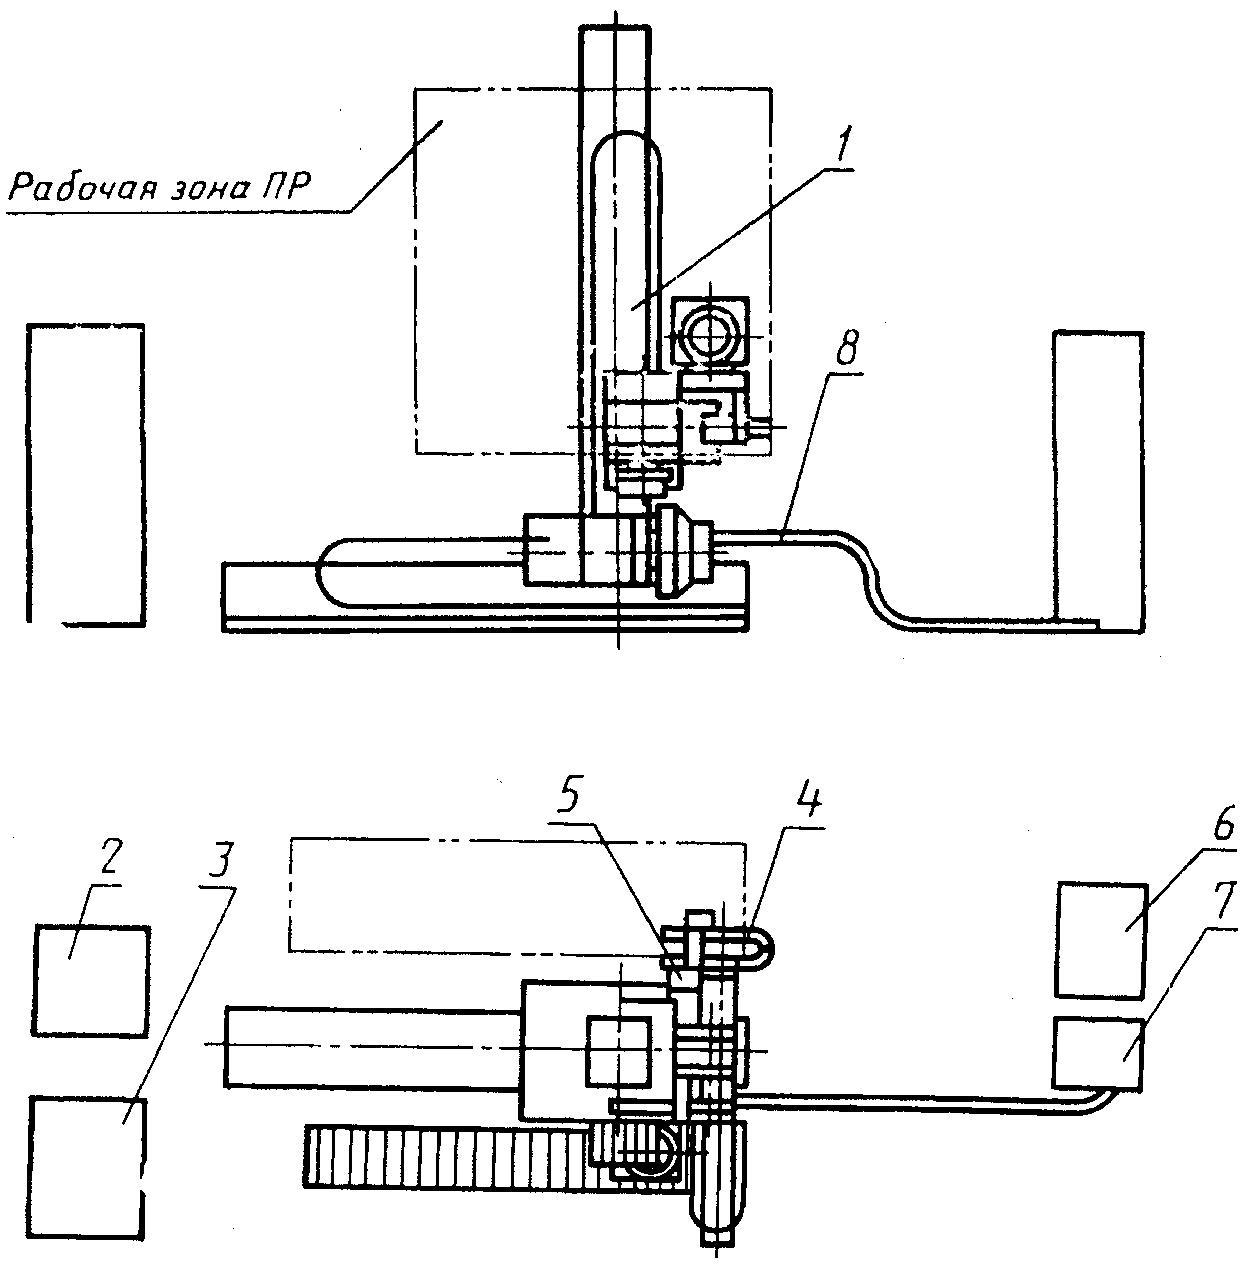
1 — исполнительное устройство ПР;
2 — устройство управления ПР; 3 — силовой шкаф ПР;
4 — сварочный инструмент; 5 — источник сварочного тока;
6 — система управления сварочным током;
7 — панель энергоснабжения; 8 — система энергоподвода
Напольный ПР КТС с плоской рабочей зоной,
работающий в прямоугольной системе координат
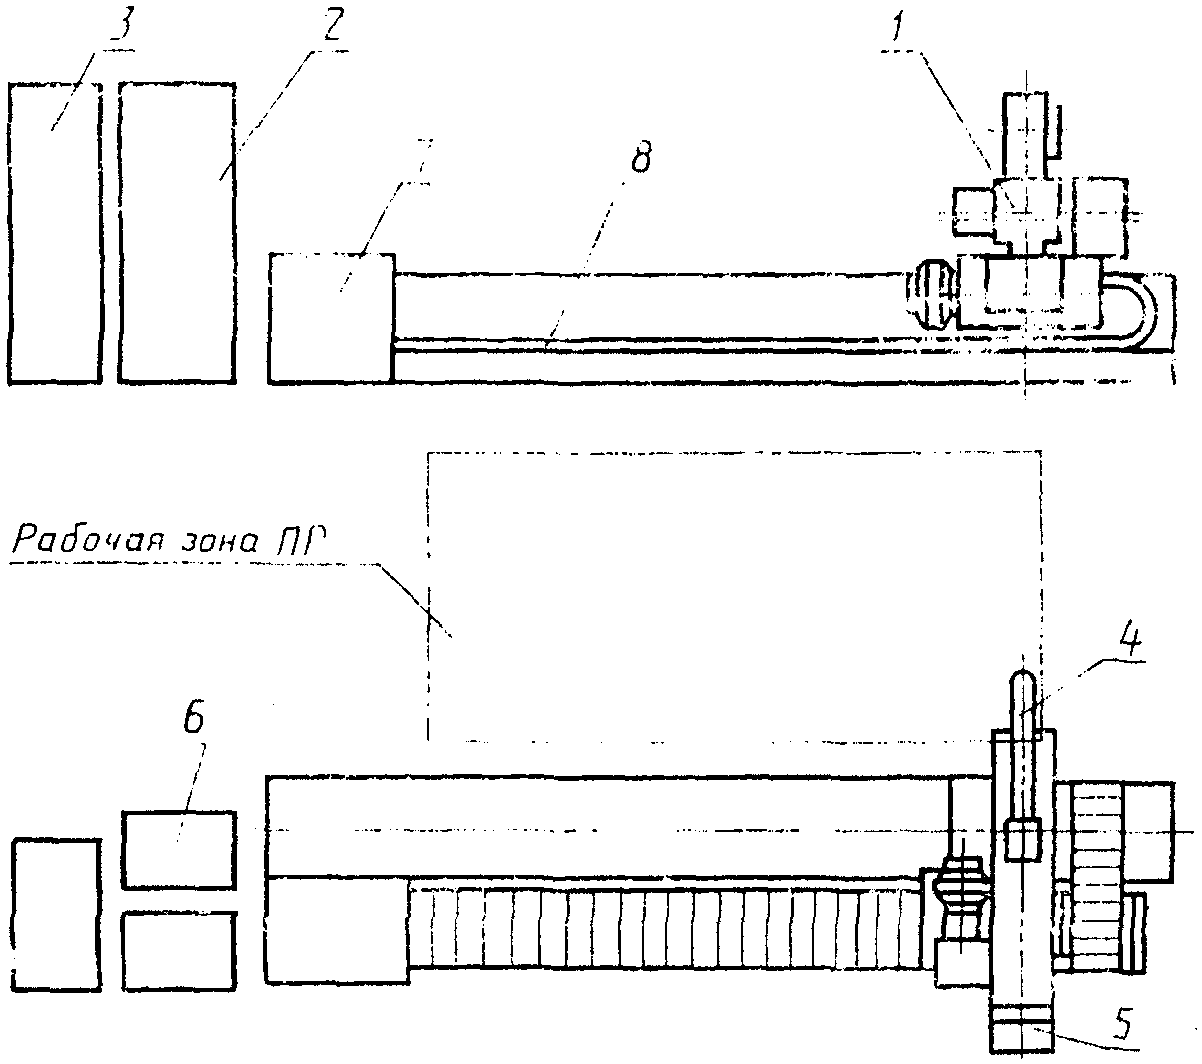
1 — исполнительное устройство ПР;
2 — устройство управления ПР; 3 — силовой шкаф ПР;
4 — сварочный инструмент; 5 — источник сварочного тока;
6 — система управления сварочным током;
7 — панель энергоснабжения; 8 — система энергоподвода
Примечание. Черт. 1 - 4 не определяют конструкцию ПР КТС.