ГОСТ 25414-90. Пластины твердосплавные напаиваемые типа 36. Конструкция и размеры
(утв. Постановлением Госстандарта СССР от 31.10.1990 № 2764)
от 31 октября 1990 г. № 2764
ГОСУДАРСТВЕННЫЙ СТАНДАРТ СОЮЗА ССР
ПЛАСТИНЫ ТВЕРДОСПЛАВНЫЕ НАПАИВАЕМЫЕ ТИПА 36
Hard metal brazed tips, type 36. Design and dimensions
1 июля 1993 года
ИНФОРМАЦИОННЫЕ ДАННЫЕ
1. Разработан и внесен Министерством металлургии СССР.
Разработчики: Ю.А. Абрамов, канд. техн. наук; А.И. Скрипник, канд. техн. наук; Э.Ф. Эйхманс, канд. техн. наук; Е.Г. Степанов; Н.И. Литвинюк; Л.В. Мытарева.
2. Утвержден и введен в действие Постановлением Государственного комитета по управлению качеством продукции и стандартам СССР от 31.10.1990 № 2764.
3. Срок проверки — 1999 г., периодичность проверки — 10 лет.
5. Ссылочные нормативно-технические документы
| Обозначение НТД, на который дана ссылка | Номер пункта |
|---|---|
| ГОСТ 2209-90 ГОСТ 25393-90 | 5 3 |
1. Настоящий стандарт распространяется на пластины для торцовых, насадных и концевых фрез со спиральным зубом.
2. Конструкция и размеры пластин должны соответствовать указанным на чертеже и в табл. 1.
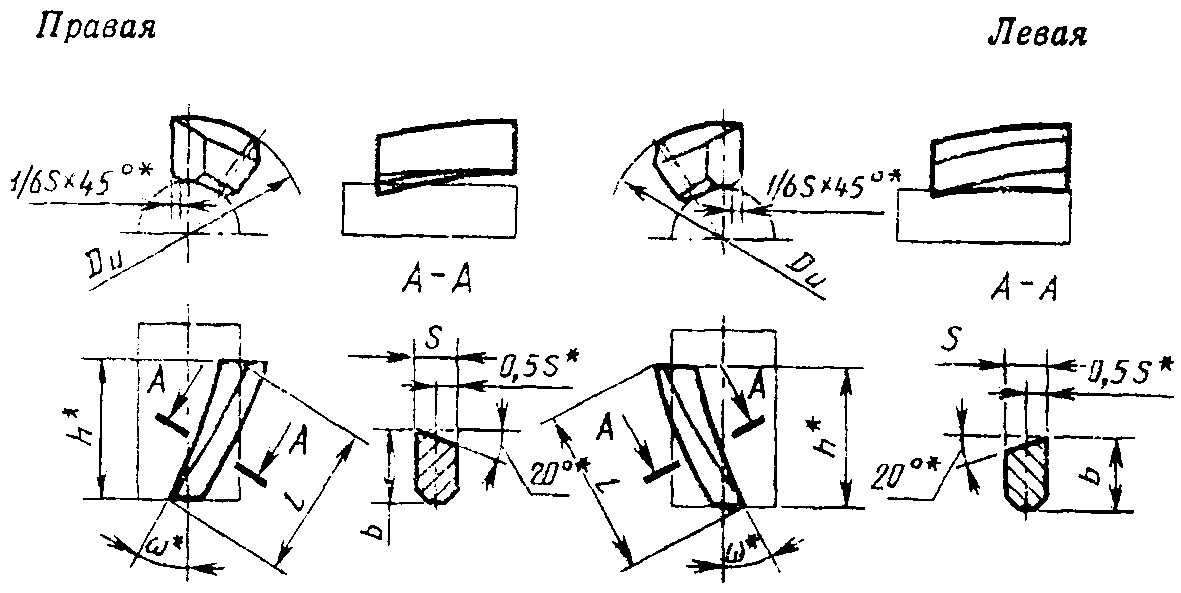
| Обозначение пластин | D и | омега, град | Шаг винтовой поверхности t | s (пред. откл. | b (пред. откл. | l (пред. откл. | h | Основное применение | Дополнительное применение | |
| правых | левых | +/- 0,5) | +/- 0,5) | +/- 1,5) | ||||||
| 36350 | - | 16 | 30 | 87 | 2,0 | 4,0 | 15,0 | 13,0 | № 4, № 9 | № 2, № 10 |
| 36370 | - | 11,5 | 10,0 | № 4, № 9 | № 2, № 10 | |||||
| 36390 | - | 20 | 109 | 3,0 | 6,0 | 24,0 | 21,0 | № 4, № 9 | № 2, № 10 | |
| 36410 | - | 18,0 | 16,0 | № 4, № 9 | № 2, № 10 | |||||
| 36010 | - | 32 | 40 | 120 | 3,5 | 8,0 | 25,0 | 19,0 | № 4, № 9 | № 2, № 10 |
| 36110 | - | 20,0 | 15,0 | № 4, № 9 | № 2, № 10 | |||||
| 36030 | 36040 | 50 | 187 | 4,3 | 8,5 | 29,0 | 22,0 | № 4, № 9 | № 2, № 10 | |
| 36130 | 36140 | 21,0 | 16,0 | № 4, № 9 | № 2, № 10 | |||||
| 36430 | 36440 | 80 | 30 | 435 | 5,0 | 10,0 | 30,0 | 26,0 | № 4, № 9 | № 2, № 10 |
| 36450 | 36460 | 23,0 | 20,0 | № 4, № 9 | № 2, № 10 | |||||
| 36470 | 36480 | 100 | 544 | 31,0 | 27,0 | № 4, № 9 | № 2, № 10 | |||
| 36490 | 36500 | 23,0 | 20,0 | № 4, № 9 | № 2, № 10 | |||||
| 36510 | - | 160 | 870 | 33,0 | 29,0 | № 4, № 9 | № 2, № 18 | |||
| 36530 | - | 25,0 | 22,0 | № 4, № 9 | № 2, № 10 | |||||
Примечание. Угол \omega_{n} наклона зуба фрезы по наружному диаметру определяется по формуле
ctg\omega_{n} = \frac{t}{\pi D_{\text{и}}} ,
где t — шаг винтовой поверхности в мм;
D_{\text{и}} — номинальный наружный диаметр инструмента (фрезы) в мм.
3. Размеры выкрашиваний на рабочих режущих кромках не должны превышать 0,3 мм, на остальных кромках не должны превышать 0,7 мм.
4. На режущих кромках пластин не допускаются округления радиусом более 0,3 мм, на остальных кромках — более 0,6 мм.
5. Размеры выкрашиваний на рабочей части пластин не должны превышать 0,7 мм; на нерабочей части не должны превышать 1,0 мм.
6. Условное обозначение пластин — по ГОСТ 25393.
7. Ориентировочная масса пластин указана в справочном Приложении.
8. Технические требования — по ГОСТ 2209.
9. Применяемые марки сплавов: № 2 — Т15К6; № 4 — Т5К10; № 9 — ВК6; № 10 — ВК8.
Справочное
| Обозначение пластин | Ориентировочная масса пластин в г из твердого сплава марок | ||||
| правых | левых | Т15К6 | Т5К10 | ВК6 | ВК8 |
| 36350 | - | 1,20 | 1,36 | 1,58 | 1,56 |
| 36370 | - | 0,92 | 1,05 | 1,22 | 1,21 |
| 36390 | - | 4,41 | 5,00 | 5,83 | 5,76 |
| 36410 | - | 3,36 | 3,81 | 4,45 | 4,39 |
| 36010 | - | 7,20 | 8,15 | 9,53 | 9,40 |
| 36110 | - | 5,67 | 6,44 | 7,50 | 7,40 |
| 36030 | 36040 | 10,70 | 12,10 | 14,10 | 13,90 |
| 36130 | 36140 | 7,76 | 8,80 | 10,30 | 10,10 |
| 36430 | 36440 | 15,00 | 17,00 | 19,90 | 19,60 |
| 33450 | 36460 | 11,60 | 13,10 | 15,30 | 15,10 |
| 36470 | 36480 | 15,10 | 17,10 | 19,90 | 19,70 |
| 36490 | 36500 | 11,20 | 12,70 | 14,80 | 14,60 |
| 36510 | - | 17,10 | 19,40 | 22,60 | 22,40 |
| 36530 | - | 13,00 | 14,70 | 17,20 | 17,00 |