ГОСТ 25280-90 (СТ СЭВ 6741-89, ИСО 3927-77). Порошки металлические. Метод определения уплотняемости
(утв. Постановлением Госстандарта СССР от 29.12.1990 № 3786)
от 29 декабря 1990 г. № 3786
ГОСУДАРСТВЕННЫЙ СТАНДАРТ СОЮЗА ССР
МЕТОД ОПРЕДЕЛЕНИЯ УПЛОТНЯЕМОСТИ
Metal powders. Method for determination of compressibility
ГОСТ 25280-90 (СТ СЭВ 6741-89,
ИСО 3927-77)
1 июля 1991 года
ИНФОРМАЦИОННЫЕ ДАННЫЕ
1. Разработан и внесен Академией наук УССР.
Разработчики: В.Н. Клименко, А.Е. Кущевский, Г.Г. Сердюк, С.В. Миронец, В.А. Рейтор, Т.Ф. Мозоль.
2. Утвержден и введен в действие Постановлением Государственного комитета СССР по управлению качеством продукции и стандартам от 29.12.1990 № 3786.
4. Срок первой проверки III кв. 1996 г.
5. Приложение подготовлено методом прямого применения международного стандарта ИСО 3927-85 «Порошки металлические (кроме порошков твердых сплавов). Определение прессуемости при одноосном сжатии».
6. Стандарт полностью соответствует СТ СЭВ 6741-89, кроме Приложения.
7. Ссылочные нормативно-технические документы
| Обозначение НТД, на который дана ссылка | Номер пункта |
|---|---|
| ГОСТ 2768-84 ГОСТ 6507-90 ГОСТ 23148-78 | 2 2 1.1 |
Настоящий стандарт устанавливает метод определения уплотняемости порошков металлов, порошковых сплавов и порошковых смесей.
Метод заключается в определении плотности прессовок, изготовленных при заданных давлениях двустороннего прессования в цилиндрической или прямоугольной пресс-формах.
Допускается определять уплотняемость металлических порошков по МС ИСО 3927-77, приведенному в Приложении.
Стандарт не распространяется на порошки из твердых сплавов.
1. ОТБОР И ПОДГОТОВКА ПРОБ
1.1 Отбор и подготовка проб — по ГОСТ 23148.
1.2. Масса отобранной пробы должна быть достаточной для изготовления требуемого количества прессовок цилиндрической или прямоугольной формы и указана в нормативно-технической документации (НТД) на конкретный порошок.
2. АППАРАТУРА И МАТЕРИАЛЫ
Пресс-формы для получения цилиндрических (черт. 1) и прямоугольных (черт. 2) прессовок. Цилиндрическая пресс-форма должна обеспечивать изготовление прессовок диаметром ( 25_{- 5}^{+ 1} ) мм и соотношением высоты и диаметра от 0,8 до 1,0. Прямоугольная пресс-форма должна обеспечивать изготовление прессовок размером 30 х 12 мм и толщиной от 5 до 7 мм. Матрицы и по два пуансона каждой пресс-форме должны быть изготовлены из твердых сплавов или инструментальной стали твердостью не менее 55 HRC_{\text{э}} . Допускается использовать пресс-оснастку другой конструкции, позволяющей изготовлять прессовки тех же размеров. При этом точность определения уплотняемости порошков контролируют при помощи базисной пресс-формы. По требованию потребителя допускается применять пресс-форму, приведенную на черт. 3, для получения цилиндрических прессовок диаметром 11,3 мм.
Пресс-форма для получения цилиндрических образцов
диаметром 25 мм
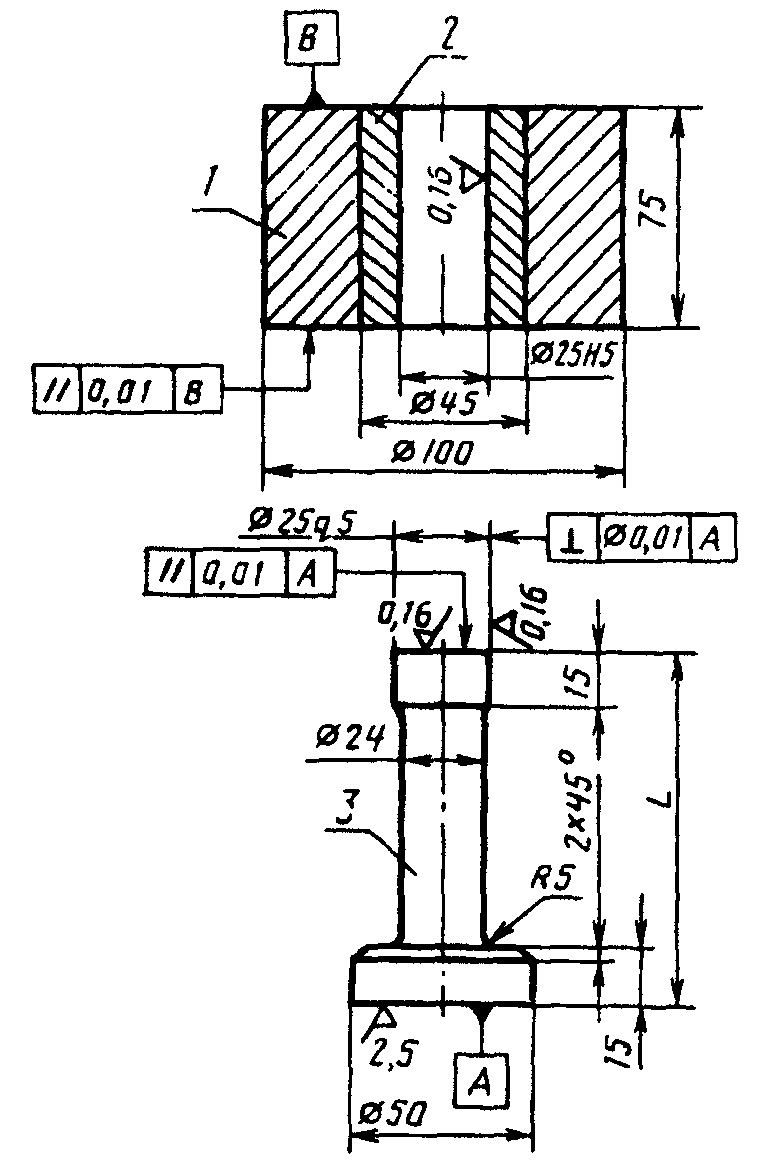
1 — матрица; 2 — обойма; 3 — пуансон верхний (L = 110 мм)
и нижний (L = 65 мм)
Пресс-форма для прессования прямоугольных образцов
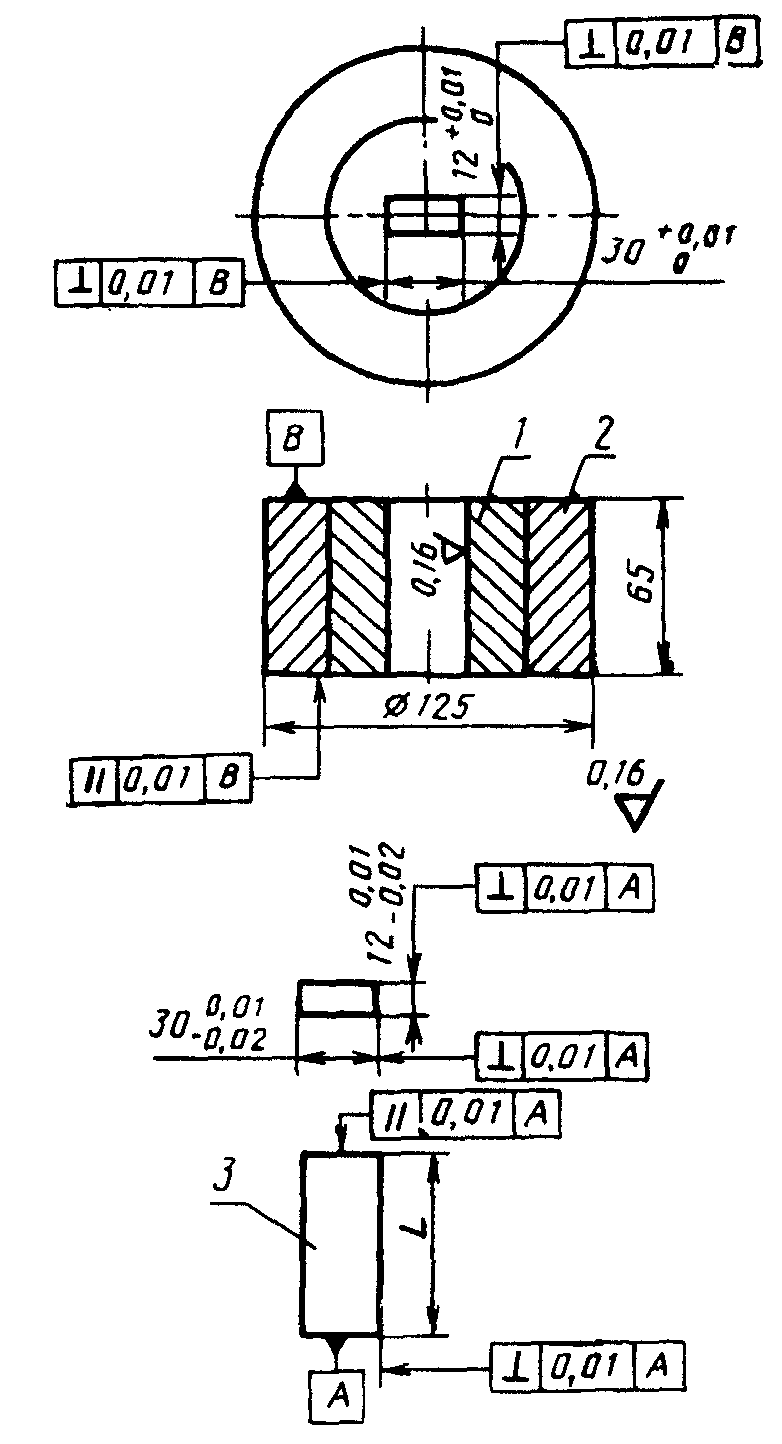
и нижний (l = 70 мм)
диаметром 11,3 мм
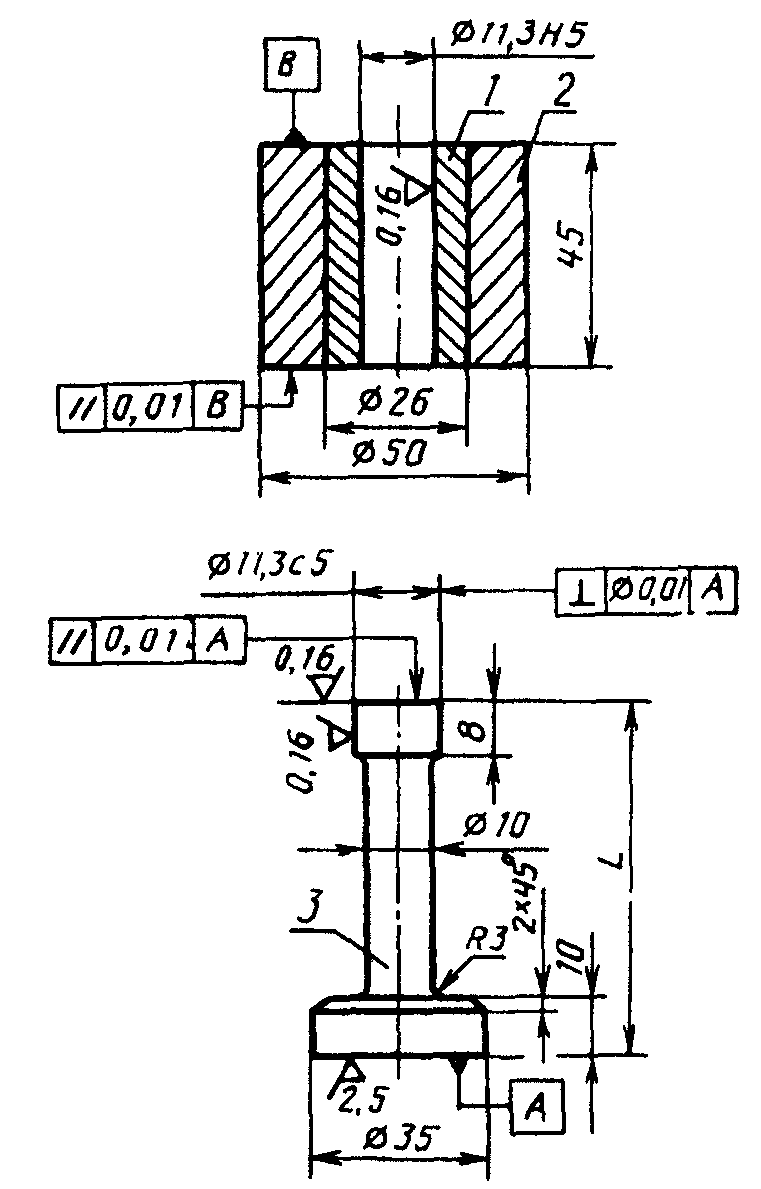
и нижний (L = 70 мм)
Пресс, обеспечивающий усилие до 500 кН и погрешность измерения усилия не более 2%. Пресс должен обеспечивать постоянную скорость возрастания усилия не более 50 кН/с.
Весы с погрешностью взвешивания не более 0,01 г.
Микрометры типов МК 25-1 и МК 50-1 по ГОСТ 6507 или другой измерительный прибор для измерения размеров прессовок с погрешностью не более 0,01 мм.
Ацетон по ГОСТ 2768.
3. ПРОВЕДЕНИЕ ИСПЫТАНИЯ
3.1. Массу навески порошка (m) в граммах, обеспечивающую получение цилиндрических или прямоугольных прессовок, вычисляют по формуле
m = V_{\text{п}}\rho_{\text{к}} ,
где V_{\text{п}} — предлагаемый объем прессовки, см3;
Объем цилиндрических прессовок ( V_{\text{п}} ) вычисляют по формуле
где d — диаметр отверстия матрицы, см.
3.2. Перед засыпкой порошка поверхности стенок, образующих цилиндрическую или прямоугольную полоски матрицы пресс-формы, смазывают раствором стеариновокислого цинка в летучей органической жидкости (100 г стеариновокислого цинка на 1000 см3 ацетона) или другой жидкости, которая должна быть указана в нормативно-технической документации на конкретный порошок. После удаления избытка жидкости дают возможность раствору испариться, оставив на стенках тонкий слой смазки. Допускается не наносить слой смазки на поверхность стенок матрицы пресс-формы при наличии ее в прессуемом порошке.
По согласованию изготовителя с потребителем смазка от 0,5 до 1,5% может быть введена в порошок перед прессованием.
3.3. Нижний пуансон вводят в матрицу и устанавливают ее на опорах. Навеску порошка засыпают в полость матрицы, обеспечивая равномерное ее заполнение. Вводят в матрицу верхний пуансон и располагают пресс-форму вместе с опорами между плитами пресса.
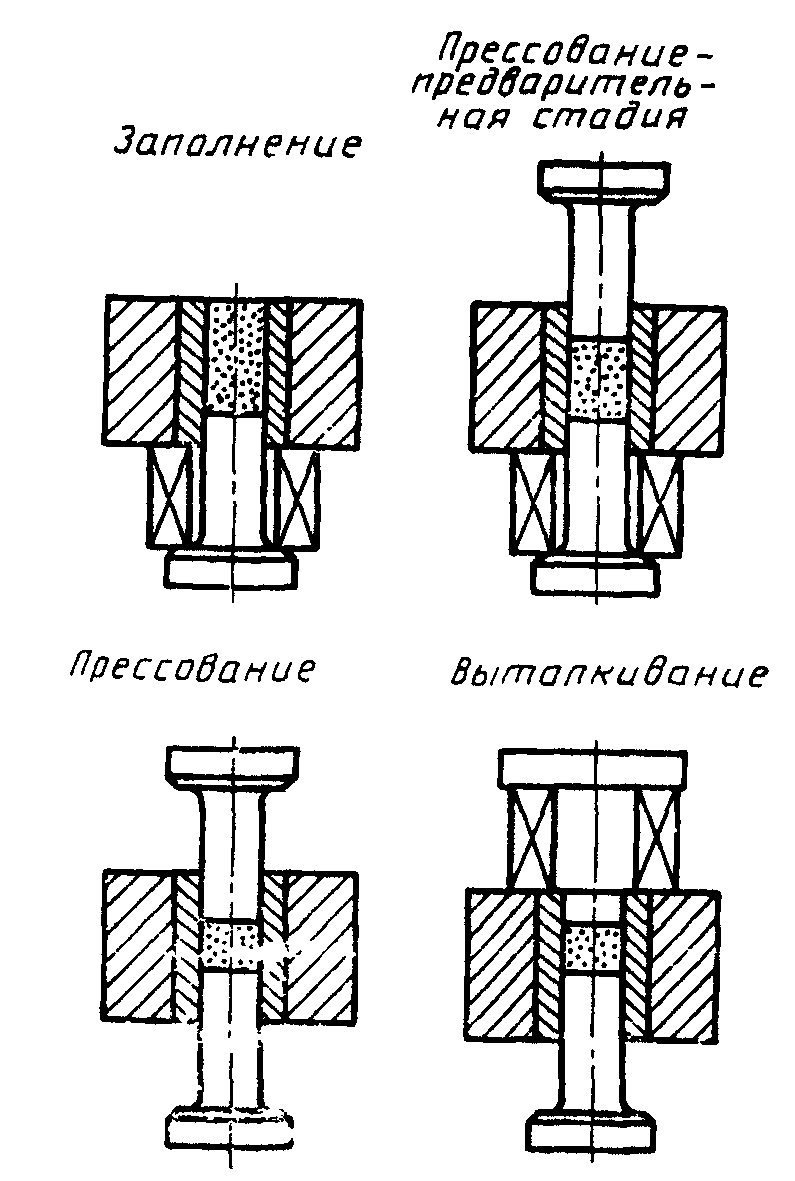
3.4. Применяют предварительную нагрузку 20 кН при диаметре прессовок 25 мм и прямоугольных прессовках или 4 кН — при диаметре прессовок 11,3 мм. Удаляют опоры, поддерживающие пресс-форму, и прессуют с постоянной скоростью возрастания усилия, не превышающей 50 кН/с. Выталкивают прессовку из матрицы с помощью нижнего пуансона с применением опор. Последовательность операции при прессовании и выталкивании прессовок приведена на черт. 4.
Прессовки получают при давлениях 200, 400, 500, 600 и 800 МПа или при одном из указанных давлений. Другие давления прессования устанавливают в НТД на конкретную марку порошка.
При каждом давлении получают три прессовки.
4. ОБРАБОТКА РЕЗУЛЬТАТОВ
4.1 Плотность прессовки ( \rho ) в г/см3 вычисляют по формуле
Результаты вычислений округляют до второго десятичного знака.
4.2. За результат измерения принимают среднее арифметическое результатов трех испытаний, округленное до второго десятичного знака.
4.3. Уплотняемость порошка представляют в виде таблицы или диаграммы зависимости плотности прессовок от давления прессования, если нет других указаний в НТД на конкретный порошок.
4.4 Результаты испытания записывают в протокол, в котором должны быть указаны:
наименование предприятия-изготовителя (потребителя);
наличие в порошке пластификатора и его содержание;
результаты испытания в виде таблицы или диаграммы;
обозначение настоящего стандарта;
Рекомендуемое
ПОРОШКИ МЕТАЛЛИЧЕСКИЕ (КРОМЕ ПОРОШКОВ ТВЕРДЫХ СПЛАВОВ). ОПРЕДЕЛЕНИЕ ПРЕССУЕМОСТИ ПРИ ОДНООСНОМ СЖАТИИ
Настоящий международный стандарт устанавливает метод определения прессуемости металлического порошка при одноосном сжатии в пресс-форме.
Стандарт не распространяется на порошки из твердых сплавов.
Метод заключается в двустороннем прессовании порошка в пресс-форме. Образцы порошка можно подвергать прессованию под однократным или многократным давлением. После выталкивания прессовки из пресс-формы определяют его плотность.
Полученное значение плотности в первом случае представляет собой прессуемость порошка при указанном давлении. Полученные значения плотности во втором случае можно использовать для вычерчивания кривой прессуемости порошка, т.е. графика плотности как функции давления прессования.
| Символ | Обозначение | Единица измерения |
|---|---|---|
| ро р m V | Прессуемость Масса прессовки Объем прессовки | г/см3 г см3 |
Если прессуемость измеряют после сообщения однократного давления, например, 400 Н/мм2, то используют символ \rho_{p} (400).
4.1. Пресс-форма из металлокерамического твердого сплава или инструментальной стали и два пуансона для получения цилиндрических и прямоугольных прессовок.
4.1.1. Цилиндрическая пресс-форма должна обеспечивать изготовление прессовок диаметром 20 — 25 мм и отношением высоты и диаметра от 0,8 до 1,0 (черт. 1).
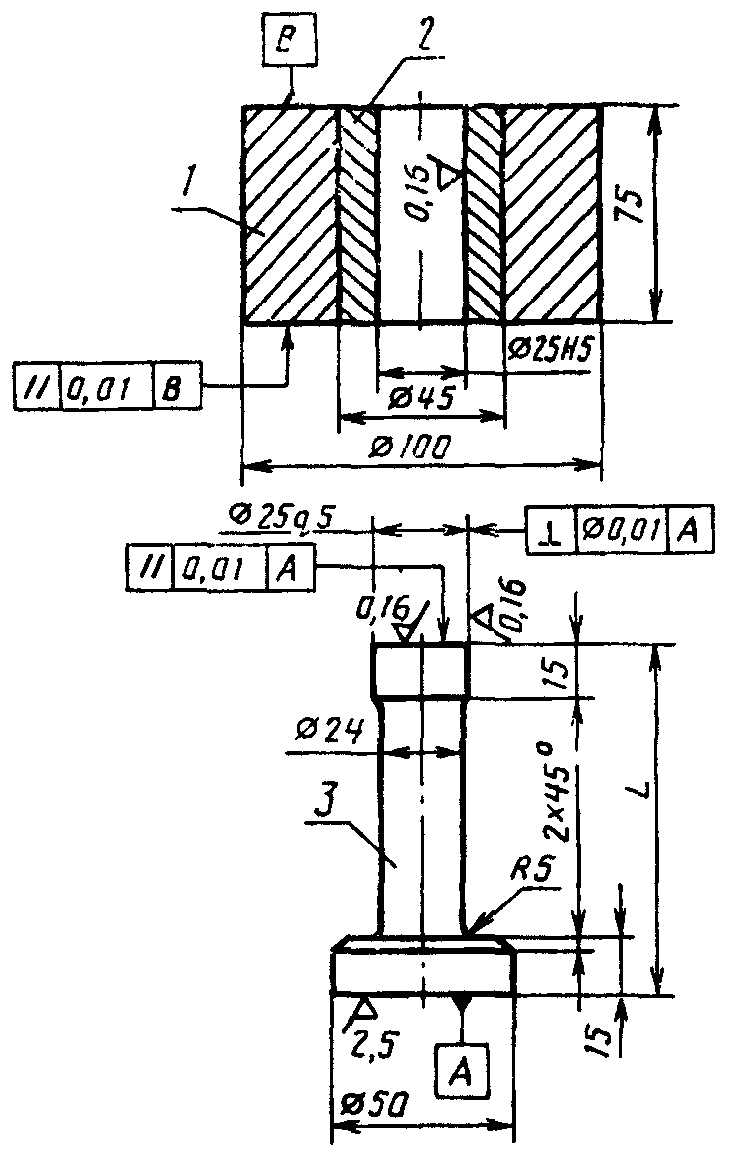
1 — стяжное кольцо, 2 — металлокерамический твердый сплав,
4.1.2. Прямоугольная пресс-форма должна обеспечивать изготовление прессовок размерами 30 х 12 мм и толщиной от 5 до 7 мм (черт. 2).
Пресс-форма для прессования прямоугольных образцов
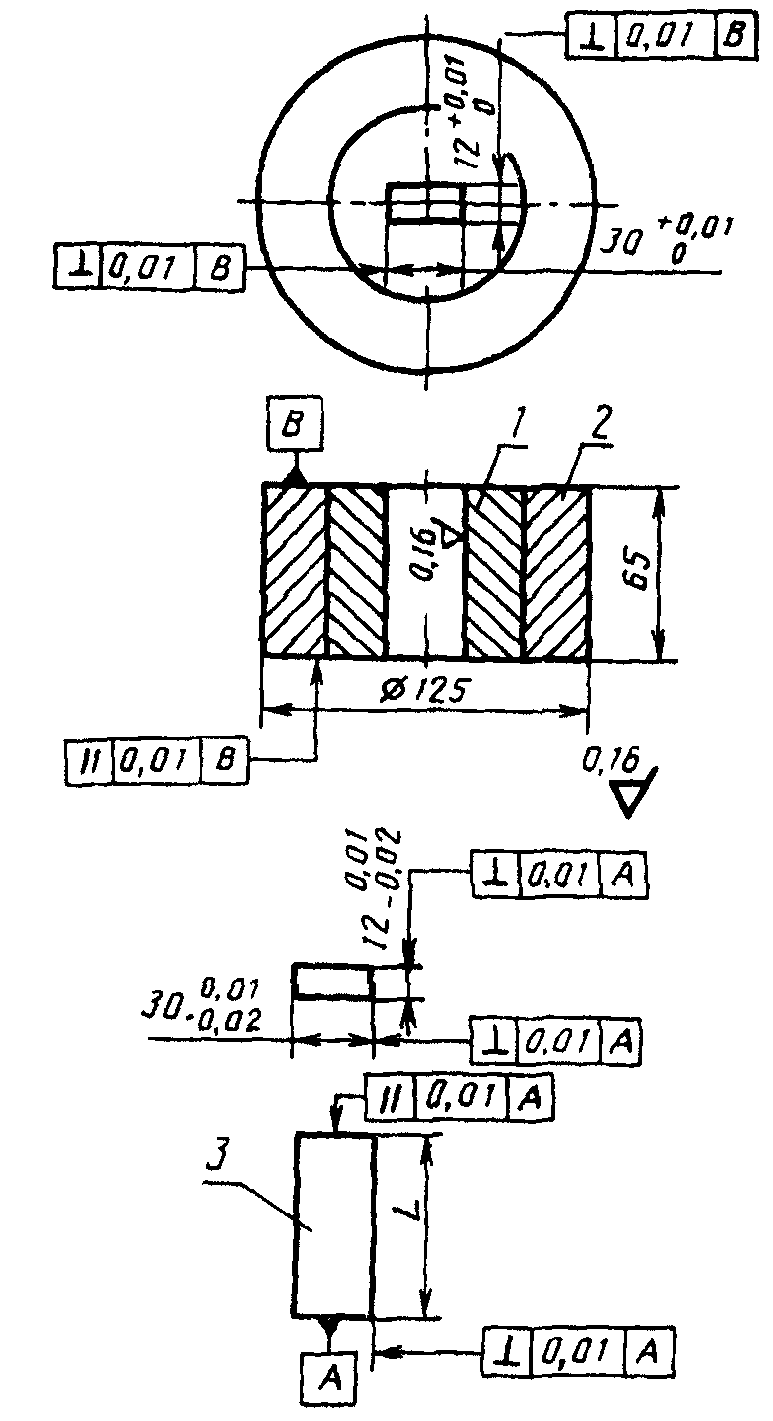
1 — стяжное кольцо; 2 — металлокерамический твердый сплав;
3 — верхний пуансон и нижний
4.2. Пресс усилием до 500 кН с погрешностью регистрация усилия не более +/- 2% и регулируемый на равномерное возрастание усилия со скоростью не более 50 кН/с.
4.4. Микрометр или другой измерительный прибор для измерения размеров прессовок с погрешностью +/- 0,01 мм.
Пробы отбирают в объеме, достаточном для получения требуемого количества образцов для испытания (разд. 7), размеры которых должны соответствовать указанным в пп. 4.1.1 и 4.1.2.
При необходимости следует провести предварительные испытания, чтобы определить количество порошка для выполнения указанного требования.
6.1 Очистка пресс-формы и пуансонов
Полость пресс-формы протирают мягким и чистым бумажным полотенцем, намоченным в соответствующем растворителе, например, ацетоне. Растворителю дают возможность испариться.
6.2 Условия испытания порошка
6.2.1 Порошки, не содержащие смазки, можно подвергать испытанию:
а) в сухой пресс-форме (при этом необходимо иметь в виду, что в результате высоких давлений прессования может произойти чрезмерный износ пресс-формы);
б) в пресс-форме с покрытыми смазкой стенками (п. 6.3.1);
в) после добавления смазки (п. 6.3.2) и в сухой пресс-форме.
6.2.2 Порошки, содержащие смазку, можно подвергать испытанию:
б) после добавления дополнительной смазки (п. 6.3.2) и в сухой пресс-форме.
6.3 Смазка
Используют один из двух нижеследующих способов смазки.
6.3.1 Смазка стенок пресс-формы
Стенки пресс-формы смазывают смесью или раствором смазки и быстро испаряющейся жидкости, например, 100 г стеарата цинка в 1000 см3 ацетона. После удаления избытка жидкости дают возможность раствору, прилипшему к стенкам, испариться, оставив при этом на них тонкий слой смазки.
6.3.2 Смазка порошка
Предназначенный для испытания порошок перемешивают с некоторым количеством (0,5 — 1,5%) соответствующей консистентной смазки (стеарат цинка или стеариновая кислота).
6.4 Прессование и выталкивание
Нижний пуансон вставляют в полость пресс-формы. Устанавливают пресс-форму на требуемую высоту заполнения при помощи поддерживающих ограничителей между пресс-формой и опорой нижнего пуансона. Пробу засыпают в полость пресс-формы, следя, чтобы порошок равномерно распределялся в полости. Устанавливают верхний пуансон и располагают пресс-форму с пуансонами между плитами пресса. Нагружают предварительным усилием, приблизительно, 20 кН, а затем его снимают. Убирают ограничители, поддерживающие пресс-форму. Если пресс-форма поддерживается пружинами или аналогичными приспособлениями, то прикладывать предварительное усилие не обязательно.
Нагружение до конечного усилия прессования проводят при постоянной скорости, не превышающей 50 кН/с.
Выталкивают прессовку из пресс-формы при помощи нижнего пуансона.
Последовательность прессования и выталкивания представлена на черт. 3.
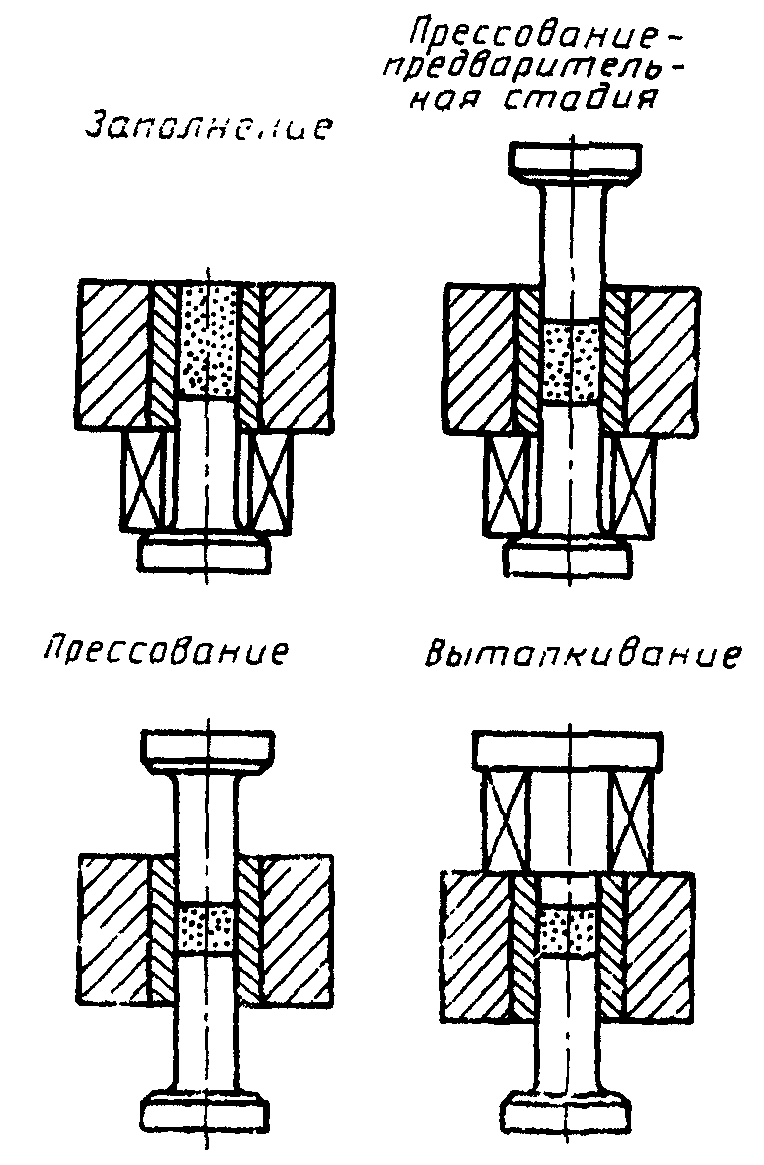
После выталкивания и зачистки заусенцев прессовку взвешивают с погрешностью 0,01 г. Измерение размеров проводят с погрешностью 0,01 мм.
6.5 Давление прессования
Для определения кривой прессуемости порошка при многократном давлении прилагаемые усилия должны быть 200, 400, 500, 600 и 800 Н/мм2. Если требуется определить прессуемость при однократном давлении, ее следует измерять при одном из вышеуказанных значений давления.
7.1 Плотность определяют в г/см3 по формуле
\rho_{p} = \frac{m}{V}
Значение плотности записывают с погрешностью 0,01 г/см3.
7.2. За результат определения прессуемости принимают среднее арифметическое трех значений плотности, вычисленных с погрешностью 0,01 г/см3 и полученных при указанном давлении прессования.
7.3. Кривую прессуемости порошка вычерчивают по точкам, представляющим однократные определения ( \rho_{p} ) при указанных значениях давления прессования.
Протокол испытания должен включать:
а) ссылку на настоящий международный стандарт;
б) все детали, необходимые для идентификации пробы;
в) форму образца для испытания;
г) название, вид и количество смазки, если она добавляется к порошку; в некоторых случаях желательно указать способ добавления смазки;
ж) все операции, не указанные в настоящем стандарте, или которые считаются необязательными;
з) все случайные факторы, которые могли бы повлиять на результат.