ГОСТ 25046-81* (СТ СЭВ 2590-80). Государственный стандарт Союза ССР. Иглы инъекционные однократного применения. Основные размеры. Технические требования. Методы испытаний
(введен в действие Постановлением Госстандарта СССР от 17.12.1981 № 5445)
(ред. от 20.03.1987)
Примечание
Документ включен в Перечень документов в области стандартизации, в результате применения которых на добровольной основе обеспечивается соблюдение требований технического регламента «О требованиях безопасности крови, ее продуктов, кровезамещающих растворов и технических средств, используемых в трансфузионно-инфузионной терапии», утв. Постановлением Правительства РФ от 26.01.2010 № 29 (Приказ Росстандарта от 28.06.2010 № 2408).
Введен в действие Постановлением Государственного
ИГЛЫ ИНЪЕКЦИОННЫЕ ОДНОКРАТНОГО ПРИМЕНЕНИЯ
Single use needles for injections. Basic dimensions. Technical requirements. Test methods
ГОСТ 25046-81* (СТ СЭВ 2590-80)
Постановлением Государственного комитета СССР по стандартам от 17 декабря 1981 г. № 5445 срок действия установлен
Переиздание (сентябрь 1984 г.) с Изменениями № 1, 2, утвержденными в ноябре 1983 г., августе 1984 г. (ИУС 2-84, 11-84).
Настоящий стандарт распространяется на стерильные инъекционные иглы однократного применения (далее — иглы), предназначенные для внутримышечного, подкожного, внутривенного введения в организм человека различных жидких лекарственных препаратов, применяемых в медицинской практике, а также для отбора крови, и устанавливает основные размеры, технические требования и методы испытаний.
1. ТИПЫ И ОСНОВНЫЕ РАЗМЕРЫ
1.1 Иглы в зависимости от вида присоединительного конуса подразделяют на два типа:
«Луер» — с присоединительным конусом 6:100;
1.2 В зависимости от угла заточки иглы следует изготовлять следующих исполнений:
с длинным срезом (без обозначения);
с коротким срезом (обозначается буквой К).
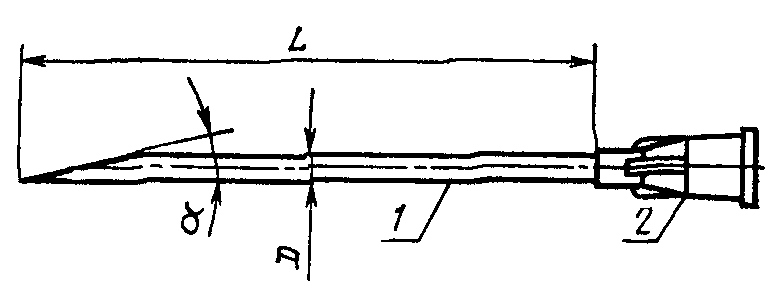
1.3. Основные размеры игл и цветовое обозначение их головок должны соответствовать указанным на черт. 1 и в табл. 1.
1. Допускается изготовление игл с неокрашенной головкой.
2. Допускается указывать размеры игл по L/10 D (например, 30/6).
3. В скобках указаны допустимые варианты размеров.
1.4. Размеры присоединительных конусов головок игл должны соответствовать ГОСТ 22967-82.
1.5 Угол заточки иглы \alpha (по основной плоскости) должен быть:
12° +/- 2° — для исполнения с длинным срезом;
18° +/- 2° — для исполнения с коротким срезом.
1.6 Заточку конца иглы следует проводить по трем плоскостям.
2. ТЕХНИЧЕСКИЕ ТРЕБОВАНИЯ
2.1. Иглы должны соответствовать требованиям настоящего стандарта и изготавливаться по рабочим чертежам и технологической документации, утвержденной в установленном порядке.
2.2. Трубка иглы должна быть изготовлена из коррозионно-стойкого металла, устойчивого к применяемым методам стерилизации.
Детали иглы должны быть изготовлены из следующих материалов:
трубка иглы из стали 12Х18Н10Т по ГОСТ 5632-72 и стали 36НХТЮ по ГОСТ 10994-74;
головка иглы из полиэтилена низкого давления марок 21008-075, 21008-075-01, 20908-040, 20908-040-01 по ГОСТ 16338-85; из полипропилена по техническим условиям на его конкретную марку.
(в ред. Изменения № 3, утв. Постановлением Госстандарта СССР от 20.03.1987 № 809)
Примечание. Допускается изготовление трубки из стали марок 12Х18Н9 и 12Х18Н9Т по ГОСТ 5632-72, а также из импортных сталей, по химическим свойствам соответствующих марке 12Х18Н10Т по ГОСТ 5632-72.
2.3. Наружная поверхность иглы должна быть блестящей, без трещин, царапин и других видимых дефектов.
На трубке иглы не допускается разница в оттенках от электролитического снятия заусенцев на длине не более 15 мм от головки.
2.2, 2.3. (Измененная редакция, Изм. № 1).
2.3а. Шероховатость наружной поверхности иглы не должна быть более Ra 0,16 мкм.
Шероховатость поверхности заточки не должна быть более Ra 0,63 мкм.
(Введен дополнительно, Изм. № 1).
2.4. Трубка иглы должна быть упругой, а ее конец острым, без заусенцев.
2.5. Головка иглы не должна иметь острых кромок, ее поверхность должна быть гладкой, без трещин, заусенцев и загрязнений.
2.6. Присоединительный конус головки должен обеспечивать герметичное соединение ее с конусом шприца.
2.7. Соединение трубки с головкой иглы должно быть прочным и герметичным.
2.8. В месте соединения трубки с головкой не должно происходить уменьшения диаметра трубки или ее деформации.
2.9. Оси трубки и головки должны совпадать. Максимальное допустимое отклонение от оси головки +/- 3°.
2.10 Наружная и внутренняя поверхности иглы должны быть чистыми.
2.11 Условное обозначение иглы должно включать:
обозначение настоящего стандарта.
Пример условного обозначения инъекционной иглы однократного применения с присоединительным конусом 6:100, диаметром трубки 0,8 мм, длиной 25 мм с коротким срезом:
Игла инъекционная однократного применения «Луер» 0,8 x 25 К или 25/8 К ГОСТ 25046-81
То же, присоединительным конусом 10:100, диаметром трубки 0,5 мм, длиной 25 мм с длинным срезом:
Инъекционная игла однократного применения «Рекорд» 0,5 x 25 или 25/5 ГОСТ 25046-81
(Измененная редакция, Изм. № 1).
2.11а. Назначенный срок сохраняемости — 3 года.
(п. 2.11а введен Изменением № 3, утв. Постановлением Госстандарта СССР от 20.03.1987 № 809)
2.12. Потребительская упаковка должна обеспечивать стерильность, апирогенность и нетоксичность игл на срок не менее 3 лет.
Примечание. Исключено с 1 июля 1987 года. - Изменение № 3, утв. Постановлением Госстандарта СССР от 20.03.1987 № 809.
(Измененная редакция, Изм. № 2).
2.13. Потребительская упаковка должна обеспечивать герметичное закрытие каждой иглы и ее защиту от внешних механических повреждений.
2.14. Потребительская упаковка должна обеспечивать возможность визуального определения цвета головки упакованной иглы. При применении непрозрачной упаковки или при изготовлении игл с неокрашенными головками потребительская упаковка должна быть окрашена соответственно цвету головки иглы.
2.15. При применении в качестве потребительской упаковки упаковочной ленты, содержащей несколько отдельно упакованных игл, необходимо обеспечить разделение каждой иглы без повреждения упаковки.
2.16 На потребительской упаковке должно быть указано, как минимум:
номер партии (серии) с указанием месяца и года стерилизации;
2.17. Иглы в потребительской упаковке должны быть уложены в коробку и предохранены от перемещения. На коробке следует указать:
наименование и (или) товарный знак предприятия;
технические условия на иглу конкретного типа;
надпись «Стерильно», «Апирогенно», «Нетоксично»;
номер партии (серии) с указанием месяца и года стерилизации;
инструкция по применению должна быть напечатана на коробке или вложена в нее.
3. МЕТОДЫ ИСПЫТАНИЙ
3.1 Испытания следует проводить на простерилизованных иглах.
3.2, 3.6. (Исключены, Изм. № 1).
3.7. Проверку размеров игл (пп. 1.3 - 1.6) следует проводить с помощью измерительных инструментов, обеспечивающих необходимую точность измерений.
3.8. Проверку игл по пп. 2.14 - 2.17 следует проводить визуально, а по пп. 2.3, 2.5, 2.8 и 2.10 - при помощи лупы с 4-кратным увеличением.
3.9. Чистоту внутренней поверхности иглы (п. 2.10) проверяют шприцеванием раствора глицерина по ГОСТ 6823-77 с дистиллированной водой по ГОСТ 6709-72 (в соотношении 1:1) в объеме 1 мм на фильтровальную бумагу.
В результате фильтрации жидкости на бумаге не должно быть следов загрязнения.
Допускается проводить проверку чистоты внутренней поверхности иглы другими веществами, обеспечивающими равнозначный результат испытаний.
3.10. Проверку коррозионной стойкости трубок игл (п. 2.2) проводят следующим образом: сначала трубки игл погружают в 10%-ный раствор лимонной кислоты по ГОСТ 908-79 при температуре (20 +/- 5) °C, затем выдерживают в растворе в течение 5 ч, промывают, кипятят в дистиллированной воде в течение 30 мин, после чего трубки игл выдерживают в дистиллированной воде в течение 24 ч. Затем трубки вынимают из воды, высушивают испарением и осматривают. На трубках игл не должно быть следов коррозии.
3.10а. Шероховатость наружной поверхности следует проверять методом сравнения с эталонными деталями, аттестованными в установленном порядке оптическими контрольно-измерительными приборами, профилометрами по ГОСТ 19300-86.
(в ред. Изменения № 3, утв. Постановлением Госстандарта СССР от 20.03.1987 № 809)
(Введен дополнительно, Изм. № 1).
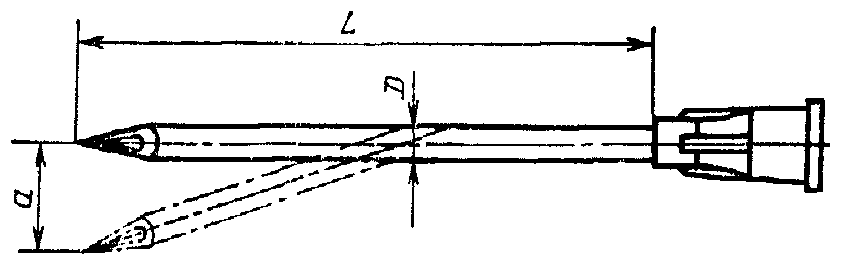
3.11. Проверку упругости (п. 2.4) проводят на измерительном устройстве следующим образом: головку иглы прочно насаживают на наконечник измерительного устройства. Нулевую точку шкалы, расположенной перпендикулярно оси трубки, совмещают с концом острия трубки. Конец трубки перемещают (черт. 2) в направлении, перпендикулярном оси трубки (изгиб) на расчетную величину. Величину изгиба \alpha в миллиметрах определяют по формуле:
Испытание трубки на изгиб проводят в обе стороны от оси симметрии. По окончании испытания вершина острия иглы должна совпадать с нулевой точкой шкалы; допускаемое отклонение +/- 1 мм.
Проверку игл на упругость допускается проводить и другими способами, гарантирующими равнозначный результат испытаний.
3.12 Проверну остроты конца иглы (п. 2.4) следует проводить одним из следующих способов:
а) игла, закрепляемая в приспособлении, совершает поступательное движение с постоянной скоростью 40 +/- 10 мм/мин и прокалывает пленку полиэтилена ГОСТ 10354-82 высокого давления толщиной 150 +/- 15 мкм, закрепленную в рамке. Значения максимально допустимой силы прокалывания не должны превышать приведенных в табл. 2.
| Диаметр иглы, мм | Сила прокалывания, Н, не более |
|---|---|
| 0,40 | 0,50 |
| 0,50 | 0,60 |
| 0,60 | 0,70 |
| 0,70 | 0,80 |
| 0,80 | 0,90 |
| 0,90 | 1,00 |
| 1,00 | 1,10 |
| 1,10 | 1,15 |
| 1,20 | 1,20 |
б) игла, закрепляемая в приспособлении, совершает возвратно-поступательное движение с постоянной скоростью 32 +/- 5 мм/мин и прокалывает магнитную ленту типа А2601-6Б, находящуюся в постоянно натянутом состоянии. Значения силы прокалывания не должны превышать приведенных в табл. 3.
(в ред. Изменения № 3, утв. Постановлением Госстандарта СССР от 20.03.1987 № 809)
| Диаметр иглы, мм | Сила прокалывания, Н, не более |
|---|---|
| 0,40 | 0,40 |
| 0,50 | 0,40 |
| 0,60 | 0,40 |
| 0,70 | 0,45 |
| 0,80 | 0,50 |
| 0,90 | 0,50 |
| 1,00 | 0,55 |
| 1,10 | 0,55 |
| 1,20 | 0,60 |
3.11, 3.12. (Измененная редакция, Изм. № 1).
3.13. Испытания конца иглы на отсутствие заусенцев (п. 2.4) следует проводить путем укола в вату. После укола на конце иглы не должно быть ватных волокон.
3.14. Проверку герметичности соединений (пп. 2.6, 2.7) следует проводить одним из следующих способов:
а) острый конец иглы втыкают вертикально в мягкую резину, затем иглу соединяют с помощью закаленной конусной втулки с инъекционным шприцем объемом 10 мл, заполненным водой и оснащенным манометром. Конус втулки — по ГОСТ 22967-82. При помощи шприца в игле создается избыточное давление 0,15 МПа. Допускается на месте соединения втулки с головкой иглы появление капли воды, которая не должна падать в течение 10 с.
Просачивание воды в месте соединения трубки с головкой не допускается:
б) острый конец иглы втыкают в мягкую резину, головку иглы насаживают на конусную втулку, к которой подведен сжатый воздух с избыточным давлением от 0,04 до 0,05 МПа. Затем иглу погружают в сосуд с водой.
Появление пузырьков воздуха в местах соединения трубки с головкой иглы и головки со втулкой не допускается.
(Измененная редакция, Изм. № 1).
3.15. Проверку прочности соединения трубки с головкой иглы (п. 2.7) следует проводить приложением нагрузки к трубке и головке в направлении их разъединения. Значения испытательной нагрузки в зависимости от диаметра иглы должны соответствовать приведенным в табл. 4.
| Диаметр иглы, мм | Испытательная нагрузка, Н |
|---|---|
| 0,4 | 20 |
| 0,5 | 22 |
| 0,6 | 35 |
| 0,7 | 40 |
| 0,8 | 45 |
| 0,9 | 55 |
| 1,0 | 60 |
| 1,1 | 60 |
| 1,2 | 65 |
Длительность приложения нагрузки 1 с. За это время трубка не должна сдвигаться в головке.
3.16 Проверку на герметичность потребительской упаковки (п. 2.13) следует проводить следующим способом:
иглу в потребительской упаковке погружают в воду на глубину 300 мм и выдерживают в течение 15 с.
Упаковка считается герметичной, если отсутствует выделение пузырьков воздуха.
Проверку потребительской упаковки на воздействие внешних механических повреждений (п. 2.13) следует проводить по ГОСТ 20790-82.
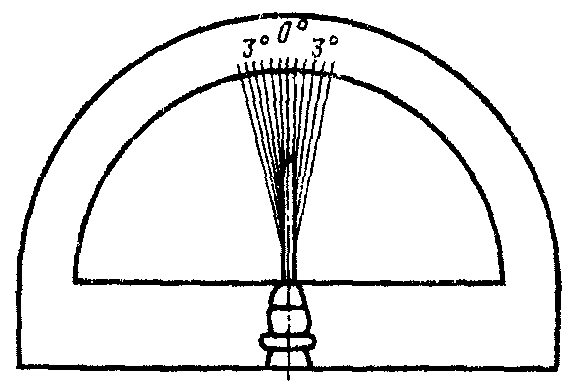
3.17 Проверку отклонения трубки от оси головки (п. 2.9) необходимо проводить следующим образом:
головку иглы устанавливают на конус по ГОСТ 22967-82 испытательного устройства, приведенного на черт. 3. Оси головки и трубки должны быть параллельны линии градусной шкалы, которая проходит через 0°. Допустимое отклонение +/- 3°.
3.16, 3.17. (Измененная редакция, Изм. № 1).
3.18. Проверку условных обозначений (п. 2.11) и потребительской упаковки (пп. 2.14 - 2.17) следует проводить визуально.