ГОСТ 2456-82. Государственный стандарт Союза ССР. Бруски шлифовальные. Технические условия
(утв. и введен в действие Постановлением Госстандарта СССР от 18.02.1982 № 731)
(ред. от 01.02.1992)
Внимание
Документ утратил силу с 1 января 2017 года в связи с изданием Приказа Росстандарта от 08.06.2016 № 572-ст. Взамен введен в действие ГОСТ 33534-2015. Документ утратил силу с 1 января 2017 года в связи с изданием Приказа Росстандарта от 08.06.2016 № 572-ст. Взамен введен в действие ГОСТ 33534-2015. С 1 июля 2003 года до вступления в силу технических регламентов акты федеральных органов исполнительной власти в сфере технического регулирования носят рекомендательный характер и подлежат обязательному исполнению только в части, соответствующей целям, указанным в пункте 1 статьи 46 Федерального закона от 27.12.2002 № 184-ФЗ. Документ введен в действие с 1 января 1983 года. Взамен ГОСТ 2456-75.
ИСТОРИЯ ИЗМЕНЕНИЙ НОРМАТИВНО-ТЕХНИЧЕСКИХ АКТОВ
flowchart LR
  n0["ГОСТ 2456-82"]:::rst
  click n0 "https://bukva.ai/docs/gost-2456-82" "ГОСТ 2456-82. Государственный стандарт Союза ССР. Бруски шлифовальные. Технические условия (утв. и введен в действие Постановлением Госстандарта СССР от 18.02.1982 N 731)"
  n1["ГОСТ 33534-2015"]:::doc
  click n1 "https://bukva.ai/docs/gost-33534-2015" "ГОСТ 33534-2015. Межгосударственный стандарт. Бруски и сегменты шлифовальные. Технические условия (введен в действие Приказом Росстандарта от 08.06.2016 N 572-ст)"
  n0 --> n1
classDef rst fill:#FFEBEB,stroke:#8B0000,color:#000;
classDef doc fill:#EBFFEB,stroke:#006400,color:#000;
classDef notEnt fill:#FFFFEB,stroke:#FF8C00,color:#000;
Утвержден и введен в действие Постановлением Государственного комитета СССР по стандартам от 18 февраля 1982 г. № 731
ГОСУДАРСТВЕННЫЙ СТАНДАРТ СОЮЗА ССР
Grinding stanes. Technical conditions
Дата введения 1 января 1983 года
ИНФОРМАЦИОННЫЕ ДАННЫЕ
1. РАЗРАБОТАН И ВНЕСЕН Министерством станкостроительной и инструментальной промышленности СССР
Н.И. Григорьева; В.Н. Тырков, канд. техн. наук; М.И. Шаварина; Е.С. Плоткина
2. УТВЕРЖДЕН И ВВЕДЕН В ДЕЙСТВИЕ Постановлением Государственного комитета СССР по стандартам от 18.02.82 № 731
4. Срок проверки — 1997 г., периодичность проверки 5 лет.
5. Стандарт полностью соответствует ИСО 2220-72, ИСО 3920-76, ИСО 3921-76
| Обозначение НТД, на который дана ссылка | Номер пункта |
|---|---|
| ГОСТ 2789-73 | 2.11 |
| ГОСТ 3647-80 | 2.3 |
| ГОСТ 18118-79 | 2.10; 2.12; 4.3 |
| ГОСТ 19202-80 | 2.10; 2.12; 4.3 |
| ГОСТ 25961-83 | 2.10; 4.3 |
| ГОСТ 27595-88 | 2.12; 5 |
7. Проверен в 1992 г. Ограничение срока действия отменено (Постановление Госстандарта от 18.02.92 № 165)
8. ПЕРЕИЗДАНИЕ (февраль 1994 г.) с Изменениями № 1, 2, 3, утвержденными в июне 1986 г., апреле 1987 г., феврале 1992 г. (ИУС 9-86, 8-87, 5-92)
Настоящий стандарт распространяется на шлифовальные бруски на керамической и бакелитовой связках.
Требования настоящего стандарта в части разд. 1, 2 (кроме п. 2.2), 4, 5 и пп. 3.4 и 3.5 являются обязательными, другие требования — рекомендуемыми.
(Измененная редакция, Изм. № 3).
1. ТИПЫ И РАЗМЕРЫ
1.1 Бруски должны изготовляться типов:
1.2. Размеры брусков должны соответствовать указанным на черт. 1 - 5 и в табл. 1 - 4.
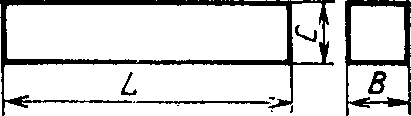
| B = C | L |
|---|---|
| 2 | 25 <**> |
| 2,5 | (32) <**> |
| 3 | 40 <**> |
| 4 | 16; 40; 50 <**> |
| 5 | 50; 80; (63) <**> |
| 6 | 50; 80 <**>; 100 <*> |
| 8 | 50; 100 <**> |
| 10 | 50; 100 <*>; 125 <**>; 150 |
| 13 | 100; 125; 150 <*>; 160 <**> |
| 16 | 100; 150 <*>; 200 <**> |
| 18 | 100 |
| 20 | 50; 100; 150; 200 <*>; 250 <**> |
| 22 | 100 |
| 25 | 100; 150; 200 <*>; (315) <**> |
| 40 | 50 |
| 45 | 90 |
<*> Размеры, соответствующие ИСО 2220-72 (см. приложение 3).
<**> Размеры, соответствующие ИСО 3920-76 (см. приложение 3).
Примечание. Размеры, заключенные в скобки, применять не рекомендуется.
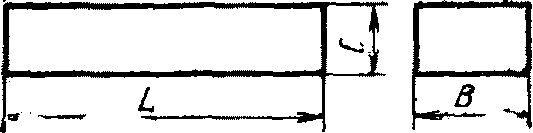
| B | C | L |
| 2 | 3 | 40 |
| 3 | 2 | 32 <**> |
| 4 | 20 | |
| 5 | 32 <**> | |
| 50 | ||
| 4 | 25; 50 | |
| 3 | 40 <**> | |
| 5 | 4 | 50 <**> |
| 6 | 3 | 100 <*> |
| 5 | 15; 50; 63 <**> | |
| 25 | 70 | |
| 8 | 4 | 25 |
| 5; 7; 10; 12 | 50 | |
| 6 | 80 <**> | |
| 9 | 6 | 45 |
| 8 | 32; 63; 100 | |
| 10 | 8 | 25; 100 <**> |
| 5 | 50; 100 <*> | |
| 11 | 9 | 100; 125 |
| 12 | 4 | 50 |
| 5 | 32; 50 | |
| 6; 8; 10 | 50 | |
| 13 | 6 | 50; 125; 150 <*> |
| 10 | 50; 125 <**> | |
| 14 | 8 | 25 |
| 10 | 50 | |
| 15 | 5 | 75 |
| 6; 13 | 50 | |
| 14 | 150 | |
| 16 | 10 | 45 |
| 4 | 50 | |
| 8 | 30; 150 <*> | |
| 12 | 25 | |
| 13 | 160 <**> | |
| 20 | 8 | 25 |
| 10 | 100; 150; 200 <*> | |
| 11 | 50 | |
| 13 | 150 | |
| 16 | 80; 150 | |
| 22 | 10 | 32 |
| 25 | 4 | 70 |
| 6 | 75; 100 | |
| 8; 9 | 25; 100 | |
| 13 | 200 <*> | |
| 10; 16 | 150 | |
| 18 | 80 | |
| 28 | 20 | 75 |
| 32 | 20 | 200 |
| 40 | ||
| 56 | 10; 12; 16; 20; 25 | 100 |
| 80 | 20 |
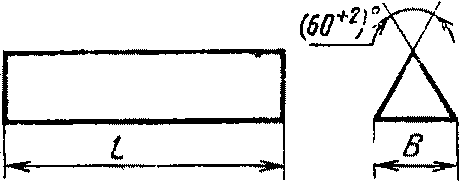
| B | L |
|---|---|
| 6; 10 | 100 <*>; 150 |
| 13; 16 | 150 <*> |
| 20; 25 | 200 <*> |
<> Размеры, соответствующие ИСО 2220-72.*
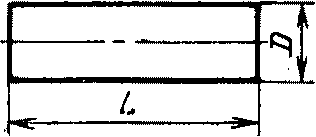
| D | L |
|---|---|
| 6; 10 | 100 |
| 13; 16 | 150 |
| 20; 25 | 200 |
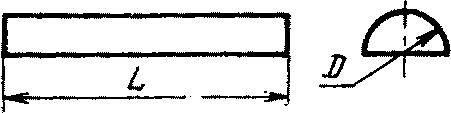
| D | L |
|---|---|
| 6; 10 | 100 <*> |
| 13; 16 | 150 <*> |
| 20 | 150; 200 <*> |
| 25 | 150; 200 <*> |
<*> Размеры, соответствующие ИСО 2220-72.
Пример условного обозначения шлифовального бруска типа БП с шириной B = 20 мм, высотой D = 16 мм, длиной L = 150 мм, из зеленого карбида кремния марки 63С, зернистостью 6-Н, степени твердости С2, со звуковым индексом 33, на бакелитовой связке Б, номера структуры 7, класса точности А:
БП 20 x 16 x 150 63С 6-Н С2-33 7 Б А ГОСТ 2456-82.
(Измененная редакция, Изм. № 3).
1.3. По заказу потребителя допускается изготовление обычных и комбинированных доводочных брусков по ИСО 2220-72 в соответствии с приложением 2.
(Введен дополнительно, Изм. 3).
2. ТЕХНИЧЕСКИЕ ТРЕБОВАНИЯ
2.1. Бруски должны изготовляться в соответствии с требованиями настоящего стандарта.
2.2. Бруски должны изготовляться из шлифовальных материалов видов и зернистостей, указанных в табл. 5.
(Измененная редакция, Изм. № 3).
2.3. Зерновой состав шлифовальных материалов — по ГОСТ 3647.
2.4 Бруски должны изготовляться классов точности А и Б.
2.5 Предельные отклонения брусков класса точности А должны соответствовать следующим квалитетам:
бруски типов БКв; БП размерами до 30 мм ........ +/- ----
бруски типов БКв; БП размерами св. 30 мм ....... +/- ----
бруски прочих типов ............................ +/- ----
2.6 Предельные отклонения брусков класса точности Б должны соответствовать следующим квалитетам:
бруски типов БКв; БП размерами до 18 мм ........ +/- ----
бруски типов БКв; БП размерами св. 18 мм ....... +/- ----
бруски прочих типов ............................ +/- ----
2.7. Допуск параллельности, вогнутость или выпуклость плоских поверхностей или образующей цилиндрических поверхностей брусков не должны превышать значений, указанных в табл. 6.
2.8. На поверхности брусков класса точности А не допускаются повреждения и трещины, а также инородные включения длиной и шириной более 1 мм — для зернистости 16; 0,5 мм — для зернистости 12 и мельче.
| Вид абразивного материала | Зернистость |
|---|---|
| Электрокорунд | 16-М5 |
| Карбид кремния | 16-М7 |
| Длина бруска | Отклонения формы брусков типов | |
| БКв; БП | БКр; БПкр; БТ | |
| До 50 | 0,2 | - |
| Св. 50 « 100» | 0,3 | 0,5 |
| « 100 » 180 | 0,4 | 0,7 |
| « 180» | 0,5 | 1,0 |
2.9. На поверхности брусков класса точности Б не допускаются трещины, а также повреждения длиной и шириной более 2 мм в количестве более одного на длине до 150 мм и более двух на длине свыше 150 мм, инородные включения длиной и шириной более 1,5 мм.
2.10 Твердость брусков — по ГОСТ 18118 или ГОСТ 19202 или ГОСТ 25961.
2.11. Показатели качества должны соответствовать указанным в табл. 6а, 6в, 6д при условиях обработки по табл. 6б и 6г, 6е.
Расчет показателей качества приведен в обязательном приложении.
2.12. На поверхности брусков с шириной грани или диаметром свыше 15 мм и длиной свыше 75 мм должны быть четко нанесены:
товарный знак предприятия-изготовителя;
условное обозначение бруска (тип бруска допускается не указывать).
1. При использовании акустического метода контроля физико-механических свойств инструмента допускается дополнительно маркировать звуковые индексы.
2. При применении смеси шлифовальных материалов, а также шлифовальных материалов разных марок или зернистостей маркировать основную марку или зернистость.
3. Твердость брусков, контроль которых не предусмотрен ГОСТ 18118 и ГОСТ 19202, маркировать в соответствии с рецептурой.
2.13. Остальные требования к маркировке, а также упаковка — по ГОСТ 27595.
2.12, 2.13. (Введены дополнительно, Изм. № 3).
Показатели качества брусков из зеленого карбида кремния
на керамической связке при режиме хонингования по табл. 6б
| Зернистость | Режущая способность, QМ·102, мм3/мин·мм2, не менее, для брусков степени твердости | Коэффициент шлифования K, не менее, для брусков степени твердости | Параметр шероховатости обработанной поверхности по ГОСТ 2789-73, Ra, мкм, не более | ||
| СМ2 | С2 | СМ2 | С2 | ||
| 16 | 14,5 | 16,0 | 1,8 | 3,0 | 2,60 |
| 12 | 12,3 | 14,0 | 1,6 | 2,8 | 2,00 |
| 10 | 8,8 | 10,6 | 1,3 | 2,1 | 1,60 |
| 8 | 6,0 | 7,8 | 1,0 | 1,7 | 1,25 |
| 6 (М63) | 3,5 | 5,2 | 0,7 | 1,3 | 1,00 |
| 5 (М50) | 2,9 | 4,0 | 0,7 | 1,1 | 0,80 |
| 4 (М40) | 2,0 | 2,9 | 0,7 | 0,95 | 0,63 |
1. Для брусков на бакелитовой связке значение режущей способности должно быть умножено на 0,8, а значения параметра шероховатости Ra — на 0,5.
2. Для брусков из белого электрокорунда на керамической и бакелитовой связках значения режущей способности и коэффициента шлифования должны быть умножены на 1,1.
| Оборудование | Образец для испытаний | Режим испытаний | СОЖ | |
| материал, твердость | размеры | |||
| Хонинговальный станок модели ОФ-38А | Сталь 45 37 ... 39 HRCэ | D = 50 — 80 мм l = 120 — 150 мм | Vок = 27 — 30 м/мин Vвп = 9 — 10 м/мин P <*> = 0,8 МПа t = 60 с | Масло индустриальное 20 — 30% керосин 70% |
| Ra для брусков зернистостями: 6 — 10 не более 2,5 мкм 8; 6 (М63) не более 2,0 мкм 5 (М50); 4 (М40) не более 1,25 мкм | ||||
<*> Для брусков зернистостями 16 — 8; 6 (М63); 5 (М50).
Для брусков зернистостями 4 (М40) P = 0,2 — 0,3 МПа.
Показатели качества брусков из зеленого карбида кремния на керамической связке при режиме суперфиниширования по табл. 6г
| Зернистость | Режущая способность, QМ·102, мм3/мин·мм2, не менее, для брусков степени твердости | Коэффициент шлифования, K, не менее, для брусков степени твердости | Параметр шероховатости обработанной поверхности по ГОСТ 2789-73, Ra, мкм, не более | ||
| М3 | СМ2 | М3 | СМ2 | ||
| М40 | 1,2 | 1,4 | 0,11 | 0,28 | 0,50 |
| М28 | 0,8 | 1,1 | 0,09 | 0,25 | 0,32 |
| М20 | 0,6 | 0,9 | 0,08 | 0,18 | 0,16 |
| М14 | 0,4 | 0,6 | 0,08 | 0,16 | 0,125 |
| М10 | 0,3 | 0,6 | 0,05 | 0,14 | 0,10 |
| М7 | 0,3 | 0,5 | 0,05 | 0,12 | 0,08 |
Примечание. Для брусков из электрокорундовых материалов значения режущей способности и коэффициента шлифования должны быть умножены на 1,1.
Показатели качества брусков из белого электрокорунда на керамической связке при режиме предварительного хонингования по табл. 6е
| Типоразмер | Характеристика бруска | Коэффициент шлифования, не менее | Наработка комплектом брусков, шт., не менее | Параметр шероховатости обработанной поверхности по ГОСТ 2789-73, Ra, мкм, не более |
|---|---|---|---|---|
| БП 3 x 4 x 60 | 24А 6 К20 ЗИ 47-53 |
4 | 200 | 0,63 |
(Введены дополнительно, Изм. № 2, 3).
3. ПРАВИЛА ПРИЕМКИ
3.1. Для контроля соответствия брусков требованиям настоящего стандарта проводят приемочный контроль и периодические испытания.
(Измененная редакция, Изм. № 2).
3.2. Приемочному контролю на соответствие требованиям пп. 1.2; 2.5 - 2.10 подвергаются 20% брусков от партии, но не менее 10 шт.
Партия должна состоять из брусков одного типоразмера, одной характеристики, одновременно предъявленных к приемке по одному документу.
3.3. Если при приемочном контроле установлено несоответствие требованиям стандарта более чем по одному контролируемому показателю, то партию не принимают.
Если установлено несоответствие требованиям стандарта по одному из контролируемых показателей, то проводят повторный контроль на удвоенном количестве брусков по всем показателям.
При наличии дефектов в повторной выборке партию не принимают.
3.4. Периодическим испытаниям на соответствие требованиям п. 2.11 должны подвергаться бруски, прошедшие приемочный контроль, в количестве 0,5% от партии, но не менее восьми штук.
3.3, 3.4. (Измененная редакция, Изм. № 2).
3.5. Периодические испытания должны проводиться не реже одного раза в год.
Допускается проведение испытаний у потребителя в производственных условиях.
(Измененная редакция, Изм. № 3).
4. МЕТОДЫ ИСПЫТАНИЙ
4.1 Размеры брусков контролируют универсальными средствами измерения.
4.2. Наличие трещин, повреждений и других дефектов контролируют внешним осмотром.
4.3. Контроль твердости брусков — по ГОСТ 18118 или ГОСТ 19202 или ГОСТ 25961.
(Измененная редакция, Изм. № 2).
5. ТРАНСПОРТИРОВАНИЕ И ХРАНЕНИЕ
Транспортирование и хранение — по ГОСТ 27595.
(Измененная редакция, Изм. № 3).
Разд. 6. (Исключен, Изм. № 2).
РАСЧЕТ РЕЖУЩЕЙ СПОСОБНОСТИ И КОЭФФИЦИЕНТА ШЛИФОВАНИЯ ШЛИФОВАЛЬНЫХ БРУСКОВ
1. Режущую способность шлифовальных брусков QM, мм3/(мин·мм2), рассчитывают по формуле
Q_{\text{м}} = \frac{\pi(d_{\text{н}}^{2} - d_{\text{к}}^{2}) \cdot h}{4t \cdot S} ,
где dн — начальный диаметр детали, мм;
dк — конечный диаметр детали, мм;
h — ширина обрабатываемой поверхности, мм;
t — время обработки (для суперфиниширования — время обработки на 1-й ступени), мин;
S — площадь рабочей поверхности бруска, мм2.
2. Коэффициент шлифования шлифовальных брусков (K) рассчитывается по формуле
РАЗМЕРЫ ОБЫЧНЫХ И КОМБИНИРОВАННЫХ ДОВОДОЧНЫХ БРУСКОВ ПО ИСО 2220-72
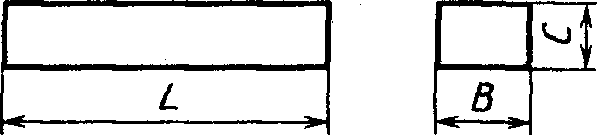
Комбинированный доводочный брусок
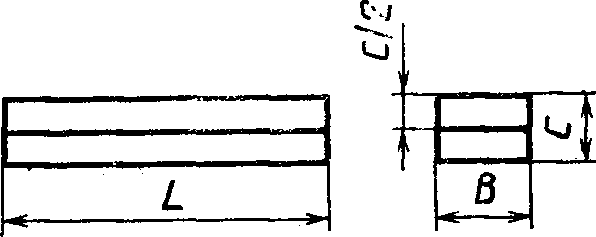
| B | C | L |
|---|---|---|
| 25 | 13 | 100 |
| 50 | 25 | 150 |
| 50 | 25 | 200 |
СООТВЕТСТВИЕ НАСТОЯЩЕГО СТАНДАРТА СТАНДАРТАМ ИСО 2220-72, ИСО 3920-76, ИСО 3921-76
Размеры брусков, установленные в настоящем стандарте, полностью охватывают номенклатуру размеров брусков по стандартам ИСО 2220-72, ИСО 3920-76, ИСО 3921-76.
Размеры брусков по стандарту ИСО 2220-76 приведены в табл. 3, приложении 2, а также отмечены в табл. 1; 2; 2а; 4 настоящего стандарта знаком <*>.
Размеры брусков по стандарту ИСО 3926-76 отмечены в табл. 1 настоящего стандарта знаком <**>.
Размеры брусков по стандарту ИСО 3921-76 отмечены в табл. 2 настоящего стандарта знаком <**>.
Дополнительно стандарт содержит технические требования, правила приемки, методы испытаний, а также требования к маркировке, упаковке, транспортированию и хранению.