ГОСТ 24332-88. Кирпич и камни силикатные. Ультразвуковой метод определения прочности при сжатии
(утв. Постановлением Госстроя СССР от 15.08.1988 № 162)
ИСТОРИЯ ИЗМЕНЕНИЙ НОРМАТИВНО-ТЕХНИЧЕСКИХ АКТОВ
flowchart LR
  n0["ГОСТ 24332-80"]:::rst
  n1["ГОСТ 24332-88"]:::doc
  click n1 "https://bukva.ai/docs/gost-24332-88" "ГОСТ 24332-88. Кирпич и камни силикатные. Ультразвуковой метод определения прочности при сжатии (утв. Постановлением Госстроя СССР от 15.08.1988 N 162)"
  n0 --> n1
classDef rst fill:#FFEBEB,stroke:#8B0000,color:#000;
classDef doc fill:#EBFFEB,stroke:#006400,color:#000;
classDef notEnt fill:#FFFFEB,stroke:#FF8C00,color:#000;
Постановлением Госстроя СССР от 15 августа 1988 г. № 162
ГОСУДАРСТВЕННЫЙ СТАНДАРТ СОЮЗА ССР
УЛЬТРАЗВУКОВОЙ МЕТОД ОПРЕДЕЛЕНИЯ ПРОЧНОСТИ ПРИ СЖАТИИ
Silica bricks and stones. Ultrasonic method
Дата введения 1 июля 1989 года
ИНФОРМАЦИОННЫЕ ДАННЫЕ
1. Разработан и внесен Министерством промышленности строительных материалов СССР.
Исполнители: Л.А. Дикарев, канд. техн. наук (руководитель темы); А.С. Бычков, канд. техн. наук (руководитель темы); Г.Н. Бабикова; Л.А. Хохлова; М.И. Шиманская; И.Н. Нагорняк.
2. Утвержден и введен в действие Постановлением Государственного строительного комитета СССР от 15.08.88 № 162.
4. Ссылочные нормативно-технические документы (НТД)
| Обозначение НТД, на который дана ссылка | Номер пункта, подпункта, приложения |
|---|---|
| ГОСТ 8.383-86 ГОСТ 379-79 ГОСТ 4366-78 ГОСТ 5774-76 ГОСТ 8462-85 | 2.1 3.2, 3.4, 4.2 2.4 2.4 3.3.5, Приложения 2 - 5 |
Настоящий стандарт распространяется на рядовые и лицевые кирпич и камни силикатные, изготовленные способом прессования (далее — изделия), и устанавливает ультразвуковой импульсный метод (далее — ультразвуковой метод) определения предела прочности при сжатии (далее — прочности) этих изделий.
1. ОБЩИЕ ПОЛОЖЕНИЯ
1.1. Ультразвуковой метод применяют для определения прочности изделий при их приемке техническим контролем предприятия-изготовителя, а также при контрольной проверке качества изделий государственными и ведомственными инспекциями по качеству или потребителем.
1.2. Ультразвуковой метод основан на связи между временем распространения ультразвуковых колебаний в изделии и его прочностью.
1.3. Ультразвуковые измерения в изделиях проводят способом сквозного соосного прозвучивания согласно черт. 1 и 2.
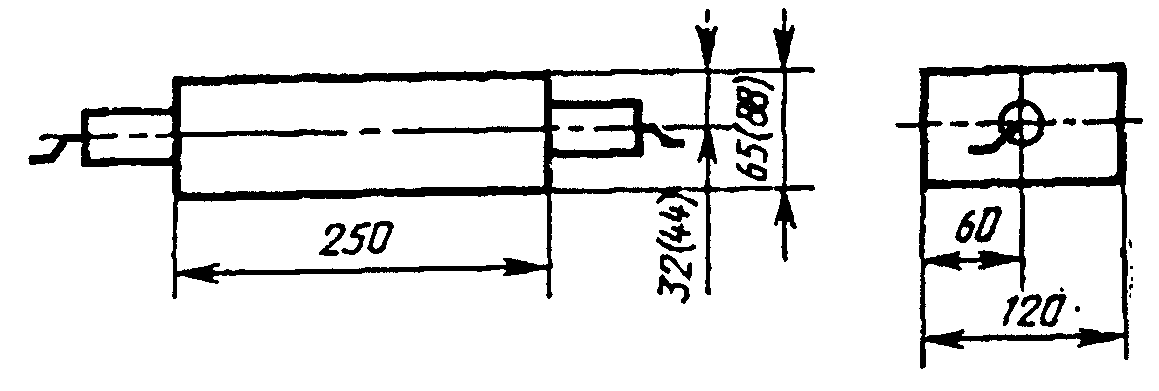
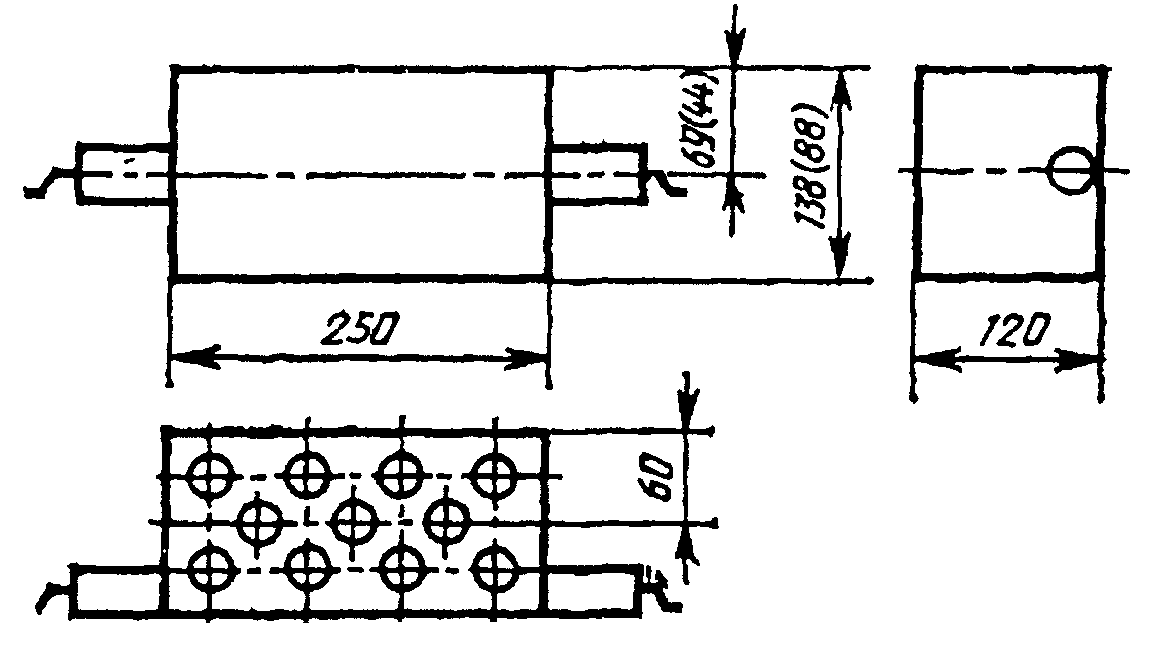
1.4. Прочность изделий определяют по экспериментально установленным градуировочным зависимостям первого и (или) второго типа.
Градуировочную зависимость первого типа устанавливают по результатам ультразвуковых измерений горячих образцов непосредственно после автоклавирования и механических испытаний тех же образцов после их остывания не менее чем через 24 ч.
Градуировочную зависимость второго типа устанавливают по результатам ультразвуковых измерений остывших образцов не менее чем через 24 ч после автоклавирования и механических испытаний тех же образцов.
Градуировочную зависимость первого типа устанавливают для определения прочности изделий в производственных условиях. Градуировочную зависимость второго типа устанавливают для экспертного определения прочности, а также для определения прочности изделий на стройке или в других случаях.
1.5. Прочность изделий, определенная по градуировочной зависимости первого типа, соответствует прочности тех же изделий, определенной по градуировочной зависимости второго типа.
2. АППАРАТУРА И МАТЕРИАЛЫ
2.1. Ультразвуковые измерения проводят при помощи приборов, предназначенных для измерения времени распространения ультразвука в кирпиче, камнях и бетоне, аттестованных по ГОСТ 8.383-86.
2.2. Предел допускаемой абсолютной погрешности измерения ( \Delta ) времени распространения ультразвука на стандартных образцах, входящих в комплект прибора, не должен превышать значения
где t — время распространения ультразвука, мкс.
2.3. Типы ультразвуковых приборов и их технические характеристики приведены в Приложении 1.
Допускается применение других ультразвуковых приборов, предназначенных для испытания кирпича, камней и бетона, если эти приборы удовлетворяют требованиям пп. 2.1 и 2.2.
2.4. Между поверхностями изделия и рабочими поверхностями ультразвуковых преобразователей должен быть обеспечен надежный акустический контакт, для чего применяют вязкие контактные материалы (солидол по ГОСТ 4366-78, технический вазелин по ГОСТ 5774-76 и др.).
Допускается применение переходных устройств или прокладок, обеспечивающих сухой способ акустического контакта и удовлетворяющих требованиям пп. 2.1 и 2.2.
2.5. При ультразвуковых измерениях для установления градуировочной зависимости и определения прочности изделия ультразвуковым методом способ контакта должен быть одинаков.
3. ПОДГОТОВКА И ПРОВЕДЕНИЕ ИСПЫТАНИЯ
3.1. Перед испытанием проводят проверку используемых приборов в соответствии с документацией по эксплуатации и установлению градуировочной зависимости для испытываемых изделий.
3.2. Изделия, предназначенные для испытаний и установления градуировочной зависимости, по размерам и внешнему виду должны соответствовать ГОСТ 379-79 и не должны иметь в зоне контакта ультразвуковых преобразователей с поверхностью изделия раковин и воздушных пор глубиной более 3 мм и диаметром более 6 мм, выступов более 0,5 мм, а также трещин. Поверхность изделия должна быть очищена от пыли.
3.3 Установление градуировочных зависимостей
3.3.1. Для установления градуировочной зависимости отбирают не менее чем по 5 изделий одного вида от каждой из 20 или более партий, изготовленных из одного сырья и по одной и той же технологии. При этом изделия нумеруют.
3.3.2. Измерения времени распространения ультразвука в изделиях проводят спустя 0,5 ч, но не более 1 ч после их выгрузки из автоклава при установлении градуировочной зависимости первого типа и (или) спустя не менее 24 ч после выгрузки изделий из автоклава при установлении зависимости второго типа.
3.3.3. За время распространения ультразвука в изделии принимают среднее арифметическое значение результатов измерений при трех последовательных установках преобразователей на этом изделии в одних и тех же точках.
3.3.4. Отклонение отдельного результата измерения времени распространения ультразвука в изделии от среднего арифметического значения для этого изделия не должно превышать 2%.
Результаты измерения времени распространения ультразвука в изделии, не удовлетворяющие этому условию, исключают, а это изделие заменяют другим изделием того же вида.
3.3.5. Прочность прозвученных изделий определяют по ГОСТ 8462-85 не ранее чем через 24 ч после автоклавной обработки. При этом прочность кирпича определяют на образцах, состоящих из двух половинок одного кирпича.
3.3.6. Результаты измерений по пп. 3.3.3, 3.3.4 вносят в журнал по форме, приведенной в Приложении 2.
3.3.7. Градуировочную зависимость в первый год применения стандарта устанавливают четыре раза через каждые 3 мес, объединяя каждый раз результаты измерений с последующими результатами, используемыми для установления зависимостей:
первый раз — по результатам измерений не менее чем 100 изделий;
второй раз — по объединенным результатам измерений первого раза и измерений второго раза, но не менее 200 изделий в общей совокупности;
третий раз — по объединенным результатам предшествующих измерений, но не менее 300 изделий в общей совокупности;
четвертый раз — по объединенным результатам предшествующих измерений, но не менее 400 изделий в общей совокупности.
3.3.8. Градуировочную зависимость, построенную по объединенным результатам измерений за год, принимают за итоговую.
3.3.9. Расчет, оценку пригодности и поверку зависимостей, построенных по пп. 3.3.8, 3.3.9, проводят в соответствии с Приложением 3 или 4.
3.3.10. Примеры расчета, оценки пригодности и поверки зависимостей приведены в Приложении 5.
3.4. Для проведения испытаний отбор изделий проводят по ГОСТ 379-79.
3.5. Схемы установки преобразователей принимают согласно п. 1.3 (черт. 1 и 2).
3.6. Время распространения ультразвука в изделиях определяют согласно пп. 3.3.4, 3.3.5.
3.7. Прочность контролируемого изделия находят по градуировочной зависимости в соответствии со средним значением времени распространения ультразвука, определенным для данного изделия, и типом градуировочной зависимости.
Градуировочную зависимость используют на участке между минимальным и максимальным значениями времени распространения ультразвука, полученными при установлении зависимости.
4. ОФОРМЛЕНИЕ РЕЗУЛЬТАТОВ
4.1. Результаты измерений по пп. 3.3.3 - 3.3.5 заносят в журнал испытаний по форме, приведенной в Приложении 6.
4.2. По полученным индивидуальным значениям прочности изделий, отобранных от данной партии, находят их среднее арифметическое и минимальное значения прочности.
Марку прочности изделий в партии назначают в соответствии с ГОСТ 379-79.
| Характеристика | Технические характеристики приборов типов | |||
| «Бетон-12» | УК-14П | УК-10ПМС | УФ-10П | |
| Диапазон измерения времени распространения ультразвуковых колебаний, мкс Режим измерения Индикация Электрическое питание Наличие ЭЛТ Число каналов измерения Конструктивное исполнение Масса, кг Наименование предприятия-изготовителя | 20 — 999,9 Автомати Автономное Не Портат 2,6 Опытный завод ВНИИжелезобетон, Москва | 20 — 9000 ческий Цифр Унив т 1 ивный 1,5 Завод «Э ПО „Волна“» | 8 — 8500 в ручном, до 9999 в автоматическом режиме Автоматический и ручной овая ерсальное Ест Переносной 10,0 лектроточприбо «, Кишинев» | - Автоматический Сетевое ь 12 Стационарный 28 р» |
Вид изделий ___________________ Тип зависимости ______________________
| Номер образца | Время распространения ультразвука t, мкс | Площадь поперечного сечения образца F, см2 | Наибольшая нагрузка, установленная при испытании образца, P, кН | Предел прочности при сжатии по ГОСТ 8462-85 P R = 0,1 --, F МПа | Примечание |
|---|
Обязательное
МЕТОДОМ НАИМЕНЬШИХ КВАДРАТОВ
1. Градуировочную зависимость устанавливают в виде графика или таблицы, рассчитанных методом наименьших квадратов на основании уравнения регрессии
где \widetilde{R} — прочность, МПа;
t — время распространения ультразвука в изделии, мкс;
2. Коэффициенты А и В в уравнении (2) определяют по формулам:
A = \frac{\sum_{i}^{n} (t_{i} - \overline{t})(R_{i} - \overline{R})}{\sum_{i}^{n} (t_{i} - \overline{t})^{2}} , \text{МПа} \cdot \text{мкс}^{- 1} ; (3)
B = \overline{R} - A\overline{t} , МПа, (4)
где R_{i} — прочность i-го изделия, МПа, определенная по ГОСТ 8462-85;
t_{i} — время распространения ультразвука в i-м изделии, мкс;
n \geq 100 — число изделий (образцов);
\overline{R} и \overline{t} — средние арифметические значения прочности, МПа, и времени распространения ультразвука, мкс, определяемые по формулам:
3. Для оценки пригодности градуировочной зависимости вычисляют эффективность Е по формуле
E = \frac{S_{R}^{2}}{S^{2}} , (7)
где S_{R}^{2} — выборочная дисперсия прочности;
S^{2} — остаточная дисперсия регрессии;
величины S_{R}^{2} и S^{2} определяют по формулам
S_{R}^{2} = \frac{\sum_{i}^{n} (R_{i} - \overline{R})^{2}}{n - 1} ; (8)
S^{2} = \frac{\sum_{i}^{n} (R_{i} - \widetilde{R}(t_{i}))^{2}}{n - 2} , (9)
где \widetilde{R}(t_{i}) — прочность i-го изделия, определяемая по градуировочной зависимости в соответствии со временем t_{i} распространения ультразвука в этом изделии.
4. Градуировочную зависимость считают пригодной для определения прочности изделий, если эффективность Е и отношение \frac{S}{\overline{R}} удовлетворяют условиям:
\frac{S}{\overline{R}} <0,20 . (11)
5. Для построения таблицы значения \widetilde{R} вычисляют по формуле (2), задаваясь значениями t с шагом 0,2 мкс.
Обязательное
ЗАВИСИМОСТИ НЕПАРАМЕТРИЧЕСКИМ МЕТОДОМ
1. Градуировочную зависимость устанавливают в виде графика или таблицы, рассчитанных непараметрическим методом на основании уравнения регрессии
где \widetilde{R} — прочность, МПа,
t — время распространения ультразвука в изделии, мкс.
2. Совокупность пар значений t_{i} и R_{i} , непосредственно используемых для расчета градуировочной зависимости, располагают в порядке возрастания значений t_{i} (значения R_{i} , соответствующие любым значениям t_{i} , наблюдаемым повторно, уже не учитывают). При объединении совокупностей общую совокупность располагают в порядке возрастания значений t_{i} так, чтобы значения R_{i} , соответствующие каждому наблюдаемому числу значений t_{i} , одинаковых в каких-либо совокупностях, включались в общую поочередно для этих совокупностей. Если число всех отобранных в общую совокупность точек t_{i} , R_{i} (i = 1, ..., r) нечетно, точку с номером \frac{r + 1}{2} опускают.
3. Для вычисления коэффициента А предварительно вычисляют m значений тангенса А (j, j+k) угла наклона прямых, соединяющих точки R_{j} , t_{j} с точками R_{j + k} , t_{j + k} по формуле
A(j,j + k) = \frac{R_{j} - R_{j + k}}{t_{j} - t_{j + k}} . (12)
m = \frac{r - 1}{2} . (15)
k = m = \frac{r}{2} . (17)
Затем m значений A (j, j+k) располагают в порядке неубывания.
A_{1} \leq A_{2} \leq \ldots \leq A_{m} . (18)
Если m нечетно, то коэффициент
A = A_{\frac{m + 1}{2}} , (19)
A = \frac{A_{\frac{m}{2}} + A_{\frac{m}{2}} + 1}{2} . (20)
Затем точки t_{i} , R_{i} наносят на координатную миллиметровую бумагу.
4. Коэффициент В рассчитывают по формуле
B = \overline{R} - A\overline{t} , (21)
где \overline{R} и \overline{t} — соответственно средние значения прочности и времени распространения ультразвука, вычисляемые по формулам:
\overline{R} = \frac{R(_{\frac{r}{6}} {}_{+ 1})_{\text{св}} + R(_{\frac{r}{6}} + 1)_{\text{сн}}}{2} ; (22)
\overline{t} = \frac{t(_{\frac{r}{6}} {}_{+ 1})_{\text{св}} + t(_{\frac{r}{6}} + 1)_{\text{сн}}}{2} , (23)
где (\frac{r}{6} + 1)_{\text{св}} — номера значений, отсчитанных на координатных осях R и t сверху соответствующих областей рассеяния;
(\frac{r}{6} + 1)_{\text{сн}} — номера значений, отсчитанных на тех же осях снизу областей рассеяния.
5. Среднее квадратическое отклонение S_{R} вычисляют по формуле
S_{R} = 0,3388(R_{(0,07r + 1)_{\text{св}}} - R_{(0,07r + 1)_{\text{сн}}}) , (24)
где (0,07r + 1)_{\text{св}} и (0,07r + 1)_{\text{сн}} — номера значений R, отсчитанных сверху и снизу области рассеяния.
6. После построения прямой градуировочной зависимости \widetilde{R}(t) на координатной бумаге вычисляют среднее квадратическое отклонение регрессии
S = 0,3388(H_{(0,07r + 1)_{\text{св}}} - H_{(0,07r + 1)_{\text{сн}}}) , (25)
где H_{(0,07r + 1)_{\text{св}}} - H_{(0,07r + 1)_{\text{сн}}} = h — расстояние вдоль оси R между отсекающими по 0,07r+1 точек Н сверху и снизу области рассеяния прямыми, параллельными прямой \widetilde{R}(t) и проходящими через ближайшие к \widetilde{R}(t) из этих точек.
7. Градуировочную зависимость считают пригодной для определения прочности изделий, если эффективность Е и отношение \frac{S}{\overline{R}} удовлетворяют условиям (10) и (11).
8. Для поверки градуировочной зависимости проводят параллельные определения прочности \widetilde{R}_{q} по настоящему стандарту в q образцах (q = 1, ..., N) и R_{q} в тех же образцах по ГОСТ 8462-85 в соответствии с п. 3.3.5.
При этом должно быть соблюдено условие
\widetilde{R}_{q} - R_{q} \neq 0 . (26)
Указанные образцы отбирают еженедельно в течение не менее чем одной смены в количестве не менее 5 изделий.
9. Использование градуировочной зависимости допускается, если число z_{N} положительных разностей
\widetilde{R}_{i} - R_{i}>0 , (27)
где i = 1, ..., z_{N} , удовлетворяет условию
U(N) \geq z_{N} \geq L(N) , (28)
где U(N) и L(N) — соответственно верхняя и нижняя границы числа z_{N} положительных разностей согласно таблице, a N > 15 — число образцов, отвечающее условию (26).
Зависимости U(N) и L(N) верхней и нижней границ числа z_{N}
положительных разностей значений прочности образцов
по настоящему стандарту и ГОСТ 8462-85 от числа № образцов
с несовпадающими результатами указанных определений прочности
| N | U(N) | L(N) |
|---|---|---|
| 5 | 5 | 0 |
| 10 | 9 | 1 |
| 15 | 12 | 3 |
| 20 | 15 | 5 |
| 25 | 18 | 7 |
| 30 | 20 | 10 |
| 35 | 23 | 12 |
| 40 | 26 | 14 |
| 45 | 29 | 16 |
| 50 | 32 | 18 |
| 55 | 35 | 20 |
| 60 | 37 | 23 |
| 65 | 40 | 25 |
| 70 | 43 | 27 |
| 75 | 46 | 29 |
| 80 | 48 | 32 |
| 85 | 51 | 34 |
| 90 | 54 | 36 |
| 95 | 57 | 38 |
| 100 | 59 | 41 |
| 105 | 62 | 43 |
| 110 | 65 | 45 |
| 115 | 67 | 48 |
| 120 | 70 | 50 |
| 125 | 73 | 52 |
| 130 | 75 | 55 |
| 135 | 78 | 57 |
| 140 | 81 | 59 |
| 145 | 83 | 62 |
| 150 | 86 | 64 |
| 155 | 89 | 66 |
| 160 | 91 | 69 |
| 165 | 94 | 71 |
| 170 | 97 | 73 |
| 175 | 99 | 76 |
| 180 | 102 | 78 |
| 185 | 105 | 80 |
| 190 | 107 | 83 |
| 195 | 110 | 85 |
| 200 | 113 | 87 |
Примечание. Для N > 90, U(N) = N - Ent(\frac{N - 1}{2} - 0,8224 \sqrt{N + 1}) , где Ent(X) — целая часть числа X.
Сопоставление чисел z_{N} , U(N) и L(N) осуществляют в соответствии с периодичностью отбора образцов согласно п. 8.
При больших № указанное сопоставление проводят для различных участков диапазона t. При несоблюдении соотношения (28) использование градуировочной зависимости не допускается. В этом случае накопленное число значений t_{q} и R_{q} , использованных для поверки градуировочной зависимости, может быть использовано также для построения новой градуировочной зависимости.
Справочное
ПРИМЕРЫ РАСЧЕТА, ОЦЕНКИ ПРИГОДНОСТИ И ПОВЕРКИ
ГРАДУИРОВОЧНЫХ ЗАВИСИМОСТЕЙ
1. Расчет и оценка пригодности градуировочной зависимости
при использовании метода наименьших квадратов
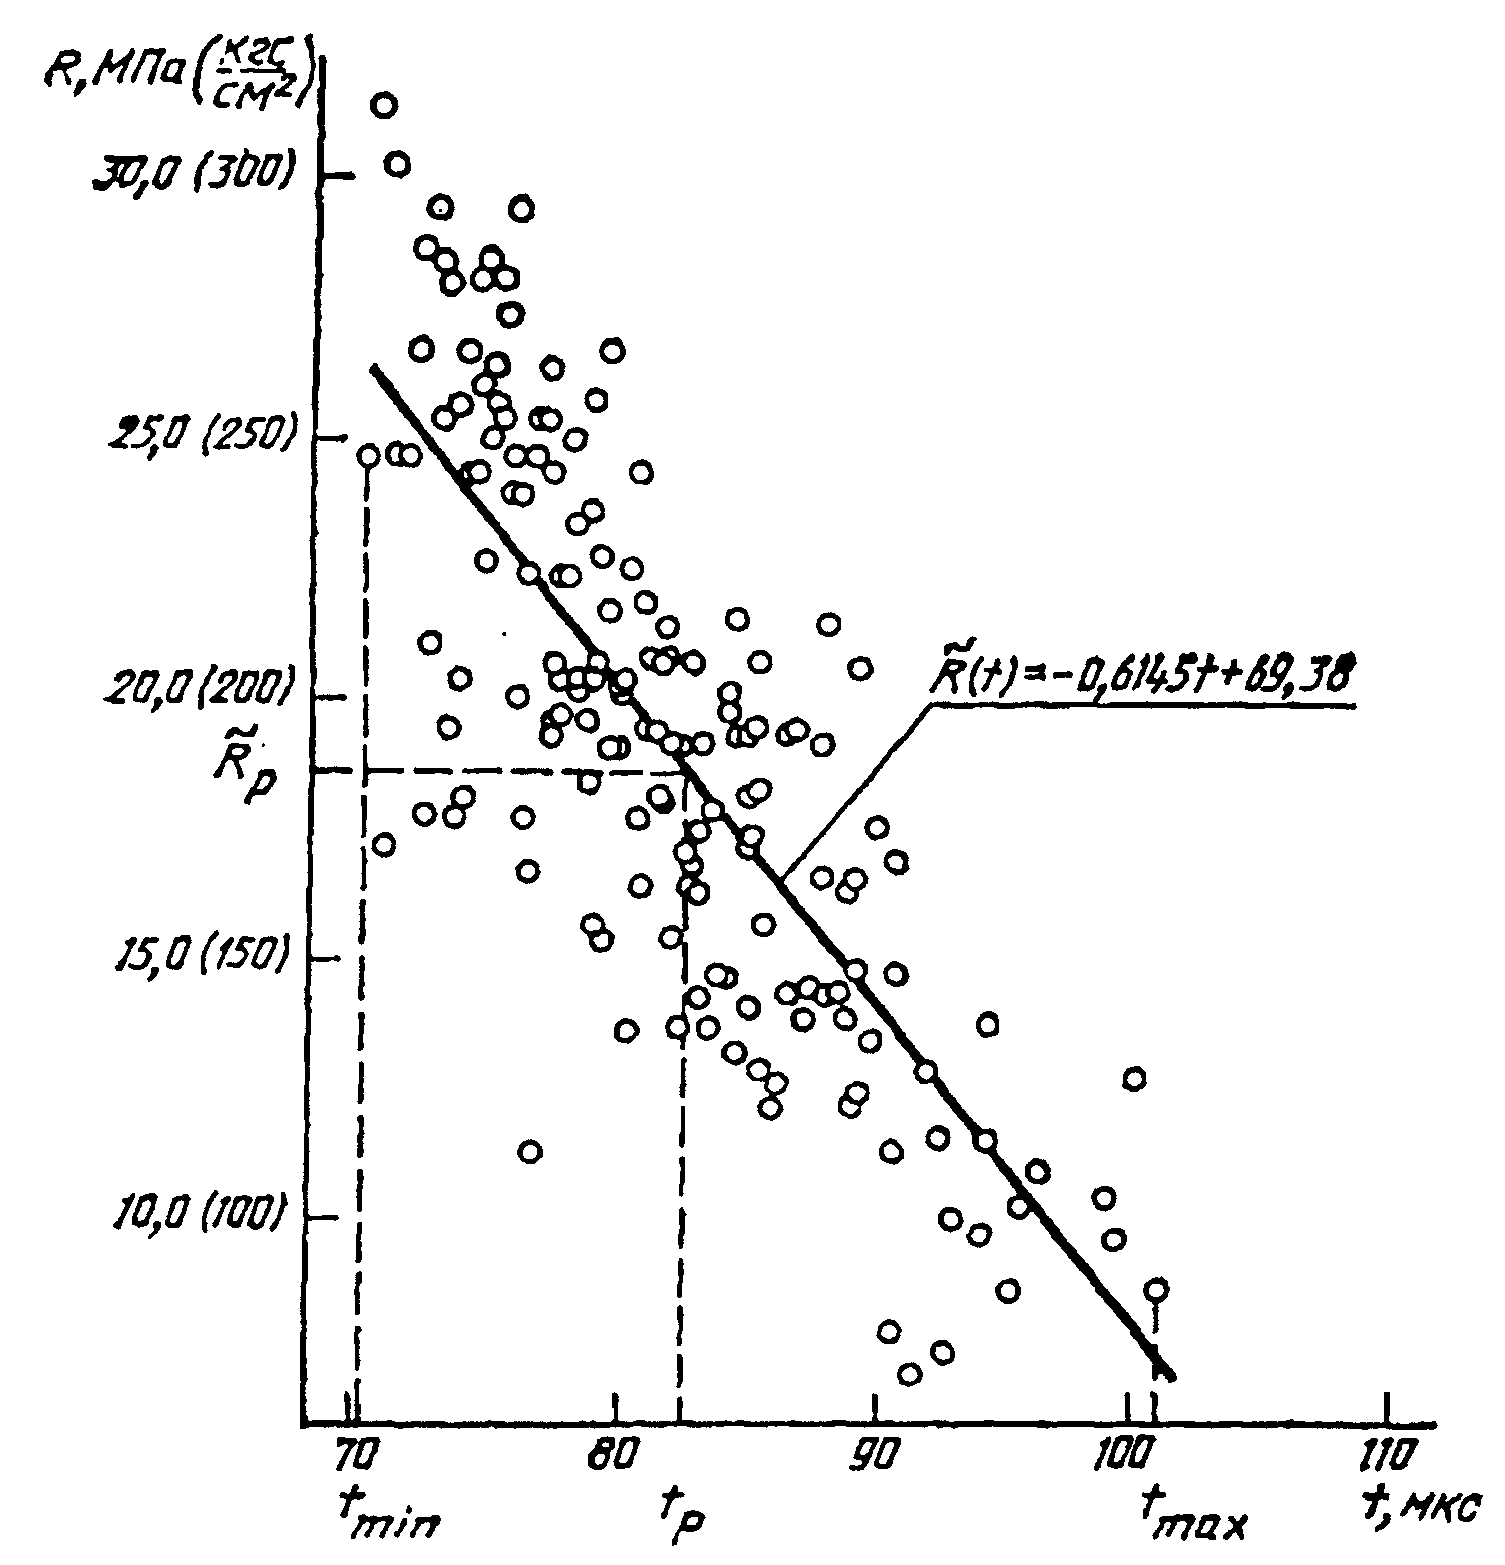
Для установления градуировочной зависимости проведены испытания полнотелого силикатного кирпича. Общее число образцов — 200. Диапазон t — от 70,2 до 101,0 мкс. По результатам испытаний вычислены значения: А = -0,6145 \text{МПа} \cdot \text{мкс}^{- 1} ; В = 69,38 МПа; \overline{t} = 79,71 мкс; \overline{R} = 20,40 МПа; S_{R} = 4,842 МПа; S = 3,506 МПа. Поскольку Е = 1,9 > 1,5 и \frac{S}{R} = 0,17 < 0,20, определение прочности по градуировочной зависимости по формуле (2)
\widetilde{R} = - 0,6145t + 69,38
в указанном диапазоне времени распространения ультразвука допускается. Результаты установления градуировочной зависимости представлены на черт. 3. Если в испытаниях p-го образца получено значение t_{p} = 82,7 мкс, то прочность этого образца, определенная по градуировочной зависимости, составит
\widetilde{R}_{p} = - 0,6145 \cdot 82,7 + 69,38 = 18,47 МПа.
2. Расчет градуировочной зависимости непараметрическим методом
Были проведены испытания 190 образцов силикатного кирпича. Располагаем результаты испытаний в порядке строгого возрастания t:t_{1} = 70,0, R_{1} = 24,62; ...; t_{83} = -80,7, R_{83} = 21,78; ...; t_{165} = 110,0, R_{165} = 6,80. Поскольку r = 165, из этой совокупности точку с номером \frac{165 + 1}{2} = 83 опускаем.
Примечание. 25 точек с абсциссами, наблюдаемыми повторно, в расчете не учитывают.
Затем вычисляем m = \frac{r - 1}{2} = 82 . Поскольку m четно, А определяем по формуле
где A_{41} и A_{42} находим в ряду неубывающих значений А (j, j+k), для которых j = 1, ..., 82; k = 83, т.е.:
Наносим точки t_{i} , R_{i} (i = 1, ..., 165) на координатную бумагу.
Номер (\frac{r}{6} + 1) -го места сверху и снизу областей рассеяния величин t и R равен 28, так что:
R_{(28)_{\text{св}}} = 24,62 ;
R_{(28)_{\text{сн}}} = 13,66 ;
t_{(28)_{\text{св}}} = 88,7 ;
t_{(28)_{\text{сн}}} = 74,5 ,
откуда определяем \overline{R} и \overline{t} по формулам (22) и (23) соответственно:
так что B = 19,14 + 0,63882 \cdot 81,6 = 71,268 .
Номер (0,07r+1)-гo места сверху и снизу области рассеяния и построенной на координатной бумаге прямой
равен 12, так что R_{(12)_{\text{св}}} = 26,6;
Расстояние вдоль оси R между отсекающими по 12 точек сверху и снизу области рассеяния прямыми, параллельными прямой \widetilde{R}(t) и проходящими через ближайшие к \widetilde{R}(t) из этих точек, равно h = 26,25 — 16,75 = 9,50 (см. черт. 4). Тогда S = 0,3388 \cdot 9,50 = 3,219 . Поэтому
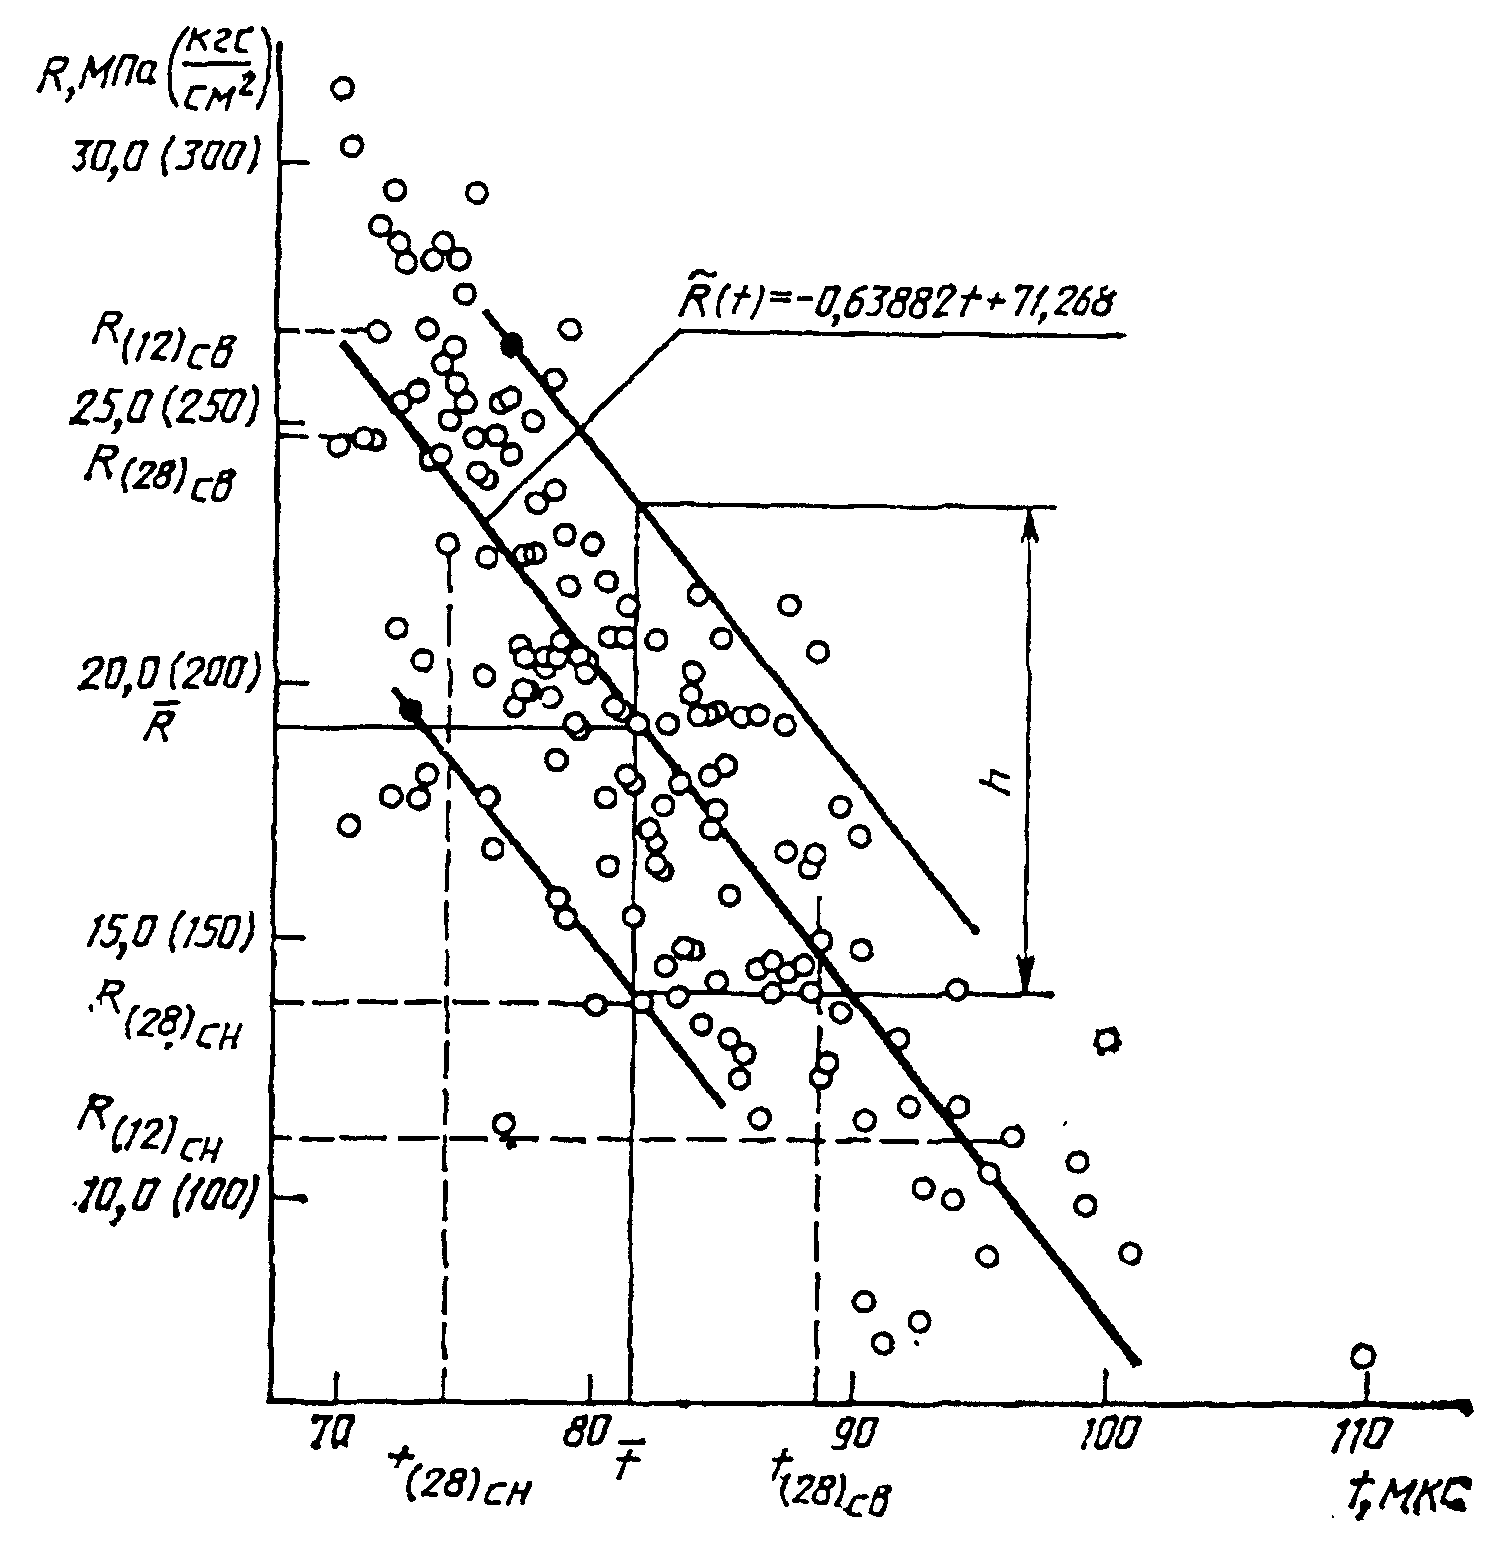
Сплошными кружками отмечены точки H_{(12)_{\text{св}}} и H_{(12)_{\text{сн}}} , через которые проходят прямые, параллельные \widetilde{R}(t) и отсекающие по 12 точек сверху и снизу области рассеяния относительно \widetilde{R}(t) .
Для поверки была определена прочность N = 20 образцов по настоящему стандарту и ГОСТ 8462-85. Определения прочности образцов по ГОСТ 8462-85 были проведены спустя 30 ч после выгрузки образцов из автоклава. Нулевых значений разностей \widetilde{R}_{q} - R_{q} не наблюдалось. При этом оказалось, что z_{20} = 9 . Из таблицы следует, что U(20) = 15 и L(20) = 5. Поскольку U(N) \geq z_{N} \geq L(N) , использование градуировочной зависимости допускается.
Вид изделий __________________ Тип зависимости ___________________
| Номер образца | Время распространения ультразвука в изделии, t, мкс | Прочность R, определенная на графике или по таблице, МПа | Примечание |
|---|