ГОСТ 24053-80* (СТ СЭВ 4688-84). Плиты древесно-стружечные. Метод определения покоробленности
(введен в действие Постановлением Госстандарта СССР от 28.03.1980 № 1409)
(ред. от 01.04.1985)
от 28 марта 1980 г. № 1409
ГОСУДАРСТВЕННЫЙ СТАНДАРТ СОЮЗА ССР
МЕТОД ОПРЕДЕЛЕНИЯ ПОКОРОБЛЕННОСТИ
Wood particle boards. Method for determination of warpage
(СТ СЭВ 4688-84)
Постановлением Государственного комитета СССР по стандартам от 28 марта 1980 г. № 1409 срок введения установлен с 01.01.1981.
Проверен в 1985 г. Постановлением Госстандарта от 23.04.1985 № 1150 срок действия продлен до 01.01.1991.
Переиздание (сентябрь 1986 г.) с Изм. № 1, утв. в апреле 1985 г. (ИУС 7-85).
Настоящий стандарт распространяется на древесно-стружечные плиты, заготовки и детали из них и устанавливает метод определения их покоробленности.
Стандарт полностью соответствует СТ СЭВ 4688-84.
1. ОТБОР ОБРАЗЦОВ
1.1 Отбор образцов — по ГОСТ 10633-78.
1.2. Покоробленность древесно-стружечных плит определяют на образцах размером 1200 x 650 x S, где S — толщина плиты, мм.
Образец вырезают так, чтобы его длина располагалась вдоль короткой стороны полноформатной древесно-стружечной плиты.
1.3. Покоробленность деталей из древесно-стружечных плит определяют на деталях размером по длине и ширине не менее 250 мм.
2. АППАРАТУРА
2.1. Прибор для контроля покоробленности (черт. 1) с двойной базой: \text{Б}_{1} = 610 мм и \text{Б}_{2} = 200 мм, представляющий собой жесткую балку с тремя опорами для каждой базы и индикатором часового типа по ГОСТ 577-68 с ценой деления 0,01 мм и диапазоном измерения от 0 до 10 мм.
Схема прибора для контроля покоробленности
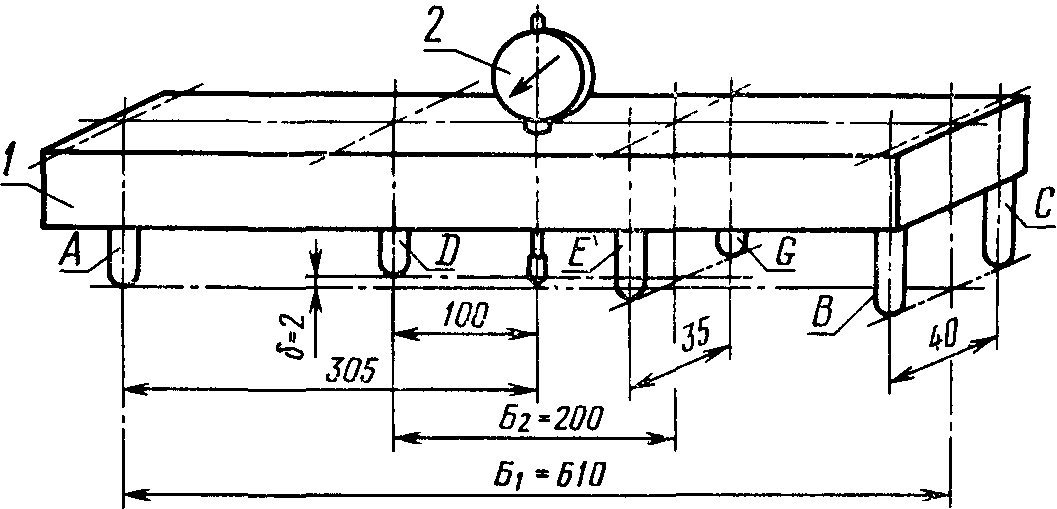
1 — балка прибора; 2 — индикатор; A, B, C — опоры с базой
измерения стрелы прогиба \text{Б}_{1} ; D, E, G — опоры с базой
измерения стрелы прогиба \text{Б}_{2} ; \delta — 2 мм — расстояние
между плоскостями опор A, B, C и D, E, G
Допускается использование прибора с одной базой 610 или 200 мм.
(Измененная редакция, Изм. № 1).
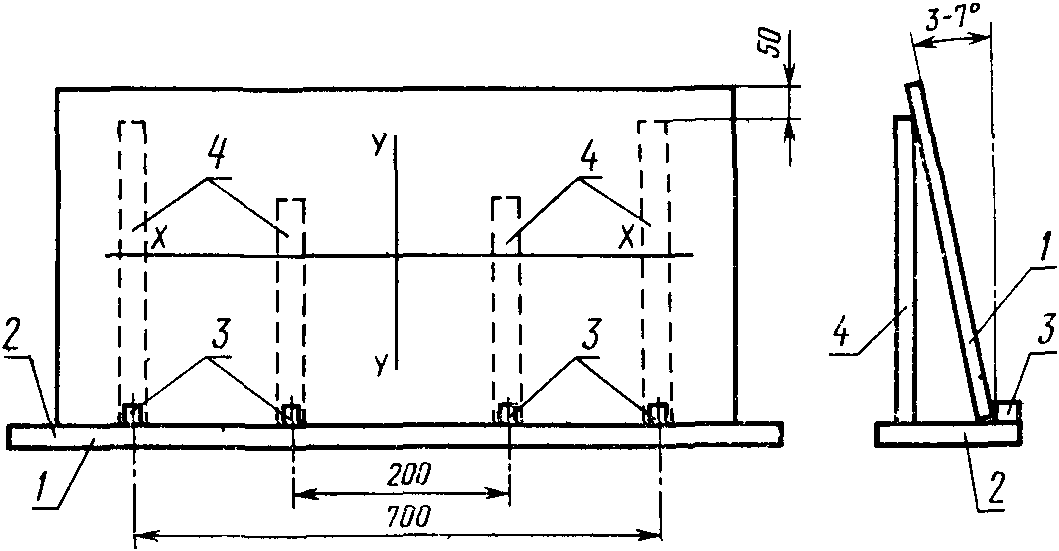
2.3. Стенд (черт. 2), обеспечивающий расположение плоскости пласти образцов или деталей плит под углом к вертикали от 3 до 7° с высотой опор на 50 мм меньше высоты образца или детали. При контроле деталей различных форматов опоры стенда выполняют перемещающимися по высоте и съемными.
(Измененная редакция, Изм. № 1).
2.4. Линейки поверочные типов ШМ-2-400 и ШМ-2-630 по ГОСТ 8026-75.
3. ПОДГОТОВКА К ИСПЫТАНИЮ
3.1. На пласть образца или детали наносят мелом или другим легкостирающимся материалом оси X-X и Y-Y, проходящие через середину пласти параллельно соответствующим кромкам образца (черт. 2).
(Измененная редакция, Изм. № 1).
3.2. Перед испытанием прибор тарируют: устанавливают на поверочную линейку типа ШМ-2-400 так, чтобы только опоры Д, E и G касались рабочей поверхности линейки, и выставляют индикатор так, чтобы показания его в положении a по черт. 4 составляли приблизительно 6 мм, после чего индикатор закрепляют на балке прибора.
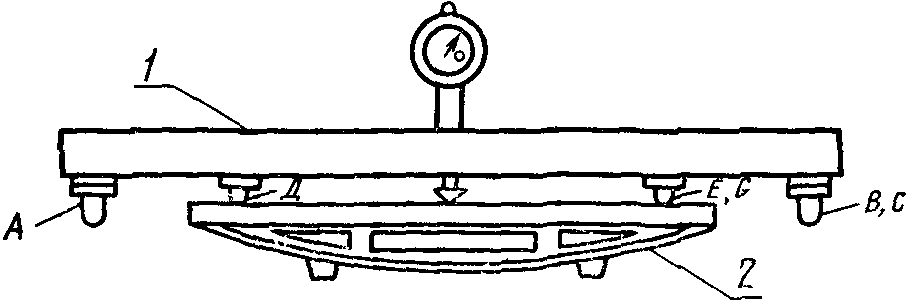
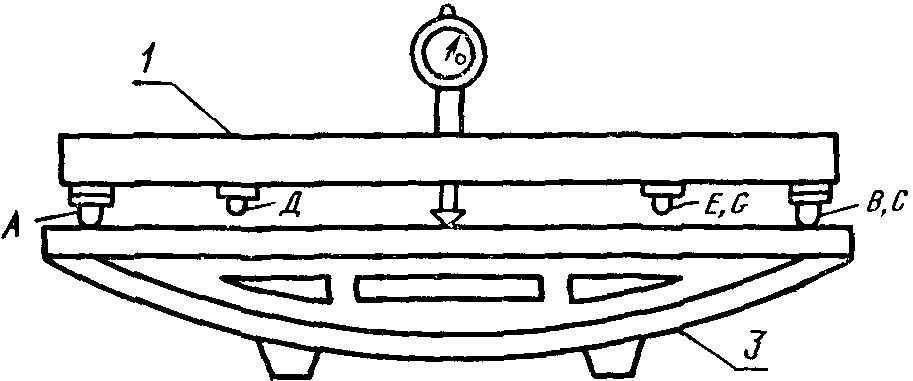
1 — прибор для контроля покоробленности;
2 — поверочная линейка типа ШМ-2-400;
3 — поверочная линейка типа ШМ-2-630
Прибор вторично устанавливают на поверочную линейку и корректируют показания индикатора поворотом шкалы до величины T_{1} = 6,00 мм.
В случае использования линейки с одной базой индикатор устанавливается на 5 мм.
(Измененная редакция, Изм. № 1).
3.2.1. Прибор устанавливают на поверочную линейку типа ШМ-2-630 так, чтобы только опоры A, B и C касались рабочей поверхности линейки (положение б по черт. 4), после чего записывают в журнал показания индикатора с погрешностью не более 0,01 мм.
3.2.2. Допускается применение поверочных линеек типа ШМ по ГОСТ 8026-75 длиной более 630 мм для тарирования прибора в соответствии с п. 3.2.1. При использовании поверочных линеек типа ШМ длиной более 630 мм базирование прибора на опоры Д, E и G допускается выполнять при снятых опорах A, B и C.
(Измененная редакция, Изм. № 1).
4. ПРОВЕДЕНИЕ ИСПЫТАНИЯ
4.1. Образец или деталь устанавливают на опоры стенда. Прибор прикладывают поочередно по измерительным осям X-X и Y-Y так, чтобы шток индикатора опирался на поверхность плиты в точке пересечения измерительных осей X-X и Y-Y, а балка прибора тремя опорами A, B, C или D, E, G коснулась поверхности образца или детали.
Показания индикатора записывают в журнал испытаний.
Измерение производят на обеих сторонах образца или детали.
(Измененная редакция, Изм. № 1).
4.2. База измерения 200 мм используется при измерении прогиба по оси, параллельной стороне детали, размером меньше 630 мм, если этот размер меньше 630 мм и больше 580 мм, измерение прогиба производят со снятыми опорами A, B, C.
(Введен дополнительно, Изм. № 1).
5. ОБРАБОТКА РЕЗУЛЬТАТОВ
5.1. Значение прогибов ( f_{x} и f_{y} ) в миллиметрах вычисляют с точностью до 0,01 мм по формулам
где T_{i} — показания индикатора: при измерении на базе 610 мм (опоры A, B, C), T_{i} = T_{2} ; при измерении на базе 200 мм (опоры D, E, G), T_{i} = T_{1} = 6 мм или 5 мм при использовании прибора с одной базой;
f_{y}' — показания индикатора по оси Y-Y, мм.
5.2. Величину покоробленности ( \omega ) каждой стороны плиты в миллиметрах вычисляют с точностью до 0,05 мм по формуле
где |f_{x}| и |f_{y}| — абсолютные значения прогибов, вычисленные по п. 5.1, мм.
5.3. За покоробленность образца или детали принимают среднюю арифметическую величину результатов вычисления покоробленности по каждой стороне.