(утв. и введен в действие Постановлением Госстандарта СССР от 27.08.1979 № 3228)
Утвержден и введен в действие
Постановлением Госстандарта СССР
от 27 августа 1979 г. № 3228
ГОСУДАРСТВЕННЫЙ СТАНДАРТ СОЮЗА ССР
СОЕДИНЕНИЯ КОНТАКТНЫЕ ЭЛЕКТРИЧЕСКИЕ СВАРНЫЕ
ОСНОВНЫЕ ТИПЫ, КОНСТРУКТИВНЫЕ ЭЛЕМЕНТЫ И РАЗМЕРЫ
Electric resistance welded joints.
Main types, design elements and dimensions
ОКП 06 0200
Разработан Министерством монтажных и специальных строительных работ СССР.
Исполнители: В.А. Книгель, В.Д. Костоусов, А.А. Суббота, В.П. Сушкин.
Внесен Министерством монтажных и специальных строительных работ СССР.
Член Коллегии В.М. Орлов.
Утвержден и введен в действие Постановлением Государственного комитета СССР по стандартам от 27 августа 1979 г. № 3228.
Постановлением Государственного комитета СССР по стандартам от 1979 г. № 3228 срок введения установлен с 01.01.1981.
1. Настоящий стандарт устанавливает основные типы, конструктивные элементы и размеры сварных контактных соединений электрических проводников из алюминия и его сплавов, меди, стали и комбинированных сталеалюминиевых проводов.
2. В стандарте приняты следующие обозначения способов сварки:
Р — ручная дуговая сварка штучным электродом;
РУ — ручная дуговая сварка угольным электродом;
РЗНп — ручная дуговая сварка в защитном газе неплавящимся электродом с присадочным металлом;
РП — ручная плазменная сварка;
ПЗП — полуавтоматическая дуговая сварка в защитном газе плавящимся электродом;
ПФсп — полуавтоматическая дуговая сварка под флюсом на съемной подкладке;
Г — газовая сварка;
Гф — газовая сварка в инвентарной форме;
ШМ — электрошлаковая сварка плавящимся мундштуком;
ШП — электрошлаковая сварка электродом большого сечения, соответствующим форме поперечного сечения сварочного пространства;
ТМ — термитно-муфельная сварка;
ТМо — термитно-муфельная сварка с осадкой;
ТТ — термитно-тигельная сварка;
КрУ — сварка контактным разогревом угольным электродом.
3. Основные типы, конструктивные элементы и размеры сварных соединений шин из алюминия и его сплавов должны соответствовать указанным в табл. 1 - 31.
Типы, конструктивные элементы и размеры сварных швов из алюминия и его сплавов, не предусмотренные данным стандартом, по ГОСТ 14806-69 и ГОСТ 14776-79.
4. Основные типы, конструктивные элементы и размеры сварных соединений медных шин должны соответствовать указанным в табл. 32 - 49.
5. Основные типы, конструктивные элементы и размеры сварных соединений алюминиевых и сталеалюминиевых проводов и кабелей должны соответствовать указанным в табл. 50 - 73.
6. Основные типы, конструктивные элементы и размеры сварных соединений стальных полос и стержней заземления должны соответствовать указанным в табл. 74 - 79.
| Тип и условное обозначение соединения | Форма подготовленных кромок | Конструктивные элементы | Способ сварки | s = s1 | B (пред. откл. +/- 5) | g (пред. откл. +2) | e, не более |
| подготовленных кромок свариваемых деталей | сварного шва |
Стыковое
С1 | Без скоса кромок | 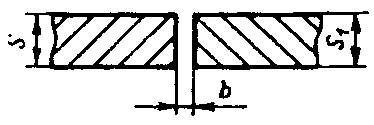 | 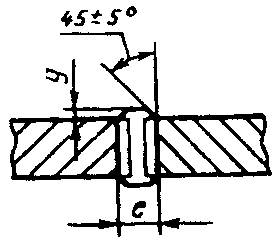 | ШМ | 60 — 200 | -40 | 5 | 60 |
| ШП | 50 |
| Тип и условное обозначение соединения | Форма подготовленных кромок и характер выполненного шва | Конструктивные элементы | Способ сварки | s = s1 | b (пред. откл. +1) | e (пред. откл. +/- 3) | g (пред. откл. +1) | g1, не более |
| подготовленных кромок свариваемых деталей | сварного шва |
Стыковое
С2 | Без скоса кромок | 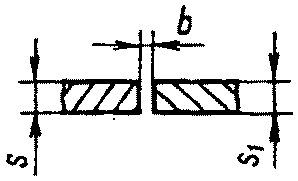 | 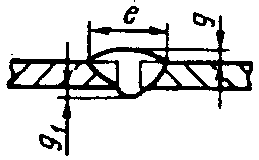 | РЗНп | 5 | 0 | 11 | 1 | 2 |
| Односторонний |
Таблица 3
Размеры, мм
| Тип и условное обозначение соединения | Форма подготовленных кромок | Конструктивные элементы | Способ сварки | s = s1 | g (пред. откл. +/- 0,5) | e (пред. откл. +/- 1) |
| подготовленных кромок свариваемых деталей | сварного шва |
Стыковое
С2 | Без скоса кромок | 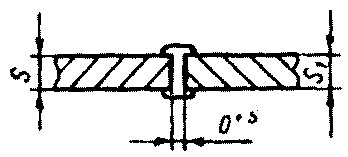 | 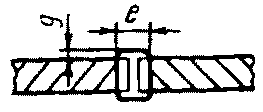 | ГФ | 6 — 20 | 1 | 30 |
| Тип и условное обозначение соединения | Форма подготовленных кромок и характер выполненного шва | Конструктивные элементы | Способ сварки | s = s1 | b | e | g | g1, не более |
| подготовленных кромок свариваемых деталей | сварного шва | Номин. | Пред. откл. | Номин. | Пред. откл. | Номин. | Пред. откл. |
Стыковое
С4 | Без скоса кромок
Односторонний, на съемной подкладке | 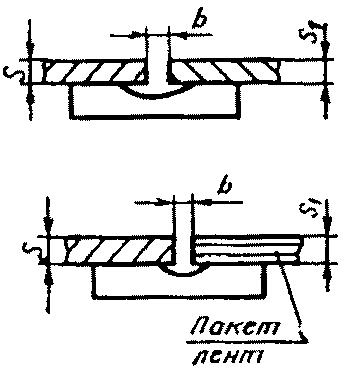 | 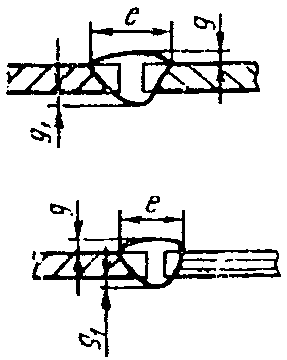 | ПЗП | 10 — 12 | 0 | +2 | 20 | +/- 3 | 2 | +1 | 3 |
| РУ | 22 — 30 | 10 | +5 | 40 | +/- 10 | 3 | +5 | 10 |
| 35 — 50 | 20 | 60 |
| 60 — 70 | 30 | 80 |
Таблица 5
| Тип и условное обозначение соединения | Форма подготовленных кромок и характер выполненного шва | Конструктивные элементы | Способ сварки | s = s1 | c (пред. откл. +/- 1) | g (пред. откл. +2) | e, не более |
| подготовленных кромок свариваемых деталей | сварного шва |
Стыковое
С15 | С двумя симметричными прямолинейными скосами одной кромки
Двусторонний | 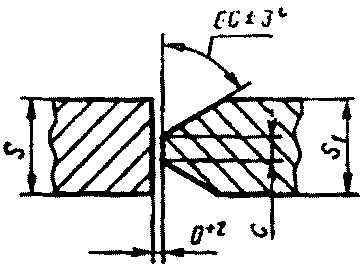 | 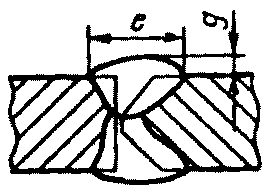 | ПЗП | 36 — 40 | 5 | 5 | 35 |
| 42 — 46 |
| 48 — 52 | 39 |
| 54 — 60 |
| Тип и условное обозначение соединения | Форма подготовленных кромок и характер выполненного шва | Конструктивные элементы | Способ сварки | s = s1 | e, не более | g (пред. откл. +2) |
| подготовленных кромок свариваемых деталей | сварного шва |
Стыковое
С18 | С прямолинейным скосом двух кромок
Односторонний, на съемной подкладке | 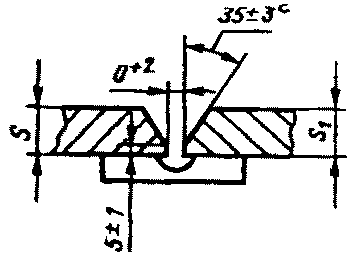 | 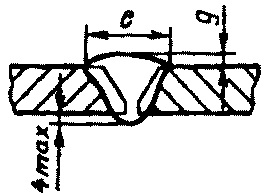 | ПЗП | 32 — 35 | 54 | 7 |
| 36 — 40 | 60 |
| 42 — 46 | 66 | 9 |
| 48 — 52 | 74 |
| 54 — 60 | 86 | 10 |
| Тип и условное обозначение соединения | Форма подготовленных кромок и характер выполненного шва | Конструктивные элементы | Способ сварки | s = s1 | c (пред. откл. +/- 2) | e, не более | g |
| подготовленных кромок свариваемых деталей | сварного шва | Номин. | Пред. откл. |
Стыковое
С25 | С двумя симметричными прямолинейными скосами двух кромок
Двусторонний | 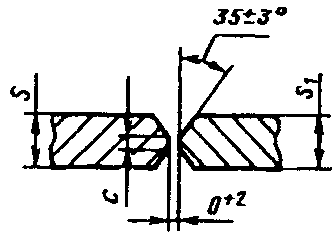 | 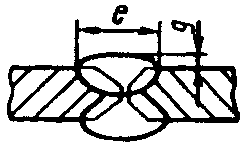 | ПЗП | 31 — 32 | 8 | 33 | 5 | +2 |
| 34 — 36 | 34 |
| 38 — 40 | 35 |
| 42 — 46 | 37 |
| 48 — 52 | 39 | 6 |
| 54 — 60 | 41 |
| РУ | 70 — 100 | 30 | 55 | 3 | +5 |
| 100 — 150 | 90 |
| 150 — 200 | 130 |
| Тип и условное обозначение соединения | Форма подготовленных кромок и характер выполненного шва | Конструктивные элементы | Способ сварки | s = s1 | s2 | b | c |
| подготовленных кромок свариваемых деталей | сварного шва | Номин. | Пред. откл. | Номин. | Пред. откл. | Номин. | Пред. откл. |
Стыковое
С26 | Без скоса кромок
Односторонний, на остающейся подкладке со вставками | 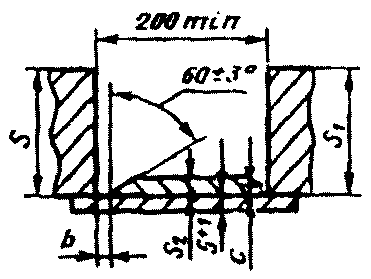 | 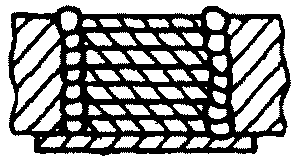 | ПЗП | 60 и более | 10 | +10
-2,0 | 2 | +1 | 3 | +1 |
Примечание. Количество вставок определяется толщиной свариваемых кромок.
Таблица 9
Размеры, мм
| Тип и условное обозначение соединения | Форма подготовленных кромок | Конструктивные элементы | Способ сварки | s = s1 | b, не более | e, не более | g (пред. откл. +2) |
| подготовленных кромок свариваемых деталей | сварного шва |
Угловое
У1 | Без скоса кромок | 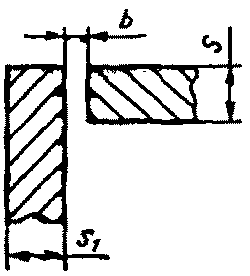 | 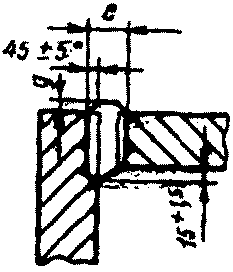 | ШМ | 60 — 200 | 40 | 60 | 5 |
| ШП | 50 |
| Тип и условное обозначение соединения | Форма подготовленных кромок и характер выполненного шва | Конструктивные элементы | Способ сварки | s | s1 = k, не менее | | m | g, не более |
| подготовленных кромок свариваемых деталей | сварного шва | Номин. | Пред. откл. | Номин. | Пред. откл. |
Угловое
У4 | Без скоса кромок
Односторонний | 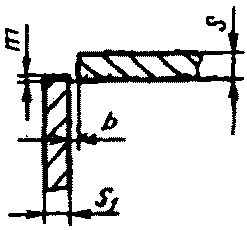 | 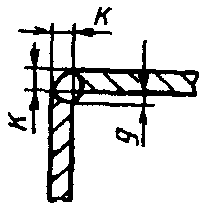 | РЗНп | 2 — 3 | 0,7s | 0 | +1 | 0 | +1 | 2 |
| 4 — 6 | +2 | 3 |
| ПЗП | 6 — 8 | +2 | +3 |
| 10 — 12 | +5 |
| Тип и условное обозначение соединения | Форма подготовленных кромок и характер выполненного шва | Конструктивные элементы | Способ сварки | s | s1, не менее | c (пред. откл. +/- 1) | e | e1 | g = g1 (пред. откл. +/- 2) |
| подготовленных кромок свариваемых деталей | сварного шва | не более |
Угловое
У8 | С двумя прямолинейными скосами одной кромки
Двусторонний | 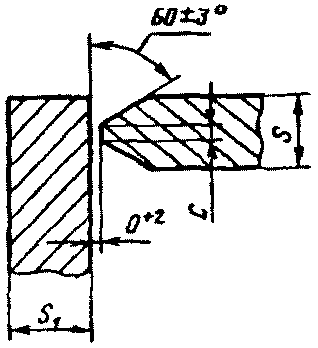 | 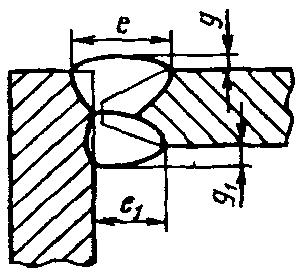 | ПЗП | 36 — 40 | 0,7s | 5 | 35 | 38 | 5 |
| 42 — 46 |
| 48 — 52 | 40 | 43 |
| 54 — 60 |
| РУ | 70 — 100 | 30 | 70 | 60 |
| 100 — 150 | 100 | 100 |
| 150 — 200 | 160 | 150 |
| Тип и условное обозначение соединения | Форма подготовленных кромок и характер выполненного шва | Конструктивные элементы | Способ сварки | s | s1, не менее | c (пред. откл. +/- 1) | e, не более | g (пред. откл. +2) |
| подготовленных кромок свариваемых деталей | сварного шва |
Угловое
У9 | С прямолинейным скосом двух кромок
Односторонний | 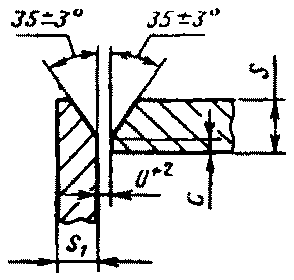 | 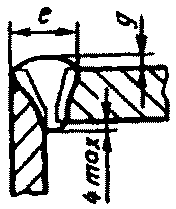 | ПЗП | 32 — 35 | 0,7s | 5 | 54 | 7 |
| 36 — 40 | 60 |
| 42 — 46 | 66 | 9 |
| 48 — 52 | 74 |
| 54 — 60 | 86 | 10 |
| Тип и условное обозначение соединения | Форма подготовленных кромок и характер выполненного шва | Конструктивные элементы | Способ сварки | s | s1, не менее | c (пред. откл. +1) | e, не более | g (пред. откл. +2) |
| подготовленных кромок свариваемых деталей | сварного шва |
Угловое
У10 | С прямолинейным скосом двух кромок
Двусторонний | 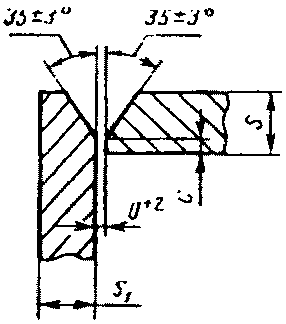 | 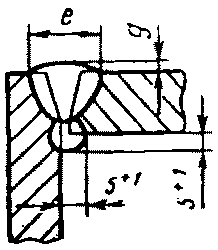 | ПЗП | 32 — 35 | 0,7s | 5 | 54 | 7 |
| 36 — 40 | 60 |
| 42 — 46 | 66 | 9 |
| 48 — 52 | 74 |
| 54 — 60 | 86 | 10 |
| Тип и условное обозначение соединения | Форма подготовленных кромок и характер выполненного шва | Конструктивные элементы | Способ сварки | s = s1 | b, не более | e, не более | g (пред. откл. +5) |
| подготовленных кромок свариваемых деталей | сварного шва |
Угловое
У11 | Без скоса кромок
Односторонний, на съемной подкладке | 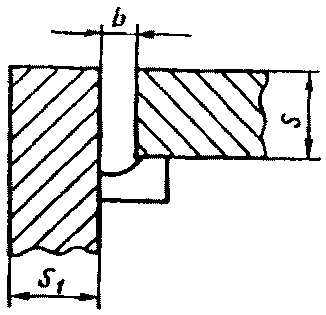 |  | РУ | 20 — 30 | 15 | 50 | 3 |
| 40 — 50 | 25 | 70 |
| 60 — 70 | 35 | 90 |
| Тип и условное обозначение соединения | Форма подготовленных кромок и характер выполненного шва | Конструктивные элементы | Способ сварки | s = s1 | b | k (пред. откл. +3) |
| подготовленных кромок свариваемых деталей | сварного шва | Номин. | Пред. откл. |
Тавровое
Т1 | Без скоса кромок
Односторонний |  |  | РЗНп | 3 — 6 | 0 | +1 | s |
| ПЗП | 6 — 8 | +2 |
| 10 — 12 |
| 14 — 16 |
| 18 — 20 |
| Тип и условное обозначение соединения | Форма подготовленных кромок и характер выполненного шва | Конструктивные элементы | Способ сварки | s = s1 | b | k (пред. откл. +3) |
| подготовленных кромок свариваемых деталей | сварного шва | Номин. | Пред. откл. |
Тавровое
Т3 | Без скоса кромок
Двусторонний |  | 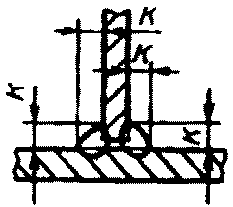 | РЗНп | 3 — 6 | 0 | +1 | 0,5s |
| ПЗП | 6 — 8 | +2 |
| 10 — 12 |
| 14 — 16 |
| 18 — 20 |
| Тип и условное обозначение соединения | Форма подготовленных кромок и характер выполненного шва | Конструктивные элементы | Способ сварки | s = s1 | b | c | e, не более |
| подготовленных кромок свариваемых деталей | сварного шва | Номин. | Пред. откл. | Номин. | Пред. откл. |
Тавровое
Т6 | С прямолинейным скосом одной кромки
Односторонний | 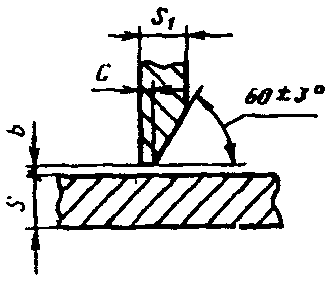 | 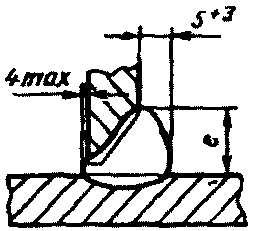 | ПЗП | 20 — 22 | 0 | +2 | 4 | +2 | 40 |
| 24 — 26 | 50 |
| 23 — 30 | 5 | 55 |
| 32 — 35 | 65 |
| 36 — 40 | 70 |
| 42 — 46 | 80 |
| 48 — 52 | 95 |
| 54 — 60 | 110 |
| Тип и условное обозначение соединения | Форма подготовленных кромок и характер выполненного шва | Конструктивные элементы | Способ сварки | s | s1, не менее | c (пред. откл. +/- 1) | e, не более |
| подготовленных кромок свариваемых деталей | сварного шва |
Тавровое
Т8 | С двумя прямолинейными скосами одной кромки
Двусторонний | 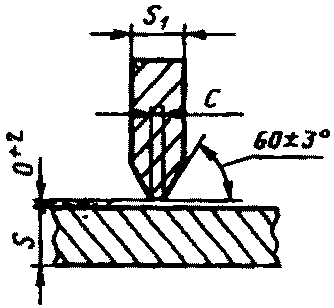 | 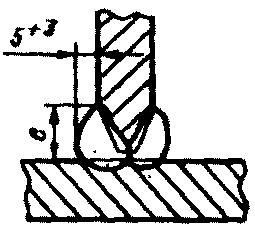 | ПЗП | 36 — 40 | 0,7s | 5 | 40 |
| 42 — 46 | 45 |
| 48 — 52 | 50 |
| 54 — 60 | 60 |
| РУ | 70 — 100 | 30 | 70 |
| 100 — 150 | 110 |
| 150 — 200 | 160 |
| Тип и условное обозначение соединения | Форма подготовленных кромок и характер выполненного шва | Конструктивные элементы | Способ сварки | s = s1 | B, не менее | b | k |
| подготовленных кромок свариваемых деталей | сварного шва | Номин. | Пред. откл. | Номин. | Пред. откл. |
Нахлесточное
Н1 | Без скоса кромок
Односторонний | 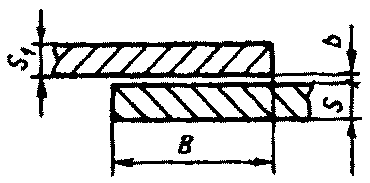 | 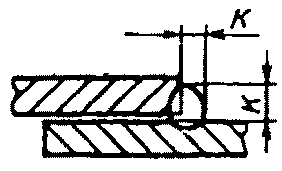 | РЗНп | 5 | 10 | 0 | +1 | 4 | +1 |
| 6 — 8 | 20 | +2 | 6 | +2 |
| ПЗП | 6 — 8 |
| 10 — 12 | 10 |
| 14 — 16 | 30 | 14 |
Таблица 20
| Тип и условное обозначение соединения | Форма подготовленных кромок и характер выполненного шва | Конструктивные элементы | Способ сварки | s = s1 | B, не менее | b | k |
| подготовленных кромок свариваемых деталей | сварного шва | Номин. | Пред. откл. | Номин. | Пред. откл. |
Нахлесточное
Н2 | Без скоса кромок
Двусторонний | 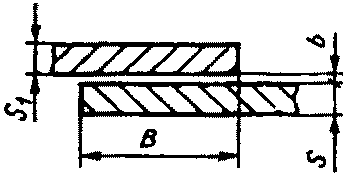 | 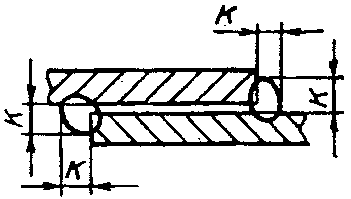 | РЗНп | 5 | 10 | 0 | +1 | 4 | +1 |
| 6 — 8 | 20 | +2 |
| ПЗП | 6 — 8 |
| 10 — 12 | 6 | +3 |
| 14 — 16 | 30 | 8 | +3 |
Размеры, мм
| Тип и условное обозначение соединения | Форма подготовленных кромок и характер выполненного шва | Конструктивные элементы | Способ сварки | s = s1 | d0, не менее | b (пред. откл. +1) | D | g, не более |
| подготовленных кромок свариваемых деталей | сварного шва | Номин. | Пред. откл. |
Нахлесточное
Н5 | С отверстием
Односторонний | 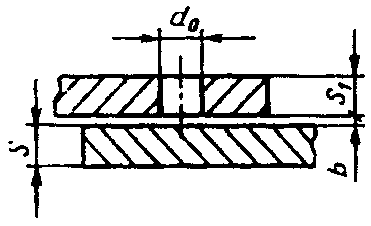 | 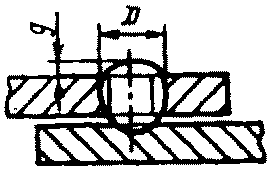 | РЗНп | 3 — 4 | 2 \sqrt{\frac{s_{1} \cdot B}{\pi}} | 0 | 1,5d0 | +/- 2 | 3 |
Примечание. B — ширина шины.
Таблица 22
| Тип и условное обозначение соединения | Форма подготовленных кромок и характер выполненного шва | Конструктивные элементы | Способ сварки | s = s1 | b (пред. откл. +2) | m (пред. откл. +3) | g (пред. откл. +3) | e (пред. откл. +5) |
| подготовленных кромок свариваемых деталей | сварного шва |
Нахлесточное
Н6 | Без скоса кромок
Односторонний, на съемной подкладке | 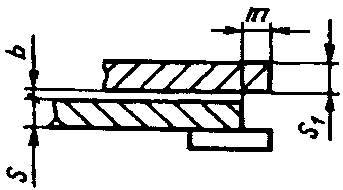 | 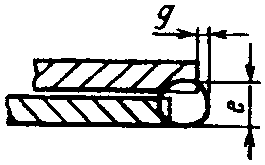 | ПЗП, РУ | 20,0 и более | 0 | s1 | 0 | s1 |
Таблица 23
Размеры, мм
| Тип и условное обозначение соединения | Форма подготовленных кромок и характер выполненного шва | Конструктивные элементы | Способ сварки | s = s1 | e, не менее | b (пред. откл. +1) | g (пред. откл. +1) |
| подготовленных кромок свариваемых деталей | сварного шва |
Торцовое
Ц1 | Без скоса кромок
Односторонний | 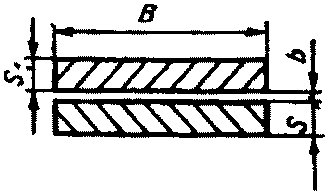 | 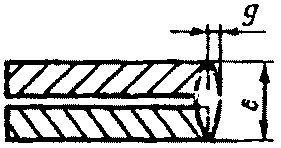 | РЗНп | 3 | 2s | 0 | 2 |
Примечание. Длина шва не менее B.
| Тип и условное обозначение соединения | Форма подготовленных кромок и характер выполненного шва | Конструктивные элементы | Способ сварки | s = s1 | e = e1, не менее | b (пред. откл. +1) | g = g1 (пред. откл. +2) |
| подготовленных кромок свариваемых деталей | сварного шва |
Торцовое
Ц2 | Без скоса кромок
Двусторонний | 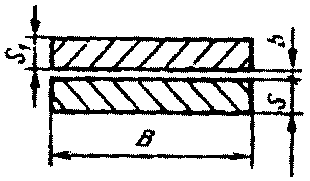 | 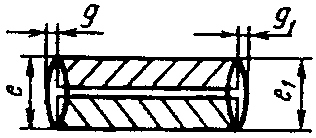 | РЗНп | 3 | 2s | 0 | 2 |
Примечание. Длина шва не менее 0,6B.
Таблица 25
| Тип и условное обозначение соединения | Форма подготовленных кромок и характер выполненного шва | Конструктивные элементы | Способ сварки | s = s1 | b (пред. откл. +2) | g (пред. откл. -2) | e, не менее |
| подготовленных кромок свариваемых деталей | сварного шва |
Торцовое
Ц3 | Без скоса кромок
Односторонний на съемных подкладках | 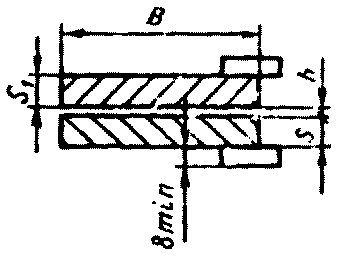 | 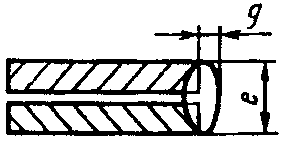 | ПЗП | 3 — 30 | 0 | s | 2s |
| РУ | 15 — 30 |
Примечание. Длина шва не менее B.
Таблица 26
| Тип и условное обозначение соединения | Форма подготовленных кромок и характер выполненного шва | Конструктивные элементы | Способ сварки | s = s1 | b (пред. откл. +2) | g = g1 (пред. откл. -2) | e = e1, не менее |
| подготовленных кромок свариваемых деталей | сварного шва |
Торцовое
Ц4 | Без скоса кромок
Двусторонний на съемных подкладках | 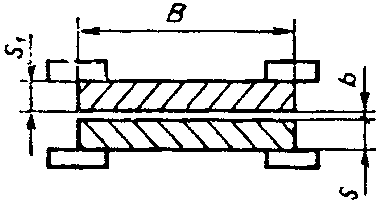 | 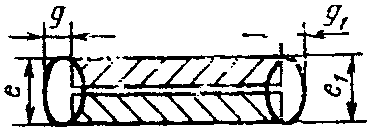 | РЗНп | 3 — 5 | 0 | s
---
2 | 2s |
| ПЗП, РУ | 6 — 30 |
Примечание. Длина шва не менее 0,6B.
Таблица 27
Размеры, мм
| Тип и условное обозначение соединения | Форма подготовленных кромок и характер выполненного шва | Конструктивные элементы | Способ сварки | s = s1 | b (пред. откл. +2) | c (пред. откл. +2) | g (пред. откл. +2) | e, не менее |
| подготовленных кромок свариваемых деталей | сварного шва |
Торцовое
Ц5 | С прямолинейным скосом одной кромки
Односторонний | 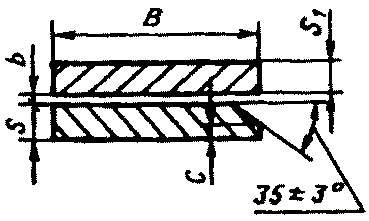 | 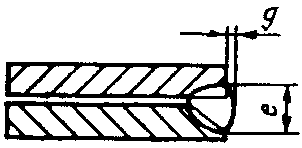 | РЗНп | 5 — 10 | 0 | 2 | 1 | s |
| ПЗП, РУ | 6 — 12 | 3 |
| 14 — 20 | 2 |
Примечание. Длина шва не менее B.
| Тип и условное обозначение соединения | Форма подготовленных кромок и характер выполненного шва | Конструктивные элементы | Способ сварки | s = s1 | b (пред. откл. +2) | c (пред. откл. +2) | g = g1 (пред. откл. +2) | e = e1, не менее |
| подготовленных кромок свариваемых деталей | сварного шва |
Торцовое
Ц6 | С прямолинейным скосом двух кромок одной детали
Двусторонний | 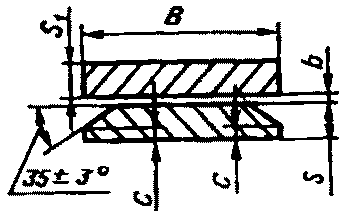 | 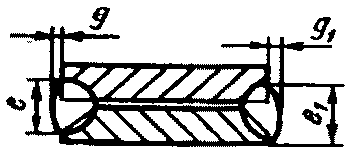 | РЗНп | 5 — 10 | 0 | 2 | 1 | s |
| ПЗП, РУ | 6 — 12 | 3 |
| 14 — 20 | 2 |
Примечание. Длина шва не менее 0,6B.
Таблица 29
Размеры, мм
| Тип и условное обозначение соединения | Форма подготовленных кромок и характер выполненного шва | Конструктивные элементы | Способ сварки | s = s1 | b (пред. откл. +2) | c (пред. откл. +2) | g (пред. откл. +2) | e, не менее |
| подготовленных кромок свариваемых деталей | сварного шва |
Торцовое
Ц7 | С прямолинейным скосом двух кромок
Односторонний | 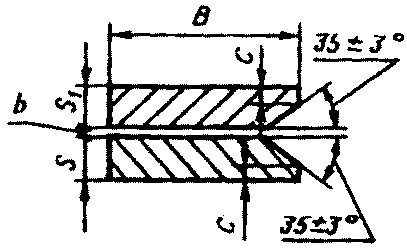 | 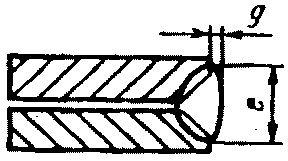 | РЗНп | 5 — 12 | 0 | 2 | 1 | 2s |
| ПЗП, РУ | 12 — 20 | 3 | 2 |
| 22 — 30 | 3 |
Примечание. Длина шва не менее B.
Таблица 30
Размеры, мм
| Тип и условное обозначение соединения | Форма подготовленных кромок и характер выполненного шва | Конструктивные элементы | Способ сварки | s = s1 | b (пред. откл. +2) | c (пред. откл. +2) | g = g1 (пред. откл. +2) | e = e1, не менее |
| подготовленных кромок свариваемых деталей | сварного шва |
Торцовое
Ц8 | С прямолинейным скосом двух кромок двух деталей
Двусторонний | 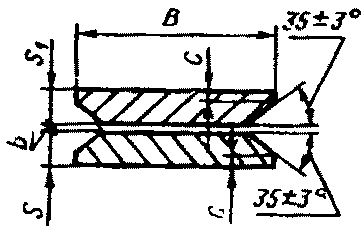 | 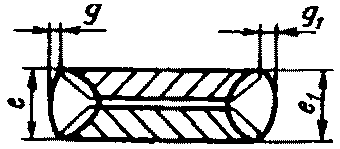 | РЗНп | 5 — 12 | 0 | 2 | 1 | 2s |
| ПЗП, РУ | 12 — 20 | 3 | 2 |
| 22 — 30 | 3 |
Примечание. Длина шва не менее 0,6B.
Таблица 31
Размеры, мм
| Тип и условное обозначение соединения | Форма подготовленных кромок и характер выполненного шва | Конструктивные элементы | Способ сварки | s = s1 | b (пред. откл. +2) | m (пред. откл. +8) | g (пред. откл. +3) | e, не менее |
| подготовленных кромок свариваемых деталей | сварного шва |
Торцовое
Ц9 | Без скоса кромок
Односторонний | 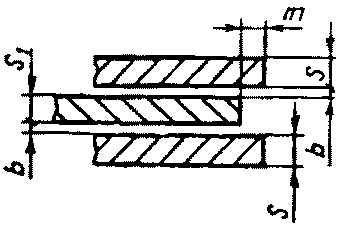 | 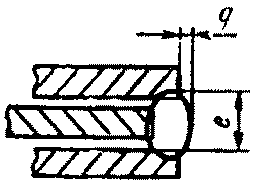 | ПЗП, РУ | 20,0 и более | 0 | s1 | 0 | s1 |
| Тип и условное обозначение соединения | Форма подготовленных кромок и характер выполненного шва | Конструктивные элементы | Способ сварки | s = s1 | b | e | g | g1, не менее |
| подготовленных кромок свариваемых деталей | сварного шва | Номин. | Пред. откл. | Номин. | Пред. откл. | Номин. | Пред. откл. |
Стыковое
С4 | Без скоса кромок
Односторонний, на съемной подкладке | 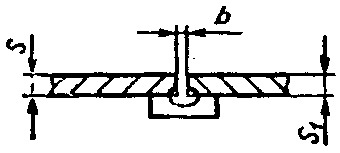 | 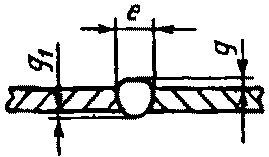 | РЗНп | 3 — 4 | 2 | +2 | 10 | +2 | 1 | +/- 1 | 3 |
| ПЗП, ПФсп, РП, РУ | 3 — 4 |
| 6 — 8 | 4 | 13 | +3 | 4 |
| 10 — 12 | +5 | 16 | 2 |
| РП, РУ | 14 — 16 | 5 | 20 | +5 |
| Тип и условное обозначение соединения | Форма подготовленных кромок и характер выполненного шва | Конструктивные элементы | Способ сварки | s = s1 | b | c (пред. откл.
+2
-1) | e | g (пред. откл.
+/- 2) |
| подготовленных кромок свариваемых деталей | сварного шва | Номин. | Пред. откл. | Номин. | Пред. откл. |
Стыковое
С9 | С прямолинейным скосом одной кромки
Односторонний, на съемной подкладке | 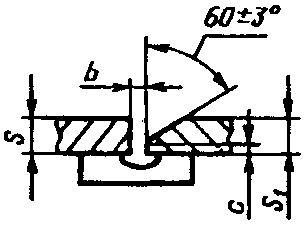 | 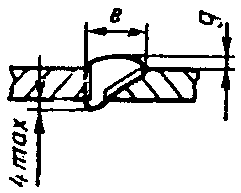 | РУ, РП | 14 — 16 | 3 | +2 | +3 | 33 | +/- 4 | 4 |
| 18 — 20 | 5 | 4 | 40 |
| 22 — 24 | 45 |
| 26 — 28 | +3 | 5 | 50 |
| 30 и более | 55 |
| Тип и условное обозначение соединения | Форма подготовленных кромок и характер выполненного шва | Конструктивные элементы | Способ сварки | s = s1 | b | c (пред. откл.
+2
-1) | e | g (пред. откл. +/- 2) |
| подготовленных кромок свариваемых деталей | сварного шва | Номин. | Пред. откл. | Номин. | Пред. откл. |
Стыковое
С18 | С прямолинейным скосом двух кромок
Односторонний, на съемной подкладке | 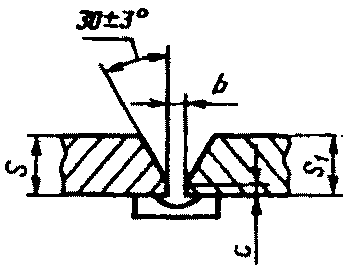 | 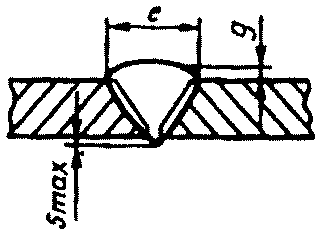 | РП | 14 — 16 | 3 | +2 | 3 | 27 | +/- 3 | 2 |
| РУ | 18 — 20 | 5 | +3 | 4 | 33 | +/- 5 | 4 |
| 22 — 24 | 40 |
| 26 — 28 | 5 | 48 |
| 30 и более | 55 |
| Тип и условное обозначение соединения | Форма подготовленных кромок и характер выполненного шва | Конструктивные элементы | Способ сварки | s = s1 | b | m | k, не менее |
| подготовленных кромок свариваемых деталей | сварного шва | Номин. | Пред. откл. | Номин. | Пред. откл. |
Угловое
У12 | Без скоса кромок
Односторонний, на съемной подкладке | 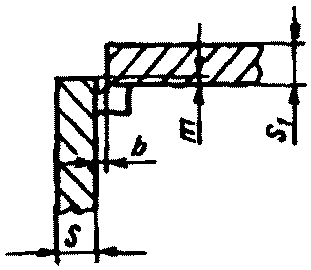 | 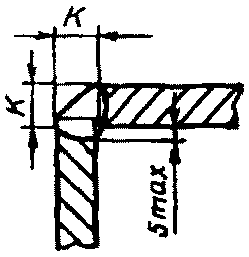 | РЗНп | 3 — 4 | 0 | +2 | 0 | 2 | s |
| РП, РУ | 3 — 5 |
| 6 — 8 | 3 |
| 10 — 12 | +3 | 4 |
| 14 — 16 |
| Тип и условное обозначение соединения | Форма подготовленных кромок и характер выполненного шва | Конструктивные элементы | Способ сварки | s = s1 | b | m | e | g, не более |
| подготовленных кромок свариваемых деталей | сварного шва | Номин. | Пред. откл. | Номин. | Пред. откл. | Номин. | Пред. откл. |
Угловое
У13 | Без скоса кромок
Односторонний, на съемной подкладке | 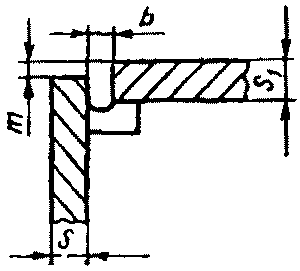 | 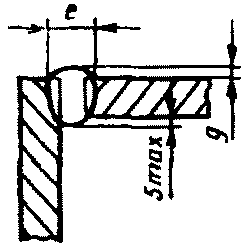 | ПЗП, РП, РУ | 3 — 5 | 2 | +2 | 0 | +2 | 10 | +2 | 2 |
| 6 — 8 | +3 | 13 |
| 10 — 12 | 3 | +5 | +5 | 16 | +3 | 3 |
| РП, РУ | 14 — 16 | 20 | +5 |
| Тип и условное обозначение соединения | Форма подготовленных кромок и характер выполненного шва | Конструктивные элементы | Способ сварки | s = s1 | b | c | e | g, не более |
| подготовленных кромок свариваемых деталей | сварного шва | Номин. | Пред. откл. | Номин. | Пред. откл. | Номин. | Пред. откл. |
Угловое
У14 | С прямолинейным скосом одной кромки
Односторонний | 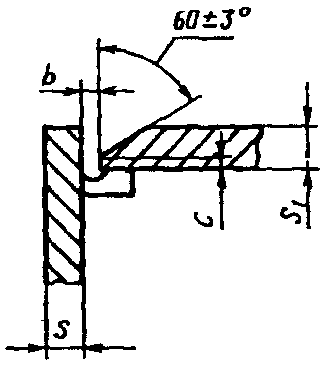 | 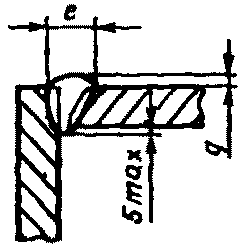 | ПЗП | 6 — 8 | 3 | +2 | 2 | +2
-1 | 18 | +/- 3 | 2 |
| 10 — 12 | 3 | 25 | 3 |
| РУ, РП | 10 — 12 |
| 14 — 16 | 33 | +/- 5 |
| 18 — 20 | 5 | +3 | 4 | 40 | 4 |
| 22 — 24 | 48 |
| Тип и условное обозначение соединения | Форма подготовленных кромок и характер выполненного шва | Конструктивные элементы | Способ сварки | s = s1 | b | c | e | g (пред. откл. +/- 2) |
| подготовленных кромок свариваемых деталей | сварного шва | Номин. | Пред. откл. | Номин. | Пред. откл. | Номин. | Пред. откл. |
Угловое
У15 | С прямолинейным скосом двух кромок
Односторонний, на съемной подкладке | 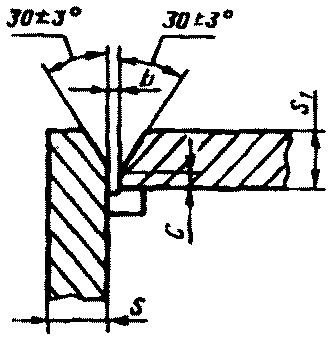 | 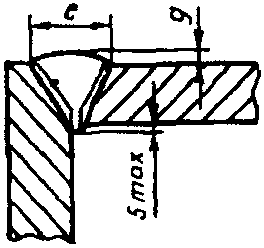 | ПЗП | 6 — 8 | 3 | +2 | 2 | +2
-1 | 17 | +3 | 2 |
| 10 — 12 | 3 | 20 |
| 14 — 16 | 25 |
| РП, РУ | 14 — 16 |
| 18 — 20 | 5 | +3 | 4 | 33 | +/- 5 | 4 |
| 22 — 24 | 36 |
| 26 — 28 | 45 |
| 30 и более | 5 | 50 |
| Тип и условное обозначение соединения | Форма подготовленных кромок и характер выполненного шва | Конструктивные элементы | Способ сварки | s = s1 | b | k, не менее |
| подготовленных кромок свариваемых деталей | сварного шва | Номин. | Пред. откл. |
Тавровое
Т9 | Без скоса кромок
Односторонний, на съемной подкладке | 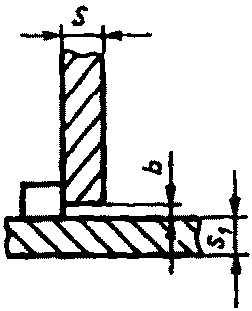 | 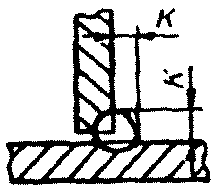 | ПЗП, ПФсп, РП, РУ | 3 — 5 | 0 | +1 | s |
| 6 — 8 | +2 |
| 10 — 12 |
| РП, РУ | 14 — 16 |
| 18 — 20 |
| 22 — 24 | +3 |
| 26 — 28 |
| 30 и более |
| Тип и условное обозначение соединения | Форма подготовленных кромок и характер выполненного шва | Конструктивные элементы | Способ сварки | s = s1 | b | k, не менее |
| подготовленных кромок свариваемых деталей | сварного шва | Номин. | Пред. откл. |
Тавровое
Т10 | Без скоса кромок
Односторонний, на съемной подкладке | 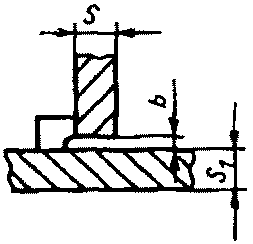 | 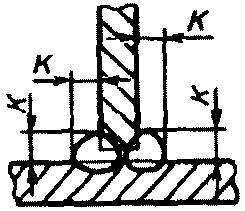 | ПЗП, ПФсп, РП, РУ | 3 — 5 | 0 | +1 | 0,5s |
| 6 — 8 | +2 |
| 10 — 12 |
| РП, РУ | 14 — 16 |
| 18 — 20 | +3 |
| 22 — 24 |
| 26 — 28 |
| 30 и более |
Таблица 41
| Тип и условное обозначение соединения | Форма подготовленных кромок и характер выполненного шва | Конструктивные элементы | Способ сварки | s = s1 | b | c | e, не более |
| подготовленных кромок свариваемых деталей | сварного шва | Номин. | Пред. откл. | Номин. | Пред. откл. |
Тавровое
Т11 | С прямолинейным скосом одной кромки
Односторонний, на съемной подкладке | 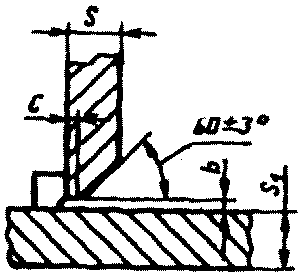 | 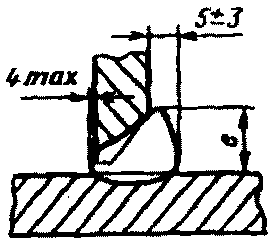 | ПЗП, ПФсп | 6 — 8 | 0 | +3 | 2 | +2
-1 | 20 |
| 10 — 12 | +4 | 3 | 28 |
| РП, РУ | 14 — 16 | 37 |
| 18 — 20 | +5 | 4 | 45 |
| 22 — 24 | 52 |
| 26 — 28 |
| 30 и более |
| Тип и условное обозначение соединения | Форма подготовленных кромок и характер выполненного шва | Конструктивные элементы | Способ сварки | s = s1 | b | k, не менее |
| подготовленных кромок свариваемых деталей | сварного шва | Номин. | Пред. откл. |
Нахлесточное
Н1 | Без скоса кромок
Односторонний | 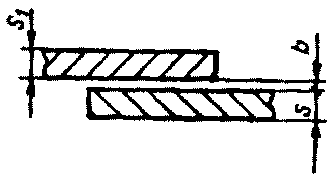 | 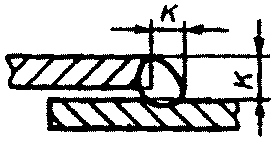 | РЗНп | 3 — 4 | 0 | +1 | s |
| ПЗП, РП, РУ | 3 — 5 |
| 6 — 8 |
| 10 — 12 | +2 |
| Тип и условное обозначение соединения | Форма подготовленных кромок и характер выполненного шва | Конструктивные элементы | Способ сварки | s = s1 | b | b1, не менее | n, не менее | e (пред. откл. +5) |
| подготовленных кромок свариваемых деталей | сварного шва | Номин. | Пред. откл. |
Нахлесточное
Н7 | Без скоса кромок
Односторонний, на съемной подкладке | 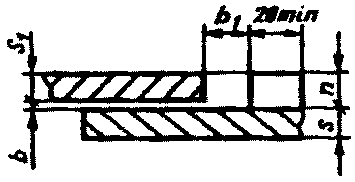 | 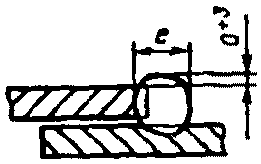 | РП, РУ | 3 — 5 | 0 | +1 | s | s | 10 |
| 6 — 8 | 13 |
| 10 — 12 | +2 | 16 |
| 14 — 16 | 20 |
| 18 — 20 | 30 |
| 22 — 24 | +3 | 40 |
| Тип и условное обозначение соединения | Форма подготовленных кромок и характер выполненного шва | Конструктивные элементы | Способ сварки | s = s1 | b | k, не менее |
| подготовленных кромок свариваемых деталей | сварного шва | Номин. | Пред. откл. |
Нахлесточное
Н2 | Без скоса кромок
Двусторонний | 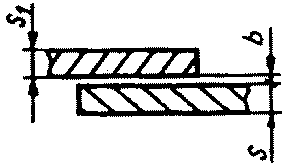 | 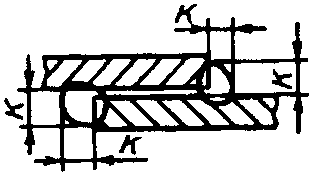 | РЗНп, ПЗП, РП, РУ | 3 — 4 | 0 | +1 | 0,5s |
| 3 — 5 |
| 6 — 8 |
| РУ | 10 — 12 | +2 |
Таблица 45
Размеры, мм
| Тип и условное обозначение соединения | Форма подготовленных кромок и характер выполненного шва | Конструктивные элементы | Способ сварки | s = s1 | m (пред. откл. +/- 2) | e (пред. откл. +/- 5) |
| подготовленных кромок свариваемых деталей | сварного шва |
Нахлесточное
Н8 | Без скоса кромок
Односторонний, на съемной подкладке | 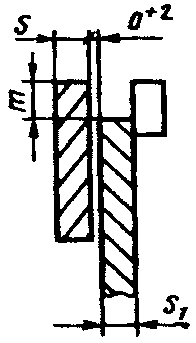 | 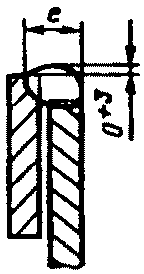 | РП, РУ | 10 — 12 | s | 16 |
| 14 — 16 | 20 |
| 18 — 20 | 30 |
| 22 — 24 | 40 |
| Тип и условное обозначение соединения | Форма подготовленных кромок и характер выполненного шва | Конструктивные элементы | Способ сварки | s = s1 | b | g (пред. откл. -2) |
| подготовленных кромок свариваемых деталей | сварного шва | Номин. | Пред. откл. |
Торцовое
Ц3 | Без скоса кромок
Односторонний, на съемных подкладках | 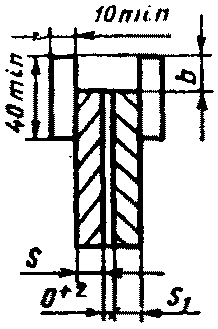 | 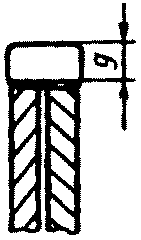 | ПЗП, РП, РУ | 3 — 5 | s | +2 | s |
| 6 — 8 |
| РП, РУ | 10 — 12 | +4 |
| 14 — 16 |
| 18 — 20 |
| 22 — 24 |
Таблица 47
Размеры, мм
| Тип и условное обозначение соединения | Форма подготовленных кромок и характер выполненного шва | Конструктивные элементы | Способ сварки | s = s1 | e | g, не более | c (пред. откл. +2) |
| подготовленных кромок свариваемых деталей | сварного шва | Номин. | Пред. откл. |
Торцовое
Ц5 | С прямолинейным скосом одной кромки
Односторонний | 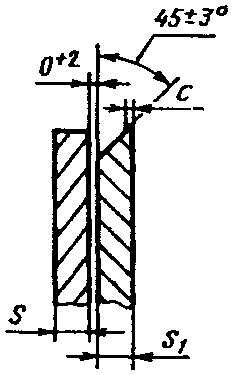 | 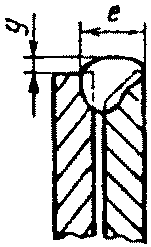 | РП, РУ | 12 — 14 | 20 | +/- 3 | 3 | 3 |
| 16 — 18 | 30 |
| 20 — 22 | 38 | 4 | 4 |
| 24 — 26 | 45 | +/- 5 |
| 28 — 30 | 52 | 5 |
| Тип и условное обозначение соединения | Форма подготовленных кромок и характер выполненного шва | Конструктивные элементы | Способ сварки | s = s1 | e | g, не более | c (пред. откл. +2) |
| подготовленных кромок свариваемых деталей | сварного шва | Номин. | Пред. откл. |
Торцовое
Ц7 | С прямолинейным скосом двух кромок
Односторонний | 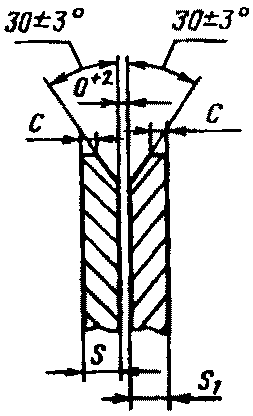 | 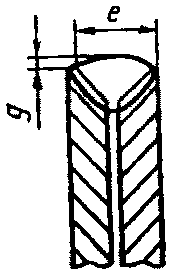 | РП, РУ | 12 — 14 | 20 | +4 | 3 | 3 |
| 16 — 18 | 30 | 4 | 4 |
| 20 — 22 | 38 |
| 24 — 26 | 46 | +6 |
| 30 и более | 54 | 5 |
Таблица 49
| Тип и условное обозначение соединения | Форма подготовленных кромок и характер выполненного шва | Конструктивные элементы | Способ сварки | s = s1 | m, не менее | e (пред. откл. +5) |
| подготовленных кромок свариваемых деталей | сварного шва |
Торцовое
Ц9 | Без скоса кромок
Односторонний | 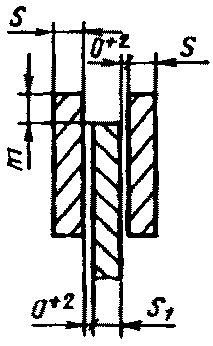 | 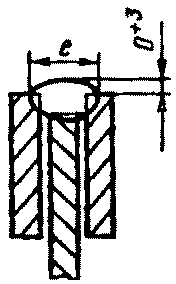 | РП, РУ | 10 — 12 | 0,5s | 20 |
| 14 — 16 | 24 |
| 18 — 20 | 35 |
| 22 — 24 | 45 |
Таблица 50
Размеры, мм
| Тип и условное обозначение соединения | Форма подготовленных кромок | Конструктивные элементы | Способ сварки | Сечение жил кабеля, мм2 | D (пред. откл. +/- 0,7) | L (пред. откл. +/- 2) |
| подготовленных кромок свариваемых деталей | сварного шва |
Стыковое
С1 | Без скоса кромок | 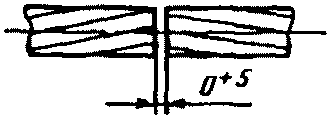 | 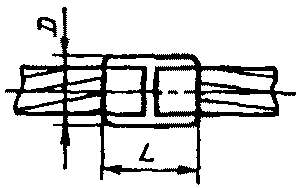 | ГФ | 16 | 10 | 12 |
| 25 |
| 35 | 13 | 14 |
| 50 |
| 70 | 16 | 17 |
| 95 |
| 120 | 20 | 19 |
| 150 |
| 185 | 24 | 21 |
| 240 |
| 300 | 31 | 27 |
| 400 |
| 500 |
| 625 | 40 | 34 |
| 800 |
| 1000 | 45 | 41 |
| 1500 | 55 | 46 |
Таблица 51
Размеры, мм
| Тип и условное обозначение соединения | Форма подготовленных кромок и характер выполненного шва | Конструктивные элементы | Способ сварки | Сечение жил кабеля, мм2 | D, не более | L (пред. откл. +/- 1,0) |
| подготовленных кромок свариваемых деталей | сварного шва |
Стыковое
С27 | Без скоса кромок
С расплавляемыми втулками | 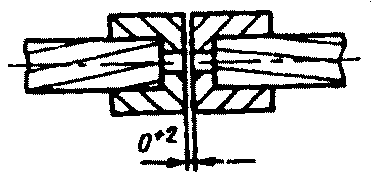 | 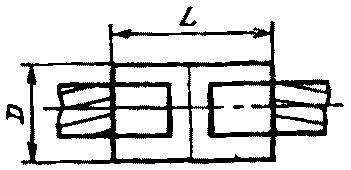 | ТМ | 16 | 9,1 | 20 |
| 25 | 11,2 | 24 |
| 35 | 13,3 | 24 |
| 50 | 15,3 | 30 |
| 70 | 17,0 | 32 |
| 95 | 20,3 | 36 |
| 120 | 21,7 | 40 |
| 150 | 24,1 | 40 |
| 185 | 26,2 | 48 |
| 240 | 28,6 | 50 |
Таблица 52
Размеры, мм
| Тип и условное обозначение соединения | Форма подготовленных кромок и характер выполненного шва | Конструктивные элементы | Способ сварки | Сечение жил кабеля, мм2 | D, не более | L (пред. откл. +/- 1,6) |
| подготовленных кромок свариваемых деталей | сварного шва |
Стыковое
С28 | Без скоса кромок
С расплавляемыми втулками | 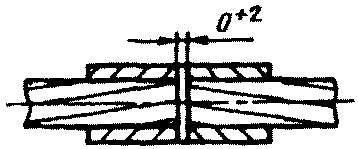 | 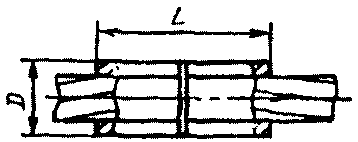 | ТМ | 300 | 30,8 | 60 |
| 400 | 34,3 | 60 |
| 500 | 39,2 | 60 |
| 625 | 42,4 | 70 |
| 800 | 46,7 | 84 |
| Тип и условное обозначение соединения | Форма подготовленных кромок и характер выполненного шва | Конструктивные элементы | Способ сварки | Сечение жил кабеля, мм2 | l (пред. откл. +/- 1,6) |
| подготовленных кромок свариваемых деталей | сварного шва |
Стыковое
С29 | Без скоса кромок
С расплавляемой гильзой | 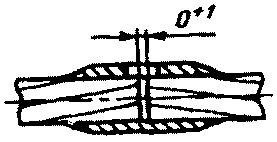 | 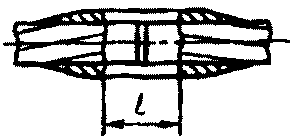 | ТМ | 25 | 33 |
| 35 | 34 |
| 50 | 38 |
| 70 | 44 |
| 95 | 50 |
| 120 | 54 |
| 150 | 54 |
| 185 | 58 |
| Тип и условное обозначение соединения | Форма подготовленных кромок и характер выполненного шва | Конструктивные элементы | Способ сварки | Сечение жил кабеля, мм2 | D (пред. откл. +/- 0,5) | L, не менее |
| подготовленных кромок свариваемых деталей | сварного шва |
Стыковое
С30 | Без скоса кромок
С расплавляемой вставкой | 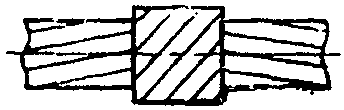 | 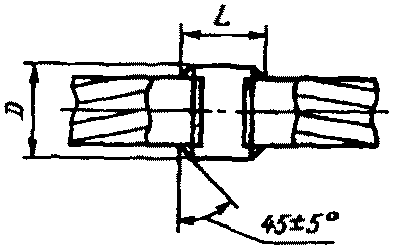 | ТМо | 16 | 12 | 13 |
| 25 | 12,5 |
| 35 | 14 | 13,3 |
| 50 | 11,8 |
| 70 | 16 | 11,5 |
| 95 | 18 | 14,2 |
| 120 | 20 | 14,8 |
| 150 | 22 | 14,8 |
| 185 | 24 | 23,7 |
| 240 | 26 | 23,3 |
| Тип и условное обозначение соединения | Форма подготовленных кромок и характер выполненного шва | Конструктивные элементы | Способ сварки | Сечение жил кабеля, мм2 | s | e (пред. откл. +/- 3) |
| подготовленных кромок свариваемых деталей | сварного шва |
Стыковое
С31 | Без скоса кромок с замоноличиванием концов жил
Односторонний, на съемной подкладке | 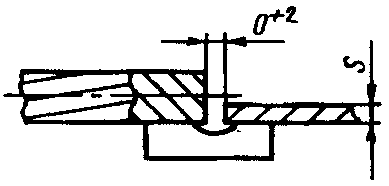 | 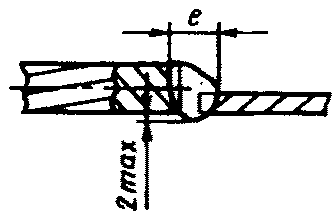 | РЗНп, ПЗП | 300 | 10 | 18 |
| 400 |
| 500 |
| 625 | 21 |
| 800 |
| 1000 | 35 |
| 1500 | 12 | 43 |
Таблица 56
Размеры, мм
| Тип и условное обозначение соединения | Форма подготовленных кромок и характер выполненного шва | Конструктивные элементы | Способ сварки | Сечение жил кабеля, мм2 | s | e (пред. откл. +/- 3) |
| подготовленных кромок свариваемых деталей | сварного шва |
Стыковое
С32 | Без скоса кромок с замоноличиванием концов жил
Двусторонний | 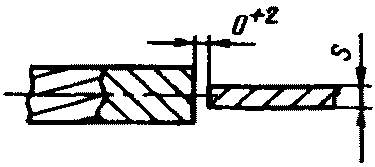 | 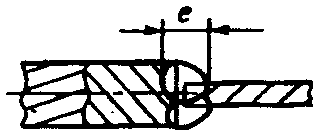 | РЗНп, ПЗП | 300 | 10 | 18 |
| 400 |
| 500 |
| 625 | 21 |
| 800 |
| 1000 | 35 |
| 1500 | 12 | 43 |
| Тип и условное обозначение соединения | Форма подготовленных кромок | Конструктивные элементы | Способ сварки | Сечение жил кабеля, мм2 | s | d, не менее | B |
| подготовленных кромок свариваемых деталей | сварного шва |
Стыковое
С33 | Без скоса кромок | 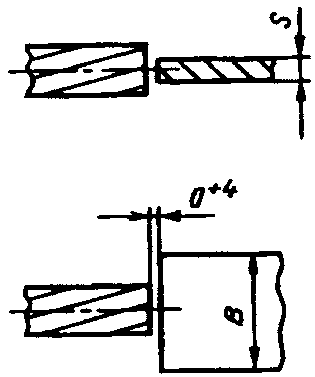 | 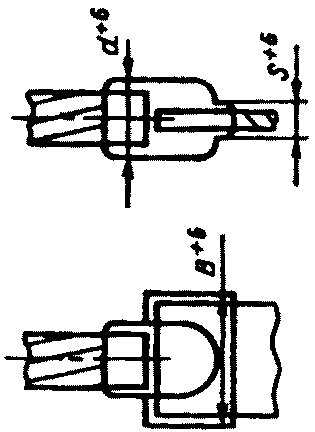 | ГФ | 300 | 10 | 29 | 60 |
| 400 |
| 500 |
| 625 | 37 | 80 |
| 800 |
| 1000 | 40 | 100 |
| 1500 | 12 | 4 |
| Тип и условное обозначение соединения | Форма подготовленных кромок | Конструктивные элементы | Способ сварки | Сечение жил кабеля, мм2 | B | D | s | l, не менее |
| подготовленных кромок свариваемых деталей | сварного шва |
Стыковое
С34 | Без скоса кромок | 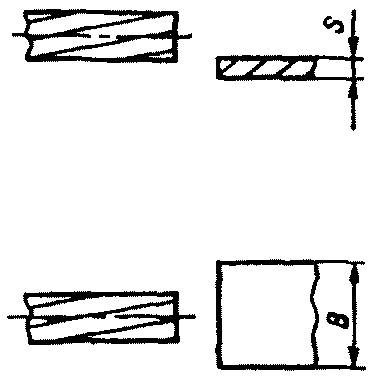 | 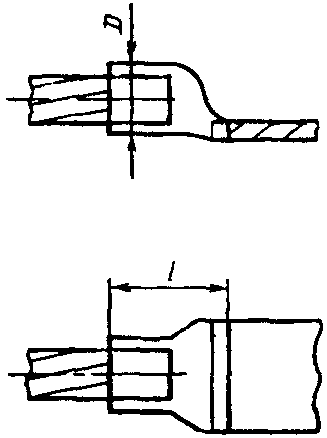 | ГФ | 16 — 35 | 20 | 7,5 | 5 | 25 |
| 50 — 70 | 25 | 10,0 | 6 |
| 95 — 120 | 14,0 |
| 150 | 30 | 15,8 | 8 | 45 |
| 185 | 17,5 |
| 240 | 20,0 |
| Тип и условное обозначение соединения | Форма подготовленных кромок и характер выполненного шва | Конструктивные элементы | Способ сварки | Сечение жил кабеля, мм2 | e |
| подготовленных кромок свариваемых деталей | сварного шва | Номин. | Пред. откл. |
Стыковое
С35 | С прямолинейным скосом двух замоноличенных концов жил
Односторонний, на съемной подкладке | 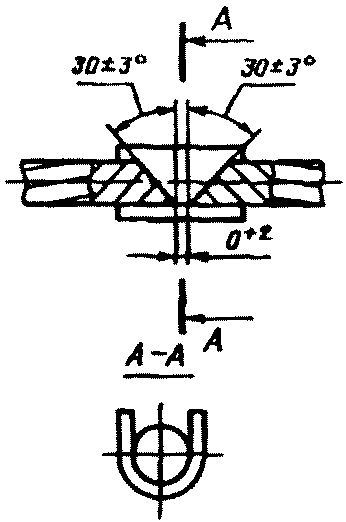 | 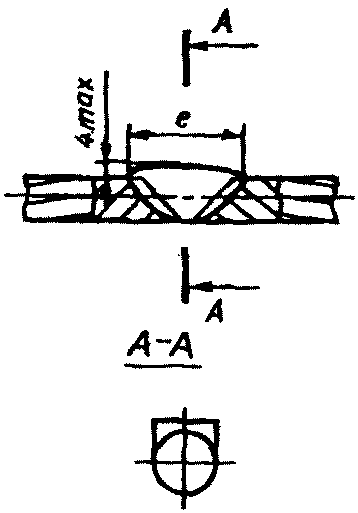 | КрУ, РЗНп | 16 — 25 | 15 | +/- 2 |
| 35 — 50 |
| ПЗП | 70 — 95 | 25 |
| 120 — 150 |
| 185 — 240 | 31 |
| 300 | 36 | +/- 3 |
| 400 | 42 |
| 500 | 48 |
| 600 | 53 |
| 800 | 63 |
| 1000 | 66 |
| 1500 | 80 |
| Тип и условное обозначение соединения | Форма подготовленных кромок и характер выполненного шва | Конструктивные элементы | Способ сварки | Сечение жил кабеля, мм2 | e (пред. откл. +3) | f (пред. откл. +5) |
| подготовленных кромок свариваемых деталей | сварного шва |
Угловое
У16 | Без скоса кромок с замоноличиванием концов жил
Односторонний | 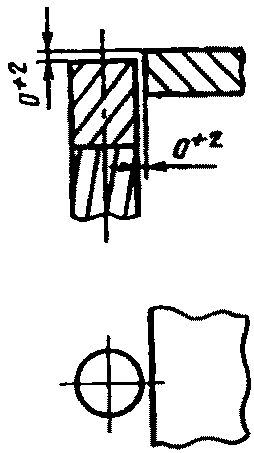 | 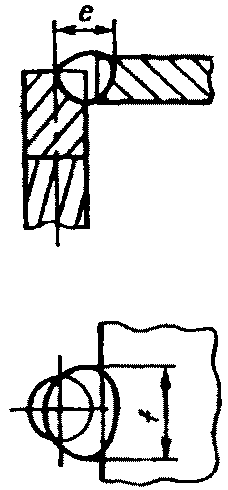 | ПЗП, РЗН | 50 | 12 | 12 |
| 70 | 13 | 15 |
| 95 | 16 | 18 |
| 120 | 18 | 21 |
| 150 | 21 | 24 |
| 185 | 23 | 26 |
| 240 | 26 | 30 |
Таблица 61
Размеры, мм
| Тип и условное обозначение соединения | Форма подготовленных кромок и характер выполненного шва | Конструктивные элементы | Способ сварки | Сечение жил кабеля, мм2 | d | e (пред. откл. +3) | f (пред. откл. +5) |
| подготовленных кромок свариваемых деталей | сварного шва |
Угловое
У17 | Без скоса кромок с предварительной приваркой втулки и обваркой концов жил
Односторонний | 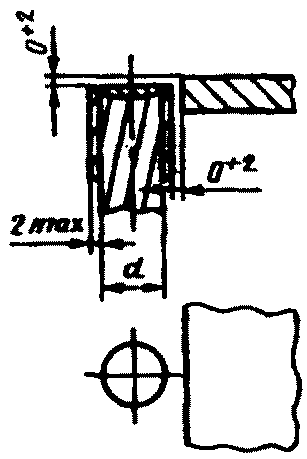 | 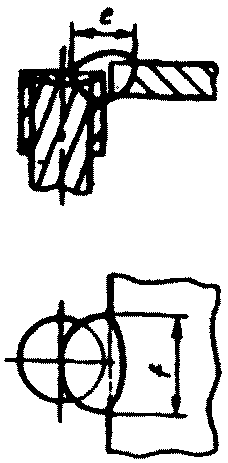 | ПЗП, РЗНп | 50 | 9,0 | 13 | 14 |
| 70 | 10,7 | 15 | 17 |
| 95 | 12,4 | 16 | 20 |
| 120 | 14,0 | 20 | 23 |
| 150 | 15,8 | 23 | 26 |
| 185 | 17,5 | 25 | 28 |
| 240 | 20,0 | 28 | 32 |
| Тип и условное обозначение соединения | Форма подготовленных кромок | Конструктивные элементы | Способ сварки | Сечение жил кабеля, мм2 | D = D1 | l (пред. откл. +/- 2) | l1 (пред. откл. +/- 2) |
| подготовленных кромок свариваемых деталей | сварного шва | Номин. | Пред. откл. |
Тавровое
Т12 | Без скоса кромок | 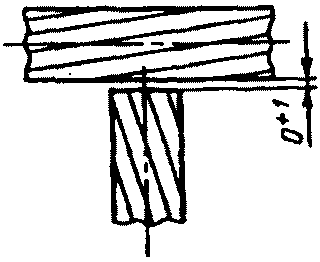 | 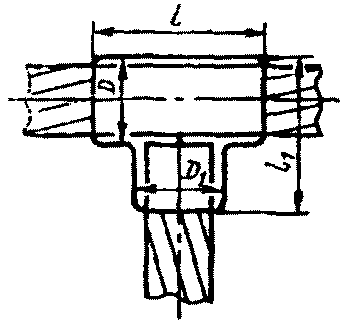 | ГФ | 95 | 20 | +/- 0,8 | 72 | 45 |
| 120 |
| 150 | 24 | +/- 1,0 | 47 |
| 185 |
| 240 | 30 | +/- 1,5 | 76 | 52 |
| 300 |
| 400 | 35 | 54 |
| 500 |
| 600 | 38 | +/- 2,0 | 82 | 59 |
| 800 | 44 | 65 | 85 |
| 1000 |
| 1500 | 53 | +/- 2,5 | 85 | 100 |
| Тип и условное обозначение соединения | Форма подготовленных кромок | Конструктивные элементы | Способ сварки | Сечение жил кабеля, мм2 | L | d | g | b |
| подготовленных кромок свариваемых деталей | сварного шва | Номин. | Пред. откл. |
Тавровое
Т13 | Без скоса кромок | 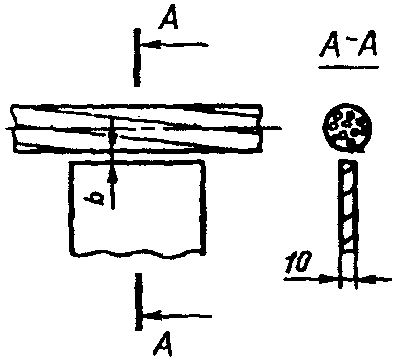 | 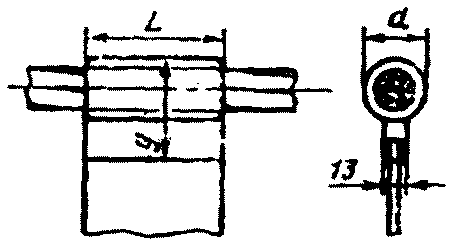 | ГФ | 1000 | 80 | 44 | 74 | 0 | +2 |
| 1500 | 100 | 53 | 88 | +3 |
| Тип и условное обозначение соединения | Форма подготовленных кромок | Конструктивные элементы | Способ сварки | Сечение жил кабеля, мм2 | b | d | d1 | h | s | g |
| подготовленных кромок свариваемых деталей | сварного шва | Номин. | Пред. откл. |
Тавровое
Т14 | Без скоса кромок | 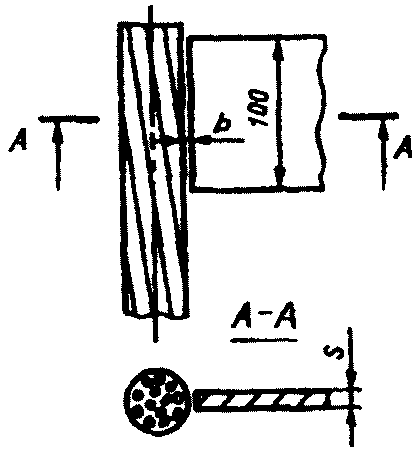 | 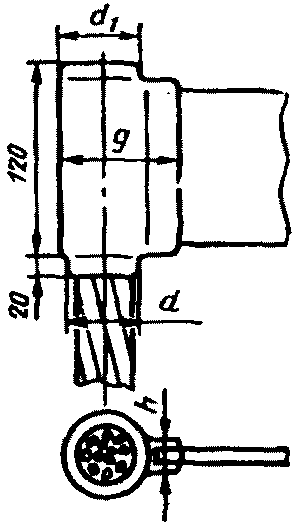 | ГФ | 1000 | 0 | +2 | 44 | 48 | 16 | 10 | 78 |
| 1500 | +3 | 53 | 57 | 18 | 12 | 92 |
| Тип и условное обозначение соединения | Форма подготовленных кромок и характер выполненного шва | Конструктивные элементы | Способ сварки | Сечение жил кабеля, мм2 | b (пред. откл. +1) | h (пред. откл. +2) | g (пред. откл. +2) | e (пред. откл. +3) |
| подготовленных кромок свариваемых деталей | сварного шва |
Тавровое
Т15 | С отверстием
Односторонний | 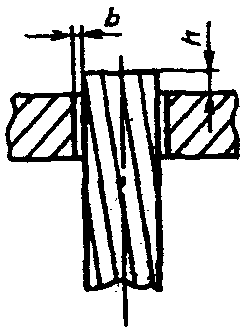 | 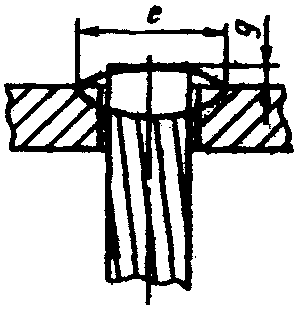 | РЗНп, ПЗП, КрУ | 16 | 0 | 2 | 1 | 11 |
| 25 | 13 |
| 35 | 14 |
| 50 | 3 | 2 | 16 |
| 70 | 18 |
| 95 | 1 | 20 |
| 120 | 5 | 3 | 22 |
| 150 | 26 |
| 185 | 28 |
| 240 | 30 |
Таблица 66
Размеры, мм
| Тип и условное обозначение соединения | Форма подготовленных кромок и характер выполненного шва | Конструктивные элементы | Способ сварки | Сечение жил кабеля, мм2 | b (пред. откл. +1) | h | g (пред. откл. +1) | e (пред. откл. +3) |
| подготовленных кромок свариваемых деталей | сварного шва |
Тавровое
Т16 | С отверстием и втулкой
Односторонний | 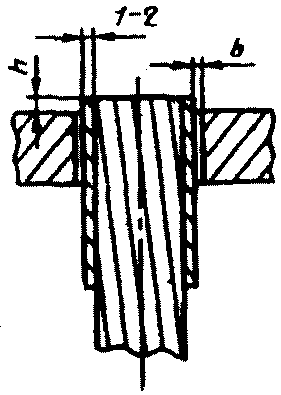 | 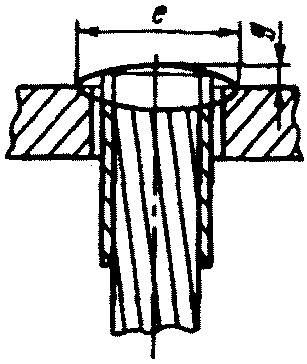 | РЗН, ПЗП, КрУ | 16 | 0 | 2 | 1 | 13 |
| 25 | 14 |
| 25 | 15 |
| 50 | 3 | 2 | 17 |
| 70 | 18 |
| 95 | 1 | 21 |
| 120 | 5 | 3 | 24 |
| 150 | 26 |
| 185 | 29 |
| 240 | 32 |
Таблица 67
Размеры, мм
| Тип и условное обозначение соединения | Форма подготовленных кромок и характер выполненного шва | Конструктивные элементы | Способ сварки | Сечение жил кабеля, мм2 | k (пред. откл. +2) | e, не менее |
| подготовленных кромок свариваемых деталей | сварного шва |
Нахлесточное
Н9 | Без скоса кромок, с замоноличиванием концов жил
Односторонний | 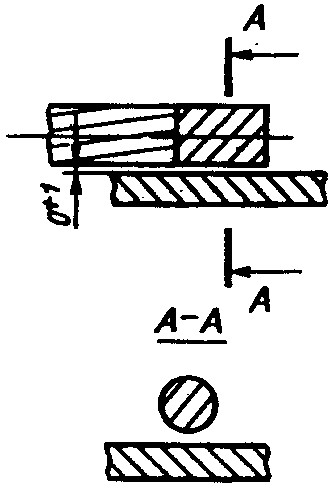 | 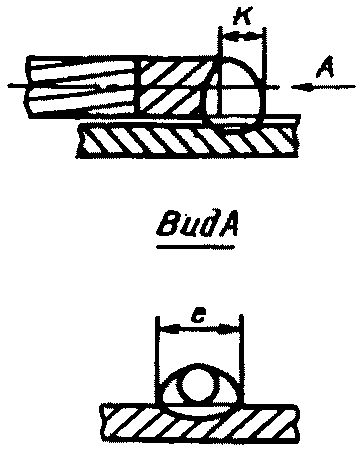 | РЗНп, ПЗП | 16 | 3 | 9 |
| 25 | 4 | 11 |
| 35 | 5 | 12 |
| 50 | 7 | 15 |
| 70 | 9 | 17 |
| 95 | 11 | 18 |
| 120 | 12 | 20 |
| 150 | 14 | 22 |
| 185 | 15 | 24 |
| 240 | 18 | 26 |
Размеры, мм
| Тип и условное обозначение соединения | Форма подготовленных кромок и характер выполненного шва | Конструктивные элементы | Способ сварки | Суммарное сечение жил, мм2 | d | e (пред. откл. +3) | g (пред. откл. -2) |
| подготовленных кромок свариваемых деталей | сварного шва |
Торцовое
Ц10 | Без скоса кромок со скруткой концов жил
Односторонний | 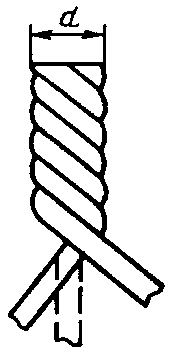 | 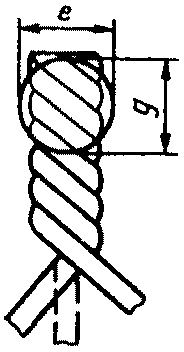 | Г, КрУ | 5 | 4 | d | d |
| 12 | 5 |
| 16 | 6 |
| 20 | 7 |
| 32 | 8 |
| Тип и условное обозначение соединения | Форма подготовленных кромок | Конструктивные элементы | Способ сварки | Суммарное сечение жил, мм2 | d (пред. откл. +/- 0,5) | D (пред. откл. +/- 0,5) | h, не менее |
| подготовленных кромок свариваемых деталей | сварного шва |
Торцовое
Ц11 | Без скоса кромок, со скруткой концов жил и втулкой | 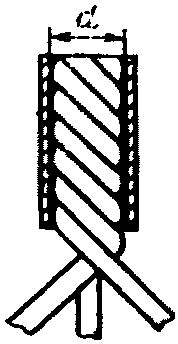 | 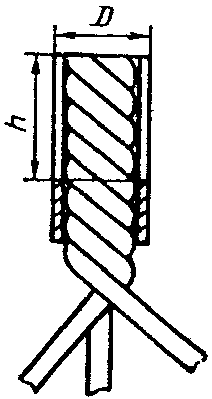 | ТМ | 5 | 4 | 7 | 8 |
| 12 | 5 | 9 |
| 16 | 6 | 10 | 9 |
| 20 | 7 | 12 | 10 |
| 32 | 8 | 14 | 12 |
| Тип и условное обозначение соединения | Форма подготовленных кромок | Конструктивные элементы | Способ сварки | Сечение жил кабеля, мм2 | e | l, не менее |
| подготовленных кромок свариваемых деталей | сварного шва |
Торцовое
Ц12 | Без скоса кромок, с наконечником | 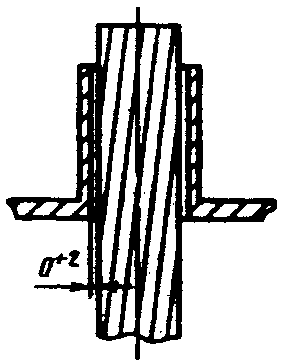 | 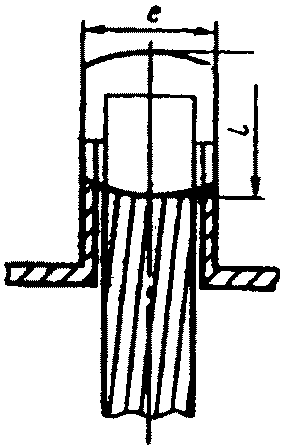 | ТМ, ГФ | 50 — 70 | 12 | 15 |
| 95 — 120 | 16 | 20 |
| 150 — 185 | 19 | 25 |
| 240 | 22 |
Таблица 71
Размеры, мм
| Тип и условное обозначение соединения | Форма подготовленных кромок | Конструктивные элементы | Способ сварки | Суммарное сечение жил, мм2 | d (пред. откл. -0,2) | g |
| подготовленных кромок свариваемых деталей | сварного шва | Номин. | Пред. откл. |
Торцовое
Ц13 | Без скоса кромок с втулкой | 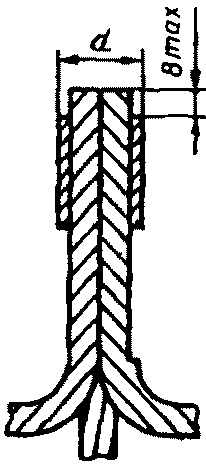 | 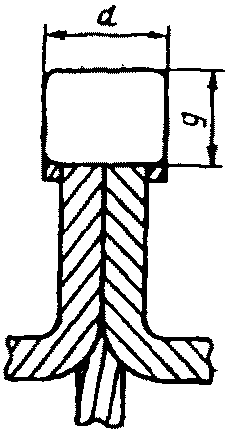 | ТМ, ГФ | 70 | 18 | 10 | +/- 2 |
| 95 | 22 | 12 |
| 120 |
| 150 | 24 | 14 | +/- 3 |
| 185 | 26 | 15 |
| 240 | 30 |
Таблица 72
Размеры, мм
| Тип и условное обозначение соединения | Форма подготовленных кромок и характер выполненного шва | Конструктивные элементы | Способ сварки | Сечение жил кабеля, мм2 | B (пред. откл. +/- 2) | e, не менее |
| подготовленных кромок свариваемых деталей | сварного шва |
Торцовое
Ц14 | Без скоса кромок, с замоноличиванием концов жил
Односторонний, на съемной подкладке | 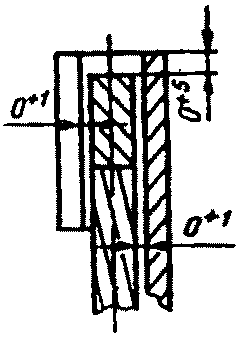 | 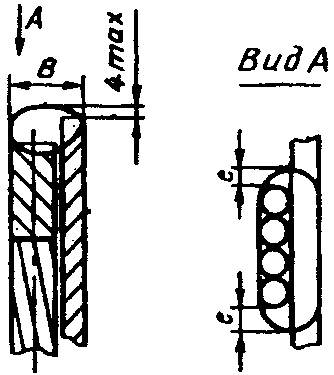 | РЗНп, ПЗП | 16 | 5 | 2 |
| 25 | 7 |
| 35 | 8 |
| 50 | 9 |
| 70 | 11 | 3 |
| 95 | 13 |
| 120 | 14 |
| 150 | 16 | 4 |
| 185 | 18 |
| 240 | 20 |
| Тип и условное обозначение соединения | Форма подготовленных кромок | Конструктивные элементы | Способ сварки | Сечение жил кабеля, мм2 | d (пред. откл. +0,3) | l, не менее |
| подготовленных кромок свариваемых деталей | сварного шва |
Торцовое
Ц15 | Без скоса кромок, с замоноличиванием концов жил | 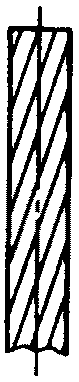 | 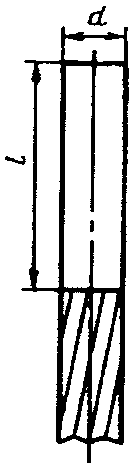 | ГФ | 16 | 5,1 | 20 |
| 25 | 6,4 |
| 35 | 7,5 |
| 50 | 9,0 | 25 |
| 70 | 10,7 |
| 95 | 12,4 |
| 120 | 14,0 | 30 |
| 150 | 15,8 |
| 185 | 17,5 |
| 240 | 20,0 |
| Тип и условное обозначение соединения | Форма подготовленных кромок | Конструктивные элементы | Способ сварки | Сечение свариваемых полос | g, не менее |
| подготовленных кромок свариваемых деталей | сварного шва |
Стыковое
С2 | Без скоса кромок | 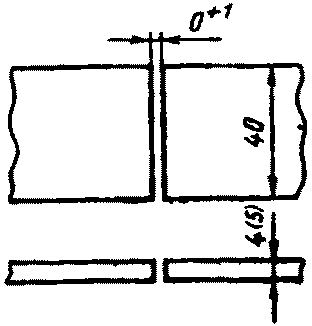 | 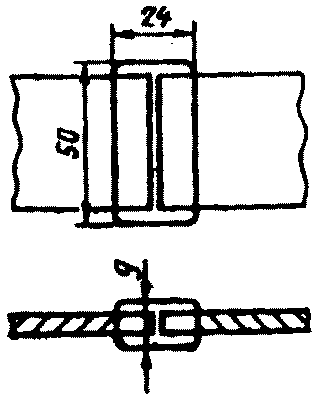 | ТТ | 40 x 4 | 10 |
| 40 x 5 | 11 |
Таблица 75
Размеры, мм
| Тип и условное обозначение соединения | Форма подготовленных кромок | Конструктивные элементы | Способ сварки | Диаметр свариваемых стержней d | D, не менее |
| подготовленных кромок свариваемых деталей | сварного шва |
Стыковое
С2 | Без скоса кромок | 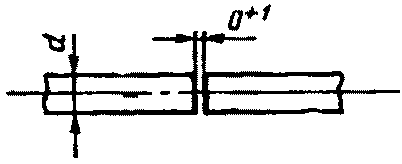 | 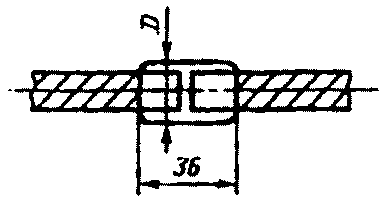 | ТТ | 12 | 18 |
| 14 | 20 |
| 16 | 22 |
| Тип и условное обозначение соединения | Форма подготовленных кромок | Конструктивные элементы | Способ сварки | s = s1 | l, не менее | g, не менее |
| подготовленных кромок свариваемых деталей | сварного шва |
Нахлесточное
Н10 | Без скоса кромок | 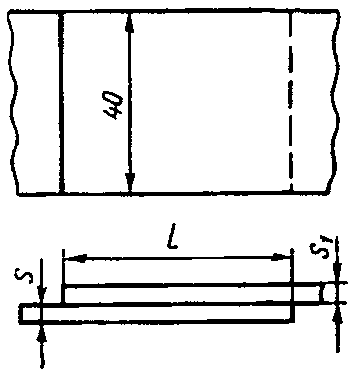 | 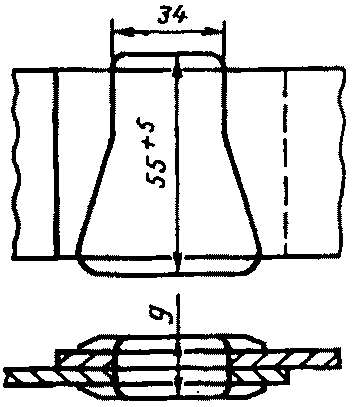 | ТТ | 4 | 120 | 18 |
| 5 | 20 |
| Тип и условное обозначение соединения | Форма подготовленных кромок и характер выполненного шва | Конструктивные элементы | Способ сварки | s = s1 | l, не менее | e, не менее | g (пред. откл. +/- 1) |
| подготовленных кромок свариваемых деталей | сварного шва |
Нахлесточное
Н11 | Без скоса кромок
Односторонний | 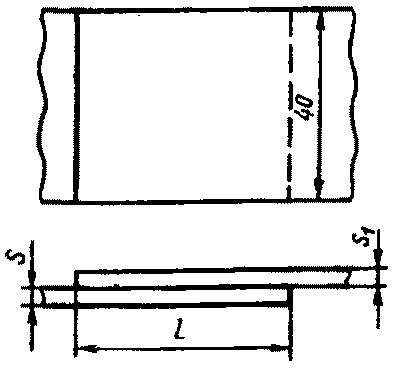 | 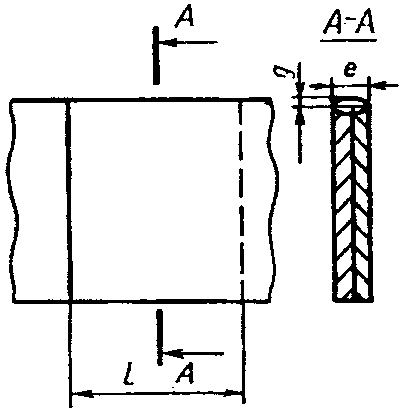 | Р | 4 | 80 | 2s | 2 |
| 5 |
| Тип и условное обозначение соединения | Форма подготовленных кромок | Конструктивные элементы | Способ сварки | d = d1 | e, не менее | B (пред. откл. +/- 1) |
| подготовленных кромок свариваемых деталей | сварного шва |
Нахлесточное
Н12 | Без скоса кромок | 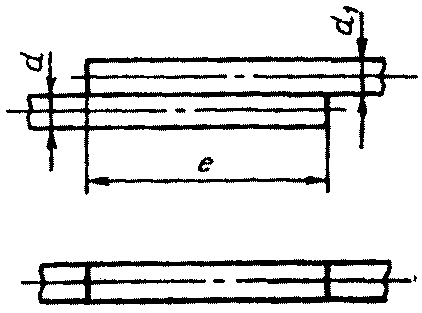 | 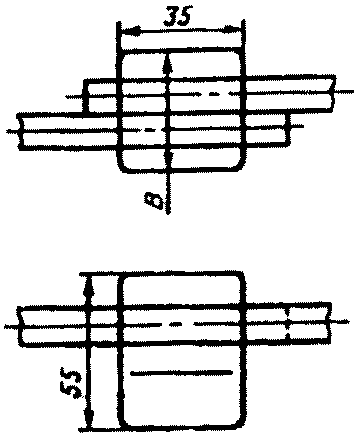 | ТТ | 12 | 6d | 44 |
| 14 | 48 |
| 16 | 52 |
Размеры, мм
| Тип и условное обозначение соединения | Форма подготовленных кромок и характер выполненного шва | Конструктивные элементы | Способ сварки | d = d1 | l, не менее | e, не менее |
| подготовленных кромок свариваемых деталей | сварного шва |
Нахлесточное
Н13 | Без скоса кромок
Двусторонний | 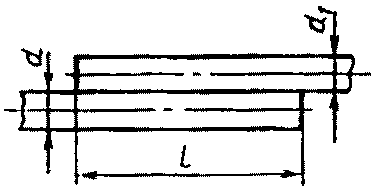 | 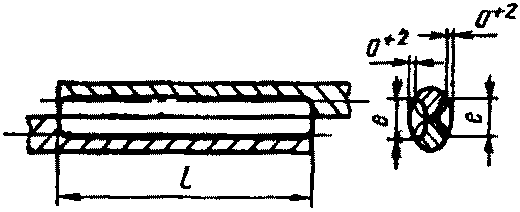 | Р | 12 | 6d | d |
| 14 |
| 16 |
7. Для обеспечения направленности подачи присадочной проволоки в сварочную ванну при сварке в защитном газе неплавящимся электродом стыковых соединений без скоса кромок допускается снятие фаски размером 1 x 45° или 1,5 x 45° с верхних кромок обеих деталей.
8. Сварка встык деталей неодинаковой толщины в случае разницы по толщине, не превышающей значений, указанных в табл. 80, должна производиться так же, как деталей одинаковой толщины; конструктивные элементы подготовленных кромок и размеры сварного шва следует выбирать по меньшей толщине.
| Толщина тонкой детали |
Разность толщин деталей |
| 2 — 4 |
0,5 |
| 5 — 10 |
1,2 |
| 12 — 25 |
2,0 |
| 26 — 54 |
3,0 |
| 54 — 70 |
4,0 |
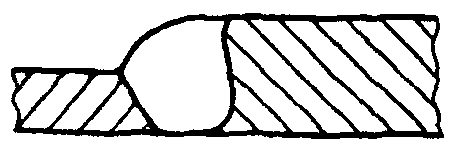
Для осуществления плавного перехода от одной детали к другой допускается наклонное расположение поверхности шва (черт. 1).
Черт. 1
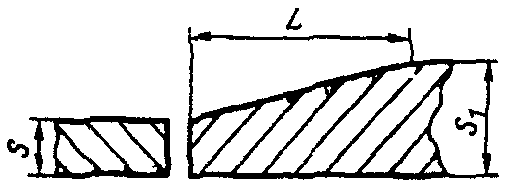
При разнице в толщине свариваемых деталей свыше значений, указанных в табл. 80, на детали, имеющей большую толщину s_{1} , должен быть сделан скос с одной стороны длиной L = 5(s_{1} - s)^{+ 6} или с двух сторон длиной L = 2,5(s_{1} - s)^{+ 3} до толщины тонкой детали s, как указано на черт. 2 и 3. При этом конструктивные элементы подготовленных кромок и размеры сварного шва следует выбирать по меньшей толщине.
Черт. 2
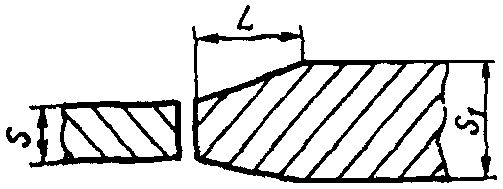
Черт. 3
9. Швы тавровых и угловых сварных соединений шин без скоса кромок рекомендуется выполнять в положении «в лодочку».
10. При выполнении сварки в положении, отличном от нижнего, предельные отклонения размеров ширины шва e и высоты усиления шва g могут быть увеличены на 2 мм для толщин до 25 мм включительно и на 3 мм для толщин свыше 25 мм.
11. Ослабление угловых швов не должно превышать 3 мм, усиление — 2 мм при сварке в нижнем положении и 3 мм в других положениях сварки.