ГОСТ 23556-95. Колонны для сварочных автоматов. Типы, основные параметры и размеры
(введен в действие Постановлением Госстандарта РФ от 02.04.1996 № 242)
ИСТОРИЯ ИЗМЕНЕНИЙ НОРМАТИВНО-ТЕХНИЧЕСКИХ АКТОВ
flowchart LR
  n0["ГОСТ 23556-79"]:::rst
  n1["ГОСТ 23556-90"]:::rst
  click n1 "https://bukva.ai/docs/odm-218-3-082-2016" "ГОСТ 23556-90. Межгосударственный стандарт. Колонны для сварочных автоматов. Типы, основные параметры и размеры"
  n2["ГОСТ 23556-95"]:::doc
  click n2 "https://bukva.ai/docs/gost-23556-95" "ГОСТ 23556-95. Колонны для сварочных автоматов. Типы, основные параметры и размеры (введен в действие Постановлением Госстандарта РФ от 02.04.1996 N 242)"
  n1 --> n2
  n0 --> n1
classDef rst fill:#FFEBEB,stroke:#8B0000,color:#000;
classDef doc fill:#EBFFEB,stroke:#006400,color:#000;
classDef notEnt fill:#FFFFEB,stroke:#FF8C00,color:#000;
от 2 апреля 1996 г. № 242
КОЛОННЫ ДЛЯ СВАРОЧНЫХ АВТОМАТОВ
ТИПЫ, ОСНОВНЫЕ ПАРАМЕТРЫ И РАЗМЕРЫ
Columns for automatic welding machines. Types, basic parameters and dimensions
38 6222,
38 6223
ПРЕДИСЛОВИЕ
1. Разработан Украинским конструкторско-технологическим институтом сварочного производства (УкрИСП) (МТК 72).
Внесен Государственным комитетом Украины по стандартизации, метрологии и сертификации.
2. Принят Межгосударственным советом по стандартизации, метрологии и сертификации. Протокол № 7 МГС от 26 апреля 1995 г.
| Наименование государства | Наименование национального органа по стандартизации |
|---|---|
| Азербайджанская Республика | Азгосстандарт |
| Республика Армения | Армгосстандарт |
| Республика Белоруссия | Белстандарт |
| Республика Казахстан | Госстандарт Республики Казахстан |
| Киргизская Республика | Киргизстандарт |
| Республика Молдавия | Молдовастандарт |
| Российская Федерация | Госстандарт России |
| Республика Таджикистан | Таджикский государственный центр по стандартизации, метрологии и сертификации |
| Туркменистан | Туркменглавгосинспекция |
| Республика Узбекистан | Узгосстандарт |
| Украина | Госстандарт Украины |
3. Постановлением Комитета Российской Федерации по стандартизации, метрологии и сертификации от 2 апреля 1996 г. № 242 межгосударственный стандарт ГОСТ 23556-95 введен в действие непосредственно в качестве государственного стандарта Российской Федерации с 1 июля 1996 г.
1. ОБЛАСТЬ ПРИМЕНЕНИЯ
Настоящий стандарт распространяется на колонны общего применения (далее — колонны), предназначенные для установки и перемещения автоматов для дуговой сварки.
2. ТИПЫ И ИСПОЛНЕНИЯ
Колонны должны быть изготовлены следующих типов:
Колонны должны быть изготовлены следующих исполнений:
по применяемым сварочным автоматам:
по наличию поворота консоли колонны:
по скорости передвижения колонны:
по скорости перемещения консоли:
3. ОСНОВНЫЕ ПАРАМЕТРЫ И РАЗМЕРЫ
Основные параметры и размеры колонн должны соответствовать значениям, указанным в таблице 1 и в 4.1 - 4.3.
| L , мм г | L , мм в | Нагрузка на конец консоли, кг, не более | Наибольшая сварочная скорость линейного перемещения колонны и консоли, м/с (м/ч) | Скорость маршевого перемещения, м/с (м/ч), не менее | Пределы отклонения сварочной скорости перемещения, % | ||
| консоли | колонны | для колонн | |||||
| номинальной точности | повышенной точности | ||||||
| 630; | 680; 800; | 125; 250 | 0,025 (90); | 0,05 | 0,1 | +/- 3,0 | +/- 0,8 |
| 800; | 1000; 1250 | 0,04 (1440); | (180) | (360) | |||
| 1000 | 0,05 (180) | ||||||
| 1250; | 1000; 1250; | 250; | 0,025 (90); | 0,05 | 0,1 | +/- 3,5 | +/- 1,0 |
| 1600; | 1600; 2000; | 315; 500 | 0,04 (144); | (180) | (360) | ||
| 2000 | 2500 | 0,05 (180) | |||||
| 2500; | 2000; 2500; | 315; | 0,016 (57,6); | 0,04 | 0,063 | +/- 4,5 | +/- 1,2 |
| 3150; | 3150; 4000; | 500; 800 | 0,025 (90); | (144) | (226,8) | ||
| 4000 | 5000 | 0,04 (144) | |||||
| 5000; | 4000; 5000; | 500; | 0,01 (36); | 0,025 | 0,04 | +/- 5,0 | +/- 1,5 |
| 6300; | 6300; 8000 | 800; | 0,016 (57,6); | (90) | (144) | ||
| 8000; | 1250 | 0,025 (90) | |||||
| 10000 | |||||||
| Примечания. 1. Допускается разрабатывать и изготовлять колонны без вертикального хода консоли. 2. Пределы отклонения сварочной скорости перемещения даны для наибольшей скорости перемещения при номинальном напряжении. | |||||||
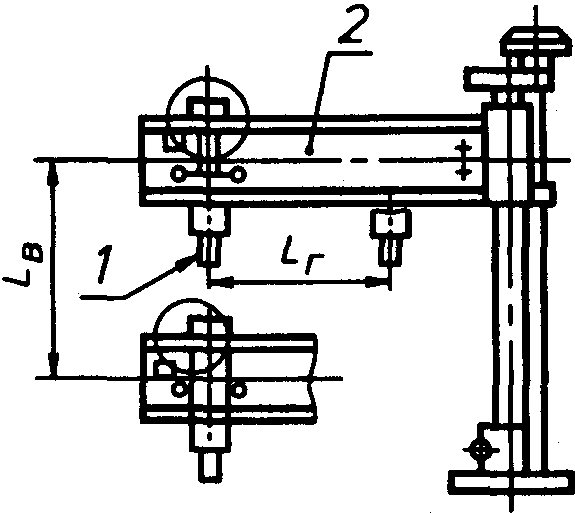
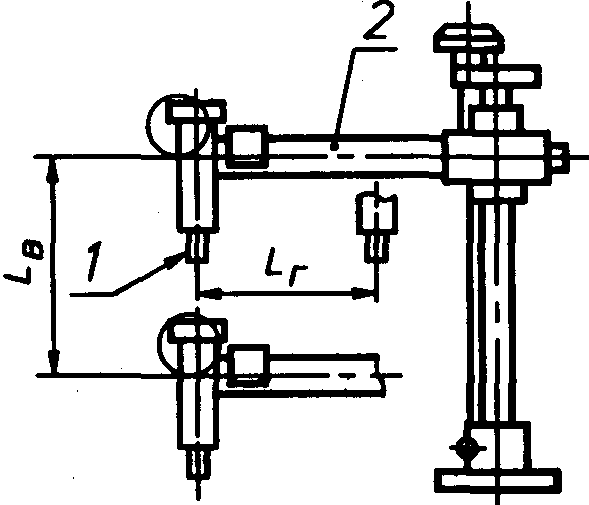
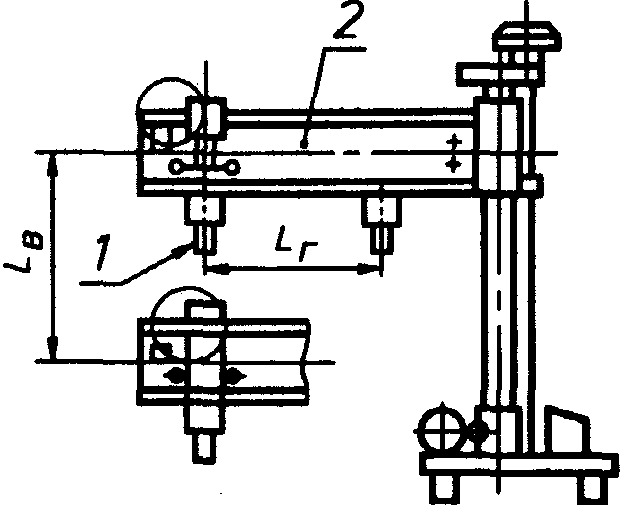
Обозначения основных параметров и размеров указаны на рисунке 1.
Для самоходного сварочного автомата
Для подвесного сварочного автомата
Для самоходного сварочного автомата
Для подвесного сварочного автомата
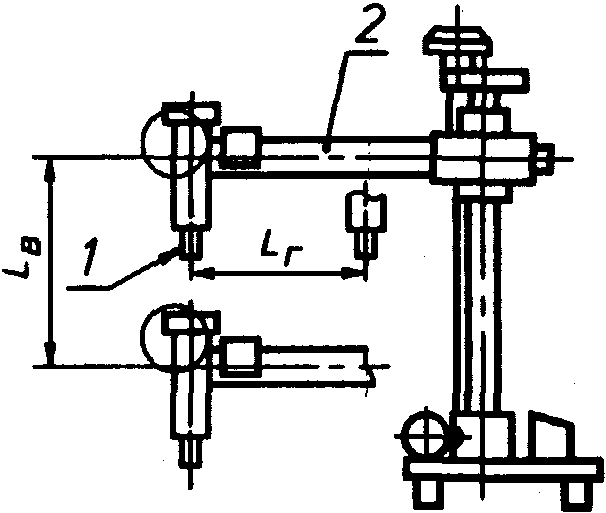
1 — сварочный автомат; 2 — консоль; L_{\text{г}} — горизонтальный ход консоли или сварочного автомата вдоль оси консоли; L_{\text{в}} — вертикальный ход консоли
Примечание. Рисунок не определяет конструкцию колонны.
4. ТРЕБОВАНИЯ К КОНСТРУКЦИИ
4.1. Скорость вертикального перемещения консоли должна быть не менее 0,016 м/с (57,6 м/ч).
4.2. Отношение наибольшей сварочной скорости линейного перемещения колонны и консоли к наименьшей должно соответствовать одному из следующих значений: 10, 20, 50, 100.