ГОСТ 23553-79. Пластмассы. Манометрический метод определения газопроницаемости
(утв. Постановлением Госстандарта СССР от 09.04.1979 № 1266)
от 9 апреля 1979 г. № 1266
ГОСУДАРСТВЕННЫЙ СТАНДАРТ СОЮЗА ССР
МАНОМЕТРИЧЕСКИЙ МЕТОД ОПРЕДЕЛЕНИЯ ГАЗОПРОНИЦАЕМОСТИ
Plastics. Manometer method for determination of gas permeability
Разработан Министерством химической промышленности.
Исполнители: Б.П. Пашинин, Е.Л. Виноградская, И.С. Ройтберг.
Внесен Министерством химической промышленности.
Утвержден и введен в действие Постановлением Государственного комитета СССР по стандартам от 9 апреля 1979 г. № 1266.
Постановлением Государственного комитета СССР по стандартам от 9 апреля 1979 г. № 1266 срок действия установлен с 01.01.1981 до 01.01.1986.
Настоящий стандарт распространяется на пластмассы с газопроницаемостью от 10^{- 18} до 2 \cdot 10^{- 12}\text{м } \cdot \text{Па}^{- 1} \cdot \text{с}^{- 1} и устанавливает манометрический метод определения их газопроницаемости.
Сущность метода заключается в определении объема газа, проходящего через единицу площади за единицу времени при определенной разности давления и постоянной температуре.
1. ОТБОР И ПОДГОТОВКА ОБРАЗЦОВ ДЛЯ ИСПЫТАНИЯ
1.1. Метод отбора образцов должен быть указан в нормативно-технической документации на пластмассу, утвержденной в установленном порядке.
1.2. Образцы для испытаний должны иметь форму диска с рабочей поверхностью 50 см2 и толщиной от 10^{- 3} до 10 мм.
Поверхность образца должна быть без видимых наружных дефектов.
1.3 Испытание проводят не менее чем на трех образцах.
2. АППАРАТУРА, ПРИБОРЫ И РЕАКТИВЫ
2.1 Для определения газопроницаемости применяют:
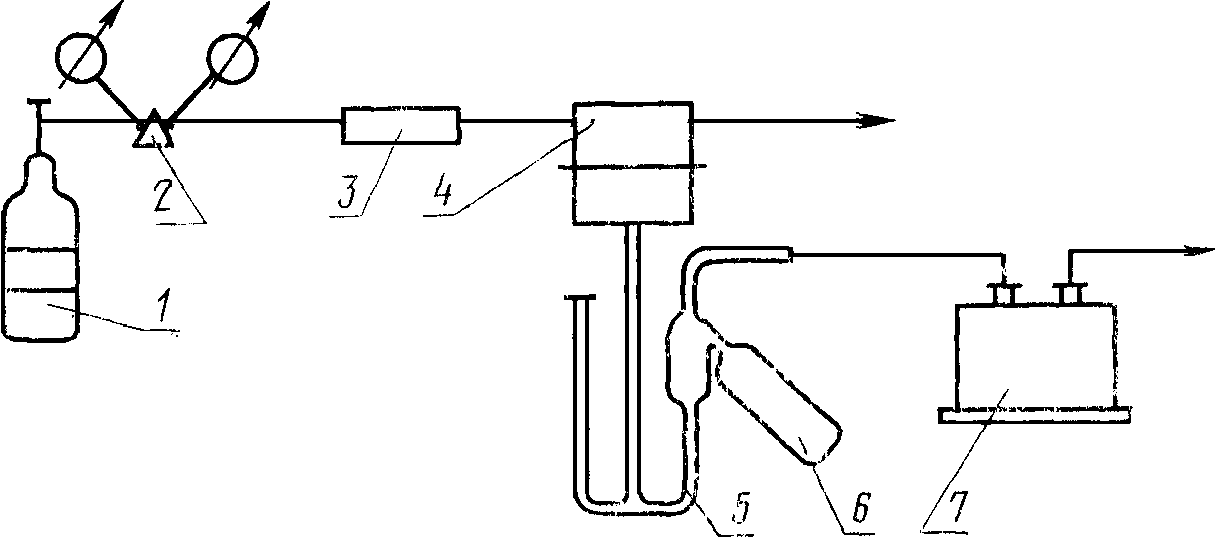
Установку (черт. 1), состоящую из баллона с индикаторным газом 1, редуктора 2, сушильной колонки 3 по ГОСТ 17784-72, металлической камеры 4, манометра 5 по ГОСТ 8625-77, с ценой деления 6 Па (0,05 мм рт. ст.), резервуара со ртутью 6, вакуумного насоса 7, создающего давление 14 Па (0,1 мм рт. ст.).
Термометр по ГОСТ 2823-73, с ценой деления 0,5 °C.
Стекло увеличительное или катетометр.
2.2. Металлическая камера (черт. 2, 3) состоит из двух частей. Верхняя часть имеет рабочий объем, соединенный с трубками для ввода и вывода индикаторного газа. В нижней части, представляющей собой плоскую полированную пластину диаметром 100 — 120 мм, по центру имеется выемка. В выемке (черт. 2), имеющей диаметр 60,0 мм и высоту 2 — 4 мм, помещается диск из спекшегося стекла или бронзы, на который укладывается испытуемый образец. Диск из спекшегося стекла или бронзы служит подставкой для испытуемого образца и не препятствует при этом прохождению газа. Допускается диаметр выемки (черт. 3), равный 20 мм. В выемке находится перфорированный диск и ниже незаполненное пространство. Общая глубина выемки 12 — 15 мм. Между образцом и диском помещают фильтровальную бумагу, диаметр которой должен быть равен внутреннему диаметру резиновой прокладки. Две части соединяют при помощи зажимного устройства. Для полной изоляции камеры от воздействия наружной атмосферы и предотвращения прохождения газа из верхней в нижнюю камеру, минуя испытуемый образец, применяют резиновую и фторопластовую прокладки.
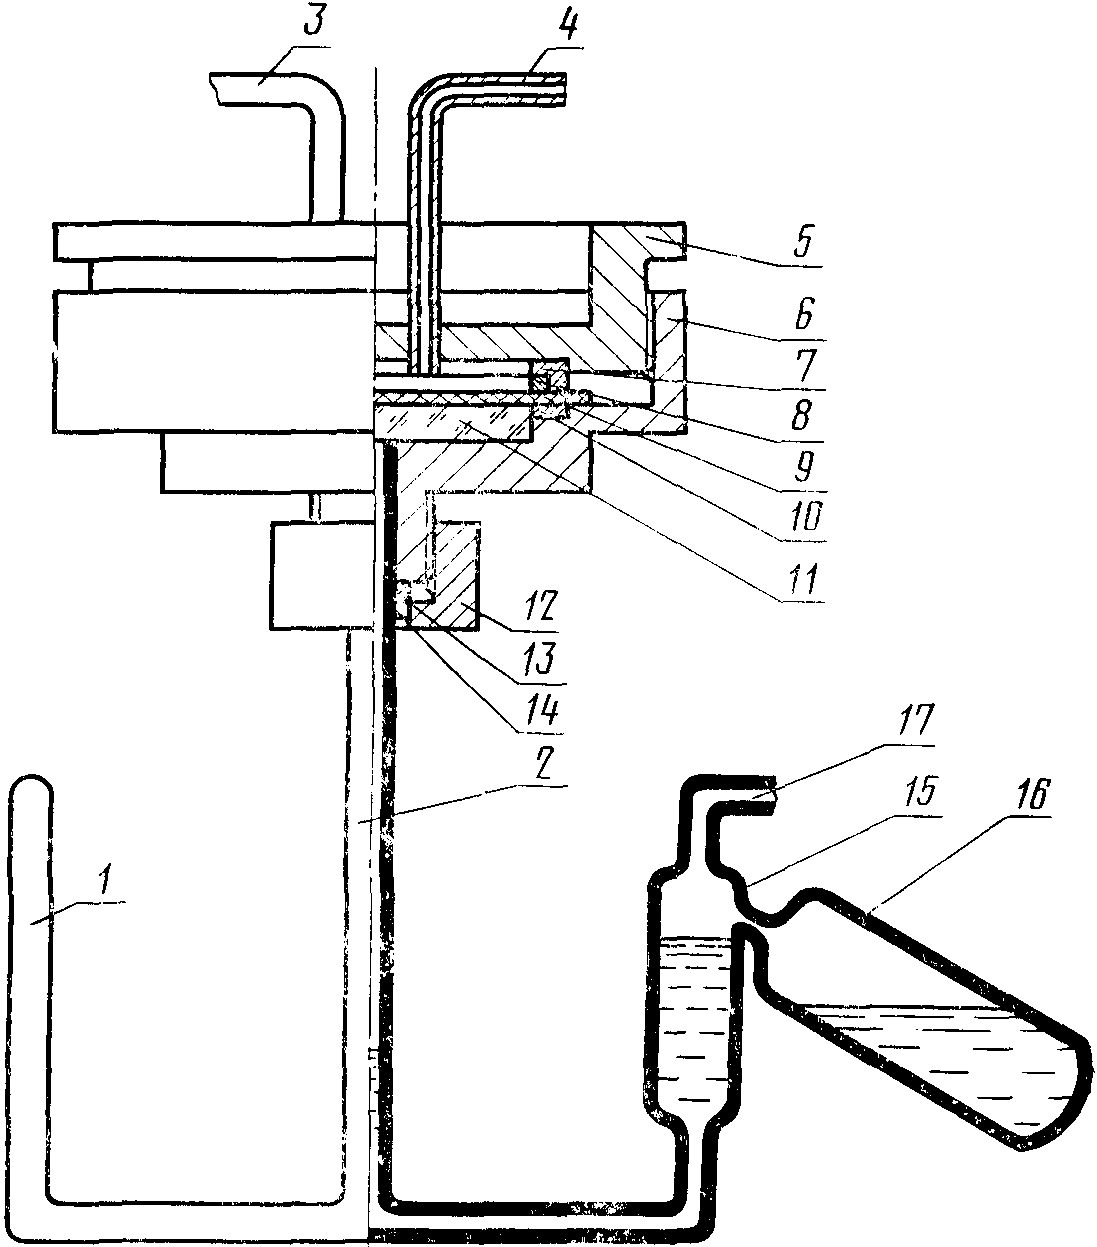
1 — U-образная трубка; 2 — калиброванная трубка;
3 — трубка для ввода газа; 4 — трубка для вывода газа;
5 — верхняя часть камеры; 6 — нижняя часть камеры;
7 — уплотняющее кольцо; 8 — фторопластовая прокладка;
9 — образец; 10 — резиновая прокладка;
11 — диск из спекшегося стекла или бронзы; 12 — гайка;
13 — резиновое кольцо; 14 — уплотняющее кольцо;
15 — расширенная часть трубки; 16 — резервуар с ртутью;
17 — трубка для соединения с вакуумным насосом
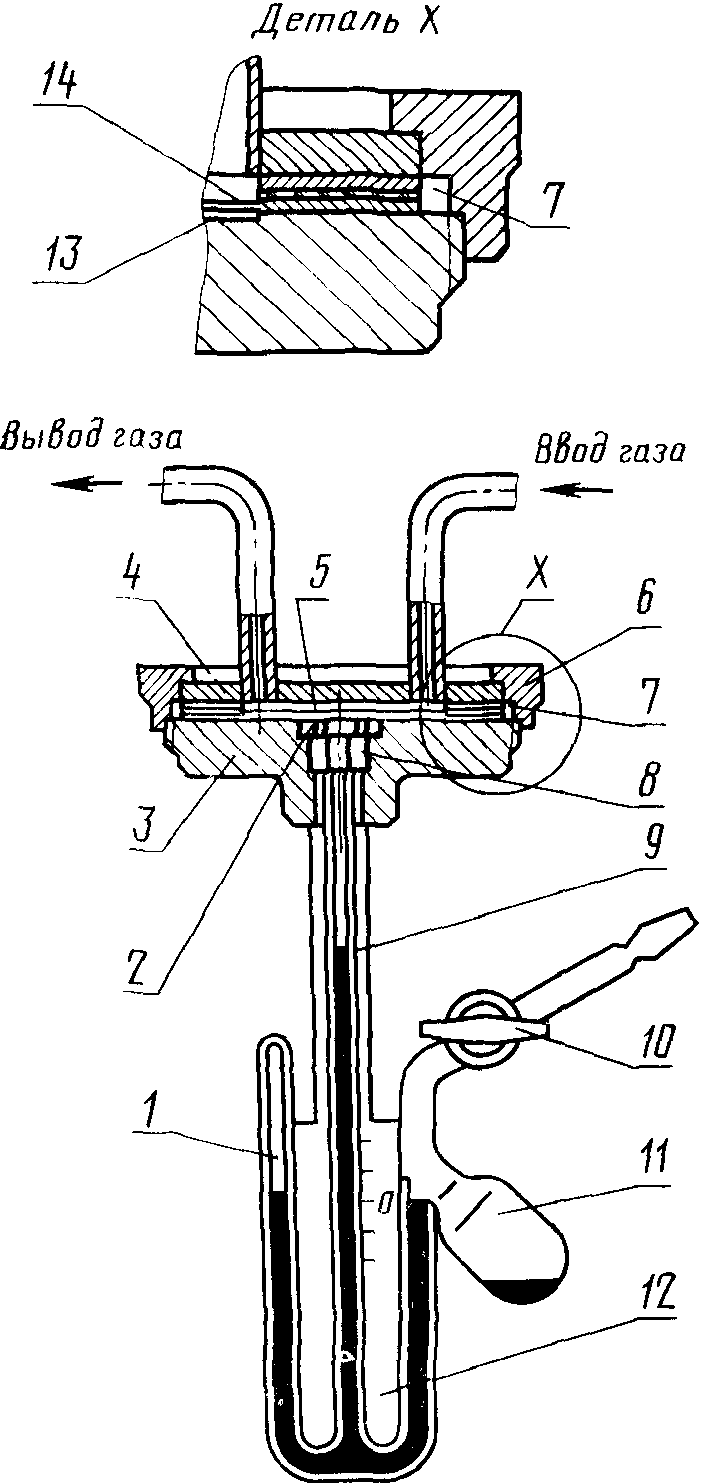
1 — U-образная трубка; 2 — перфорированный диск; 3 — нижняя часть камеры; 4 — верхняя часть камеры;
5 — рабочий объем верхней части камеры;
6 — зажимное устройство; 7 — резиновая прокладка; 8 — уплотнение: 9 — калиброванная трубка; 10 — запорный кран; 11 — резервуар с ртутью; 12 — шкала с ценой деления 0,5 мм; 13 — фильтровальная бумага; 14 — испытуемый образец
2.3. Калиброванная стеклянная трубка (см. черт. 2, 3), имеющая диаметр 1,5 — 2,0 мм и длину 200 — 400 мм, соединена с основанием металлической камеры накидной гайкой. Допускается применение других видов соединений, обеспечивающих герметичность узла. Градуированная шкала трубки должна иметь цену деления 0,5 мм.
2.4. U-образная трубка (см. черт. 2, 3) с внутренним диаметром 5 мм соединена с концом калиброванной трубки. Одно отверстие трубки запаяно, другое соединено с резервуаром для ртути и вакуумным насосом.
2.5. Резервуар для ртути соединен с ответвлением U-образной трубки через расширенную часть диаметром 20 мм (см. черт. 2) или непосредственно (см. черт. 3). Прибор с соединением резервуара через расширенную часть трубки применяют для методов испытания без переполнения ртути. Прибор с непосредственным соединением резервуара применяют для методов испытания с переполнением или без переполнения ртути. Когда применяют метод испытания без переполнения, U-образную трубку наполняют ртутью ниже уровня переполнения. При этом нулевая отметка шкалы находится ниже уровня переполнения и в расчеты необходимо внести поправку.
Когда применяют метод с переполнением ртути, U-образную трубку наполняют ртутью до уровня наполнения, соответствующего нулю шкалы. Во время испытания поддерживают постоянный уровень ртути.
3. ПОДГОТОВКА К ИСПЫТАНИЮ
3.1. Перед испытанием образцы кондиционируют по ГОСТ 12423-66 при температуре 23 +/- 2 °C. Испытания проводят при температуре 23 +/- 2 °C, если в нормативно-технической документации на пластмассу нет иных указаний.
3.2 Толщину образцов измеряют по ГОСТ 17035-71.
3.3. Ртуть наливают в резервуар в таком количестве, чтобы после заполнения в калиброванной трубке и обоих ответвлениях U-образной трубки уровень ртути находился на нуле.
3.4. Образец устанавливают в нижнюю часть камеры, на него помещают прокладку и затем верхнюю часть камеры.
3.5 Герметично соединяют две части камеры.
4. ПРОВЕДЕНИЕ ИСПЫТАНИЯ
4.1. Включают насос и устанавливают в нижней части камеры давление около 27 Па (0,2 мм рт. ст.).
4.2. Прибор наклоняют для заполнения ртутью капилляра и ответвлений U-образной трубки. Затем укрепляют прибор так, чтобы калиброванная трубка была в вертикальном положении. Проверяют уровень ртути, который должен быть одинаковым в калиброванной трубке и ответвлениях U-образной трубки и должен соответствовать нулевой отметке.
4.3. Баллон с индикаторным газом соединяют через сушильную колонку с металлической камерой и медленно подают газ на протяжении всего испытания.
4.4. Величину уровня ртути h в калиброванной трубке записывают как функцию времени t. При испытании необходимо следить, чтобы разность уровней ртути в обоих ответвлениях U-образной трубки составляла не более 2 мм. Если уровень ртути в закрытом ответвлении поднимается над уровнем в другом ответвлении, то наблюдается утечка, которую устраняют.
4.5. Испытания проводят до тех пор, пока колебания уровня ртути через равные промежутки времени не станут постоянными или постепенно не будут уменьшаться в течение пяти-шести последовательных промежутков времени.
4.6. При испытании пластмасс, имеющих газопроницаемость менее 10^{- 14}\text{м } \cdot \text{Па}^{- 1} \cdot \text{с}^{- 1} , погрешность измерения уровня ртути должна быть не более 0,10 мм, при испытании пластмасс, имеющих газопроницаемость более 10^{- 14}\text{м } \cdot \text{Па}^{- 1} \cdot \text{с}^{- 1} — не более 0,25 мм. Для измерения уровня ртути используют увеличительное стекло или катетометр. При испытании пластмасс, имеющих газопроницаемость менее 10^{- 14}\text{м } \cdot \text{Па}^{- 1} \cdot \text{с}^{- 1} , погрешность измерения времени должна быть не более 60 с, при испытании пластмасс, имеющих газопроницаемость более 10^{- 14}\text{м } \cdot \text{Па}^{- 1} \cdot \text{с}^{- 1} — не более 5 с.
4.7. По окончании измерений ртуть сливают в резервуар, прибор заполняют воздухом, прекращают подачу газа и вынимают использованный образец.
4.8. Атмосферное давление измеряют и записывают по показанию барометра.
5. ОБРАБОТКА РЕЗУЛЬТАТОВ
5.1 Строят график зависимости уровня ртути h от времени t.
5.2. Газопроницаемость (G) в \text{м } \cdot \text{Па}^{- 1} \cdot \text{с}^{- 1} вычисляют в области равномерного прохождения газа, как среднее арифметическое не менее чем из трех определений, по формуле
G = 0,54 \cdot \frac{1}{T} \cdot \frac{V + 2ah}{H - ch} \cdot c \frac{dh}{dt} ,
где T — температура при испытании, К;
V — первоначальный объем нижней части камеры, м3;
a — внутреннее поперечное сечение калиброванной трубки, м2;
h — разность уровней ртути в калиброванной трубке в начале испытания и в момент времени t, м;
H — высота столба ртути барометра, м;
c — поправочный коэффициент, зависящий от прибора (для прибора с переполнением ртути c = 1; для прибора без переполнения: c = 1 + \frac{a}{u} , где u — внутреннее поперечное сечение обоих ответвлений U-образной трубки на уровне ртути, м2);
5.3 Результаты испытаний записывают в протокол, который должен содержать:
наименование и марку материала;
наименование предприятия-изготовителя;
наименование индикаторного газа и его относительная влажность;
среднее арифметическое газопроницаемости каждого образца;