ГОСТ 22908-78. Государственный стандарт Союза ССР. Алмазы в оправах. Технические условия
(утв. и введен в действие Постановление Госстандарта СССР от 19.01.1978 № 107)
(ред. от 01.03.1995)
Примечание
С 01.07.2003 до вступления в силу технических регламентов акты федеральных органов исполнительной власти в сфере технического регулирования носят рекомендательный характер и подлежат обязательному исполнению только в части, соответствующей целям, указанным в п. 1 ст. 46 Федерального закона от 27.12.2002 № 184-ФЗ. Документ введен в действие с 01.01.1979.
Утвержден и введен в действие Постановлением Госстандарта СССР
Dresser diamonds. Specifications
1 января 1979 года
1. Разработан и внесен Министерством станкостроительной и инструментальной промышленности СССР
В.А. Климов, канд. техн. наук (руководитель темы); Р.Ф. Кохан, канд. хим. наук; В.В. Авакян, Л.Я. Хозак, канд. техн. наук; А.М. Кунис
2. Утвержден и введен в действие Постановлением Государственного комитета СССР по стандартам от 19.01.78 № 107
Изменение № 3 принято Межгосударственным Советом по стандартизации, метрологии и сертификации (протокол № 6 от 21.10.94)
| Обозначение НТД, на который дана ссылка | Номер пункта, подпункта, раздела |
| ГОСТ 8.051-81 | 4.1 |
| ГОСТ 12.3.023-80 2.12 | |
| ГОСТ 15.001-88 | 3.4 |
| ГОСТ 1050-88 | 2.3 |
| ГОСТ 2848-75 | 2.4 |
| ГОСТ 9150-81 | 2.5 |
| ГОСТ 9953-82 | 2.4 |
| ГОСТ 16093-81 | 2.5 |
| ГОСТ 18088-83 Разд. 5 | |
| ГОСТ 19738-74 | 2.9 |
| ГОСТ 24705-81 | 2.5 |
| 6. Ограничение срока действия снято по Протоколу № 3-93 Межгосударственного Совета по стандартизации, метрологии и сертификации (ИУС 5-6 — 93) | |
| 7. Переиздание (март 1998 г.) с Изменениями № 1, 2, 3, утвержденными в сентябре 1983 г., июле 1987 г., марте 1995 г. (ИУС 1-84, 12-87, 6-95) | |
| Настоящий стандарт распространяется на алмазы в оправах, предназначенные для правки шлифовальных кругов прямого и фасонного профиля, и изготовляемые для нужд народного хозяйства и экспорта. | Требования стандарта в части разд. 1, 2 (кроме пп. 2.3 и 2.9), п. 3.1, разд. 4 и 5 являются обязательными, другие требования стандарта — рекомендуемыми. |
1. ТИПЫ И ОСНОВНЫЕ РАЗМЕРЫ
1.1. Алмазы в оправах должны изготовляться типов: 1 — цилиндрические; 2 — цилиндрические с головкой; 3 — конические; 4 — резьбовые.
1.2. Основные размеры алмазов в оправах должны соответствовать указанным на черт. 1 - 4 и в табл. 1 - 4.
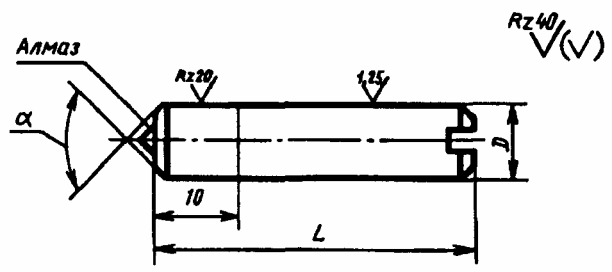
Примечание. По согласованию изготовителя с потребителем допускается изготовлять алмазы в оправах без шлица.
Примечания. 1. Предельное отклонение диаметра D на длине 10 мм не должно превышать +0,5 мм.
2. По согласованию изготовителя с потребителем допускается изготовлять алмазы в оправах диаметром D = 8 и 10 мм, длиной L = 25 и 50 мм с весовыми группами алмаза 0,05 — 0,10 и 0,11 — 0,20 кар.
3. По требованию потребителя допускается изготовлять алмазы в оправах длиной L, отличающейся от указанной в табл. 1.
Для алмазов в оправах диаметром D = 7 мм шероховатость поверхности Ra — 1,25 мкм и предельные отклонения по f9 на всей длине.
Пример условного обозначения алмаза в оправе типа 1, диаметром D = 8 мм, длиной L = 50 мм, с алмазом массой 0,31 — 0,40 карата, с углом \alpha = 90°:
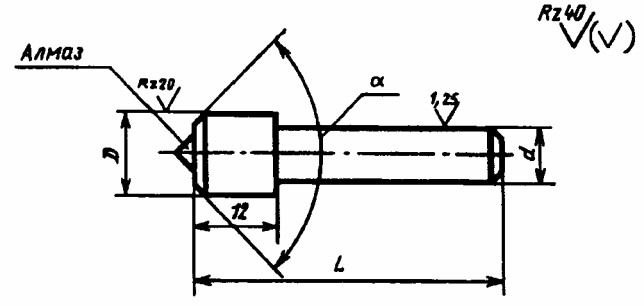
Примечания. 1. По согласованию изготовителя с потребителем допускается изготовлять алмазы в оправах диаметром D = 10 мм, длиной L = 32 мм и диаметром D = 12 мм, длиной L = 32 и 50 мм с весовыми группами алмаза 0,05 — 0,10 и 0,11 — 0,20 кар.
2. По требованию потребителя допускается изготовлять алмазы в оправах длиной L, отличающейся от указанной в табл. 2.
Пример условного обозначения алмаза в оправе типа 2 диаметром d = 6 мм, длиной L = 32 мм, с алмазом массой 0,31 — 0,40 карата, с углом \alpha = 120.
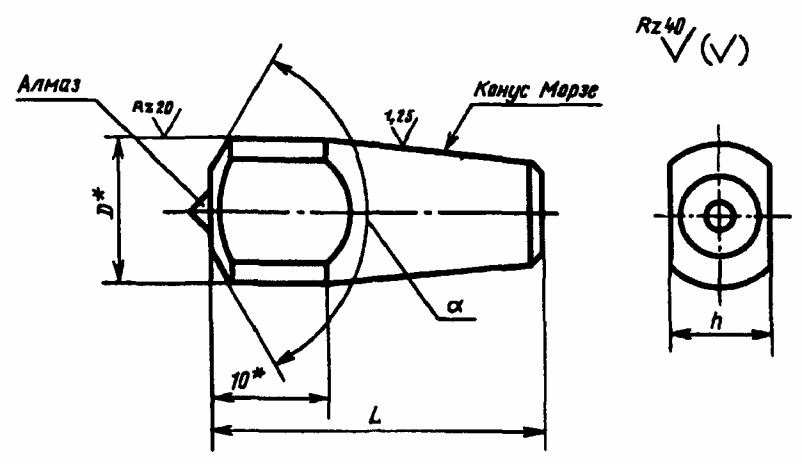
Примечания. 1. По согласованию изготовителя с потребителем допускается изготовлять алмазы в оправах с весовыми группами алмаза 0,05 — 0,10, 0,11 — 0,20, 0,21 — 0,30 кар.
Пример условного обозначения алмаза в оправе типа 3 диаметром D = 10,3 мм, с алмазом массой 0,41 — 0,60 карата с углом \alpha = 120:
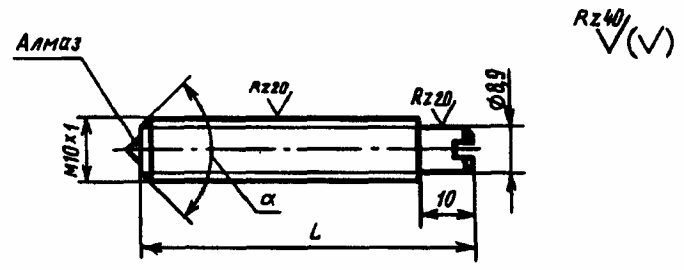
Примечания. По согласованию изготовителя с потребителем допускается изготовлять алмазы в оправах длиной L = 50 мм с весовой группой алмаза 0,05 — 0,10 кар.
2. По требованию потребителя допускается изготовлять алмазы в оправах длиной L, отличающейся от указанной в табл. 4.
Пример условного обозначения алмаза в оправе типа 4 длиной L = 50 мм, с алмазом массой 0,31 — 0,40 карата с углом \alpha = 120°:
(Измененная редакция, Изм. № 2.)
1.3. Алмазы в оправах должны изготовляться с углом державки \alpha = 90° — для правки кругов фасонного профиля и с углом державки \alpha = 120° — для правки кругов прямого профиля.
2. ТЕХНИЧЕСКИЕ ТРЕБОВАНИЯ
2.1. Алмазы в оправах должны изготовляться в соответствии с требованиями настоящего стандарта по рабочим чертежам, утвержденным в установленном порядке.
2.2. Для изготовления алмазов в оправах должно применяться алмазное сырье XII группы, подгрупп а, б, в, б-1 типа 1, подгрупп а, б, а-1, б-1 типа 2.
Примечание. Допускается применять алмазное сырье XII группы, подгруппы а 1-го и 2-го качества, XII группы, подгруппы б, XXXI группы, подгруппы а 1, 2, 3-го качества.
(Измененная редакция, Изм. № 2, 3.)
2.3. Державки должны изготовляться из стали марки 20 по ГОСТ 1050.
Допускается применение других марок сталей, по своим механическим свойствам не ниже указанной.
2.4. Размеры конусов державок — по ГОСТ 9953. Предельные отклонения по степени точности АТ7 ГОСТ 2848.
2.5. Резьба — по ГОСТ 9150 и ГОСТ 24705. Поле допуска резьбы — 8g по ГОСТ 16093.
(Измененная редакция, Изм. № 3.)
2.6 Предельные отклонения угла державки \alpha должны быть +/- 5°.
2.7. Неуказанные предельные отклонения размеров: валов — по h14, остальных — \pm \frac{IT14}{2} .
2.8. На поверхности державки не допускаются вмятины, острые кромки и следы коррозии, видимые невооруженным глазом.
Примечание. На торце державки со стороны алмаза допускаются следы обработки.
(Измененная редакция, Изм. № 2.)
2.9. Алмаз в державке должен крепиться пайкой серебряным припоем марок ПСр45 или ПСр50Кд по ГОСТ 19738.
Допускается крепление алмаза другими припоями или методами, обеспечивающими прочность крепления алмаза в державке.
2.10. На державке должны быть нанесены риски, указывающие направление вектора наибольшей твердости алмаза.
2.11 Смещение рабочей вершины алмаза относительно оси державки не должно быть более:
0,1 мм — для правки кругов фасонного профиля;
0,3 мм — для правки кругов прямого профиля.
2.12. Требования безопасной работы алмазов в оправах — по ГОСТ 12.3.023.
2.13. Удельная производительность инструмента из алмазного сырья XII группы, подгруппы а, типов 1 и 2, подгруппы а-1 типа 2, подгруппы в типа 1 при правке шлифовального круга характеристикой 24А 25 CMI 5K должна быть не менее 400 см3/мг, из алмазного сырья XII группы, подгрупп б, б-1 типов 1 и 2 — не менее 245 см3/мг при режиме правки по п. 4.5.
(Измененная редакция, Изм. № 2, 3.)
2.14 На державке алмаза в оправе должна быть четко нанесена следующая маркировка:
- товарный знак предприятия-изготовителя;
- масса алмаза в каратах;
- номер изделия по системе нумерации предприятия-изготовителя (на державках диаметром D свыше 7 мм).
2.15 Упаковка — по ГОСТ 18088.
2.14, 2.15. (Введены дополнительно, Изм. № 3.)
3. ПРАВИЛА ПРИЕМКИ
3.1. Для проверки соответствия алмазов в оправах требованиям настоящего стандарта проводят приемочный контроль и периодические испытания.
(Измененная редакция, Изм. № 2.)
3.2. Приемочному контролю на соответствие требованиям пп. 1.2; 2.4; 2.5; 2.8; 2.10; 2.11; 2.14 подвергаются все алмазы в оправах; на соответствие пп. 2.6 и 2.7 - 10% от партии, но не менее 2 шт.
Партия должна состоять из алмазов в оправах одного типоразмера, одновременно предъявленных к приемке по одному документу.
(Измененная редакция, Изм. № 3.)
3.3. Если при приемочном контроле установлено несоответствие требованиям стандарта более чем по одному контролируемому показателю, партию не принимают.
Если установлено несоответствие требованиям стандарта по одному из контролируемых показателей, проводят повторный контроль на удвоенном числе алмазов в оправах по всем показателям.
При наличии дефектов в повторной выборке партию не принимают.
(Измененная редакция, Изм. № 2.)
3.4. Периодическим испытаниям на соответствие требованиям п. 2.13 подвергают не менее 5 алмазов в оправах любого типоразмера не реже раза в год.
(Измененная редакция, Изм. № 2, 3.)
3.5. Допускается проведение периодических испытаний у потребителя в производственных условиях.
4. МЕТОДЫ КОНТРОЛЯ
4.1. Контроль алмазов в оправах проводится с помощью универсальных средств измерений в соответствии с требованиями ГОСТ 8.051.
(Измененная редакция, Изм. № 1.)
4.2. Выявление дефектов на рабочей части алмаза производят при увеличении 6^{x} .
4.3. Шероховатость поверхности державок алмазов в оправах контролируют визуально путем сравнения с эталонным образцом.
В местах маркировки шероховатость поверхности не контролируют.
4.4 Маркировку и наличие рисок контролируют осмотром.
4.5 Контроль требований п. 2.13 проводят при следующем режиме правки:
5. ТРАНСПОРТИРОВАНИЕ И ХРАНЕНИЕ
Транспортирование и хранение алмазов в оправах — по ГОСТ 18088.