ГОСТ 21937-76*. Межгосударственный стандарт. Полособульб горячекатаный несимметричный для судостроения. Сортамент
(введен в действие Постановлением Госстандарта СССР от 18.06.1976 № 1474)
(ред. от 01.06.1990)
Примечание
С 01.07.2003 до вступления в силу технических регламентов акты федеральных органов исполнительной власти в сфере технического регулирования носят рекомендательный характер и подлежат обязательному исполнению только в части, соответствующей целям, указанным в п. 1 ст. 46 Федерального закона от 27.12.2002 г. № 184-ФЗ. Документ введен в действие с 01.01.1978. Взамен ГОСТ 5353-52 в части полособульбовых несимметричных профилей.
ИСТОРИЯ ИЗМЕНЕНИЙ НОРМАТИВНО-ТЕХНИЧЕСКИХ АКТОВ
flowchart LR
  n0["ГОСТ 5353-50"]:::rst
  click n0 "https://bukva.ai/docs/gost-r-53297-2009" "ГОСТ 5353-50. Государственный общесоюзный стандарт. Сталь прокатная специальных профилей для судостроения. Сортамент (утв. Всесоюзным комитетом стандартов при Совмине СССР 24.05.19"
  n1["ГОСТ 5353-52"]:::rst
  n2["ГОСТ 21937-76*"]:::doc
  click n2 "https://bukva.ai/docs/gost-21937-76" "ГОСТ 21937-76*. Межгосударственный стандарт. Полособульб горячекатаный несимметричный для судостроения. Сортамент (введен в действие Постановлением Госстандарта СССР от 18.06.1976 "
  n1 --> n2
  n0 --> n1
classDef rst fill:#FFEBEB,stroke:#8B0000,color:#000;
classDef doc fill:#EBFFEB,stroke:#006400,color:#000;
classDef notEnt fill:#FFFFEB,stroke:#FF8C00,color:#000;
Утвержден и введен в действие Постановлением Госстандарта СССР от 18 июня 1976 г. № 1474
ПОЛОСОБУЛЬБ ГОРЯЧЕКАТАНЫЙ НЕСИММЕТРИЧНЫЙ ДЛЯ СУДОСТРОЕНИЯ
Hot-rolled steel. Unsymmetrical bulb section for chipbuilding. Dimensions
Взамен ГОСТ 5353-52 в части полособульбовых несимметричных профилей
Постановлением Государственного комитета стандартов Совета Министров СССР от 18 июня 1976 г. № 1474 срок введения установлен с 1 января 1978 года.
Ограничение срока действия снято по протоколу № 2-92 Межгосударственного Совета по стандартизации, метрологии и сертификации (ИУС 2-93).
Издание (июль 2000 г.) с Изменениями № 1, 2, 3, утвержденными в июне 1979 г., июне 1987 г., июне 1990 г. (ИУС 7-79, 11-87, 10-90).
Настоящий стандарт распространяется на стальные горячекатаные несимметричные полособульбы для судостроения.
(Измененная редакция, Изм. № 2, 3).
1.1. Поперечное сечение несимметричных полособульбов должно соответствовать указанному на чертеже.
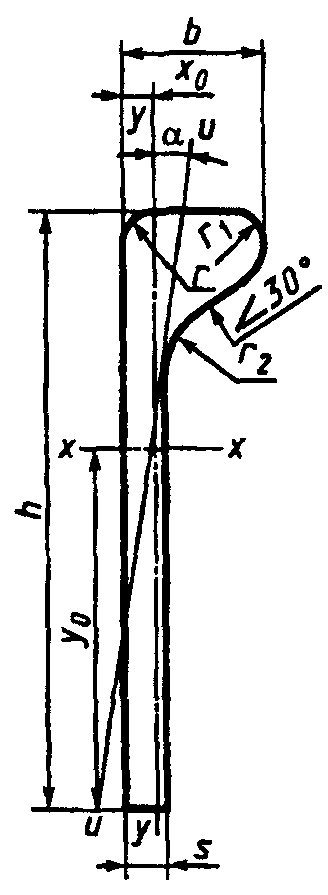
Обозначения к чертежу и табл. 1:
r — радиус закругления левой верхней части полки;
r_{1} — радиус закругления правой верхней части полки;
r_{2} — радиус закругления нижней части полки;
W_{x} — момент сопротивления изолированного полособульба;
W_{x}' — момент сопротивления полособульба с присоединенным пояском;
y_{0} — расстояние от центра тяжести.
Примечания. 1. Номер полособульба составлен из размера h в сантиметрах.
2. Масса 1 м профиля вычислена по номинальным размерам при плотности стали, равной 7,85 г/см3.
3. При вычислении W_{x}' площадь и толщина присоединенного пояска приняты равными полуторной площади и толщине полособульба.
4. Радиусы закругления, указанные на чертеже, даны для построения калибра и на полособульбах не проверяют.
1.2. Размеры полособульба, площадь поперечного сечения, масса 1 м, справочные величины должны соответствовать указанным в табл. 1.
1.2а. По точности прокатки полособульбы изготовляют:
(Введен дополнительно, Изм. № 2).
1.3. Предельные отклонения размеров полособульба должны соответствовать указанным в табл. 2.
(Измененная редакция, Изм. № 2).
1.4. Предельные отклонения от теоретической массы партии не должны превышать плюс 3 минус 5%.
1.4.2. Полособульбы всех номеров могут изготовляться только с плюсовыми или только с минусовыми предельными отклонениями по высоте или предельными отклонениями по массе.
(Измененная редакция, Изм. № 2).
1.5. Притупление углов нижнего торца стенки не должно превышать 0,3 от толщины стенки. Величина его обеспечивается технологией изготовления и на готовом полособульбе не проверяется.
(Измененная редакция, Изм. № 2).
1.6. Изменение уклона полки допускается в пределах +/- 2 °С. Величина его обеспечивается технологией изготовления и на готовом полособульбе не контролируется.
1.7. Неперпендикулярность наружной грани полки относительно плоскости стенки не должна выводить высоту полособульба за предельные отклонения.
1.8 Полособульбы изготовляют длиной от 4 до 20 м:
от 4 до 10 м — для полособульбов № 5 — 6,
от 4 до 12 м — для полособульбов № 7 — 12,
от 4 до 20 м — для полособульбов № 14 — 24;
ограниченной длины в пределах немерной.
(Измененная редакция, Изм. № 2).
1.8.1 Длина полособульба оговаривается в заказе.
1.8.2, 1.9. (Исключены, Изм. № 2).
1.10 Предельные отклонения по длине полособульба мерной длины или кратной мерной не должны превышать:
+40 мм — при длине полособульба до 8 м;
+60 мм — при длине полособульба от 8 до 12 м;
+80 мм — при длине полособульба свыше 12 м.
По требованию потребителя предельные отклонения по длине должны быть +5 мм на каждый 1 м длины, но не более +80 мм при длине полособульба свыше 8 м.
1.11. Смятие концов не должно выводить полособульб за предельные отклонения по длине.
1.10, 1.11. (Измененная редакция, Изм. № 2).
1.12. Кривизна полособульбов в плоскостях стенки и полки I класса не должна превышать 0,3% измеряемой длины, II класса — 0,6% измеряемой длины.
Для полособульбов № 8 и 10, I класса, изготовляемых без термического упрочнения, кривизна не должна превышать 0,25% измеряемой длины.
(Измененная редакция, Изм. № 2, 3).
1.13. Контроль размеров, кривизны полособульбов в плоскостях стенки и полки производят на расстоянии не менее 500 мм от торцов полособульбов.
(Измененная редакция, Изм. № 3).
Разделы 2 — 5. (Исключены, Изм. № 3).