ГОСТ 21751-76*. Государственный стандарт Союза ССР. Герметики. Метод определения условной прочности, относительного удлинения в момент разрыва и относительной остаточной деформации после разрыва
(введен в действие Постановлением Госстандарта СССР от 27.04.1976 № 949)
(ред. от 01.07.1982)
Введен в действие Постановлением Государственного комитета стандартов Совета Министров СССР от 27 апреля 1976 г. № 949
ГОСУДАРСТВЕННЫЙ СТАНДАРТ СОЮЗА ССР
МЕТОД ОПРЕДЕЛЕНИЯ УСЛОВНОЙ ПРОЧНОСТИ, ОТНОСИТЕЛЬНОГО УДЛИНЕНИЯ В МОМЕНТ РАЗРЫВА И ОТНОСИТЕЛЬНОЙ ОСТАТОЧНОЙ ДЕФОРМАЦИИ ПОСЛЕ РАЗРЫВА
strength, ultimate elongation at break
and deformation set after break
Постановлением Государственного комитета стандартов Совета Министров СССР от 27 апреля 1976 г. № 949 срок введения установлен
Проверен в 1982 г. Постановлением Госстандарта от 14.07.82 № 2640 срок действия продлен
Переиздание, март 1983 г. с Изменением № 1, утвержденным в июле 1982 г. (ИУС № 10-1982 г.).
Настоящий стандарт распространяется на эластичные герметики и устанавливает метод определения условной прочности, относительного удлинения в момент разрыва и относительной остаточной деформации после разрыва.
Сущность метода заключается в растяжении образцов с постоянной скоростью при заданной температуре до разрыва, измерении силы и удлинения образца в момент разрыва и вычислении относительной остаточной деформации после разрыва.
1. МЕТОД ОТБОРА ОБРАЗЦОВ
1.1. Образцы для испытаний должны быть изготовлены из одной партии герметика. Способ изготовления образцов должен соответствовать указанному в обязательном Приложении.
1.2 Образцы для испытания должны быть трех типов: 1, 2 и 3.
Тип образца указывают в технической документации на герметик.
1.3. Форма и размеры образцов в зависимости от типа должны соответствовать указанным на черт. 1 - 2 и в табл. 1.
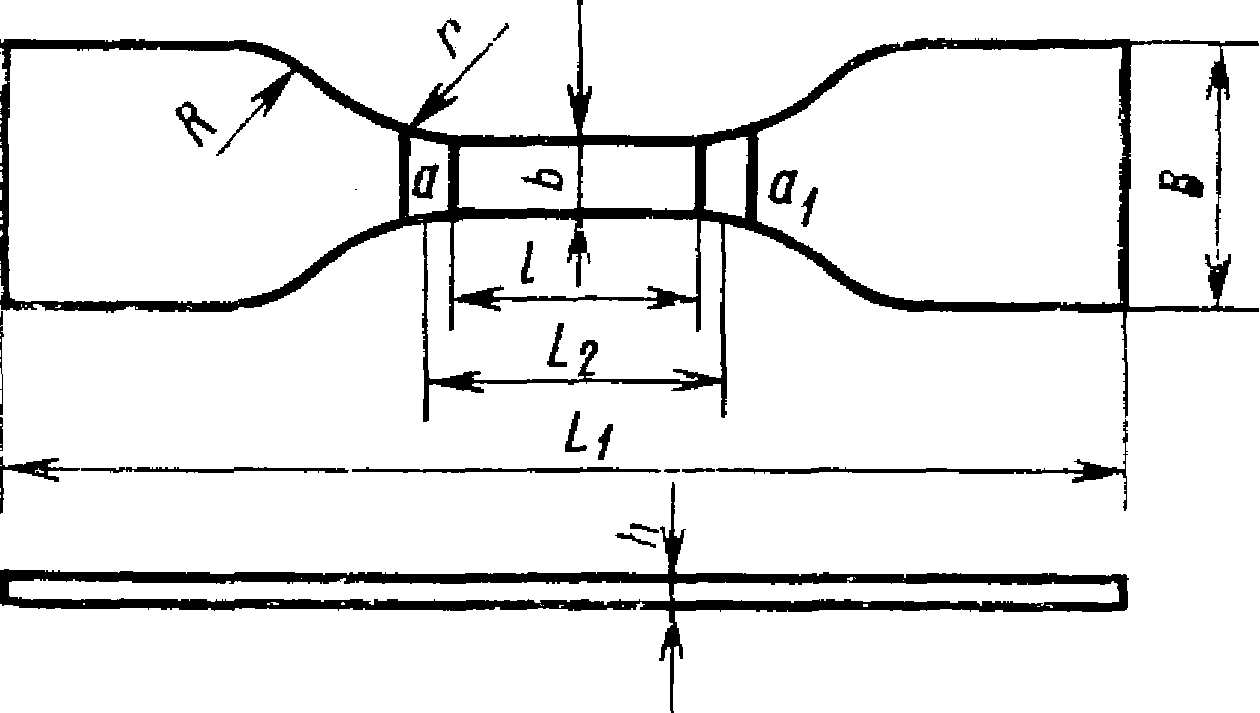
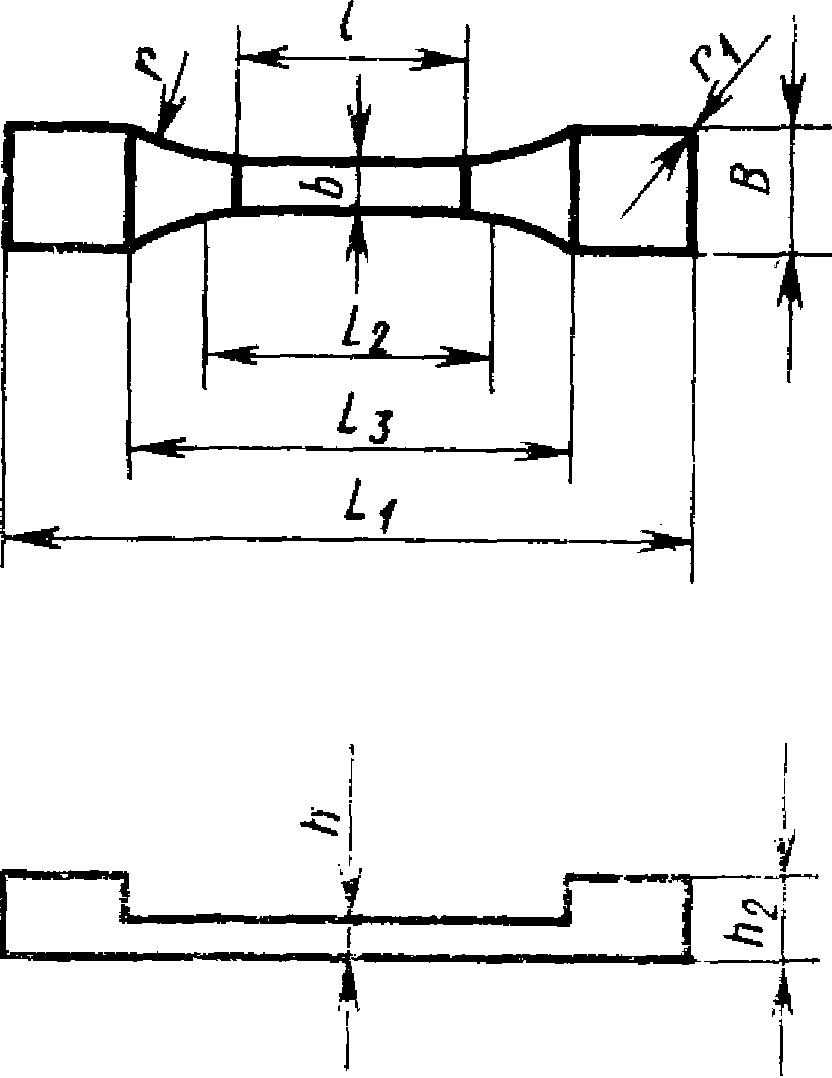
Разность между максимальной и минимальной толщиной образца в рабочем участке не должна превышать 0,2 мм.
1.4. Образцы не должны иметь раковин, надрывов и включений, видимых невооруженным глазом.
1.5 Для испытаний должно быть не менее пяти образцов.
2. АППАРАТУРА
2.1. Вырубные ножи. Форма и размеры ножей для вырубки образцов должны соответствовать указанным на черт. 3 - 4 и в табл. 2.
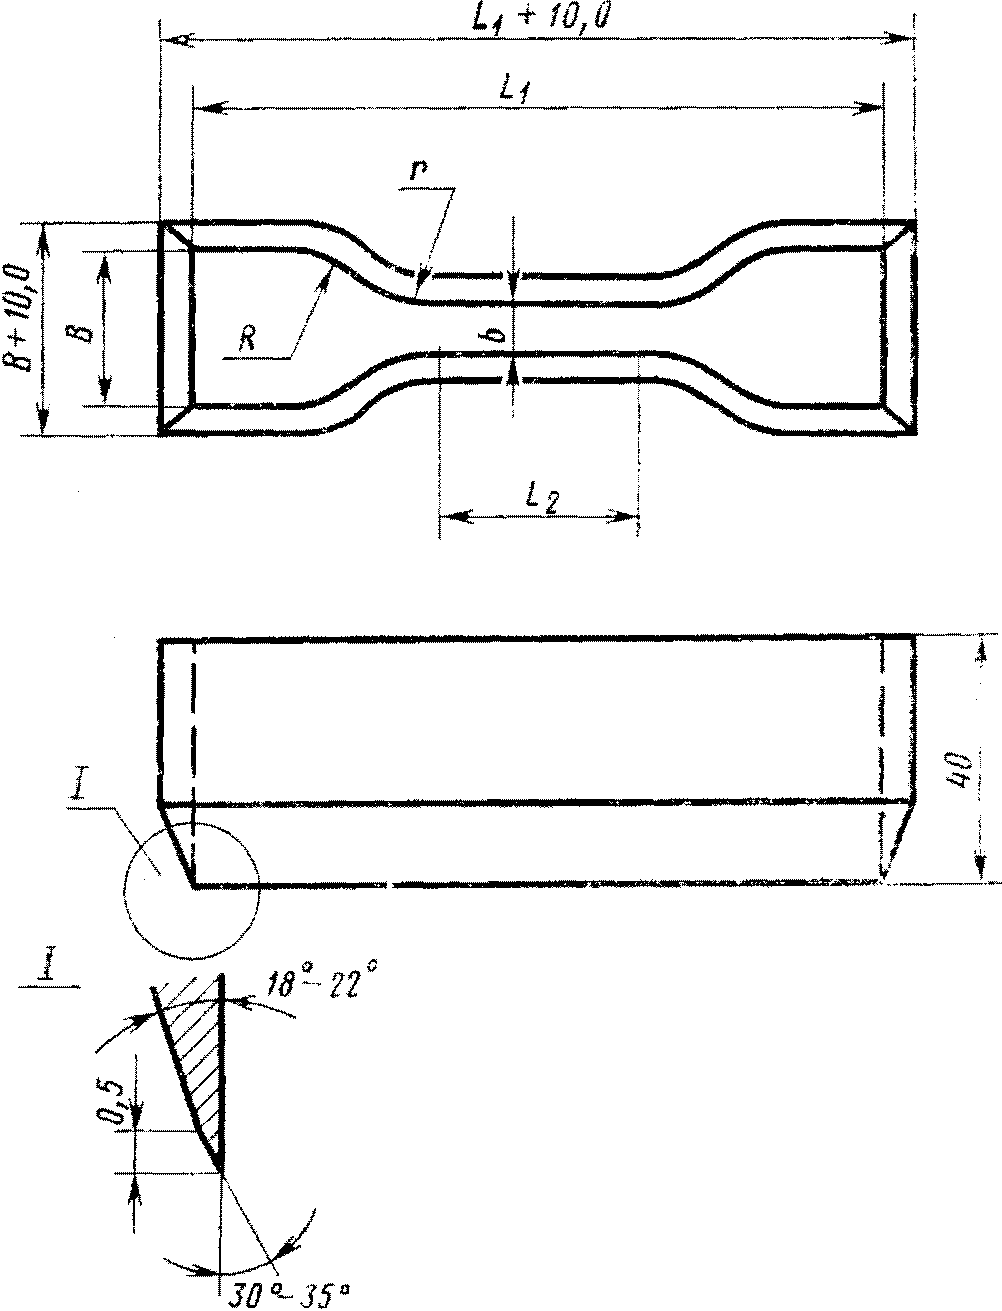
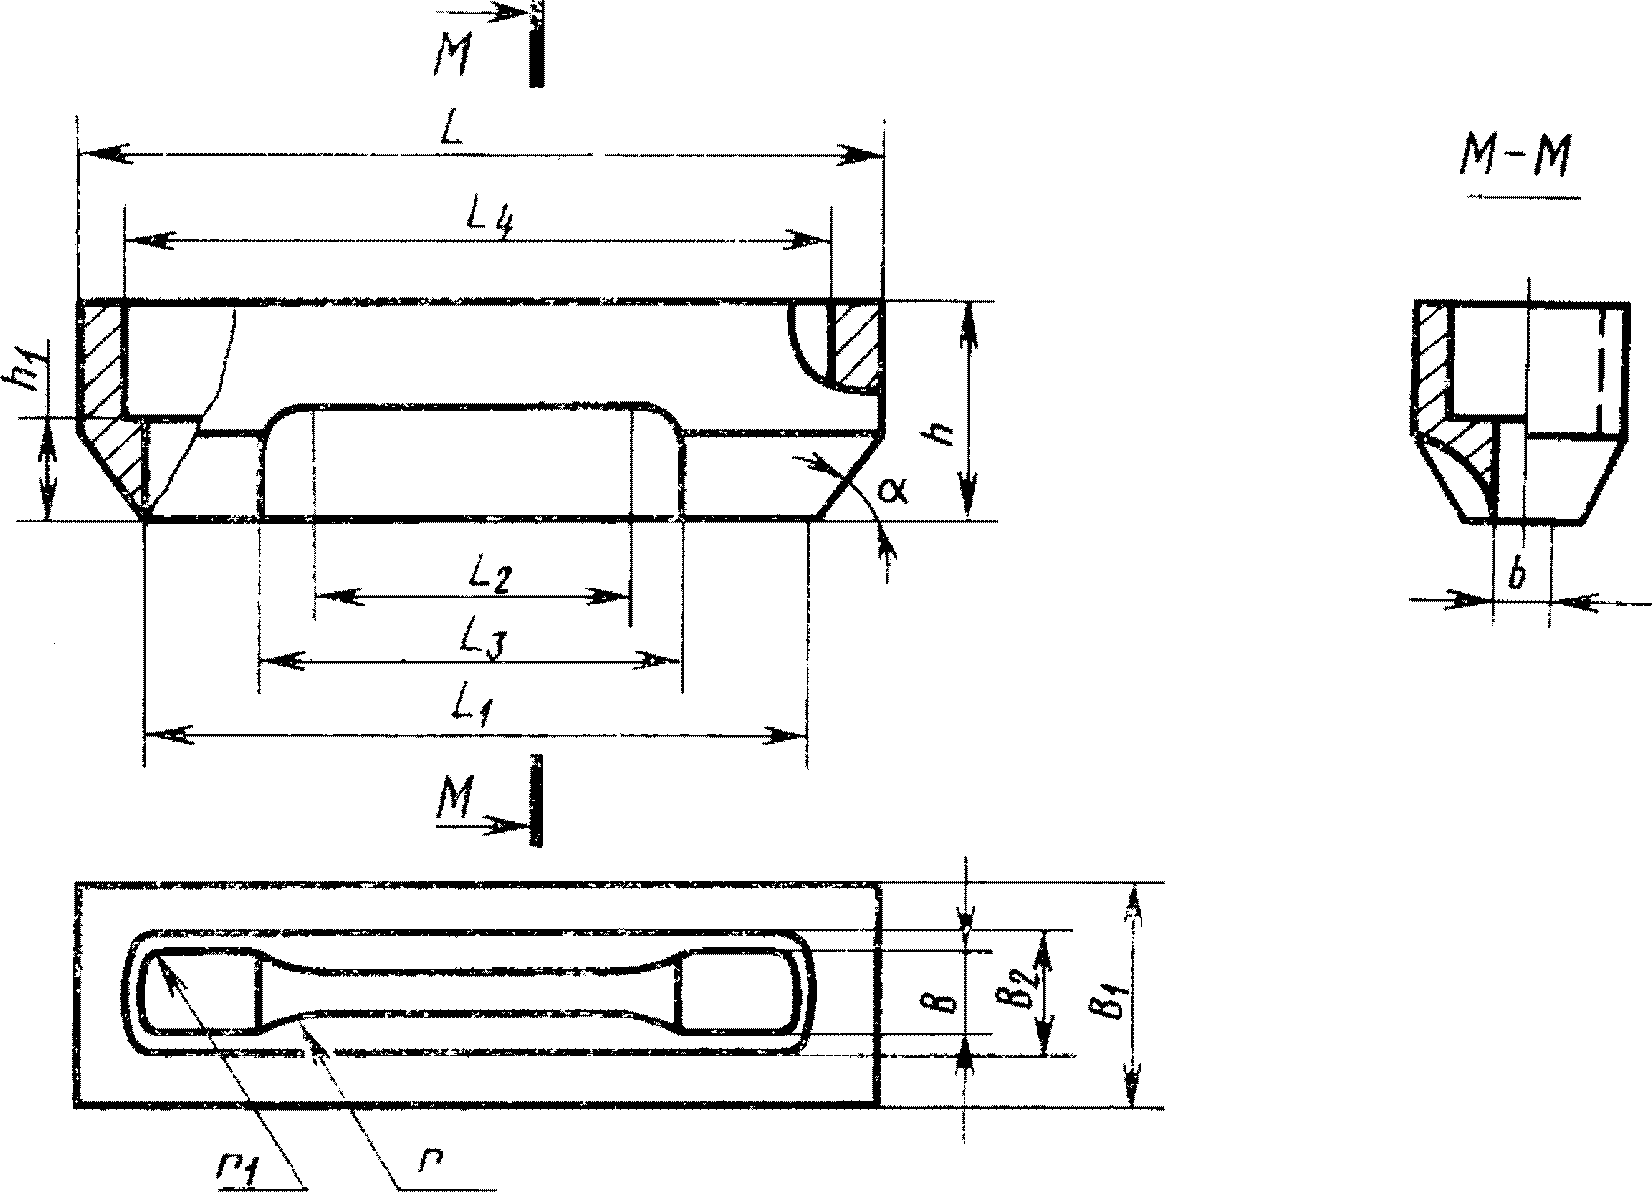
2.2. Угол заточки режущей кромки ножа для вырубки образцов типов 2 и 3 должен быть 50°.
2.3 Вырубные ножи не должны иметь повреждений на режущей кромке.
2.4. Разность между максимальной и минимальной шириной ножа в пределах рабочего участка не должна превышать 0,05 мм.
2.5 Разрывная машина — по ГОСТ 7762-74.
Допускается применение разрывной машины по ГОСТ 20480-75.
2.6. Разрывная машина должна быть снабжена криотермокамерой, обеспечивающей проведение испытаний при пониженных температурах от минус 100 до 0 °C с интервалом в 20 °C и погрешностью измерения не более +/- 2 °C;
при повышенных температурах — до 150 °C с погрешностью не более +/- 2 °C, от 150 до 200 °C с погрешностью не более +/- 3 °C и свыше 200 °C с погрешностью не более +/- 5 °C;
при стандартной лабораторной температуре (23 +/- 2) °C.
(Измененная редакция, Изм. № 1).
2.7. Разрывная машина должна обеспечивать скорость движения подвижного зажима 50, 100, 200 или 500 мм/мин.
2.8. Толщиномер по ГОСТ 11358-74, с ценой деления 0,01 мм и измерительным усилием от 0,785 до 1,961 H (от 80 до 200 гс).
(Измененная редакция, Изм. № 1).
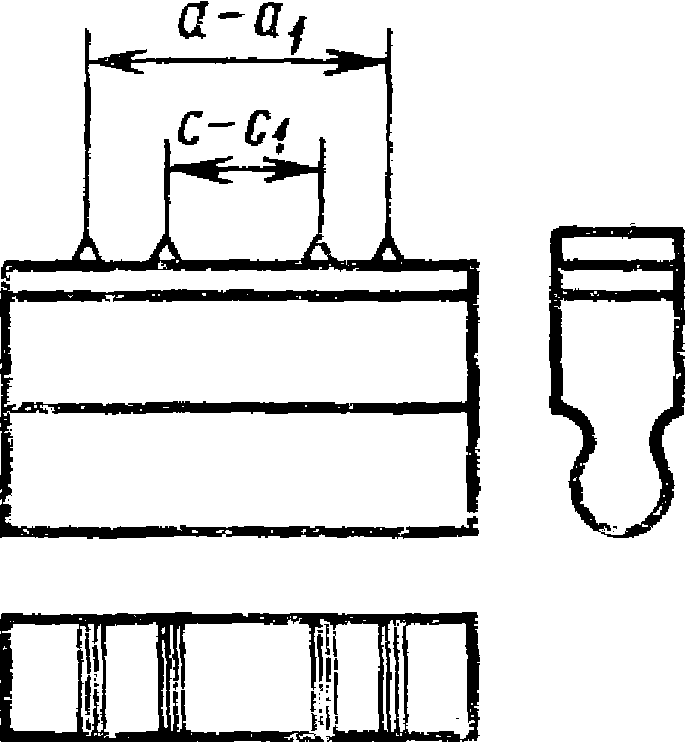
2.9. Штамп для нанесения меток на образцы, схема которого приведена на черт. 5.
3. ПОДГОТОВКА К ИСПЫТАНИЯМ
3.1. Замеряют толщину образца в рабочем участке не менее чем в трех точках и записывают среднее значение.
3.2. Отмечают рабочий участок (l) на узкой части образца с помощью параллельных меток в виде штрихов шириной не более 0,5 мм, которые наносят штампом.
3.3. Для обеспечения одинаковой установки образцов типа l в зажимах рекомендуется наносить установочные метки, расстояние между которыми должно быть (50 +/- 1) мм.
(Измененная редакция, Изм. № 1).
3.4. Метки должны быть нанесены симметрично относительно центра образца. Краска для нанесения меток не должна вызывать изменения свойств герметика, влияющих на результаты испытаний.
3.5 Образцы маркируют порядковым номером.
3.6. Образцы перед испытанием кондиционируют при температуре (23 +/- 2) °C не менее 1 ч.
(Измененная редакция, Изм. № 1).
4. ПРОВЕДЕНИЕ ИСПЫТАНИЙ
4.1. Образец для испытания закрепляют в зажимном устройстве разрывной машины.
Образец типа 1 закрепляют строго по меткам a - a_{1} так, чтобы ось образца совпадала с направлением растяжения.
При работе с самоподжимающими зажимами образец типа 1 закрепляют таким образом, чтобы метки a - a_{1} находились посередине наружной стороны поджимающих валиков.
Образцы типов 2 и 3 закрепляют в зажимах строго по краям наплывов.
4.2. Для проведения испытаний при пониженной температуре минус (20 +/- 2) °C, минус (40 +/- 2) °C, минус (60 +/- 2) °C, минус (80 +/- 2) °C и минус (100 +/- 2) °C или при стандартной лабораторной температуре (23 +/- 2) °C или при повышенной температуре (70 +/- 2) °C, (100 +/- 2) °C, (125 +/- 2) °C, (150 +/- 2) °C, (200 +/- 3) °C, (225 +/- 5) °C, (250 +/- 3) °C, (275 +/- 5) °C и (300 +/- 5) °C в криотермокамере разрывной машины устанавливают заданную температуру.
Температуру испытания устанавливают в соответствии с настоящим стандартом в технической документации на герметик.
4.3. Образцы выдерживают в криотермокамере (15 +/- 5) мин после установления в ней температуры испытания.
(Измененная редакция, Изм. № 1).
4.4. Проверяют нулевые установки приборов, измеряющих силу и удлинение, включают самопишущие приборы и приводят в действие механизм растяжения с заданной скоростью.
Скорость растяжения устанавливают в технической документации на герметик.
4.5. В момент разрыва образца фиксируют силу и длину рабочего участка (расстояние l_{\text{р}} между метками).
Допускается для образцов типа 2 и 3 измерять удлинение образца по расстоянию между наплывами, что соответствует расстоянию между зажимами.
4.6. При испытании при (23 +/- 2) °C части разорванного образца, освобожденные из зажимов, помещают на ровную поверхность и через 1 мин после разрыва измеряют расстояние (l_{1}) между метками двух сложенных по месту разрыва частей образца.
Измерение производят с погрешностью не более +/- 0,5 мм.
(Измененная редакция, Изм. № 1).
5. ОБРАБОТКА РЕЗУЛЬТАТОВ
5.1 Условную прочность герметика при растяжении до разрыва (f_{\text{р}}) в Па (кгс/см2) вычисляют по формуле
где P_{\text{р}} — сила, вызывающая разрыв образца, Н (кгс);
h — среднее арифметическое значение первоначальной толщины образца, м (см);
b — первоначальная ширина образца, м (см).
5.2 Относительное удлинение (\epsilon_{\text{р}}) в процентах вычисляют по формуле
где l_{\text{р}} — длина рабочего участка образца в момент разрыва, м (мм);
l_{\text{о}} — первоначальная длина рабочего участка образца, м (мм).
5.3 Относительную остаточную деформацию после разрыва (\Theta) в процентах вычисляют по формуле
где l_{1} — длина рабочего участка по двум сложенным вместе частям разорванного образца, м (мм).
(Измененная редакция, Изм. № 1).
5.4. За результат испытания принимают среднее арифметическое значение из показателей всех испытуемых образцов, кроме тех, у которых разрыв произошел не по рабочему участку или по месту с внутренним дефектом, а также тех, отклонения от среднего значения которых превышают установленное в технической документации на герметик. При этом минимальное количество образцов должно быть не менее трех.
5.5. Результаты испытаний сопоставимы на образцах одного типа, одной толщины, заготовленных одним способом и испытуемых в одинаковых условиях (температура, скорость).
5.6 Результаты испытаний записывают в протокол, который должен содержать следующие данные:
даты изготовления образцов и проведения испытания, марку герметика;
режим вулканизации образцов (продолжительность, температуру);
тип образца, толщину, ширину и сечение образца;
режим испытания (температуру, скорость растяжения);
силу, вызвавшую разрыв образца; условную прочность герметика при растяжении; длину рабочего участка образца в момент разрыва; относительное удлинение образца в момент разрыва; длину рабочего участка двух сложенных по месту разрыва частей образца через 1 мин после разрыва; относительное остаточное удлинение образца после разрыва;
среднее арифметическое значение определяемых показателей.
6. ТРЕБОВАНИЯ БЕЗОПАСНОСТИ
6.1. Во время работы в помещении должно находиться не менее двух человек. Помещение должно быть оборудовано приточно-вытяжной вентиляцией и средствами пожаротушения.
6.2. Аппаратура должна быть заземлена. Ремонт включенной аппаратуры не допускается.
6.3. При подготовке образцов необходимо соблюдать правила пожарной безопасности. Работающие должны быть обеспечены защитными перчатками и спецодеждой.
1. Образцы в зависимости от консистенции герметика готовят по пунктам, указанным ниже.
1.1. Изготовление пластин из пастообразных и тиксотропных герметиков (шпательного и кистевого способов нанесения).
1.1.1. Для изготовления образцов типа 1 пластины толщиной не менее 3 мм из металла, стекла, фторопласта или полиэтилена покрывают антиадгезионным составом (5 — 10%-ным раствором полиизобутилена по ГОСТ 13303-67 в бензине по ГОСТ 443-76, который затем сушат 10 — 15 мин, или парафином по ГОСТ 16960-79, или вазелином. Допускается применение других антиадгезионных составов, не влияющих на свойства герметика).
На покрытую составом пластину помещают шаблон (черт. 1), внутреннюю часть которого также смазывают антиадгезионным составом.
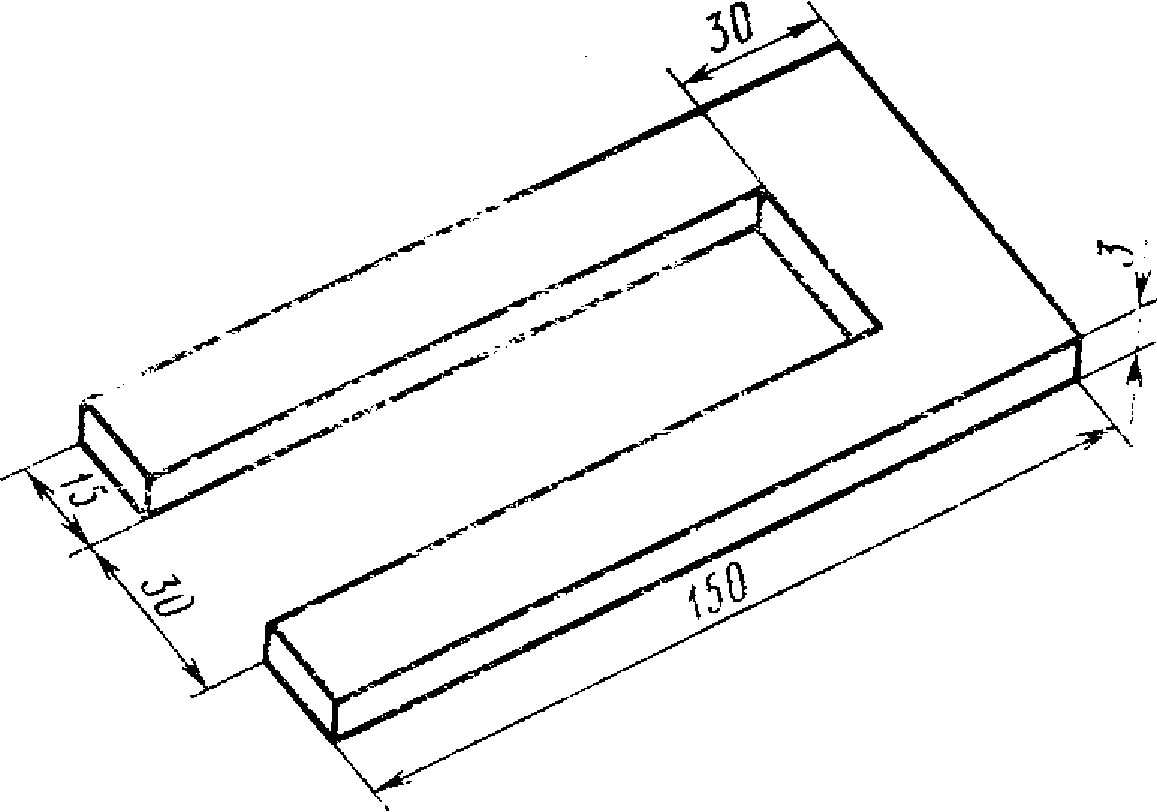
Шаблон заполняют герметиком, поверхность которого выравнивают пластинкой с ровными краями.
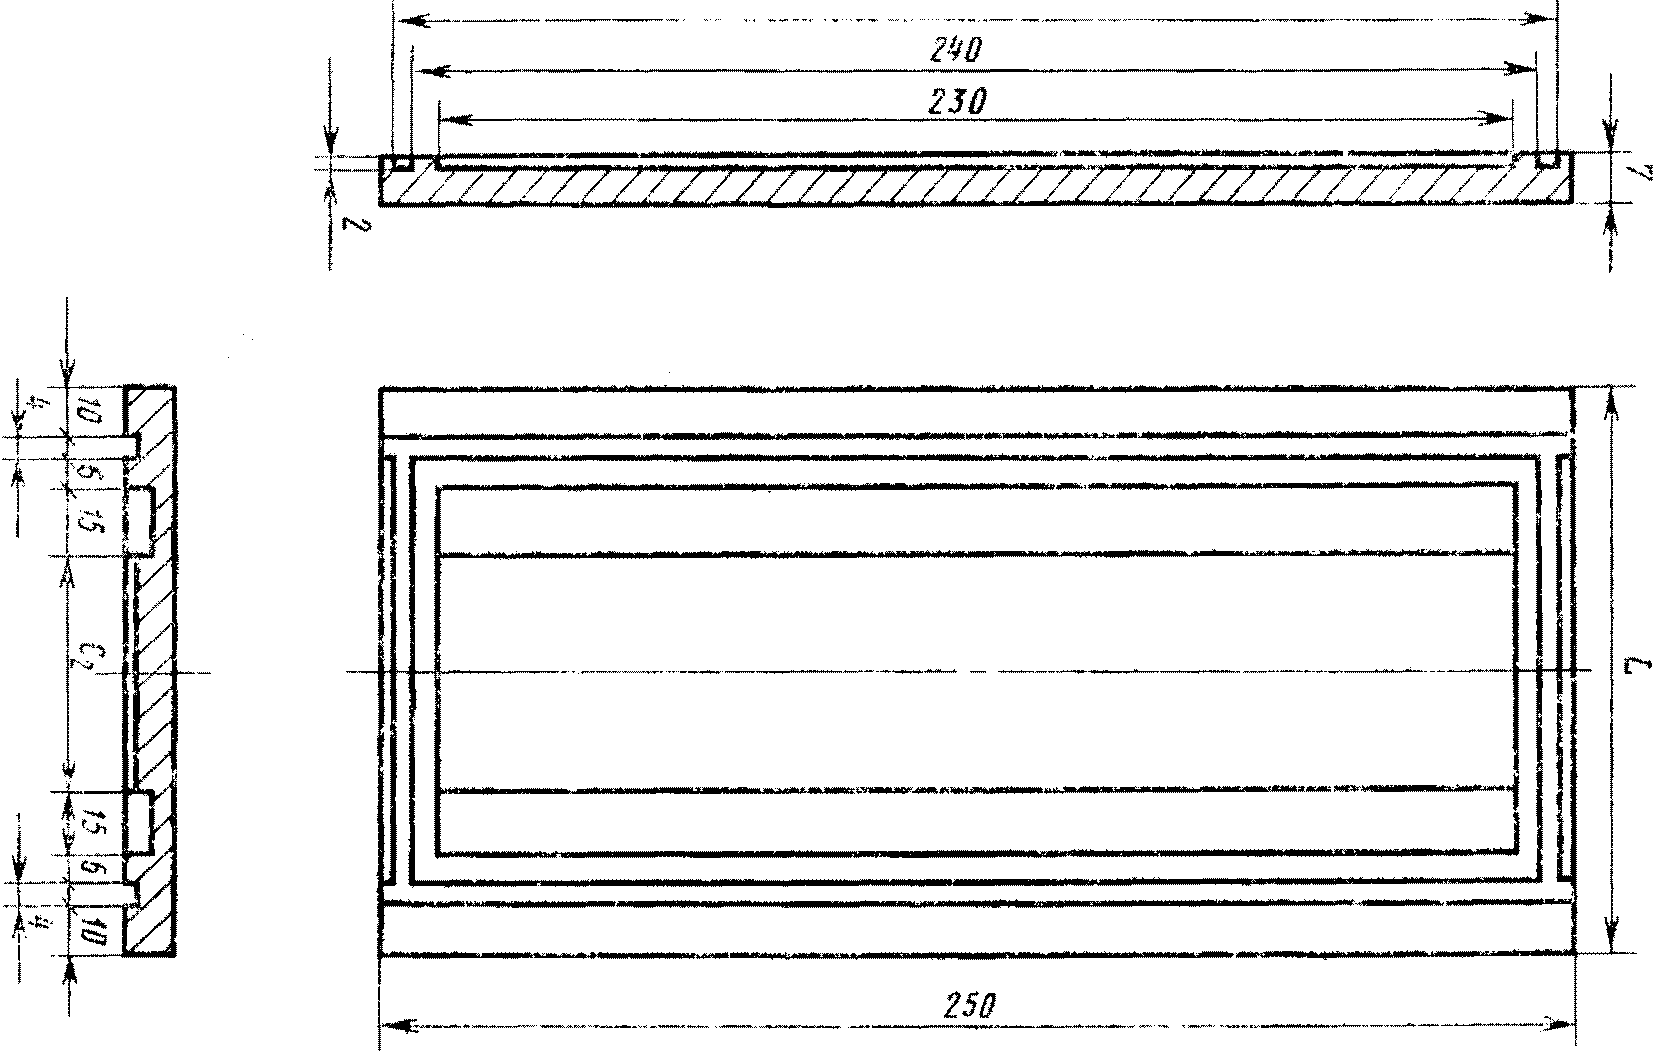
1.1.2. Для изготовления образцов типов 2 и 3 используют металлические формы, размеры которых приведены на черт. 2 и в таблице.
| Размеры | Типы образцов | |
| 2 | 3 | |
| L | 120 | 115 |
| C_{2} | 50 | 45 |
Формы смазывают, как указано в п. 1.1.1, заполняют герметиком и покрывают сверху металлической плитой, смазанной антиадгезионным составом.
1.1.3. Для уменьшения количества воздушных включений рекомендуется герметик вакуумировать или заполненную герметиком форму или шаблон выдержать на воздухе и поместить под пресс или груз.
Режим вакуумирования, выдержки на воздухе, давление подпрессовки или величину груза устанавливают в технической документации на герметик.
1.2. Изготовление пластин из вязкотекучих герметиков и герметиков заливочной консистенции.
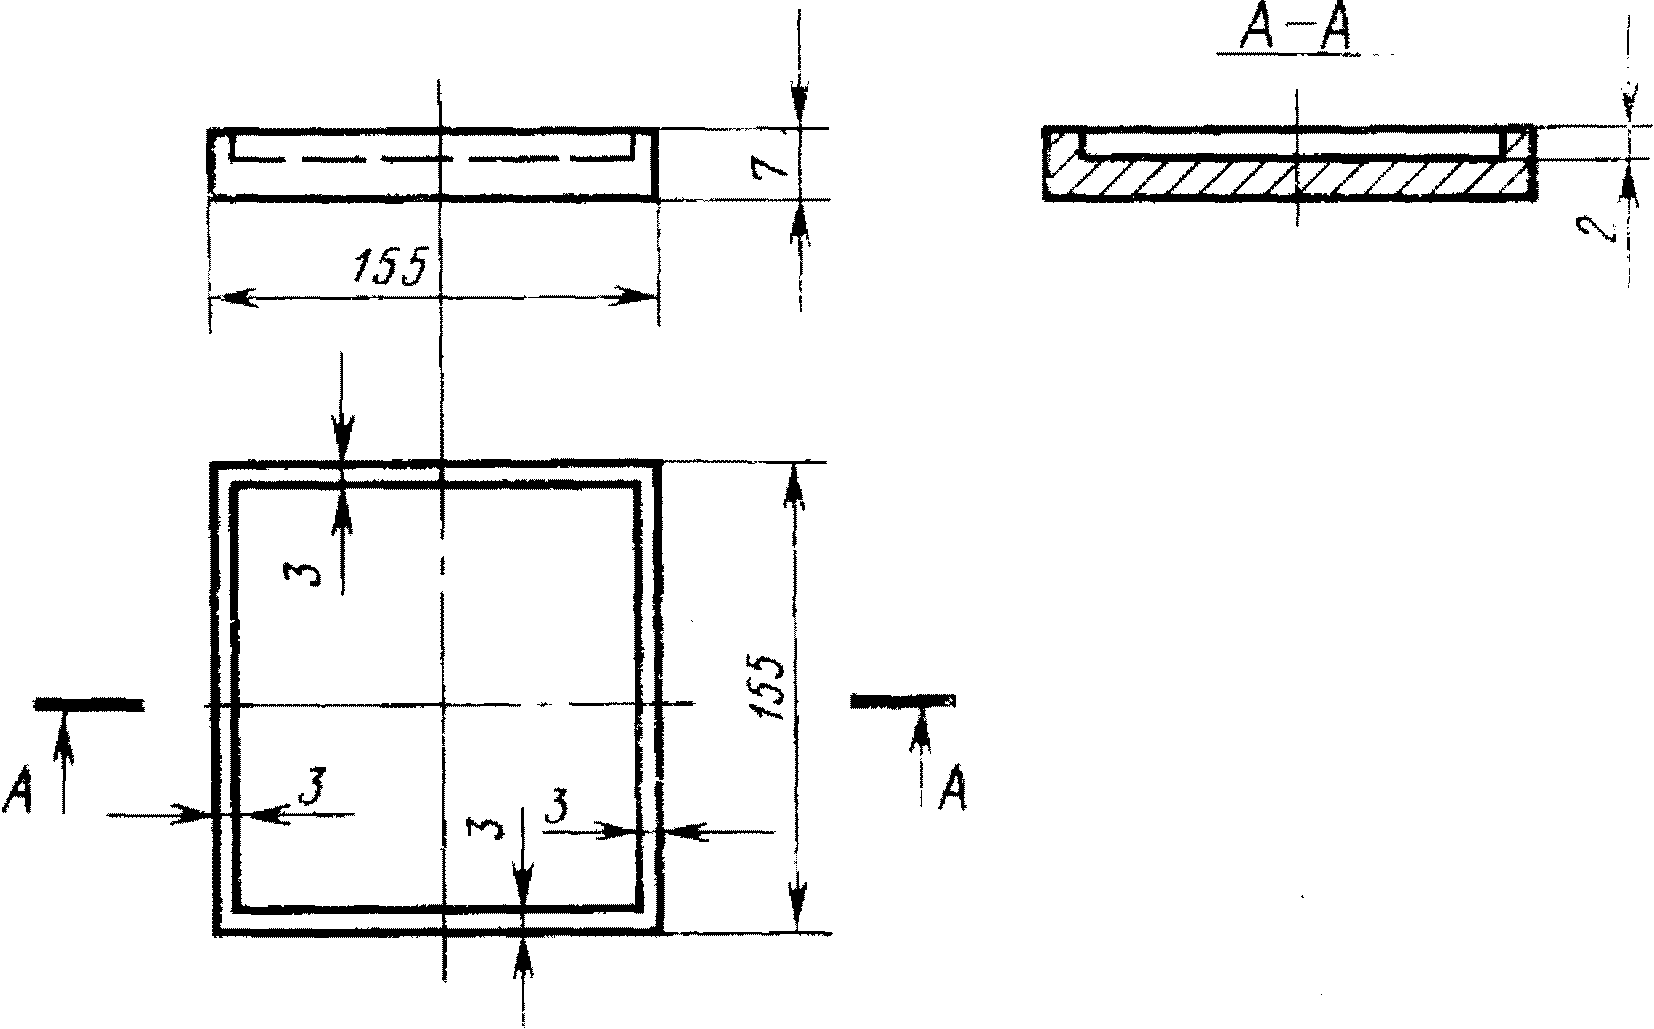
1.2.1. Пластины герметиков для образцов типа 1 готовят в формах (черт. 3), а типов 2 и 3 — в формах, указанных в п. 1.1.2.
1.2.2. Формы смазывают антиадгезионным составом, указанным в п. 1.1.1, и заполняют их при помощи кисти или путем заливки герметиком.
Количество слоев и режим сушки каждого слоя устанавливают в технической документации на герметик.
2. Приготовленные по пп. 1.1 и 1.2 пластины герметиков вулканизуют при стандартной лабораторной температуре или при повышенной температуре в термостате.
Способ и режим вулканизации указывают в технической документации на герметик.
Образцы, изготовленные из герметика горячего способа вулканизации, подвергают испытаниям не ранее чем через 6 ч и не позднее чем через 30 суток после вулканизации.
Образцы, изготовленные из герметика холодного способа вулканизации, выдерживают перед испытанием в соответствии с требованиями технической документации на герметик.