ГОСТ 21548-76*. Пайка. Метод выявления и определения толщины прослойки химического соединения
(введен в действие Постановлением Госстандарта СССР от 05.02.1976 № 346)
(ред. от 01.04.1988)
от 5 февраля 1976 г. № 346
МЕТОД ВЫЯВЛЕНИЯ И ОПРЕДЕЛЕНИЯ ТОЛЩИНЫ ПРОСЛОЙКИ ХИМИЧЕСКОГО СОЕДИНЕНИЯ
Brazing and soldering. Method for detecting and determination of chemicals interlayer thickness
Переиздание (январь 2001 г.) с Изменениями № 1, 2, утвержденными в августе 1981 г., апреле 1988 г. (ИУС 10-81, 7-86).
Настоящий стандарт устанавливает металлографический метод выявления и определения толщины прослойки химического соединения на границе паяемый материал — паяный шов или луженый слой.
Контроль наличия и толщины прослойки химического соединения производят при выборе припоя и материала изделия, выборе и изменении режима технологического процесса пайки и лужения и параметров паяного соединения, а также определении периода активации и скорости роста прослойки (см. Приложение 1).
(Измененная редакция, Изм. № 2).
1. ОТБОР ОБРАЗЦОВ
1.1. Шлифы для выявления и определения толщины прослойки химического соединения на границе паяемый материал — паяный шов или луженый слой изготовляют из паяных внахлестку или луженых образцов.
1.2. Число образцов для испытаний должно быть не менее пяти для каждого режима и сочетания материалов и припоя.
1.3. Форма и размеры образцов, паяемых внахлестку, должны соответствовать указанным на черт. 1.
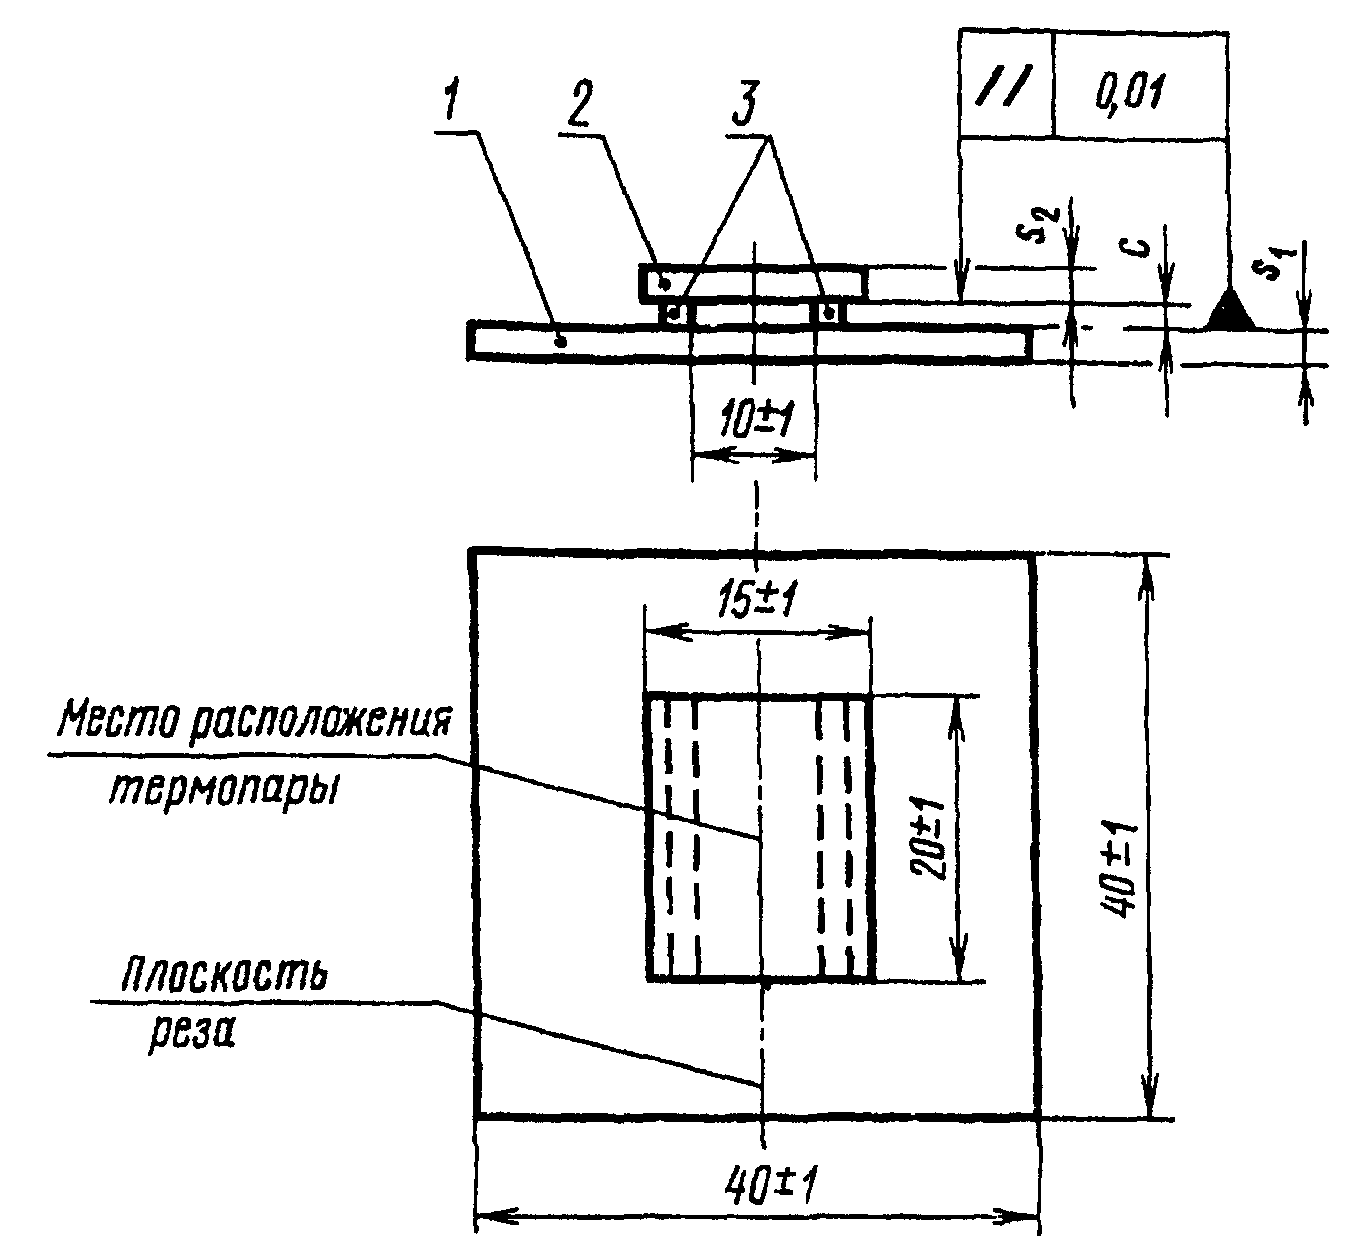
Толщина нижней s_{1} и верхней s_{2} пластин образца — [(1,0 ... 2,0) +/- 0,1] мм.
При толщине паяемого материала более 2,0 мм допускается обработка пластин до требуемой толщины со стороны, не подлежащей пайке.
Примечание. В случае определения толщины прослойки химического соединения в паяном шве, соединяющем металлокерамический твердый сплав с металлом, толщина пластины 2 твердого сплава — [(1,0 ... 6,0) +/- 0,1] мм.
1.4. Для воспроизведения условий лужения или пайки погружением используют образцы, форма и размеры которых должны соответствовать указанным на черт. 2.
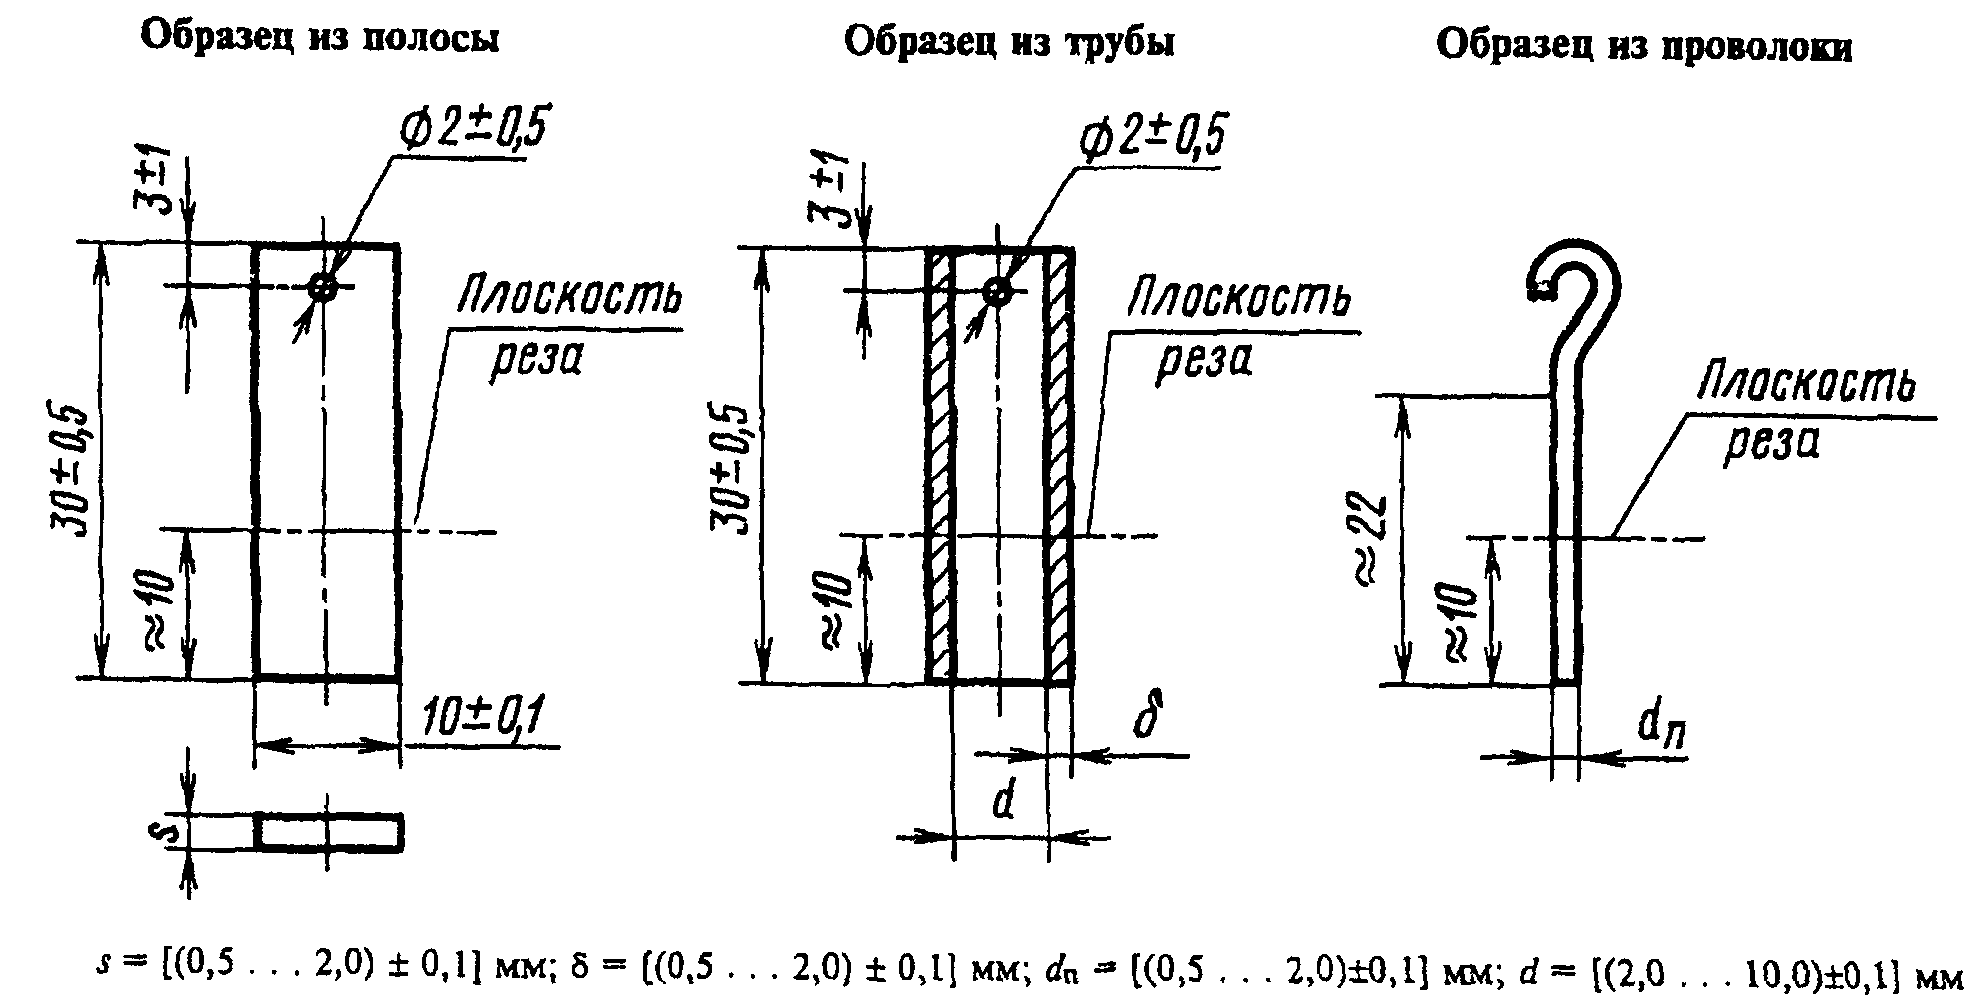
Для драгоценных и редких металлов допускается применение образцов меньшей толщины при условии сохранения равномерности зазора при пайке.
1.5. Образцы следует вырезать любым способом, не вызывающим изменений в их структуре.
1.6. Образцы маркируют номером партии или условным индексом на нерабочей части, к образцу из проволоки крепят бирку для маркировки.
2. ПОДГОТОВКА К ИСПЫТАНИЮ
2.1 Подготовка к испытанию образца внахлестку
2.1.1. Способ подготовки поверхности образцов, форму и размещение припоя и величину зазора устанавливают в соответствии с технологическим процессом изготовления паяного изделия.
При отсутствии регламентированной подготовки поверхности выбор способа подготовки и шероховатости поверхности — по результатам испытаний ГОСТ 20485-75, ГОСТ 23904-79 и настоящего стандарта.
Примечание. При укладке припоя у зазора его следует размещать у меньшей стороны верхней пластины.
2.1.2. Зазор (с) между пластинами (черт. 1) следует устанавливать прокладками (3) — проволокой или полосками.
Допускается устанавливать зазор путем изготовления паза на одной из пластин как указано в п. 1.5. Форма и размеры паза должны соответствовать указанным на черт. 3.
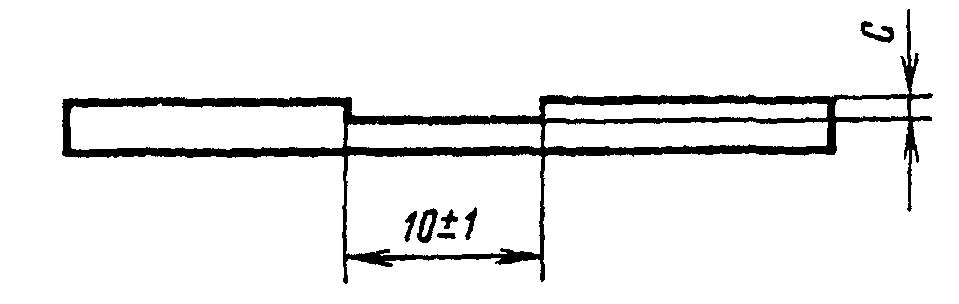
2.1.3. Пластины фиксируют в заданном положении струбциной или другим способом.
2.1.4. Материал прокладок и фиксирующего приспособления при пайке не должен плавиться автономно или в контакте с материалом образца или припоем.
2.1.5. Объем припоя для пайки образцов внахлестку должен составлять 150% от объема зазора.
2.1.6. Пайку образцов, установленных в горизонтальном положении, следует проводить в газовой среде, вакууме или с флюсом по режимам, применяемым в соответствующих технологических процессах.
2.1.7. Для измерения температуры надлежит использовать термопары и приборы по ГОСТ 7164-78.
2.1.8. Рабочий конец термопары следует крепить в центре наружной поверхности одной из пластин (черт. 1) зачеканкой, точечной сваркой или другим методом, обеспечивающим надежный тепловой контакт с образцом.
Прямое воздействие источника нагрева на термопару не допускается.
2.2 Подготовка к испытанию образцов из полосы, трубы и проволоки
2.2.1. Подготовка поверхности полосы, трубы и проволоки должна быть как указано в п. 2.1.1.
2.2.2. Подготовленную полосу, трубу или проволоку необходимо погрузить в тигель с расплавленным припоем на глубину не менее 20 мм. Нижний конец образца не должен касаться дна тигля. Объем припоя должен быть не менее 6 см3.
Примечания. 1. Материал тигля не должен заметно взаимодействовать с припоем.
2. Каждый образец следует погружать в новую порцию припоя.
2.2.3. Процесс лужения следует проводить в газовой среде, вакууме или под флюсом по режимам, применяемым в соответствующих технологических процессах.
2.2.4 Измерение температуры — согласно п. 2.1.7.
3. ПРОВЕДЕНИЕ ИСПЫТАНИЙ
3.1. Для изготовления шлифов образцы следует разрезать способом, указанным в п. 1.5. Плоскость реза указана на черт. 1 и 2.
3.2 Способ изготовления шлифов не регламентируется.
3.3. Плоскость шлифа должна быть перпендикулярна к паяным или луженым поверхностям образца. Завал кромок не допускается.
В случае малой толщины прослоек химических соединений рекомендуется проводить замеры на косых шлифах.
3.4. Выявление структуры паяного соединения следует производить химическим, электрохимическим или другим методом, не вызывающим изменений в его структуре и выбираемым в зависимости от химического состава паяемого материала и припоя. Реактивы для химического травления шлифов приведены в приложении 1 к ГОСТ 21549-76.
3.5. При изготовлении шлифов и выявлении их структуры не допускается повреждение паяного соединения — выкрашивание, выгорание или вытравливание его составляющих.
3.6. Измерение толщины прослойки проводят под металлографическим микроскопом при увеличении 300 — 500^{\times} . Допускается увеличение до 1000^{\times} .
3.7. Толщину прослойки в капиллярном участке шва (II зона) и в галтелях (I и III зоны) следует определять раздельно.
3.8. Измерение следует проводить в пяти равномерно расположенных по длине прослойки точках капиллярного участка и не менее чем в трех точках галтели паяного шва.
Примечания. 1. При наличии в шве нескольких прослоек химических соединений следует измерять толщину каждой прослойки в отдельности и суммарную их толщину.
2. В случае пайки разнородных материалов толщину прослоек следует измерять на обеих границах шва.
3. На луженой пластине, трубе или проволоке измерения толщины прослойки производят по периметру сечения в пяти точках.
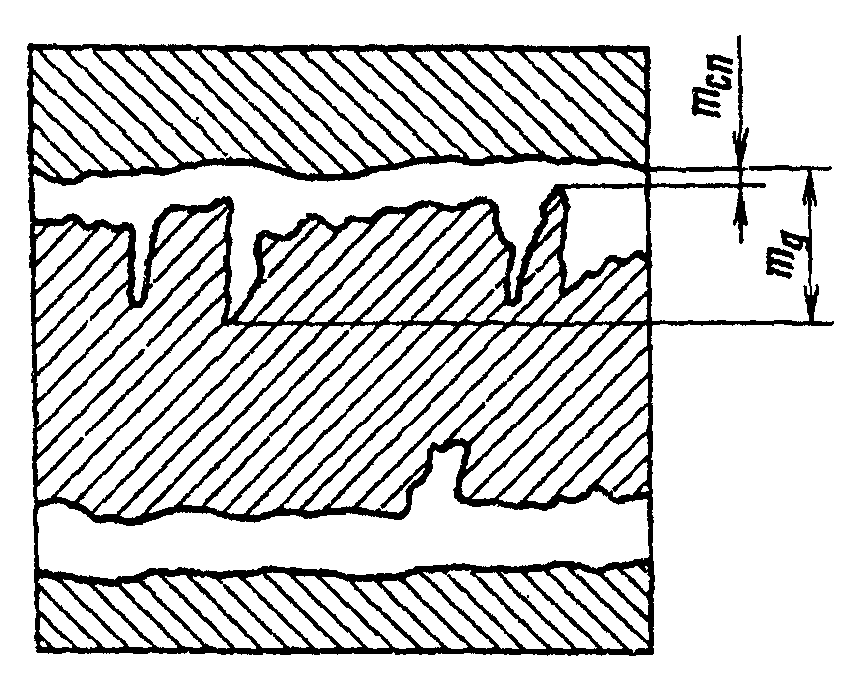
3.9. При дендритном характере роста прослойки измерению подлежат две величины: толщина сплошной части прослойки ( m_{\text{сп}} ) и высота дендритов ( m_{\text{д}} ) как показано на черт. 4.
4. ОБРАБОТКА РЕЗУЛЬТАТОВ
4.1. Толщину прослойки химического соединения следует определять в микронах с погрешностью не более 1 мкм.
4.2. Толщину прослойки определяют как среднеарифметическое значений, определенных для каждого образца.
4.3. За толщину прослойки следует брать среднеарифметическое пяти измерений в капиллярном участке шва, трех измерений — в галтели шва. При переменной толщине прослойки по длине шва следует брать максимальное ее значение. При дендритном строении прослойки следует брать среднеарифметическое пяти измерений толщины сплошной части прослойки и максимальное значение измерений высоты дендритов.
4.4. При степени дисперсности результатов испытаний более 20%, выходе из строя термопары или обнаружении непропая более 5% от площади нахлестки испытания должны быть повторены, при этом количество образцов должно соответствовать числу недействительных результатов испытаний.
4.5. Результаты испытаний каждого образца необходимо внести в протокол, форма которого приведена в Приложении 2.
ОПРЕДЕЛЕНИЕ
ПЕРИОДА АКТИВАЦИИ И СКОРОСТИ РОСТА
ПРОСЛОЙКИ ХИМИЧЕСКОГО СОЕДИНЕНИЯ
МЕТОДОМ ПОСЛЕДОВАТЕЛЬНЫХ ПРИБЛИЖЕНИЙ
1. Определение периода активации
Процесс пайки образцов ведут в изотермических условиях, начиная с времени выдержки образца t_{1} . Если за время выдержки t_{1} при заданной температуре прослойка обнаруживается, следующий образец паяют с выдержкой t_{2} = \frac{t_{1}}{2} и т.д. до t_{n} = \frac{t_{n - 1}}{2} , при которой прослойка не обнаруживается. Затем исследуют образцы после выдержки, равной \frac{3}{4} t_{n - 1}, \frac{7}{8} t_{n - 1} , пока не будет определено максимальное время контакта паяемого материала с жидким припоем, при котором прослойка еще не обнаруживается металлографически при заданном увеличении. Это время принимают за период активации t_{a} .
Проведением аналогичных испытаний при различных температурах определяют зависимость периода активации от температуры пайки.
2. Определение скорости роста прослойки химического соединения
Процесс пайки ведут в изотермических условиях с выдержками, превышающими период активации при заданной температуре. По полученным данным (не менее пяти выдержек) строят зависимость «толщина прослойки — время», m = f(t)_{\tau} .
Исследование роста прослоек в зависимости от температуры Т при заданной выдержке позволяет построить зависимость «толщина прослойки m — температура Т», m = f(t)_{\tau} . Одновременно с образцами, предназначенными для определения скорости роста прослойки при пайке, по тем же режимам паяют образцы внахлестку для определения сопротивления срезу паяного соединения по мере возникновения и роста прослойки.
По изменению сопротивления срезу устанавливают допустимую толщину прослойки для данного сочетания паяемый материал — припой.
Определение периода активации и скорости роста прослойки.
Тип образца — пластина. Паяемый материал — медь М1. Припой: олово; олово + 5% кадмия.
Подготовка поверхности образцов: зачистка наждачной бумагой № 00, обезжиривание спиртом, травление в 5%-ном растворе персульфата аммония, промывка в воде, сушка при 100 °С, флюсование.
Режим пайки: подогрев в электропечи до температуры 120 °С, погружение в ванну с припоем, температура пайки 250, 280, 300 °С, охлаждение на воздухе.
Результаты испытаний представлены на черт. 1 и 2.
Зависимость периода активации
образования прослойки от температуры пайки
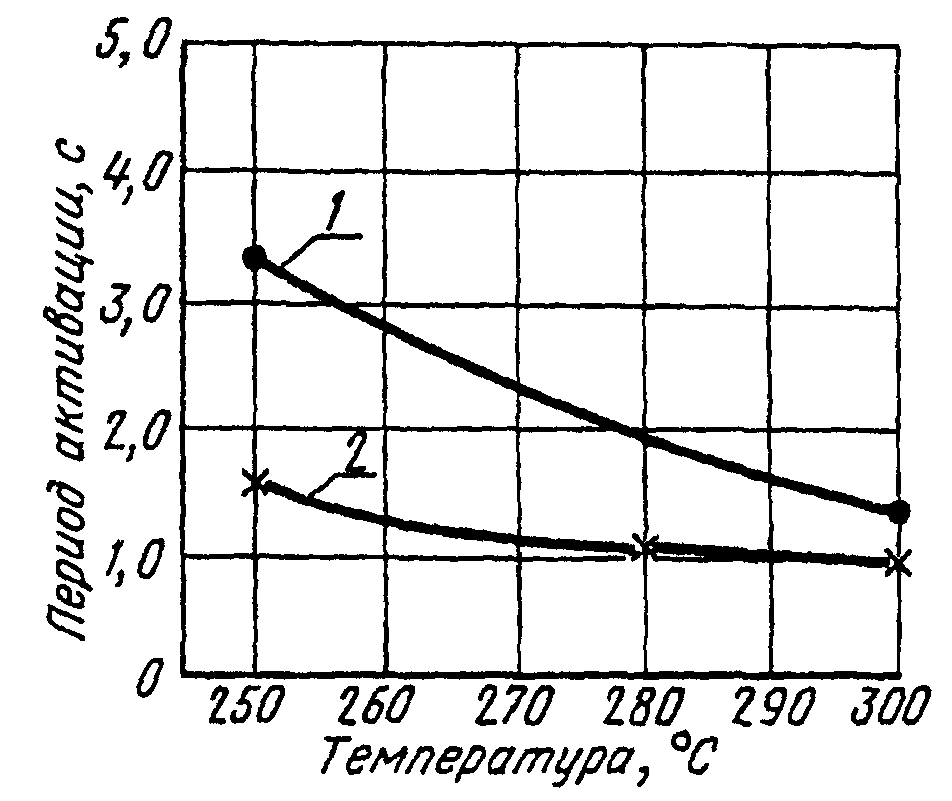
1 — припой олово-кадмий; 2 — припой олово
Скорость роста
прослойки химического соединения
при различных температурах пайки
(припой — олово)
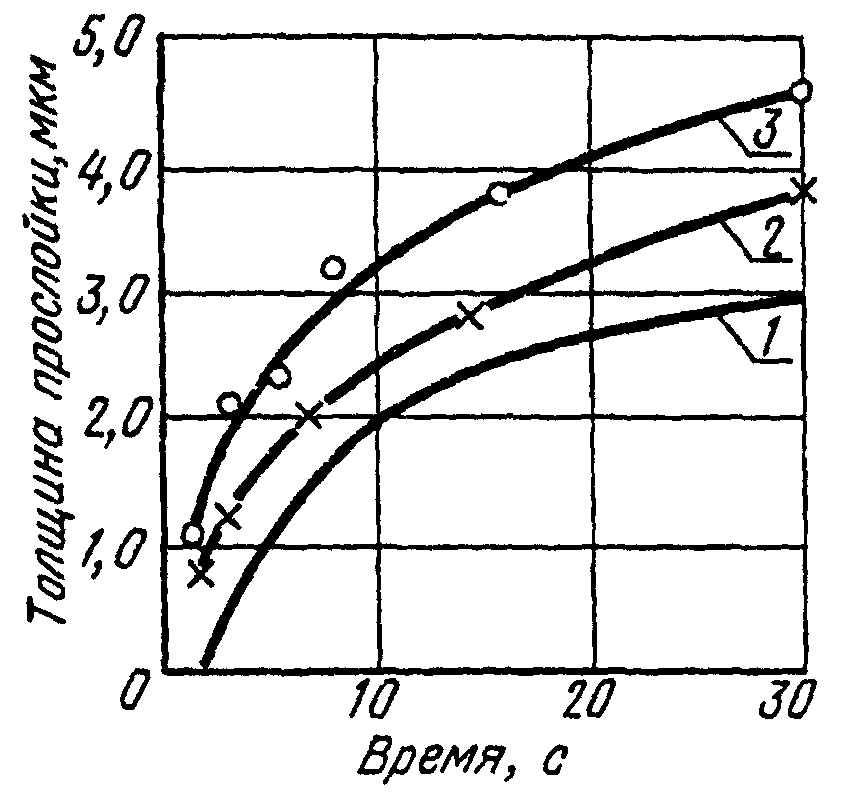
1 — температура пайки 250 °С;
2 — температура пайки 280 °С;
3 — температура пайки 300 °С
ПРОТОКОЛ МЕТАЛЛОГРАФИЧЕСКОГО АНАЛИЗА ПАЯНЫХ И ЛУЖЕНЫХ ОБРАЗЦОВ
1. <a id="p100095"></a>Тип образца -

2. <a id="p100096"></a>Паяемый материал: 1 -
                     2 -

3. <a id="p100097"></a>Марка или химический состав припоя -

4. <a id="p100098"></a>Температура начала и конца плавления припоя -

5. <a id="p100099"></a>Подготовка поверхности образца:
а) способ удаления загрязнений и окислов -
б) параметр шероховатости рабочей поверхности образца -
6. <a id="p100102"></a>Способ пайки:
а) по удалению окисной пленки -
в) по источнику нагрева — (Измененная редакция, Изм. № 1).
7. <a id="p100106"></a>Марка или химический состав флюса, газовая среда, вакуум -

8. <a id="p100107"></a>Термический цикл пайки:
| Температура пайки | Время подогрева | Время выдержки | Время охлаждения |
|---|
9. <a id="p100109"></a>Металлографический анализ:
а) результаты измерений образца N ______
| Зона | Деталь образца | Толщина прослойки, мкм | Толщина образца, мм | Глубина эрозии, мм | |||||||||
| 1 m сп | 2 m сп | 3 m сп | 4 m сп | 5 m сп | ср m сп | m д | до пайки | после пайки | е общ | г е лок | к е лок | ||
| I | 1 | ||||||||||||
| 2 | |||||||||||||
| II | 1 | ||||||||||||
| 2 | |||||||||||||
| III | 1 | ||||||||||||
| 2 | |||||||||||||
б) микроструктура исследуемых зон:
10. <a id="p100119"></a>Заключение

Дата ___________________ Подписи: