ГОСТ 20967-75. Государственный стандарт Союза ССР. Катанка из алюминиевого сплава
(утв. и введен в действие Постановлением Госстандарта СССР от 07.07.1975 № 1706)
Примечание
С 1 июля 2003 года до вступления в силу технических регламентов акты федеральных органов исполнительной власти в сфере технического регулирования носят рекомендательный характер и подлежат обязательному исполнению только в части, соответствующей целям, указанным в пункте 1 статьи 46 Федерального закона от 27.12.2002 № 184-ФЗ. Ограничение срока действия снято по Протоколу № 5-94 Межгосударственного совета по стандартизации, метрологии и сертификации («ИУС», № 11-12, 1994). Документ утрачивает силу с 1 января 1981 года. Документ введен в действие с 1 января 1976 года.
Утвержден и введен в действие
Постановлением Государственного комитета
стандартов Совета Министров СССР
от 7 июля 1975 г. № 1706
ГОСУДАРСТВЕННЫЙ СТАНДАРТ СОЮЗА ССР
КАТАНКА ИЗ АЛЮМИНИЕВОГО СПЛАВА
Постановлением Государственного комитета стандартов Совета Министров СССР от 7 июля 1975 г. № 1706 срок действия установлен
до 1 января 1981 года
Разработан Всесоюзным научно-исследовательским и проектным институтом алюминиевой, магниевой и электродной промышленности (ВАМИ).
Руководитель работы Либерман М.Д.
Ответственный исполнитель Зобнина Н.С.
Внесен Министерством цветной металлургии СССР.
Подготовлен к утверждению Всесоюзным научно-исследовательским институтом стандартизации (ВНИИС).
Утвержден и введен в действие Постановлением Государственного комитета стандартов Совета Министров СССР от 7 июля 1975 г. № 1706.
Настоящий стандарт распространяется на катанку из алюминиевого сплава, получаемую непрерывным литьем и прокаткой и предназначаемую для изготовления проволоки для электрических целей.
1. СОРТАМЕНТ
1.1. Диаметр катанки и предельные отклонения по нему должны соответствовать указанным в табл. 1.
мм
| Номинальный диаметр | Предельные отклонения по диаметру |
|---|---|
| 9,0 | +/- 0,3 |
| 12,0 | +/- 0,5 |
1.2 Катанка должна быть намотана в бухты одним отрезком.
Масса бухты не должна быть менее 800 кг.
Допускается изготовление маломерных бухт катанки массой не менее 300 кг. Количество маломерных бухт не должно быть более 20% массы партии.
1.3. Катанка при заказе должна обозначаться маркой, диаметром и номером настоящего стандарта.
Пример условного обозначения катанки из алюминиевого сплава, получаемой непрерывным литьем и прокаткой диаметром 9 мм:
2. ТЕХНИЧЕСКИЕ ТРЕБОВАНИЯ
2.1 Катанка изготовляется из сплава марки ABE.
Химический состав катанки должен соответствовать указанному в табл. 2.
| Марка сплава | Химический состав, % | ||||||
| Основные компоненты | Примеси, не более | ||||||
| Алюминий | Магний | Кремний | Железо | Цинк | Медь | Сумма титана, ванадия, марганца, хрома | |
| ABE | Основа | 0,45 — 0,6 | 0,45 — 0,6 | 0,4 — 0,7 | 0,05 | 0,05 | 0,015 |
2.2. Катанка по всей длине должна иметь ровную, гладкую поверхность без трещин, закатов, заусенцев, плен, раковин, забоин и посторонних включений.
Допускаются незначительные поверхностные пороки (риски, царапины и др.), если глубина их залегания при контрольной зачистке не превышает отклонений, указанных в табл. 1.
2.3. Предел прочности (временное сопротивление разрыву) и относительное удлинение не должны быть менее 10,8 \cdot 10^{7}\text{Н}/\text{м}^{2} и 9% соответственно.
2.4. Электрическое сопротивление постоянному току протянутой из катанки и отожженной при температуре 623 +/- 20 K проволоки, отнесенное к 1 м длины и 1 мм2 поперечного сечения при температуре 293 K, не должно быть более 0,0295 Ом.
2.5. Катанка должна выдерживать технологическую пробу волочением. Длина протянутой части образца не должна быть менее 40 мм.
Примечание. Нормы по длине протянутой части образца являются факультативными до 01.01.1979.
3. ПРАВИЛА ПРИЕМКИ
3.1. Проверка электрического сопротивления проволоки должна проводиться у потребителя.
3.2. Для проведения технологической пробы волочением отбирают не менее пяти бухт от партии.
3.3. Остальные правила приемки должны осуществляться в соответствии с правилами приемки для алюминиевой катанки марки АКЛП по ГОСТ 13843-68.
4. МЕТОДЫ ИСПЫТАНИЙ
4.1. Проверка диаметра катанки, веса бухт, механических свойств и электрического сопротивления должны осуществляться в соответствии с методами испытаний алюминиевой катанки марки АКЛП по ГОСТ 13843-68.
4.2. Химический анализ сплава проводят по ГОСТ 12697-67 — ГОСТ 12706-68 и ГОСТ 11746-66.
4.3. Технологическую дробу волочением производят на образцах катанки, форма и размеры должны соответствовать указанному чертежу.
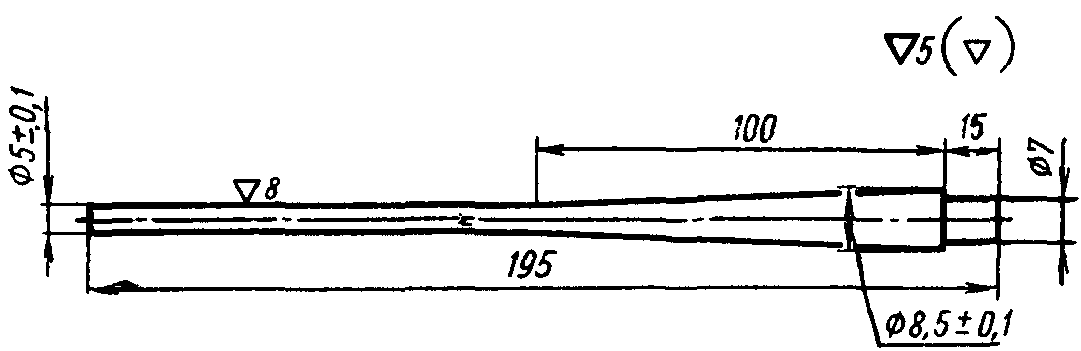
4.4. Технологическая проба волочением должна производиться путем волочения образцов на стане однократного волочения или разрывной машине через фильеру с углом рабочего конуса 15 — 25° и диаметром калибрующего пояска 5 +/- 0,2 мм до разрыва в цилиндрической части, после чего производят замер протянутой части образца.
4.5. Для проведения испытания изготовляют не менее пяти образцов катанки от партии, отобранных из различных бухт на расстоянии не менее 1 м от начала или конца бухты.
При получении неудовлетворительных результатов испытания хотя бы на одном из образцов проводят повторные испытания на удвоенном количестве образцов. Результаты повторной проверки являются окончательными.
5. УПАКОВКА, МАРКИРОВКА, ТРАНСПОРТИРОВАНИЕ И ХРАНЕНИЕ
5.1. Катанка в бухтах должна быть уложена правильными неперепутанными рядами. Каждая бухта катанки должна быть перевязана двойными кусками катанки не менее чем в трех местах.
5.2. Каждая партия катанки должна сопровождаться документом, в котором указывают массу партии и механические свойства катанки. Каждая бухта катанки должна иметь отличительную маркировку путем нанесения полосы красного цвета несмываемой краской на торцевых частях бухты в радиальном направлении по всей толщине намотки, а также должна быть снабжена биркой в соответствии с требованиями ГОСТ 13843-68 для катанки марки АКЛП.
5.3. Транспортирование и хранение — по ГОСТ 13843-68 для катанки марки АКЛП.