ГОСТ 20900-75*. Трубы волноводные медные и латунные прямоугольные. Технические условия
(введен в действие Постановлением Госстандарта СССР от 04.06.1975 № 1508)
(ред. от 01.04.1984)
от 4 июня 1975 г. № 1508
ГОСУДАРСТВЕННЫЙ СТАНДАРТ СОЮЗА ССР
ТРУБЫ ВОЛНОВОДНЫЕ МЕДНЫЕ И ЛАТУННЫЕ ПРЯМОУГОЛЬНЫЕ
Copper tubing for waveguides and brass right angle tubes. Specifications
Постановлением Государственного комитета стандартов Совета Министров СССР от 4 июня 1975 г. № 1508 срок введения установлен с 01.01.1976.
Проверен в 1984 г. Постановлением Госстандарта от 16.04.1984 № 1304 срок действия продлен до 01.01.1991.
Переиздание (февраль 1985 г.) с Изменениями № 1, 2, утвержденными в апреле 1979 г., апреле 1984 г. (ИУС 5-79, 7-84).
Настоящий стандарт распространяется на трубы медные и латунные тянутые прямоугольные, предназначенные для изготовления волноводов.
Стандарт соответствует требованиям рекомендации СЭВ по стандартизации РС 2780-72.
Показатели технического уровня, установленные стандартом, предусмотрены для высшей и первой категорий качества.
1. СОРТАМЕНТ
1.1. Форма, размеры и предельные отклонения по размерам должны соответствовать указанным на чертеже и в таблице.
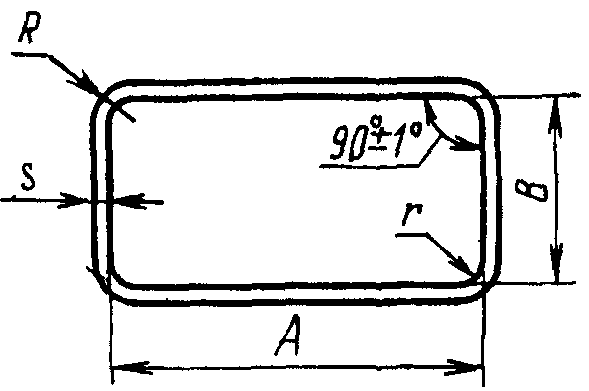
| Размер внутреннего сечения, мм | Толщина стенки, мм | Наружный радиус закругления | Длина труб, м | Марка металла или сплава | ||||||||
| ширина А | высота | предельное отклонение по ширине труб | предельное отклонение по высоте труб | радиус закругления r, не более | ||||||||
| В | номин. | пред. откл. | нормальных | маломерных | ||||||||
| нормальной точности | повышенной точности | нормальной точности | повышенной точности | R, мм, не более | ||||||||
| не менее | ||||||||||||
| 2,4 | 1,2 | +/- 0,02 | +/- 0,0127 | +/- 0,02 | +/- 0,0127 | 0,15 | 0,8 | +/- 0,04 | 0,10 | 0,1 | 0,08 | Л96; Л63 |
| 3,6 | 1,8 | +/- 0,02 | +/- 0,020 | +/- 0,02 | +/- 0,020 | 0,20 | 0,8 | +/- 0,04 | 0,10 | 0,1 | 0,08 | Л96; Л63 |
| 5,2 | 2,6 | +/- 0,02 | +/- 0,020 | +/- 0,02 | +/- 0,020 | 0,30 | 0,95 | +/- 0,05 | 0,10 | 0,1 | 0,08 | Л96; Л63 |
| 7,2 | 3,4 | +0,10 -0,05 | +/- 0,020 | +0,10 -0,05 | +/- 0,020 | 0,40 | 0,5 | +/- 0,10 | 1,5 | 1,5 | 0,4 | Л96; Л63 |
| 7,2 | 3,4 | +0,10 -0,05 | +/- 0,020 | +0,10 -0,05 | +/- 0,020 | 0,40 | 1,0 | +/- 0,10 | 1,5 | 1,5 | 0,4 | Л96; Л63 |
| 9 | 4,5 | +0,10 -0,05 | +/- 0,020 | +0,10 -0,05 | +/- 0,020 | 0,40 | 0,5 | +/- 0,10 | 1,5 | 1,5 | 0,4 | Л96; Л63 |
| 9 | 4,5 | +0,10 -0,05 | +/- 0,020 | +0,10 -0,05 | +/- 0,020 | 0,40 | 1,0 | +/- 0,10 | 1,5 | 1,5 | 0,4 | Л96; Л63 |
| 11 | 5,5 | +0,10 -0,05 | +/- 0,021 | +0,10 -0,05 | +/- 0,021 | 0,40 | 0,5 | +/- 0,10 | 1,5 | 1,5 | 0,4 | Л96; Л63 |
| 11 | 5,5 | +0,10 -0,05 | +/- 0,021 | +0,10 -0,05 | +/- 0,021 | 0,40 | 1,0 | +/- 0,10 | 1,5 | 1,5 | 0,4 | Л96; Л63 |
| 13 | 6,5 | +0,10 -0,05 | +/- 0,026 | +0,10 -0,05 | +/- 0,026 | 0,40 | 0,8 | +/- 0,10 | 1,5 | 1,5 | 0,4 | Л96; Л63 |
| 13 | 6,5 | +0,10 -0,05 | +/- 0,026 | +0,10 -0,05 | +/- 0,026 | 0,40 | 1,0 | +/- 0,10 | 1,5 | 1,5 | 0,4 | Л96; Л63 |
| 16 | 8 | +0,10 -0,05 | +/- 0,031 | +0,10 -0,05 | +/- 0,031 | 0,40 | 1,0 | +/- 0,10 | 1,5 | 3,0 | 0,5 | Л96; Л63 |
| 16 | 8 | +0,10 -0,05 | +/- 0,031 | +0,10 -0,05 | +/- 0,031 | 0,40 | 1,5 | +/- 0,15 | 1,5 | 3,0 | 0,5 | Л96; Л63 |
| (17) | (8) | +0,10 -0,05 | +/- 0,031 | +0,10 -0,05 | +/- 0,031 | 0,40 | 1,0 | +/- 0,10 | 1,5 | 3,0 | 0,5 | Л96; Л63 |
| 19 | 9,5 | +0,10 -0,05 | +/- 0,038 | +0,10 -0,05 | +/- 0,038 | 0,40 | 1,0 | +/- 0,10 | 1,5 | 3,0 | 0,5 | Л96; Л63 |
| 23 | 5 | +0,10 -0,05 | - | +0,10 -0,05 | - | 0,35 | 1,0 | +/- 0,10 | 1,5 | 1,5 | 0,5 | Л96; Л63 |
| 23 | 10 | +0,10 -0,05 | +/- 0,046 | +0,10 -0,05 | +/- 0,046 | 0,40 | 1,0 | +/- 0,10 | 1,5 | 3,0 | 0,5 | Л96; Л63 |
| 23 | 10 | +0,10 -0,05 | +/- 0,046 | +0,10 -0,05 | +/- 0,046 | 0,40 | 1,5 | +/- 0,15 | 1,5 | 3,0 | 0,5 | Л96; Л63 |
| (23) | (12,6) | +0,10 -0,05 | +/- 0,046 | +0,10 -0,05 | +/- 0,046 | 0,40 | 1,5 | +/- 0,15 | 1,5 | 3,0 | 0,5 | Л96; Л63 |
| 28,5 | 5 | +0,10 -0,05 | - | +0,10 -0,05 | - | 0,35 | 1,0 | +/- 0,10 | 1,5 | 1,5 | 0,5 | Л96; Л63 |
| 28,5 | 12,6 | +0,10 -0,05 | +/- 0,057 | +0,10 -0,05 | +/- 0,057 | 0,40 | 1,0 | +/- 0,10 | 1,5 | 3,0 | 0,5 | Л96; Л63 |
| 28,5 | 12,6 | +0,10 -0,05 | +/- 0,057 | +0,10 -0,05 | +/- 0,057 | 0,40 | 1,5 | +/- 0,15 | 1,5 | 3,0 | 0,5 | Л96; Л63 |
| 35 | 5 | +/- 0,10 | - | +0,10 -0,05 | - | 0,35 | 1,0 | +/- 0,10 | 1,5 | 1,5 | 0,5 | Л96; Л63 |
| 35 | 6 | +/- 0,10 | - | +0,10 -0,05 | - | 0,35 | 1,5 | +/- 0,15 | 1,5 | 1,5 | 0,5 | Л96; Л63 |
| 35 | 15 | +/- 0,10 | +/- 0,070 | +/-0,10 | +/- 0,070 | 0,50 | 1,5 | +/- 0,15 | 1,5 | 3,0 | 0,5 | Л96; Л63 |
| 40 | 5 | +/- 0,15 | - | +0,10 -0,05 | - | 0,35 | 1,5 | +/- 0,15 | 1,5 | 1,5 | 0,5 | Л96 |
| 40 | 6 | +/- 0,10 | - | +0,10 -0,05 | - | 0,35 | 1,0 | +/- 0,15 | 1,5 | кр. 850 | - | Л96 |
| 40 | 20 | +/- 0,15 | +/- 0,081 | +/- 0,12 | +/- 0,081 | 0,50 | 1,5 | +/- 0,15 | 1,5 | 3,0 | 1,0 | Л96 |
| 48 | 8 | +/- 0,15 | - | +/- 0,10 | - | 0,50 | 2,0 | +/- 0,20 | 2,0 | 1,5 | 0,5 | Л96 |
| 48 | 24 | +/- 0,15 | +/- 0,095 | +/- 0,15 | +/- 0,095 | 0,50 | 2,0 | +/- 0,20 | 2,0 | 3,0 | 1,0 | Л96 |
| 58 | 10 | +0,20 -0,15 | - | +/- 0,10 | - | 0,50 | 2,0 | +/- 0,20 | 2,0 | 2,0 | 0,5 | Л96 |
| 58 | 25 | +/- 0,15 | +/- 0,12 | +/- 0,15 | +/- 0,12 | 0,60 | 2,0 | +/- 0,20 | 2,0 | 3,0 | 1,0 | Л96 |
| 61 | 10 | +0,20 -0,15 | - | +/- 0,10 | - | 0,60 | 2,0 | +/- 0,20 | 2,0 | 2,0 | 0,5 | Л96 |
| 72 | 10 | +/- 0,20 | - | +/- 0,10 | - | 0,60 | 2,0 | +/- 0,20 | 2,0 | 2,0 | 0,5 | Л96 |
| 72 | 20 | +/- 0,20 | - | +0,20 -0,15 | - | 0,60 | 2,0 | +/- 0,20 | 2,0 | 2,0 | 0,5 | Л96 |
| 72 | 34 | +/- 0,20 | +/- 0,14 | +0,20 -0,15 | +/- 0,14 | 0,60 | 2,0 | +/- 0,20 | 2,0 | 3,0 | 1,0 | Л96 |
| (72) | (44) | +/- 0,20 | +/- 0,14 | +0,20 -0,15 | +/- 0,14 | 0,60 | 2,0 | +/- 0,20 | 2,0 | 3,0 | 1,0 | Л96 |
| 90 | 10 | +/- 0,20 | - | +/- 0,20 | - | 0,60 | 2,0 | +/- 0,20 | 2,5 | 2,0 | 0,5 | Л96 |
| (90) | (15) | +/- 0,20 | - | +/- 0,20 | - | 0,60 | 2,0 | +/- 0,20 | 2,0 | 3,0 | 1,0 | Л96 |
| 90 | 45 | +0,25 -0,20 | +/- 0,17 | +0,20 -0,15 | +/- 0,17 | 0,70 | 2,0 | +/- 0,20 | 2,0 | 3,0 | 1,0 | Л96 |
| 110 | 55 | +0,30 -0,25 | +/- 0,22 | +0,25 -0,15 | +/- 0,22 | 0,70 | 2,5 | +/- 0,25 | 3,0 | 3,0 | 1,0 | Л96 |
| 120 (120) | 10 (57) | +/- 0,20 +/- 0,35 | - +/- 0,22 | +0,20 -0,35 +0,25 -0,20 | - +/- 0,22 | 0,60 0,70 | 2,0 3,0 | +/- 0,20 +/- 0,30 | 2,5 3,0 | 2,0 3,0 | 0,5 1,0 | Л96 М3 |
| 130 | 65 | +/- 0,40 | +/- 0,26 | +/- 0,25 | +/- 0,26 | 1,0 | 2,5 | +/- 0,25 | 3,0 | 2,0 | 0,5 | М2 |
| 160 | 80 | +/- 0,50 | +/- 0,33 | +/- 0,40 | +/- 0,33 | 2,0 | 2,5 | +/- 0,25 | 4,0 | 2,5 | 0,5 | М3 |
| (180) | (85) | +/- 0,50 | - | +/- 0,40 | - | 2,0 | 3,0 | +/- 0,30 | 4,0 | 2,0 | 0,5 | М3 |
| 180 | 90 | +/- 0,50 | - | +/- 0,40 | - | 2,0 | 3,0 | +/- 0,30 | 4,0 | 2,0 | 0,5 | М2 |
| 196 | 98 | +/- 0,50 | - | +/- 0,40 | - | 2,0 | 3,0 | +/- 0,30 | 4,0 | 2,0 | 0,5 | М3 |
| (220) | (104) | +/- 0,50 | - | +/- 0,40 | - | 2,0 | 3,0 | +/- 0,30 | 4,0 | 3,0 | 0,5 | М3 |
| 220 | 110 | +/- 0,50 | - | +/- 0,40 | - | 2,0 | 3,0 | +/- 0,30 | 4,0 | 3,0 | 0,5 | М3 |
| 248 | 124 | +/- 0,50 | - | +/- 0,50 | - | 2,0 | 3,0 | +/- 0,30 | 4,0 | 3,0 | 0,5 | М3 |
| 270 | 135 | +/- 0,50 | - | +/- 0,50 | - | 2,0 | 3,0 | +/- 0,30 | 4,0 | 3,0 | 1,0 | М3 |
| 292 | 146 | +/- 0,60 | - | +/- 0,50 | - | 2,0 | 3,0 | +/- 0,30 | 4,0 | 3,0 | 1,0 | М2 |
Примечания. 1. Трубы размеров, указанных в скобках, в новых разработках не применять.
2. По согласованию с потребителем допускается поставка труб мерной и кратной мерной длины.
3. Трубы сечением 7,2 х 3,4 мм и более из латуни марки Л63 должны изготовляться длиной не менее 1 м, маломерные — не менее 0,5 мм.
4. Допускаются маломерные трубы в количестве не более 15% массы партии.
5. По требованию потребителя трубы сечением 48 х 24, 58 х 25, 72 х 34, (72 х 44), 90 х 45 мм изготовляются с толщиной стенки (5 +/- 0,5) мм внутренним радиусом закругления (r) не более 0,7 мм, наружным радиусом закругления (R) не более 4 мм.
6. Теоретическая масса 1 м труб приведена в справочном Приложении.
7. По согласованию с потребителем могут быть изготовлены трубы размером 23 х 10 х 1 мм из латуни марки Л63 и размером 28,5 х 12,6 х 1,5 мм из латуни марки Л96 с предельными отклонениями, по ширине и высоте внутреннего сечения +/- 0,06 мм.
(Измененная редакция, Изм. № 2).
Условное обозначение труб проставляется по следующей схеме:
| Труба Д Способ изготовления | ПР | Х | Т | ... | ХХ | ... | ГОСТ 20900-75 |
| Форма сечения | |||||||
| Точность изготовления | |||||||
| Состояние | |||||||
| Размеры | |||||||
| Длина | |||||||
| Марка | |||||||
| Обозначение стандарта | |||||||
способ изготовления:     тянутая         - Д
форма сечения:           прямоугольная   - ПР
точность изготовления:   нормальная      - Н
                         повышенная      - П
состояние:               твердое         - Т
длина:                   мерная          - МД
                         немерная        - НД
                         кратная         - КД
Труба тянутая, прямоугольная, нормальной точности изготовления, твердая, размером сечения 248 х 124 мм, с толщиной стенки 3 мм, длиной 3000 мм, из меди марки М3:
То же, повышенной точности изготовления, твердая, размером 16 х 8 мм, с толщиной стенки 1 мм, немерной длины из латуни марки Л63:
То же, нормальной точности изготовления, твердая, размером сечения 40 х 5 мм, с толщиной стенки 1,5 мм, длиной, кратной 1500 мм, из латуни марки Л96:
(Измененная редакция, Изм. № 2).
2. ТЕХНИЧЕСКИЕ ТРЕБОВАНИЯ
2.1. Трубы должны изготовляться из меди марок М2, М3 по ГОСТ 859-78 и латуни марок Л96 и Л63 по ГОСТ 15527-70.
Трубы изготовляют в соответствии с требованиями настоящего стандарта по технологическому регламенту, утвержденному в установленном порядке.
2.2. Трубы изготовляют в твердом состоянии. Трубы из латуни марки Л63 подвергают низкотемпературному отжигу.
2.3. Наружная поверхность труб не должна иметь трещин и расслоений. Не допускаются плены, вмятины, раковины, риски, задиры и забоины, если при контрольной зачистке они выводят трубы за предельные отклонения по толщине стенки.
На поверхности труб допускаются цвета побежалости и покраснения.
2.4. Внутренняя поверхность труб должна быть гладкой и чистой, не должна иметь плен, раковин, трещин, забоин, расслоений, вмятин, рисок и задиров. Шероховатость поверхности труб повышенной точности изготовления Rа должна быть не более 0,63 мкм по ГОСТ 2789-73.
Продольные следы от волочения, мелкая поверхностная рябь, вызванная волочением, цвета побежалости, покраснения не являются браковочными признаками. По согласованию изготовителя с потребителем качество поверхности устанавливают по образцам, утвержденным в установленном порядке.
2.1 — 2.4. (Измененная редакция, Изм. № 2).
2.5 Трубы должны быть ровно обрезаны и не должны иметь заусенцев.
Косина реза не должна превышать:
3 мм — для труб внутренним сечением 90 х 45 мм и менее;
6 мм — для труб внутренним сечением свыше 90 х 45 мм до 180 х 90 мм включительно;
8 мм — для труб внутренним сечением свыше 180 х 90 мм.
2.6 Кривизна и скручивание на 1 м длины труб не должны превышать:
1 мм — для труб внутренним сечением от 2,4 х 1,2 до 5,2 х 2,6 мм включительно;
2 мм — для труб внутренним сечением от 7,2 х 3,4 до 35 х 15 мм включительно;
2,5 мм — для труб внутренним сечением от 40 х 5 до 48 х 24 мм включительно;
3 мм — для труб внутренним сечением от 58 х 10 до 90 х 45 мм включительно;
4 мм — для труб внутренним сечением свыше 90 х 45 мм.
Примечание. По требованию потребителя трубы сечением свыше 90 х 45 мм допускается изготовлять с кривизной и скручиванием не более 3 мм на 1 м длины. При этом допускается в партии до 25% труб с кривизной и скручиванием свыше 3 мм, но не более 4 мм.
(Измененная редакция, Изм. № 2).
3. ПРАВИЛА ПРИЕМКИ
3.1. Трубы принимают партиями. Партия должна состоять из труб одного размера, одной точности изготовления, одной марки металла или сплава и оформлена одним документом о качестве, содержащим:
товарный знак или наименование и товарный знак предприятия-изготовителя;
обозначение настоящего стандарта.
3.2. Проверке наружной и внутренней поверхности подвергаются все трубы партии.
3.1 — 3.2. (Измененная редакция, Изм. № 2).
3.3. Для определения шероховатости поверхности труб повышенной точности изготовления должно быть отобрано две трубы от партии.
3.4. Проверке размеров сечения, кривизны, скручивания подвергают 5% труб, но не менее трех труб от партии.
3.5. Химический анализ проводится при разногласиях в оценке химического состава на двух трубах от партии.
3.6. При получении неудовлетворительных результатов испытания хотя бы по одному из показателей по нему проводят повторное испытание на удвоенном количестве труб, взятых от той же партии.
4. МЕТОДЫ ИСПЫТАНИЙ
4.1. Осмотр наружной поверхности труб производится без применения увеличительных приборов. Осмотр внутренней поверхности труб производится с помощью освещенного матового экрана.
4.2. Проверка шероховатости внутренней поверхности труб повышенной точности производится по ГОСТ 2789-73 профилографом-профилометром на образцах вдоль оси волочения. Длина образца, вырезанного из трубы, должна быть не менее 50 мм.
4.3. Проверку размеров внутреннего сечения производят индикаторными нутромерами по ГОСТ 868-82 или проходными и непроходными калибрами, изготовленными с допусками по ОСТ 1220 или другим измерительным инструментом, обеспечивающим соответствующую точность измерения.
4.4. Проверку толщины стенки производят микрометром по ГОСТ 6507-78.
4.5. Для проверки кривизны трубу свободно укладывают на плите на плоскость, перпендикулярную проверяемой плоскости.
К проверяемой плоскости трубы прикладывают жесткую стальную линейку длиной 1 м. С помощью щупов по ГОСТ 882-75 измеряют максимальное расстояние между линейкой и трубкой.
Для проверки скручивания трубу по широкой стороне прижимают в любом сечении к разметочной плите (ГОСТ 10905-75) и на расстоянии 1 м от места закрепления щупом замеряют минимальный и максимальный зазоры между плитой и прилегающей плоскостью трубы. Разность зазоров определяет скручивание трубы.
4.6. Определение химического состава должно производиться для труб из меди — по ГОСТ 13938.0-78 — ГОСТ 13938.12-78, ГОСТ 13938.13-77, ГОСТ 25086-81, ГОСТ 9717.1-82 — ГОСТ 9717.3-82 и из латуни — по ГОСТ 1652.0-77 - ГОСТ 1652.13-77 и ГОСТ 9716.0-79 — ГОСТ 9716.3-79.
Отбор и подготовку проб производят по ГОСТ 24231-80.
При разногласиях в оценке химического состава его анализ проводят по ГОСТ 13938.0-78 — ГОСТ 13938.12-78, ГОСТ 1652.0-77 - ГОСТ 1652.13-77.
5. МАРКИРОВКА, УПАКОВКА, ТРАНСПОРТИРОВАНИЕ И ХРАНЕНИЕ
5.1. Трубы сечением 35 х 15 мм и менее должны быть связаны в пачки массой не более 25 кг. Пачки труб должны быть перевязаны шпагатом из синтетических материалов по нормативно-технической документации не менее чем в четырех местах таким образом, чтобы исключалось взаимное перемещение труб в пачке.
5.2. Трубы и пачки труб должны быть завернуты в бумагу по ГОСТ 8273-75 или ГОСТ 16295-77, упакованы в плотные деревянные ящики типа II-1 по ГОСТ 2991-76, типа II-1, II-2 по ГОСТ 10198-78 и закреплены так, чтобы было устранено перемещение их при транспортировании.
Размеры ящиков — по ГОСТ 21140-75 или по нормативно-технической документации.
5.3. Масса грузового места не должна превышать 5000 кг. При транспортировании труб в крытых железнодорожных вагонах масса грузового места не должна превышать 1000 кг.
5.1 — 5.3. (Измененная редакция, Изм. № 2).
5.3а. Укрупнение грузовых мест должно производиться в транспортные пакеты в соответствии с требованиями ГОСТ 21929-76, ГОСТ 24597-81.
Пакетирование осуществляется на поддонах по ГОСТ 9557-73 или без поддонов с использованием брусков высотой не менее 50 мм и обвязкой в два оборота не менее чем в двух местах или крестообразно проволокой диаметром не менее 3 мм по ГОСТ 3282-74, или лентой размером не менее 0,3 х 30 мм по ГОСТ 3560-73. Скрепление концов: скрутка проволокой не менее пяти витков, лента — в замок.
(Введен дополнительно, Изм. № 2).
5.4 К каждой пачке труб прикрепляют ярлык, на котором должны быть указаны:
а) наименование или товарный знак предприятия-изготовителя;
е) штамп отдела технического контроля;
ж) обозначение настоящего стандарта.
5.5. На каждой трубе, поставляемой без связки, должны быть нанесены данные, указанные в п. 5.4. Эти данные могут указываться на ярлыке, наклеенном на наружной поверхности трубы.
5.6. Транспортная маркировка производится по ГОСТ 14192-77 с указанием манипуляционного знака «Боится сырости».
(Измененная редакция, Изм. № 2).
5.6а. На грузовые места должен быть нанесен номер партии.
(Введен дополнительно, Изм. № 2).
5.7. Упаковка труб, предназначенных для районов Крайнего Севера и труднодоступных районов, производится в соответствии с требованиями ГОСТ 15846-79 по группе «Металлы и металлические изделия».
5.8. Транспортирование труб осуществляется мелкими и повагонными отправками в крытых транспортных средствах в соответствии с правилами перевозок грузов, действующими на транспорте данного вида.
Допускается трубы и пачки труб транспортировать в контейнерах по ГОСТ 15102-75 или в специализированных контейнерах по нормативно-технической документации без упаковки в ящики. Трубы должны быть уложены и укреплены так, чтобы при транспортировании они не перемещались.
При транспортировании труб длиной свыше 3 м транспортные средства определяются в соответствии с правилами перевозок на транспорте данного вида.
Размещение и крепление труб, перевозимых по железной дороге, должны соответствовать правилам погрузки и крепления грузов.
5.9 Трубы должны храниться горизонтально в крытых помещениях.
Трубы должны быть защищены от механических повреждений, действия влаги и активных химических веществ.
5.7 — 5.9. (Измененная редакция, Изм. № 2).
| Сечение труб, мм | Теоретическая масса труб, кг | |
| из меди и латуни марки Л96 | из латуни марки Л63 | |
| 2,4 х 1,2 х 0,8 | 0,068 | 0,065 |
| 3,6 х 1,8 х 0,8 | 0,100 | 0,095 |
| 5,2 х 2,6 х 0,95 | 0,167 | 0,157 |
| 7,2 х 3,4 х 0,5 | 0,104 | 0,099 |
| 7,2 х 3,4 х 1,0 | 0,223 | 0,213 |
| 9 х 4,5 х 0,5 | 0,129 | 0,123 |
| 9 х 4,5 х 1,0 | 0,276 | 0,264 |
| 11 х 5,5 х 0,5 | 0,156 | 0,149 |
| 13 х 6,5 х 0,8 | 0,301 | 0,287 |
| 11 х 5,5 х 1,0 | 0,329 | 0,314 |
| 13 х 6,5 х 1,0 | 0,383 | 0,366 |
| 16 х 8 х 1 | 0,463 | 0,442 |
| 16 х 8 х 1,5 | 0,699 | 0,688 |
| 17 х 8 х 1 | 0,481 | 0,459 |
| 19 х 9,5 х 1 | 0,542 | 0,518 |
| 23 х 5 х 1 | 0,534 | 0,510 |
| 23 х 10 х 1 | 0,623 | 0,595 |
| 23 х 10 х 1,5 | 0,961 | 0,918 |
| 28,5 х 5 х 1 | 0,632 | 0,604 |
| 28,5 х 12,6 х 1 | 0,767 | 0,733 |
| 28,5 х 12,6 х 1,5 | 1,177 | 1,124 |
| 35 х 5 х 1 | 0,748 | 0,714 |
| 35 х 6 х 1,5 | 1,174 | 1,122 |
| 35 х 15 х 1,5 | 1,416 | 1,352 |
| 40 х 5 х 1,5 | 1,282 | - |
| 40 х 6 х 1 | 0,854 | - |
| 40 х 20 х 1,5 | 1,682 | - |
| 48 х 8 х 2 | 2,136 | - |
| 42 х 24 х 2 | 2,706 | - |
| 48 х 24 х 5 | 7,298 | - |
| 58 х 10 х 2 | 2,563 | - |
| 58 х 25 х 2 | 3,098 | - |
| 58 х 25 х 5 | 8,277 | - |
| 61 х 10 х 2 | 2,670 | - |
| 72 х 10 х 2 | 3,062 | - |
| 72 х 20 х 2 | 3,418 | - |
| 72 х 34 х 2 | 3,916 | - |
| 72 х 34 х 5 | 10,266 | - |
| 72 х 44 х 2 | 4,272 | - |
| 72 х 44 х 5 | 12,214 | - |
| 90 х 10 х 2 | 3,702 | - |
| 90 х 15 х 2 | 3,880 | - |
| 90 х 45 х 2 | 4,948 | - |
| 90 х 45 х 5 | 12,905 | - |
| 110 х 55 х 2,5 | 7,565 | - |
| 120 х 10 х 2 | 4,770 | - |
| 120 х 57 х 3 | 9,772 | - |
| 130 х 65 х 2,5 | 8,900 | - |
| 160 х 80 х 2,5 | 10,902 | - |
| 180 х 85 х 3 | 14,471 | - |
| 180 х 90 х 3 | 14,738 | - |
| 196 х 98 х 3 | 16,020 | - |
| 220 х 104 х 3 | 17,622 | - |
| 220 х 110 х 3 | 17,942 | - |
| 248 х 124 х 3 | 20,185 | - |
| 270 х 135 х 3 | 21,947 | - |
| 292 х 146 х 3 | 23,710 | - |
Примечание. При вычислении теоретической массы плотность меди и латуни марки Л96 принята равной 8,9 г/см3, латуни марки Л63 — равной 8,5 г/см3.