ГОСТ 2037-82. Государственный стандарт Союза ССР. Конвейеры винтовые стационарные общего назначения. Общие технические условия
(утв. и введен в действие Постановлением Госстандарта СССР от 15.01.1982 № 108)
Внимание
Документ утратил силу с 1 января 1988 года. Документ введен в действие с 1 января 1983 года. Взамен ГОСТ 2037-75.
от 15 января 1982 г. № 108
ГОСУДАРСТВЕННЫЙ СТАНДАРТ СОЮЗА ССР
КОНВЕЙЕРЫ ВИНТОВЫЕ СТАЦИОНАРНЫЕ ОБЩЕГО НАЗНАЧЕНИЯ
Screw stationary conveyers for general purposes. General technical conditions
Постановлением Государственного комитета СССР по стандартам от 15 января 1982 г. № 108 срок действия установлен
Разработан Министерством тяжелого и транспортного машиностроения.
Исполнители: А.С. Оболенский, В.А. Барков, К.А. Усов.
Внесен Министерством тяжелого и транспортного машиностроения.
Утвержден и введен в действие Постановлением Государственного комитета СССР по стандартам от 15 января 1982 г. № 108.
Настоящий стандарт распространяется на горизонтальные и наклонные одновинтовые конвейеры со сплошным винтом в исполнении У для категории размещения 2 по ГОСТ 15150-69, предназначенные для транспортирования неабразивных и абразивных насыпных грузов с объемной массой до 2600 кг/м3, пылевидных, порошкообразных, мелкокусковых, мелкокрупнозернистых размером куска до 20 мм при температуре до 80 °C.
Стандарт не распространяется на конвейеры, предназначенные для эксплуатации во взрывоопасных зонах шахт и карьеров, на конвейеры, работающие в агрессивной среде, на специальные конвейеры.
Стандарт полностью соответствует стандарту ИСО 1050-75 и рекомендации СЭВ по стандартизации РС 717-66.
1. КЛАССИФИКАЦИЯ
1.1 Винтовые конвейеры подразделяют:
в зависимости от расположения желоба: Г — горизонтальные; Н — наклонные (угол наклона до 20°);
в зависимости от диаметра винта: \text{П}_{1} — конвейеры с винтом постоянного диаметра; \text{П}_{2} — конвейеры с винтом переменного диаметра;
в зависимости от шага винта: \text{П}_{3} — конвейеры с винтом постоянного шага; \text{П}_{4} — конвейеры с винтом переменного шага;
в зависимости от числа заходов винта: 1 — однозаходные; 2 — двухзаходные;
в зависимости от направления спирали винта: П — конвейеры с правым направлением спирали; Л — конвейеры с левым направлением спирали; К — конвейеры с комбинированным (левым и правым) направлением спирали.
2. ОСНОВНЫЕ ПАРАМЕТРЫ И РАЗМЕРЫ
2.1. Диаметр и шаг винта должны соответствовать указанным на чертеже и в табл. 1.
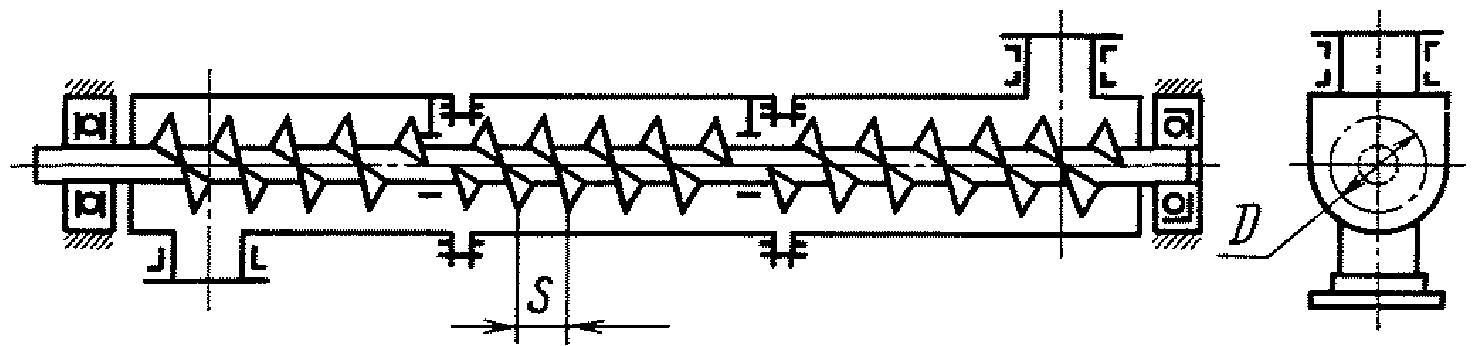
Примечание. Чертеж не определяет конструкцию конвейера.
| Диаметр винта D | 100 | 125 | 160 | 200 | 250 | 320 | 400 | 500 | 650 | 800 |
|---|---|---|---|---|---|---|---|---|---|---|
| Шаг винта S | 80; 100 |
100; 125 |
125; 160 |
160; 200 |
200; 250 |
250; 320 |
320; 400 |
400; 500 |
500; 650 |
650; 800 |
Пример условного обозначения винтового горизонтального конвейера с однозаходным винтом диаметром 125 мм, шагом 100 мм левого направления спирали:
То же, наклонного конвейера с двухзаходным винтом переменного диаметра (наибольший диаметр — 200 мм) и переменного шага (наибольший шаг — 160 мм), комбинированного направления спирали:
То же, правого направления спирали:
2.2. Частоту вращения винта следует выбирать из ряда: 6; 7,5; 9,5; 11,8; 15; 19; 23,6; 30; 37,5; 47,5; 60; 75; 95; 118; 150; 190\text{мин}^{- 1} .
2.3. Расчетную объемную производительность следует выбирать из ряда: 0,025; 0,032; 0,04; 0,05; 0,063; 0,08; 0,1; 0,125; 0,16; 0,25; 0,32; 0,4; 0,5; 0,63; 0,8; 1; 1,25; 1,6; 2,5; 3,2; 4; 5; 6,3; 8; 10; 12,5; 16; 25; 32; 40; 50; 63; 80; 100; 125; 160; 250; 400; 500 м3/ч.
3. ТЕХНИЧЕСКИЕ ТРЕБОВАНИЯ
3.1. Конвейеры должны изготовляться в соответствии с требованиями настоящего стандарта, технических условий на конкретные виды конвейеров по рабочим чертежам, утвержденным в установленном порядке.
3.2. Винт и желоб конвейера должны изготовляться из стали с механическими свойствами не ниже, чем у стали марок ВСТ3пс2, ВСТ3пс3, ВСТ3пс4 по ГОСТ 380-71.
3.3 Конструкцией винтового конвейера должны быть обеспечены:
удобный доступ для осмотра, ремонта и смазывания его частей;
безопасность при эксплуатации;
смена редуктора и электродвигателя привода без снятия винта;
демонтаж винта без разборки привода;
демонтаж подвесных подшипников без разборки винта;
надежная защита подшипников качения от загрязнения.
3.4. Подвесные подшипники и соединительные муфты, расположенные в желобе конвейера, должны занимать не более 25% полезного сечения желоба, расположенного ниже геометрической оси винта.
3.5. Номинальный зазор между винтом и желобом должен составлять 8 — 10 мм.
3.6 Длина секции винта конвейера не должна превышать 4 м.
3.7. Крайние опоры винта конвейера следует выполнять на подшипниках качения.
3.8 Твердость рабочих поверхностей металлических элементов подвесных подшипников скольжения должна быть не ниже:
3.9. Допускается применять вкладыши из неметаллических материалов, обеспечивающие средний ресурс конвейера до первого капитального ремонта, установленный настоящим стандартом.
3.10 Момент силы на быстроходном валу редуктора при вращении конвейера вхолостую не должен превышать:
3 Н x м — для конвейеров с винтом диаметром до 320 мм;
5 Н x м — для конвейеров с винтом диаметром св. 320 мм.
3.11. Смещение секций днища желоба в месте их соединения не должно превышать 1,4 мм.
3.12. Все необработанные и обработанные поверхности должны иметь лакокрасочные покрытия класса 5 по ГОСТ 9.032-80, группы условий эксплуатации У2 по ГОСТ 9.104-79.
3.13 Коэффициент готовности конвейера должен быть не ниже 0,965.
Критерии отказов и предельных состояний, виды технических обслуживаний и ремонтов указываются в технических условиях на конвейер конкретного типа (типоразмера).
3.14. Средний ресурс до первого капитального ремонта конвейера должен быть не менее 8500 ч. Установленный ресурс до первого капитального ремонта — не менее 3000 ч.
3.15. Удельный расход энергии не должен превышать 0,02 \frac{\text{кВт} \cdot \text{ч}}{\text{т} \cdot \text{м}} .
3.16. Удельная материалоемкость, определяемая как отношение массы в килограммах 1 м длины конвейера к диаметру винта в миллиметрах, должна быть не более 0,28 кг/м x мм.
3.17. Коэффициент межпроектной (взаимной) унификации должен быть не менее 72%.
4. ТРЕБОВАНИЯ БЕЗОПАСНОСТИ
4.1. Общие требования безопасности к конструкции и размещению конвейеров — по ГОСТ 12.2.022-80.
4.2. Общие требования электробезопасности конвейеров — по ГОСТ 12.2.007.0-75.
4.3. Уровни звукового давления в октавных полосах частот в контрольных точках, расположенных на высоте 1,5 м и расстоянии 1 м от контура привода, в соответствии с ГОСТ 12.1.003-76 не должны превышать значений, приведенных в табл. 2.
| Среднегеометрические частоты октавных полос, Гц | 63 | 125 | 250 | 500 | 1000 | 2000 | 4000 | 8000 |
|---|---|---|---|---|---|---|---|---|
| Уровни звукового давления, дБ, не более | 99 | 92 | 86 | 83 | 80 | 78 | 76 | 74 |
4.4. Средние квадратические значения виброскорости (или их логарифмические уровни) в октавных полосах частот в контрольных точках в местах крепления рамы конвейера к несущей строительной конструкции в соответствии с ГОСТ 12.1.012-78 не должны превышать значений, указанных в табл. 3.
5. КОМПЛЕКТНОСТЬ
5.1 В комплект конвейера должны входить:
головная и концевая опоры винта;
секции желоба с подвесными подшипниками;
электропусковая и предохранительная аппаратура;
запасные части согласно ведомости ЗИП по ГОСТ 2.601-68.
5.2. К каждому конвейеру должны быть приложены паспорт и инструкция по ГОСТ 2.601-68.
6. ПРАВИЛА ПРИЕМКИ
6.1. Для контроля соответствия конвейера требованиям настоящего стандарта предприятие-изготовитель должно проводить приемосдаточные и периодические испытания.
6.2. При приемосдаточных испытаниях следует контролировать каждый конвейер на соответствие требованиям пп. 2.1; 2.2; 3.5; 3.10.
Вкладыши и валы подвесных подшипников должны быть подвергнуты выборочному контролю в количестве 5% выпуска их за смену на соответствие требованиям п. 3.8.
В случае несоответствия вкладышей и валов требованиям п. 3.8 контролю подвергают удвоенное число вкладышей и валов. Результаты повторных испытаний являются окончательными и распространяют на всю партию.
6.3. При периодических испытаниях следует контролировать один конвейер не реже раза в год на соответствие требованиям пп. 2.3; 2.4; 3.4; 3.6; 3.9.
При неудовлетворительных результатах испытаний следует проводить повторные испытания удвоенного числа конвейеров. Результаты повторных испытаний являются окончательными.
6.4. Результаты испытаний оформляют актом и протоколом в соответствии с ГОСТ 15.001-73.
6.5. Подтверждение показателей надежности по пп. 3.13 и 3.14 производят 1 раз в 3 года.
6.6. Определение показателей надежности по пп. 3.13 и 3.14 производят на основании анализа эксплуатационных наблюдений по отраслевой методике.
7. МЕТОДЫ ИСПЫТАНИЙ
7.1. Диаметр и шаг винта (п. 2.1), зазор между винтом и желобом (п. 3.5), смещение секции желоба (3.1), длину секции винта (п. 3.6), частоту вращения винта (п. 2.2) следует измерять соответственно штангенциркулем по ГОСТ 166-80, щупом по ГОСТ 882-75, рулеткой по ГОСТ 7502-69, тахометром по ГОСТ 21339-75.
7.2. Измерение твердости поверхности вкладышей и валов подвесных подшипников (п. 3.8) - по ГОСТ 9013-59.
7.3. Момент силы на быстроходном валу редуктора (п. 3.10) следует измерять с помощью рычага с регулируемым грузом, размещенного на наружной поверхности быстроходной муфты привода.
Значения момента силы определяют по формуле
g — ускорение свободного падения, м/с2.
7.4. Расчетную производительность конвейера (п. 2.4) проверяют на стенде изготовителя определением массы насыпного груза, перемещаемого конвейером за контрольный отрезок времени.
7.5. Контроль полезного сечения желоба (п. 3.4), удельного расхода энергии (п. 3.15), удельной материалоемкости (п. 3.16), коэффициента межпроектной (взаимной) унификации (п. 3.17) следует выполнять расчетом.
8. МАРКИРОВКА, УПАКОВКА, ТРАНСПОРТИРОВАНИЕ И ХРАНЕНИЕ
8.1. На видном месте привода конвейера должна быть установлена металлическая табличка, выполненная по ГОСТ 12971-67 и содержащая:
товарный знак предприятия-изготовителя;
условное обозначение конвейера;
порядковый номер конвейера по системе нумерации предприятия-изготовителя;
обозначение настоящего стандарта.
Четкость надписей должна сохраняться в течение всего срока службы конвейера.
8.2. Консервация сборочных единиц и деталей конвейера — по ГОСТ 9.014-78. Срок действия защиты — 1 год.
8.3. Упаковка сборочных единиц и деталей — по ГОСТ 23170-78, категория упаковки — КУ-0.
Документация должна быть вложена в пакет из полиэтиленовой пленки по ГОСТ 10354-73 или завернута в два слоя двухслойной водонепроницаемой бумаги по ГОСТ 8828-75.
Крупногабаритные сборочные единицы конвейеров допускается транспортировать неупакованными. На каждой сборочной единице должны быть рым-болты, а в паспорте приведена схема строповки.
8.4 Маркировка грузовых мест — по ГОСТ 14192-77.
8.5. Конвейеры следует перевозить железнодорожным транспортом. Условия транспортирования — Ж1 по ГОСТ 15150-69, в части воздействия механических факторов — по ГОСТ 23170-78.
8.6. Погрузка и крепление груза при транспортировании — по Правилам перевозок грузов и техническим условиям погрузки и крепления грузов, утвержденных МПС.
8.7 Условия хранения — Ж2 по ГОСТ 15150-69.
9. ГАРАНТИЯ ИЗГОТОВИТЕЛЯ
9.1. Изготовитель гарантирует соответствие конвейеров требованиям настоящего стандарта при соблюдении условий транспортирования, хранения, монтажа и эксплуатации.
9.2. Гарантийный срок эксплуатации конвейеров — 18 мес со дня их ввода в эксплуатацию.