ГОСТ 18662-83. Государственный стандарт Союза ССР. Профили горячекатаные СВП для крепи горных выработок. Сортамент
(утв. Постановлением Госстандарта СССР от 13.04.1983 № 1756)
Постановлением Госстандарта СССР от 13 апреля 1983 г. № 1756
ГОСУДАРСТВЕННЫЙ СТАНДАРТ СОЮЗА ССР
ПРОФИЛИ ГОРЯЧЕКАТАНЫЕ СВП ДЛЯ КРЕПИ ГОРНЫХ ВЫРАБОТОК
Постановлением Государственного комитета по стандартам от 13 апреля 1983 г. № 1756 срок действия установлен с 01.01.1985 до 01.01.1990.
Исполнители: Н.М. Воронцов, канд. техн. наук; И.С. Гринь, канд. техн. наук; К.Ф. Перетятько; Н.Н. Марфутина; Л.В. Климова; С.А. Саратикянц, канд. техн. наук; М.А. Комиссаров, канд. техн. наук; Ф.С. Зигель, канд. техн. наук; Е.И. Булгаков.
Внесен Министерством черной металлургии СССР.
Утвержден и введен в действие Постановлением Государственного комитета СССР по стандартам от 13 апреля 1983 г. № 1756.
1. Настоящий стандарт устанавливает сортамент горячекатаных профилей СВП (специальные взаимозаменяемые профили), предназначенных для крепи горных выработок.
2. Поперечное сечение профиля должно соответствовать указанному на чертеже.
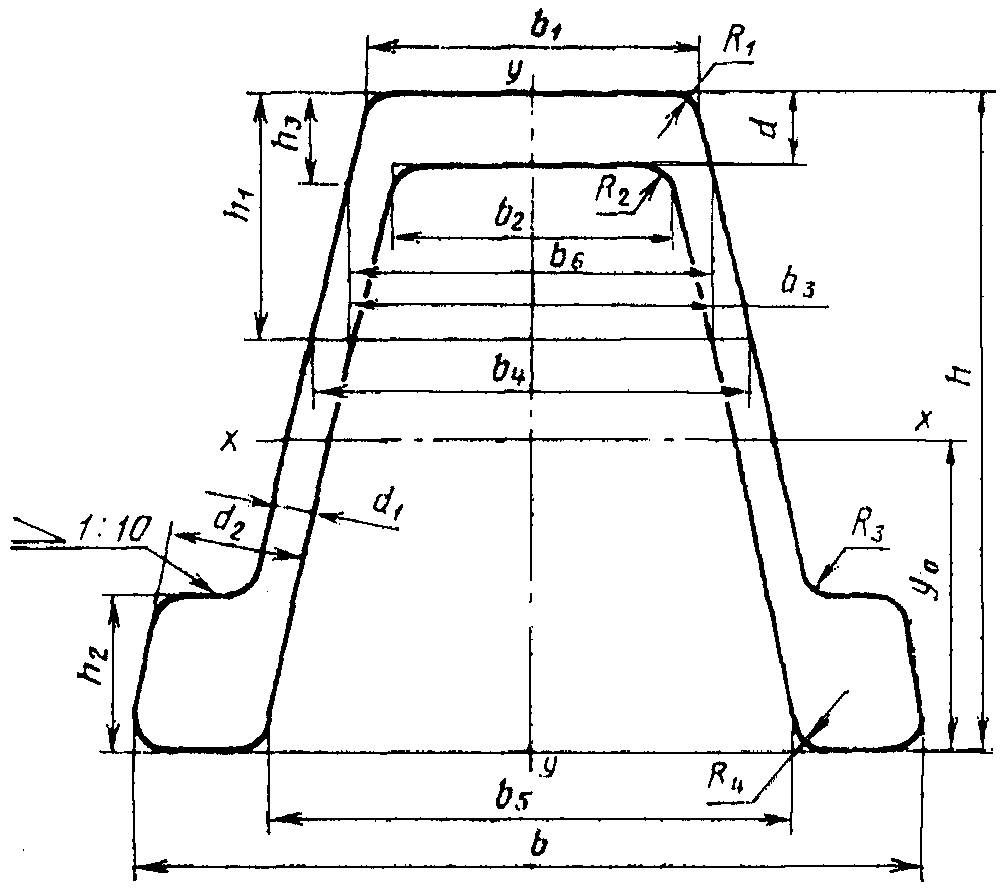
3. Размеры профиля, площадь поперечного сечения, линейная плотность и справочные значения для осей приведены в табл. 1.
| Номер профиля | h | h 1 | h 2 | h 3 | b | b 1 | b 2 | b 3 | b 4 | b 5 | b 6 | d | d 1 | d 2 |
| мм | ||||||||||||||
| СВП 14 СВП 17 СВП 19 СВП 22 СВП 27 СВП 33 | 88,0 94,0 102,0 110,0 123,0 137,0 | 42,0 45,5 44,0 44,0 47,0 50,0 | 21,0 23,0 24,0 25,5 29,0 32,0 | - — - - 18,2 18,0 | 121,0 131,5 136,0 145,5 149,5 166,0 | 55,0 60,0 60,0 60,0 59,5 66,0 | 46,5 51,0 51,0 51,5 50,6 56,0 | 67,2 73,4 71,5 71,0 69,5 76,0 | 78,0 84,6 83,5 83,5 83,5 91,5 | 84,4 91,5 94,0 99,5 99,5 110,0 | - — - - 69,4 76,0 | 7,8 8,5 9,5 11,0 13,0 14,5 | 5,6 6,0 6,2 6,4 7,4 8,2 | 18,0 19,7 20,6 22,5 25,0 28,0 |
| Номер профиля | R 1 | R 2 | R 3 | R 4 | y 0 | Площадь поперечного сечения, см2 | Линейная плотность, кг/м | Справочные значения для осей | ||||
| мм | х — х | у — у | ||||||||||
| I , х см4 | W , хmin см3 | W , хпл см3 | I , у см4 | W , у см3 | ||||||||
| СВП 14 СВП 17 СВП 19 СВП 22 СВП 27 СВП 33 | 6,0 6,0 6,0 6,0 6,0 6,0 | 7,0 7,0 8,0 8,0 10,0 11,0 | 5,0 5,0 5,0 5,0 5,0 6,0 | 6,0 6,0 6,0 6,0 6,0 7,0 | 42,7 45,6 49,3 52,7 58,5 64,8 | 18,7 21,73 24,44 27,91 34,37 42,53 | 14,7 17,1 19,2 21,9 27,0 33,39 | 184,0 243,4 322,8 428,6 646,1 999,5 | 40,7 50,3 61,3 74,8 100,2 138,5 | 55 69 83 99 137 190 | 282,3 382,3 464,0 566,3 731,5 1228,0 | 46,1 57,9 67,0 77,8 97,8 148,0 |
Примечания. 1. Площадь поперечного сечения и линейная плотность профиля вычислены по номинальным размерам; при вычислении линейной плотности плотность стали принята равной 7,85 х 10 3 кг/м3.
2. Радиусы закруглений и размеры без предельных отклонений даны для построения калибра.
4. Предельные отклонения по размерам не должны превышать значений, указанных в табл. 2.
| Номер профиля | Предельные отклонения, мм | ||||||
| h | h 2 | b 1 | b , b , b 2 3 4 | b 5 | d 2 | d , d 1 | |
| СВП 14, СВП 17 | +1,0 -1,5 | +1,0 | +/- 0,7 | +/- 0,7 | +1,0 -3,0 | +/- 1,5 | +0,5 -0,7 |
| СВП 19 | +/- 0,8 | +/- 0,8 | +0,5 -0,8 | ||||
| СВП 22, СВП 27 | +/- 1,0 | +/- 1,0 | +0,5 -1,0 | ||||
| +/- 1,2 | |||||||
| СВП 33 | +/- 1,4 | +/- 1,2 | +1,0 -4,0 | +0,5 -1,2 | |||
5. Разность по толщине сечения боковых стенок на одинаковом расстоянии от основания профиля не должна превышать 0,5 мм.
6. Профиль изготовляется длиной от 4 до 12 м.
7. В зависимости от заказа профиль изготовляют:
мерной длины с отрезками не более 15% массы партии;
кратной мерной длины с отрезками не более 15% массы партии;
Отрезками считаются профили длиной не менее 3 м.
8. Предельные отклонения по длине профиля мерной или кратной мерной длины не должны превышать:
9. Кривизна профиля в горизонтальной и вертикальной плоскостях не должны превышать:
1% длины — для высшей категории качества;
1,5% длины — для первой категории качества.
Кривизна измеряется в положении профиля вниз полками.
10. Скручивание профиля вокруг продольной оси не допускается. Профиль считается скрученным, если при укладке его фланцами (утолщениями боковых стенок) на контрольную плиту разность расстояний противоположных фланцев от контрольной плиты превышает 0,05% длины проверяемого отрезка профиля. Длина отрезка профиля должна быть не менее 4 м.
11. Размеры проверяются на расстоянии не менее 500 мм от торца профиля. Высота профиля измеряется по оси у — у.
12. Предельные отклонения по линейной плотности одного профиля не должны превышать 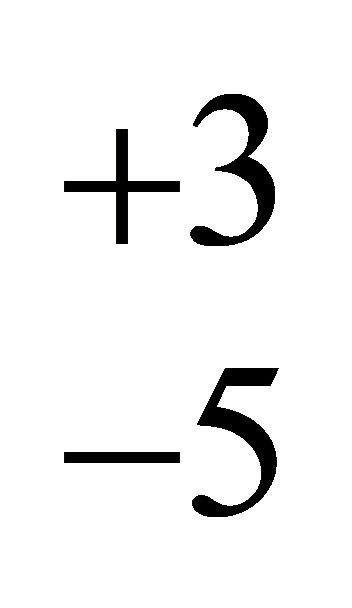 %. Предельные отклонения проверяются предприятием-изготовителем взвешиванием профилей массой 20 — 60 т от каждых 400 — 600 т проката или профиля длиной не менее 300 мм, отбираемых при прокатке не реже чем через каждые 100 прокатанных штанг.