ГОСТ 17584-72. Муфты и соединительные детали чугунные для асбестоцементных напорных труб
(введен в действие Постановлением Госстроя СССР от 10.03.1972 № 37)
(ред. от 09.06.1978)
от 10 марта 1972 г. № 37
ГОСУДАРСТВЕННЫЙ СТАНДАРТ СОЮЗА ССР
МУФТЫ И СОЕДИНИТЕЛЬНЫЕ ДЕТАЛИ ЧУГУННЫЕ ДЛЯ АСБЕСТОЦЕМЕНТНЫХ НАПОРНЫХ ТРУБ
Cast iron joining rings and fittings for asbestos cement pressure pipes
Постановлением Госстроя СССР от 10.03.1972 г. № 37 срок введения установлен с 01.01.1973 г.; в части тройников и полумуфт — с 01.01.1974 г.
Разработан Научно-исследовательским и проектным институтом асбестоцементной промышленности «НИИасбестцемент» Минстройматериалов СССР.
Руководитель темы Чеченин М.Е.
Внесен Министерством промышленности строительных материалов СССР.
Член Коллегии Добужинский В.И.
Подготовлен к утверждению Отделом технического нормирования и стандартизации Госстроя СССР.
Начальник подотдела стандартов и технических условий Мозольков В.С.
Утвержден Государственным комитетом Совета Министров СССР по делам строительства.
Введен в действие Постановлением Госстроя СССР от 10 марта 1972 г. № 37.
Настоящий стандарт распространяется на муфты и детали чугунные, предназначаемые для соединения асбестоцементных напорных труб, систем водоснабжения и мелиорации, работающих под давлением до 15 ати, присоединения их к металлическим фланцам арматуры и устройства отводов.
(в ред. Изменения № 1, введенного в действие Постановлением Госстандарта СССР от 09.06.1978 № 113)
Герметичность соединений труб обеспечивается за счет сжатия резиновых колец, изготавливаемых по ГОСТ 5228-76.
(в ред. Изменения № 1, введенного в действие Постановлением Госстандарта СССР от 09.06.1978 № 113)
1. СОРТАМЕНТ
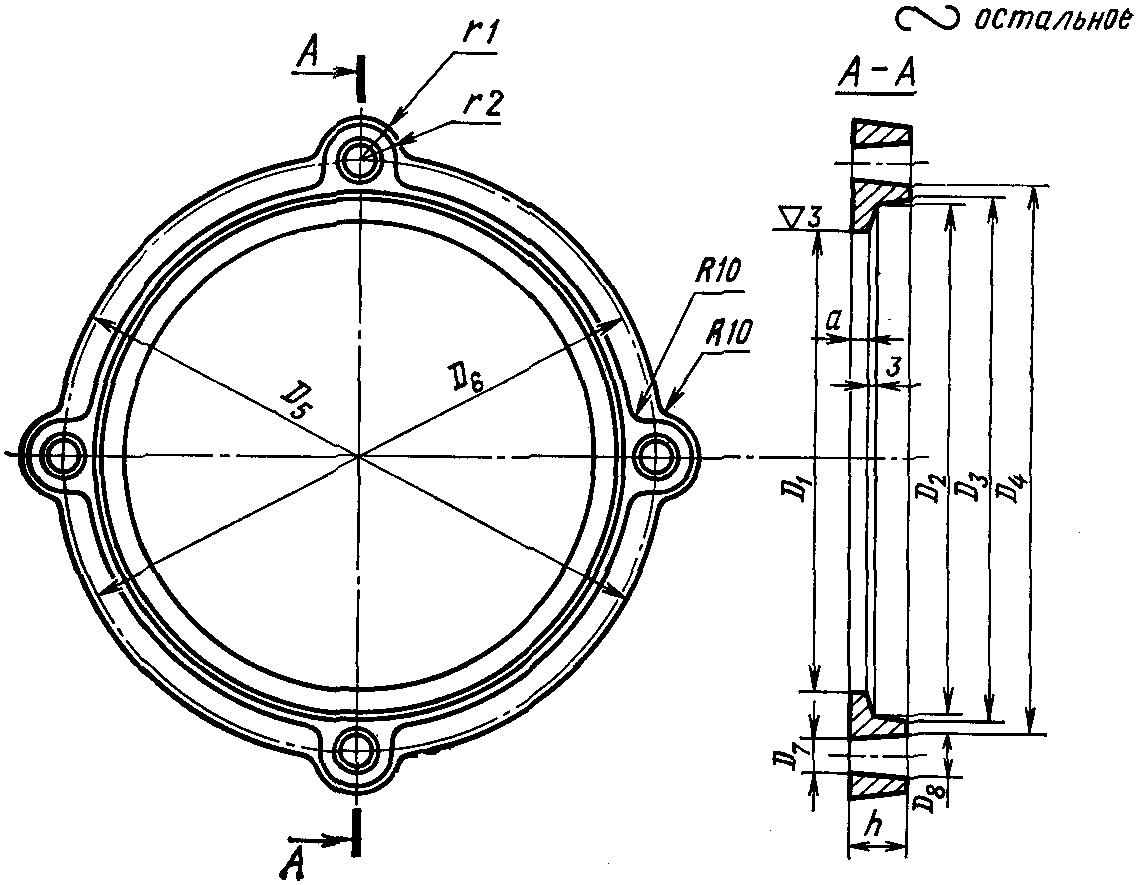
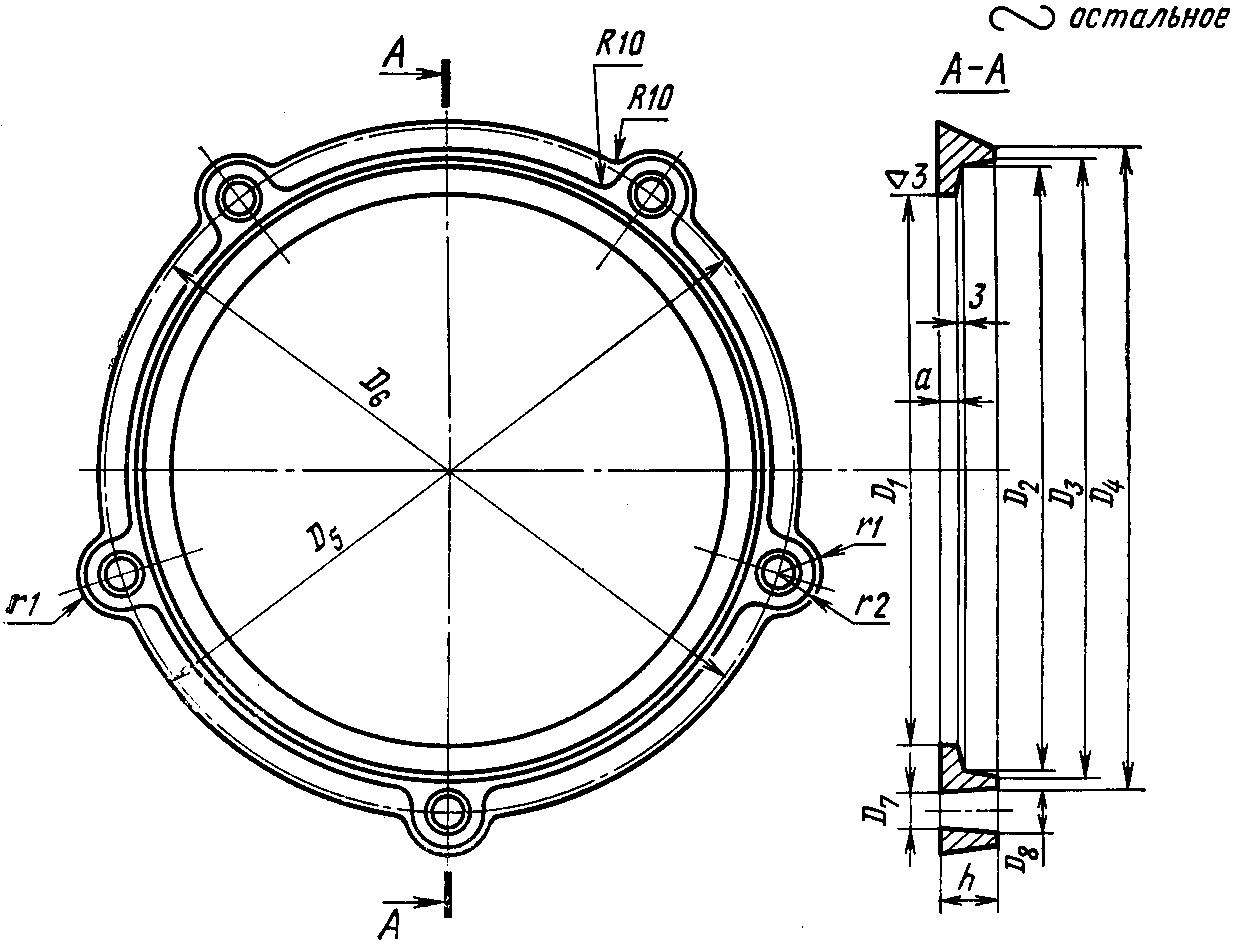
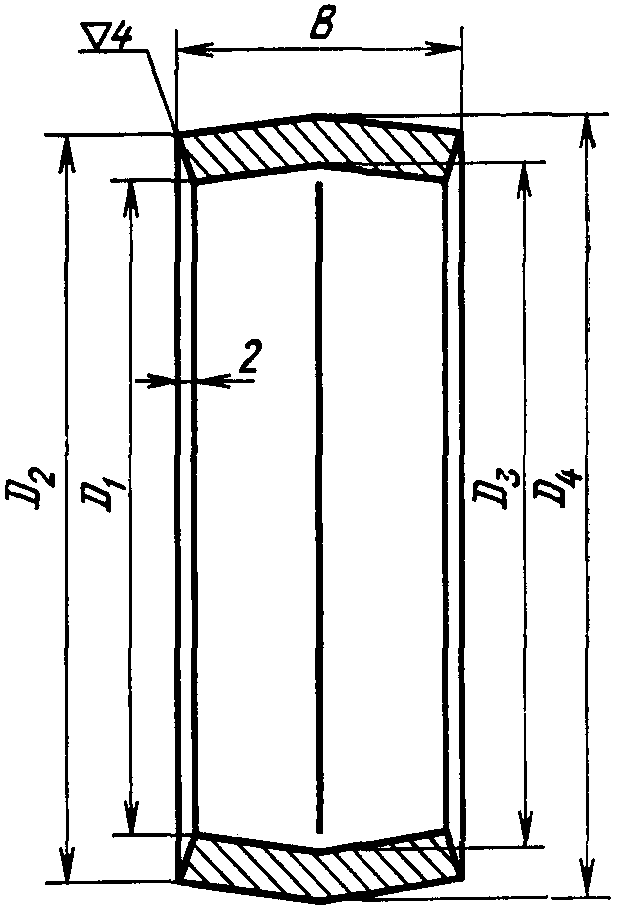
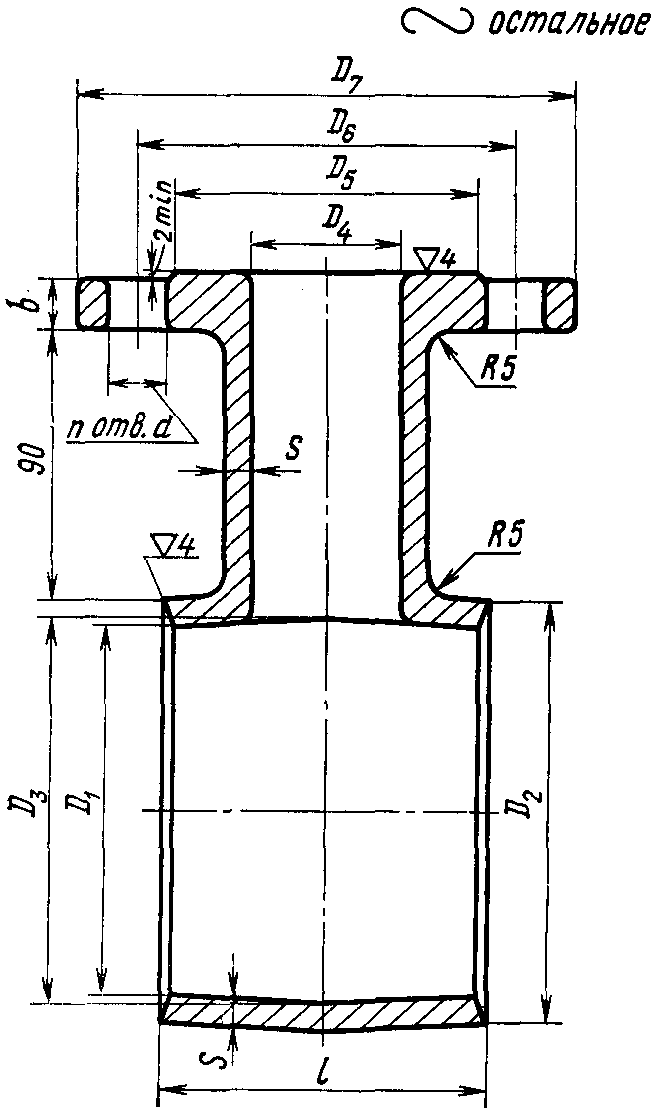
1.1. Наименование, комплектность деталей, а также их обозначения должны соответствовать указанным в табл. 1.
| Наименование комплекта | Муфта | Тройник | Полумуфта |
|---|
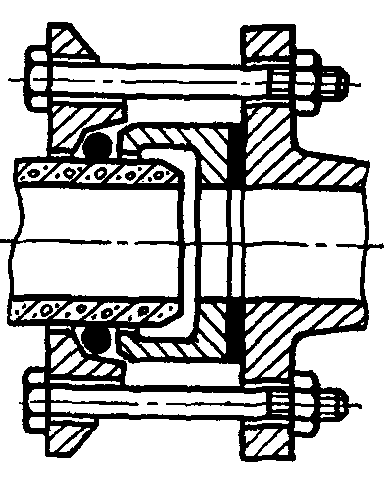
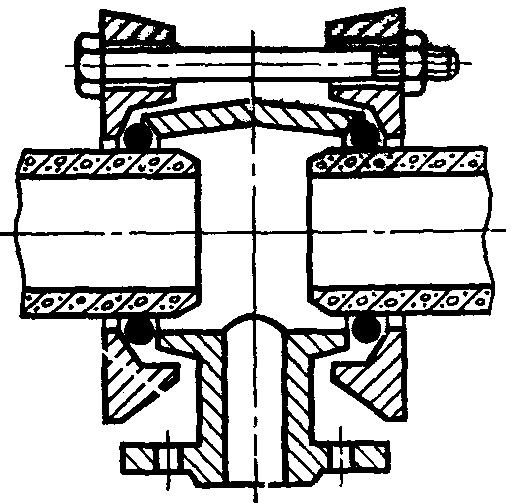
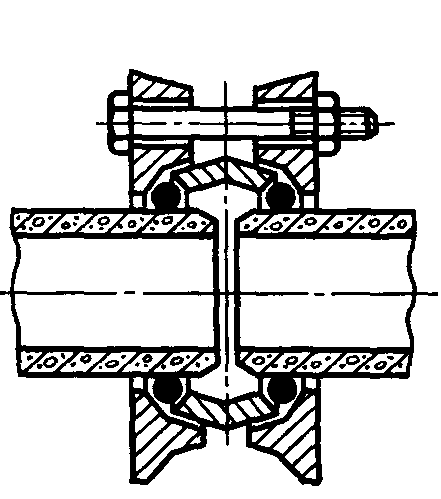
| Наименование деталей | Фланец | Втулка | Фланец | Втулка-тройник | Фланец | Втулка |
| Условное обозначение | ФЧМ | ВЧМ | ФЧМ | ВТЧМ | ФЧ | ВЧ |
| Номер чертежа | 1 — 3 | 4 | 1 — 3 | 5 | 6 | 7 |
| Номер таблицы | 2 | 3 | 2 | 4 | 5 | 6 |
| Назначение | Для соединения труб в водопроводах и газопроводах | Для устройства отводов D = 50 — 150 мм от водоy проводов и газопроводов | Для присоединения металлических фланцев арматуры и соединительных частей(ГОСТ 1234-67, P = 10 кгс/см2) к y трубам в водопроводах и газопроводах | |||
Примечание. Поставка тройников и полумуфт должна производиться с 1/I 1974 г.
1.2. Муфты и соединительные детали (тройники и полумуфты) состоят из чугунной втулки и фланцев, стягиваемых болтами.
1.3. Муфты и соединительные детали должны изготавливаться в соответствии с требованиями настоящего стандарта по технической документации, утвержденной в установленном порядке.
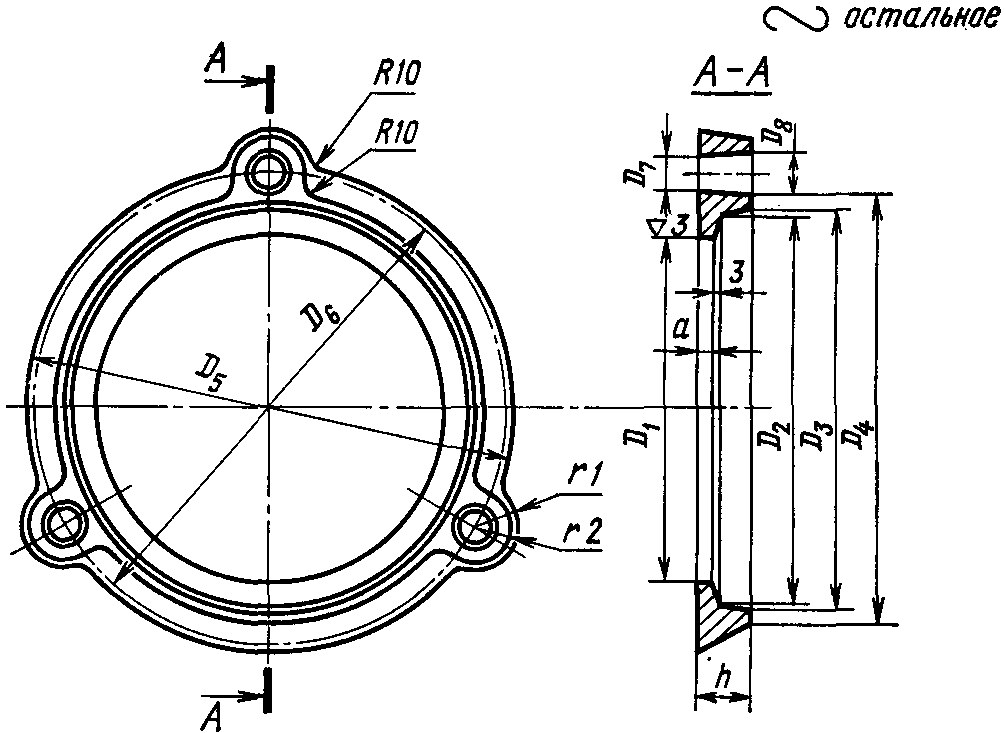
Конструкция, размеры и справочная масса втулок и фланцев, а также размеры болтов должны соответствовать указанным в табл. 2 - 6 и на черт. 1 - 7.
(п. 1.3 в ред. Изменения № 1, введенного в действие Постановлением Госстандарта СССР от 09.06.1978 № 113)
| Для асбестоцементных труб | Размеры фланцев ФЧМ, мм | Справочный вес, | Болты | ||||||||||||||
| Условный проход, мм | Наружный диаметр, мм | D 1 | D 2 | D 3 | D 4 | D 5 | D 6 | D 7 | D 8 | r 1 | r 2 | а | h | кг | Диаметр, мм | Длина, мм | Количество |
| 100 | 122 | 125 | 146 | 150 | 160 | 186 | 176 | 14 | 16 | 16 | 14 | 5 | 23 | 1,4 | М12 | 110 | 3 |
| 150 | 168 | 171 | 194 | 198 | 208 | 236 | 230 | 20 | 22 | 20 | 18 | 6 | 24 | 2,0 | М16 | 130 | 3 |
| 200 | 224 | 227 | 252 | 256 | 269 | 297 | 291 | 20 | 22 | 20 | 18 | 6 | 24 | 2,7 | М16 | 130 | 4 |
| 250 | 274 | 278 | 305 | 309 | 319 | 354 | 345 | 24 | 26 | 24 | 22 | 8 | 30 | 4,3 | М20 | 160 | 4 |
| 300 | 324 | 328 | 357 | 361 | 373 | 408 | 399 | 24 | 26 | 24 | 22 | 8 | 30 | 5,6 | М20 | 160 | 5 |
| 350 | 373 | 377 | 408 | 413 | 425 | 465 | 451 | 24 | 26 | 24 | 22 | 9 | 34 | 8,2 | М20 | 180 | 5 |
| 400 | 427 | 431 | 464 | 469 | 482 | 522 | 508 | 24 | 26 | 24 | 22 | 9 | 34 | 9,0 | М20 | 180 | 5 |
| 500 | 528 | 533 | 568 | 573 | 585 | 625 | 611 | 24 | 26 | 24 | 22 | 10 | 36 | 11,5 | М20 | 180 | 5 |
| Асбестоцементные трубы | Размеры втулок ВЧМ для муфт, мм | Справочный вес, кг | ||||||
| Условный проход, мм | Наружный диаметр, мм | D 1 | D 2 | D 3 | D 4 | B | S | |
| 100 | 122 | 125 | 143 | 129 | 147 | 50 | 9 | 1,3 |
| 150 | 168 | 171 | 191 | 175 | 195 | 70 | 10 | 2,8 |
| 200 | 224 | 227 | 249 | 231 | 253 | 70 | 11 | 4,0 |
| 250 | 274 | 278 | 302 | 282 | 306 | 80 | 12 | 6,9 |
| 300 | 324 | 328 | 354 | 332 | 358 | 90 | 13 | 8,8 |
| 350 | 373 | 377 | 405 | 382 | 410 | 90 | 14 | 10,9 |
| 400 | 427 | 431 | 461 | 436 | 465 | 100 | 15 | 14,4 |
| 500 | 528 | 533 | 565 | 538 | 570 | 100 | 16 | 19,5 |
| Асбестоцементные трубы | Размеры втулок-тройников ВТЧМ, мм | Справочный вес, | Болты | ||||||||||||||
| Условный проход, мм | Наружный диаметр, мм | D 1 | D 2 | D 3 | D 4 | D 5 | D 6 | D 7 | d | n | s | b | l | кг | Длина, мм | Диаметр, мм | Количество |
| 100 | 122 | 125 | 143 | 129 | 50 | 102 | 125 | 165 | 20 | 4 | 9 | 17 | 110 | 6,0 | 180 | М12 | 3 |
| 100 | 122 | 125 | 143 | 129 | 100 | 158 | 180 | 220 | 20 | 4 | 9 | 19 | 160 | 9,0 | 220 | М12 | 3 |
| 150 | 168 | 171 | 191 | 175 | 50 | 102 | 125 | 165 | 20 | 4 | 10 | 17 | 110 | 7,5 | 180 | М16 | 3 |
| 150 | 168 | 171 | 191 | 175 | 100 | 158 | 180 | 220 | 20 | 4 | 10 | 19 | 160 | 11,8 | 220 | М16 | 3 |
| 150 | 168 | 171 | 191 | 175 | 150 | 212 | 240 | 285 | 24 | 8 | 10 | 21 | 210 | 15,5 | 270 | М16 | 3 |
| 200 | 224 | 227 | 249 | 231 | 50 | 102 | 125 | 165 | 20 | 4 | 11 | 17 | 110 | 9,8 | 180 | М16 | 4 |
| 200 | 224 | 227 | 249 | 231 | 100 | 158 | 180 | 220 | 20 | 4 | 11 | 19 | 160 | 15,2 | 220 | М16 | 4 |
| 200 | 224 | 227 | 249 | 231 | 150 | 212 | 240 | 285 | 24 | 8 | 11 | 21 | 210 | 21,3 | 270 | М16 | 4 |
| 300 | 324 | 328 | 354 | 332 | 100 | 158 | 180 | 220 | 20 | 4 | 13 | 19 | 160 | 20,7 | 250 | М20 | 5 |
| 300 | 324 | 328 | 354 | 332 | 150 | 212 | 240 | 285 | 24 | 8 | 13 | 21 | 210 | 28,3 | 300 | М20 | 5 |
| Асбестоцементные трубы | Размеры фланцев ФЧ, мм | Справочный вес, | Болты | ||||||||||||
| Условный проход, мм | Наружный диаметр, мм | D 1 | D 2 | D 3 | D 4 | D 5 | D 6 | D 7 | a | b | h | кг | Диаметр, мм | Длина, мм | Количество |
| 100 | 122 | 125 | 146 | 150 | 180 | 218 | 220 | 19 | 5 | 8 | 23 | 2,4 | М16 | 140 | 4 |
| 150 | 168 | 171 | 194 | 198 | 240 | 283 | 285 | 23 | 6 | 9 | 24 | 4,0 | М20 | 140 | 8 |
| 200 | 224 | 227 | 252 | 256 | 295 | 338 | 340 | 23 | 6 | 9 | 24 | 5,0 | М20 | 140 | 8 |
| 250 | 274 | 278 | 305 | 309 | 350 | 393 | 395 | 23 | 8 | 11 | 30 | 7,9 | М20 | 150 | 12 |
| 300 | 324 | 328 | 357 | 361 | 400 | 443 | 445 | 23 | 8 | 11 | 30 | 8,5 | М20 | 150 | 12 |
| 350 | 373 | 377 | 408 | 413 | 460 | 502 | 505 | 23 | 9 | 12 | 34 | 12,4 | М20 | 150 | 16 |
| 400 | 427 | 431 | 464 | 469 | 515 | 562 | 565 | 26 | 9 | 12 | 34 | 14,5 | М22 | 150 | 16 |
| 500 | 528 | 533 | 568 | 573 | 620 | 667 | 670 | 26 | 10 | 13 | 36 | 20,5 | М22 | 150 | 20 |
| Асбестоцементные трубы | Размеры втулок ВЧ, мм | Справочный вес, кг | |||||
| Условный проход, мм | Наружный диаметр, мм | D 1 | D 2 | D 3 | D 4 | s | |
| 100 | 122 | 125 | 143 | 100 | 158 | 9 | 2,2 |
| 150 | 168 | 171 | 191 | 150 | 212 | 10 | 3,4 |
| 200 | 224 | 227 | 249 | 200 | 268 | 11 | 5,0 |
| 250 | 274 | 278 | 302 | 250 | 320 | 12 | 6,7 |
| 300 | 324 | 328 | 354 | 300 | 370 | 13 | 8,5 |
| 350 | 373 | 377 | 405 | 350 | 430 | 14 | 11,2 |
| 400 | 427 | 431 | 461 | 399 | 482 | 15 | 13,8 |
| 500 | 528 | 533 | 567 | 498 | 585 | 16 | 18,4 |
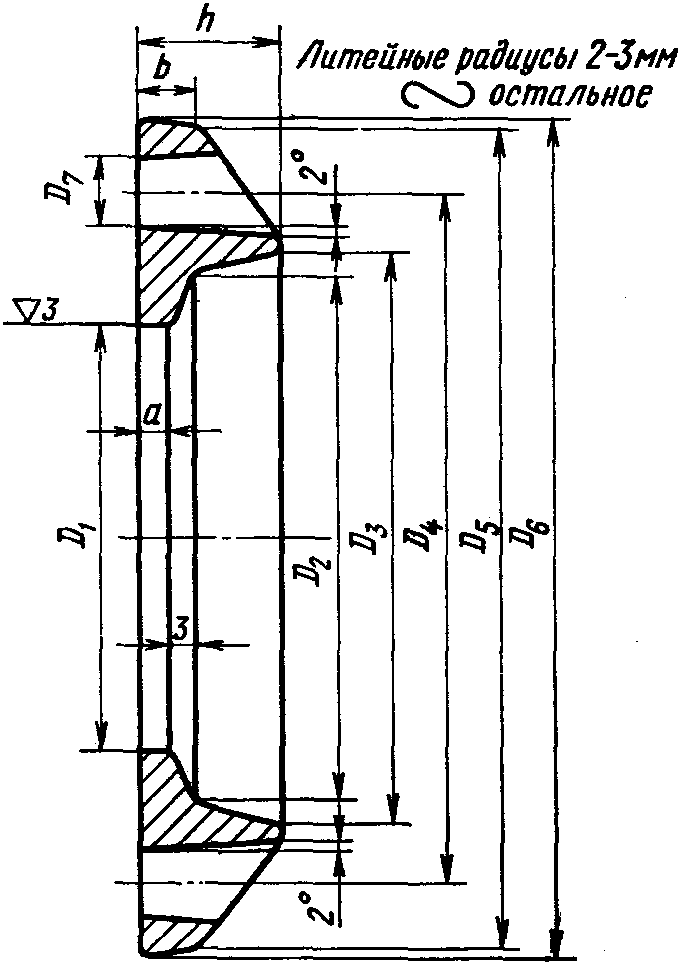
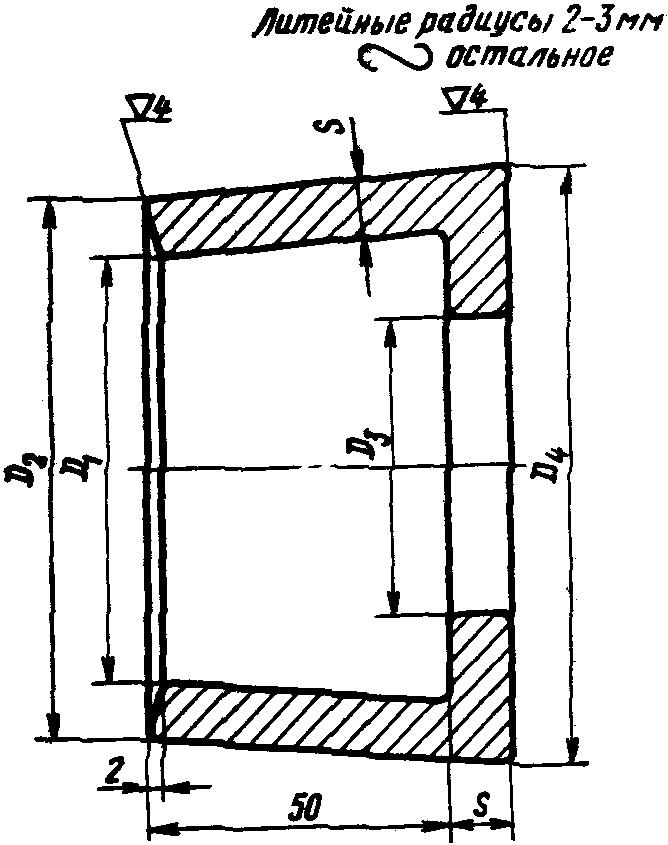
1.4. Допускаемые отклонения размеров D_{1} , D_{2} и D_{3} втулок и фланцев должны быть не ниже II класса точности, а всех остальных размеров — не ниже III класса точности по ГОСТ 1855-55.
(п. 1.4 в ред. Изменения № 1, введенного в действие Постановлением Госстандарта СССР от 09.06.1978 № 113)
2. ТЕХНИЧЕСКИЕ ТРЕБОВАНИЯ
2.1. Втулки и фланцы должны отливаться из чугуна марки не ниже СЧ 12-28 по ГОСТ 1412-70.
(в ред. Изменения № 1, введенного в действие Постановлением Госстандарта СССР от 09.06.1978 № 113)
2.2. Отливки деталей не должны иметь дефектов: недолива, неслитин, пригаров, заливов, пористости, трещин, раковин глубиной более 15% номинальной толщины стенки.
Допускается заварка дефектных мест с последующей зачисткой. Общее количество заваренных мест не должно быть более двух на деталь.
При неровной поверхности отливки допускается местная зачистка глубиной не более 1 мм только под гайки или головки болтов.
На изделиях высшей категории качества дефекты не допускаются.
(п. 2.2 в ред. Изменения № 1, введенного в действие Постановлением Госстандарта СССР от 09.06.1978 № 113)
2.3 Втулки должны быть водонепроницаемы и выдерживать без разрушения давление:
25 ати при условном проходе до 300 мм;
20 ати при условном проходе свыше 300 мм, а втулки муфт высшей категории качества — 30 ати при условном проходе до 300 мм и 25 ати при условном проходе свыше 300 мм.
(п. 2.3 в ред. Изменения № 1, введенного в действие Постановлением Госстандарта СССР от 09.06.1978 № 113)
2.4. Поверхности втулок и фланцев должны быть покрыты нефтяным битумом, температура размягчения которого должна быть не ниже +65 °С. Битум должен отвечать требованиям ГОСТ 9812-74. Покрытие должно быть прочным, гладким и не иметь видимых глазом трещин, не должно быть липким и растворимым в воде. Покрытие поверхности втулок битумом должно производиться после их гидравлического испытания.
(в ред. Изменения № 1, введенного в действие Постановлением Госстандарта СССР от 09.06.1978 № 113)
Примечание. Поверхности втулок и фланцев муфт, предназначенных для систем мелиорации, допускается покрывать битумным лаком БТ 577 по ГОСТ 5631-70.
(примечание введено Изменением № 1, введенным в действие Постановлением Госстандарта СССР от 09.06.1978 № 113)
2.5. Размеры болтов и гаек должны соответствовать ГОСТ 7798-70 и ГОСТ 5915-70, а технические требования к ним — ГОСТ 1759-70.
Допускается применение болтов грубой точности с уменьшенной головкой по ГОСТ 15590-70, а также шпилек соответствующей длины и диаметра резьбы по ГОСТ 22042-76 с гайками.
(абзац введен Изменением № 1, введенным в действие Постановлением Госстандарта СССР от 09.06.1978 № 113)
2.6 Болты и гайки должны быть оцинкованы.
Примечание. Допускается по согласованию с потребителем поставка неоцинкованных болтов и гаек.
2.7. Готовые детали должны быть приняты техническим контролем предприятия-изготовителя.
3. МЕТОДЫ ИСПЫТАНИЙ
3.1. Муфты и соединительные детали должны поставляться комплектно партиями. Размер партии устанавливается соглашением между предприятием-изготовителем и потребителем.
3.2. Приемка муфт и соединительных деталей производится путем проведения приемочного контроля по внешнему виду и размерам, а также по водонепроницаемости.
Для проверки по внешнему виду и размерам отбирают 5% фланцев, втулок и других деталей, а для испытания гидравлическим давлением — 1% втулок от партии, но не менее 5 шт.
При приемке изделий высшей категории качества для проверки по всем показателям отбирают 10% изделий от партии.
Если при контрольной проверке хотя бы одно изделие по какому-либо показателю не будет удовлетворять требованиям настоящего стандарта, производят повторную проверку по этому показателю удвоенного количества изделий, отобранных от той же партии. В случае неудовлетворительных результатов повторной проверки, партия бракуется.
(п. 3.2 в ред. Изменения № 1, введенного в действие Постановлением Госстандарта СССР от 09.06.1978 № 113)
3.3. Проверка размеров должна производиться универсальным инструментом или шаблонами.
3.4 Гидравлические испытания втулок производят на специальном прессе.
При установке на прессе торцы втулок герметизируются резиновыми кольцами. Испытание проводят нагнетанием воды в испытуемую втулку. Величину давления определяют по манометру.
Под гидравлическим давлением, указанным в п. 2.3, втулка должна находиться не менее 15 с. При испытании втулку слегка обстукивают стальным молотком весом 700 г.
Если в процессе этого испытания на наружной поверхности втулки не образуется капелек воды, то она считается выдержавшей испытание на водонепроницаемость.
3.5. Методы испытаний физико-механических показателей и химического анализа чугуна втулок и фланцев должны соответствовать указанным в ГОСТ 1412-70 и ГОСТ 22536.0-77 — ГОСТ 22536.6-77.
(в ред. Изменения № 1, введенного в действие Постановлением Госстандарта СССР от 09.06.1978 № 113)
3.6. Температура размягчения битума должна определяться по ГОСТ 11506-73.
(в ред. Изменения № 1, введенного в действие Постановлением Госстандарта СССР от 09.06.1978 № 113)
4. МАРКИРОВКА. ТРАНСПОРТИРОВАНИЕ И ХРАНЕНИЕ
4.1. На наружной поверхности каждой муфты или детали должны быть указаны: товарный знак предприятия-изготовителя, буква В на муфтах, предназначенных для систем питьевого водоснабжения, буква М на муфтах для систем мелиорации, условное обозначение детали, диаметр труб, для которых они предназначены, а на втулке-тройнике дополнительно указывается диаметр отвода.
На муфтах и деталях высшей категории качества должно быть нанесено изображение государственного Знака качества по ГОСТ 1.9-67. Например, на втулке-тройнике, предназначенной для соединения асбестоцементных труб для мелиорации с диаметром условного прохода 150 мм и устройства отвода с условным проходом 50 мм, должны быть указаны после товарного знака наименование детали и диаметр труб: М-ВТЧМ-150/50, а на фланцах, комплектующих такую втулку, должно быть соответственно указано: М-ФЧ-150.
(п. 4.1 в ред. Изменения № 1, введенного в действие Постановлением Госстандарта СССР от 09.06.1978 № 113)
4.2 Предприятие-изготовитель должно сопровождать каждую партию изделий паспортом (сертификатом), в котором указывается:
(в ред. Изменения № 1, введенного в действие Постановлением Госстандарта СССР от 09.06.1978 № 113)
а) наименование завода-изготовителя;
г) результаты гидравлических испытаний втулок;
д) температура размягчения битума;
е) обозначение настоящего стандарта.
4.3. Втулки, фланцы и болты для муфт, тройников и полумуфт перевозятся комплектно, для этого они связываются проволокой или стягиваются болтами.
При перевозке чугунных деталей, связанных проволокой, необходимое количество болтов отправляется в ящиках одновременно с чугунными деталями.
4.4. Муфты, тройники и полумуфты должны храниться под навесом уложенными раздельно в стопы и должны быть защищены от воздействия атмосферных осадков.
5. ГАРАНТИИ ИЗГОТОВИТЕЛЯ
(раздел 5 введен Изменением № 1,
введенным в действие Постановлением
Госстандарта СССР от 09.06.1978 № 113)
5.1. Предприятие-изготовитель должно гарантировать соответствие поставляемых изделий требованиям настоящего стандарта.
5.2. Гарантийный срок эксплуатации (хранения) изделий при условии соблюдения потребителем правил транспортирования и хранения, предусмотренных настоящим стандартом, — 12 мес со дня сдачи муфт (других изделий) в эксплуатацию, но не более 18 мес со дня отгрузки с предприятия, а муфт (других изделий) высшей категории качества — два года со дня сдачи в эксплуатацию, но не более двух с половиной лет со дня отгрузки с предприятия-изготовителя.