ГОСТ 17152-89. Государственный стандарт Союза ССР. Профили стальные горячекатаные для ножей землеройных машин. Общие технические условия
(утв. и введен в действие Постановлением Госстандарта СССР от 12.12.1989 № 3659)
Постановлением Госстандарта СССР от 12 декабря 1989 г. № 3659
ГОСУДАРСТВЕННЫЙ СТАНДАРТ СОЮЗА ССР
ПРОФИЛИ СТАЛЬНЫЕ ГОРЯЧЕКАТАНЫЕ ДЛЯ НОЖЕЙ ЗЕМЛЕРОЙНЫХ МАШИН
Steel hot-rolled shapes for cutting blades
Срок действия с 1 января 1991 года до 1 января 1996 года
ИНФОРМАЦИОННЫЕ ДАННЫЕ
1. Разработан и внесен Министерством металлургии СССР.
Разработчики: С.И. Рудюк, канд. техн. наук; В.Ф. Коваленко, канд. техн. наук; И.Е. Пацека, канд. техн. наук; В.В. Калюжный, канд. эконом. наук; Ж.М. Роева, канд. эконом. наук; В.А. Ена, канд. техн. наук; Т.Н. Кабанова.
2. Утвержден и введен в действие Постановлением Государственного комитета СССР по управлению качеством продукции и стандартам от 12.12.1989 № 3659.
3. Стандарт соответствует международному стандарту ИСО 7129-82 в части предельных отклонений.
5. Ссылочные нормативно-технические документы
| Обозначение НТД, на который дана ссылка | Номер пункта |
|---|---|
| ГОСТ 8.326-78 | 4.5 |
| ГОСТ 166-80 | 4.5 |
| ГОСТ 427-75 | 4.5 |
| ГОСТ 380-88 | 1.8, 2.1 |
| ГОСТ 5639-82 | 4.3 |
| ГОСТ 6507-78 | 4.5 |
| ГОСТ 7502-89 | 4.5 |
| ГОСТ 7565-81 | 4.1 |
| ГОСТ 7566-81 | 2.6, 3.2, 5.1 |
| ГОСТ 8026-75 | 4.5 |
| ГОСТ 12344-88, ГОСТ 12345-88 | 4.2 |
| ГОСТ 12346-78, ГОСТ 12348-78 | 4.2 |
| ГОСТ 12350-78 | 4.2 |
| ГОСТ 12352-81 | 4.2 |
| ГОСТ 12355-78 | 4.2 |
| ГОСТ 12360-82 | 4.2 |
| ГОСТ 14959-79 | 2.1 |
| ГОСТ 17745-72 | 4.2 |
| ГОСТ 18895-81 | 4.2 |
| ГОСТ 22536.0-87, ГОСТ 22536.11-87 | 4.2 |
| ГОСТ 27809-88 | 4.2 |
Настоящий стандарт распространяется на стальные горячекатаные профили, предназначенные для ножей землеройных машин: бульдозеров, скреперов, грейдеров и автогрейдеров, а также для ножей бульдозерного и грейдерного оборудования экскаваторов, катков и других землеройных машин.
1. ОСНОВНЫЕ ПАРАМЕТРЫ
1.1. Форма поперечного сечения должна соответствовать черт. 1 - 3.
1.2. Размеры, предельные отклонения по размерам, площадь поперечного сечения и масса 1 м профиля должны соответствовать табл. 1 - 3.
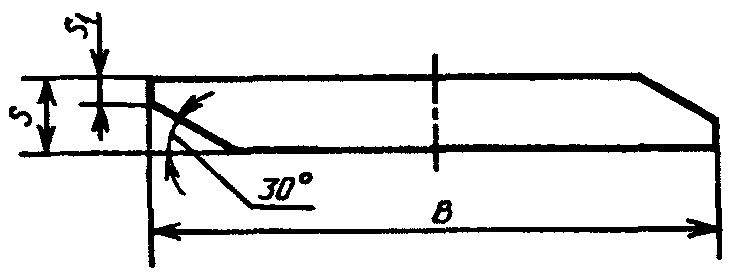
| Обозначение профиля | Предельные отклонения, мм | Площадь поперечного сечения, см2 | Масса 1 м профиля, кг | ||
| по ширине В | по толщине S | по толщине режущей кромки S 1 | |||
| 150 х 16 х 6 | +1,6 -3,5 | +0,5 -1,0 | +1,0 -2,0 | 22,29 | 17,50 |
| 180 х 16 х 6 | +1,5 -3,6 | +0,2 -0,5 | 27,07 | 21,25 | |
| 250 х 18 х 6 | +1,7 -4,0 | +0,2 -0,6 | 42,51 | 33,37 | |
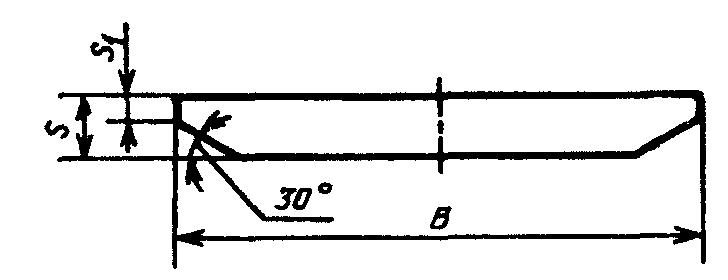
| Обозначение профиля | Предельные отклонения, мм | Площадь поперечного сечения, см2 | Масса 1 м профиля, кг | ||
| по ширине В | по толщине S | по толщине режущей кромки S 1 | |||
| 150 х 12 х 4 | +1,6 -3,5 | +0,5 -1,0 | +1,0 -2,0 | 16,94 | 13,30 |
| 180 х 16 х 6 | 27,07 | 21,25 | |||
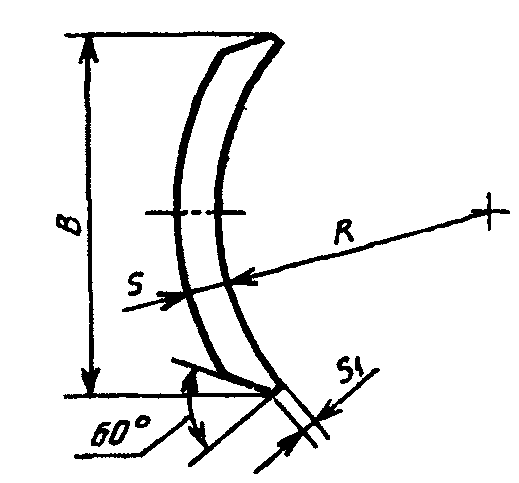
| Обозначение профиля | Предельные отклонения, мм | R, мм | Площадь поперечного сечения, см2 | Масса 1 м профиля, кг | ||||
| по ширине В | по толщине S | по толщине режущей кромки S 1 | ||||||
| повышенная точность | обычная точность | повышенная точность | обычная точность | |||||
| 155 х 12 х 3 | +3,0 -1,5 | +2,0 -4,0 | +/- 0,6 | +0,8 -0,5 | +2,5 -0,5 | 350 | 16,25 | 12,76 |
| 180 х 12 х 6 | +/- 0,8 | +1,0 | 440 | 21,88 | 17,17 | |||
| 180 х 18 х 6 | -2,0 | 30,26 | 23,75 | |||||
1.3 По точности прокатки профиль № 3 изготовляют:
1.4. Радиусы закругления углов, не обозначенные на черт. 1 - 3, не должны превышать 5,0 мм.
1.5 Кривизна 1 м профиля не должна превышать:
10 мм — по плоскости, а для профилей № 3 155 х 12 х 3 и 180 х 12 х 6 — 6 мм.
1.6 Профили изготовляют:
1.7. Предельные отклонения по длине профилей мерной и кратной мерной длины не должны превышать 50 мм.
1.8. Контроль ширины и толщины профиля проводят на расстоянии не менее 500 мм от конца профиля. Остальные размеры контролируют при расточке валков.
Профиль № 1 шириной 180 мм, толщиной 16 мм и толщиной режущей кромки 6 мм по ГОСТ 380, из стали марки Ст5пс:
Профиль № 1 180 х 16 х 6 — Ст5пс ГОСТ 17152
Профиль № 3 шириной 155 мм, толщиной 12 мм и толщиной режущей кромки 3 мм, повышенной точности прокатки (Б) по ГОСТ 380, из стали марки Ст5сп:
Профиль № 3 155 х 12 х 3 — Б - Ст5сп ГОСТ 17152.
2. ТЕХНИЧЕСКИЕ ТРЕБОВАНИЯ
2.1 Характеристики
2.1.1 Профили для ножей землеройных машин изготовляют из стали марок:
65; 70; 75; 80; 85; 60Г; 65Г; 70Г; Ст5пс — профиль № 1;
Ст5сп; 65Г; 70Г2 — профиль № 3.
2.1.2. Химический состав стали марок Ст5пс, Ст5сп должен соответствовать ГОСТ 380, стали марки 65, 70, 75, 80, 85, 60Г, 70Г, 65Г ГОСТ 14959, 70Г2 — нормам, указанным в табл. 4.
| углерод | марганец | кремний | сера | фосфор | хром | никель | медь |
| не более | |||||||
| 0,65 — 0,75 | 1,40 — 1,80 | 0,17 — 0,37 | 0,045 | 0,045 | 0,30 | 0,30 | 0,30 |
2.1.3. По согласованию изготовителя с потребителем профили из стали марок 70Г2 и 65Г изготовляют с содержанием элементов в %:
    для марки 70Г2                             для марки 65Г;
    углерода - от 0,60 до 0,90;                не более 0,80;
    марганца - от 1,20 до 2,00                 не более 1,40.
Верхние пределы содержания углерода и марганца не должны совпадать.
2.1.4. Величина аустенитного зерна стали марок 65Г и 70Г2 не должна быть крупнее 5 номера по ГОСТ 5639.
2.1.5. Допускается по согласованию изготовителя с потребителем изготовление профилей из стали других марок.
2.1.6 Прокат изготовляют без термической обработки.
2.1.7 Расслоение в прокате не допускается.
2.1.8. На поверхности профилей допускается рябизна, отпечатки, риски, царапины, раскатанные загрязнения, прокатные плены, не выводящие размеры профиля за пределы минусового отклонения, и закаты глубиной не более 1 мм.
2.2 Маркировка и упаковка — по ГОСТ 7566.
3. ПРИЕМКА
3.1. Профили принимают партиями. Партия должна состоять из одного размера и одной плавки-ковша.
3.2 Правила приемки — по ГОСТ 7566.
3.3 Для проверки качества профилей от партии отбирают:
для химического анализа — одну пробу от плавки-ковша;
для проверки размеров — 10% профилей, но не менее 5 шт.;
для контроля качества поверхности — все профили.
4. МЕТОДЫ КОНТРОЛЯ
4.1. Методы отбора проб для определения химического состава стали — по ГОСТ 7565.
4.2. Химический анализ — по ГОСТ 22536.0 — ГОСТ 22536.11; ГОСТ 22536.13; ГОСТ 17745; ГОСТ 18895; ГОСТ 12344 — ГОСТ 12348; ГОСТ 12350; ГОСТ 12352; ГОСТ 12355; ГОСТ 12360 или другими методами, утвержденными в установленном порядке и обеспечивающими необходимую точность анализа.
При разногласиях между изготовителем и потребителем применяют методы, установленные в настоящем стандарте.
4.3. Величину аустенитного зерна определяют по ГОСТ 5639 - методом окисления.
4.4. Качество поверхности проверяют осмотром без применения увеличительных приборов.
4.5. Расслоение контролируют осмотром кромок. При необходимости качество металла на кромках проверяют снятием стружки, при этом раздвоение стружки является признаком несплошности металла.
4.6. Геометрические размеры и форму профиля проверяют при помощи измерительных инструментов по ГОСТ 166, ГОСТ 427, ГОСТ 6507, ГОСТ 7502, ГОСТ 8026 или инструментов, аттестованных по ГОСТ 8.326.