ГОСТ 15164-78*. Государственный стандарт Союза ССР. Электрошлаковая сварка. Соединения сварные. Основные типы, конструктивные элементы и размеры
(утв. Постановлением Госстандарта СССР от 28.07.1978 № 2036)
(ред. от 01.06.1989)
Примечание
С 1 июля 2003 года до вступления в силу технических регламентов акты федеральных органов исполнительной власти в сфере технического регулирования носят рекомендательный характер и подлежат обязательному исполнению только в части, соответствующей целям, указанным в пункте 1 статьи 46 Федерального закона от 27.12.2002 № 184-ФЗ. Ограничение срока действия снято по Протоколу № 4-93 Межгосударственного Совета по стандартизации, метрологии и сертификации («ИУС», № 4, 1994). Срок действия продлен до 1 января 1995 года Постановлением Госстандарта СССР от 14.11.1983 № 5365. Документ введен в действие с 1 января 1980 года. Взамен ГОСТ 15164-69.
ИСТОРИЯ ИЗМЕНЕНИЙ НОРМАТИВНО-ТЕХНИЧЕСКИХ АКТОВ
flowchart LR
  n0["ГОСТ 15164-78*"]:::doc
  click n0 "https://bukva.ai/docs/gost-15164-78" "ГОСТ 15164-78*. Государственный стандарт Союза ССР. Электрошлаковая сварка. Соединения сварные. Основные типы, конструктивные элементы и размеры (утв. Постановлением Госстандарта С"
classDef rst fill:#FFEBEB,stroke:#8B0000,color:#000;
classDef doc fill:#EBFFEB,stroke:#006400,color:#000;
classDef notEnt fill:#FFFFEB,stroke:#FF8C00,color:#000;
от 28 июля 1978 г. № 2036
ГОСУДАРСТВЕННЫЙ СТАНДАРТ СОЮЗА ССР
ЭЛЕКТРОШЛАКОВАЯ СВАРКА. СОЕДИНЕНИЯ СВАРНЫЕ
ОСНОВНЫЕ ТИПЫ, КОНСТРУКТИВНЫЕ ЭЛЕМЕНТЫ И РАЗМЕРЫ
Electroslag welding. Welded joints. Main types, design elements and dimensions
Переиздание (август 1992 г.) с Изменением № 1, утвержденным в июне 1989 г. (ИУС 8-89.)
1. Настоящий стандарт устанавливает основные типы, конструктивные элементы и размеры сварных соединений из сталей. Стандарт не устанавливается размер зазора между свариваемыми деталями перед сваркой.
Стандарт не распространяется на сварные соединения из коррозионно-стойких сталей.
2. В стандарте приняты следующие обозначения способов электрошлаковой сварки:
ШП — электродом, сечение которого соответствует по форме поперечному сечению сварочного пространства.
Для конструктивных элементов сварных соединений приняты следующие обозначения:
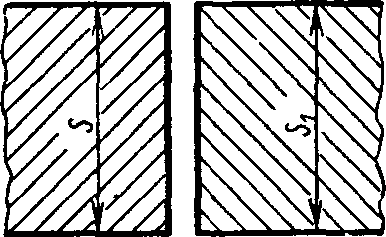
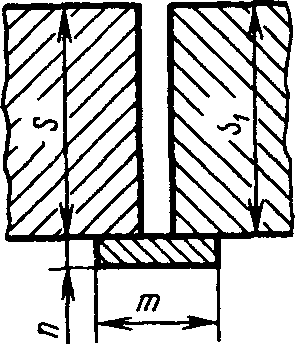
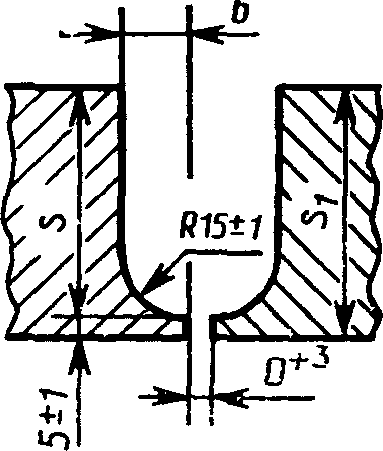
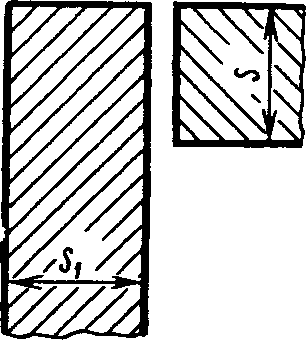
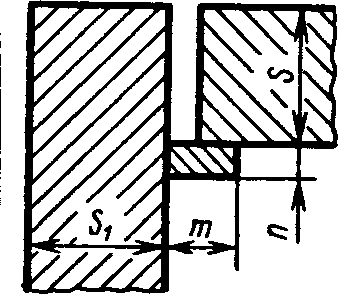
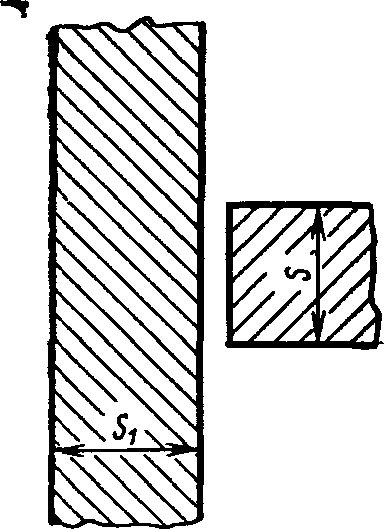
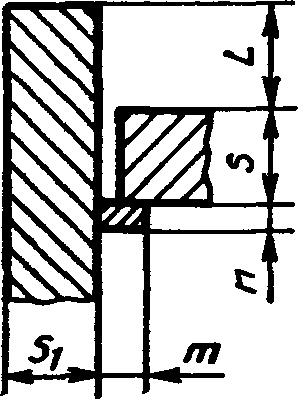
S,S_{1} — толщина свариваемых деталей;
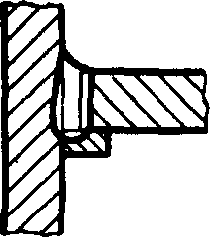
L — расстояние от торца полки тавра до верхней поверхности ребра;
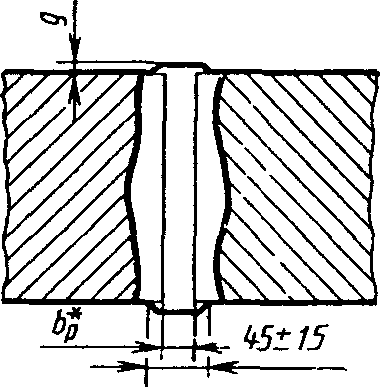
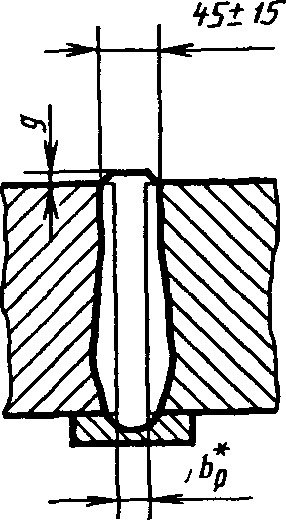
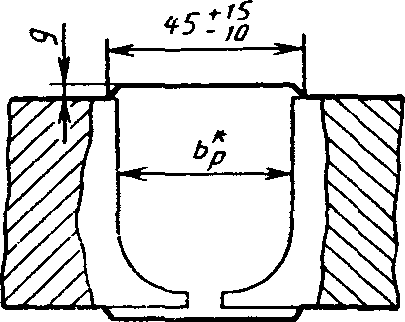
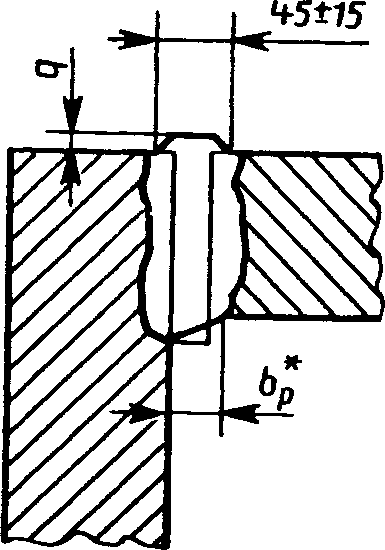
g — высота выпуклости сварного шва;
m — ширина остающейся подкладки;
n — высота остающейся подкладки;
\delta_{\text{п}} — толщина электрода, сечение которого соответствует по форме поперечному сечению сварочного пространства;
\delta_{\text{м}} — толщина плавящегося мундштука (большая из толщин пластины или канала);
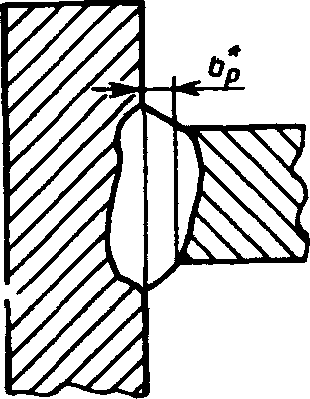
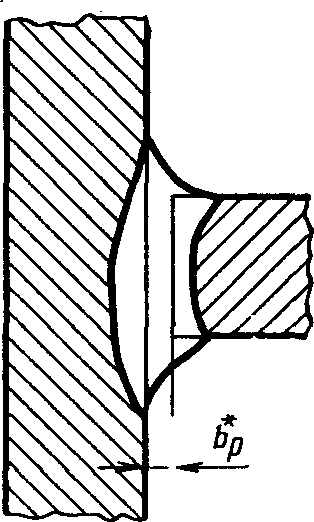
b_{p} — расчетный зазор — условный зазор между двумя собранными под электрошлаковую сварку деталями без учета сближения или расхождения свариваемых деталей при усадке сварного шва, на основании которого рассчитывают размеры свариваемых деталей.
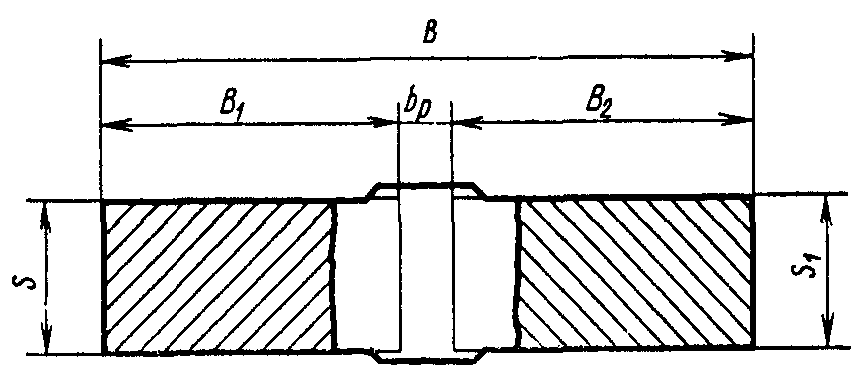
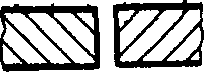
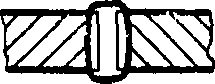
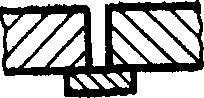
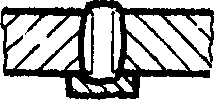
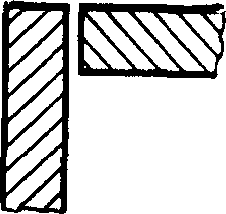
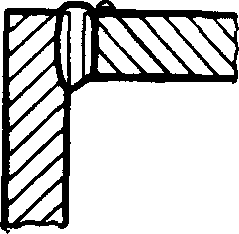
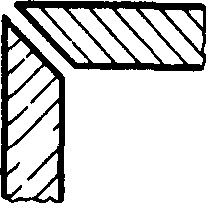
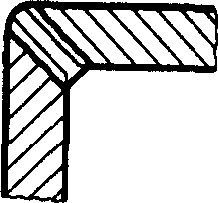
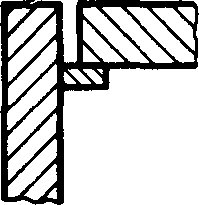
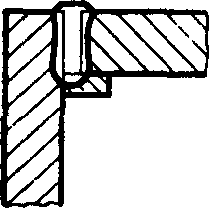
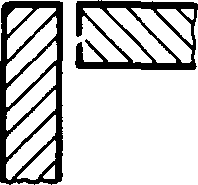
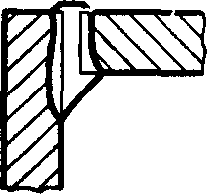
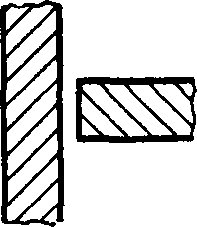
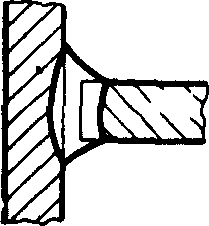
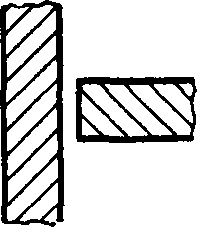
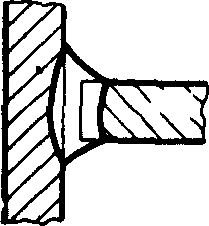
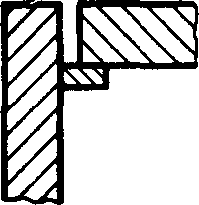
4. Конструктивные элементы продольных сечений швов должны соответствовать указанным в табл. 2.
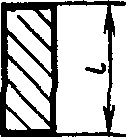
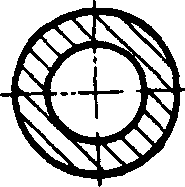
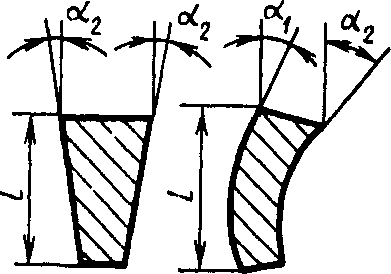
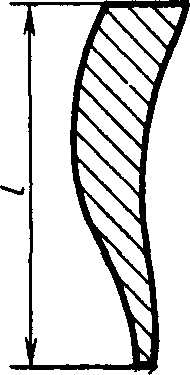
Примечание. Сварные соединения переменного сечения и переменной кривизны допускается сваривать с выравниванием до прямоугольника.
5. Конструктивные элементы сварных соединений, их размеры и предельные отклонения должны соответствовать указанным в табл. 3 - 12.
| Условное обозначение сварного соединения | Конструктивные элементы | Способ сварки | S = S1 | bр | |
| подготовленных кромок свариваемых деталей | сварного шва | ||||
| У2 | 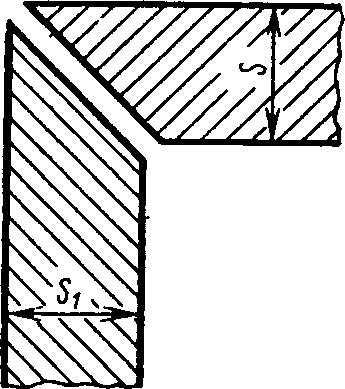 | 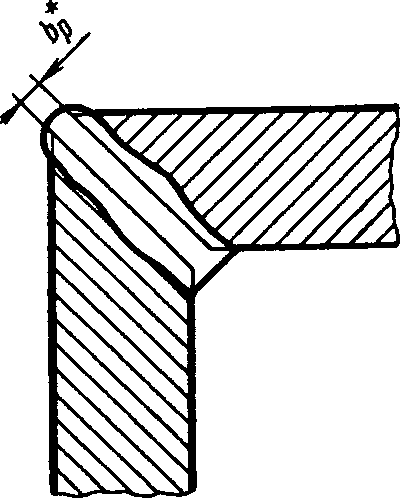 | ШЭ | От 30 до 300 | 28 |
| ШМ | Св. 30 | 20 + \delta_{\text{м}} | |||
Примечание. Соединение следует применять при нагружениях, создающих опасность расслоения свариваемых кромок.
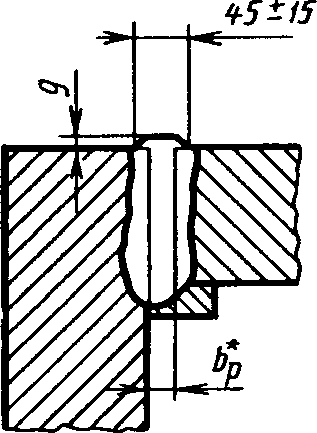
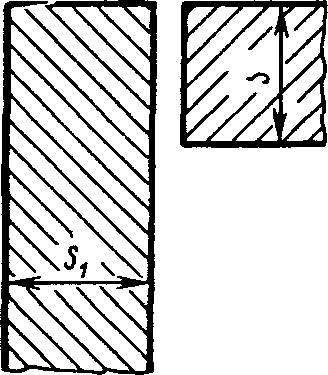
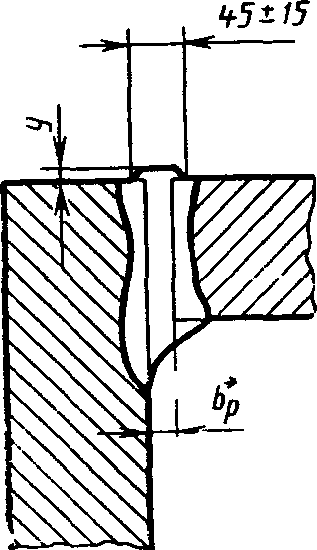
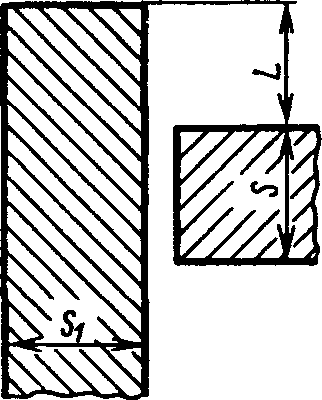
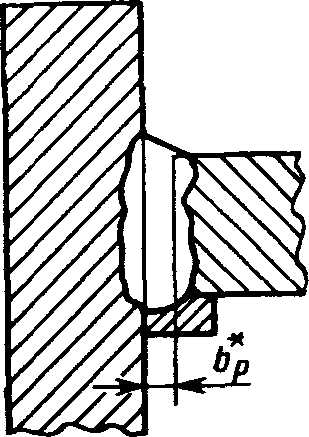
6. Допускается увеличивать высоту выпуклости сварных швов для соединений, выпуклости которых снимают при механической обработке изделия.
(Измененная редакция, Изм. № 1).
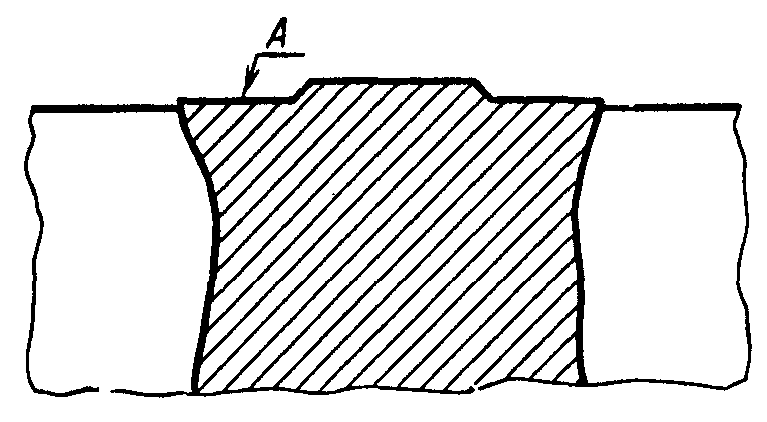
8. Допускается выступание поверхности шва между основанием выпуклости шва и границей провара (поверхность А) над поверхностью основного металла до 2 мм (черт. 2).
(Измененная редакция, Изм. № 1).
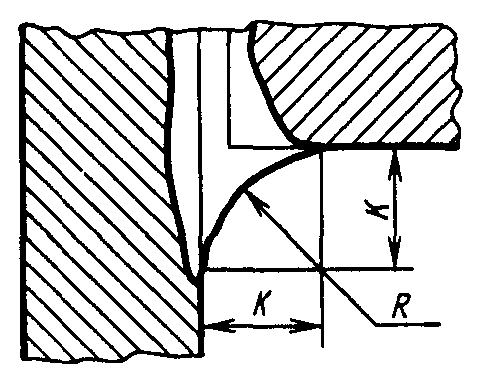
9. В соединениях С2, У3, Т3 остающуюся подкладку после сварки рекомендуется удалять.
10, 11. (Исключены, Изм. № 1).
12. Точность размеров свариваемых деталей изделия в зависимости от заданных, а также конструкция и размеры рабочей части формирующих устройств приведены в рекомендуемом Приложении.
(Измененная редакция, Изм. № 1).
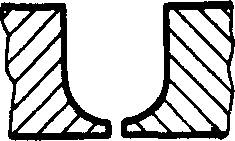
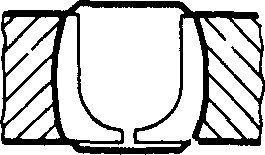
1. Рабочая поверхность формирующих устройств приведена на чертеже.
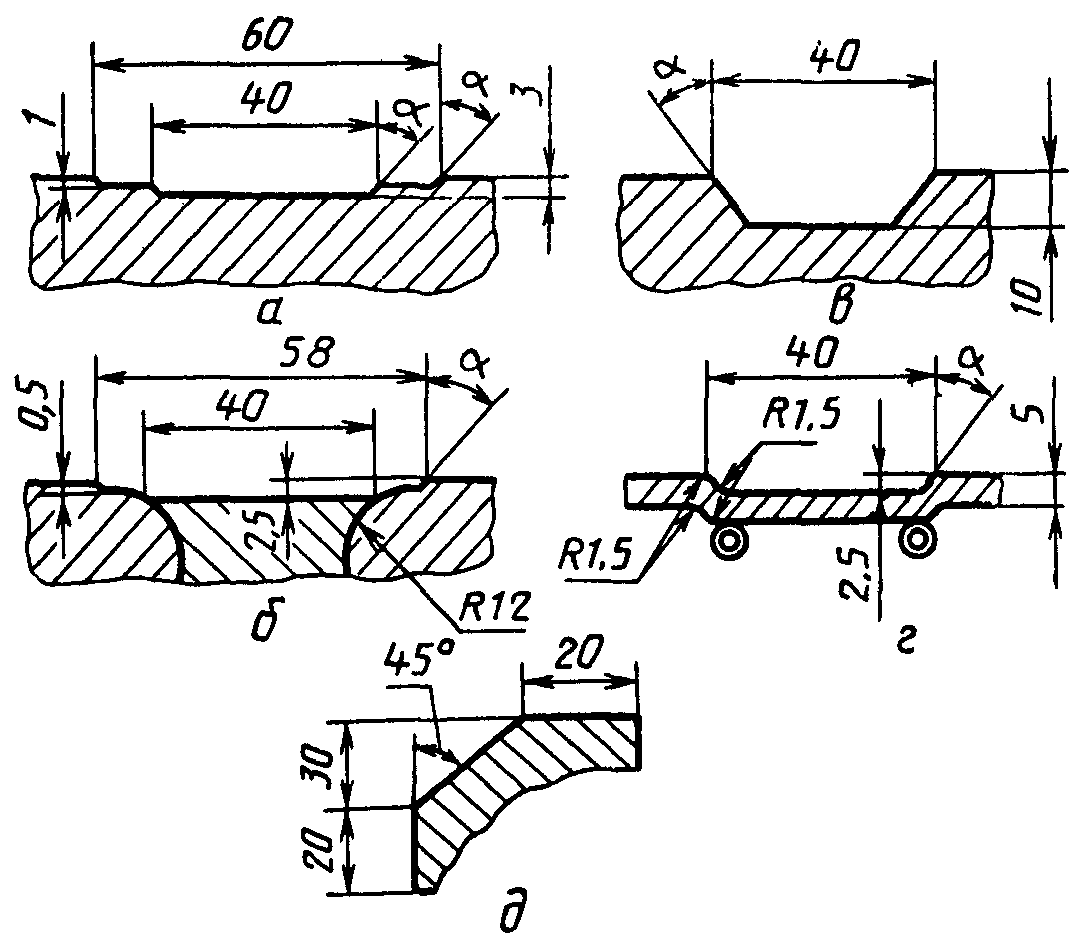
а — жесткое формирующее устройство с противоподрезной
канавкой; б — эластичное (шарнирное) формирующее устройство
с противоподрезной канавкой; в — жесткое формирующее
устройство для увеличения выпуклости шва; г — медная
водоохлаждаемая накладка с канавкой под выпуклость шва,
выполненной штамповкой; д — жесткое формирующее
устройство для углового шва
2. Точность размеров свариваемых деталей изделий, собираемых на привариваемых пластинах или скобах, приведена в табл. 1.
| Заданное отклонение размера изделия | +/- 4 | +/- 6 | +/- 8 | +/- 10 |
|---|---|---|---|---|
| Допуски на размер свариваемой детали | +1 -3 |
+1 -7 |
+2 -10 |
+2 -15 |
3. Точность размеров свариваемых деталей изделий при сварке с дозированным противодействием, собираемых по контрольным точкам с компенсацией отклонений размеров деталей за счет изменения зазоров, приведена в табл. 2.
| Заданное отклонение размера изделия | +/- 0,5 | +/- 1 | +/- 2 | Более +/- 2 |
|---|---|---|---|---|
| Допуски на размер свариваемой детали | +1 -3 |
+1 -7 |
+2 -10 |
+2 -15 |
(Измененная редакция, Изм. № 1).