ГОСТ 13813-68 (ИСО 7799-85). Металлы. Метод испытания на перегиб листов и лент толщиной менее 4 мм
(утв. Госстандартом СССР 25.06.1968)
(ред. от 01.10.1989)
25 июня 1968 года
МЕТОД ИСПЫТАНИЯ НА ПЕРЕГИБ ЛИСТОВ И ЛЕНТ ТОЛЩИНОЙ МЕНЕЕ 4 ММ
Metalls. Bend test for sheets and strips thickness less then 4 mm
Дата введения 1 января 1969 года
ИНФОРМАЦИОННЫЕ ДАННЫЕ
1. Разработан и внесен Министерством черной металлургии СССР.
Разработчики: И.И. Голиков, И.А. Балакина, Л.Т. Тимошук, Е.Д. Соколов, Е.А. Курганова.
2. Утвержден и введен в действие Комитетом стандартов, мер и измерительных приборов при Совете Министров СССР 25.06.1968.
3. Стандарт полностью соответствует СТ СЭВ 479-88, ИСО 7799-85.
5. Ссылочные нормативно-технические документы
| Обозначение НТД, на который дана ссылка | Номер пункта |
|---|---|
| ГОСТ 2789-73 | 2.2 |
6. Ограничение срока действия снято по Протоколу № 7-95 Межгосударственного совета по стандартизации, метрологии и сертификации (ИУС 11-95).
7. Переиздание (январь 1999 г.) с Изменениями № 1, 2, утвержденными в марте 1980 г., октябре 1989 г. (ИУС 7-80, 1-90).
Настоящий стандарт устанавливает метод испытания на перегиб листов и лент толщиной менее 4 мм при температуре 20_{- 10}^{+ 15} °С.
Испытание состоит в многократном перегибе на 90° от исходного положения в одну и другую сторону образца прямоугольного сечения, закрепленного на зажимах прибора.
Стандарт полностью соответствует СТ СЭВ 479-88, ИСО 7799-85.
(Измененная редакция, Изм. № 2).
1. ПОДГОТОВКА ОБРАЗЦОВ К ИСПЫТАНИЮ
1.1. Места вырезки заготовок для образцов, их количество, направление продольной оси образцов по отношению к заготовке, величины пропусков при вырезке и механической обработке должны быть указаны в нормативно-технической документации на правила отбора заготовок и образцов или на металлопродукцию.
(Измененная редакция, Изм. № 2).
1.3. Толщина образцов должна быть равна толщине испытуемого материала. При изготовлении образцов сохраняют прокатанную поверхность или покровный слой (полуду, оцинковку и т.п.).
1.4. Ширина образца должна быть равна 20^{+ 5} мм. При ширине полосы или ленты менее 20 мм ширина образца должна быть равна ширине материала в состоянии поставки.
Для листов и лент из динамной и трансформаторной стали допускается проводить испытание на образце шириной d (30 +/- 0,2) мм.
1.6. На поверхности образца не допускаются окалина, царапины, трещины и вмятины.
Кромки образцов не должны иметь трещин и заусенцев.
При наличии указаний в нормативно-технической документации на металлопродукцию допускается поправка образцов.
2. АППАРАТУРА
2.1. Испытание на перегиб проводят на приборе, схема которого приведена на чертеже.
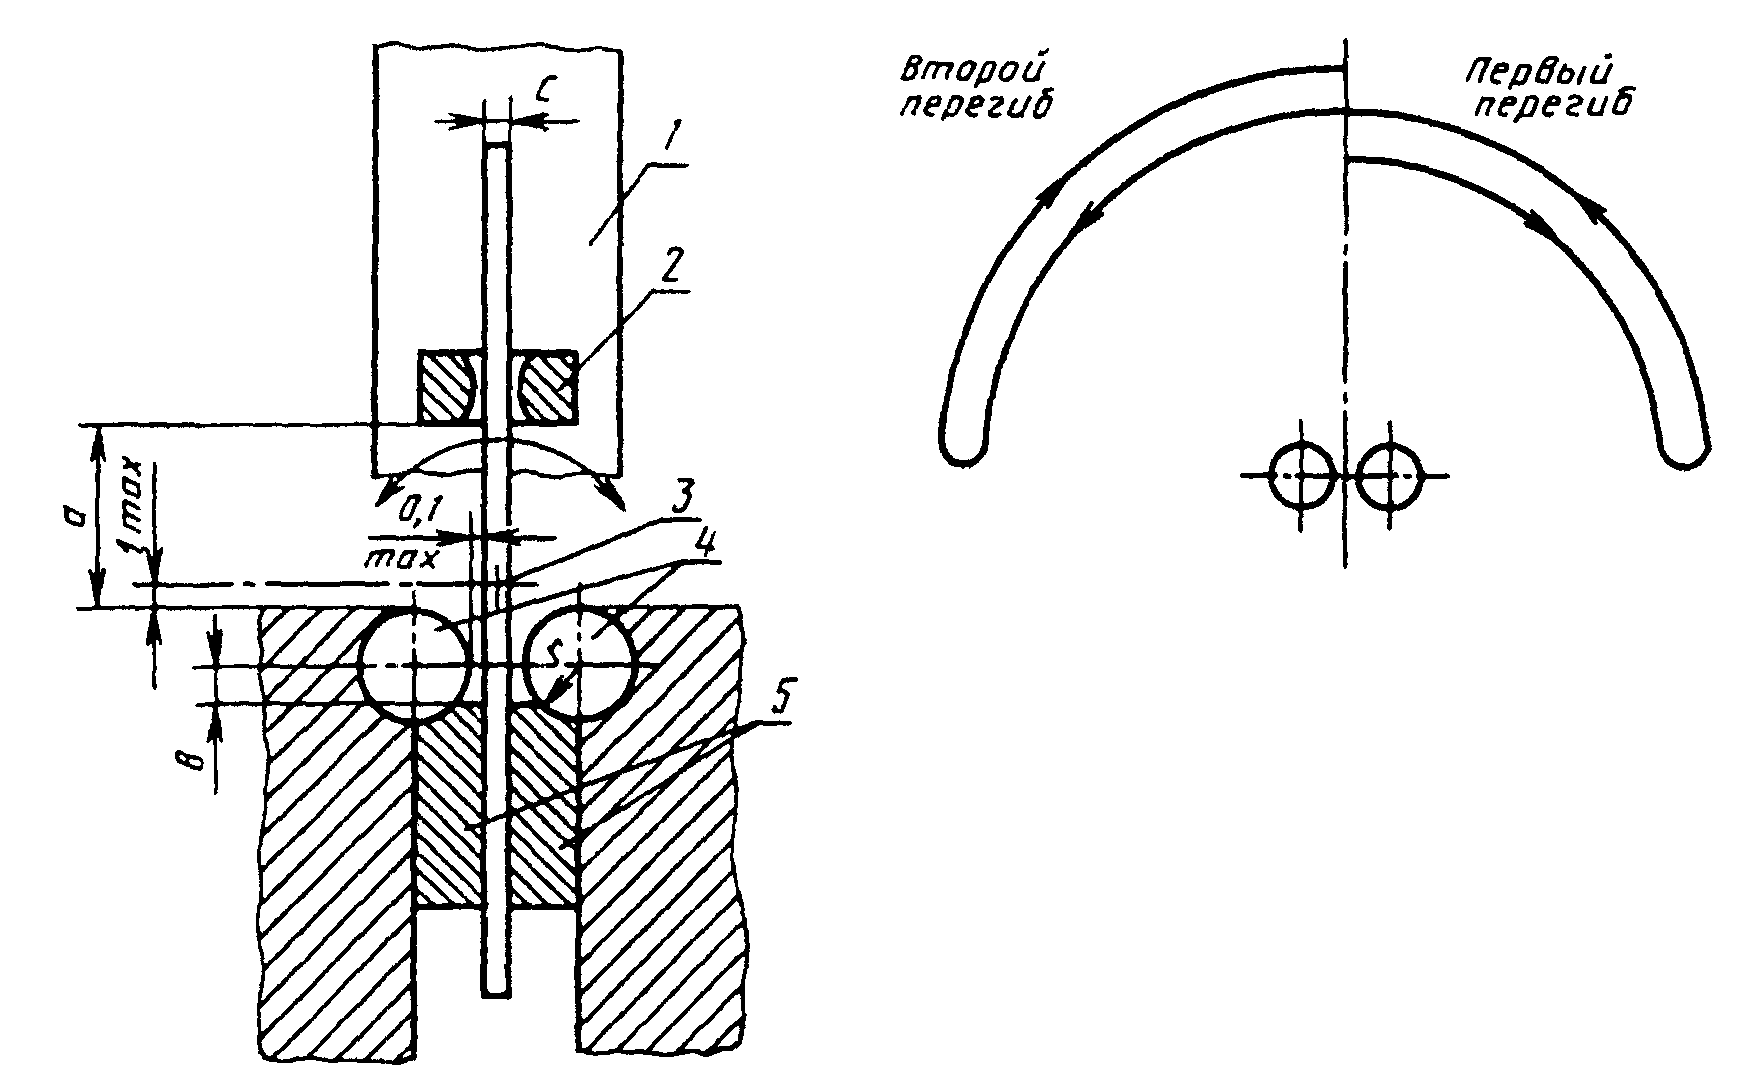
1 — изгибающий рычаг; 2 — поводок; 3 — ось вращения изгибающего рычага; 4 — опорные цилиндрические валики; 5 — сменные губки
(Измененная редакция, Изм. № 2).
2.2. Губки и валики прибора должны быть смешанными и иметь твердость не ниже HRC 61. Шероховатость поверхности валиков и губок после механической обработки должна быть не ниже Ra < 1,25 мкм по ГОСТ 2789.
2.3. Валики и губки прибора устанавливают таким образом, чтобы ось образца находилась в одной плоскости с осью рычага.
Оси валиков должны быть параллельными плоскости, проходящей через оси образца и рычага. Плоскость, проходящая через оси валиков, должна быть перпендикулярна к плоскости качения оси образца.
2.2, 2.3. (Измененная редакция, Изм. № 1).
2.4. Зазор между испытуемым образцом и валиком не должен превышать 0,1 мм.
2.5. Расстояние от верхней образующей валиков до центра вращения рычага l должно быть равно (1 +/- 0,1) мм.
2.4, 2.5. (Измененная редакция, Изм. № 2).
2.6. Прибор должен обеспечивать угол загиба образца на 90° +/- 3° вправо и влево от вертикали.
2.7. Прибор должен иметь на рычаге натяжное приспособление, обеспечивающее натяжение образца усилием <= 2% номинального значения временного сопротивления \sigma_{\text{в}} испытуемого металла.
(Измененная редакция, Изм. № 2).
2.8. Конструкция изгибающего рычага должна обеспечивать возможность изменения расстояния a в пределах от 3 до 40 мм.
2.9. Прибор рекомендуется укомплектовывать губками с валиками следующих радиусов: 1,0; 1,5; 2,0; 2,5; 3,0; 4,0; 5,0; 6,0; 7,5; 8,0; 10,0 мм.
3. ПРОВЕДЕНИЕ ИСПЫТАНИЯ
3.1. Образец зажимают в губках прибора перпендикулярно к плоскости, проходящей через оси валиков. Верхний конец образца должен проходить через паз в поводке, закрепленном на рычаге прибора (исходное положение). Длина зажимаемого конца образца должна быть не менее высоты губок.
3.2 Перемещение образца в губках при испытании не допускается.
3.3. Первым перегибом считается загиб на 90° от вертикали в любую сторону (вправо и влево) и возвращение в вертикальное положение; вторым перегибом — загиб на 90° от вертикали в противоположную сторону и снова возвращение в вертикальное положение и т.д. (чертеж) до разрушения образца.
(Измененная редакция, Изм. № 1, 2).
3.4. Испытание на перегиб производят с такой скоростью, чтобы нагрев образца не повлиял на результаты испытания. Скорость испытания должна быть равномерной, не превышающей 60 перегибов в минуту.
3.5. Радиус валиков и расстояние a от нижней кромки поводка до верхней образующей валиков устанавливают в соответствии с требованиями нормативно-технической документации на металлопродукцию. Если такие указания в стандартах отсутствуют, то параметры прибора определяют в зависимости от толщины испытуемого металла по таблице.
| Толщина испытуемого материала c | Радиус валиков r | Ширина паза в поводке | Расстояние | |
| a | b | |||
| До 0,15 Св. 0,15 до 0,3 | 1,0 | 0,2 0,4 | 5 | 0,25Д Д = 2R |
| Св. 0,3 до 0,5 | 2,5 | 0,6 | 10 | |
| Св. 0,5 до 0,1 « 1,0 » 1,5 | 4 | 1,1 1,6 | 15 | |
| Св. 1,5 до 2,0 « 2,0 » 2,5 « 2,5 » 3,0 | 6 | 2,2 2,7 3,2 | 20 | |
| Св. 3,0 до 3,5 « 3,5 » 4,0 | 8 | 3,7 4,2 | 25 | |
(Измененная редакция, Изм. № 1, 2).
3.6. При недостаточной жесткости образца допускается проводить испытание на перегиб с предварительным натяжением. Величина натяжения не должна превышать 2% временного сопротивления образца, если в стандартах на листы и ленты не установлены другие требования.
(Измененная редакция, Изм. № 1).
4. ОПРЕДЕЛЕНИЕ РЕЗУЛЬТАТОВ ИСПЫТАНИЙ
4.1. После испытания осматривают кромки и наружную поверхность в месте перегиба. Результаты испытания оценивают по следующим показателям:
а) достижению заданного числа перегибов без появления трещины;
б) по числу перегибов: до появления трещины на образце; до продвижения трещины до половины ширины образца; до полного разрушения образца.
Перегиб, при котором появилась трещина или образец разрушился до половины ширины, или образец разрушился полностью, — не учитывается при подсчете.
Критерии для оценки результатов испытания указываются в нормативно-технической документации на металлопродукцию. В случае отсутствия таких указаний испытание прекращают при появлении трещины.