ГОСТ 11710-66*. Государственный стандарт Союза ССР. Допуски и посадки деталей из пластмасс
(утв. Госстандартом СССР от 28.01.1966)
(ред. от 01.07.1980)
от 28 января 1966 года
ГОСУДАРСТВЕННЫЙ СТАНДАРТ СОЮЗА ССР
ДОПУСКИ И ПОСАДКИ ДЕТАЛЕЙ ИЗ ПЛАСТМАСС
Limits and fits for the parts of plastics
Утвержден Комитетом стандартов, мер и измерительных приборов при Совете Министров СССР от 28 января 1966 г., срок действия установлен
1. Настоящий стандарт распространяется на допуски и посадки деталей из пластмасс размерами от 1 до 500 мм, сопрягаемых с металлическими или пластмассовыми деталями. Применение стандарта для вновь разрабатываемых изделий не допускается.
(Измененная редакция, Изм. № 1).
2. Для деталей из пластмасс должны применяться поля допусков и посадки по стандартам на допуски и посадки, перечисленным в ГОСТ 7713-62 (приложение 1), а также дополнительные поля допусков, устанавливаемые настоящим стандартом (табл. 1 - 3).
Примечание. Получающиеся в деталях из пластмасс уклоны должны располагаться в поле допуска.
Предельные отклонения охватываемых размеров
(валов) деталей из пластмасс. Система отверстия
| Номинальные размеры, мм | Обозначение полей допусков | |||||||||||||||
| Н 3 | Пр2 3а | Пр1 3а | Н 3а | Пр2 4 | Пр1 4 | Ш1 4 | Ш2 4 | |||||||||
| Предельные отклонения, мк | ||||||||||||||||
| верхн. | нижн. | верхн. | нижн. | верхн. | нижн. | верхн. | нижн. | верхн. | нижн. | верхн. | нижн. | верхн. | нижн. | верхн. | нижн. | |
| От 1 до 3 | +20 | 0 | +115 | +75 | - | - | +40 | 0 | +195 | +135 | +160 | +100 | -200 | -260 | -330 | -390 |
| Св. 3 « 6» | +25 | 0 | +133 | +85 | - | - | +48 | 0 | +255 | +175 | +210 | +130 | -270 | -350 | -440 | -520 |
| « 6 » 10 | +30 | 0 | +163 | +105 | - | - | +58 | 0 | +325 | +225 | +260 | +160 | -330 | -430 | -530 | -630 |
| « 10 » 18 | +35 | 0 | +200 | +130 | - | - | +70 | 0 | +410 | +290 | +330 | +210 | -400 | -520 | -650 | -770 |
| « 18 » 30 | +45 | 0 | +244 | +160 | - | - | +84 | 0 | +530 | +390 | +410 | +270 | -480 | -620 | -790 | -930 |
| « 30 » 40 « 40 » 50 | +50 | 0 | +300 +320 | +200 +220 | +265 +295 | +165 +195 | +100 | 0 | +680 +760 | +510 +590 | +510 +550 | +340 +380 | -560 -620 | -730 -790 | -920 -1010 | -1090 -1180 |
| « 50 » 65 « 65 » 80 | +60 | 0 | +385 +415 | +265 +295 | +330 +360 | +210 +240 | +120 | 0 | +920 +1040 | +720 +840 | +660 +720 | +460 +520 | -680 -740 | -880 -940 | -1120 -1230 | -1320 -1430 |
| « 80 » 100 « 100 » 120 | +70 | 0 | +480 +530 | +350 +390 | +400 +430 | +260 +290 | +140 | 0 | +1240 +1400 | +1010 +1170 | +850 +930 | +620 +700 | -800 -880 | -1030 -1110 | -1340 -1460 | -1570 -1690 |
| « 120 » 140 « 140 » 160 « 160 » 180 | +80 | 0 | +610 +650 +690 | +450 +490 +530 | +460 +500 +520 | +300 +340 +360 | +160 | 0 | +1620 +1780 +1940 | +1360 +1520 +1680 | +1070 +1150 +1230 | +810 +890 +970 | -940 -1000 -1060 | -1200 -1260 -1320 | -1580 -1680 -1780 | -1840 -1940 -2040 |
| « 180 » 220 « 220 » 260 | +90 | 0 | +800 +880 | +615 +695 | +600 +640 | +415 +455 | +185 | 0 | +2260 +2580 | +1960 +2280 | +1430 +1590 | +1130 +1290 | -1130 -1230 | -1430 -1530 | -1920 -2100 | -2220 -2400 |
| « 260 » 310 « 310 » 360 | +100 | 0 | +1030 +1130 | +815 +915 | +745 +795 | +530 +580 | +215 | 0 | +3020 +3420 | +2680 +3080 | +1850 +2050 | +1510 +1710 | -1340 -1450 | -1680 -1790 | -2280 -2470 | -2620 -2810 |
| « 360 » 400 « 440 » 500 | +120 | 0 | +1330 +1470 | +1080 +1220 | +930 +1000 | +680 +750 | +250 | 0 | +4020 +4580 | +3640 +4200 | +2390 +2670 | +2010 +2290 | -1580 -1710 | -1960 -2090 | -2710 -2960 | -3090 -3340 |
Предельные отклонения охватывающих размеров
(отверстий) деталей из пластмасс. Система вала
| Номинальные размеры, мм | Обозначение полей допусков | |||||||||||||||
| Н 3 | Пр2 3а | Пр1 3а | Н 3а | Пр2 4 | Пр1 4 | Ш1 4 | Ш2 4 | |||||||||
| Предельные отклонения, мк | ||||||||||||||||
| нижн. | верхн. | нижн. | верхн. | нижн. | верхн. | нижн. | верхн. | нижн. | верхн. | нижн. | верхн. | нижн. | верхн. | нижн. | верхн. | |
| От 1 до 3 | -20 | 0 | -115 | -75 | - | - | -40 | 0 | -195 | -135 | -160 | -100 | +200 | +260 | +330 | +390 |
| Св. 3 « 6» | -25 | 0 | -133 | -85 | - | - | -48 | 0 | -255 | -175 | -210 | -130 | +270 | +350 | +440 | +520 |
| « 6 » 10 | -30 | 0 | -163 | -105 | - | - | -58 | 0 | -325 | -225 | -260 | -160 | +330 | +430 | +530 | +630 |
| « 10 » 18 | -35 | 0 | -200 | -130 | - | - | -70 | 0 | -410 | -290 | -330 | -210 | +400 | +520 | +650 | +770 |
| « 18 » 30 | -45 | 0 | -244 | -160 | - | - | -84 | 0 | -530 | -390 | -410 | -270 | +438 | +620 | +790 | +930 |
| « 30 » 40 « 40 » 50 | -50 | 0 | -300 -320 | -200 -220 | -265 -295 | -165 -195 | -100 | 0 | -680 -760 | -510 -590 | -510 -550 | -340 -380 | +560 +620 | +730 +790 | +920 +1010 | +1090 +1180 |
| « 50 » 65 « 65 » 80 | -60 | 0 | -385 -415 | -265 -295 | -330 -360 | -210 -240 | -120 | 0 | -920 -1040 | -720 -840 | -660 -720 | -460 -520 | +680 +740 | +880 +940 | +1120 +1230 | +1320 +1430 |
| « 80 » 100 « 100 » 120 | -70 | 0 | -480 -530 | -350 -390 | -400 -430 | -260 -290 | -140 | 0 | -1240 -1400 | -1010 -1170 | -850 -930 | -620 -700 | +800 +880 | +1030 +1110 | +1340 +1460 | +1570 +1690 |
| « 120 » 140 « 140 » 160 « 160 » 180 | -80 | 0 | -610 -650 -690 | -450 -490 -530 | -460 -500 -520 | -300 -340 -360 | -160 | 0 | -1620 -1780 -1940 | -1360 -1520 -1680 | -1070 -1150 -1230 | -810 -890 -970 | +940 +1000 +1060 | +1200 +1260 +1320 | +1580 +1680 +1780 | +1840 +1940 +2040 |
| « 180 » 220 « 220 » 260 | -90 | 0 | -800 -880 | -615 -695 | -600 -640 | -415 -455 | -185 | 0 | -2260 -2580 | -1960 -2280 | -1430 -1590 | -1130 -1290 | +1130 +1230 | +1430 +1530 | +1920 +2100 | +2220 +2400 |
| « 260 » 310 « 310 » 360 | -100 | 0 | -1030 -1130 | -815 -915 | -745 -795 | -530 -580 | -215 | 0 | -3020 -3420 | -2680 -3080 | -1850 -2050 | -1510 -1710 | +1340 +1450 | +1680 +1790 | +2280 +2470 | +2620 +2810 |
| « 360 » 400 « 440 » 500 | -120 | 0 | -1330 -1470 | -1080 -1220 | -930 -1000 | -680 -750 | -250 | 0 | -4020 -4580 | -3640 -4200 | -2390 -2670 | -2010 -2290 | +1580 +1710 | +1960 +2090 | +2710 +2960 | +3090 +3340 |
Предельные отклонения по 10-му классу точности
| Номинальные размеры, мм | Обозначение полей допусков | |||||
| отверстия А 10 | вала В 10 | симметричное См 10 | ||||
| Предельные отклонения, мк | ||||||
| нижн. | верхн. | верхн. | нижн. | верхн. | нижн. | |
| От 1 до 3 | - | - | - | - | - | - |
| Св. 3 « 6» | 0 | +1200 | 0 | -1200 | +600 | -600 |
| « 6 » 10 | 0 | +1500 | 0 | -1500 | +750 | -750 |
| « 10 » 18 | 0 | +1800 | 0 | -1800 | +900 | -900 |
| « 18 » 30 | 0 | +2100 | 0 | -2100 | +1050 | -1050 |
| « 30 » 50 | 0 | +2500 | 0 | -2500 | +1250 | -1250 |
| « 50 » 80 | 0 | +3000 | 0 | -3000 | +1500 | -1500 |
| « 80 » 120 | 0 | +3500 | 0 | -3500 | +1750 | -1750 |
| « 120 » 180 | 0 | +4000 | 0 | -4000 | +2000 | -2000 |
| « 180 » 260 | 0 | +4600 | 0 | -4600 | +2300 | -2300 |
| « 260 » 360 | 0 | +5400 | 0 | -5400 | +2700 | -2700 |
| « 360 » 509 | 0 | +6300 | 0 | -6300 | +3150 | -3150 |
3. Для металлических деталей, соединяемых с деталями из пластмасс, рекомендуется применять следующие поля допусков:
а) для охватывающих поверхностей (отверстий) \text{А}_{2\text{а}} по ОСТ НКМ 1016, \text{А}_{3} по ОСТ 1013, \text{А}_{3\text{а}} по ОСТ НКМ 1017, \text{А}_{4} по ОСТ 1014;
б) для охватываемых поверхностей (валов) \text{В}_{2\text{а}} по ОСТ НКМ 1026, \text{В}_{3} по ОСТ 1023, \text{В}_{3\text{а}} по ОСТ НКМ 1027, \text{В}_{4} по ОСТ 1024.
4. Для размера деталей из пластмасс в соединениях с металлическими или пластмассовыми деталями, а также для ответственных несопрягаемых размеров деталей из пластмасс рекомендуется применять следующие поля допусков:
а) для охватываемых поверхностей (валов):
\text{Пр}2_{2\text{а}} ; \text{Х}_{2\text{а}} — по ОСТ НКМ 1016,
\text{Н}_{3} — по табл. 1 настоящего стандарта,
\text{В}_{3} = \text{С}_{3} ; \text{Х}_{3} ; \text{Ш}_{3} — по ОСТ 1013,
\text{Пр}2_{3\text{а}} ; \text{Пр}1_{3\text{а}} ; \text{Н}_{3\text{а}} — по табл. 1 настоящего стандарта,
\text{В}_{3\text{а}} = \text{С}_{3\text{а}} — по ОСТ НКМ 1017,
\text{Пр}2_{4} ; \text{Пр}1_{4} ; \text{Ш }1_{4} ; \text{Ш }2_{4} — по табл. 1 настоящего стандарта,
\text{В}_{4} = \text{С}_{4} ; \text{Х}_{4} ; \text{Ш}_{4} — по ОСТ 1014,
\text{В}_{5} = \text{С}_{5} ; \text{Х}_{5} — по ОСТ 1015;
\text{А}_{2\text{а}} = \text{С}_{2\text{а}} ; \text{Пр}2_{2\text{а}} — по ОСТ НКМ 1026,
\text{Н}_{3} — по табл. 2 настоящего стандарта,
\text{А}_{3} = \text{С}_{3} ; \text{Х}_{3} ; \text{Ш}_{3} — по ОСТ 1023,
\text{Пр}2_{3\text{а}} ; \text{Пр}1_{3\text{а}} ; \text{Н}_{3\text{а}} — по табл. 2 настоящего стандарта,
\text{А}_{3\text{а}} = \text{С}_{3\text{а}} — по ОСТ НКМ 1027,
\text{Пр}2_{4} ; \text{Пр}1_{4} ; \text{Ш }1_{4} ; \text{Ш }2_{4} - по табл. 2 настоящего стандарта,
\text{А}_{4} = \text{С}_{4} ; \text{Х}_{4} ; \text{Ш}_{4} — по ОСТ 1024,
\text{А}_{5} = \text{С}_{5} ; \text{Х}_{5} — по ОСТ 1025.
Схема расположения полей допусков в посадках по системе отверстия должна соответствовать указанной на черт. 1, а в посадках по системе вала — на черт. 2.
Схема расположения полей допусков по системе
отверстия для номинальных размеров 30 — 40 мм
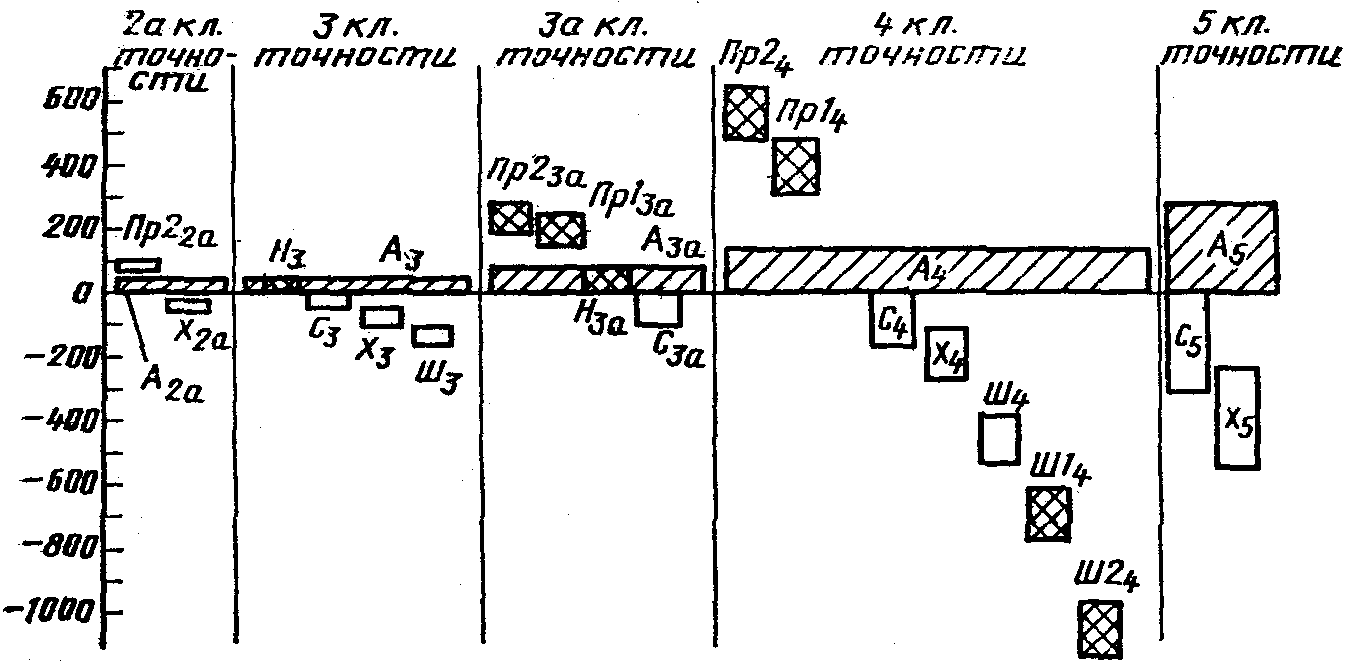
 - поля допусков, устанавливаемые данным стандартом
Схема расположения полей допусков в посадках
по системе вала для номинальных размеров 30 — 40 мм
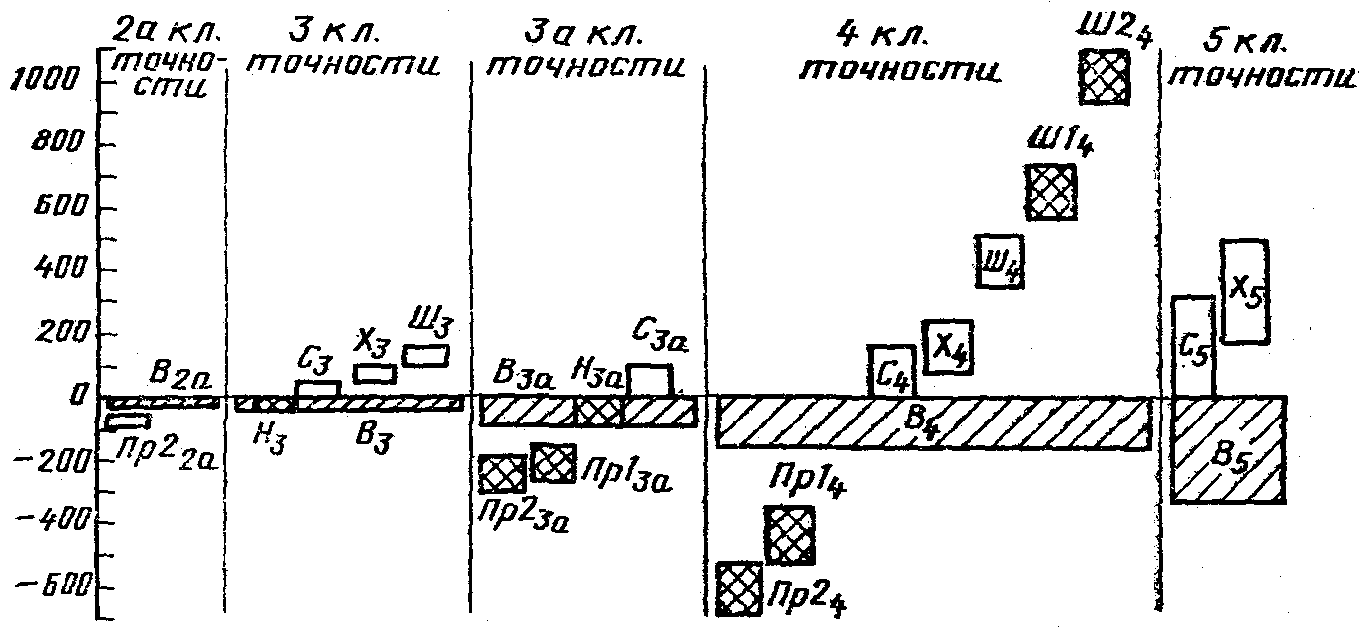
 - поля допусков, устанавливаемые данным стандартом
5. Допуски на неответственные размеры деталей из пластмасс должны назначаться по 7, 8, 9-му классам точности ОСТ 1010 и 10-му классу точности табл. 3 настоящего стандарта. Допуски должны располагаться относительно номинального размера следующим образом: в «плюс» — для охватывающих размеров ( \text{А}_{7} ; \text{А}_{8} ; \text{А}_{9} ; \text{А}_{10} ), в «минус» — для охватываемых размеров ( \text{В}_{7} ; \text{В}_{8} ; \text{В}_{9} ; \text{В}_{10} ) и симметрично — для остальных размеров ( \text{См}_{7} ; \text{См}_{8} ; \text{См}_{9} ; \text{См}_{10} ).
6. Допуски и посадки на чертежах должны проставляться по ГОСТ 2.307-68.
7. Предельные отклонения и допуски, устанавливаемые настоящим стандартом, относятся к деталям из пластмасс, размеры которых определены при нормальной температуре 20 °C и относительной влажности воздуха 40 — 70%.
Контроль деталей, изготовляемых литьем под давлением и прессованием, должен производиться после выдержки их в указанных в табл. 4 условиях.
съема с пресс-формы до контроля их размеров
| Классы точности | 3 — 3а | 4 — 5 | 7 — 10 |
|---|---|---|---|
| Время выдержки, ч, не менее | 12 | 6 | 3 |
ИЗГОТОВЛЕНИЯ ДЕТАЛЕЙ ИЗ ПЛАСТМАСС
Примечание. Эти рекомендации распространяются на соединения, работающие при нормальной температуре и влажности воздуха.
При эксплуатации соединений с натягом деталей из пластмасс и металла в других условиях при выборе величин натяга необходимо учитывать изменение размеров деталей от воздействия температуры и среды.
Рекомендации по выбору посадок с зазором
при различных способах их изготовления
Детали из пластмасс могут изготовляться литьем под давлением, прессованием, резанием и другими способами, обеспечивающими различную точность.
Точность размеров деталей из пластмасс, изготовленных литьем под давлением и прессованием, зависит от колебания расчетной усадки материала, конфигурации и габаритных размеров детали, способа подготовки сырья, точности и конструкции пресс-форм, величины технологических уклонов и технологических режимов.
В частности, в табл. 3 приведены достижимые классы точности для элементов деталей простой геометрической формы, имеющих свободную усадку, а также расположенных в одной части пресс-формы.
получаемых литьем под давлением и прессованием
| Класс точности | Номинальные размеры, мм, при технологическом угле уклона | Материал с колебанием расчетной | |||||
| 0° | 15' | 30' | |||||
| Наибольшая высота детали, мм, в направлении разъема пресс-формы | усадки, % | ||||||
| 4 | 15 | 30 | 4 | 15 | |||
| 3 | 1 — 6 | - | - | - | - | - | До 0,10 |
| 3а | 6 — 120 | 10 — 50 | - | - | - | - | До 0,10 |
| 1 — 50 | - | - | - | - | - | Св. 0,10 до 0,16 | |
| 4 | 120 — 260 | - | - | - | 6 — 180 | - | До 0,10 |
| 50 — 260 | - | - | - | - | |||
| 50 — 120 | 3 — 80 | - | - | - | - | Св. 0,10 до 0,16 | |
| 1 — 50 | - | - | - | - | - | Св. 0,16 до 0,25 | |
| 5 | 260 — 500 | 260 — 500 | 3 — 500 | 30 — 500 | 180 — 500 | 30 — 500 | До 0,10 |
| 120 — 500 | 80 — 360 | 3 — 360 | 30 — 120 | 1 — 360 | 30 — 120 | Св. 0,10 до 0,16 | |
| 50 — 180 | 1 — 180 | 6 — 80 | - | 1 — 120 | - | Св. 0,16 до 0,25 | |
| 1 — 80 | 1 — 50 | - | - | 6 — 50 | - | Св. 0,26 до 0,40 | |
| 7 | - - | 360 — 500 - | 360 — 500 - | 3 — 30 120 — 500 | 360 — 500 - | 3 — 30 120 — 500 | Св. 0,10 до 0,16 |
| 180 — 500 | 180 — 500 | 80 — 500 | 3 — 500 | 120 — 500 | 3 — 500 | Св. 0,16 до 0,25 | |
| 80 — 360 | 50 — 360 | 1 — 180 | 6 — 180 | 50 — 180 | 6 — 180 | Св. 0,25 до 0,40 | |
| 1 — 120 | 1 — 80 | 1 — 80 | - | 1 — 80 | - | Св. 0,40 до 0,60 | |
| 1 — 18 | 1 — 6 | - | - | - | - | Св. 0,60 до 1,00 | |
| 8 | 360 — 500 | 360 — 500 | 180 — 500 | 180 — 500 | 180 — 500 | 180 — 500 | Св. 0,25 до 0,40 |
| 120 — 360 | 80 — 360 | 80 — 260 | 1 — 260 | 80 — 260 | 1 — 260 | Св. 0,40 до 0,60 | |
| 18 — 120 | 6 — 120 | 1 — 120 | 10 — 80 | 1 — 120 | 10 — 80 | Св. 0,60 до 1,00 | |
| 1 — 18 | 1 — 180 | - | - | 1 — 6 | - | Св. 1 | |
| 9 | 360 — 500 | 360 — 500 | 260 — 500 | 260 — 500 | 260 — 500 | 260 — 500 | Св. 0,40 до 0,60 |
| 120 — 260 | 120 — 260 | 120 — 260 | 80 — 180 | 120 — 260 | 80 — 180 | Св. 0,60 до 1,00 | |
| 18 — 120 | 18 — 120 | 1 — 80 | 1 — 80 | 6 — 80 | 1 — 80 | Св. 1 | |
| 10 | 260 — 500 | 260 — 500 | 260 — 500 | 180 — 500 | 260 — 500 | 180 — 500 | Св. 0,60 до 1,00 |
| 120 — 260 | 120 — 260 | 80 — 260 | 80 — 260 | 80 — 260 | 80 — 260 | Св. 1 | |
Если указанные в табл. 3 данные не удовлетворяют конструктивным требованиям, то в этом случае требуемая точность в отдельных случаях может быть обеспечена механической обработкой либо другими организационно-техническими мероприятиями.
Достижимые классы точности при обработке резанием приведены в табл. 4.
резанием деталей из пластмасс
| Классы точности | Номинальные размеры, мм | Наименование пластмассы | Способ обработки |
| 2 | 3 — 100 | Полиэтилен, полиметилметакрилат, винипласт | Наружное и внутреннее шлифование |
| 3 — 40 | Двукратное развертывание | ||
| 3 — 40 | Полистирол, фторопласт | То же | |
| 3 — 100 | Пресспорошки с различными наполнителями | Наружное и внутреннее шлифование | |
| 3 — 40 | Двукратное развертывание | ||
| 3 — 100 | Прессматериалы волокнистые (текстильное, асбестовое волокно) | Наружное и внутреннее шлифование | |
| 3 — 40 | Двукратное развертывание | ||
| 3 — 100 | Слоистые материалы | Наружное и внутреннее шлифование | |
| 3 — 40 | Двукратное развертывание | ||
| 2а | 1 — 200 | Полиэтилен, полиметилметакрилат, винипласт | Чистовое точение |
| 10 — 200 | Чистовое растачивание | ||
| 3 — 40 | Однократное развертывание | ||
| 3 — 100 | Полистирол, фторопласт | Наружное и внутреннее шлифование | |
| 3 — 40 | Однократное развертывание | ||
| 1 — 200 | Пресспорошки с различными наполнителями | Чистовое точение | |
| 10 — 200 | Чистовое растачивание | ||
| 3 — 40 | Однократное развертывание | ||
| 1 — 200 | Прессматериалы волокнистые (текстильное, стеклянное, асбестовое волокно) | Чистовое точение | |
| 10 — 200 | Чистовое растачивание | ||
| 3 — 40 | Однократное развертывание | ||
| 1 — 200 | Слоистые материалы | Чистовое точение | |
| 10 — 200 | Чистовое растачивание | ||
| 3 — 40 | Однократное развертывание | ||
| 3 | 1 — 40 | Полиэтилен, полиметилметакрилат, винипласт | Сверление |
| 1 — 200 | Полистирол, фторопласт | Чистовое точение | |
| 3 — 200 | Чистовое растачивание | ||
| 1 — 40 | Пресспорошки с различными наполнителями | Сверление | |
| 1 — 40 | Прессматериалы волокнистые (текстильное, стеклянное, асбестовое волокно) | Сверление | |
| 1 — 40 | Слоистые пластики | Сверление | |
| 3а | 10 — 300 | Полиэтилен, полиметилметакрилат, винипласт | Чистовое фрезерование |
| 1 — 40 | Полистирол, фторопласт | Сверление | |
| 10 — 300 | Пресспорошки с различными наполнителями | Чистовое фрезерование | |
| 10 — 300 | Прессматериалы волокнистые (текстильное, стеклянное, асбестовое волокно) | Чистовое фрезерование | |
| 10 — 300 | Слоистые материалы | Чистовое фрезерование | |
| 4 | 1 — 200 | Полиэтилен, полиметилметакрилат, винипласт | Черновое точение |
| 10 — 300 | Полистирол, фторопласт | Чистовое фрезерование | |
| 1 — 200 | Черновое точение | ||
| 1 — 200 | Пресспорошки с различными наполнителями | Черновое точение | |
| 1 — 200 | Прессматериалы волокнистые (текстильное, стеклянное, асбестовое волокно) | Черновое точение | |
| 1 — 200 | Слоистые материалы | Черновое точение | |
| 5 | 10 — 500 | Полиэтилен, полиметилметакрилат, винипласт | Черновое фрезерование |
| 10 — 500 | Полистирол, фторопласт | Черновое фрезерование | |
| 10 — 500 | Пресспорошки с различными наполнителями | Черновое фрезерование | |
| 10 — 500 | Прессматериалы волокнистые (текстильное, стеклянное, асбестовое волокно) | Черновое фрезерование | |
| 10 — 500 | Слоистые пластики | Черновое фрезерование |