Без названия
Актуально на 04.11.2026.
Как цитировать: Без названия. https://bukva.ai/docs/bez-nazvaniya-8961
Документ 38170
Утвержден и введен в действие Приказом Федерального агентства по техническому регулированию и метрологии от 31 августа 2026 г. № 1059-ст
НАЦИОНАЛЬНЫЙ СТАНДАРТ РОССИЙСКОЙ ФЕДЕРАЦИИ
ТЕХНИЧЕСКИЕ ТРЕБОВАНИЯ И АТТЕСТАЦИЯ ПРОЦЕДУР СВАРКИ МЕТАЛЛИЧЕСКИХ МАТЕРИАЛОВ
ЛАЗЕРНО-ДУГОВАЯ ГИБРИДНАЯ СВАРКА СТАЛЕЙ, НИКЕЛЯ И НИКЕЛЕВЫХ СПЛАВОВ
Specification and qualification of welding procedures for metallic materials. Welding procedure test. Part 14. Laser arc hybrid welding of steels, nickel and nickel alloys
Дата введения 1 ноября 2026 года
Предисловие
1 ПОДГОТОВЛЕН Техническим комитетом по стандартизации ТК 322 «Атомная техника», Негосударственным образовательным учреждением дополнительного профессионального образования «Научно-учебный центр „Контроль и диагностика“ („НУЦ „Контроль и диагностика“) на основе собственного перевода на русский язык англоязычной версии стандарта, указанного в пункте 4»
2 ВНЕСЕН Техническим комитетом по стандартизации ТК 322 «Атомная техника»
3 УТВЕРЖДЕН И ВВЕДЕН В ДЕЙСТВИЕ Приказом Федерального агентства по техническому регулированию и метрологии от 31 августа 2026 г. № 1059-ст
4 Настоящий стандарт идентичен международному стандарту ИСО 15614-14:2013 «Технические требования и аттестация процедур сварки металлических материалов. Проверка процедуры сварки. Часть 14. Лазерно-дуговая гибридная сварка сталей, никеля и никелевых сплавов» (ISO 15614-14:2013 «Specification and qualification of welding procedures for metallic materials — Welding procedure test — Part 14 — Laser arc hybrid welding of steels, nickel and nickel alloys», IDT).
Дополнительные сноски в тексте настоящего стандарта, выделенные курсивом, приведены для пояснения текста оригинала.
При применении настоящего стандарта рекомендуется использовать вместо ссылочных международных стандартов соответствующие им национальные и межгосударственные стандарты, сведения о которых приведены в дополнительном приложении ДА
Правила применения настоящего стандарта установлены в статье 26 Федерального закона от 29 июня 2015 г. № 162-ФЗ «О стандартизации в Российской Федерации». Информация об изменениях к настоящему стандарту публикуется в ежегодном (по состоянию на 1 января текущего года) информационном указателе «Национальные стандарты», а официальный текст изменений и поправок — в ежемесячном информационном указателе «Национальные стандарты». В случае пересмотра (замены) или отмены настоящего стандарта соответствующее уведомление будет опубликовано в ближайшем выпуске ежемесячного информационного указателя «Национальные стандарты». Соответствующая информация, уведомление и тексты размещаются также в информационной системе общего пользования — на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет (www.rst.gov.ru)
Введение
Предполагается, что все проверки новых процедур сварки следует проводить в соответствии с настоящим стандартом ГОСТ Р ИСО 15614.
Однако настоящий стандарт не отменяет предыдущие проверки процедур сварки, проведенные в соответствии с прежними версиями стандартов ГОСТ Р ИСО 15614 или техническими условиями.
Кроме того, если необходимо выполнить дополнительные испытания для получения технически эквивалентной аттестации, дополнительные испытания необходимо выполнять только на контрольном образце, изготовленном в соответствии с настоящей частью ГОСТ Р ИСО 15614.
Серия стандартов ИСО 15614 состоит из следующих частей под общим наименованием «Технические требования и аттестация процедур сварки металлических материалов. Проверка процедуры сварки»:
- часть 1. Дуговая и газовая сварка сталей и дуговая сварка никеля и никелевых сплавов;
- часть 2. Дуговая сварка алюминия и алюминиевых сплавов;
- часть 3. Сварка нелегированного и низколегированного чугуна плавлением;
- часть 4. Финишная сварка отливок из алюминия и алюминиевых сплавов;
- часть 5. Дуговая сварка титана, циркония и их сплавов;
- часть 6. Дуговая сварка меди и ее сплавов;
- часть 7. Наплавка;
- часть 8. Сварка труб с трубной доской;
- часть 9. Подводная гипербарическая мокрая сварка;
- часть 10. Гипербарическая сухая сварка;
- часть 11. Электронно-лучевая и лазерная сварка;
- часть 12. Точечная, шовная и рельефная сварка;
- часть 13. Контактная стыковая сварка сопротивлением и оплавлением;
- часть 14. Лазерно-дуговая гибридная сварка сталей, никеля и никелевых сплавов.
<1> Положения настоящего стандарта применяются в отношении продукции (товаров, работ, услуг), для которой устанавливаются требования безопасности в области использования атомной энергии, а также в отношении процессов и иных объектов стандартизации, связанных с такой продукцией в части, не противоречащей законодательству в области использования атомной энергии.
В настоящем стандарте определяется порядок аттестации предварительных технических требований к процедуре лазерно-дуговой гибридной сварки сталей, никеля и никелевых сплавов с помощью проверок процедуры сварки.
Настоящий стандарт определяет условия проведения проверок процедур сварки и область распространения аттестации процедур сварки для всех операций сварки в рамках перечня параметров, перечисленных в разделе 8.
1 Возможно, что в соответствии со стандартами на применение потребуются дополнительные испытания.
2 Различные части ИСО 15614, в свою очередь, составляют серию международных стандартов по сварке, подробности которых приведены в приложении А ИСО 15607:2003.
2 Нормативные ссылки
В настоящем стандарте использованы нормативные ссылки на следующие стандарты [для датированных ссылок применяют только указанное издание ссылочного стандарта, для недатированных — последнее издание (включая все изменения)]:
ISO 3452-1, Non-destructive testing — Penetrant testing — Part 1: General principles (Контроль неразрушающий. Проникающий контроль. Часть 1. Основные требования)
ISO 4136, Destructive tests on welds in metallic materials — Transverse tensile test (Испытания разрушающие сварных швов металлических материалов. Испытание на поперечное растяжение)
ISO 5173, Destructive tests on welds in metallic materials — Bend tests (Испытания разрушающие сварных швов металлических материалов. Испытания на изгиб)
ISO 6947, Welding and allied processes — Welding positions (Сварка и родственные процессы. Положения при сварке)
ISO 9016, Destructive tests on welds in metallic materials — Impact tests — Test specimen location, notch orientation and examination (Испытания разрушающие сварных швов металлических материалов. Испытание на ударный изгиб. Расположение образца для испытаний, ориентация надреза и испытание)
ISO 12932, Welding — Laser-arc hybrid welding of steels, nickel and nickel alloys — Quality levels for imperfections (Сварка. Гибридная лазерно-дуговая сварка сталей, никеля и никелевых сплавов. Уровни качества для дефектов)
ISO 14732, Welding personnel — Qualification testing of welding operators and weld setters for mechanized and automatic welding of metallic materials (Персонал, выполняющий сварку. Аттестационные испытания сварщиков-операторов и наладчиков для полностью механизированной и автоматической сварки металлических материалов)
ISO 15607, Specification and qualification of welding procedures for metallic materials — General rules (Технические требования и аттестация процедур сварки металлических материалов. Общие правила)
ISO/TR 15608, Welding — Guidelines for a metallic materials (Сварка. Руководство по системе группирования металлических материалов)
ISO 15609-6, Specification and qualification of welding procedures for metallic materials — Welding procedure specification — Part 6: Laser-arc hybrid welding (Технические требования и аттестация процедур сварки металлических материалов. Технические требования к процедуре сварки. Часть 6. Лазерно-дуговая гибридная сварка)
ISO 15613, Specification and qualification of welding procedures for metallic materials — Qualification based on a pre-production welding test (Технические требования и аттестация процедур сварки металлических материалов. Аттестация, основанная на предпроизводственном испытании сварки)
ISO 17636 (all parts), Non-destructive testing of welds — Radiographic testing (Неразрушающий контроль сварных соединений. Радиографический контроль)
ISO 17637, Non-destructive testing of welds — Visual testing of fusion-welded joints (Неразрушающий контроль сварных швов. Визуальный контроль соединений, выполненных сваркой плавлением)
ISO 17638, Non-destructive testing of welds — Magnetic particle testing (Неразрушающий контроль сварных соединений. Магнитопорошковый контроль)
ISO 17639, Destructive tests on welds in metallic materials — Macroscopic and microscopic examination of welds (Испытания разрушающие сварных швов металлических материалов. Исследования макроструктуры и микроструктуры сварных швов)
ISO 17640, Non-destructive testing of welds — Ultrasonic testing — Techniques, testing levels, and assessment (Неразрушающий контроль сварных соединений. Ультразвуковой контроль. Технология, уровни контроля и оценки)
3 Термины и определения
В настоящем стандарте применены термины по ИСО 15607, а также следующий термин с соответствующим определением:
3.1 гибридная сварка (hybrid welding): Сварка, при которой одновременно используются два и более способа сварки в одной сварочной ванне.
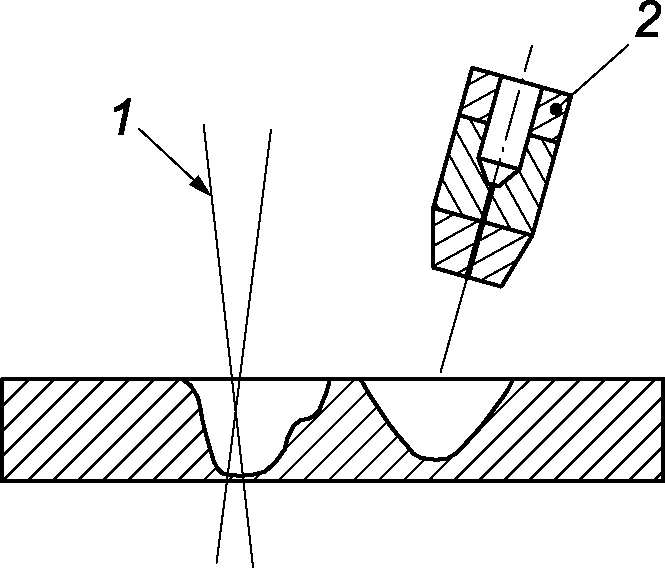
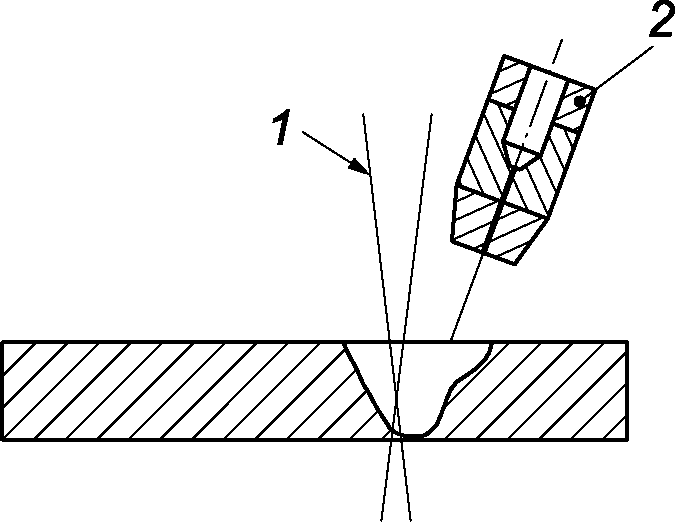
Примечание - Гибридная сварка отличается от комбинаций способов сварки, при которых используется не менее двух сварочных ванн, полностью разделенных твердым компонентом в фазах затвердевания. Примеры комбинированных(ого) способов(а) и способа лазерно-дуговой гибридной сварки (b) приведены на рисунке 1 с использованием лазерного пучка и дополнительного источника энергии дуги.
1 — лазерный пучок; 2 — горелка
Рисунок 1 — Комбинация процессов сварки
4 Предварительные технические требования к процедуре сварки
Подготовку предварительных технических требований к процедуре сварки (pWPS) необходимо осуществлять в соответствии с ИСО 15609-6.
5 Проверка процедуры сварки
Сварку и испытание контрольных образцов следует проводить в соответствии с разделами 6 и 7.
Оператор по сварке, успешно прошедший проверку процедуры сварки в соответствии с настоящим стандартом, должен быть аттестован в определенной области аттестации в соответствии с ИСО 14732 при условии соблюдения соответствующих требований к испытаниям.
6 Контрольный образец
6.1 Общие положения
Сварное соединение, к которому будет относиться процедура сварки во время производства, должно быть представлено путем изготовления стандартизированного контрольного образца или образцов, как указано в 6.2. Если требования к геометрии производственного сварного соединения не соответствуют стандартизированному контрольному образцу, как показано в настоящем стандарте, необходимо использовать ИСО 15613.
Длина или количество контрольных образцов должны быть достаточными для проведения всех необходимых испытаний.
Дополнительные контрольные образцы или контрольные образцы большей длины, чем минимальный размер, могут быть подготовлены для того, чтобы обеспечить возможность дополнительных или повторных испытаний образцов для испытаний (см. 7.6). В соответствии со стандартами по применению могут потребоваться контрольные образцы большего размера.
Если в применяемом стандарте содержится соответствующее требование, направление прокатки листового материала указывается на контрольном образце, и, если необходимо, требование провести испытания на ударный изгиб в зоне термического влияния (ЗТВ).
Выбор толщины листового материала или наружного диаметра трубы и толщины стенки контрольных образцов проводят в соответствии с 8.3.2.1 — 8.3.2.3.
6.2 Форма и размеры контрольных образцов
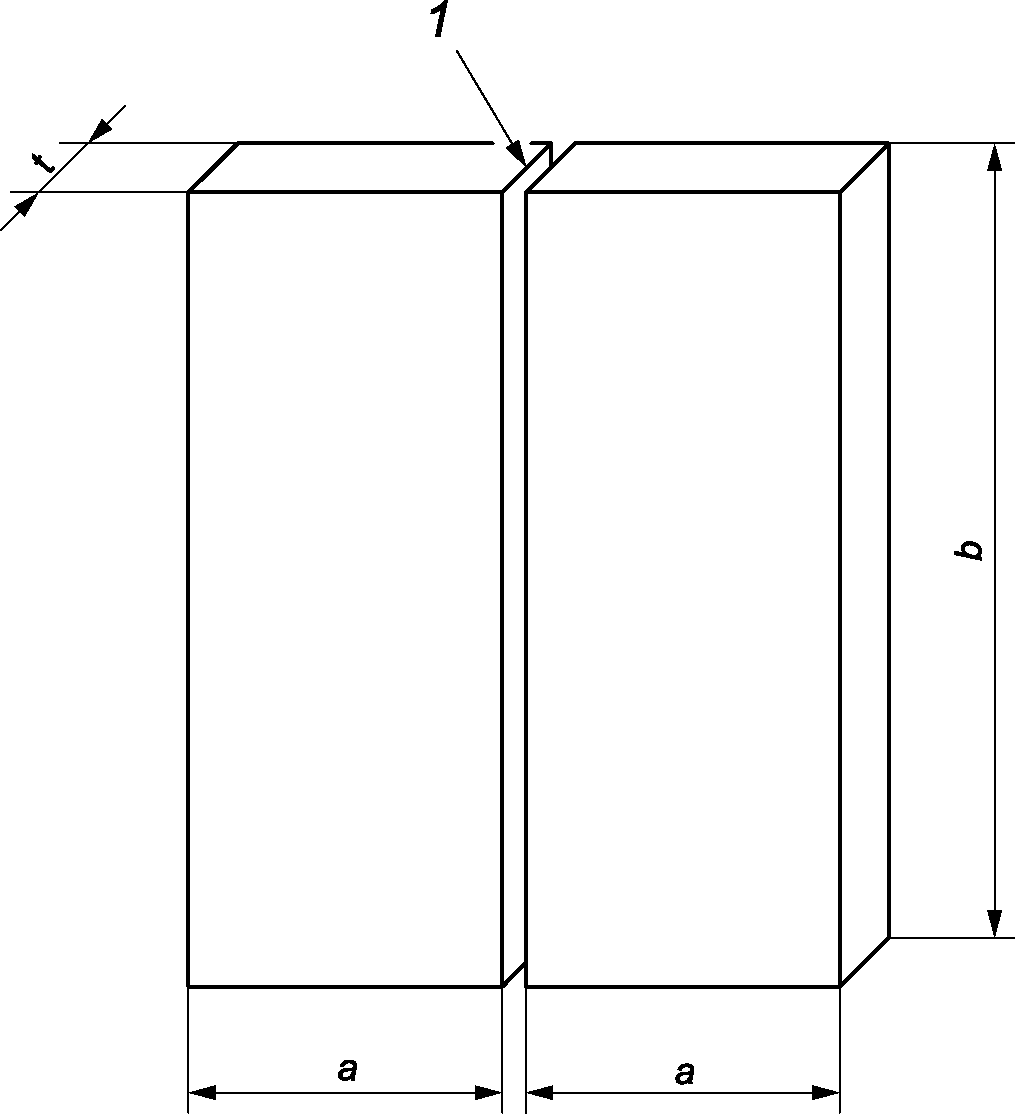
6.2.1 Стыковое соединение пластин
Подготовку контрольного образца выполняют в соответствии с рисунком 2. Образец может использоваться для стыковых сварных швов с полным и частичным проплавлением.
1 — подготовка и сборка соединения в соответствии с pWPS; t — толщина материала; a — минимальная ширина 150 мм; b — минимальная длина 350 мм
Рисунок 2 — Контрольный образец для стыкового соединения пластин
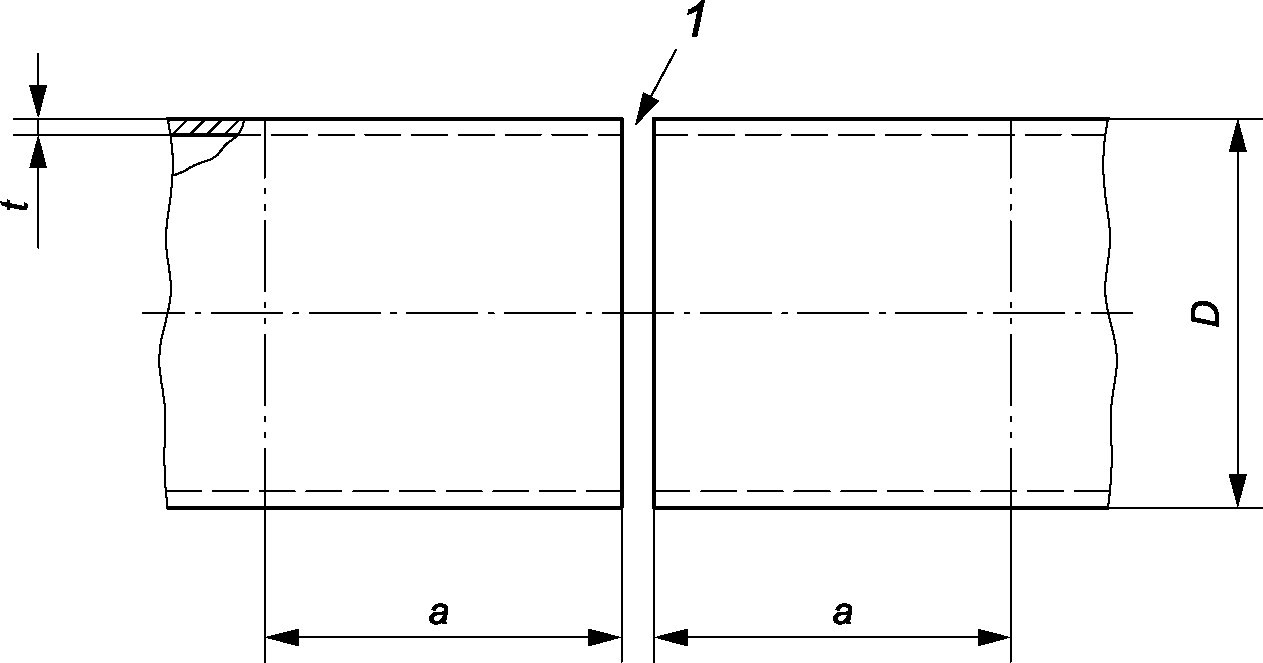
6.2.2 Стыковое соединение труб
Подготовку контрольного образца выполняют в соответствии с рисунком 3. Образец может использоваться для стыковых сварных швов с полным и частичным проплавлением.
Примечание - Слово «труба», отдельно или в словосочетании, используется в значении «труба», «патрубок (отвод)» или «полый профиль».
1 — подготовка и сборка соединения в соответствии с pWPS; a — минимальная длина 150 мм; D — наружный диаметр трубы; t — толщина материала
Рисунок 3 — Контрольный образец для стыкового соединения трубы
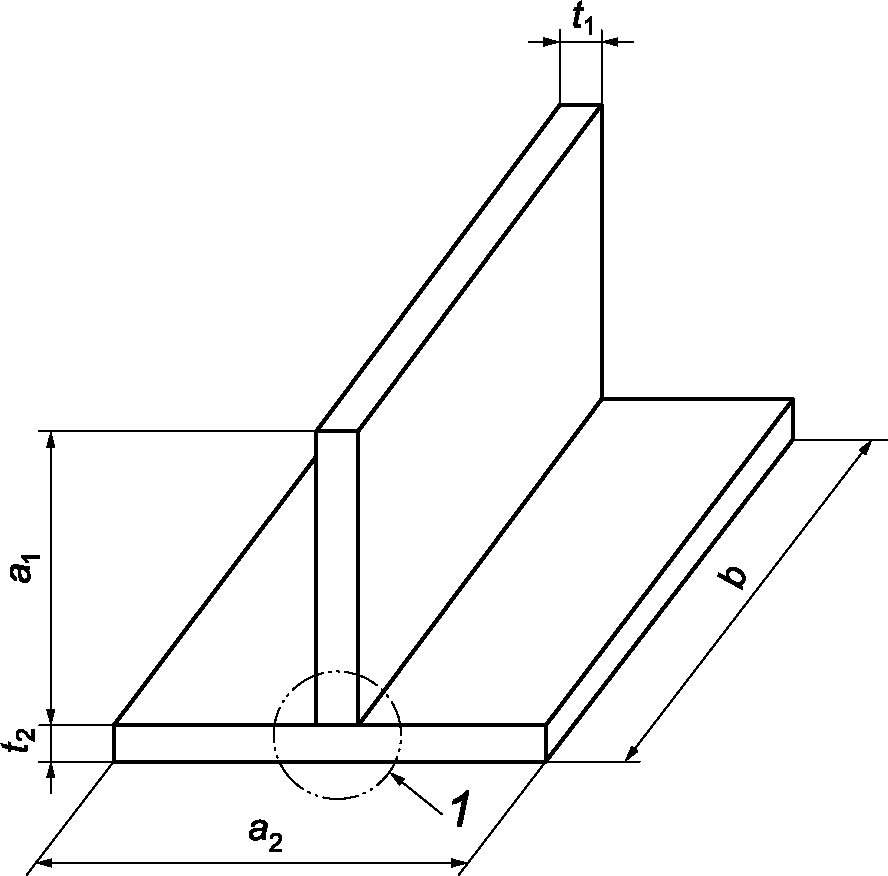
6.2.3 Тавровое соединение
Подготовку контрольного образца выполняют в соответствии с рисунком 4.
1 — подготовка и сборка соединения в соответствии с pWPS; a1, a2 — минимальная ширина 150 мм; b — минимальная длина 350 мм; t1 — толщина материала, пластина 1; t2 — толщина материала, пластина 2
Рисунок 4 — Контрольный образец таврового соединения
Образец может использоваться для стыковых или угловых сварных швов с полным или частичным проплавлением.
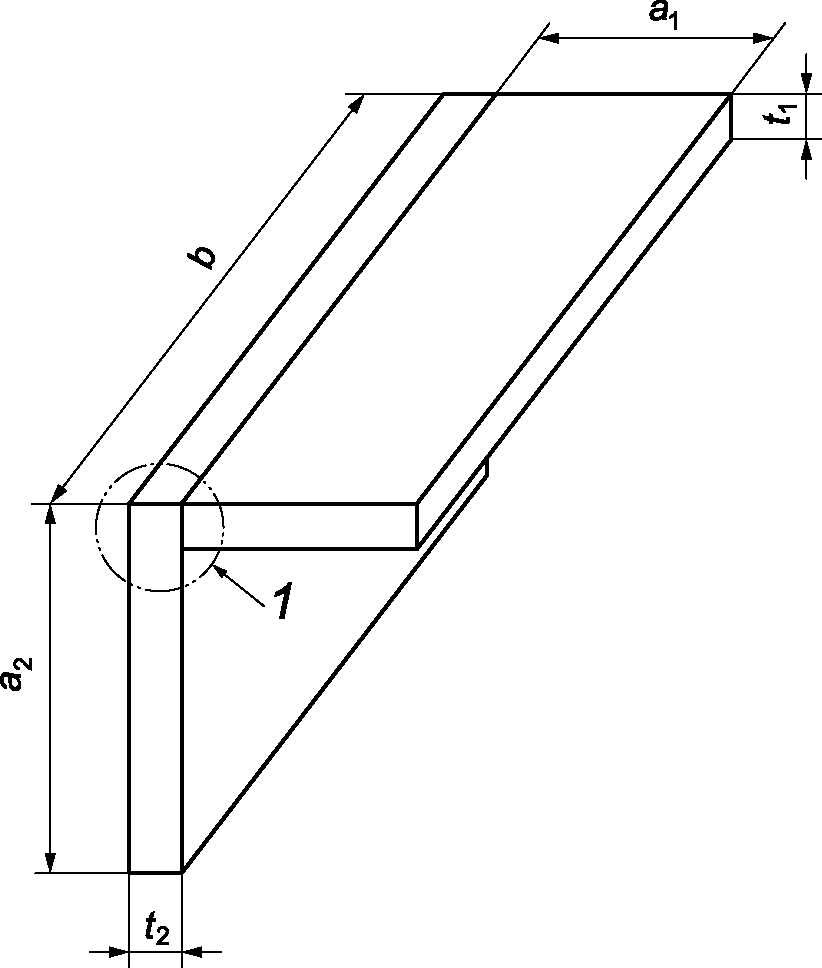
6.2.4 Угловое соединение
Подготовку контрольного образца выполняют в соответствии с рисунком 5.
1 — подготовка и сборка соединения в соответствии с pWPS; a1, a2 — минимальная ширина 150 мм; b — минимальная длина 350 мм; t1 — толщина материала, пластина 1; t2 — толщина материала, пластина 2
Рисунок 5 — Контрольный образец углового соединения
Образец может использоваться для соединений для стыковых или угловых сварных швов с полным или частичным проплавлением.
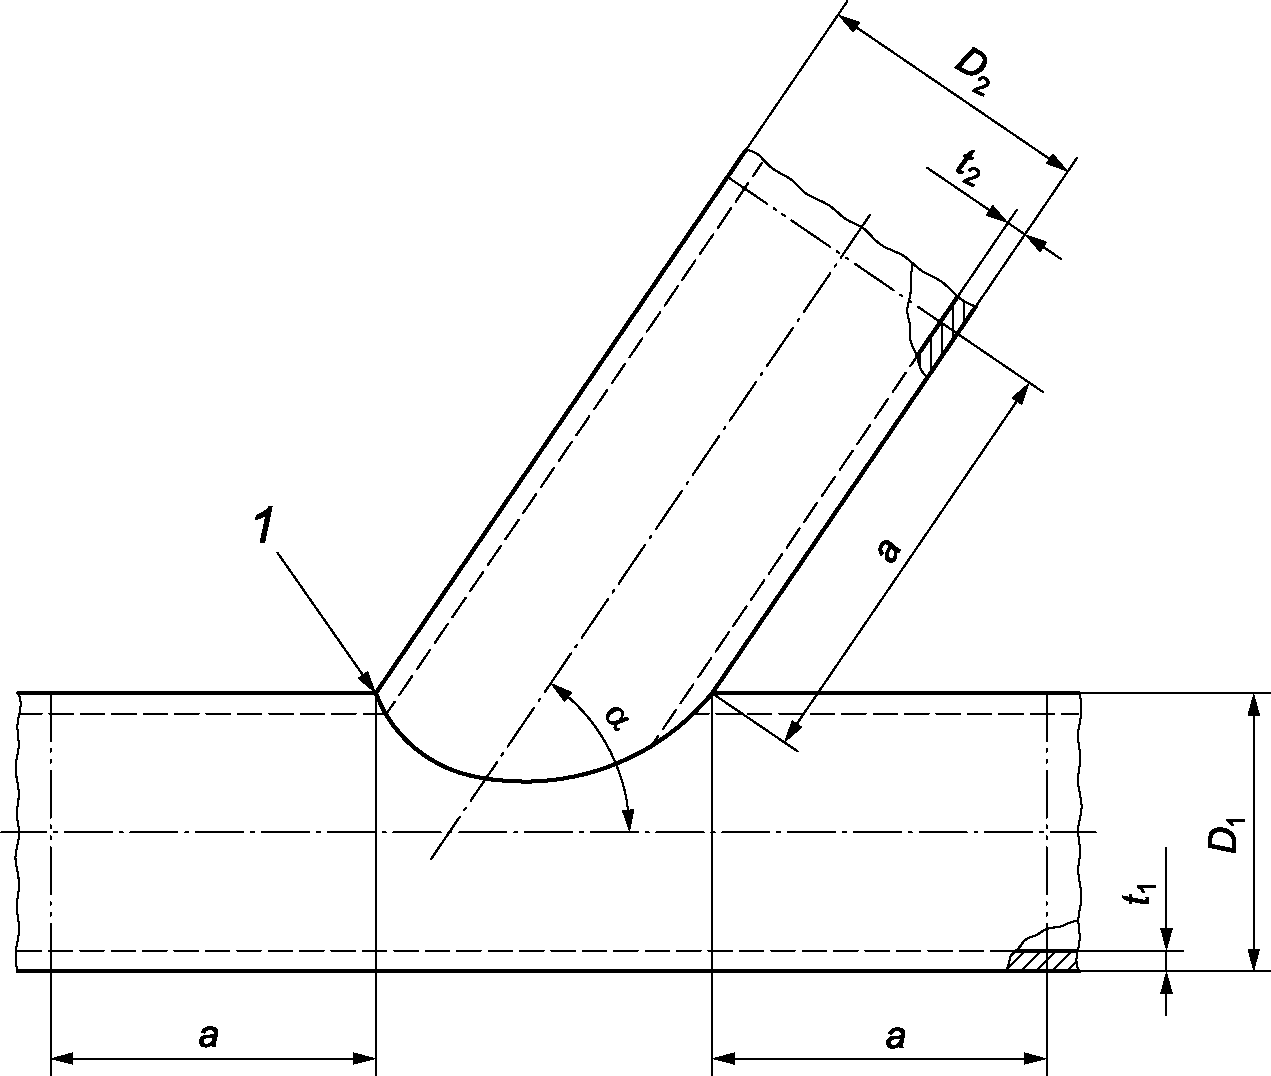
6.2.5 Присоединение отвода
Подготовку контрольного образца соединения трубы с трубой выполняют в соответствии с рисунком 6. Угол является минимальным углом, используемым при производстве.
1 — подготовка и сборка соединения на сварку в соответствии с pWPS; — угол ответвления; a — минимальная длина 150 мм; D1 — наружный диаметр основной трубы; D2 — наружный диаметр патрубка (отвода); t1 — толщина материала основной трубы; t2 — толщина материала патрубка (отвода)
Рисунок 6 — Контрольный образец. Соединение трубы с патрубком (отводом)
Образец может использоваться для соединений с полным или частичным проплавлением (накладных, вставных или сквозных) и для угловых сварных швов.
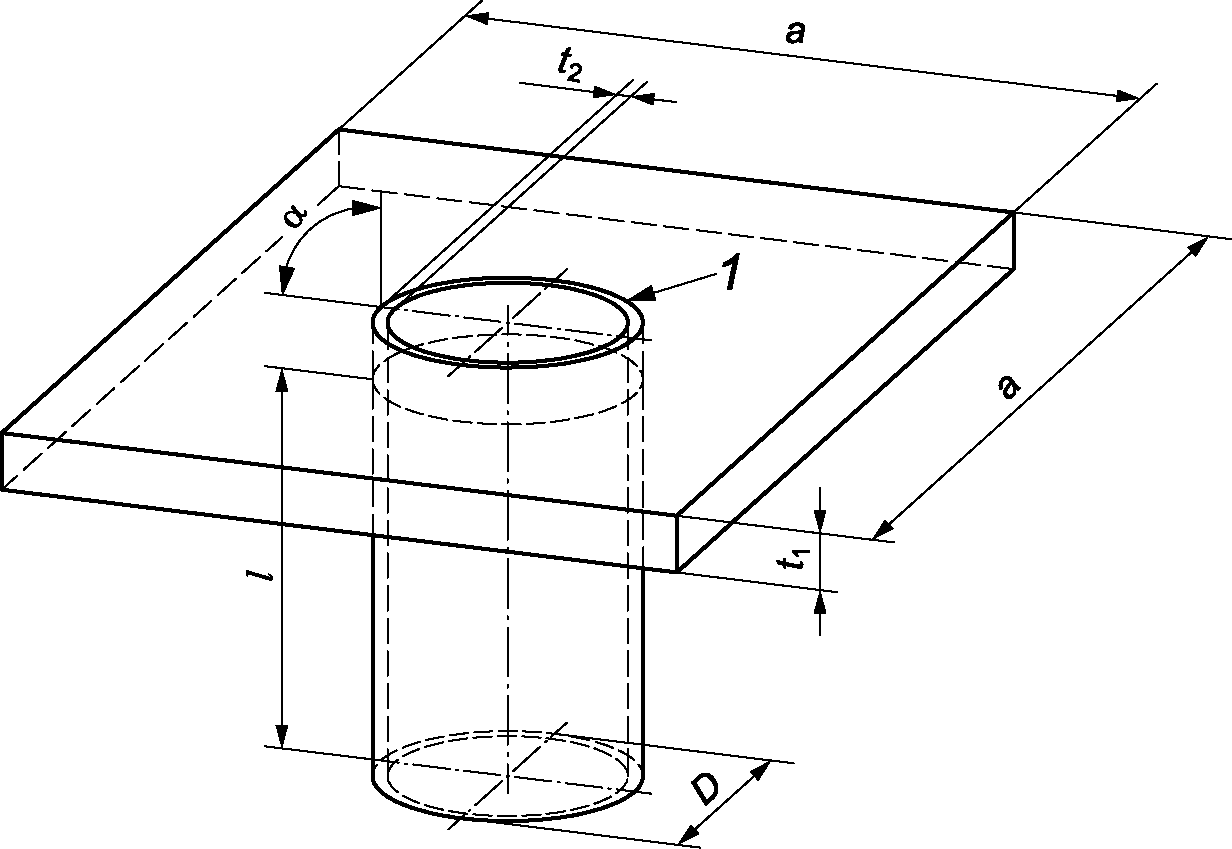
Подготовка контрольного образца соединения трубы с пластиной должна быть выполнена в соответствии с рисунком 7. Угол является минимальным углом, используемым при производстве.
1 — подготовка и сборка соединения в соответствии с pWPS;
- угол ответвления; a — размер пластины; a >= D + 6t1; минимальный размер D + 150 мм; D — наружный диаметр патрубка (отвода); l — длина патрубка (отвода); минимальная длина 80 мм; t1 — толщина материала пластины; t2 — толщина материала патрубка (отвода)
Рисунок 7 — Контрольный образец патрубка (отвода). Соединение трубы с пластиной
Образец может использоваться для соединений с полным или частичным проплавлением (накладных, вставных или сквозных) и для угловых сварных швов.
6.3 Сварка контрольных образцов
Подготовку и сварку контрольных образцов выполняют в соответствии с pWPS и общими условиями сварки на производстве, которые они должны воспроизводить. Положение при сварке и ограничения для угла наклона и поворота контрольного образца должны соответствовать ИСО 6947. Если прихватки должны быть переплавлены в окончательном соединении, они должны быть включены в образец для испытаний.
Сварку и испытания контрольных образцов необходимо проводить в присутствии эксперта или экспертного органа.
7 Контроль и испытания
7.1 Объем контроля и испытаний
Испытания включают в себя неразрушающий контроль и разрушающие испытания, которые выполняют в соответствии с требованиями таблицы 1.
Примечание - Возможно, что конкретные условия эксплуатации, материалы или условия производства потребуют более комплексной проверки, чем указано в настоящем стандарте, чтобы получить больше информации и избежать повторения проверки процедуры сварки в дальнейшем только для получения дополнительных данных испытаний.
Применяемый стандарт может содержать дополнительные испытания, например:
- испытание на продольное растяжение сварного шва;
- испытание на изгиб наплавленного металла;
- испытания на коррозионную стойкость;
- химический анализ;
- исследования микроструктуры;
- определение дельта-феррита;
- испытание на двухосное растяжение с использованием крестообразного образца.
7.2 Расположение и отбор образцов для испытаний
Отбор образцов для испытаний выполняют в соответствии с рисунками 8 — 13. Отбор образцов для испытаний выполняют после проведения всех видов неразрушающего контроля (НК), при условии удовлетворения соответствующим критериям использованных методов неразрушающего контроля.
Примечание - Масштаб не соблюден.
Рисунок 8 — Расположение образцов для испытания стыкового соединения в пластине
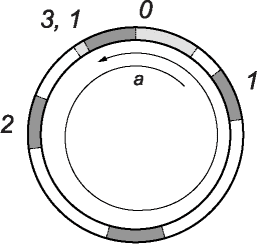
a) Однонаправленная сварка (орбитальная сварка)
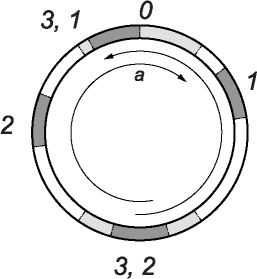
b) Двунаправленная сварка (полуорбитальная сварка)
1 Если номинальная энергия на единицу длины (погонная энергия) постоянна (в случае поворотной трубы, т.е. только одно положение при сварке), требуется только одна серия испытаний на ударный изгиб.
2 Зоны указаны не в масштабе и могут быть ориентированы иначе, чем показано.
Рисунок 9 — Расположение образцов для испытания стыкового соединения в трубе
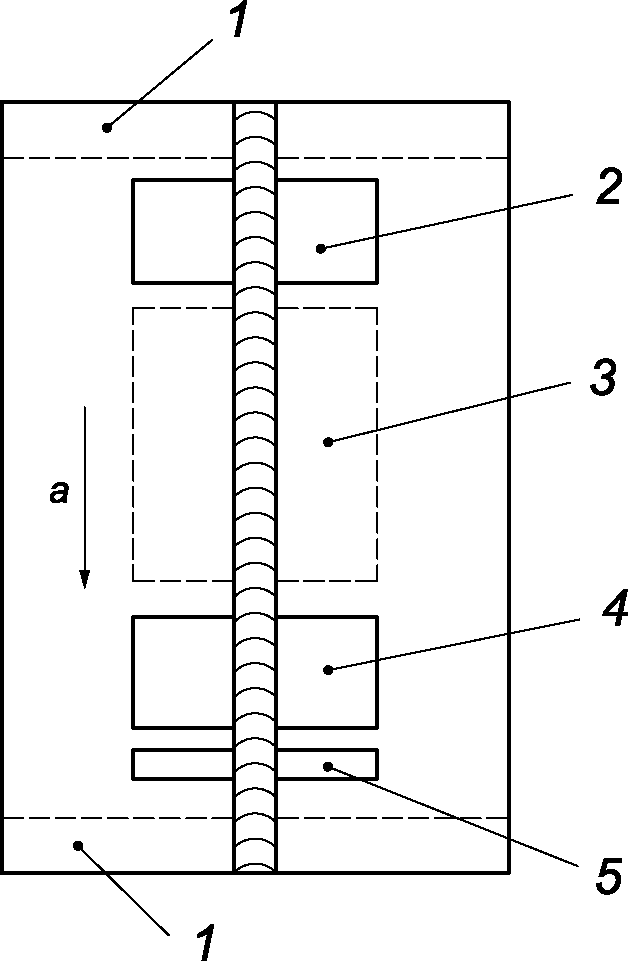
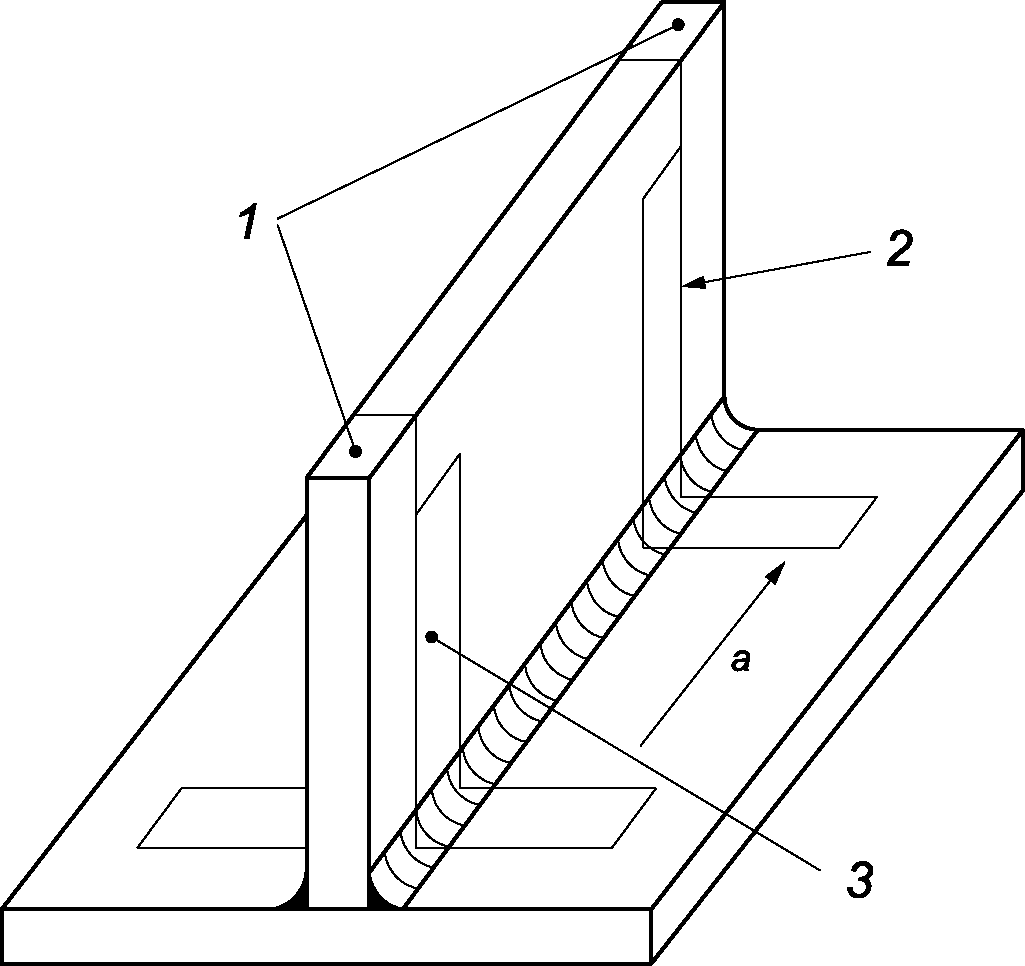
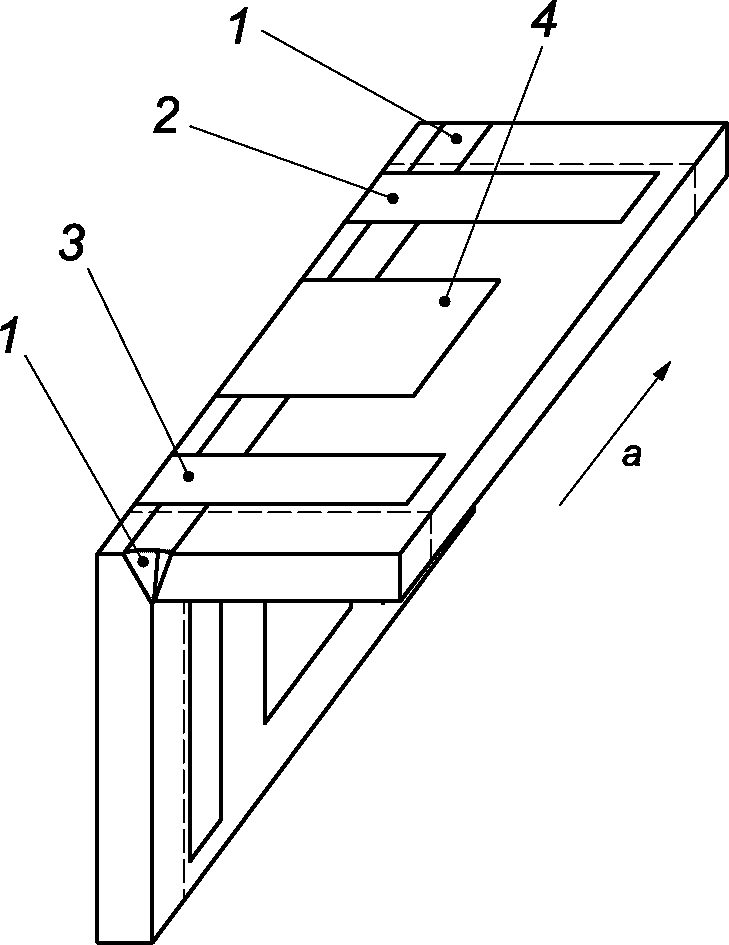
1 — отступ 25 мм; 2 — образец для исследования макроструктуры; 3 — образец для исследования макроструктуры и испытания на твердость; a — направление сварки
Рисунок 10 — Расположение образцов для испытания в тавровом соединении
1 — отступ 25 мм; 2 — образец для исследования макроструктуры; 3 — образец для исследования макроструктуры или испытания на твердость; 4 — другие испытания (при необходимости)
Рисунок 11 — Расположение образцов для испытания в угловом соединении
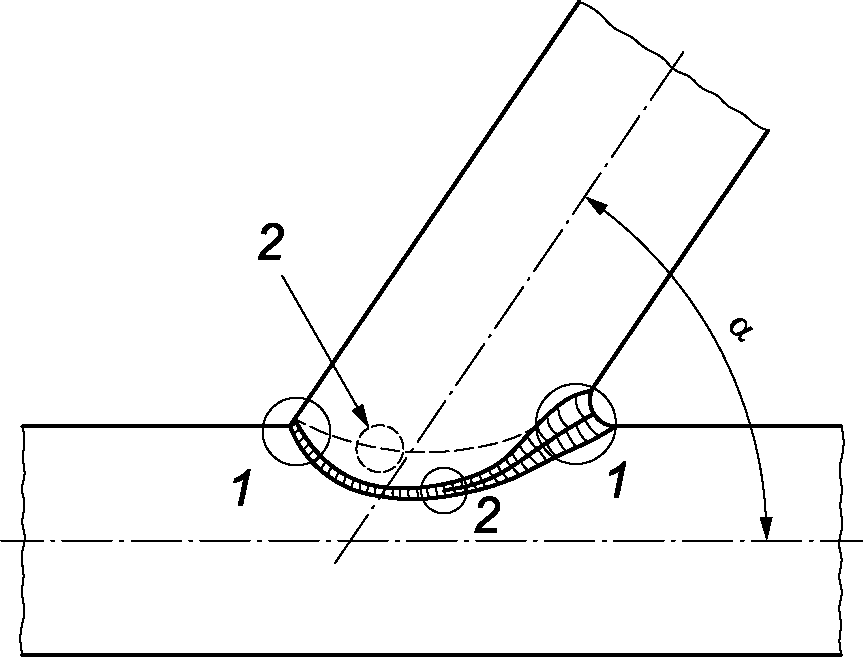
- угол ответвления; 1 — образец для исследования макроструктуры и испытания на твердость; 2 — образец для исследования макроструктуры из каждой области перекрытия
Рисунок 12 — Расположение образцов для испытания соединения трубы с патрубком (отводом)
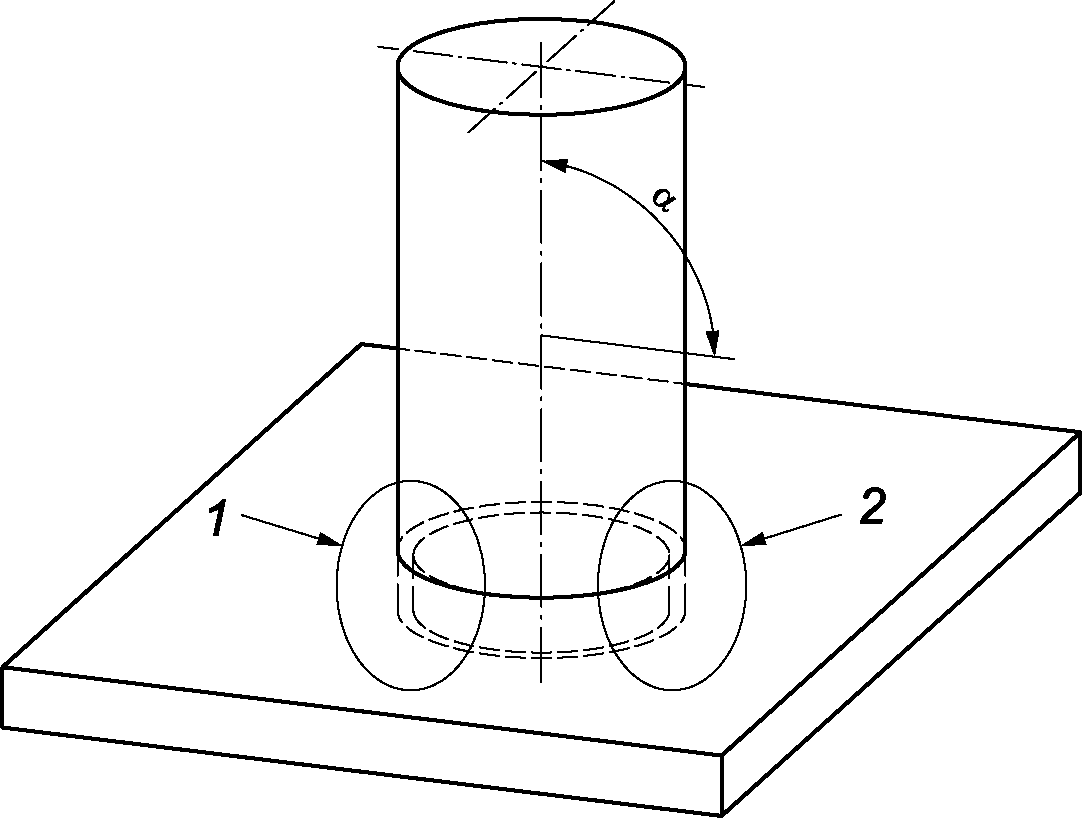
- угол ответвления; 1 — образец для исследования макроструктуры и испытания на твердость; 2 — образец для исследования макроструктуры из каждой области перекрытия
Рисунок 13 — Расположение образцов для испытания соединения трубы с пластиной
Допускается отбор образцов для испытаний из мест, избегая участков с дефектами в допустимых пределах для используемого метода(ов) неразрушающего контроля.
7.3 Неразрушающий контроль
Все виды неразрушающего контроля в соответствии с 7.1 и таблицей 1 выполняют на контрольных образцах до отбора образцов для испытаний. Если после сварки требуется термическая обработка, ее выполняют до неразрушающего контроля.
Если материал подвержен водородному растрескиванию и если указана/не указана термическая обработка после сварки, проведение неразрушающего контроля задерживается в соответствии со стандартом на применение.
В зависимости от геометрии соединения, материалов и требований к работе, неразрушающий контроль проводят в соответствии с требованиями таблицы 1 в соответствии с ИСО 17637 (визуальный контроль), ИСО 17636 (все части) (радиографический контроль), ИСО 17640 (ультразвуковой контроль), ИСО 3452-1 (проникающий контроль) и ИСО 17638 (магнитопорошковый контроль).
7.4 Разрушающие испытания
7.4.1 Общая информация
Объем контроля должен соответствовать таблице 1.
7.4.2 Испытание на поперечное растяжение
Образцы и испытания на поперечное растяжение стыковых соединений должны соответствовать ИСО 4136.
Если наружный диаметр трубы превышает 50 мм, излишки металла сварного шва удаляются как с поверхности корневого шва, так и облицовочного шва, чтобы получить образец для испытаний, толщина которого равна толщине стенки трубы.
Если наружный диаметр трубы <= 50 мм и если используются трубы полного сечения малого диаметра, излишки металла сварного шва могут оставаться необработанными на внутренней поверхности трубы.
Предел прочности при растяжении образца для испытаний не должен быть ниже минимально допустимого значения для основного металла, если перед испытанием не указано иное.
В случае соединений из разнородных основных металлов предел прочности на разрыв не должен быть менее минимального значения, указанного для основного материала, имеющего наименьший предел прочности на разрыв.
7.4.3 Испытание на изгиб
Образцы и испытание на изгиб стыковых соединений должны соответствовать ИСО 5173.
Для толщины < 12 мм испытания проводят на двух образцах для испытания на изгиб корневой стороны шва и двух образцах для испытания на изгиб лицевой стороны шва. Для толщины >= 12 мм рекомендуется проводить испытание на четырех образцах для испытания на боковой изгиб вместо испытания на изгиб корневой стороны шва и испытания на изгиб лицевой стороны шва.
Для соединений из разнородных металлов или стыковых соединений листов различной толщины можно использовать один образец для испытания на продольный изгиб корневой стороны шва и один образец для испытания на продольный изгиб лицевой стороны шва вместо четырех образцов для испытания на поперечный изгиб.
Диаметр оправки или внутреннего опорного ролика d составляет 4t для основного металла при удлинении A >= 20%. Для основного металла при удлинении A < 20% применяют следующую формулу:
где ts — толщина образца для испытания на изгиб;
A — минимальное относительное удлинение при разрыве согласно спецификации на материал.
Как правило, угол изгиба должен составлять 180°, если прочность или пластичность основного металла или металла сварного шва не предусматривает других ограничений.
В процессе испытаний на образцах для испытаний не должно выявляться ни одного единичного дефекта размером более 3 мм в любом направлении. Дефекты, появляющиеся в углах образца для испытаний во время испытания, при оценке не учитываются.
7.4.4 Исследование макроструктуры
Необходимо подготовить и протравить образец для испытаний с одной стороны в соответствии с ИСО 17639, чтобы четко показать линию сплавления, ЗТВ и наложенные швы при проходах.
Исследование макроструктуры включает в себя контроль неповрежденного основного металла и должно регистрироваться не менее одним макроскопическим воспроизведением на каждую проверку процедуры.
Уровни качества должны быть в соответствии с 7.5.
7.4.5 Испытание на ударный изгиб
Образцы для испытаний и испытания на ударный изгиб должны соответствовать настоящему стандарту в отношении расположения образцов и температуры испытаний и ИСО 9016 в отношении размеров и испытаний.
Для металла сварного шва используется образец для испытаний типа VWT (V: V-образный надрез по Шарпи; W: надрез в металле сварного шва; T: надрез по толщине) и для ЗТВ образец типа VHT (V: V-образный надрез по Шарпи; H: надрез в ЗТВ; T: надрез по толщине). Комплект образцов из каждого указанного места должен состоять из трех образцов для испытаний.
Использование и отбор образцов с V-образным надрезом по Шарпи выполняют с расстояния не более 2 мм ниже поверхности основного металла и поперек сварного шва.
В ЗТВ надрез должен располагаться как можно ближе к линии сплавления, а в металле сварного шва надрез должен располагаться на осевой линии сварного шва.
Если толщина > 20 мм, необходимо отобрать два дополнительных комплекта образцов, один — из металла сварного шва, а другой — из зоны термического влияния в области корня сварного шва.
Если иное не указано стандартом на применение, энергия удара должна соответствовать соответствующему стандарту на основной материал. Среднее значение трех образцов должно соответствовать указанным требованиям. Для каждого местоположения надреза одно значение может быть ниже указанного минимального среднего значения при условии, что оно составляет не менее 70% от этого значения.
Для соединений из разнородных металлов испытания на ударный изгиб проводят на образцах, взятых из зоны термического влияния каждого основного металла.
Если при сварке контрольного образца применяется несколько способов сварки, то образцы для испытания на ударный изгиб должны быть взяты из металла сварного шва и зоны термического влияния, соответствующих каждому способу сварки.
7.4.6 Испытание на твердость
Испытание на твердость по Виккерсу выполняют с нагрузкой, соответствующей геометрии сварного шва. Значения твердости определяют для металла сварного шва, ЗТВ и основного металла. Если толщина материала <= 5 мм, необходимо сделать только один ряд отпечатков индентора на глубину до 2 мм ниже верхней поверхности сварного соединения. Если толщина материала > 5 мм, необходимо сделать два ряда отпечатков индентора на глубину до 2 мм ниже верхней и нижней поверхностей сварного соединения. Для двусторонних сварных швов, угловых и тавровых стыковых сварных швов необходимо сделать один дополнительный ряд отпечатков индентора в области корня шва. Примеры типичных отпечатков индентора показаны в ИСО 9015-1:2001, рисунок 1, рисунок 3 и рисунок 4.
Для каждого ряда необходимо выбрать не менее трех отдельных отпечатков индентора в каждой из следующих областей:
Для ЗТВ первый отпечаток индентора должен располагаться как можно ближе к линии сплавления.
Результаты испытания на твердость должны соответствовать требованиям, приведенным в таблице 2. Однако требования для групп 6 (без термической обработки после сварки); 7, 10 и 11 и любых соединений из разнородных металлов должны быть определены до начала испытаний.
Допустимые максимальные значения твердости (HV 10)
7.5 Уровни качества
Процедура сварки считается аттестованной, если дефекты, обнаруженные в контрольном образце, находятся в установленных пределах в соответствии с ИСО 12932. Контрольный образец также считается прошедшим проверку процедуры в соответствии с уровнем качества B, если такие дефекты, как чрезмерная выпуклость стыкового или углового шва, превышение толщины углового шва и превышение проплава, соответствуют уровню качества C.
Примечание - Корреляция между уровнями качества ИСО 12932 и уровнями приемки различных методов неразрушающего контроля приведена в ИСО 17635.
7.6 Повторное испытание
Если контрольный образец не соответствует какому-либо из требований визуального контроля или требованиям неразрушающего контроля, указанного в 7.5, необходимо сварить еще один контрольный образец и провести на нем аналогичный контроль. Если этот дополнительный контрольный образец не соответствует требованиям, процедура сварки не проходит проверку.
Если какой-либо образец для испытаний не соответствует требованиям к разрушающему контролю согласно 7.4 только из-за дефектов сварного шва, то для каждого неудовлетворительного образца для испытаний отбирают еще два образца. Дополнительные образцы для испытаний можно отобрать из одного и того же контрольного образца при наличии достаточного материала, или из нового контрольного образца. Каждый дополнительный образец для испытаний подвергается тем же испытаниям, что и исходный образец для испытаний, который не прошел испытания. Если и эти образцы для испытаний не соответствуют требованиям, процедура сварки не проходит проверку.
Если образец для испытаний на растяжение не удовлетворяет требованиям 7.4.2, следует взять два других образца для испытаний для каждого не прошедшего испытания образца. Оба образца должны соответствовать 7.4.2.
В случае испытаний на ударный изгиб по Шарпи, если результаты комплекта из трех образцов не соответствуют требованиям, когда только одно меньшее значение ниже 70%, необходимо отобрать три дополнительных образца. Среднее значение этих трех дополнительных образцов и трех исходных образцов не должно быть ниже требуемого значения.
8 Область аттестации
8.1 Общие положения
С целью соответствия настоящему стандарту необходимо выполнить каждое из условий, указанных в разделе 8.
Для изменений, выходящих за пределы указанных областей аттестации, требуется выполнить новую проверку процедуры сварки.
8.2 Производитель
Аттестация pWPS путем проверки процедуры сварки в соответствии с настоящим стандартом, полученная производителем, действительна для сварки в цехах или на площадках, находящихся под тем же техническим и качественным контролем производителя.
Сварка находится под тем же техническим контролем и контролем качества, когда производитель, выполнивший проверку процедуры сварки, сохраняет полную ответственность за все проведенные им сварочные работы в соответствии с pWPS.
8.3 Основной материал
8.3.1 Группирование основного материала
8.3.1.1 Общие положения
Чтобы свести к минимуму количество проверок процедуры сварки, марки сталей, никеля и никелевых сплавов должны быть сгруппированы в соответствии с ISO/TR 15608.
Для каждого основного материала или комбинации основных материалов, не охваченных системой группирования, требуется отдельная аттестация процедуры сварки.
Примечание - Незначительные различия в составе схожих марок, возникающие в результате использования национальных стандартов, не требуют повторной аттестации.
8.3.1.2 Стали
Область аттестации указана в таблице 3.
Область аттестации для групп и подгрупп стали
8.3.1.3 Никелевые сплавы
Область аттестации указана в таблице 4.
a Применительно к группам 41 — 48 проверка процедуры, проводимая с твердым раствором или дисперсионно-твердеющим сплавом в группе, распространяется на все твердые растворы или дисперсионно-твердеющие сплавы соответственно в той же группе.
b Распространяется на стали с равным или более низким пределом текучести в той же группе.
c Распространяется на стали в той же подгруппе и любой более низкой подгруппе в той же группе.
8.3.1.4 Разнородные соединения между стальными и никелевыми сплавами
Область аттестации указана в таблице 4.
Если требуется испытание на ударный изгиб, аттестацию процедуры сварки выполняют только для эксплуатационной температуры, равной или превышающей температуру испытания. Если требуется более низкая эксплуатационная температура, испытание на ударный изгиб следует проводить при более низкой температуре.
8.3.2 Толщина материала и диаметр трубы
8.3.2.1 Общие положения
В случае аттестации одного процесса толщина t — это толщина соответствующего контрольного образца.
В случае аттестации процедуры сварки, включающей несколько сварочных процессов, за основу следует брать задокументированную часть толщины для каждого процесса, используемую в качестве основы для области аттестации по толщине отдельного процесса сварки.
8.3.2.2 Область аттестации стыковых соединений, тавровых соединений, угловых соединений, а также отводов
a) Стыковое соединение с полным и частичным проплавлением (односторонняя и двусторонняя сварка) (относится к пластинам и трубам)
| Толщина контрольного образца | Область аттестации |
|---|---|
| t < 5 мм | t |
| t >= 5 мм | 0,8t — t |
Аттестацию комбинаций пластин различной толщины выполняют отдельно, и полученная аттестация применяется только к этой комбинации.
b) Тавровое соединение с полным и частичным проплавлением (односторонняя и двусторонняя сварка, также применимо к соединениям труба — пластина)
Область аттестации относится к толщине стенки t1 (см. рисунок 4).
| Толщина контрольного образца | Область аттестации |
|---|---|
| t1 < 5 мм | t1 |
| t1 >= 5 мм | 0,8t1 — t1 |
Если t1 > t2, аттестацию каждой комбинации выполняют отдельно, и аттестация применяется только к этой комбинации.
c) Угловой шов с полным и частичным проплавлением (односторонняя и двусторонняя сварка)
Область аттестации относится к толщине примыкающей пластины t1 (см. рисунок 5).
| Толщина контрольного образца | Область аттестации |
|---|---|
| t1 < 5 мм | t1 |
| t1 >= 5 мм | 0,8t1 — t1 |
Если t1 > t2, аттестацию каждой комбинации выполняют отдельно, и аттестация применяется только к этой комбинации.
8.3.2.3 Область аттестации по диаметру труб и патрубков (отводов)
Аттестация процедуры сварки по диаметру D включает аттестацию по диаметрам в следующих областях, приведенных в таблице 5.
Область аттестации по диаметру труб и отводов
Аттестация, указанная для пластин, также распространяется на трубы с наружным диаметром > 500 мм или диаметром > 150 мм, сваренных в поворотном положении PA (нижнее положение) или PC (горизонтальное положение) в соответствии с ИСО 6947.
8.3.3 Угол отвода
При проверке процедуры сварки, проводимой на патрубке (отводе) с углом , выполняют аттестацию всех углов отвода в диапазоне .
8.4 Процесс сварки
Каждая степень механизации должна быть аттестована отдельно (полностью механизированная и автоматическая).
Аттестацию процедуры лазерно-дуговой гибридной сварки в сочетании с другими дуговыми процессами выполняют путем проверки процедуры сварки, включающей несколько сварочных процессов.
Не разрешается использовать проверку процедуры сварки, включающей несколько сварочных процессов, для аттестации какого-либо отдельного процесса, если только испытание, проводимое для процесса, соответствует настоящему стандарту.
8.5 Положение при сварке
Аттестация процесса сварки в каком-либо положении распространяется только на это положение.
8.6 Тип соединения или сварного шва
Аттестация процесса сварки любого типа соединения или сварного шва распространяется только на этот тип соединения или сварной шов.
8.7 Количество слоев
Аттестованная WPS действительна при условии, что количество слоев такое же, как и при проверке процедуры сварки.
8.8 Присадочный материал
Аттестация по присадочному материалу распространяется на другие присадочные материалы при условии, что они имеют эквивалентные механические свойства, тот же тип покрытия, сердечника или флюса, тот же номинальный состав и такое же или более низкое содержание водорода в соответствии с обозначением в соответствующем международном стандарте для рассматриваемого присадочного материала.
Не допускается изменять диаметр присадочного материала.
8.9 Род тока
Предоставляемая аттестация относится только к роду тока (переменный, постоянный, импульсный) и полярности, которые были использованы при проверке процедуры сварки.
8.10 Температура предварительного подогрева и межслойная температура
Если требуется предварительный подогрев, нижним пределом области аттестации является номинальная температура предварительного подогрева, применяемая в начале проверки процедуры сварки.
Верхний предел области аттестации — это самая высокая межслойная температура, достигнутая при проверке процедуры сварки.
8.11 Термическая обработка после сварки
Изменение начального режима термической обработки перед сваркой дисперсионно-твердеющих материалов не допускается.
Добавление или удаление термической обработки после сварки не допускается.
Установленным температурным диапазоном является температура выдержки +/- 20 °C, используемая при проверке процедуры сварки, если отсутствуют иные требования. При необходимости скорость нагрева, скорость охлаждения и время выдержки следует определять в зависимости от изделия.
Нельзя уменьшать температуру и продолжительность нагрева после сварки для удаления водорода. Нагрев после сварки нельзя исключить, но можно добавить.
8.12 Номинальная погонная энергия
Верхний предел аттестации по номинальной погонной энергии на 15% больше, чем при сварке контрольного образца.
Нижний предел аттестации по номинальной погонной энергии на 15% ниже, чем при сварке контрольного образца.
Номинальную погонную энергию Qпог, кД/мм, рассчитывают следующим образом:
где P — мощность лазерного излучения, Вт;
U — напряжение дуги, измеренное как можно ближе к дуге, В;
Если проверка процедуры сварки выполнена как при высоком, так и при низком уровне погонной энергии, то все процедуры сварки, выполняемые с промежуточными значениями погонной энергии, также считаются аттестованными.
8.13 Срок действия аттестации
Срок действия аттестации процедуры сварки не ограничен при условии, что в сварочный аппарат не внесены существенные коррекции, изменяющие характеристики лазерного пучка или характеристики дуги.
9 Протокол аттестации процедуры сварки (WPQR)
Протокол аттестации процедуры сварки (WPQR) представляет собой отчет о результатах оценки каждого контрольного образца, включая повторные испытания. Соответствующие пункты, перечисленные для WPS в ИСО 15609-6, должны быть включены вместе с подробной информацией о любых недопустимых параметрах в соответствии с требованиями раздела 7 настоящего стандарта. Если не обнаружено недопустимых характеристик или не получены неудовлетворительные результаты испытаний, то процедура сварки контрольного образца, считается аттестованной, и WPQR, описывающий результаты проверки, должен быть подписан и датирован экспертом или экспертным органом.
Форма протокола аттестации процедуры сварки WPQR должна использоваться для записи данных процедуры сварки и результатов испытаний, чтобы облегчить единообразное представление и оценку данных.
Форма WPQR приведена в приложении А. Пользователю этой формы разрешается копировать данную форму.
Форма протокола аттестации процедуры сварки (WPQR)
СВЕДЕНИЯ О СООТВЕТСТВИИ ССЫЛОЧНЫХ МЕЖДУНАРОДНЫХ СТАНДАРТОВ НАЦИОНАЛЬНЫМ И МЕЖГОСУДАРСТВЕННЫМ СТАНДАРТАМ
БИБЛИОГРАФИЯ
| УДК 621.791.725:006.354 | ОКС 25.160.10 |
| Ключевые слова: проверка процедуры сварки, лазерно-дуговая сварка сталей, сварка никеля | |
Иллюстрации
\alpha
\alpha
\alpha
\alpha
\alpha
\alpha
d = \frac{100 \cdot t_{s}}{A} - t_{s},
\alpha
\alpha_{1}
\alpha \leq \alpha_{1} \leq 90^{\circ}
Q_{\text{пог}} = \frac{(P + U \cdot I)}{v} \cdot 10^{- 3},